16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 444 | Опубликовано VMT 01 сентября 2026 г. | Время чтения: около 6 минут


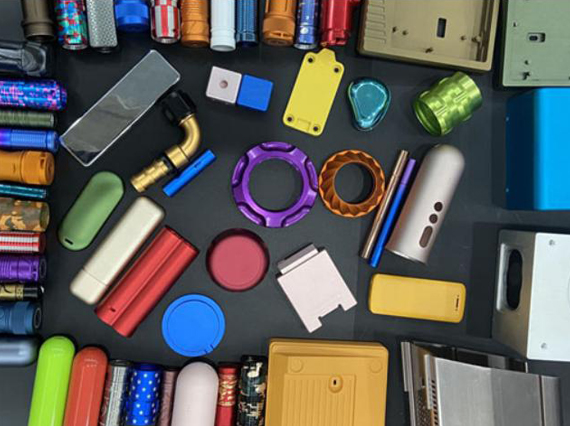
Алюминиевые покрытия предназначены для различных алюминиевых компонентов и деталей в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, электроника и строительство. Эти защитные покрытия для алюминия, например, анодирование, порошковая покраска, химическая пленка и покраска, могут улучшить эстетику поверхности алюминия, износостойкость, коррозионную стойкость и проводимость. Наверняка вы не хотите, чтобы изготовленные на станках с ЧПУ алюминиевые детали со временем выцветали, неравномерно изнашивались или покрывались пятнами. В этой статье мы рассмотрим основные покрытия для алюминиевых деталей, их ключевые функции и компромиссы при выборе. Независимо от того, ищете ли вы решение для защиты от коррозии или износа, или для улучшения эстетики, в этом блоге вы найдете оптимальную защитную пленку для алюминия в соответствии с вашими конкретными требованиями и бюджетом. В конце мы также поделимся примером из практики, демонстрирующим, как наш завод выполнил высокоточную обработку алюминиевых линзовых корпусов с использованием подходящего покрытия, которое не снижает точность и оптическую отражательную способность.
Алюминий обладает естественной устойчивостью к коррозии благодаря способности образовывать тонкий оксидный слой при воздействии воздуха. Однако этот естественный процесс окисления со временем может привести к появлению дефектов поверхности, влияющих как на внешний вид, так и на структурную целостность. Покрытие алюминия усиливает эту естественную защиту и обеспечивает дополнительные преимущества в зависимости от выбранного метода.
Одной из основных причин нанесения покрытия на алюминий является повышение его стойкости к износу. Покрытия добавляют прочный слой, который защищает от царапин, ударов и факторов окружающей среды, таких как воздействие УФ-излучения, влаги и экстремальных температур. Кроме того, покрытие улучшает эстетическую привлекательность алюминия, делая его пригодным для использования в высокозаметных приложениях, таких как бытовая электроника, автомобильные компоненты и архитектурные элементы.
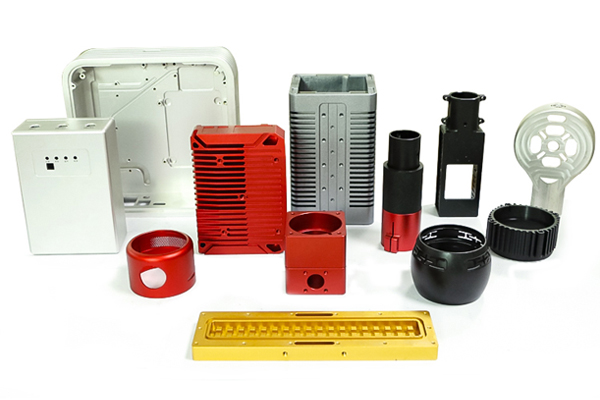
Алюминиевые покрытия играют решающую роль в улучшении как эксплуатационных характеристик, так и внешнего вида обработанных деталей. Хотя сегодня существует множество методов обработки поверхности , следующие варианты представляют собой основные промышленные покрытия, используемые для защиты алюминиевых деталей, каждый из которых обладает различными свойствами для разных условий эксплуатации:
В случае потребительских товаров и косметических компонентов, где механическая прочность или устойчивость к усталости не являются первостепенными задачами, основное внимание при обработке алюминиевой поверхности неизбежно уделяется визуальной привлекательности (например, корпуса фотоаппаратов или автомобильные элементы отделки), однородности цвета (например, обеспечение равномерного цвета на сотнях алюминиевых корпусов электронных устройств) и приятной на ощупь поверхности (например, алюминиевые контроллеры для видеоигр или пульты дистанционного управления дронами).
Когда дело доходит до выбора подходящего покрытия для алюминия:
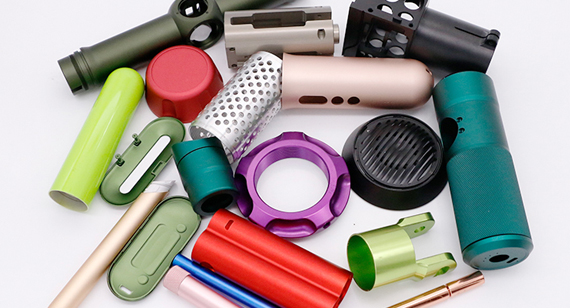
Что касается времени обработки (срока поставки) и стоимости этих покрытий, следует учитывать следующие компромиссы:
Это легко понять, особенно в отношении многих промышленных алюминиевых компонентов . Например, вам могут потребоваться износостойкие ступицы автомобильных колес или промышленные защитные кожухи, более коррозионностойкие алюминиевые аксессуары для велосипедов, а также детали из алюминия для аэрокосмической отрасли, способные выдерживать термические нагрузки и окисление.
Для удовлетворения этих требований к устойчивости к воздействию окружающей среды, касающихся коррозии, высоких температур и износа:
Это требование напрямую связано с толщиной пленочного покрытия на алюминии. Такие покрытия, как Chem Film / Alodine (хроматное конверсионное покрытие), имеют чрезвычайно малую толщину (<1 мкм), что означает, что их влияние на допуски размеров практически можно игнорировать. Для высокоточных алюминиевых компонентов (таких как сопрягаемые детали с допусками в пределах ±0.005 мм) настоятельно рекомендуется выбирать химическое пленочное покрытие или сверхтонкое анодирование.
Кроме того, к покрытиям средней толщины относятся анодирование типа II и типа III (обычно 10–50 мкм). По мере роста анодной пленки примерно половина ее толщины проникает в алюминиевую подложку, а другая половина наращивается на поверхности. Поэтому профессиональный завод компенсирует эти допуски по размерам во время обработки на станках с ЧПУ перед нанесением покрытия. Также вы можете попросить завод выполнить маскировку критически важных участков сборки, таких как высокоточные резьбовые отверстия или отверстия для штифтов, используя высокотемпературную ленту или заглушки, чтобы эти участки оставались непокрытыми и сохраняли свои первоначальные размеры после обработки.
Однако толстые покрытия, такие как порошковая покраска и жидкая краска (50–100 мкм и более), значительно изменяют размеры деталей. Кроме того, сложно точно контролировать равномерность толщины их пленки, поэтому для прецизионных алюминиевых компонентов лучше избегать этих двух вариантов.
Для алюминиевых деталей, требующих электрического заземления или экранирования от электромагнитных/радиочастотных помех, наиболее рекомендуемым вариантом является пленочное покрытие Chem Film, обеспечивающее превосходную электропроводность. В качестве альтернативы, перед анодированием можно нанести селективное маскирующее покрытие на точки заземления.
С точки зрения стоимости, нанесение химической пленки на всю деталь является очень экономичным решением. Однако, если для анодированной детали требуется ручное маскирование для обнажения токопроводящих контактных точек, это увеличит трудозатраты и продлит производственный цикл.
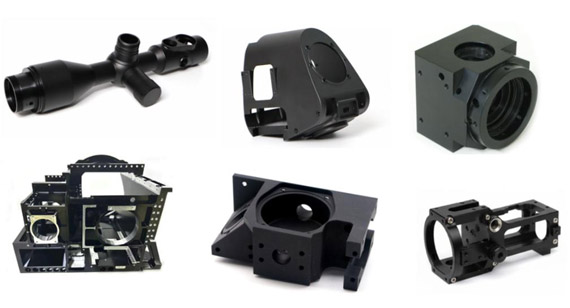
Для алюминиевых компонентов оптических систем (таких как корпуса линз или внутренние части лазерных приемников) обычно используется матовое черное анодирование, чтобы предотвратить рассеивание света, влияющее на качество изображения, поскольку оно обеспечивает чрезвычайно высокое поглощение света как в видимом, так и в инфракрасном спектре. Эти два варианта представляют собой специализированные требования к покрытию в производстве алюминия.
Матовое черное анодирование по сути является разновидностью анодирования типа II, но требует дополнительной механической пескоструйной обработки или химического травления перед анодированием для устранения блеска поверхности. Поскольку оно включает больше этапов, чем стандартное монохромное анодирование, оно немного дороже и требует немного больше времени по сравнению с обычным одноцветным анодированием.
В настоящее время многие производители исследуют и разрабатывают экологически чистые покрытия, хотя упомянутые в этой статье покрытия остаются наиболее распространенными вариантами. Среди этих алюминиевых покрытий к основным экологическим ограничениям относятся:
Сточные воды, содержащие тяжелые металлы, образующиеся в процессе гальванического покрытия: Некоторые сложные процессы гальванического покрытия металлов генерируют значительные объемы сточных вод, содержащих тяжелые металлы. Это увеличивает затраты на очистку для производственных предприятий и может повлиять на стабильность сроков поставки. Естественно, эти дополнительные накладные расходы учитываются в общей стоимости производства ваших деталей.
Шестивалентный и трехвалентный хром в конверсионных покрытиях: Традиционные хроматные конверсионные покрытия имеют две основные версии. Версия с шестивалентным хромом (Cr6+) придает светло-золотистый оттенок; однако, поскольку она содержит токсичные вещества, не соответствующие мировым экологическим стандартам (таким как RoHS и REACH), ее систематически выводят из эксплуатации во всем мире. Напротив, версия с трехвалентным хромом (Cr3+) обеспечивает прозрачное или светло-голубое покрытие и служит текущим экологически чистым стандартом.
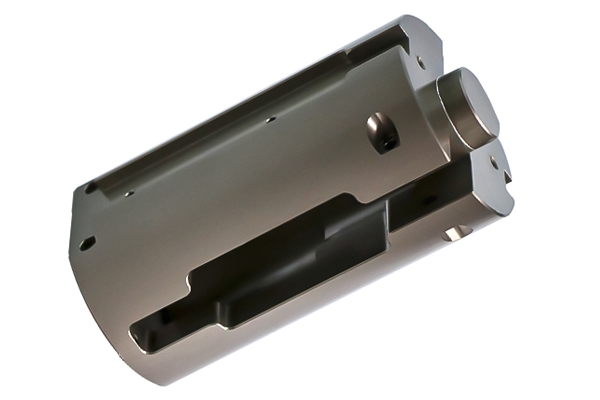
Высокоточная механическая обработка и чистовая отделка алюминиевых корпусов линз.
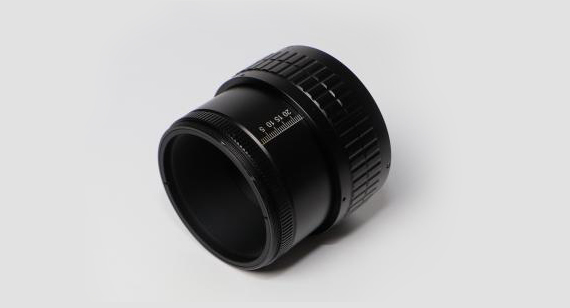
К нам обратился клиент с просьбой изготовить на заказ высокоточные алюминиевые корпуса для линз, предназначенные для высокотехнологичного оптического оборудования. Проект представлял собой двойную инженерную задачу: критически важные сопрягаемые поверхности и внутренние резьбы требовали строгих допусков в пределах ±0.005 мм, поскольку любое чрезмерное нанесение покрытия привело бы к заеданию или смещению при сборке. Одновременно с этим, оптические характеристики диктовали необходимость получения неотражающей, глубокой матовой черной отделки внутренних стенок корпуса для предотвращения рассеяния света и сохранения качества изображения.
Для решения этих задач, связанных с точностью размеров и оптическим поглощением, наша инженерная команда выбрала специализированный процесс анодирования в матовый черный цвет в сочетании со строгим контролем процесса. Перед анодированием компоненты подвергались щадящей обработке мелкодисперсными стеклянными шариками при низком давлении (0.2 МПа) для создания однородной, не отражающей свет микротекстуры поверхности без искажения геометрии тонкостенного цилиндра. Для компенсации роста покрытия допуски обработки на станках с ЧПУ были скорректированы путем предварительной обработки критических диаметров сопряжения на 0.006 мм больше, чтобы учесть контролируемую общую толщину анодированной пленки 0.012 мм (12 мкм) (половина которой проникает в алюминиевую подложку, а половина нарастает на внешней поверхности). Критические внутренние резьбы и прецизионные отверстия были закрыты силиконовыми заглушками, чтобы предотвратить их загрязнение покрытием.
После финишной обработки стволы подверглись тщательной проверке размеров с помощью координатно-измерительной машины (КИМ) и оптическому контролю с использованием спектрофотометра и коллиматора для подтверждения того, что коэффициент отражения света на внутренней стенке оставался ниже 1.5% во всем целевом спектре.
В конечном итоге поставленные корпуса линз успешно соответствовали всем критериям поглощения рассеянного света и требованиям к коррозионной стойкости, сохраняя при этом допуски сборки на микронном уровне и пройдя проверку качества заказчика с первой попытки без ущерба для оптических характеристик.
Выбор правильного покрытия для деталей из алюминия, изготовленных на станках с ЧПУ, имеет решающее значение для достижения оптимальной производительности и долговечности, и решение о выборе наилучшего покрытия для алюминия зависит от многих факторов. Как показано в этом руководстве, любая обработка поверхности, от тонкой проводящей химической пленки до высокотвердого анодирования типа III и прочного порошкового покрытия, предполагает явный компромисс между эстетической отделкой, коррозионной стойкостью, электрическими характеристиками и контролем допусков размеров. Подбор покрытия, непосредственно соответствующего условиям эксплуатации детали, обеспечивает оптимальную функциональность и долговечность без лишних затрат или задержек в производстве. Ищете надежного поставщика алюминиевых компонентов, изготовленных на станках с ЧПУ, или нуждаетесь в экспертной консультации по выбору покрытия, компенсации допусков или маскированию поверхности? Свяжитесь с нами и загрузите свои чертежи для быстрого и всестороннего анализа DFM и мгновенного расчета стоимости, адаптированного к точным производственным требованиям. [2D-чертежи (PDF-файлы), 3D-чертежи (IGS/STP/STEP-файлы)]
Пришлите ваши 2D-чертежи, 3D CAD-модели, информацию об алюминиевом сплаве, требования к покрытию, критические допуски, требования к маскировке, требования к внешнему виду, количество прототипов и серийное производство. VMT проверит технологичность, выбор покрытия, компенсацию размеров, требования к контролю качества и составит коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
1: Какое покрытие для алюминия, предназначенное для наружного применения, является наиболее экономически выгодным?
Для крупносерийного производства порошковая покраска, как правило, является наиболее экономически выгодным покрытием для алюминия, используемого на открытом воздухе. Она обеспечивает исключительную устойчивость к атмосферным воздействиям, ультрафиолетовому излучению и ударам по сравнению с другими покрытиями и становится одним из надежных промышленных покрытий для алюминия, подверженного воздействию внешней среды.
2. Можно ли нанести несколько типов покрытия на одну алюминиевую деталь машины одновременно?
Да, сочетание нескольких типов покрытий часто встречается в сложных производственных процессах. Например, можно выбрать щадящую пескоструйную обработку для получения матовой текстуры, а затем использовать черное анодирование для получения цветных участков — это типичное решение для покрытия алюминия оптических компонентов.
3: Как слой алюминиевого покрытия на поверхности влияет на жесткие допуски при механической обработке?
Поверхностное алюминиевое покрытие увеличивает физическую толщину (накопление), что может изменить критически важные размеры. Толстые покрытия, такие как порошковая покраска (50–120 мкм) или твердое анодирование (25–50 мкм), требуют предварительной компенсации допусков при механической обработке или выборочного маскирования при плотной посадке.
4: Какие промышленные покрытия для алюминия обеспечивают высокую электропроводность для заземления?
Химическое пленочное покрытие (алодинирование) и химическое никелирование являются лучшими промышленными покрытиями для алюминия, когда требуется высокая электропроводность или экранирование от электромагнитных помех. В отличие от анодирования, которое создает непроводящий диэлектрический оксидный слой, эти методы обработки поверхности предотвращают окисление, сохраняя при этом низкое электрическое контактное сопротивление в точках заземления.
5. В чем основные различия между покрытиями для стали и алюминия?
Алюминий естественным образом образует защитный оксидный слой, поэтому анодирование и химическое преобразование пленок являются основными вариантами, тогда как для стали широко используются гальванизация, фосфатирование или антикоррозионные краски. Кроме того, для гальванического покрытия алюминия требуется специальная предварительная обработка цинкатом для обеспечения надлежащей адгезии, что не требуется при выборе покрытий для стали и алюминия.
6. Как выбрать специальные покрытия для алюминиевых конструкций, работающих в условиях высоких температур?
При выборе специальных покрытий для алюминиевых деталей, подверженных воздействию экстремальных температур (например, компонентов двигателя или радиатора), органические краски и анодированные красители склонны к обесцвечиванию или деградации. В таких условиях высоких температур рекомендуется использовать усовершенствованные керамические покрытия или плазменно-электролитическое окисление (ПЭО) благодаря их превосходной термической стабильности и термостойкости.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее