16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 726 | Опубликовано VMT 22 июня 2021 г.


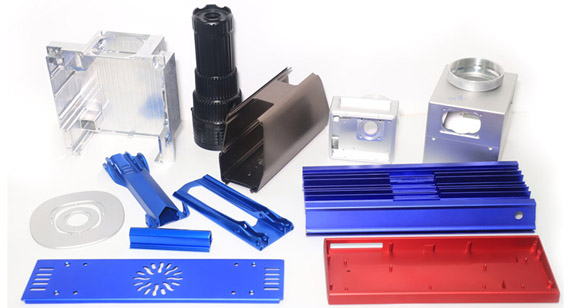
После пескоструйной обработки и оксидирования алюминиевых деталей, изготовленных на станках с ЧПУ , на поверхности появляются трахомы и отверстия, что серьезно влияет на текстуру поверхности изделия. Это распространенная проблема в отрасли, которая оказывает значительное влияние на клиентов, а также серьезно сказывается на репутации бренда и сроках поставки!

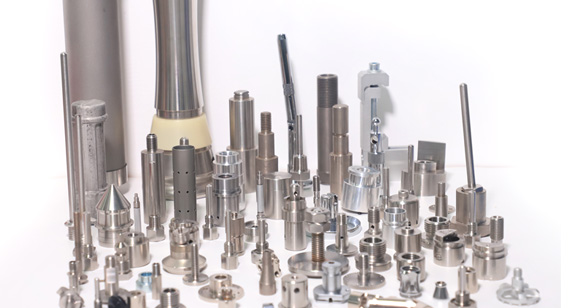
VMT — это профессиональный завод по изготовлению на заказ алюминиевых деталей для фурнитуры. В ответ на вышеупомянутые проблемы мы привлекли инженеров для анализа основных причин и поиска решений, а именно:
Обработка алюминиевых деталей с ЧПУ производится на обрабатывающем центре с ЧПУ. Во время обработки существуют факторы, вызывающие трахому, такие как материалы, смазочно-охлаждающие жидкости, коробки оборота, среда хранения, кислота, используемая для очистки в окислительных установках, значения солей и т. д.
Режущий инструмент обычно изготавливается из твердого сплава, что обеспечивает высокую скорость, точность фрезерования резьбы на станках с ЧПУ и высокую эффективность обработки;
Материал: Если это возможно, обязательно используйте совершенно новый алюминиевый материал, соответствующий стандартам обработки. Мы не можем использовать поставщиков, добавляющих переработанные материалы для снижения затрат, так как это может привести к проблемам. Поэтому очень важно выбирать поставщика при закупке сырья. Старайтесь выбирать долгосрочных поставщиков, сотрудничающих с крупными производителями.
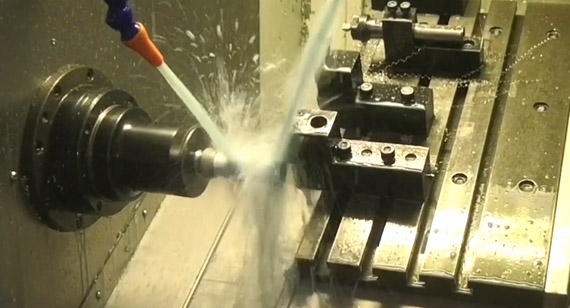
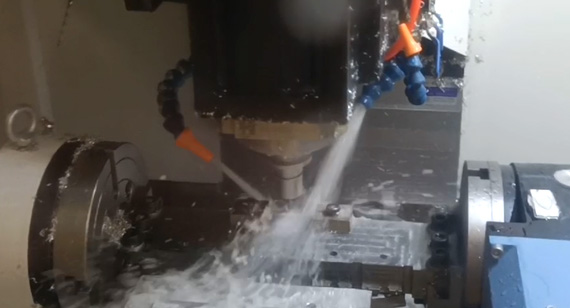
Смазочно-охлаждающая жидкость: Смазочно-охлаждающая жидкость обладает хорошими теплоотводящими и смазывающими свойствами в процессе обработки. Как правило, смазочно-охлаждающие жидкости содержат щелочные компоненты. Иногда эти солевые компоненты вызывают коррозию поверхности алюминия, приводя к образованию песчаных пор. Поэтому смазочно-охлаждающая жидкость должна содержать больше воды, контролировать значение pH и защищать поверхность обрабатываемых алюминиевых деталей.
Обратный канал: Поскольку в процессе обработки алюминиевых деталей на их поверхности остаются некоторые неизвестные жидкости, включая остатки смазочно-охлаждающей жидкости, детали, которые долгое время не подвергались обработке поверхности, подвергаются сильной коррозии и образованию песчаных впадин. Обратный канал необходимо регулярно очищать и обновлять.
Литье алюминия под давлением — это литье деталей из алюминиевого сплава под давлением. Нагретый жидкий алюминий или алюминиевый сплав заливается в загрузочное отверстие литейной машины для литья под давлением, в результате чего изготавливаются литые алюминиевые компоненты или детали, которые затем обрабатываются на станке с формующей формой. Это обычно называют литьем алюминия под давлением, например, литье алюминия под давлением, литье алюминиевых компонентов под давлением.
Так как алюминиевый сплав обладает хорошей текучестью и пластичностью, литье в литейной машине, литье алюминия под давлением может обрабатывать с помощью ЧПУ различные сложные формы, которые могут производить более высокую точность и поверхность. В значительной степени отливки и металлический алюминий или алюминиевые сплавы имеют большие размеры, но также экономят электроэнергию, металлические материалы, экономят затраты на рабочую силу; поэтому литье алюминия под давлением широко используется в автомобилестроении, производстве двигателей внутреннего сгорания, производстве мотоциклов, производстве двигателей, производстве масляных насосов, производстве трансмиссионного оборудования, точном приборостроении, садово-парковом ландшафте, электротехнической архитектуре, архитектурном декоре и других отраслях. Алюминий и алюминиевые сплавы обладают отличной теплопроводностью, малым удельным весом, высокой обрабатываемостью, контролируют эти условия для обеспечения высококачественных деталей из алюминиевых сплавов с ЧПУ.
Проблема песчаного глаза при обработке алюминиевого сплава на станках с ЧПУ с числовым программным управлением по следующим причинам:
1. Для обеспечения качества рафинирования и дегазации алюминиевого сплава следует выбрать хороший рафинирующий агент, снизить содержание газа в алюминиевой воде, устранить уровень жидкости и предотвратить попадание газа в газовую форму.
2. Выберите хороший разделительный состав. Выбранный разделительный состав не должен выделять газ во время литья под давлением и иметь хорошие разделительные свойства;
3. Убедитесь, что выпуск из формы ровный и не заблокирован, а выпуск также ровный, чтобы гарантировать полный выпуск газа из формы, особенно выпускной канал должен быть разблокирован, когда алюминиевая жидкость окончательно полимеризуется;
4. Отрегулируйте параметры литья под давлением, скорость заполнения не должна быть слишком высокой, чтобы предотвратить вовлечение воздуха;
5. Обратите внимание на использование охлаждения с вытягиванием сердечника при проектировании обработки алюминиевых деталей и проектировании пресс-форм, чтобы свести к минимуму недостатки чрезмерной разницы стенок;
6. Форму и конструкцию следует усовершенствовать в местах, где часто появляются воздушные отверстия.
Подводя итог, можно сказать, что в литейной промышленности, если реализовать шесть вышеуказанных мер, можно снизить процент отбраковки пор в литьевых изделиях из алюминиевых сплавов, тем самым повысив процент годности продукции.
Приглашаем всех принять участие в исследовании, направленном на повышение эффективности обработки алюминиевых деталей на станках с ЧПУ и снижение заболеваемости тяжелой трахомой!


 +86 15099911516




 Читать далее