16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 975 | Опубликовано VMT 01 авг. 2026 г. | Время чтения: около 4 минуты


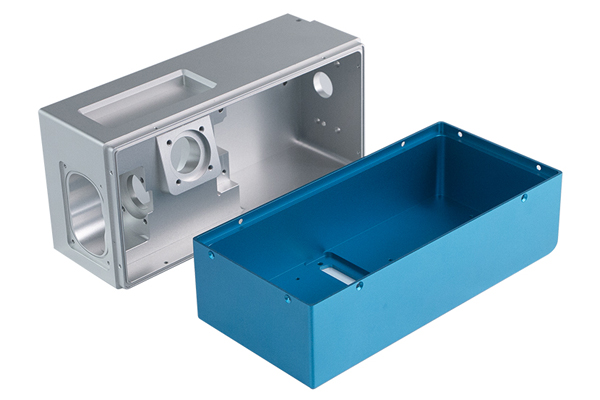
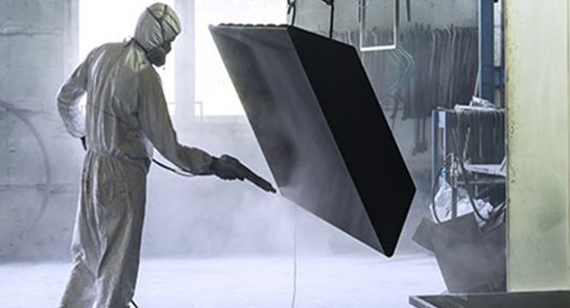
Пескоструйная обработка (также называемая абразивной обработкой или пескоструйной обработкой) — широко используемый метод обработки поверхности алюминия благодаря своей эффективности в улучшении внешнего вида, текстуры и эксплуатационных характеристик материала.
В отличие от пескоструйной обработки углеродистой и нержавеющей стали, которая в основном направлена на удаление следов ржавчины и неровностей поверхности, пескоструйная обработка алюминия предназначена для удаления остатков старых покрытий, а также следов от инструмента и заусенцев, образовавшихся в процессе обработки новых алюминиевых деталей на станках с ЧПУ.
Поскольку алюминий — относительно мягкий металл, для его обработки требуется умеренное давление и щадящий абразивный материал, такой как стеклянные или мелкие керамические шарики. В отличие от этого, для обработки твердых металлов, включая нержавеющую сталь и углеродистую сталь, требуется высокое давление и жесткий абразивный материал, например, стальная крошка и стальная дробь.
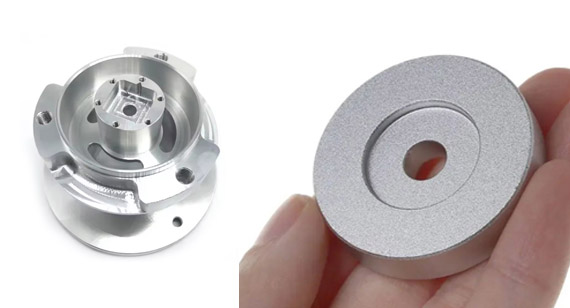
Отсюда видно, что пескоструйная обработка алюминия — это предварительная обработка, а не окончательная обработка поверхности. Это означает, что пескоструйная обработка не может сделать поверхность алюминия более твердой или коррозионностойкой, а служит только для удаления поверхностных царапин, заусенцев и старых покрытий.
Поэтому после предварительной пескоструйной обработки для получения цветных поверхностей, повышения коррозионной стойкости и износостойкости алюминиевых деталей необходима вторичная обработка поверхности .
Прочитайте эту статью, чтобы узнать о пескоструйной обработке алюминия, включая применимые параметры давления, выбор среды, подходящие решения для последующей обработки в практических целях, а также другие специальные советы по пескоструйной обработке алюминия.
При пескоструйной обработке алюминиевых компонентов можно использовать метод постепенного увеличения давления: начать с низкого давления 20–25 PSI для предварительной очистки, затем постепенно увеличивать давление до 50–60 PSI для получения окончательной текстуры. (Этот метод позволяет избежать дефектов, связанных с внедрением частиц абразива, которые возникают при прямой пескоструйной обработке мягких алюминиевых поверхностей под высоким давлением.) Выбирая абразив с округлыми или угловатыми частицами, можно получить две текстуры: шелковисто-сатиновую и матовую зернистую.
2.1 Шелковисто-сатиновое покрытие
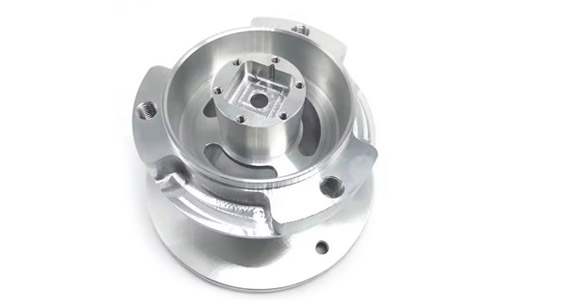
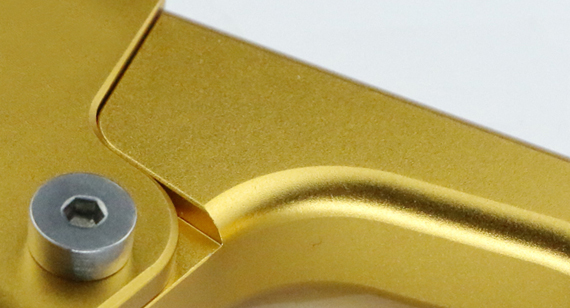
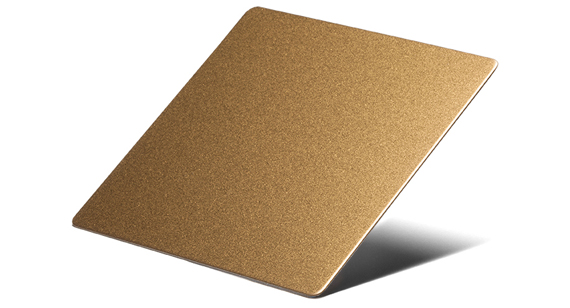
Для достижения такого превосходного эффекта необходимы округлые и гладкие абразивные материалы, при этом оптимальным выбором являются сферические стеклянные и керамические шарики. Эти круглые частицы выравнивают и обрабатывают алюминиевую поверхность, не образуя глубоких борозд, формируя мягкую, рассеянно-отражающую сатиновую текстуру с нежным и гладким тактильным ощущением.
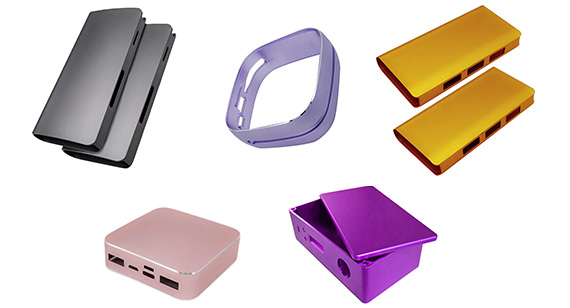
Эта высококачественная текстура настоятельно рекомендуется для премиальных потребительских электронных изделий, включая средние рамки смартфонов, корпуса ноутбуков, алюминиевые косметические упаковочные оболочки, высококачественные детали интерьера автомобилей, а также компоненты прецизионного медицинского или лабораторного оборудования, обеспечивая превосходный внешний вид.
Оптимальный диапазон зернистости для получения сатинированной поверхности составляет 120–220 меш. В частности, для создания сверхтонкой, гладкой сатинированной поверхности, характерной для корпусов устройств Apple, используются мелкозернистые абразивы с зернистостью 220 меш.
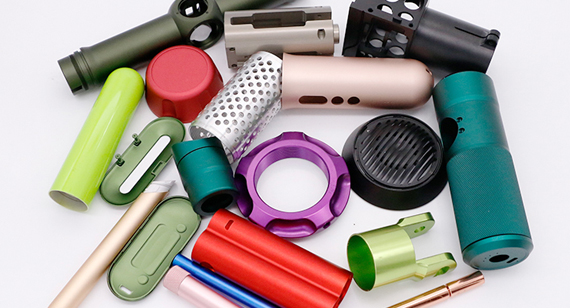
Более того, среди доступных процессов обработки поверхности после пескоструйной обработки можно выделить анодирование и порошковую покраску. Для бытовой электроники и высококачественных декоративных алюминиевых деталей анодирование является наиболее рекомендуемым вариантом. Оно позволяет получить разнообразные насыщенные цвета и эффективно повышает устойчивость к царапинам и коррозии при повседневном использовании.
2.2 Матовая зернистая отделка
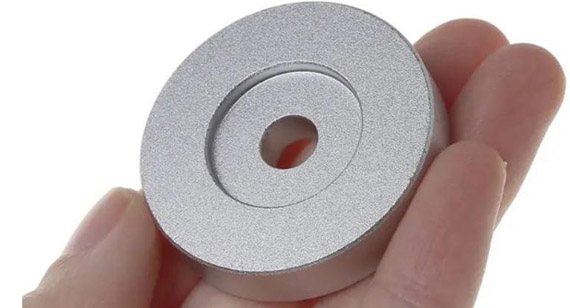
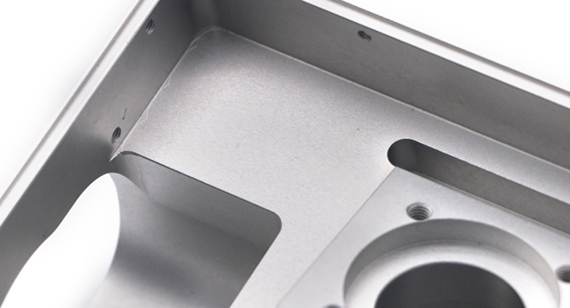
Матовая зернистая отделка характеризуется относительно шероховатой поверхностью. Для ее обработки используются острые и угловатые абразивные материалы, такие как белый корунд, циркониевая крошка и гранатовый песок. Острые кромки полируют равномерные и плотные ямки на поверхности алюминия, образуя ровный, шероховатый матовый слой и значительно улучшая адгезию последующих поверхностных покрытий.
Этот грубый матовый эффект идеально подходит для изделий из металла, используемых на открытом воздухе, велосипедных рам, внешних конструктивных элементов автомобилей, спортивного оборудования и механического литья из алюминия.
Рекомендуемый диапазон размеров частиц составляет 80–150 меш. Как правило, для строительной техники и арматуры предпочтительнее использовать абразивы крупнее 50–80 меш для повышения эффективности удаления материала, в то время как для обычного спортивного инвентаря для активного отдыха наиболее подходящим выбором является абразив 100–150 меш.
Аналогичным образом, детали из алюминия с матовой пескоструйной обработкой могут быть дополнены анодированием, покраской или порошковой окраской в зависимости от функциональных требований изделия. Для износостойких компонентов, таких как клапаны автомобильных двигателей, детали подвески и инвалидные коляски, порошковая окраска или твердое анодирование обеспечивают долговременную и надежную защиту. Анодирование типа II также применимо, если требуется цветная матовая текстура.
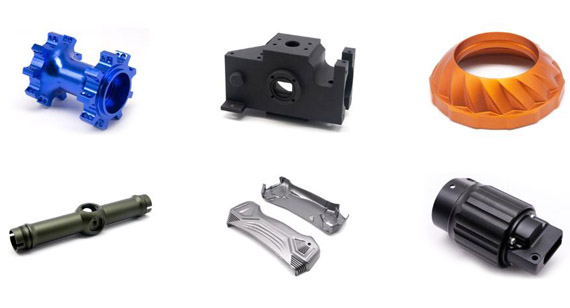
2.3 Таблица соответствия текстуры и процесса пескоструйной обработки алюминия
| Тип текстуры поверхности | Применимый абразивный материал | Рекомендуемый диапазон размеров ячейки сетки | Основные характеристики | Типичные продукты для применения | Рекомендуемый процесс после лечения |
| Шелковисто-сатиновая отделка | Стеклянные бусины, керамические бусины (округлые частицы) | 120–220 меш (220 меш для сверхтонкой текстуры уровня Apple) | Гладкая, нежная, не бликующая, высококачественная, шелковистая на ощупь, однородная, тонкая текстура. | Рамки для смартфонов, корпуса для ноутбуков, декоративные алюминиевые корпуса, высококачественные автомобильные интерьеры, прецизионное медицинское оборудование. | Приоритетное покрытие: декоративное анодирование типа II; Дополнительно: покраска / порошковая покраска. |
| Матовое, морозное покрытие | Белый корунд, циркониевая крошка, гранатовый песок (угловатые частицы) | 80–150 меш; 50–80 меш для деталей, предназначенных для тяжелых промышленных условий эксплуатации. | Однородная шероховатая матовая поверхность, превосходные противоскользящие свойства, сверхвысокая адгезия покрытия. | Велосипедные рамы, автомобильные детали экстерьера, строительная фурнитура для наружных работ, спортивное оборудование, алюминиевое литье. | Износостойкие детали: твердое анодирование / порошковая покраска; цветные детали: анодирование / покраска типа II. |
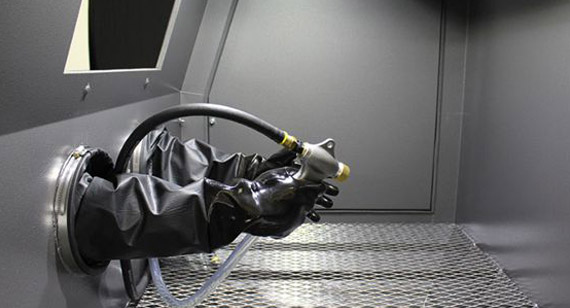
Улучшенная адгезия покрытия
Пескоструйная обработка алюминия, особенно упомянутая выше матовая шероховатая текстура, как один из наиболее распространенных методов предварительной обработки поверхности, обладает существенными преимуществами для последующей покраски, порошковой окраски и анодирования. Шероховатая структура поверхности обеспечивает плотное прилегание покрытий и красителей, формируя более прочный и долговечный эффект готового покрытия.
Однородная текстура всей поверхности
Будь то шелковисто-гладкая сатиновая поверхность или грубая матовая отделка, окончательная текстура алюминиевых деталей после пескоструйной обработки отличается высокой однородностью и равномерностью. Эта однородная текстура не только улучшает общую эстетику, но и способствует равномерному нанесению последующих покрытий, эффективно снижая риск неравномерной обработки поверхности.
Премиальный и универсальный эстетический вид
Пескоструйная обработка алюминия позволяет создавать матовые или сатиновые текстуры на заказ в зависимости от сценария применения, идеально соответствующие дизайну изделия и общим эстетическим стандартам. Эта изысканная небликующая обработка поверхности особенно популярна в отраслях, стремящихся к деликатным и матовым эффектам внешнего вида.
Размер абразивной сетки
Меньший размер ячейки сетки означает более крупные частицы, более высокую скорость удаления материала и более шероховатую текстуру поверхности; больший размер ячейки сетки означает более мелкие частицы, более гладкую поверхность и более низкую скорость полировки.
Абразивная твердость
Для эффективного удаления поверхностных оксидных слоев и следов обработки твердость абразивного материала должна быть выше твердости алюминиевого сплава. Слишком мягкие абразивы не обеспечивают полировки, а чрезмерно твердые абразивы с острыми краями могут истончать или деформировать тонкостенные алюминиевые детали.
Абразивная плотность
Абразивные материалы более высокой плотности создают более сильное ударное воздействие, позволяют получить более глубокие поверхностные узоры и повысить эффективность очистки. Однако для предотвращения деформации алюминиевой поверхности при использовании абразивных материалов высокой плотности требуется строгий контроль давления.
Тонкий сатиновый финиш, мягкая средняя толщина
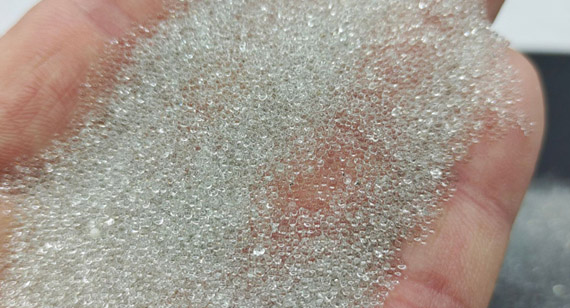
Стеклянные бусины
Пластиковый Средний
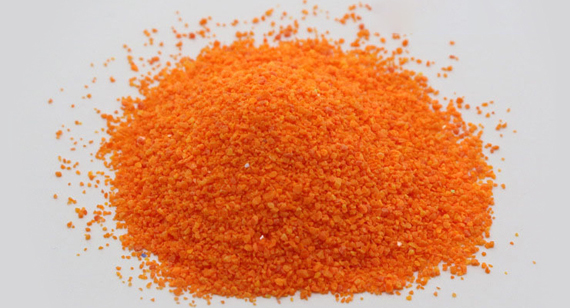
Промышленный матовый угловой средний
Циркониевая крошка
Оксид алюминия (белый корунд)
Карбид кремния
Гранатовый песок
Зольный порошок
Запрещенный абразивный материал для высокоточной пескоструйной обработки алюминия.
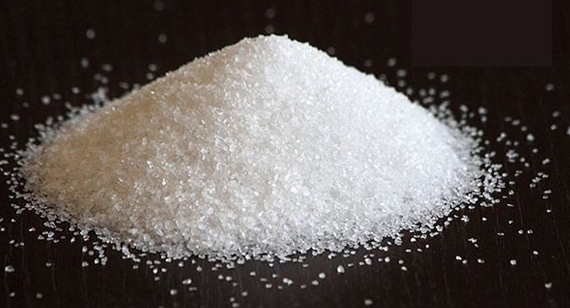
Кварцевый песок
Давление абразивного воздействия определяет силу удара и глубину резания и является основной причиной деформации и дефектов внедрения частиц в мягкие алюминиевые поверхности. Для тонкостенных алюминиевых деталей необходим стандартизированный процесс постепенного повышения давления, чтобы избежать проблем с деформацией и внедрением частиц.
Распространенные неисправности, вызванные неправильной отладкой давления
Общий процесс постепенного повышения давления
Согласование давления для различных алюминиевых деталей
| Область применения | Рекомендуемый диапазон размеров ячейки сетки | Функции и типичные продукты |
| Автомобильная промышленность: | 80–100 меш | Удалите ржавчину и старое покрытие с алюминиевых наружных деталей, подготовьте однородную основу для порошковой покраски. |
| Аэрокосмическая промышленность: | 100–120 меш | Предварительная обработка алюминиевых деталей авиационной конструкции для получения однородной текстуры перед стандартным анодированием. |
| Потребительская электроника: | 100–150 меш | Закрасьте мелкие следы от станков ЧПУ на ноутбуках, корпусах колонок и периферийных устройствах. |
| Высокоточные цифровые изделия | 180–220 меш | Создайте ультратонкую сатиновую текстуру для рамок мобильных телефонов и декоративных алюминиевых корпусов; плотность 220 меш для внешнего вида флагманского уровня Apple. |
| Строительная и тяжелая техника | 50–80 меш | Быстрое удаление оксидов с алюминиевых профилей, не предъявляющих строгих требований к внешнему виду. |
Как определить оптимальную продолжительность пескоструйной обработки
Общая продолжительность пескоструйной обработки зависит от трех основных факторов:
Оптимальное решение: Перед началом серийного производства провести поэтапную пробную пескоструйную обработку различной продолжительности для подтверждения однородной и стабильной текстуры поверхности.
Необходимая проверка качества после взрывных работ.
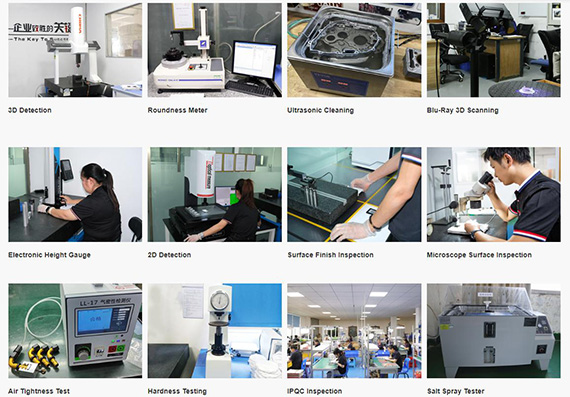
Однажды мы получили индивидуальный заказ от американского производителя бытовой электроники, в рамках которого требовалась сверхточная обработка поверхности методом сатинирования и анодирования, аналогичная той, что используется в продукции Apple, для тонких корпусов ноутбуков из алюминия марки 6061.
Предыдущий поставщик клиента не соответствовал строгим стандартам внешнего вида и размеров, часто выявляя дефекты, включая неровную текстуру поверхности, мельчайшие вкрапления песка, незначительные деформации тонких стенок и неравномерный оттенок анодированного покрытия. Эти дефекты привели к приостановке массового производства и срочной необходимости в надежном партнере для оптимизации процесса изготовления деталей.
Стремясь удовлетворить потребности клиента, мы разработали полный комплекс индивидуальных решений по пескоструйной обработке и обработке поверхности на основе стандартизированных спецификаций обработки алюминия.
После проверки образцов и поставки серийной продукции все готовые алюминиевые корпуса для ноутбуков не имели дефектов в виде вкраплений песка, деформаций, обладали 100% равномерной сатинированной текстурой и однородным цветом анодирования, полностью восстанавливая высококачественное шелковистое ощущение в руке и минималистичную эстетику, характерные для продукции Apple. Характеристики и внешний вид конечного продукта полностью превзошли ожидания клиента. До настоящего времени мы поддерживаем долгосрочные стабильные партнерские отношения с этим американским брендом по многим проектам, связанным с обработкой алюминиевых корпусов на станках с ЧПУ и обработкой поверхности.
Благодаря глубокому пониманию тонкостей пескоструйной обработки и ее применения на алюминиевых поверхностях, предприятия могут улучшить подготовку поверхности, текстуру и адгезию покрытия для различных проектов. Учитывая различные факторы, включая характеристики абразива, параметры давления, выбор сетки, методы тестирования и отраслевые требования, пескоструйная обработка становится мощным инструментом предварительной обработки для получения стабильного, высококачественного текстурированного покрытия алюминия, соответствующего современным промышленным и потребительским стандартам.
Есть вопросы по подбору параметров пескоструйной обработки алюминия, настройке текстуры, подбору процессов анодирования/покрытия или требованиям к индивидуальной пакетной обработке? Обращайтесь к нашей инженерной команде в любое время, и мы предоставим комплексные решения по обработке поверхности, бесплатную оценку процесса и точную смету для проектов по изготовлению деталей из алюминия на станках с ЧПУ . [2D-чертежи (PDF-файлы), 3D-чертежи (IGS/STP/STEP-файлы)]
Пришлите ваши чертежи, информацию об алюминиевом сплаве, целевой текстуре, абразивном материале, размере сетки, предельных значениях давления, требованиях к постобработке, допусках и размере партии. Компания VMT рассмотрит ваш проект по пескоструйной обработке и обработке на станках с ЧПУ и предложит практическое решение и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
В: Можно ли использовать пескоструйную обработку в качестве окончательной обработки поверхности алюминия?
Нет. Пескоструйная обработка только очищает поверхности и создает определенную текстуру. Алюминий по своей природе мягкий и склонен к окислению и царапинам. Вторичная защита с помощью анодирования, покраски или порошковой окраски обязательна.
В: Можно ли использовать стальную крошку или стальную дробь для пескоструйной обработки алюминия?
Нет. Частицы железа в абразивном материале внедряются в алюминиевую подложку и вызывают необратимые коррозионные дефекты. Для пескоструйной обработки алюминия подходят только цветные металлы, такие как стеклянные шарики, керамические шарики, белый корунд и циркониевая крошка.
В: Приведёт ли пескоструйная обработка к деформации тонкостенных алюминиевых деталей?
Да. Прямой запуск под высоким давлением и длительное воздействие давления выше 60 PSI приведут к деформации изгиба. Строго соблюдайте принцип запуска при низком давлении 20–25 PSI и постепенного повышения давления до 50–60 PSI, чтобы в основном избежать деформации и риска застревания в среде.
В: Является ли пескоструйная обработка экологически безопасной?
Пескоструйная обработка может приводить к образованию пыли и отходов, поэтому для минимизации воздействия на окружающую среду решающее значение имеют надлежащие методы локализации и утилизации.
В: Может ли пескоструйная обработка повредить алюминий?
При правильном выполнении с соответствующим давлением и средой пескоструйная обработка не повреждает алюминий. Правильные настройки предотвращают чрезмерное удаление материала.
В: Какой абразивный материал использовать?
Выбор абразивного материала зависит от желаемой текстуры поверхности, скорости удаления материала и области применения. Обычно используются оксид алюминия, стеклянные шарики и карбид кремния.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее