16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 349 | Опубликовано VMT 05 октября 2024 г.


Алюминий широко используется в таких отраслях, как аэрокосмическая, автомобильная и строительная, благодаря своей легкости, коррозионной стойкости и высокому соотношению прочности к весу. Несмотря на многочисленные преимущества, сварка алюминия, как известно, является сложной. Сварка алюминия требует специальных методов, оборудования и знаний, чтобы избежать таких проблем, как окисление, пористость и трещины. Освоение сварки алюминия необходимо для получения высококачественных, прочных сварных швов, особенно в Прецизионная обработка и изготовление на станках с ЧПУ.
В этом подробном руководстве будут рассмотрены сложности сварки алюминия, проблемы, с которыми сталкиваются сварщики, наиболее эффективные методы и основные этапы подготовки. Мы также обсудим соображения по обеспечению успешных процессов после сварки и то, как VMT может упростить ваш процесс сварки алюминия. К концу этого руководства у вас будет полное понимание того, как подходить к сварке алюминия и преодолевать ее уникальные трудности.
Алюминий представляет уникальные проблемы при сварке, которые существенно отличаются от таких материалов, как сталь. Его свойства, такие как высокая теплопроводность, низкая температура плавления и тенденция к образованию оксидной пленки, делают алюминий более сложным в работе, чем другие металлы. Кроме того, загрязнение и плохая подача проволоки могут еще больше усложнить процесс. Ниже приведен анализ конкретных причин, по которым сварка алюминия может быть затруднена.
1. Высокая теплопроводность, низкая температура плавления
Алюминий обладает высокой теплопроводностью, что означает, что он быстро поглощает тепло. Эта характеристика затрудняет управление подачей тепла во время сварки. Если приложить слишком много тепла, металл может расплавиться слишком быстро, что приведет к прожогу или деформации. С другой стороны, если приложить недостаточно тепла, достижение надлежащего сплавления может быть сложной задачей.
Алюминий также имеет более низкую температуру плавления, чем другие металлы, такие как сталь. Это еще больше усложняет управление теплом, поскольку материал может легко деформироваться или сгореть, если сварщик не будет осторожен. Требуется точный контроль температуры и техники.
2. Слой оксида алюминия
Алюминий образует на своей поверхности тонкий оксидный слой при контакте с воздухом. Этот слой оксида алюминия плавится при гораздо более высокой температуре (около 2,000°C), чем сам алюминий (660°C). Если его не удалить перед сваркой, оксидный слой может помешать надлежащему сплавлению и привести к слабым сварным швам. Оксидный слой также обладает изолирующими свойствами, что затрудняет его проникновение во время сварки.
3. Загрязнение
Алюминий очень чувствителен к загрязнению, будь то грязь, масла или влага. Даже незначительное загрязнение может привести к дефектам сварки, таким как пористость или трещины. Подготовка металлической поверхности путем надлежащей очистки имеет решающее значение перед началом любого процесса сварки алюминия.
4. Плохая подача проволоки
При сварке MIG с алюминием проволока мягче стали, что может привести к плохой подаче проволоки и вызвать такие проблемы, как образование гнезд или запутывание в системе подачи проволоки. Для плавной подачи проволоки часто требуется специальное оборудование, например, катушечный пистолет.
5. Цвет не меняется
В отличие от стали, которая меняет цвет при нагревании, алюминий не дает визуальных подсказок о своей температуре. Это затрудняет для сварщиков определение момента, когда материал достигает точки плавления, что увеличивает риск прожога.
Сварка алюминия сопряжена с рядом проблем, включая окисление, пористость и растрескивание, которые могут повлиять на качество сварки. Понимание этих проблем необходимо для предотвращения дефектов и получения прочных и надежных сварных швов.
1. Окисление
Перед сваркой необходимо удалить оксидный слой алюминия. Если оксидный слой останется, он может помешать сварке и привести к ослаблению соединений. Для удаления этого слоя необходимы специальные методы очистки, например, использование щетки из нержавеющей стали.
2. Пористость
Пористость — распространенная проблема при сварке алюминия. Она возникает, когда газы, такие как водород, попадают в сварочную ванну. Эти газы образуют пузырьки внутри шва, ослабляя его структурную целостность. Правильная очистка, контроль подвода тепла и выбор правильного защитного газа могут помочь минимизировать пористость.
3. Примеси
Загрязнения, такие как масло, грязь и смазка, могут вызывать включения или пористость в сварном шве. Обеспечение отсутствия загрязнений на поверхности имеет решающее значение для чистых, бездефектных сварных швов.
4. толщина
Алюминиевые листы и компоненты бывают разной толщины, и тонкие листы особенно сложно сваривать, поскольку они более склонны к прожогам. Более толстый алюминий требует большего количества тепла, но высокая теплопроводность алюминия может затруднить поддержание правильного уровня тепла.
5. Горячие трещины
Горячие трещины возникают, когда сварной шов остывает слишком быстро, вызывая трещины в сварном шве. Это особенно проблематично для алюминия из-за его высокой теплопроводности и высокой скорости охлаждения. Использование правильной техники сварки и присадочного металла может снизить риск горячих трещин.
6. Теплопроводность
Высокая теплопроводность алюминия затрудняет сохранение тепла в зоне сварки. В результате контроль сварочной ванны и обеспечение равномерного распределения тепла может быть сложной задачей. Предварительный нагрев алюминия или использование более высокого подвода тепла может помочь справиться с этой проблемой.
Для алюминия подходят несколько методов сварки, каждый из которых имеет свои преимущества и сложности. Выбор метода зависит от конкретных требований проекта, включая тип алюминия, толщину материала и желаемое качество сварки.
1. Сварка вольфрамовым инертным газом (TIG).
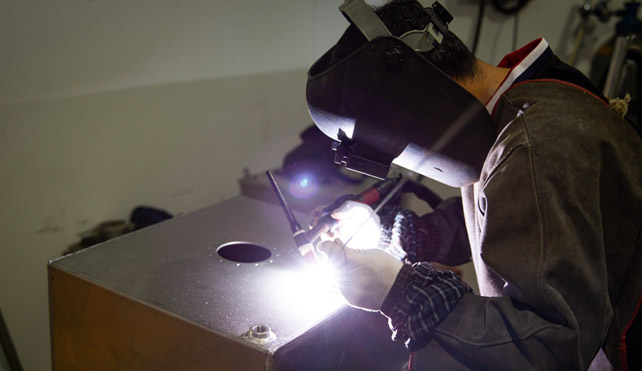
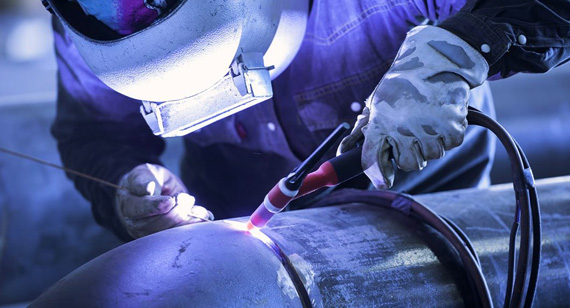
Сварка TIG является одним из наиболее часто используемых методов сварки алюминия. Она обеспечивает превосходный контроль и производит высококачественные сварные швы, что делает ее идеальной для прецизионной обработки на станках с ЧПУ и производства алюминия. Сварка TIG использует неплавящийся вольфрамовый электрод для сварки, а аргон используется в качестве защитного газа для защиты сварочной ванны от загрязнения.
TIG особенно эффективен для тонких алюминиевых листов и позволяет выполнять точные сварные швы с минимальными дефектами. Однако он требует высокого уровня мастерства из-за ручного управления.
2. Сварка металлов в инертном газе (MIG).
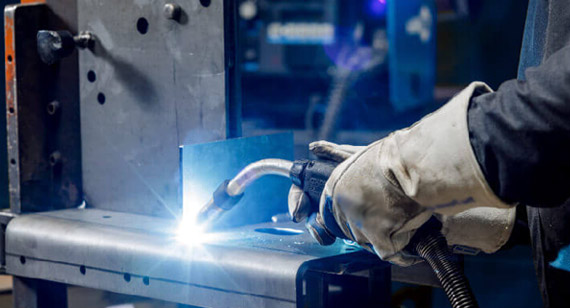
Сварка MIG — еще один распространенный метод сварки алюминия. В отличие от TIG, MIG использует расходуемый проволочный электрод, который плавится для формирования сварного шва. Это быстрее, чем TIG, и часто используется для более толстых алюминиевых секций в таких отраслях, как автомобилестроение и строительство. Сварка MIG проще в освоении, но требует специального оборудования для предотвращения проблем с подачей более мягкой алюминиевой проволоки.
3. Электронно-лучевая сварка
Электронно-лучевая сварка (ЭЛС) используется для высокоточной сварки алюминиевых компонентов, часто в аэрокосмической и автомобильной промышленности. Она использует сфокусированный пучок электронов для генерации тепла и создания глубоких, узких сварных швов. ЭЛС проводится в вакуумной среде, что делает ее идеальной для применений, требующих минимального загрязнения.
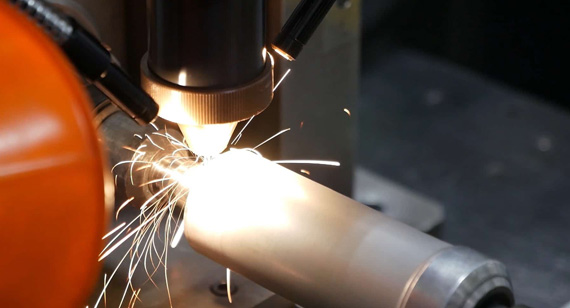
4. Лазерная сварка
Лазерная сварка обеспечивает точность, скорость и глубокое проникновение, что делает ее пригодной для сварки сложных алюминиевых деталей. Лазерные лучи могут быть плотно сфокусированы, что приводит к минимальной тепловой деформации, что идеально подходит для тонких или деликатных компонентов. Этот метод используется в обрабатывающие заводы с ЧПУ для высококачественной сварки алюминиевых деталей с жесткими допусками.
5. Сварка трением с перемешиванием
Сварка трением с перемешиванием (FSW) — это метод сварки в твердом состоянии, при котором для соединения двух деталей из алюминия используется вращающийся инструмент. Тепло, выделяемое при трении, размягчает металл, позволяя инструменту перемешивать материалы. FSW идеально подходит для длинных непрерывных сварных швов в толстых алюминиевых секциях и используется в таких отраслях, как судостроение и аэрокосмическая промышленность.
Подготовка имеет решающее значение для получения прочного, бездефектного алюминиевого шва. Правильная очистка, выбор правильного присадочного материала и выбор правильного метода сварки являются важными этапами в процессе подготовки.
1. Уборка важна
Перед сваркой тщательно очистите поверхность алюминия, чтобы удалить оксидный слой, масла и другие загрязнения. Используйте щетку из нержавеющей стали, предназначенную для алюминия, и очистите поверхность непосредственно перед сваркой, чтобы предотвратить повторное образование оксидного слоя.
2. Правильный метод сварки
Выберите подходящую технику сварки в зависимости от типа и толщины алюминия, а также требований проекта. Для тонких листов обычно предпочтительнее сварка TIG, тогда как сварка MIG лучше подходит для более толстых материалов.
3. Выберите правильный наполнитель
Выбор правильного присадочного материала имеет важное значение для сварки алюминия. Присадочный металл должен быть совместим со свариваемым алюминиевым сплавом, чтобы предотвратить такие дефекты, как горячие трещины.
4. Выберите правильный инертный газ
Используйте аргон в качестве защитного газа для сварки TIG и смесь аргона и гелия для сварки MIG. Аргон обеспечивает отличное покрытие и минимизирует окисление, в то время как гелий увеличивает тепловложение, что выгодно для более толстого алюминия.
1. Очистка металла
Всегда очищайте алюминий непосредственно перед сваркой, чтобы удалить любые загрязнения или оксидные слои. Это обеспечивает более прочную сварку и снижает риск пористости или слабых соединений.
2. Правильное хранение
Храните алюминиевые материалы в сухом и чистом месте, чтобы предотвратить загрязнение грязью, маслом или влагой. Содержание металла в чистом и сухом состоянии сокращает объем очистки, необходимой перед сваркой.
3. Предварительный нагрев алюминия
Предварительный нагрев алюминия, особенно толстых секций, может помочь снизить риск образования трещин и улучшить провар. Однако следует соблюдать осторожность, чтобы не перегреть металл, так как это может привести к деформации.
4. Более высокие скорости перемещения
Сварка алюминия обычно требует более высокой скорости сварки по сравнению с другими металлами, такими как сталь. Это помогает предотвратить прожоги и минимизировать тепловые деформации.
5. Использование узких углов наклона пистолета
При сварке алюминия методом MIG используйте узкий угол наклона горелки, чтобы обеспечить лучший контроль над сварочной ванной и избежать чрезмерного разбрызгивания или дефектов.
6. «Сварка толканием» с помощью MIG
При сварке MIG всегда толкайте горелку, а не тяните ее. Толкание горелки обеспечивает лучшее покрытие защитным газом и более чистый шов.
Послесварочные процессы необходимы для обеспечения долговечности и прочности алюминиевого шва. Эти процессы включают в себя проверку качества, термическую обработку, старение и подготовку поверхности к финишной отделке.
Проверьте сварной шов на наличие дефектов, таких как пористость, трещины или неполное проплавление. Для проверки целостности сварного шва можно использовать неразрушающие методы контроля, такие как рентгеновское излучение или ультразвуковой контроль.
2. Термическая обработка
Термическая обработка после сварки может помочь снять внутренние напряжения и улучшить механические свойства алюминия. Это особенно важно для сплавов, склонных к растрескиванию или деформации.
3. старение
Некоторые алюминиевые сплавы выигрывают от процессов старения, чтобы повысить их прочность и долговечность после сварки. Это может быть достигнуто с помощью методов естественного или искусственного старения, в зависимости от сплава и области применения.
4. Подготовка поверхности
Подготовка поверхности после сварки имеет решающее значение для достижения гладкой и чистой отделки. Она может включать шлифовку, полировку или нанесение защитных покрытий для предотвращения коррозии и улучшения внешнего вида сварной детали.
В VMT мы специализируемся на предоставлении Обработка с ЧПУ и индивидуальные решения по обработке с ЧПУ, включающие высококачественную сварку алюминия. Наш опыт в алюминиевые детали с ЧПУ гарантирует, что каждый компонент сваривается с точностью, прочностью и вниманием к деталям. Работаете ли вы над Обработка прототипа с ЧПУ или полномасштабное производство, у нас есть опыт и технологии, которые сделают ваш процесс сварки эффективным и бесперебойным.
Сварка алюминия представляет собой уникальные задачи, требующие специализированных методов и тщательной подготовки. Понимание свойств алюминия, проблем окисления и пористости, а также лучших методов сварки может помочь вам добиться прочных, бездефектных сварных швов. При правильном подходе, включая тщательную очистку, выбор подходящего присадочного материала и газа, а также использование послесварочной обработки, вы можете обеспечить высококачественные сварные швы, которые соответствуют требованиям любого проекта.
Компания VMT предлагает экспертные знания и оборудование, необходимые для высококачественной сварки алюминия и обработки деталей на станках с ЧПУ , гарантируя наилучшие результаты для ваших сварочных и механических работ.
Можно ли сваривать алюминий с другими марками алюминия или другими материалами?
Да, но необходимо тщательно выбирать совместимые присадочные материалы и методы сварки, чтобы избежать таких проблем, как растрескивание или слабые сварные швы.
Каковы наиболее распространённые области применения сварки алюминия?
Сварка алюминия широко применяется в таких отраслях, как автомобилестроение, авиакосмическая промышленность, судостроение и строительство, для изготовления таких деталей, как рамы, панели и конструктивные элементы.
Какой самый дешевый способ сварки алюминия?
Сварка MIG, как правило, является наиболее экономически эффективным методом сварки алюминия, особенно для материалов большой толщины.
Какой сварщик алюминия самый лучший?
Лучший сварочный аппарат для алюминия зависит от области применения, но для точной сварки алюминия чаще всего используются сварочные аппараты TIG и MIG.
Какой тип сварки используется для алюминия?
Сварка TIG и MIG является наиболее распространенными методами сварки алюминия, однако для специализированных применений также используются такие методы, как лазерная сварка и сварка трением с перемешиванием.
Что лучше для алюминия — MIG или TIG?
Сварка TIG обеспечивает большую точность и контроль, что делает ее идеальной для более тонких материалов, в то время как сварка MIG быстрее и лучше подходит для более толстых алюминиевых профилей.
Легко ли сваривать алюминий методом MIG?
Сварка алюминия методом MIG может быть сложной задачей из-за свойств этого металла, но при надлежащей подготовке и использовании оборудования это эффективный метод.
Какой алюминий нельзя сваривать?
Некоторые алюминиевые сплавы, особенно серии 2000 и 7000, сложнее сваривать из-за их склонности к образованию трещин.
Почему сталь легче сваривать, чем алюминий?
Сталь имеет более высокую температуру плавления, более низкую теплопроводность и не имеет оксидной пленки, что делает ее более легкой в сварке, чем алюминий.


 +86 15099911516




 Читать далее