16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 329 | Опубликовано VMT 25 октября 2022 г.


В качестве металлических материалов мы часто используем нержавеющую сталь, медь, алюминий, цинковый сплав, магниевый сплав, сталь, железо и т. д. Изделия, изготовленные на станках с ЧПУ, часто делятся на изделия, обработанные холодным способом, и изделия, обработанные горячим способом, в зависимости от используемых методов обработки. Различные методы формовки металла также различаются. Холодная обработка, например, листового металла, в основном осуществляется путем холодной штамповки, гибки, глубокой вытяжки и других процессов. Горячая обработка на заводе по производству прототипов на станках с ЧПУ , например, литых деталей, в основном осуществляется путем расплавления металлического сырья до жидкого состояния и отливки его в формы.
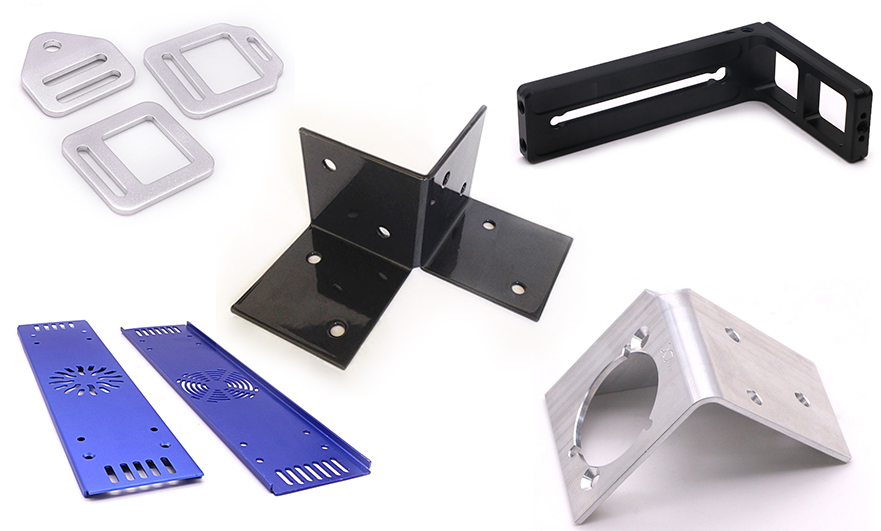
Принято считать, что все листовые металлические материалы одинаковой толщины в совокупности называются листовым металлом. В цехах по изготовлению прототипов на станках с ЧПУ обычно используются такие материалы, как нержавеющая сталь, оцинкованная сталь, жесть, медь, алюминий, железо и т.д.
Принцип равномерной толщины изделий
Листовой металл — материал с равномерной толщиной, на что следует обращать внимание при проектировании конструкции, особенно в местах, где много изгибов, легко получить неравномерную толщину.
Принцип легкого выравнивания
Изделия из листового металла изготавливаются из листового материала. Перед обработкой на станке с ЧПУ исходные материалы имеют плоскую форму. Поэтому при проектировании деталей из листового металла все изгибы и наклонные поверхности должны разворачиваться в одной плоскости. Не должно быть никаких помех. Если конструкция деталей из листового металла, изготовленных на станке с ЧПУ, не соответствует требованиям, после разворачивания они будут мешать друг другу.
Правильный выбор толщины листовых металлических деталей
Толщина деталей из листового металла колеблется от 0.03 до 4.00 мм в различных спецификациях, но чем больше толщина, тем сложнее ее обрабатывать, тем больше требуется оборудования с ЧПУ, а также увеличивается процент дефектов. Толщина должна выбираться в соответствии с фактической функцией продукта. Исходя из предпосылки удовлетворения прочности и функции, чем тоньше, тем лучше. Для большинства продуктов толщина деталей из листового металла должна контролироваться ниже 1.00 мм.
В соответствии с принципами технологии обработки на станках с ЧПУ
Изделия из листового металла должны соответствовать требованиям технологии обработки на станках с ЧПУ и быть простыми в изготовлении. Изделия, не соответствующие требованиям технологии обработки на станках с ЧПУ, не могут быть изготовлены, поскольку это некачественная конструкция.
Следующие заводы-прототипы станков с ЧПУ классифицированы для обсуждения технологических требований к проектированию изделий из листового металла
Мастерство: Степень сложности изделия при различных процессах обработки на станках с ЧПУ, таких как штамповка и гибка.
Требования к процессу: При проектировании изделий из листового металла необходимо соблюдать следующие требования к технологичности.
Основными методами обработки на станках с ЧПУ являются: штамповка, гибка, вытяжка, формовка и т. д.
Технологичность обычной штамповочной конструкции
Обычная штамповка: в настоящее время наиболее используемая.
Точная штамповка: требует точных штампов и высокоточного пробивного оборудования, стоимость выше, чем у обычной штамповки, и обычно применяется для относительно точных изделий.
(1) Форма пробивной части должна быть максимально простой, без тонких выступов и прорезей.
Глубина и ширина выпуклой или вогнутой части штампуемой детали, в общем случае, не должны быть меньше 1.5/t (t — толщина материала), и в то же время следует избегать узких и длинных надрезов и слишком узких пазов, чтобы повысить прочность кромки соответствующей детали.
(2) Форма пробивной части должна минимизировать отходы при компоновке, тем самым уменьшая отходы сырья.
(3) Форма и внутреннее отверстие пробивной части не должны иметь острых углов.
(4) Отверстия и квадратные отверстия штампованных деталей
Отверстие пробивной части предпочтительно круглое. При пробивке оно ограничено прочностью пробивного устройства, а диаметр пробивного устройства не должен быть слишком маленьким, в противном случае пробивной элемент будет легко поврежден. Минимальный размер пробивки связан с формой отверстия, механическими свойствами материала и толщиной материала. В таблице 1-1 показан минимальный размер пробивки для обычно используемых материалов, а t — толщина листового металла.
Минимальный размер пробивных отверстий обычно составляет не менее 0.40 мм, а отверстия размером менее 0.40 мм обычно обрабатываются другими методами, такими как коррозия, лазерное сверление и т. д.
(5) Расстояние между отверстиями для пробивки и расстояние до края отверстия.
(6) При пробивке гнутых деталей и деталей глубокой вытяжки необходимо соблюдать определенное расстояние между стенкой отверстия и прямой стенкой.
При пробивке отверстия в растянутом изделии для обеспечения точности формы и положения отверстия, а также прочности формы следует выдерживать определенное расстояние между стенкой отверстия и прямой стенкой.
(7) При проектировании деталей для обработки листового металла следует избегать выемок и острых углов.
Острые углы выемки приведут к тому, что пуансон станет острым, что легко приведет к его повреждению, а на острых углах изделия также могут появиться трещины.
Принцип гибки: подразумевает создание прямых кромок, скошенных кромок, изгибов и других форм на деталях из листового металла, например, изгибание деталей из листового металла в форме буквы L, U, V и т. д.
Гибка штампом: обычно применяется для изделий из листового металла сложной формы, небольшого размера и высокой производительности.
Гибка на гибочном станке: обычно используется для изделий из листового металла больших размеров и мелкосерийного производства.

(1) Минимальный радиус изгиба деталей из листового металла
При изгибе материала наружный слой растягивается, а внутренний слой сжимается по области скругления. Если толщина материала постоянна, чем меньше скругление внутреннего слоя, тем серьезнее растяжение и сжатие материала; когда растягивающее напряжение скругления внешнего слоя превышает предел прочности материала, возникают трещины и разрывы; если скругление согнуто Если оно слишком большое, на него повлияет отскок материала, и точность и форма изделия не могут быть гарантированы. См. Таблицу 1-2 для получения минимального радиуса изгиба проектируемых гибочных деталей.
(2) Высота прямой кромки изгибаемой части
Высота прямой кромки гнутой детали не должна быть слишком маленькой, в противном случае будет трудно удовлетворить требованиям точности изделия.
Если высота прямой кромки изгибаемой части меньше минимальной проектной высоты прямой кромки из-за структуры изделия, то перед изгибом в зоне деформации изгиба можно обработать неглубокую канавку. Недостатком этого метода является то, что он снижает прочность изделия, и он не подходит, если материал листового металла слишком тонкий.
(3) Минимальное расстояние до края отверстия изгибаемой детали.
Существует два способа обработки отверстий на гибочных деталях, один из них заключается в том, чтобы сначала согнуть, а затем пробить; другой — в том, чтобы сначала пробить, а затем согнуть. Конструкция краевого расстояния пробивки после первой гибки относится к требованиям пробивки деталей; после пробивки и последующей гибки отверстие должно находиться вне зоны деформации изгиба, в противном случае это приведет к деформации отверстия и легкому растрескиванию в отверстии.
(4) При гибке смежной кромки вблизи кромки сгиба гибочная кромка должна находиться на определенном расстоянии от скругления, расстояние L ≥ 0.5t, где t — толщина листового металла.
(5) Проектирование технологических выемок гибочных деталей
Если изгибается только часть одной стороны, то для предотвращения растрескивания и деформации следует проектировать технологический надрез. Ширина технологического надреза должна быть не менее 1.5t, а глубина технологического зазора должна быть не менее 2.0t+R, где t - толщина листового металла.
(6) Конструкция глухого края изгибаемой части.
Мертвая кромка изгибаемой части означает, что изогнутая поверхность параллельна нижней поверхности, обычно называемой мертвой кромкой. Предыдущий процесс загиба края заключается в том, чтобы согнуть изгибаемый край на определенный угол, а затем загнуть его, чтобы подогнать.
Длина мертвой стороны мертвой стороны связана с толщиной материала. Как правило, минимальная длина мертвой стороны составляет L≥3.5t+R, где t — толщина листового материала, а R — минимальный внутренний радиус изгиба предыдущего процесса мертвой стороны.
(7) Проектирование технологических отверстий гибочных деталей
При проектировании U-образной гибочной детали желательно, чтобы обе изогнутые стороны были одинаковой длины, чтобы предотвратить смещение изделия во время гибки и возникновение отходов. Если структурная конструкция не позволяет сделать обе стороны одинаковой длины, для обеспечения точного позиционирования изделия в форме это должно быть заранее спроектировано в конструкции. Для добавления отверстий позиционирования процесса, особенно для деталей, которые формируются путем многократного изгиба, технологические отверстия должны быть спроектированы как контрольные точки позиционирования, чтобы уменьшить накопленные ошибки и обеспечить качество продукции.
Протяжение
1. Смысл
Вытягивание деталей из листового металла на станках с ЧПУ: процесс вытягивания деталей из листового металла в круглые или квадратные, специальные и другие формы с боковыми стенками вокруг них, например, алюминиевые раковины, чашки из нержавеющей стали и т. д.

2. Меры предосторожности при черчении деталей из листового металла
(1) Радиус малого скругления Z между дном и стенкой детали чертежа должен быть больше толщины пластины, то есть r1>t; для того чтобы чертеж прошел более гладко, обычно принимают r1=(3~5)t, радиус угла большого круга Z должен быть меньше 8-кратной толщины пластины, то есть r1<8t.
(2) Радиус скругления по оси Z между фланцем и стенкой растягиваемой детали должен быть больше 2-кратной толщины пластины, то есть r2>2t; для того чтобы растяжение было более плавным, обычно принимают r2=5t, а радиус скругления по оси Z должен быть меньше 8-кратной толщины пластины, то есть r1<8t.
(3) Радиус малого скругления между двумя соседними стенками прямоугольной детали чертежа должен быть r3≥3t. Чтобы уменьшить количество растяжений, следует брать r3≥1/5H, насколько это возможно, чтобы растяжение можно было завершить за один раз.
(4) Толщина материала изменяется после растяжения из-за разного напряжения на растягивающем элементе. Как правило, центр дна сохраняет исходную толщину, материал на закругленных углах дна становится тоньше, а материал наверху около фланца становится толще; материал на закругленных углах прямоугольного носилок становится толще. При проектировании растянутого изделия на чертеже четко указывается, что внешние размеры или внутренние и внешние размеры должны быть гарантированы, а внутренние и внешние размеры не могут быть обозначены одновременно.
(5) Толщина материала деталей для вытяжки обычно учитывает закон, согласно которому толщина верхней и нижней стенки не равна в процессе деформации (то есть верхняя толщина толще, а нижняя тоньше). При одновременном формировании круглой детали для вытяжки без фланца отношение высоты H к диаметру D должно быть меньше или равно 0.4.
В целом при проектировании деталей чертежа следует учитывать, что форма деталей чертежа должна быть максимально простой, форма должна быть максимально симметричной, а глубина чертежа не должна быть слишком большой.
Выше приведено лишь краткое описание завода VMT по обработке на станках с ЧПУ . Если вы хотите узнать больше об обработке на станках с ЧПУ, свяжитесь с нами по адресу inquiry@vimetal.com.cn для обсуждения деталей.


 +86 15099911516




 Читать далее