16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 7005 | Опубликовано VMT 23 фев 2025 | Время чтения:около 2 минут


Дефекты литья могут существенно повлиять на качество и функциональность изготовленных деталей, что приводит к дорогостоящим задержкам и выходу из строя продукта. Понимание причин этих дефектов имеет решающее значение для оптимизации эффективности производства. Независимо от того, работаете ли вы с деталями для литья металла с ЧПУ или с другими типами литейных процессов, выявление и устранение дефектов литья может повысить долговечность и точность конечного продукта. В этом руководстве мы рассмотрим 17 распространенных дефектов литья, их причины и решения, которые помогут обеспечить бесперебойную работу процесса литья и производство высококачественных компонентов.
Дефекты литья металла, такие как пористость, усадка и шлаковые включения, могут поставить под угрозу качество ваших деталей. Эти проблемы возникают из-за различных факторов, включая материал формы, тепло и поток металла. Определив типы дефектов и их причины, производители могут внедрить эффективные средства для их предотвращения, улучшив общий процесс производства. Регулярные проверки и прецизионные методы могут свести к минимуму дефекты литья, что приведет к более эффективному и экономичному производству.
Теперь, когда у нас есть обзор важности управления дефектами литья, давайте углубимся в типы дефектов, которые обычно возникают в процессе литья, их причины и доступные решения для решения этих проблем. Понимая эти проблемы, вы можете предпринять упреждающие шаги для обеспечения высококачественного результата ваших литейных операций.
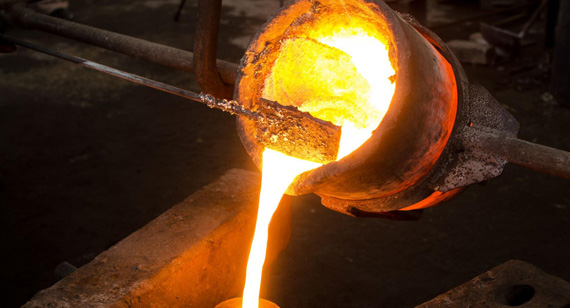
Литье металла — это производственный процесс, при котором расплавленный металл заливается в форму, чтобы принять форму полости формы. После того, как металл остывает и затвердевает, он образует деталь с точной формой и размером. Эта технология широко используется в таких отраслях, как автомобилестроение, аэрокосмическая промышленность и строительство, для создания прочных деталей, от компонентов двигателя до структурных элементов. В литье металла, CNC обрабатывающие детали может подвергаться последующей обработке для обеспечения точного соответствия конечного продукта требуемым спецификациям.
Дефекты литья относятся к несовершенствам или изъянам, которые возникают в процессе литья. Эти дефекты могут проявляться в виде отверстий, трещин или неровностей поверхности, потенциально ставя под угрозу структурную целостность и функциональность детали. Дефекты при литье деталей, обработанных на станках с ЧПУ, могут привести к дорогостоящему ремонту, задержкам производства и отбраковке продукции. Для производителей крайне важно выявлять эти дефекты на ранних этапах процесса и принимать превентивные меры для минимизации их возникновения.

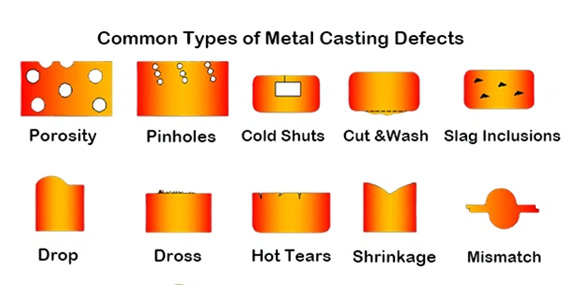
В мире литья дефекты являются неизбежной частью процесса. Эти дефекты могут поставить под угрозу целостность, внешний вид и функциональность конечной отливки. Понимание различных типов дефектов и их причин имеет важное значение для улучшения процесса литья и обеспечения высокого качества продукции. В этом руководстве рассматриваются различные дефекты литья, включая металлургические дефекты, дефекты, вызванные нагревом, проблемы с материалами форм и дефекты формы литья. Давайте подробно рассмотрим наиболее распространенные дефекты, как они возникают и как их можно устранить.
Металлургические дефекты
Металлургические дефекты возникают из-за проблем, связанных с самим металлом в процессе литья. К ним относятся пустоты, включения и другие структурные недостатки, которые могут повлиять на качество и механические свойства конечной отливки. Ниже приведены некоторые из наиболее распространенных металлургических дефектов.
1. Дефекты пористости
Дефекты пористости возникают, когда внутри отливки образуются газовые карманы или пустоты, ослабляющие структуру и влияющие на ее механические свойства.
Газовая пористость

Дефекты газовой пористости — это пузырьки воздуха, попавшие в отливку во время затвердевания. Эти пустоты могут образовываться на поверхности или внутри тела отливки.
Причины:
Средства:
Усадка Пористость

Что такое усадочная пористость? Усадочная пористость — это тип дефекта, вызванного затвердеванием отливки. По мере охлаждения металл сжимается, что может привести к образованию пустот, если форма не компенсирует усадку.
Причины:
Средства:
2. Раковины

Что такое Раковины? Раковины — это поверхностные углубления, которые появляются на отливках из-за недостаточного потока расплавленного металла при затвердевании. Эти углубления являются результатом неправильного распределения металла в толстых секциях.
Причины:
Средства:
3. Шлаковые включения

Что такое шлаковые включения? Шлаковые включения возникают, когда примеси из материала формы или расплавленного металла попадают в отливку.
Причины:
Средства:
4. Отбросы

Что такое дросс? Дросс — это оксид или неметаллические частицы, которые образуются на поверхности расплавленного металла. Они могут внедряться в отливку, ухудшая ее прочность и качество поверхности.
Причины:
Средства:
5. сварка

Что такое сварка? Дефекты сварки возникают, когда части отливки непреднамеренно сплавляются друг с другом во время затвердевания.
Причины:
Средства:
Дефекты, вызванные теплом
Дефекты, связанные с нагревом, возникают, когда температура металла не контролируется должным образом в процессе литья. Эти дефекты связаны с напряжениями, скоростью охлаждения и колебаниями температуры внутри формы.
1. Горячие трещины

Что такое горячие трещины? Горячие трещины возникают, когда термические напряжения превышают прочность металла в процессе затвердевания. Эти трещины могут образовываться во время или после литья, когда металл остывает.
Причины:
Средства:
2. Холодное закрытие

Что такое холодные затворы? Холодные затворы возникают, когда два потока расплавленного металла не сплавляются должным образом, создавая слабое место на поверхности отливки.
Причины:
Средства:
3. Термическая усталость

Что такое термическая усталость? Термическая усталость возникает, когда повторяющиеся циклы нагрева и охлаждения приводят к образованию трещин в отливочном материале.
Причины:
Средства:
Дефекты материала пресс-формы
Дефекты материала формы возникают, когда материал, используемый для изготовления формы, не выдерживает должным образом условий в процессе литья, что приводит к дефектам в готовой детали.
1. Нарезать и вымыть

Что такое дефекты порезов и промывок? Дефекты порезов и промывок возникают, когда расплавленный металл разъедает поверхность формы во время заливки, в результате чего на отливке появляются грубые пятна.
Причины:
Средства:
2. слияние

Что такое сплавление? Сплавление происходит, когда расплавленный металл соединяется с материалом формы, создавая проблемную связь, которая может ослабить отливку.
Причины:
Средства:
3. Биение

Что такое биение? Биение происходит, когда расплавленный металл вытекает из полости формы, что приводит к дефектам по краям отливки.
Причины:
Средства:
4. Волны

Что такое свеллы?
Наплывы — это дефекты в отливках, характеризующиеся выпуклостями или нерегулярными наростами на поверхности отливки, обычно вблизи краев или тонких участков. Эти деформации часто влияют на точность размеров и внешний вид готовой детали. Наплывы могут привести к необходимости доработки или отходов материала, что увеличивает производственные затраты.
Причины:
Отеки могут возникать из-за нескольких факторов, в том числе:
Средства:
5. Капли

Что такое капли?
Капли — это небольшие кусочки металла, которые отделяются от основной отливки и падают в полость формы. Эти нежелательные фрагменты могут стать частью отливки, вызывая дефекты, такие как неровности поверхности или трещины.
Причины:
Средства:
6. Проникновение металла

Что такое проникновение металла?
Проникновение металла происходит, когда расплавленный металл проникает в материал формы, в результате чего поверхность отливки становится шероховатой или пористой. Этот дефект часто встречается при литье в песчаные формы, когда расплавленный металл просачивается в песчаную форму, что приводит к ослаблению поверхностей литья.
Причины:
Средства:
7. Крысиные хвосты

Что такое крысиные хвосты?
Крысиные хвосты — это дефекты, которые выглядят как тонкие, удлиненные гребни или ребра металла, обычно на поверхности отливки. Эти дефекты часто напоминают хвост крысы и возникают, когда металл затвердевает неравномерно. Крысиные хвосты могут ослабить общую структурную целостность отливки.
Причины:
Средства:
Дефекты формы отливки
Дефекты формы отливки возникают, когда готовая отливка не соответствует требуемым размерам или форме из-за ошибок в выравнивании формы, температуре или охлаждении.
1. Несоосность

Что такое несоосность? Несоосность возникает, когда секции формы не выровнены должным образом в процессе заливки, что приводит к неточностям размеров в готовой отливке.
Причины:
Средства:
2. вспышка

Что такое облой? Облой — это излишки материала, которые вытекают из полости формы, образуя тонкие нежелательные слои на отливке.
Причины:
Средства:
Выявляя эти распространенные дефекты и понимая их причины, производители могут улучшить свои литейные процессы и производить более качественные, более надежные детали. Правильное внимание к деталям, контроль процесса и выбор материала являются ключом к сокращению литейных дефектов и достижению оптимальных результатов.
В VMT мы понимаем, насколько важно высококачественное литье металла для достижения превосходной производительности и надежности вашей продукции. Как надежный Завод механической обработки с ЧПУ, мы предлагаем комплексные услуги по литью металла, которые гарантируют точное, бездефектное литье, адаптированное к вашим конкретным потребностям. Работаете ли вы с алюминием, сталью или другими металлами, у нас есть опыт, передовые технологии и процессы контроля качества, чтобы обеспечить исключительные результаты.
Наша команда стремится устранять и предотвращать распространенные дефекты литья, такие как пористость, усадка, шлаковые включения и т. д., используя самые современные методы литья и тщательное внимание к деталям. С VMT в качестве партнера вы можете быть уверены, что ваши литейные проекты будут выполнены эффективно, точно и в соответствии с высочайшими стандартами качества.
От индивидуальных деталей с ЧПУ до специализированного литья для различных отраслей промышленности, VMT предлагает комплексные решения, которые улучшают ваш производственный процесс. Наша приверженность инновациям и совершенству делает нас идеальным партнером для всех ваших потребностей в литье металла.
Дефекты литья — это проблема, с которой сталкиваются производители по всему миру, но при наличии правильных знаний и решений их можно эффективно минимизировать. Понимание различных типов дефектов литья, их причин и способов устранения имеет важное значение для повышения качества и эффективности ваших литейных процессов. Сотрудничая с VMT, вы получаете доступ не только к высококачественным услугам литья, но и к специализированной команде, нацеленной на получение точных и надежных результатов.
Независимо от того, нужна ли вам помощь в устранении усадочной пористости, шлаковых включений или дефектов материала формы, решения VMT для литья металлов разработаны с учетом требований современного производства. Наш опыт в сочетании с передовыми услугами обработки на станках с ЧПУ гарантирует, что ваши проекты будут соответствовать самым высоким стандартам качества и точности.
Позвольте VMT стать вашим надежным партнером в преодолении трудностей кастинга и достижении исключительных результатов каждый раз.
1. Каковы 5 типов дефектов литья?
Пять основных типов дефектов литья включают пористость, усадку, раковины, шлаковые включения и окалину. Эти дефекты могут поставить под угрозу качество, прочность и функциональность литых деталей, поэтому их необходимо устранять в процессе литья.
2. Как выявить дефекты литья?
Дефекты литья можно обнаружить с помощью различных методов проверки, таких как визуальный осмотр, проверка размеров и методы неразрушающего контроля (NDT), такие как рентгеновский, ультразвуковой контроль и цветная дефектоскопия. Эти методы помогают обнаружить поверхностные и внутренние дефекты, такие как трещины, пористость и включения.
3. Как контролировать дефекты литья?
Дефекты литья можно контролировать путем внедрения оптимизации процесса, например, поддержания постоянной температуры заливки, регулировки скорости охлаждения, обеспечения качества формы и надлежащей вентиляции. Кроме того, использование программного обеспечения для моделирования и регулярных проверок в процессе производства может помочь обнаружить и исправить дефекты на ранних этапах процесса.
4. Каковы дефекты литья?
Неоднородности в отливках относятся к структурным дефектам материала, которые могут повлиять на эксплуатационные характеристики литой детали. К ним относятся пустоты, трещины и включения, часто вызванные проблемами в процессе литья, такими как неправильное охлаждение или загрязнение.
5. Каковы 5 разрывов?
Пять типов разрывов в отливках обычно включают пористость, усадку, трещины, включения и несоосность. Эти разрывы могут ослабить отливку и привести к отказу в конечном использовании, если их не устранить должным образом.
6. В чем разница между разрывами и дефектами?
Несплошности — это несовершенства в структуре материала, а дефекты — это недостатки в процессе литья, которые влияют на функциональность или качество детали. Все дефекты являются несплошностями, но не все несплошности считаются дефектами, если они не влияют на производительность детали.
7. Что является причиной появления отверстий в отливках?
Дефекты в виде точечных отверстий обычно вызваны захваченными пузырьками газа во время процесса затвердевания. Эти газы могут выделяться расплавленным металлом, материалами формы или атмосферными загрязнителями. Неправильная вентиляция, избыточная влажность в форме или неправильная температура заливки могут способствовать возникновению этой проблемы.
8. Каковы различные типы разрывов?
Различные типы разрывов в отливках включают пористость, трещины, включения, несоосность и холодные затворы. Эти дефекты могут возникать из-за таких проблем, как захват газа, быстрое охлаждение, неправильная подготовка формы или плохой состав сплава.
9. Как называются разрывы?
Основные названия разрывов в литье — пористость (газовая или усадочная), трещины (горячие или холодные), включения (шлак или окалина), несоосность и облой. Эти названия отражают конкретные недостатки материала или формы отливки.
10. Каковы 4 типа разрывов при сварке?
Четыре основных типа разрывов при сварке — это трещины, пористость, включения и непровары. Они могут возникнуть в процессе сварки из-за неправильной техники, загрязнения или факторов окружающей среды, влияющих на сварное соединение.
11. Каковы различные типы геологических разрывов?
Геологические разрывы относятся к естественным дефектам в земной коре и включают разломы, трещины, плоскости напластования, стыки и складки. Эти разрывы могут влиять на физические свойства горных пород и почв и имеют решающее значение для понимания геологических формаций.
12. Каковы 4 основных типа литья?
Четыре основных типа литья включают литье в песчаные формы, литье под давлением, литье по выплавляемым моделям и литье в постоянные формы. Каждый процесс имеет уникальные характеристики и выбирается на основе материала детали, ее размера и требований к применению.
13. Как проверить наличие дефектов литья?
Дефекты литья можно проверить с помощью визуального осмотра, размерных измерений и методов неразрушающего контроля (NDT), таких как рентген, ультразвуковой контроль и цветная дефектоскопия. Регулярный мониторинг процесса литья и проверки качества в процессе помогают обнаружить дефекты на ранней стадии.
14. Сколько существует типов дефектов?
Существует множество типов дефектов, которые могут возникнуть в процессе литья, часто их подразделяют на металлургические дефекты, дефекты, связанные с нагревом, дефекты материала формы и дефекты, связанные с формой. Каждая категория имеет несколько конкретных дефектов, таких как пористость, трещины и несоосность, которые необходимо контролировать для оптимального качества литья.
Эти часто задаваемые вопросы обеспечивают всестороннее понимание дефектов и разрывов литья, гарантируя, что производители и инженеры могут эффективно обнаруживать, контролировать и предотвращать эти проблемы в процессе литья. В VMT мы предоставляем экспертные услуги по литью металла и обработке на станках с ЧПУ, чтобы гарантировать высокое качество деталей с минимальным количеством дефектов.


 +86 15099911516




 Читать далее