16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 966 | Опубликовано VMT 27 сентября 2022 г.


При обработке металла на станках с ЧПУ дефекты шероховатости поверхности серьезно влияют на качество обработки металла на станках с ЧПУ, а механизм возникновения дефектов шероховатости поверхности и методы устранения дефектов шероховатости в различных аспектах заслуживают нашего глубокого изучения и постоянного совершенствования.
Шероховатость поверхности является стандартом измерения качества поверхности деталей, обработанных на станках с ЧПУ , и оказывает различное влияние на эстетику таких деталей, трение контактирующих поверхностей, герметичность сопрягаемых поверхностей и усталостную прочность вращающихся деталей. В процессе проектирования и изготовления деталей, обработанных на станках с ЧПУ, необходимо определять и обеспечивать шероховатость поверхности этих деталей.
Однако в реальном процессе обработки металла на станках с ЧПУ шероховатость поверхности деталей может быть ненадлежащей из-за различных причин, таких как инструменты, технология, смазка и т. д. Шероховатость деталей может не соответствовать требованиям, что может привести к браку деталей, поэтому шероховатость деталей, обработанных на станках с ЧПУ, должна быть проверена на наличие дефектов для проведения соответствующего метода устранения.
Причины и решения проблем, связанных с дефектами шероховатости поверхности распространенных деталей, обрабатываемых на станках с ЧПУ.
1. Причины появления грубых следов от ножа.
Шероховатость следов инструмента, как правило, отражается на увеличении подачи резания, главным образом потому, что в процессе резки часть металла, обработанная на станке с ЧПУ, не удаляется из-за формы инструмента и остается на обработанной на станке с ЧПУ поверхности, называемой следами инструмента.
Решение
Во-первых, при резке следует выбирать меньшую скорость подачи в пределах допустимого диапазона, но скорость подачи не должна быть слишком маленькой, иначе это также повлияет на шероховатость реза. Во-вторых, при заточке инструмента необходимо соответствующим образом увеличить радиус дуги вершины инструмента в пределах допустимого диапазона, что благоприятно скажется на шероховатости.
Как правило, при низкой скорости резания и использовании быстрорежущей стали или твердосплавных инструментов для обработки пластмасс и металлов на поверхности склонны к образованию чешуйчатых трещин и заусенцев, что называется чешуйчатым явлением. Обычно это происходит в процессах обработки на станках с ЧПУ, таких как протягивание, врезание и зубофрезерование. При обработке пластмасс низкоскоростными инструментами с малым углом заточки стружка сжимается, что приводит к периодическому изменению силы взаимодействия между инструментом и стружкой, вызывая накопление металла и появление трещин и чешуй на обработанной на станке с ЧПУ поверхности.
Решение
Первое - это контроль скорости резания. Образование чешуйчатого явления в определенной степени обусловлено скоростью резания. Выше или ниже определенного диапазона скоростей будет возникать чешуйчатое явление. Второе - толщина реза. Необходимо максимально уменьшить толщину реза. Увеличение толщины реза увеличит давление между стружкой и передней частью инструмента. Если стружка сдавливается или образуется единичная стружка, явление чешуи будет проявляться больше. Частое и сильное. Кроме того, использование смазочно-охлаждающей жидкости лучшего качества также может эффективно препятствовать возникновению чешуи. Разумный выбор угла инструмента также является эффективным методом устранения явления чешуи. Наконец, обрабатываемость материала заготовки должна постоянно улучшаться. Например, в некоторых случаях материал можно подвергнуть термической обработке перед резкой, так что явление чешуи также будет уменьшено.
3. Царапание и выдергивание
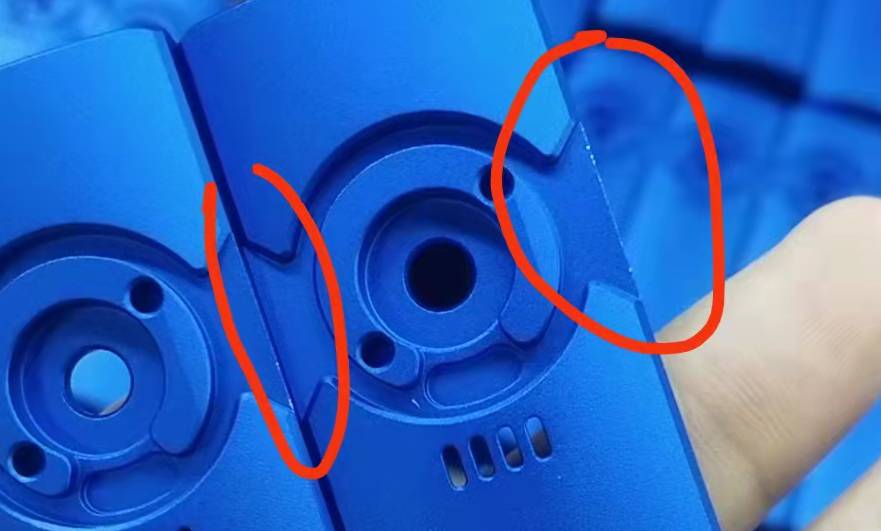
Царапины и заусенцы также распространены в категории дефектов шероховатости. Явление заедания во время обработки зубчатых колес на станках с ЧПУ, заусенцы во время шлифования и т. д. являются типичными явлениями царапин и заусенцев. И мы можем проанализировать их причины по царапинам и заусенцам, чтобы сформулировать меры по их устранению.
Решение
Если следы царапин и ссадин распределены регулярно, это, как правило, связано с проблемой станка. В станке, таком как шпиндельная коробка, ползунковая коробка, коробка подачи и других традиционных системах, вал изогнут, зубья шестерен плохо зацеплены или повреждены, и появятся регулярные царапины. и выдергивание волос, поэтому необходимо регулярно проверять станок и проводить частое техническое обслуживание.
Если распределение царапин и ворсинок неравномерно, это может быть связано со стружкой, инструментами и смазочно-охлаждающей жидкостью. Например, в процессе глубокой обработки отверстий на станке с ЧПУ плохое удаление стружки приведет к появлению царапин на внутренней поверхности. Шероховатость поверхности деталей, обработанных на станке с ЧПУ, обычно вызвана падением абразивных частиц и мусора во время процесса шлифования. Также может быть, что шлифовальный круг не подходит, а смазочно-охлаждающая жидкость не чистая. Поэтому необходимо выбрать подходящий шлифовальный круг и чистую смазочно-охлаждающую жидкость.

4. Нож неровный.
Основной причиной неравномерного рисунка ножа является станок, что в основном проявляется в неравномерных следах резания инструмента на обработанной поверхности металла.
Решение
Причин неравномерного рисунка шлифовки много, но одной из распространенных является появление спиральных линейных следов на поверхности деталей, обработанных на станках с ЧПУ , при шлифовании внешнего круга . Это происходит из-за большой погрешности прямолинейности направляющей шлифовального круга, что требует тщательного подбора и регулярного обслуживания шлифовального круга. Кроме того, например, скольжение стола станка или опоры инструмента также может вызывать неравномерное перемещение инструмента. Поэтому для предотвращения и максимально эффективного устранения таких проблем необходимо проводить капитальный ремонт и техническое обслуживание станка на месте.
5. Высокочастотная модель вибрации
В процессе обработки металла с ЧПУ вся технологическая система будет вибрировать соответствующим образом, а станок, инструмент и заготовка будут оказывать большое влияние на шероховатость поверхности деталей обработки металла с ЧПУ. Среди них низкочастотная вибрация технологической системы обычно создает волнистость на поверхности деталей, обработанных с ЧПУ, в то время как картина вибрации, создаваемая высокочастотной вибрацией технологической системы, относится к категории шероховатости. Вибрация технологической системы в основном включает вынужденную вибрацию и самовозбуждающуюся вибрацию. Вынужденная вибрация - это вибрация, производимая действием периодической внешней силы. Самовозбуждающаяся вибрация - это вибрация, возбуждаемая самим движением системы, а наиболее распространенной самовозбуждающейся вибрацией является резка самовозбуждающейся вибрации.

Решение
Основным методом устранения высокочастотной вибрации является поиск источника вибрации, устранение вибрации или снижение вибрации до допустимого диапазона.
Например, вибрация, вызванная несбалансированным вращением деталей станков с ЧПУ, вибрация, вызванная системой передачи станка и т. д., являются вынужденными колебаниями. Найдя источник вибрации, отрегулировав и отремонтировав станок, можно, как правило, устранить влияние вибрации, и в то же время следы вибрации также исчезнут. Если это резка естественной вибрации, этот вид движения существует во всем процессе резки, что требует регулировки всей технологической системы станка, инструмента и заготовки, например, изменения величины резания, разумного выбора геометрических параметров инструмента и разумного зажима режущих инструментов и деталей станков с ЧПУ, регулировки зазора станка, улучшения устойчивости станка к вибрации и т. д.
Путем исследования и анализа дефектов шероховатости поверхности деталей, обработанных на станках с ЧПУ, выясните факторы, которые влияют на шероховатость поверхности при резке, и найдите соответствующие меры и методы устранения. При возникновении проблемы можно своевременно и точно найти причину проблемы и вовремя ее решить, что имеет практическое значение для улучшения качества изделия, обработанные на станке с ЧПУ и содействие взаимозаменяемому производству.
Вышеизложенное — лишь мнение завода VMT по обработке на станках с ЧПУ . Если у вас есть более точное мнение, свяжитесь с нами по адресу inquiry@vimetal.com.cn для обсуждения.


 +86 15099911516




 Читать далее