16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 427 | Опубликовано VMT 02 января 2025 г. | Время чтения: около 6 минут


Вас расстраивают трещины, плавление или некачественная обработка акрила (ПММА) в вашей мастерской? Многие производители сталкиваются с такими проблемами, как плавление кромок, шероховатости или дефекты поверхности из-за неправильных параметров, оснастки или настроек конструкции. Эти неудачи не только приводят к потерям материала и увеличению затрат, но и могут нанести ущерб вашей репутации производителя качественной продукции. К счастью, освоив методы обработки акрила на станках с ЧПУ, включая скорость подачи, скорость вращения шпинделя и продуманную конструкцию зажимных приспособлений, вы можете добиться глянцевой поверхности, жестких допусков и минимального количества бракованных деталей. Это подробное руководство раскрывает секреты обработки деталей из ПММА на станках с ЧПУ, оптимизируя весь процесс, от выбора инструмента и фиксации заготовки до полировки после обработки. Оснастите свой цех обработки на станках с ЧПУ необходимыми знаниями, чтобы уверенно справляться с обработкой акрила на заказ, обеспечивать безупречную чистоту и радовать своих клиентов идеальными, прочными акриловыми компонентами.
Для деталей из акрила, обработанных на станках с ЧПУ, используйте острые твердосплавные фрезы с умеренной скоростью подачи, чтобы предотвратить плавление и сколы. Установите оптимальную скорость вращения шпинделя (8,000–15,000 об/мин) и используйте эффективные охлаждающие жидкости или воздушные струи для рассеивания тепла. Надежное закрепление заготовок с помощью устойчивой конструкции приспособления для обработки на станках с ЧПУ еще больше повышает качество резки и предотвращает искажение, обеспечивая полированные, точные по размерам компоненты из ПММА.
Прежде чем углубляться в подробные процессы и передовые методы, давайте разберемся в основных характеристиках акрила и в том, почему он выделяется как популярный выбор для производства с ЧПУ. Поняв его свойства и потенциальные подводные камни, вы сможете адаптировать свой индивидуальный подход к обработке с ЧПУ для получения высококачественных, прозрачных деталей из ПММА с превосходной прочностью и эстетикой.
предисловие
Акрил, часто называемый по своему химическому названию ПММА (полиметилметакрилат), приобрел популярность благодаря своей оптической прозрачности, легкости и высокой ударопрочности. По мере роста спроса на прозрачные пластиковые компоненты — в таких отраслях, как автомобилестроение, розничная торговля, медицина и электроника — производители все чаще прибегают к услугам станков с ЧПУ для придания акрилу точной, стабильной по размерам формы. Для деталей, требующих прозрачности, устойчивости к атмосферным воздействиям и универсальности, акрил часто не уступает, а зачастую и превосходит стекло и поликарбонат благодаря впечатляющему сочетанию прозрачности, твердости и формуемости.
От концептуальной обработки прототипов с ЧПУ до крупносерийного производства уникальные свойства акрила представляют как возможности, так и проблемы в механическом цехе. С одной стороны, его мягкость и низкая температура плавления могут усложнить взаимодействие инструмента, что может привести к термической деформации или сварке стружки, если настройки не сбалансированы. С другой стороны, простота полировки акрила и его совместимость с различными методами изготовления (например, лазерной резкой или фрезерованием) предлагают дизайнерам гибкую среду для сложных форм. Стратегически планируя процессы и оптимизируя настройки приспособлений, операторы могут использовать преимущества акрила, создавая прочные, прозрачные и эстетически привлекательные детали для многочисленных применений.
В этом всеобъемлющем руководстве мы рассмотрим основы состава акрила, выделим лучшие практики для заводских рабочих процессов обработки на станках с ЧПУ и изучим передовые методы отделки и постобработки. Понимая основы обработки деталей из акрила на станках с ЧПУ, вы сможете производить компоненты из ПММА с высокой четкостью, минимальным количеством дефектов и стабильной производительностью.
Акрил — термопластичный полимер, известный своей исключительной оптической прозрачностью и твердостью, обычно известный под такими торговыми марками, как Plexiglas, Lucite или Perspex. Химически это ПММА (полиметилметакрилат), образованный путем полимеризации мономеров метилметакрилата. Этот пластик выделяется своей стеклоподобной прозрачностью, обычно пропуская до 92% света. Однако в отличие от стекла акрил примерно вдвое легче, что упрощает его обработку, обработку и транспортировку.
Помимо прозрачности, популярность акрила обусловлена его сбалансированными механическими свойствами. Он жестче многих инженерных пластиков, обеспечивает лучшую устойчивость к царапинам и размерную стабильность с течением времени. Акрил также хорошо поддается процессам отделки: края можно полировать пламенем для кристально чистого вида, поверхностные следы можно заполировать, и его легче склеивать с помощью специальных клеев по сравнению с некоторыми другими пластиками. В контексте обработки деталей на станках с ЧПУ инженеры используют эти характеристики для создания дисплеев, защитных кожухов, осветительных приборов и многого другого.
Несмотря на эти преимущества, относительно низкая температура плавления акрила около 160°C может создавать проблемы, если скорости обработки и подачи не будут тщательно контролироваться. Избыточное трение может привести к плавлению или деформации, что ухудшит качество поверхности. Кроме того, прямой контакт с некоторыми растворителями может вызвать растрескивание под напряжением, что подчеркивает необходимость правильного использования охлаждающей жидкости или чистящих средств в условиях завода по обработке на станках с ЧПУ. Соблюдая температурную чувствительность и химические взаимодействия акрила, вы можете постоянно достигать первоклассных результатов при индивидуальных настройках обработки на станках с ЧПУ.
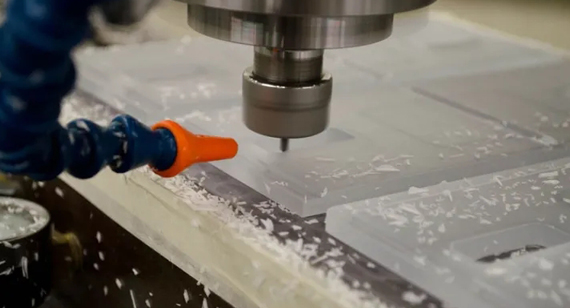
Акрил занимает золотую середину, когда дело касается обрабатываемости, не будучи таким прочным, как поликарбонат, и не таким хрупким, как стекло. Обычно машинисты считают ПММА снисходительным, если подходят с правильными параметрами, благодаря его относительно мягкой твердости и умеренным силам резания. Инструменты не обязательно требуют чрезмерного крутящего момента, что снижает нагрузку на машины и упрощает настройку зажимов.
Несмотря на пластичность акрила, возникает несколько проблем. Его относительно низкая температура плавления означает, что операторы должны следить за накоплением тепла, особенно при более высоких скоростях шпинделя или более глубоком зацеплении инструмента. Перегрев краев может привести к образованию «липкой» стружки, смазанных поверхностей и потенциальной повторной сварки стружки вдоль линии реза. Кроме того, острые режущие кромки необходимы; тупые инструменты могут привести к появлению грубых краев, следов вибрации или трещин от напряжения в акриле. Еще одной проблемой является образование микросколов, если подача инструмента слишком агрессивна или если деталь не имеет прочной поддержки со стороны приспособления.
Из-за этих факторов, проведение тщательных тестовых резов для новых акриловых конструкций является разумным на этапах обработки прототипов с ЧПУ. Механики точно настраивают скорости подачи, скорости и глубины прохода, чтобы свести к минимуму вызванное трением подгорание или расщепление кромок. С уточненными настройками фрезерование или точение акрила может проходить гладко, создавая минимальные заусенцы, которые можно легко отполировать. Более того, этапы отделки, такие как полировка пламенем или паром, могут удалять микроцарапины, восстанавливая оптическую прозрачность любых слегка испорченных кромок. В целом, благодаря балансировке скорости, подачи и адекватного охлаждения или обдува воздухом, акрил становится легкообрабатываемым материалом, обеспечивая визуально впечатляющие детали для обработки с ЧПУ со стабильной производительностью.
Какого цвета акриловая смола для ЧПУ?
Акриловая смола обычно прозрачна или бесцветна, хотя существуют варианты в радужных непрозрачных или полупрозрачных оттенках. Прозрачный ПММА выделяется своим почти бесцветным профилем, соперничая со стеклом по оптической прозрачности. При пигментировании акрил может сохранять яркую, однородную окраску без обесцвечивания при обычном использовании. Эта стабильность цвета и устойчивость к атмосферным воздействиям делают его бесценным для вывесок, дисплеев и внешних архитектурных элементов. При индивидуальной обработке на станках с ЧПУ прозрачный акрил часто используется там, где важны прозрачность или сквозные характеристики, например, для защитных ограждений машин или корпусов оптического испытательного оборудования.
Давайте подробнее рассмотрим различные свойства акриловой смолы:
Твердость поверхности
Поверхностная твердость акрила превосходит многие пластики, но все еще подвержена царапинам по сравнению со стеклом. Полировка или защитные покрытия могут смягчить следы от царапин.
УФ-стабильность
Акрил чрезвычайно устойчив к ультрафиолетовому излучению, сохраняя прозрачность и механические свойства при длительном воздействии солнца, превосходя по этим показателям такие материалы, как поликарбонат, который со временем может пожелтеть.
прозрачность
Его оптическое пропускание может превышать 90%, что делает акрил идеальным материалом для окон, линз или дисплейных панелей, требующих постоянного пропускания света.
Химическая устойчивость
Хотя акрил устойчив ко многим мягким химикатам, некоторые растворители или спирты могут вызвать растрескивание под напряжением. Механики должны убедиться, что охлаждающие жидкости и чистящие средства не разрушают ПММА.
Плотность
Акрил имеет плотность около 1.18 г/см³, что примерно вдвое меньше плотности стекла, что позволяет изготавливать более легкие детали, обрабатываемые на станках с ЧПУ, которые проще транспортировать и обрабатывать.
Предел прочности на разрыв
Акрил обычно обеспечивает прочность на разрыв в диапазоне 70 МПа, что подходит для умеренных нагрузок, но не на одном уровне с высокопрочными сплавами.
Предел прочности при изгибе
Обычно составляет 100–120 МПа, что указывает на умеренное сопротивление изгибу перед разрушением.
Прочность на сжатие
Акрил может выдерживать приличные нагрузки сжатия, но выйдет из строя под действием интенсивной локализованной силы. Адекватная поддержка имеет решающее значение.
Модуль упругости
Обычно около 2,400 МПа, что отражает умеренную жесткость и сохранение формы под нагрузкой.
Ударопрочность
Хотя акрил более ударопрочный, чем стекло, его все же можно разбить. Специальные формулы или сополимеры могут повысить прочность.
Коэффициент температурного расширения
Акрил расширяется под воздействием тепла больше, чем металлы, поэтому при проектировании необходимо учитывать изменения размеров в условиях высоких температур.
Температура тепловой деформации
Около 90–100 °C, что требует осторожного подхода при обработке на станках с ЧПУ с высоким нагревом или трением.
Светопропускание
Пропускание прозрачных версий составляет около 92%, что объясняет его широкое применение в линзах и дисплеях.
Водопоглощение
Относительно низкая, хотя хранение или использование акрила в условиях высокой влажности может привести к незначительным изменениям размеров.
Эти свойства формируют стратегии для заводских установок обработки с ЧПУ, от выбора инструмента до постобработки. Оценивая механические и оптические нюансы акрила, инженеры создают прочные детали обработки с ЧПУ, которые надежно служат в автомобильной, электронной и архитектурной сферах. Такие знания также подпитывают выбор конструкции приспособлений для обработки с ЧПУ, обеспечивая стабильное, безаварийное взаимодействие с заготовкой.
Акрил (ПММА) не только удобен для машинной обработки, но и адаптируется к различным производственным процессам. Независимо от того, требуются ли вам прототипы, массовое производство или специальные формы, скорее всего, найдется соответствующий метод. Ниже мы рассмотрим наиболее распространенные технологии обработки — от обработки на станках с ЧПУ до литья под давлением — которые подчеркивают универсальность акрила в современных производственных контекстах.
Обработка на станках с ЧПУ отличается тем, что позволяет создавать сложные формы с превосходной отделкой поверхности. Фрезерование, точение и фрезерование являются стандартными операциями, каждая из которых требует оптимизированных скоростей и подач, чтобы избежать сварки стружки или подгорания. Детали из акрила, обработанные на станках с ЧПУ, могут достигать жестких допусков, полированных кромок и сложных трехмерных контуров, что делает их идеальными для корпусов, оптических элементов и специализированных механических компонентов.
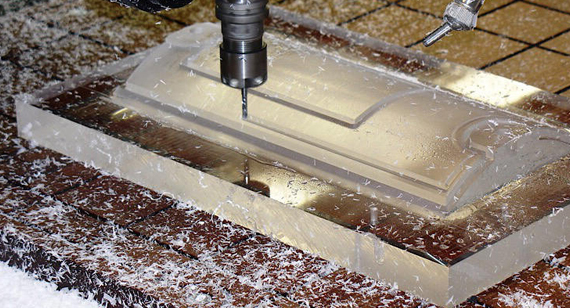
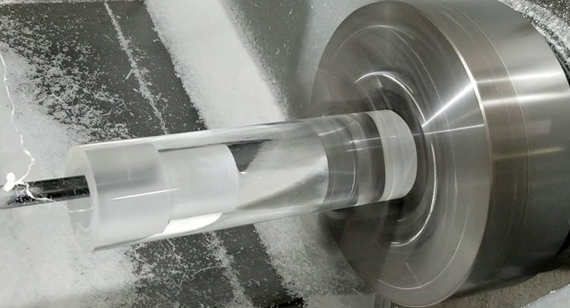
Токарная обработка акрила с ЧПУ
Обработка акрила на токарном станке позволяет получать симметричные формы, например, стержни, трубки или сферические поверхности, полезные для автомобильной или оптической аппаратуры. Ключевые факторы успеха включают тщательный выбор твердосплавных или алмазных вставок, контроль глубины резания и обеспечение управления охлаждающей жидкостью или струей воздуха. Такой подход помогает обеспечить постоянную геометрию детали и почти глянцевую отделку.
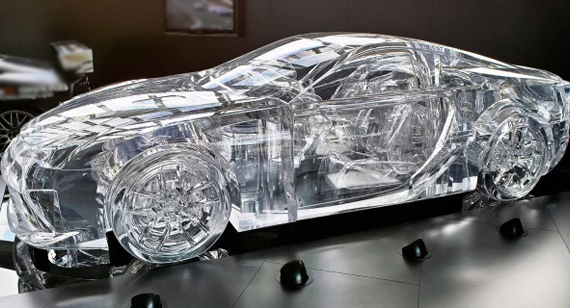
Литье под давлением акрила
Для крупносерийного производства литье под давлением экономически эффективно. Акрил нагревается до жидкого состояния, а затем впрыскивается в металлические формы под давлением. Хотя затраты на установку могут быть значительными из-за изготовления пресс-формы, стоимость детали резко снижается при массовом производстве. Прозрачные автомобильные линзы или большие панели часто получаются литьем под давлением, хотя и с последующей обработкой для литниковых меток или отделочных кромок.
Акриловая экструзия
Экструзия проталкивает расплавленный акрил через матрицу для формирования непрерывных длин профилей, таких как стержни или листы. Результатом является экструдированный акрил, обычно имеющий однородное поперечное сечение. Хотя экструдированный акрил экономически эффективен для больших объемов, он может иметь менее стабильные размерные свойства или более низкую оптическую прозрачность по сравнению с литыми вариантами — это то, что следует учитывать при индивидуальной обработке на станках с ЧПУ.、
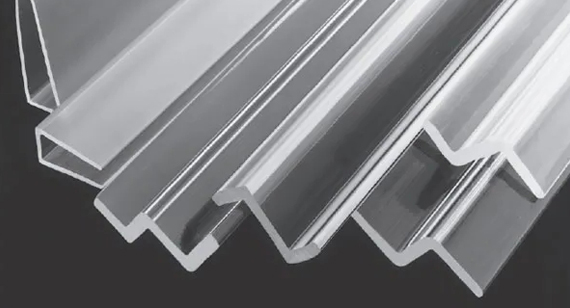
Акриловая сварка
Акрил можно сваривать растворителем или сплавлять с помощью клея, создавая прочные, почти невидимые соединения. Лазерная или ультразвуковая сварка также работает, хотя эти методы требуют точного выравнивания. Эта способность к склеиванию помогает собирать большие детали из меньших разрезов ЧПУ, сохраняя оптическую прозрачность с минимальным искажением.
Смешивание
Хотя акрил обычно формируется из чистого ПММА, его можно смешивать с другими полимерами или добавками для получения специальных свойств. Антистатичные, огнестойкие или тонированные смеси распространены в электронике или медицине. Однако обрабатываемость может меняться в зависимости от соотношения добавок, что влияет на износ инструмента или температуру резки.
Сверление акрила с ЧПУ
Сверление акрила требует специальных сверл с углом наклона 90–150° и гладкими канавками для отвода стружки. Циклы сверления с выдержкой, часто используемые для глубоких отверстий, снижают накопление тепла трения. Использование охлаждающей жидкости или струй воздуха поддерживает умеренную локальную температуру, предотвращая образование трещин.
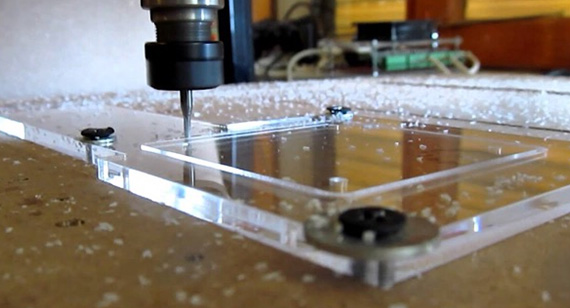
Гравировка на станке с ЧПУ по акрилу
Гравировка неглубоких рисунков, текста или логотипов на акриле проста, если выполняется с оптимизированной скоростью, чтобы избежать сколов краев. Граверы могут воспроизводить сложные детали для вывесок или маркировки бренда. Прозрачная природа ПММА позволяет использовать подсвеченные или цветные эффекты, которые подчеркивают гравированные узоры.
ЧПУ резка акрила
Фрезерование или фрезерование акриловых листов может дать четкие края, но необходимо контролировать скорость подачи, чтобы избежать расплавленных участков или заусенцев. При правильном выполнении резка с ЧПУ может производить сложные контуры для корпусов, дисплейных панелей или защитных экранов с минимальной необходимостью отделки.
Лазерная резка акрила с ЧПУ
Лазерная резка отлично подходит для быстрой, бесконтактной формовки акриловых листов, часто обеспечивая почти полированные края. Однако, если настройки неверны, может произойти подгорание. Лазерная резка подходит для декоративных или архитектурных компонентов, но не имеет размерного контроля механического фрезерования для высокоточной механической подгонки.
Лазерная гравировка на станке с ЧПУ, акрил
Фокусируя лазерный луч, операторы гравируют неглубокие рисунки, текст или узоры. Эта техника обеспечивает высокую скорость и разрешение, но может создавать зоны термического воздействия, которые затемняют или обесцвечивают поверхности. Мастерство лазерных параметров обеспечивает постоянный, эстетически приятный результат.
Подводя итог, детали из ПММА, обработанные на станках с ЧПУ, могут быть получены с помощью ряда процессов — ЧПУ, литья под давлением или лазерной обработки, — что отражает адаптивность акрила к производству с ЧПУ. Понимание плюсов и минусов каждого метода помогает принимать более обоснованные решения как при создании прототипов, так и при долгосрочном производстве. Правильная синергия между методом и материалом обеспечивает надежные, визуально привлекательные решения из акрила для множества применений.
Переход от концептуального проектирования к готовым акриловым компонентам включает ряд скоординированных шагов в конвейере услуг по обработке на станках с ЧПУ. Независимо от того, сосредоточены ли вы на обработке прототипов на станках с ЧПУ или на полномасштабном производстве, каждый этап — от моделирования САПР до окончательной резки — требует точности и методичного планирования. Ниже представлен структурированный подход, который гарантирует, что ваши акриловые проекты на станках с ЧПУ каждый раз будут выпускать безупречные, высококачественные детали из ПММА.
Дизайн и CAD-моделирование
Начните с тщательного моделирования САПР. Включите такие элементы, как фаски, скругления или гравированные узоры, которые используют полупрозрачный или эстетический потенциал акрила. Убедитесь, что геометрия соответствует как функциональным требованиям детали, так и возможным стратегиям резки. Рассмотрите минимальную толщину стенки, которая позволяет избежать изгиба или деформации под давлением зажима. Данные САПР задают основу для всех последующих этапов обработки.
Выберите сорт акрила, подходящий для вашего конечного сценария использования — литой, экструдированный или модифицированный ПММА. Литой акрил обычно обеспечивает превосходную оптическую прозрачность и меньшее внутреннее напряжение, что делает его фаворитом для высококачественных компонентов. Оцените варианты цвета, если требуется тонированная или матовая отделка. Подтвердите доступность толщины и размера листа, совпадая с вашими запланированными фрезерными или токарными операциями.
Подготовка станка с ЧПУ
Откалибруйте станок с ЧПУ, используя правильную систему координат и убедившись, что все смещения инструмента обновлены. Проверьте чистоту шпинделя, приспособлений и линий подачи охлаждающей жидкости или воздушных струй. Если работа требует многоосевого фрезерования, убедитесь, что поворотный стол или индексирующая головка правильно обнулены. Регулярные проверки технического обслуживания предотвращают такие проблемы, как несоосность или вибрация, которые могут испортить отделку акрила.
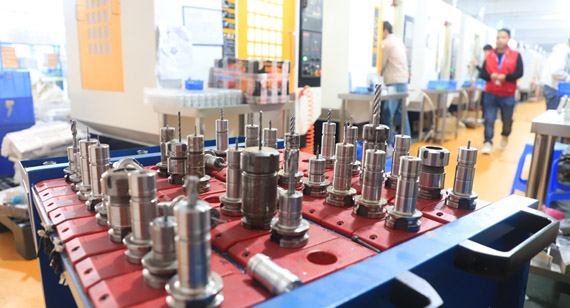
Детали для обработки акрила на станках с ЧПУ обычно используют твердосплавные или алмазные инструменты с полированными канавками для снижения трения и накопления стружки. Спиральные концевые фрезы с выбросом стружки вверх помогают сохранить чистоту и предотвратить оплавление кромок. Для сверления могут потребоваться специальные акриловые сверла или зенковки. Имейте запас свежих, острых инструментов для минимизации микротрещин.
Закрепление акрила
Выберите конструкцию приспособления, которая поддерживает всю заготовку, чтобы противостоять прогибу. Вакуумные столы или пластины приспособления могут обрабатывать большие листы акрила, в то время как тиски или специальные зажимы могут фиксировать более мелкие или призматические детали. Добавьте защитные прокладки или ленту, чтобы избежать царапин на поверхности. Убедитесь, что зажимы оказывают равномерное давление, предотвращая прогиб детали.
Установка параметров обработки
Обычны скорости вращения шпинделя 8,000–15,000 об/мин, а скорость подачи регулируется в зависимости от конкретной геометрии — медленнее для сложных деталей, быстрее для широких вырезов. Глубина резания обычно ограничивается для уменьшения накопления тепла. Нагрузка стружки должна быть сбалансированной для обеспечения эффективного удаления материала, но не настолько агрессивной, чтобы она скалывала или деформировала кромку. Используйте достаточное количество охлаждающей жидкости или воздуха, чтобы поддерживать область инструмента прохладной и свободной от пластиковой стружки.
CAM-программирование
Сгенерируйте траектории инструмента в программном обеспечении CAM, указав стратегии подхода (например, спиральное наклонное фрезерование, трохоидальное фрезерование), которые уменьшают нагрев и вибрацию. Использование меньших шагов вниз для чистовых проходов улучшает поверхность. Проверьте работу с помощью моделирования, отслеживая столкновения или чрезмерное зацепление инструмента.
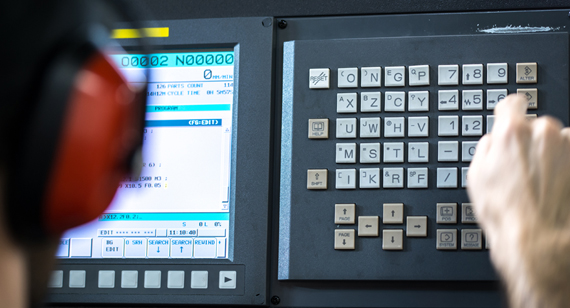
Выполнение тестового реза (необязательно)
Если это осуществимо, сделайте прототип небольшой части на куске акрила или оставшемся куске материала, чтобы проверить качество резки, качество поверхности и точность размеров. Отрегулируйте подачу, скорость или глубину резки, если появляется плавление или вибрация.
Обработка деталей
Начните полную операцию обработки. Контролируйте нагрузку шпинделя, температуру и состояние кромок реза. Если появляются чрезмерные заусенцы или кромки белеют, остановите операции, уточните настройки и возобновите. После завершения осторожно снимите деталь, избегая прямого контакта с полированными зонами.
Следуя этим структурированным шагам в обработке акрила с ЧПУ, каждый этап — от проектирования до постобработки — поддерживает создание деталей из ПММА с ЧПУ высочайшего качества. Систематически проверяя каждое требование, вы добиваетесь последовательных, эффективных и эстетически приятных результатов, которые удовлетворяют как функциональные, так и визуальные требования.
Прозрачность и эстетическая привлекательность акрила часто зависят от окончательной отделки поверхности. Независимо от того, требуются ли вашим деталям из акрила, обработанным на станке с ЧПУ, кристально чистые края или текстурированный эффект, различные методы отделки могут обеспечить желаемый результат. Каждый метод предлагает уникальные преимущества с точки зрения уровня блеска, прозрачности и стоимости, позволяя производителям адаптировать качество поверхности к конкретным потребностям применения. Ниже мы рассмотрим популярные процессы отделки, которые превращают обработанный ПММА в визуально привлекательные компоненты.
Полировка пламенем
При полировке пламенем источник тепла (обычно газовое пламя) на короткое время контактирует с акриловым краем, расплавляя поверхность ровно настолько, чтобы создать гладкую, глянцевую отделку. Такой подход стирает микроцарапины, оставленные режущими инструментами, возвращая ясность матовому или грубому краю. Хотя полировка пламенем быстрая и очень эффективная для внешних краев, управление пламенем требует навыков, чтобы предотвратить подгорание или деформацию тонких срезов.
Полировка и шлифовка
Для более ручного контроля над окончательным блеском операторы используют полировальные круги с полировальными составами или постепенно уменьшающейся зернистостью наждачной бумаги. Такой подход позволяет добиться почти однородной отделки на изогнутых поверхностях или сложных формах. При осторожном переходе от грубой зернистости к высокой зернистости этот механический подход к полировке может дать поверхности, почти такие же прозрачные, как литые края. Хотя он более трудоемкий, он идеально подходит для индивидуальных или единичных деталей с ЧПУ-обработкой, требующих высочайшей чистоты.
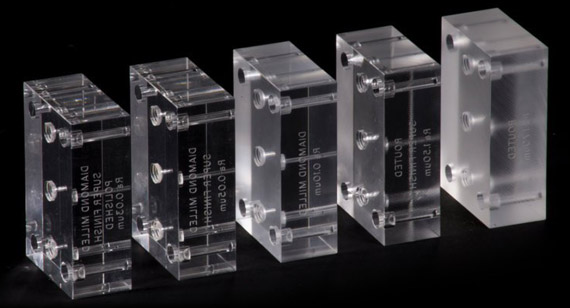
Дробление:
Шлифовка обычно касается размерных корректировок или уточнения формы акриловых краев. Хотя она не всегда обеспечивает зеркальную полировку, она эффективно удаляет выступы или деформацию. Последующий этап полировки является обычным после шлифовки для восстановления прозрачности. Операции шлифовки должны контролировать трение и нагрев, чтобы предотвратить плавление или деформацию краев, особенно в толстых деталях.
Паровая полировка использует пары растворителя (обычно метиленхлорида) для расплавления микрослоя акрила, выравнивая поверхностные дефекты. Быстро запечатывая деталь в паровой камере, техники могут получить гладкую, похожую на стекло отделку даже на самых сложных внутренних элементах. Этот метод особенно популярен для медицинских или оптических компонентов в сценариях обработки на станках с ЧПУ, хотя соблюдение требований безопасности растворителя и ограничений геометрии детали имеет решающее значение.
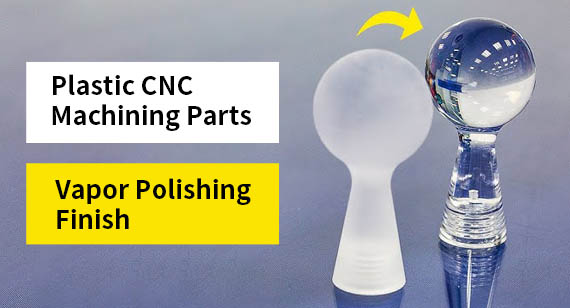
Химическая полировка
Подобно полировке паром, химическая полировка погружает деталь в мягкий растворитель или ванну, которая растворяет микроцарапины на поверхности. Это контролируемое растворение сглаживает неровности, не требуя механической полировки. Хотя это обеспечивает более однородную отделку, чем ручная полировка для сложных областей, точное время и концентрация имеют решающее значение для предотвращения чрезмерного травления или размерных сдвигов.
Пескоструйная
Для матовых или матовых покрытий метод пескоструйной обработки низкого давления может равномерно текстурировать акриловые поверхности. Эта эстетика распространена для вывесок, декоративных панелей или экранов конфиденциальности. Окончательная текстура зависит от размера зерен абразива и давления, создавая постоянный, смягченный эффект рассеивания света. Хотя пескоструйная обработка быстрая, она частично снижает прозрачность — желаемый или нежелательный эффект в зависимости от целей вашего дизайна.
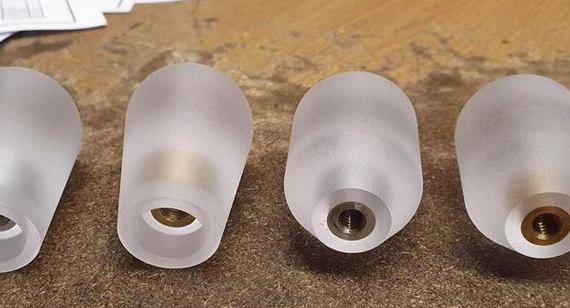
Краски и покрытия
В некоторых заводских условиях обработки с ЧПУ покраска акрилом позволяет получить индивидуальные цвета или специализированные покрытия. При правильной подготовке поверхности адгезия краски может быть надежной, хотя оптическая прозрачность обычно теряется. Защитные покрытия, такие как слои, защищающие от царапин, УФ-блокиратор или обработка против запотевания, также могут применяться для обеспечения долговечности детали или повышения ее производительности в суровых условиях.
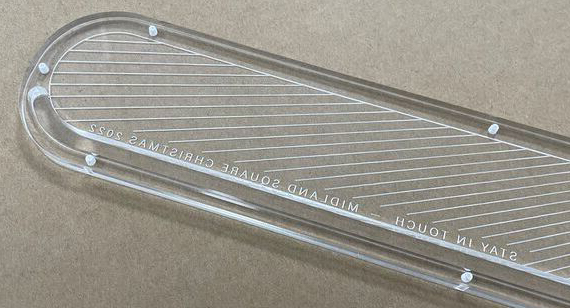
Лазерная гравировка
Лазерная гравировка выборочно удаляет акриловые слои для формирования текста или узоров с четкими деталями. Получающиеся матовые гравюры могут контрастировать с прозрачными поверхностями или подсвечиваться для создания драматического эффекта на вывесках или демонстрационных продуктах. Контролируемые параметры луча обеспечивают минимальное плавление и чистые края, хотя для получения более глубоких гравюр может потребоваться несколько проходов.
Покрытие погружением
Покрытие погружением заключается в погружении деталей в жидкий полимер или раствор, который высыхает, образуя защитный слой. Этот метод может усилить ударопрочность, придать окраску или добавить специальную отделку, например, антибликовую или антиотпечатковую. Широко используемое в автомобильной или бытовой электронике, покрытие погружением расширяет функциональный диапазон акрила и устойчивость к царапинам.
Освоив эти методы финишной обработки, вы сможете преобразовать грубые детали из ПММА, обработанные на станках с ЧПУ, в глянцевые экспонаты или специализированные функциональные компоненты для различных отраслей промышленности. Независимо от того, выбираете ли вы быструю огневую полировку или сложные химические паровые процессы, правильная отделка поверхности гарантирует, что ваши детали из акрила, обработанные на станках с ЧПУ, будут выделяться своей четкостью, производительностью и профессиональной привлекательностью.
Акрил, также известный по химическому названию ПММА (полиметилметакрилат), является первоклассным пластиком для деталей, обрабатываемых на станках с ЧПУ, требующих сочетания оптической прозрачности, долговечности и экономической эффективности. Помимо этих очевидных свойств, акрил может похвастаться рядом структурных и функциональных преимуществ, которые делают его привлекательным для всего: от прототипов до крупномасштабных коммерческих приложений. Ниже мы рассмотрим причины, по которым акрил является лучшим выбором для производства на станках с ЧПУ, особенно для отраслей, где прозрачные или полупрозрачные компоненты имеют решающее значение.
На 50% легче стекла
Акрил значительно легче стекла, но сохраняет аналогичный уровень прозрачности. Это преимущество помогает таким отраслям, как автомобильная или аэрокосмическая, где каждый грамм имеет значение. Более легкие детали также снижают расходы на доставку и обработку, повышая общую производительность в индивидуальных настройках обработки с ЧПУ.
Отличная устойчивость к атмосферным воздействиям
Благодаря своей устойчивости к ультрафиолетовому излучению акриловые детали могут выдерживать длительное воздействие солнечного света и температурных перепадов без пожелтения или потери механической прочности. Это устойчивое к погодным условиям качество подходит для наружных архитектурных элементов, автомобильных линз и морских применений.
Устойчив к УФ-излучению
Минимальная деградация акрила под воздействием УФ-излучения превосходит многие конкурирующие пластики, сохраняя прозрачность с течением времени. Эта устойчивость гарантирует, что дисплеи, знаки или защитные панели сохранят свою прозрачность, что имеет решающее значение для продления срока службы.
Оптическая Ясность
Часто описываемый как имеющий прозрачность до 92%, акрил почти конкурирует со стеклом по светопропусканию. Отрасли, которым требуются прозрачные корпуса, панели управления или эстетические особенности, используют непревзойденную прозрачность акрила для четкого, неискаженного изображения.
Высокая прочность и долговечность
Несмотря на то, что акрил легче, прочность на разрыв и ударопрочность превосходят прочность стекла, что сводит к минимуму риск разрушения при неправильном обращении или умеренных ударах. В сочетании с простой конструкцией приспособлений для обработки на станках с ЧПУ структурные возможности акрила могут выдерживать функциональные нагрузки в механических узлах.
Легко обрабатывать
Благодаря своей мягкости и относительно низкой температуре плавления акрил легко обрабатывается при использовании правильных подач и скоростей. Эта характеристика полезна как для обработки прототипов на станках с ЧПУ, так и для мелкосерийного производства, позволяя итеративно вносить изменения в конструкцию без сложных настроек.
Химическая устойчивость
Хотя акрил не является непроницаемым для всех растворителей, он выдерживает многочисленные мягкие химикаты без ухудшения свойств, что делает его пригодным для определенных лабораторных или пищевых сред. Правильный выбор охлаждающей жидкости в услугах по обработке на станках с ЧПУ сохраняет целостность акрила.
Термостойкость
Температура тепловой деформации акрила колеблется в пределах 90–100°C, что приемлемо для многих общих применений. Специализированные варианты или контролируемая толщина могут выдерживать умеренно повышенные температуры, обеспечивая сохранение формы в умеренных тепловых условиях.
Твердость поверхности
Хотя акрил не такой твердый, как стекло, его устойчивость к царапинам превосходит многие термопластики. Кроме того, мелкие царапины часто можно зашлифовать или отполировать, эффективно восстанавливая гладкость поверхности.
Стабильность размеров
Стабильная структура акрила, особенно в литых или экструдированных сортах, делает его идеальным для точных деталей с ЧПУ. В отличие от некоторых термопластиков, склонных к деформации, хорошо закрепленный акрил сохраняет размерную точность на протяжении всей обработки и в конечных применениях.
Прозрачность
Прозрачность — отличительная черта акрила, позволяющая изготавливать прозрачные электронные корпуса, светодиодные корпуса или защитные очки. Такая прозрачность также улучшает эстетику детали, что может быть жизненно важно для дизайна потребительских товаров или архитектурного использования.
Хорошая жесткость
Жесткость акрила гарантирует, что компоненты сохраняют форму при умеренной нагрузке. Для структурных или декоративных элементов жесткий акрил превосходит гибкие аналоги, такие как полипропилен или полиэтилен.
Хорошая устойчивость к истиранию – царапины на поверхности легко удаляются полировкой
Незначительные дефекты, которые накапливаются в результате частого использования, можно удалить путем полировки или огневой полировки, что продлевает эстетический срок службы изделия.
Модифицирован для повышения блеска и твердости
Некоторые виды акрила содержат усовершенствованные покрытия или добавки для повышения твердости или придания декоративной отделки, расширяя возможности использования на заводских линиях обработки с ЧПУ.
Гибкость
Обрабатываемость акрила в процессах токарной обработки, фрезерования, сверления и полировки обеспечивает непревзойденную свободу дизайна. Эта адаптивность подходит для всего: от функциональных прототипов до сложных деталей для конечного пользователя.
Полируемые края
Пламенная полировка или полировка кругом позволяет быстро преобразовать необработанные, отфрезерованные края в кристально чистую поверхность, экономя время и трудозатраты по сравнению с другими пластиками, требующими многоэтапной отделки.
прилипание
Акрил хорошо реагирует на клеи и растворители, облегчая бесшовное склеивание многокомпонентных сборок или больших корпусов. Эта простота столярных работ оказывается бесценной в индивидуальной обработке на станках с ЧПУ или в промышленных приложениях, где требуются структурированные панели.
Синергия прозрачности, умеренной прочности и обрабатываемости акрила закрепляет его статус основного кандидата для обработки деталей на станках с ЧПУ. Независимо от того, является ли ваша сфера деятельности розничными дисплеями, аэрокосмическими окнами или медицинскими корпусами, использование уникальных особенностей акрила открывает надежные, визуально яркие и экономически эффективные решения для продуктов.
Акрил (ПММА) не является монолитным — многочисленные сорта и методы производства дают небольшие различия в оптической прозрачности, механических свойствах и обрабатываемости. Выбор правильного типа акрила гарантирует, что ваши детали, обработанные на станках с ЧПУ, будут соответствовать функциональным требованиям, будь то экстремальная прозрачность, устойчивость к атмосферным воздействиям или экономическая эффективность. Ниже мы рассмотрим основные категории акрила, объяснив, как каждая из них подходит для определенных сценариев обработки на станках с ЧПУ.
Литой акрил
Литой акрил формируется, когда жидкий мономер ПММА заливается между двумя стеклянными пластинами и затвердевает. Этот более медленный, контролируемый процесс обеспечивает минимальное внутреннее напряжение и превосходную оптическую прозрачность, что делает его лучшим выбором для высококачественных дисплеев или линз.
Области применения
Экструдированный акрил
Экструдированный акрил производится путем проталкивания расплавленного акрила через матрицу, что дает непрерывные листы или стержни одинаковых размеров. Этот более быстрый, высокообъемный подход экономически эффективен, но может создавать большее внутреннее напряжение, чем литой акрил.
Области применения
Непрерывно литые акрилы
Объединяя аспекты литья и экструзии, непрерывно литой акрил отверждается в ходе непрерывного процесса, в результате чего получаются стабильные и однородные листы с пониженным внутренним напряжением по сравнению с формами, полученными методом чистой экструзии.
Области применения
Модифицированные акрилы
Модифицированные акрилы включают добавки или сомономеры для изменения механических, термических или оптических свойств, например, улучшенной ударопрочности или индивидуальных цветовых оттенков. Эти модификации могут облегчить некоторые сложности обработки, хотя они могут немного снизить прозрачность или жесткость.
Области применения
Акриловые композиты и ламинаты
Эти материалы сплавляют акриловые слои с другими смолами, армирующими волокнами или клеями. Результатом может стать акриловый ламинат с повышенной прочностью, особой эстетикой или индивидуальными свойствами, такими как баллистическая стойкость.
Области применения
Матовый текстурированный акрил
Матовый или текстурированный акрил обрабатывается химически или механически, чтобы создать полупрозрачную, матовую поверхность, рассеивающую свет. Он часто находит применение в декоративных или ориентированных на конфиденциальность приложениях.
Области применения
Соответствуя этим акриловым сортам вашим индивидуальным задачам обработки на станках с ЧПУ, вы можете оптимизировать прозрачность, механическую прочность или стоимость, гарантируя, что готовые детали обработки акрила на станках с ЧПУ будут соответствовать строгим требованиям вашей отрасли. Продуманный выбор материала является краеугольным камнем проектирования обработки на станках с ЧПУ, обеспечивая надежные, визуально яркие результаты независимо от объема или сложности.
Благодаря своей оптической прозрачности, жесткости и относительной простоте обработки акрил находит применение во многих отраслях. От функциональных прототипов в автомобилестроении до архитектурного остекления — применение деталей из акрила, обработанных на станках с ЧПУ, обширно. Ниже мы подробно расскажем о конкретных областях, где свойства акрила действительно проявляются, и объясним, почему дизайнеры, инженеры и производители полагаются на ПММА как для эстетических, так и для практических нужд.
Автомобильная промышленность:
Акрил используется во внутренних панелях приборов, крышках фонарей, декоративных накладках и дополнительных элементах. Его прозрачная природа идеально подходит для групп датчиков или корпусов светодиодов, обеспечивая долговечность при воздействии ультрафиолета. Легкий акрил также помогает снизить массу транспортного средства, способствуя повышению топливной экономичности или запаса хода электромобиля.
Освещение и электроника
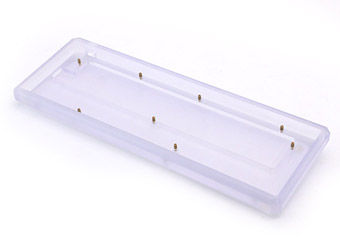
Способность акрила равномерно рассеивать или преломлять свет делает его лучшим выбором для светодиодных светильников, панелей дисплеев и крышек электронных устройств. Оптическая прозрачность и устойчивость материала к царапинам подходят для сенсорных панелей или защитных экранов, обеспечивая четкую видимость. Между тем, полировка кромок пламенем может улучшить эстетику корпусов продуктов, придавая им премиальный, стеклянный вид.
Здравоохранение
В лабораториях, больницах или при проектировании медицинских приборов акрил используется для перчаточных боксов, защитных экранов или диагностических приборов. Его низкая реактивность и легкая стерилизация отвечают строгим стандартам гигиены. Прозрачность акрила облегчает прямой мониторинг образцов или процессов, что является центральным для современных медицинских приборов.
Архитектура и Строительство
От световых люков и окон до декоративных перегородок, стойкость акрила к атмосферным воздействиям и высокая ударопрочность обеспечивают надежную работу на открытом воздухе. Он весит намного меньше стекла, что облегчает проблемы с установкой и структурные нагрузки. Кроме того, матовые или тонированные варианты могут дополнять архитектурные проекты, обеспечивая конфиденциальность или дизайнерский стиль, не жертвуя при этом проникновением естественного света.
Аэрокосмическая и оборонная
Оптическая прозрачность в сочетании с легкой прочностью позволяет использовать акрил в окнах самолетов, перегородках салона и защитных ограждениях. Здесь снижение веса имеет первостепенное значение, а стабильный механический профиль акрила соответствует этим требованиям для некритических структурных элементов. Некоторые баллистические или пуленепробиваемые ламинаты также включают акриловые слои для улучшенного поглощения удара.
морской
Для изготовления морских окон, люков и приборных панелей часто используют акрил, используя его коррозионную стойкость к соленой воде и оптическую прозрачность. Гладкие, хорошо герметизированные края просты в уходе, сдерживают накопление соли или водорослей. Его присущая УФ-стойкость гарантирует, что эти детали из акрила, обработанные на станках с ЧПУ, сохраняют прозрачность и форму при длительном воздействии солнца и высокой влажности.
Искусство и украшение
Художники и декораторы ценят акриловые листы за создание скульптур, рам, вывесок или элементов дизайна интерьера. Прозрачный или цветной акрил можно формировать в сложные формы с помощью обработки на станках с ЧПУ, предлагая современную минималистскую эстетику. Защитные покрытия или последующая полировка придают роскошный вид, который находит отклик в галереях, бутиках и заведениях гостеприимства.
Некоторые из наиболее распространенных изделий, которые можно изготовить с использованием акрилового листа, включают в себя:
От функциональных до эстетических целей — спектр применения акрила демонстрирует адаптивность, которую позволяет использовать обработка на станках с ЧПУ, подтверждая роль ПММА как важнейшего материала в современных производственных процессах.
Хотя обработка акрила на станках с ЧПУ может обеспечить потрясающую прозрачность и высокие механические характеристики, она также создает такие проблемы, как перегрев, сколы или неоптимальная отделка поверхности. Чтобы обойти эти подводные камни и получить отполированные, размерно точные детали, производители должны адаптировать свой подход. Ниже приведены практические советы как для опытных станочников, так и для новичков, которые гарантируют, что ваш индивидуальный рабочий процесс обработки на станках с ЧПУ будет соответствовать высочайшим стандартам качества.
Совет 1 — Защитите свой материал
Акриловые поверхности легко царапаются, поэтому защита листа или блока до и во время обработки имеет первостепенное значение. Оставьте защитную пленку нетронутой до самого финального этапа или нанесите тонкую пластиковую пленку на все поверхности, чтобы свести к минимуму потертости. Убедитесь, что конструкция вашего приспособления для обработки с ЧПУ включает неабразивные контактные точки. Бережное обращение с сырьем от хранения до зажима также предотвращает появление косметических дефектов, которые трудно устранить.
Совет 2 — Используйте правильное сверло
Выбор специализированных сверл по акрилу или сверл с углом заточки 90–150° оптимизирует качество отверстий. Обычные металлические сверла могут вызывать микротрещины или давать рваные края, в то время как специальные конструкции для пластика выталкивают стружку более чисто. Кроме того, медленный цикл удара помогает избежать накопления тепла и потенциальной деформации детали.
Совет 3. Установите правильную скорость подачи
Слишком высокая скорость подачи может вызвать вибрацию или трещины от напряжения; слишком низкая может привести к истиранию акрила и повышению температуры из-за трения, что может привести к плавлению. Точно настройте подачу на основе диаметра инструмента, оборотов шпинделя и толщины акрила. Наблюдение за формой и цветом стружки — это быстрый способ оценить, подходит ли ваша скорость подачи.
Совет 4 — используйте правильное число оборотов в минуту (RPM)
Скорости вращения шпинделя в диапазоне от 8,000 до 15,000 об/мин часто служат хорошей отправной точкой для обработки деталей из акрила на станках с ЧПУ. Такие факторы, как диаметр инструмента, количество режущих канавок и глубина реза, также имеют значение. Если края выглядят матовыми или обожженными, вам может потребоваться снизить частоту вращения или включить более эффективное охлаждение.
Совет 5 — Установите глубину прохода на правильные дюймы
Проходы с постепенными глубинами (например, 0.02–0.06 дюйма) могут уменьшить трение и ограничить опасность расплавления. Для более толстого материала несколько проходов с умеренной глубиной обеспечивают стабильное управление температурой и сохраняют геометрию детали. Хотя более глубокие проходы ускоряют черновую обработку, чистовые проходы с более легкими резами создают полированные края.
Совет 6 – Важно направление резки
Попутное фрезерование (когда режущее движение происходит в том же направлении, что и подача) обычно лучше всего подходит для акрила, обеспечивая более гладкие края. Однако обычное фрезерование может привести к получению более грубой поверхности или риску выкрашивания. Тщательно оцените геометрию детали, чтобы определить наилучший направленный подход на проход фрезерования.
Совет 7 – Не забывайте о функции рампы
Многие пакеты программного обеспечения CAM позволяют выполнять наклонное врезание, которое постепенно опускает режущий инструмент в акрил. Эта стратегия предотвращает прямое погружение вниз на полную глубину, уменьшая нагрузку на наконечник инструмента и уменьшая потенциал расплавления или стружки-сварки. Для контурной обработки или выборки карманов наклонное врезание особенно полезно для увеличения срока службы инструмента и однородной отделки поверхности.
Интегрируя эти рекомендации в стандартные процедуры вашего завода по обработке на станках с ЧПУ, вы можете систематически уменьшать производственные задержки, уменьшать количество брака и поддерживать эстетику высшего уровня для ваших деталей, обработанных на станках с ЧПУ из акрила. Синергия между правильными скоростями, подачами, защитными этапами и методами отделки приводит к надежным, визуально привлекательным компонентам в любой пользовательской среде обработки на станках с ЧПУ.
Обработка акрила включает в себя не только настройку скоростей и подач; взаимодействие между режущими инструментами, конструкцией приспособлений и свойствами материала может существенно повлиять на качество конечной детали. Предвидя потенциальные подводные камни, такие как скопление стружки или тепловая деформация, вы можете адаптировать свои стратегии для поддержания безупречности деталей, обработанных на станках с ЧПУ для обработки акрила. В этом разделе излагаются основные соображения, которые следует учитывать при оказании услуг по обработке акрила на станках с ЧПУ.
Выбор правильного резака
Острые, непокрытые твердосплавные концевые фрезы или специальные акриловые биты обычно дают наилучшие результаты. Фрезы с алмазным покрытием или полированными кромками минимизируют трение и помогают получить почти зеркальную отделку. Выбранная геометрия — одна или две канавки — также может способствовать более быстрому удалению стружки, снижая вероятность повторной сварки и горячих точек по пути реза.
Использование правильного сверла и пандусов
Для сверления сверла, специально предназначенные для пластика, обычно имеют более острый угол наконечника. Вместо прямого погружения на всю глубину, использование циклов наклона или клюва способствует разрушению стружки и лучшему охлаждению. Такой подход противодействует тенденции акрила размягчаться под действием трения, предотвращая оплавление материала и образование заусенцев.
Контроль глубины и направления резания
Глубокие резы на высоких скоростях повышают вероятность расплавления или вибрации. Механики часто разбивают резы на несколько проходов, постепенно опуская инструмент. Кроме того, использование попутного фрезерования для внешних контуров или чистовых проходов способствует превосходной целостности кромок, уменьшая риск повреждения или плохой отделки поверхности.
Установка правильной скорости подачи
Балансировка скорости подачи со скоростью шпинделя имеет решающее значение: слишком низкая подача может вызвать нагрев из-за трения, слишком высокая — привести к сколам на краях. Наблюдение за формой и цветом стружки, а также обратная связь по нагрузке шпинделя помогают калибровать подачу на лету. В условиях завода по обработке на станках с ЧПУ усовершенствованные мониторы могут автоматизировать корректировку подачи по мере изменения условий.
Выбор правильного акрилового материала
Наконец, соответствие марки акрила (литой или экструдированный) требованиям проекта обеспечивает постоянные механические и оптические характеристики. Литой акрил обеспечивает лучшую прозрачность и размерную стабильность, подходит для высококачественных деталей или больших корпусов, в то время как экструдированный акрил экономически эффективен для более простых форм или умеренных допусков. Эта синергия между правильным выбором материала и оптимизированными параметрами обработки в конечном итоге определяет, насколько хорошо ваши детали из акрила, обработанные на станке с ЧПУ, соответствуют целям проекта.
Оптическая прозрачность и умеренная прочность акрила делают его популярным пластиком для множества применений, однако эффективная обработка ПММА зависит от согласования множества технических и эксплуатационных аспектов. Ниже мы рассмотрим основные элементы, такие как крепление заготовки, стратегии резки с ЧПУ и постобработка, которые формируют успех в обработке с ЧПУ. Принимая во внимание эти соображения, вы гарантируете, что ваши акриловые детали будут обладать как функциональной полезностью, так и эстетической привлекательностью.
зажимные приспособления
Закрепление акрила требует особого внимания, чтобы избежать деформации или растрескивания под напряжением. Конструкция приспособления для обработки с ЧПУ, которая равномерно распределяет зажимное давление, имеет решающее значение, особенно для тонких листов или больших панелей. Вакуумные столы могут быть особенно полезны, в то время как губки тисков могут включать мягкие вставки (например, резину или пластик) для защиты поверхности. Обеспечение минимального перемещения при нагрузках резки имеет решающее значение как для точности размеров, так и для гладкости поверхности.
Обработка CNC
Акрил обычно выигрывает от сбалансированных параметров: высокие обороты, умеренные скорости подачи и консервативная глубина резания. Слишком агрессивные настройки могут привести к накоплению тепла, короблению или плохой отделке. Кроме того, доступны специальные геометрии инструментов с полированными канавками или алмазными покрытиями для снижения трения и поддержания чистоты детали. Некоторые цеха даже прибегают к воздушному охлаждению или охлаждению под высоким давлением для поддержания стабильной температуры.
Обработанный акрил
Конечные свойства обработанного акрила, такие как прозрачность, блеск кромок или размерные допуски, в значительной степени зависят от синергии дизайна, инструментов, приспособлений и условий эксплуатации. Процессы постобработки, например, полировка пламенем или паром, могут дополнительно улучшить края или поверхности. Успех обработки деталей из ПММА на станках с ЧПУ в таких сложных областях, как медицина или аэрокосмическая промышленность, подчеркивает, насколько эффективно эти факторы пересекаются для производства бездефектных, оптически безупречных компонентов.
Одной из наиболее распространенных проблем при обработке деталей из акрила на станках с ЧПУ является нежелательное плавление или размягчение, что приводит к помутнению, короблению или повторной сварке стружки на поверхности. Низкая температура стеклования акрила означает, что трение должно тщательно контролироваться. Здесь мы описываем проверенные тактики — скорость охвата, охлаждение и геометрию инструмента — для предотвращения термического повреждения.
Оптимизация скорости вращения шпинделя и скорости подачи
СОВЕТЫ
Поддерживайте умеренно высокие скорости вращения шпинделя в диапазоне 8,000–15,000 об/мин, но сочетайте их со скоростями подачи, которые обеспечивают эффективное удаление стружки. Слишком медленная подача может привести к нагреву из-за трения. Регулировка скорости в зависимости от толщины или геометрии детали предотвращает образование концентрированных тепловых карманов.
Выбор инструмента с правильным количеством кромок
СОВЕТЫ
Используйте фрезы с одной или двумя канавками и полированными канавками для минимизации трения. Большее количество канавок может привести к ограничению потока стружки и, следовательно, к накоплению тепла, что может привести к расплавлению при более глубоких проходах. Обеспечение эффективного удаления стружки каждой канавкой помогает поддерживать контролируемые температуры резки.
Методы охлаждения
СОВЕТЫ
Используйте воздушные струи или туманообразную охлаждающую жидкость для отвода тепла из зоны резки. Некоторые цеха полагаются на водорастворимые охлаждающие жидкости, специально разработанные для того, чтобы не разрушать акрил. Достаточное применение охлаждающей жидкости способствует поддержанию стабильной температуры инструмента, снижая вероятность расплавления.
Глубокое сверление отверстий
СОВЕТЫ
При сверлении более глубоких отверстий используйте циклы долбления. Многократное отведение сверла очищает стружку, уменьшая трение и локальный нагрев. Инструмент, повторно входящий в отверстие через определенные интервалы, также обновляет контакт с охлаждающей жидкостью, гарантируя, что температура останется безопасной.
Правильный зажим для предотвращения вибрации
СОВЕТЫ
Акрил может вибрировать, если плохо закреплен, создавая трение и тепло в точках контакта. Равномерно распределите силы зажима и рассмотрите возможность использования вакуума или специализированных зажимов для крупных деталей. Ограничение вибрации помогает предотвратить появление локализованных горячих зон и плавления при трении.
Выбор правильной геометрии инструмента
СОВЕТЫ
Выбор инструмента с большим передним углом и полированными режущими кромками помогает резать акрил чисто, не создавая чрезмерного трения. Закругленные наконечники или специальные концевые фрезы для резки пластика режут плавно, уменьшая механическое усилие и тепло в зоне резки.
Инструкции по фрезерованию вниз
СОВЕТЫ
По возможности используйте фрезерование по нисходящей (вниз) для чистовых проходов на акриле. Синергия вращения инструмента с направлением подачи способствует уменьшению трения и снижает риск сколов или расплавления краев. Этот подход также способствует чистому срезу, что имеет решающее значение для оптической прозрачности.
Аддитивные процессы, такие как 3D-печать, предлагают свободу дизайна, но могут давать более слабую или грубую отделку, не подходящую для высококачественных оптических или механических требований. Литье под давлением отлично подходит для массового производства однородных деталей с минимальными отходами, но требует высоких первоначальных затрат на оснастку. Обработка с ЧПУ, напротив, выделяется возможностью настройки форм, жесткими допусками и быстрыми циклами итераций при обработке прототипов с ЧПУ. Предотвращая расплавление с помощью приведенных выше советов, операторы могут использовать прозрачность и механические свойства акрила экономически эффективно — без сложностей изготовления форм или ограничений 3D-печати.
Хотя акрил доминирует как прозрачный пластик для услуг по обработке на станках с ЧПУ, другие прозрачные пластики, такие как поликарбонат (ПК) и полистирол (ПС), конкурируют в различных сценариях. Понимание различий в механической прочности, температурном диапазоне или оптической прозрачности поможет вам решить, остается ли акрил вашим лучшим выбором или альтернатива может лучше подойти для вашего индивидуального проекта по обработке на станках с ЧПУ.
ПММА (полиметилметакрилат),
Акрил (ПММА) выделяется оптической прозрачностью, умеренной стоимостью и относительно легкой обрабатываемостью. Хотя он не такой ударопрочный, как поликарбонат, он часто превосходит стекло по устойчивости к разрушению и, как правило, его проще полировать. Ограничения по температуре требуют внимательного контроля скорости/подачи.
PC
Поликарбонат обеспечивает превосходную ударную прочность и может выдерживать более высокие температуры. Однако он не обладает такой же высокой прозрачностью, как акрил, и может быть более дорогим. Обработка поликарбоната также может привести к появлению заусенцев, требующих дополнительной отделки.
ABS
Материалы, используемые в автомобильных тормозных системах (например, АБС-пластик), могут соперничать с акрилом в определенных контекстах. Однако они, как правило, более непрозрачны и менее уместны для чисто прозрачных или эстетических компонентов. Акрил остается непревзойденным для прозрачных корпусов, требующих гладкой эстетики в аксессуарах для салона автомобиля.
По сути, PMMA остается «выходным материалом» для многих прозрачных или декоративных деталей, обработанных на станках с ЧПУ, благодаря сочетанию яркости, умеренной прочности и пригодности к обработке. Однако подтвердите свои требования — ударопрочность, химическое воздействие, температура — и оцените, превосходит ли поликарбонат или другая смола акрил в этой нише.
Компания VMT — признанный лидер в производстве изделий, обработанных на станках с ЧПУ, предлагающий широкий спектр индивидуальных решений для обработки акриловых (ПММА) материалов. Наше современное оборудование — фрезерные центры, токарные станки, многоосевые установки — в сочетании со строгими протоколами контроля качества гарантирует соответствие деталей, обработанных на станках с ЧПУ, самым высоким допускам, будь то прототипы или крупносерийное производство. Благодаря специализированным конструкциям зажимных приспособлений для защиты акриловых поверхностей, оптимизированной геометрии инструмента для удаления стружки и комплексным услугам по финишной обработке (полировка, обработка пламенем или химическая обработка), VMT гарантирует высочайшую прозрачность и структурную целостность.
Помимо производства, инженерная группа VMT консультирует по проектированию приспособлений для обработки на станках с ЧПУ и оптимизации процесса, сокращая циклы итераций при обработке прототипов на станках с ЧПУ. Наш комплексный подход — от консультаций по проектированию до окончательной поставки — помогает вам быстро масштабировать автомобильные, медицинские, потребительские или архитектурные проекты. Выбирайте VMT для синергии опыта, надежности и исключительных результатов, которые демонстрируют весь потенциал деталей для обработки акрила на станках с ЧПУ в современном производстве.
Акрил (ПММА) — универсальный прозрачный термопластик, который при правильном обращении может давать высокоточные, эстетически приятные детали для обработки на станках с ЧПУ. Будь то функциональные прототипы, специализированные оптические компоненты или полностью готовые потребительские товары, уникальное сочетание прозрачности, умеренной твердости и обрабатываемости акрила делает его главным кандидатом для индивидуальной обработки на станках с ЧПУ. Контролируя скорость, подачу и глубину реза — наряду с использованием надежных зажимов, методов отделки и хорошо подобранных марок акрила — производители могут преодолевать типичные проблемы, такие как тепловая деформация или сколы на краях.
Более того, широкий спектр вариантов отделки — полировка пламенем, обработка паром, шлифовка — подчеркивает адаптивность акрила к точным требованиям к поверхности, от матовой до почти стеклянной. Поддержка передовых рынков, таких как автомобильная, морская и архитектурная промышленность, подчеркивает актуальность и высокий спрос на детали из ПММА, изготовленные на станках с ЧПУ. В конечном итоге, успех зависит от баланса знаний о материалах, конструкции оснастки, настроек процесса и этапов отделки. Освоение этих аспектов позволяет любому заводу по обработке на станках с ЧПУ или мелкосерийному производству уверенно выпускать высококачественные функциональные акриловые компоненты, соответствующие или превосходящие строгие стандарты качества.
1. Акрил лучше стекла?
Акрил примерно на 50% легче стекла и более ударопрочный, что снижает риск его разрушения. Он также обеспечивает высокую оптическую прозрачность и его легче обрабатывать, но стекло превосходит акрил по устойчивости к царапинам и может выдерживать более высокие температуры без деформации.
2. Безопасно ли работать с акрилом?
Да, акрил безопасен для обработки, поскольку он обычно не выделяет токсичных паров. Однако следует использовать пылеудаление и защитное снаряжение, чтобы избежать вдыхания мелких частиц пластика. Обеспечение умеренных скоростей обработки предотвращает расплавление, которое может привести к локальным парам.
3. Можно ли резать акрил фрезером?
Конечно, вы можете обрабатывать акрил, используя стандартные или специализированные биты для резки пластика. Поддерживайте умеренную скорость подачи и используйте струи воздуха или охлаждающую жидкость для управления нагревом. Стабильная конструкция приспособления для обработки с ЧПУ также помогает избежать вибрации и обеспечивает прямые, гладкие края.
4. Зачем использовать ЧПУ-обработку для резки акрила?
Обработка с ЧПУ обеспечивает точность резки, повторяемость и минимальный риск искажения деталей. В отличие от ручной распиловки или лазерной резки, обработка с ЧПУ позволяет производить сложные трехмерные формы, жесткие допуски и однородную отделку. Этот метод незаменим для обработки прототипов с ЧПУ и передовых производственных линий в архитектурной, медицинской, автомобильной и потребительской промышленности.


 +86 15099911516




 Читать далее