16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 602 | Опубликовано VMT 17 июля 2026 г. | Время чтения: около 6 минут


Корпус клавиатуры из алюминия, изготовленный на станке с ЧПУ, может соответствовать всем требованиям к размерам, но при этом быть забракован из-за неравномерного черного цвета, неоднородной текстуры после пескоструйной обработки или появления царапин во время транспортировки. Эти проблемы обычно начинаются с решений, принятых до начала процесса анодирования, касающихся материала , обработки, подготовки поверхности , размещения на подставках, маскировки или обращения с изделием.
Анодирование алюминиевых корпусов клавиатур создает прочную, коррозионностойкую поверхность, сохраняя при этом внешний вид металла. Окончательный цвет и текстура зависят от алюминиевого сплава, партии материала, следов обработки, пескоструйной обработки, условий анодирования, расположения в стойке, маскирования, контроля качества и упаковки.
В этом руководстве объясняется, как выбрать покрытие поверхности корпуса механической клавиатуры, избежать распространенных косметических дефектов, защитить важные детали и обеспечить более единообразный внешний вид от прототипа до серийного производства.

Покрытие поверхности — это одна из первых вещей, на которую обращает внимание покупатель, открывая упаковку. Оно определяет цвет, текстуру, блеск, тактильные ощущения, внешний вид логотипа, видимость царапин и воспринимаемое качество готовой клавиатуры.
Это также может повлиять на такие функциональные особенности, как:
Если качество отделки рассматривается только после завершения обработки на станке с ЧПУ , то деталь, которая правильно подходит в необработанном виде, может стать сложной в сборке после анодирования, гальванического покрытия или нанесения защитного слоя.
Например, анодированное покрытие может эффективно затянуть небольшое отверстие или резьбу. Карман для груза с минимальным зазором может перестать вмещать готовый груз. Неправильное положение на стойке может оставить видимый след от крепления на поверхности, имеющей решающее значение для внешнего вида.
Обработка поверхности также не может исправить такие проблемы, как:
Эти проблемы следует устранить до начала финишной обработки. В VMT корпуса клавиатур из необработанного сырья проверяются на соответствие критическим размерам, резьбе, заусенцам, дефектам поверхности и точности сборки, прежде чем они будут отправлены на анодирование или другую косметическую обработку.
Это позволяет избежать дополнительных затрат на финишную обработку детали, которая уже имеет проблемы, возникшие в процессе механической обработки или сборки.
Для получения более подробной информации о плоскостности корпуса, расположении отверстий, монтажных конструкциях, резьбе и проверке прототипа ознакомьтесь с руководством по обработке корпусов механических клавиатур на станках с ЧПУ.
Совет: Не следует утверждать качество отделки поверхности только по изображению. Физический образец обеспечит более надежную оценку цвета, блеска, текстуры и видимых различий.

Анодирование — это электрохимический процесс, который преобразует поверхность алюминия в контролируемый оксидный слой.
В отличие от краски или порошковой окраски, анодированный слой формируется непосредственно на поверхности алюминия. Он не просто наносится сверху в виде отдельной пленки.
Для изготовления декоративных алюминиевых корпусов для клавиатур с ЧПУ-обработкой основной процесс обычно включает в себя:
Пористая поверхность, образующаяся в процессе анодирования, может впитывать краситель до нанесения защитного покрытия. Это позволяет получать черные, серые, синие, красные, зеленые, фиолетовые, золотые, бронзовые и другие декоративные покрытия.
Анодирование часто выбирают, потому что оно обеспечивает следующие преимущества:
Однако сама по себе ванна для анодирования не определяет конечный результат. На внешний вид готового изделия влияют алюминиевый сплав, партия материала, текстура обработки, пескоструйная обработка, очистка, геометрия детали, положение на подставке, окрашивание и герметизация.
Таким образом, верхняя и нижняя части корпуса клавиатуры могут получить одинаковый номинальный цвет анодирования, но при этом выглядеть по-разному, если используемые материалы или подготовка поверхности не соответствуют друг другу.
Чтобы получить помощь в выборе алюминия марок 6061, 6063, 7075 или другой марки перед финишной обработкой, ознакомьтесь с руководством по выбору материалов для корпусов механических клавиатур из алюминия.

Наилучший вариант отделки зависит от того, как вы хотите, чтобы выглядела клавиатура, как будут использоваться поверхности и насколько плотно должны сочетаться друг с другом различные компоненты.
| Ваше требование |
Рекомендуемая отделка |
Типичный результат |
Что необходимо контролировать |
| Однородный матовый корпус | Пескоструйная обработка и анодирование | Мягкая матовая текстура с анодированным покрытием. | абразивный материал, давление, партия материала, образец цвета |
| Естественный металлический вид | Прозрачное анодирование | серебристый или натуральный алюминиевый вид | Состояние поверхности и однородность сплава. |
| Темный премиальный чехол | Черное анодирование | Черный, угольно-черный или темно-серый цвет | Глубина цвета, сплав, пескоструйная обработка, подбор партии. |
| Фирменный цвет на заказ | Цветное анодирование | Синий, красный, зеленый, фиолетовый, золотой или другие цвета | Физический образец, контроль красителя, вариативность партии |
| Более высокая износостойкость | Жесткий анодирование | Более толстая, более износостойкая поверхность | Толщина, нитки, отверстия, карманы, ожидаемый цвет. |
| Направленная металлическая текстура | Чистка | Линейная атласная текстура | Направление шлифовки, однородность кромки, защита от царапин |
| Светоотражающий декоративный элемент | Полировка: | Блестящая или зеркальная поверхность | Волны, вмятины, закругление кромок, особенности обращения. |
| Декоративный металлический грузик | Полировка и PVD-покрытие | Премиальный металлический цвет | Базовая полировка, равномерность покрытия, расположение на подставке. |
| Логотип или серийный номер | Лазерная гравировка | Постоянная высококонтрастная маркировка | Положение, ширина линии, контрастность, повторяемость элементов |
Выбирайте в соответствии с мнением всего собрания.
Покрытие, которое выглядит подходящим на одном компоненте, может создать проблемы при сборке нескольких деталей.
Например:
Компания VMT анализирует отделку в совокупности с вашим материалом, геометрией, видимыми поверхностями, подгонкой и методом сборки. Это помогает сделать выбор отделки соответствующим как внешнему виду, так и функциональности.
Совет: Используйте разные стандарты для поверхностей с неровным внешним видом и скрытых внутренних участков. Требование одинакового уровня эстетики для всех поверхностей может увеличить затраты на отделку и контроль качества без улучшения конечного продукта.

Анодирование обеспечивает широкую цветовую гибкость, но не воспроизводит цвета, отображаемые на экране, так же точно, как печатные чернила или окрашенный пластик.
Внешний вид изделия в конечном итоге меняется в зависимости от типа алюминиевого сплава, шероховатости поверхности, освещения, угла обзора и условий анодирования.
Прозрачное и серебристое анодирование

Прозрачное анодирование сохраняет естественный вид алюминия.
Это подходит, когда вам нужно:
Поскольку прозрачное анодирование не скрывает основную поверхность, следы от режущего инструмента, линии полировки, пятна или неравномерность пескоструйной обработки могут оставаться видимыми.
Поэтому перед окончательной обработкой необходимо утвердить исходный вид поверхности.
Черный анодирование

Черное анодирование — один из самых распространенных вариантов для корпусов механических клавиатур, изготавливаемых на заказ.
В зависимости от подготовки поверхности, это может создать темный матовый, сатиновый или металлический блеск.
Однако «чёрный» не всегда означает один и тот же оттенок. Готовые детали могут выглядеть следующим образом:
Различия могут быть обусловлены сплавом, партией материала, шероховатостью поверхности, условиями окрашивания, герметизацией и геометрией детали.
Если верхняя и нижняя части корпуса, ручка и алюминиевая эмблема должны быть максимально похожи, по возможности используйте один и тот же сплав и партию материала. Они также должны подвергаться одинаковой пескоструйной обработке и обрабатываться в одной и той же партии финишного покрытия.
Серый и темно-серый
Серый и темно-серый цвета подойдут, если вам нужна более мягкая альтернатива черному.
Небольшие изменения текстуры пескоструйной обработки или глубины окрашивания могут придать серым деталям более теплый, холодный, светлый или темный оттенок. Наличие утвержденного физического образца особенно важно, поскольку оттенки серого могут выглядеть по-разному при заводском освещении, дневном свете и освещении в помещении.
Синий, красный, зелёный и фиолетовый
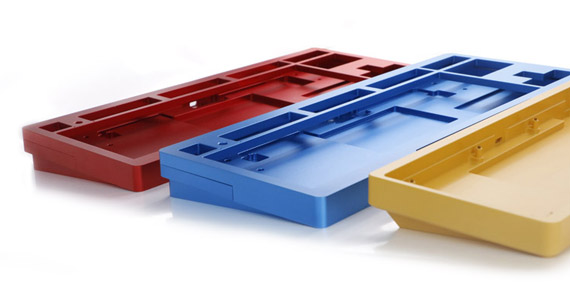
Яркие цвета анодирования могут использоваться для поддержки товарных групп, специальных выпусков и формирования фирменного стиля.
Эти цвета часто позволяют лучше заметить различия между партиями, чем черный. Большие плоские корпуса клавиатур также могут облегчить обнаружение небольших изменений оттенка.
Перед началом серийного производства необходимо подтвердить следующее:
Золото и бронза

Анодирование золотом и бронзой позволяет создать теплый, премиальный внешний вид без использования цельной латуни.
Окончательный оттенок может варьироваться от светло-шампаньевого до более темного бронзового. Если проект также включает в себя латунный или PVD-груз, следует сравнивать собранные материалы, а не утверждать каждый компонент отдельно.
Совет: Не смешивайте сплавы 6061, 6063 и 7075 в соответствующих видимых компонентах, если результаты пробного тестирования не подтвердят это. Разные сплавы могут реагировать по-разному, даже при обработке одним и тем же красителем.
Пескоструйная обработка с последующим анодированием — один из наиболее распространенных способов отделки алюминиевых корпусов клавиатур, изготовленных на станках с ЧПУ.
В коммерческих дискуссиях пескоструйную обработку также часто называют пескоструйной обработкой, хотя в качестве абразивного материала может использоваться не настоящий песок.
Процесс пескоструйной обработки изменяет текстуру перед анодированием. Он позволяет уменьшить видимые линии обработки и создать мягкую матовую поверхность, которая на ощупь более однородна по всему корпусу.
Конечный результат зависит от:
Если эти факторы изменяются, на анодированном корпусе могут появиться следующие признаки:
Глубокие следы от режущего инструмента не всегда можно удалить пескоструйной обработкой. Если оператор потратит больше времени на обработку одного локального участка, чтобы скрыть дефект, этот участок может иметь другую текстуру и цвет анодирования.
По этой причине VMT проверяет внешний вид поверхностей перед пескоструйной обработкой. Для соответствующих компонентов устанавливаются одинаковые требования к механической обработке и пескоструйной обработке, чтобы они поступали на анодирование с более однородной базовой поверхностью.
Результат достигается не только методом анодирования. Он начинается с обработки на станке с ЧПУ и зависит от способа обработки детали на каждом последующем этапе.
Примечание: Не следует запрашивать чрезмерно агрессивную пескоструйную обработку только для того, чтобы скрыть следы механической обработки. Более шероховатая поверхность может изменить визуальный оттенок, четкость кромок и конечные тактильные ощущения от корпуса.
Анодирование — не единственный вариант обработки поверхности механической клавиатуры. Для корпуса, панели, грузика, эмблемы, регуляторов и декоративных элементов могут использоваться и другие процессы.
Для более подробного ознакомления с доступными процессами посетите раздел услуг VMT по обработке алюминиевых поверхностей.
Чистка

Шлифовка создает направленную линейную текстуру на алюминии, нержавеющей стали или латуни.
Он хорошо подходит для:
На чертеже должно быть указано направление нанесения краски. Если верхняя часть корпуса и боковая рамка обработаны в разных направлениях, детали могут выглядеть несоответствующими друг другу, даже если размеры и цвет соответствуют заявленным.
Локальная доработка также затруднена, поскольку отремонтированный участок может иметь другую толщину или направление линий.
Перед шлифованием VMT подтверждает направление волокон, видимые поверхности и требования к кромкам. Затем готовые детали защищают от царапин, возникающих из-за поперечного расположения волокон, во время проверки и упаковки.
Полировка:

Полировка создает блестящую или отражающую поверхность.
Обычно его используют для:
Полировка может выявить неровности, вмятины, следы от режущего инструмента и неровные кромки. Она также может сгладить острые углы или изменить небольшие размеры, если удалено слишком много материала.
Перед полировкой компания VMT проверяет базовую поверхность и определяет элементы, которые должны сохранить свою геометрию. Затем готовая деталь обрабатывается отдельно, поскольку отпечатки пальцев, следы трения и мелкие царапины хорошо видны на отражающих поверхностях.
PVD покрытие

Технология PVD часто используется для нанесения покрытия на гири и декоративные элементы из латуни, нержавеющей стали или титана.
Оно может отображать такие цвета, как:
PVD-покрытие не скрывает дефекты основной поверхности. Линии полировки, вмятины, царапины или неравномерная шлифовка могут оставаться видимыми после нанесения покрытия.
Положение стойки или контактных поверхностей также необходимо планировать до начала обработки. След от крепления, нанесенный на видимую поверхность, подверженную воздействию веса, может сделать готовую деталь непригодной для использования.
Поэтому предварительно обработанную поверхность следует утвердить до начала процесса PVD-покрытия.
Лазерная гравировка

Лазерная гравировка обычно используется после анодирования для нанесения следующих покрытий:
Положение логотипа следует определять исходя из видимого края или функциональной точки отсчета, а не на основе визуальной оценки.
Для мелкого текста или тонких линий VMT может проверять:
С помощью специального приспособления логотип будет оставаться в одном и том же месте на протяжении всей партии изделий.
Совет: Утвердите готовый образец, полученный лазерной обработкой, на реальном цвете анодированного покрытия. Настройка лазера, обеспечивающая прозрачность на черном анодированном покрытии, может дать другой контраст на сером, красном или прозрачном анодированном покрытии.
Наиболее дорогостоящие проблемы с финишной обработкой часто обнаруживаются уже после завершения механической обработки, полировки, анодирования и гравировки.
Понимание причин позволяет легче предотвратить их до начала массового производства.
Разница в цвете черного анодирования
Даже при использовании одного и того же цветового решения, черный анодированный слой может различаться на разных деталях.
Общие причины включают в себя:
Верхняя часть корпуса, которая выглядит сине-черной, и нижняя часть, которая выглядит коричнево-черной, могут обе соответствовать общему стандарту черного цвета, установленному поставщиком, но при этом выглядеть неприемлемо в собранном виде.
Для изготовления корпусов, соответствующих друг другу, компания VMT использует один и тот же сплав и партию материала, где это практически возможно, применяет единый стандарт подготовки поверхности и обрабатывает связанные компоненты вместе, когда это возможно.
Готовые детали сравниваются при одинаковом освещении, а не утверждаются по отдельным фотографиям.
Неравномерная пескоструйная обработка и светлые пятна
Светлые пятна могут появиться, если в одном из участков поверхность основания более гладкая, воздействие пескоструйной обработки менее интенсивное или если была произведена локальная ручная доработка.
Неравномерная пескоструйная обработка также может создавать разный уровень блеска на больших плоских поверхностях.
Если дефект обнаружен после анодирования, локальный ремонт затруднен. Повторная пескоструйная обработка только одного участка может оставить видимый след, в то время как удаление старого покрытия и повторное анодирование могут повлиять на размеры и все равно не воспроизвести первоначальный цвет в точности.
Компания VMT проверяет необработанную поверхность перед пескоструйной обработкой и оценивает текстуру после обработки перед анодированием. Это позволяет устранить следы от режущего инструмента, вмятины или неровности до нанесения цвета.
Маркировка стоек и точки контакта с крепежными элементами.
Для анодирования необходим электрический контакт между деталью и стойкой. Следовательно, необходима точка контакта.
В области контакта могут оставаться:
Утверждение о том, что анодированная деталь всегда может быть изготовлена без следов износа, нереалистично.
Правильный подход заключается в размещении точки контакта в таком месте, где она не повлияет на внешний вид, сборку, герметичность или функциональность.
Возможные места включают:
Для обеспечения стабильного электрического контакта в корпусах больших клавиатур может потребоваться несколько точек контакта.
В ходе косметического осмотра компания VMT подтверждает предложенное положение стойки таким образом, чтобы на видимой поверхности А не оставалось следов контакта с готовой деталью.
Примечание: Положение штативов должно быть утверждено до начала производства партии. Перемещение контактной зоны после утверждения образца может изменить как внешний вид, так и стабильность процесса.
Царапины и повреждения при транспортировке
Анодированный алюминий обладает повышенной износостойкостью поверхности, но не является полностью защищенным от царапин.
Глубокие царапины могут прорезать анодированный слой и повредить основной алюминиевый корпус. Небольшие следы от трения также могут стать заметны на матовых черных или темных корпусах.
Царапины могут появиться в результате:
При локальном ремонте редко удается добиться идеального соответствия оригинальному покрытию.
Технология VMT разделяет детали, имеющие решающее значение для внешнего вида, защищает видимые поверхности и предотвращает прямой контакт между верхней и нижней частями корпуса, грузиком, ручкой и декоративными элементами.
Это позволяет сохранить внешний вид деталей в неизменном виде после проверки, предотвращая их потерю во время окончательной обработки.
Резьба и отверстия становятся более плотными после анодирования.
Анодирование изменяет эффективный размер отверстий, резьбы, углублений и сопрягаемых элементов.
Этот эффект становится более значимым, когда зазор между элементами конструкции уже ограничен или когда требуется более толстый слой твердого анодирования.
Возможные проблемы включают в себя:
В зависимости от функциональности, конструкция может потребовать:
Компания VMT проверяет критически важные резьбы, отверстия и посадки перед механической обработкой, а также повторно проверяет их после завершения. Это позволяет собирать винты и компоненты без чрезмерного усилия, повреждения резьбы или анодированной поверхности.
Совет: Не следует просто заново нарезать резьбу во всех анодированных соединениях после завершения работ. Неконтролируемая повторная нарезка может удалить защитный слой и оставить видимый оголенный алюминий.
Сглаживание краев, темные углы и неравномерная окраска.
Острые углы, тонкие кромки, глубокие полости и сложная геометрия могут по-разному реагировать в процессе анодирования.
Возможные результаты включают:
Добавление практичного радиуса к открытым острым кромкам может улучшить обработку и снизить риск появления визуально неровных углов.
Для глубоких внутренних полостей также могут потребоваться реалистичные эстетические стандарты, поскольку поток жидкости и электрические условия отличаются от тех, что наблюдаются на больших открытых поверхностях.
Перед началом производства компания VMT проверяет видимую геометрию и ожидаемые параметры отделки, чтобы в труднообрабатываемых и скрытых после сборки областях не требовалось идеального соответствия цвета.
Проблемы с расположением и контрастностью лазерного логотипа.
Логотип может выглядеть некорректно, даже если сама гравировка четкая.
Общие проблемы включают:
VMT использует чертежную основу и позиционирующее приспособление для контроля положения лазера. Готовый образец подтверждает масштаб логотипа, толщину линии, контрастность, глубину и соотношение с видимыми краями корпуса перед гравировкой всей партии.
Для получения качественной отделки необходим контроль до, во время и после процесса анодирования. Одной лишь окончательной проверки недостаточно для исправления неправильного выбора материала, следов обработки или неправильного положения на стойке.
Обзор стандартов для чертежей и косметического оформления
Перед началом производства компания VMT проводит следующие проверки:
Если эти детали не определены, разные команды могут по-разному интерпретировать один и тот же чертеж.
Подтверждение этих параметров до начала обработки позволяет создать единый стандарт для инженерных, ЧПУ, отделочных, контрольно-измерительных и упаковочных групп.
Планирование материалов и партий
Для обеспечения соответствия видимых компонентов следует по возможности использовать алюминий одной и той же марки и партии.
Смешивание сплавов может приводить к получению различных цветов или текстур, даже если все детали имеют одинаковую номинальную отделку.
При оформлении заказов на замену компания VMT также проверяет, должна ли новая партия соответствовать предыдущему физическому образцу. Точное совпадение цвета может быть затруднено, если со временем меняются сырье, краситель, условия ванны или подготовка поверхности, поэтому допустимые отклонения следует подтвердить заранее.
Предварительная проверка качества отделки
Перед отправкой деталей на анодирование или нанесение покрытия компания VMT проводит проверку:
Образец, не прошедший сборку, не должен переходить к этапу косметического ремонта.
Такая проверка позволяет избежать превращения проблем с обработкой и подгонкой в более дорогостоящие проблемы с готовыми деталями.
Утверждение физического образца
Физический образец может дать следующие результаты:
Для новых стандартов цвета или внешнего вида премиум-класса компания VMT рекомендует утверждать готовый образец перед обработкой всей партии.
Это особенно важно для синего, красного, серого, фиолетового, золотого, бронзового и других цветов, для которых изображение на экране может быть ненадежным.
Управление пакетной обработкой
Для подбора деталей используются координаты VMT:
Верхняя и нижняя части корпуса, ручка и соответствующие алюминиевые компоненты обрабатываются вместе, где это целесообразно.
Это не устраняет все естественные вариации, но уменьшает предотвратимые различия, вызванные непоследовательной подготовкой или различными условиями обработки.
Контроль качества после завершения работ
После завершения проверки VMT выполняет следующие действия:
Детали проверяются как по отдельности, так и, при необходимости, в сборе.
Это важно, потому что две детали могут выглядеть приемлемо по отдельности, но при сравнении друг с другом они демонстрируют явную разницу.
Для получения дополнительной информации о контроле размеров и внешнего вида продукции VMT посетите страницу процесса контроля качества обработки на станках с ЧПУ.
Качество внешнего вида может ухудшиться на любом этапе между обработкой на станке с ЧПУ и окончательной поставкой.
Поэтому проверку качества и упаковку следует рассматривать как часть процесса финишной обработки.
| Стадия производства |
Что проверяется |
Почему это имеет значение |
| Перед завершением | Размеры, плоскостность, резьба, отверстия, заусенцы, следы инструмента, сборка. | Проблемы еще можно исправить до того, как будут добавлены затраты на анодирование. |
| После завершения | Цвет, текстура, царапины, следы от сушки, дефекты покрытия, логотип, посадка. | Подтверждает фактическое состояние готовой детали. |
| Перед отправкой | Очистка, защита поверхности, разделение компонентов, подгонка корпуса. | Предотвращает косметические повреждения после окончательного утверждения. |
Перед завершением
Необработанный корпус проверяется на наличие дефектов, которые невозможно скрыть анодированием.
Этот пакет услуг включает в себя:
Если эти проблемы устранить до анодирования, то деталь избежит ненужной зачистки, доработки и повторной обработки.
После завершения
Анодированный или покрытый корпус проверяется при соответствующем освещении на предмет:
В тех случаях, когда важны цвет и однородность швов, верхний и нижний образцы следует сравнивать вместе.
Перед отправкой

Готовые корпуса клавиатур не должны соприкасаться друг с другом внутри упаковки.
В зависимости от требований к внешнему виду, VMT может использовать:
Полированные грузики, значки с покрытием, ручки и анодированные корпуса упаковываются отдельно, чтобы вибрация во время транспортировки не оставляла следов трения.
Идеальная отделка, даже если изделие поставляется с царапинами, всё равно считается бракованным. Поэтому упаковка является частью контроля качества, а не просто логистической задачей.
Совет: Заранее сообщите клиентам о требованиях к упаковке или распаковке. Розничная упаковка, защитная экспортная упаковка и внутренняя упаковка для транспортировки на заводе могут потребовать разных вариантов дизайна.
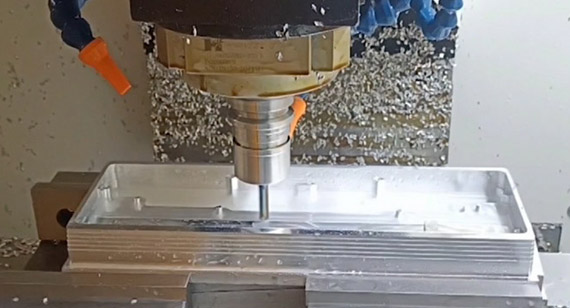
На стоимость финишной обработки поверхности влияет не только название процесса.
Разработка индивидуальных цветовых решений
Стандартное черное или прозрачное покрытие обычно проще в обработке, чем специально подобранный цвет.
Для получения особого оттенка может потребоваться:
Точное соответствие цветов
Стоимость возрастает, когда несколько деталей должны точно соответствовать друг другу, особенно если они изготовлены из разных сплавов, имеют разную форму или текстуру поверхности.
Для подбора подходящих деталей для большого корпуса, нижней части корпуса, ручки и значка может потребоваться более тщательное планирование материалов, обработка соединений, сравнение и сортировка.
Смешанные алюминиевые сплавы
Сплавы 6061, 6063 и 7075 могут по-разному реагировать в процессе анодирования.
Для получения одинакового видимого цвета во всех смешанных сплавах может потребоваться тестирование образцов, что все равно может привести к естественным различиям.
Использование одного сплава для подбора видимых компонентов обычно более предсказуемо.
Особые требования к размещению в стойке
Каждая анодированная деталь нуждается в точке электрического контакта.
Если все обычные скрытые позиции ограничены, поставщику отделочных материалов может потребоваться стеллаж, изготовленный на заказ, или более сложный способ связи.
Это может увеличить затраты на настройку и риски, связанные с процессом.
Обширное маскирование
Ношение маски может потребоваться в следующих случаях:
Большое количество мелких участков маскировки увеличивает трудозатраты и время проверки.
Зеркальная полировка
Для зеркальной полировки требуется более тщательная подготовка, чем для стандартной пескоструйной обработки.
Перед окончательной полировкой необходимо устранить глубокие следы от режущего инструмента, неровности поверхности, вмятины и дефекты кромки.
Эта деталь также требует более бережного обращения и защитной упаковки.
PVD покрытие
Технология PVD добавляет требования к предварительной подготовке поверхности, размещению на подставках, нанесению покрытия, контролю качества и упаковке.
Чаще всего его используют для декоративных грузиков и значков, а не для изготовления цельных алюминиевых корпусов.
Строгий осмотр внешнего вида
Требование 100% проверки внешнего вида, строгой сортировки по цвету, минимального количества следов от стеллажей и отсутствия видимых следов от перемещения увеличивает время проверки и обработки.
На чертеже следует четко отделить критически важные поверхности А от менее заметных областей, чтобы обеспечить правильное распределение усилий.
Защитная упаковка
Использование отдельных пленок, мягких пакетов, пенопластовых лотков и картонных коробок, изготовленных на заказ, увеличивает стоимость, но может предотвратить гораздо более дорогостоящие случаи отбраковки по косметическим дефектам во время транспортировки.
Совет: Перед началом производства всей партии утвердите цвет, текстуру, положение на подставке, схему маскирования и образец лазерной обработки. Изменение этих требований после анодирования может потребовать удаления старого покрытия, полировки, повторной механической обработки и полной переработки.
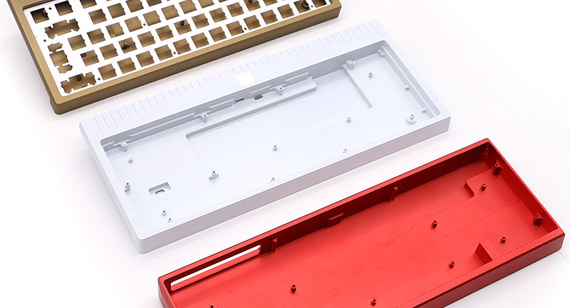
Покрытие корпуса механической клавиатуры должно не только придавать цвет. Оно должно сохранять внешний вид металла, защищать важные размеры, поддерживать однородную текстуру, выдерживать окончательную сборку и оставаться устойчивым к погрузке и транспортировке.
Пескоструйная обработка и анодирование практичны для матовых алюминиевых корпусов. Шлифовка создает направленную текстуру, полировка подходит для светоотражающих декоративных элементов, PVD-покрытие придает изделиям премиальные металлические оттенки, а лазерная гравировка обеспечивает нанесение фирменной символики на долгие годы.
Выбор оптимального процесса зависит от сплава, видимых поверхностей, желаемого цвета, резьбы, отверстий, сопрягаемых деталей, объема заказа и допустимых отклонений внешнего вида.
Компания VMT может проверить ваши 2D-чертежи, 3D-модели, материалы, отделку, образцы цветов, области маскирования, расположение на стеллажах, требования к логотипу, стандарты контроля качества и план упаковки до начала производства.
Для получения поддержки по конкретным проектам посетите страницу изготовления корпусов механических клавиатур на заказ и загрузите свои чертежи, чтобы запросить коммерческое предложение и проверку DFM (проектирование с учетом технологичности).
Отправьте ваши чертежи, требования и целевое количество. Компания VMT рассмотрит ваш проект и предоставит решение по механической обработке и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
1. Какое наиболее распространенное покрытие для алюминиевых корпусов клавиатур?
Одной из наиболее распространенных процедур является пескоструйная обработка с последующим анодированием. Она создает матовую текстуру металла и позволяет обрабатывать металл прозрачными, черными, серыми, синими, красными, зелеными, фиолетовыми, золотыми и другими цветами.
Конечный результат зависит от сплава, партии материала, обрабатываемой поверхности, пескоструйной обработки, анодирования и условий герметизации.
2. Почему у клавиатур с черным анодированным покрытием наблюдаются цветовые различия?
Цвет черного цвета может варьироваться в зависимости от марки алюминия, степени закалки, партии материала, шероховатости поверхности, пескоструйной обработки, окрашивания, герметизации, геометрии и партии отделки.
Для изготовления верхней и нижней частей корпуса следует использовать одинаковые материалы и методы подготовки поверхности, а также, по возможности, обрабатывать их вместе.
3. Может ли анодирование скрыть следы обработки на станках с ЧПУ?
Анодирование не скрывает глубокие следы от инструмента, вмятины или неровности поверхности. Пескоструйная обработка может снизить видимость тонких линий механической обработки, но серьезные дефекты могут оставаться видимыми или становиться более заметными после анодирования.
Перед финишной обработкой поверхности следует проверить и исправить ее косметический дефект.
4. Почему резьбовое отверстие становится узким после анодирования?
Анодированный слой изменяет эффективный размер резьбы и отверстий. Этот эффект более заметен на мелкой резьбе, плотной посадке и более толстых поверхностях с твердым анодированием.
Для критически важных резьб может потребоваться припуск на механическую обработку, маскирование, заглушка или последующий контроль с помощью калибра или сборочного винта.
5. Можно ли самостоятельно отремонтировать царапину на анодированном покрытии?
В некоторых некритичных местах возможна незначительная визуальная коррекция, но локальный ремонт, как правило, не позволяет идеально воспроизвести первоначальный цвет и текстуру анодированного покрытия.
Если царапина повреждает основной алюминиевый слой, может потребоваться удаление старого покрытия, ремонт поверхности и полное повторное анодирование детали. Даже в этом случае новый цвет может не совсем совпадать с цветом оригинальной партии.
6. Где следует размещать метки для анодирования на подставке?
Маркировку для крепления следует наносить на скрытые или некритичные участки, такие как внутренние отверстия, резьбовые отверстия, закрытые монтажные площадки, нижнюю поверхность или участки, скрытые грузом или табличкой.
Положение контакта не должно влиять на сборку, электрические функции, герметичность или видимую поверхность А.
7. Можно ли анодировать сплавы 6061, 6063 и 7075 в один и тот же цвет?
Они могут быть окрашены одним и тем же номинальным красителем, но конечные оттенки могут отличаться, поскольку каждый сплав реагирует по-разному.
Избегайте смешивания сплавов в компонентах с очень похожими видимыми свойствами, если только испытания образцов не подтвердят, что отклонение является допустимым.
8. Подходит ли твердое анодирование для корпуса механической клавиатуры?
Твердое анодирование может улучшить износостойкость, но обычно образует более толстый слой и может иметь более ограниченные возможности для контроля декоративного цвета.
Этот материал может подойти для функциональных деталей или деталей, подверженных сильному износу. Перед обработкой необходимо тщательно проверить резьбу, отверстия, углубления и сопряженные соединения.
9. Следует ли наносить логотип лазерной гравировкой до или после анодирования?
Логотипы часто гравируют лазером после анодирования, поскольку лазер может создать устойчивый контраст с окончательным цветом.
Наилучшая последовательность зависит от требуемого эффекта логотипа, глубины, цвета и материала. Перед началом серийной гравировки необходимо утвердить готовый образец.
10. Как защитить чехлы для клавиатур от царапин во время транспортировки?
Для каждого готового компонента используйте отдельную защитную упаковку.
Защитная пленка, мягкие пакеты, поролоновые разделители, специальные лотки и картонные коробки предотвращают трение анодированных корпусов, полированных гирь, ручек и значков друг о друга во время транспортировки.


 +86 15099911516




 Читать далее