16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ
Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 381 | Опубликовано VMT 18 авг. 2026 г. | Время чтения: около 6 минуты


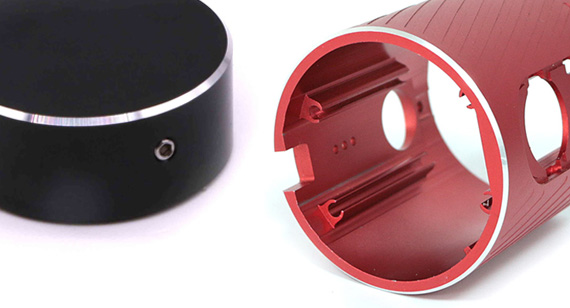
Яркая обработанная кромка или отражающая металлическая поверхность могут придать детали точный и премиальный вид, но также значительно облегчают обнаружение мелких производственных дефектов. Следы от инструмента, вибрация, заусенцы, неравномерная ширина кромки, царапины или некачественные переходы анодирования могут быстро привести к косметическому браку. Надежная обработка с высоким блеском зависит от всего производственного процесса, а не только от режущего инструмента.
Высокоглянцевая обработка на станках с ЧПУ — это процесс прецизионной резки, используемый для создания ярких, отражающих металлических поверхностей, таких как полированные кромки алюминия, фаски, декоративные кольца, плоские поверхности и текстуры CD. Качество поверхности зависит от материала, состояния инструмента, стабильности станка, оснастки, траектории движения инструмента, припуска на чистовую обработку и обработки после станка.
Если на вашем чертеже присутствует светлый край, зеркальная поверхность или контраст между анодированным и открытым металлом, понимание этих технологических взаимосвязей поможет вам контролировать внешний вид, точность размеров и стабильность качества партии.
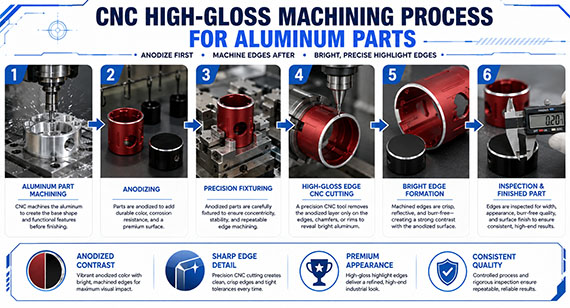
Высокоточная обработка на станках с ЧПУ — это процесс прецизионной чистовой обработки, который позволяет создавать гладкую, блестящую, отражающую свет металлическую поверхность непосредственно посредством контролируемой резки.
В отличие от полировки, при которой абразивы постепенно сглаживают существующую поверхность, высокоглянцевая обработка создает окончательную декоративную геометрию и внешний вид поверхности в процессе резки.
К типичным характеристикам глянцевой поверхности относятся:
Глянцевое покрытие может занимать лишь небольшую площадь детали, но оно может стать одной из первых деталей, которые заметят ваши клиенты.
Это также делает важными взаимосвязи между размерностями.
Например, если вокруг прецизионного центрального отверстия расположено блестящее кольцо, то это кольцо должно оставаться концентричным этому отверстию, а не просто следовать его внешнему диаметру. Деталь может соответствовать нескольким отдельным размерам и при этом визуально выглядеть смещенной от центра, если декоративный элемент привязан к неправильной базовой точке.
Таким образом, обработку для достижения высокой степени блеска следует рассматривать как требование к точности обработки, так и как требование к эстетическому виду изделия.
Не всегда.
В процессе разработки продукции термины «глянцевая поверхность», «блестящая отделка» и «зеркальная отделка» иногда используются как синонимы, но они могут описывать разные требования к внешнему виду.
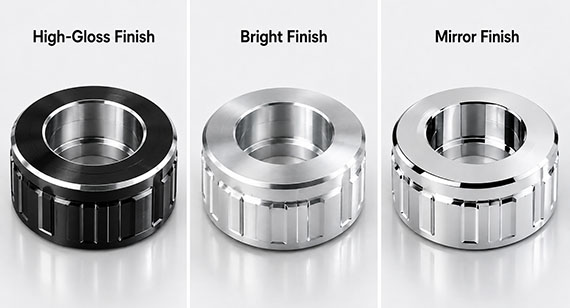
Высокоглянцевая обработка на станках с ЧПУ обычно подразумевает получение поверхности с высокой точностью резки, сильным отражением и чистым металлическим блеском. Это характерно для декоративных кромок, колец, фасок и локальных поверхностей.
Для создания истинного зеркала может потребоваться более строгий контроль следующих параметров:
Для создания локальной блестящей кромки, декоративной фаски или обработанного кольца можно использовать высокоглянцевую ЧПУ-резку, которая позволит получить желаемый внешний вид.
Для получения большой сплошной зеркальной поверхности может потребоваться сочетание прецизионной обработки с полировкой или другим процессом финишной обработки в зависимости от материала и визуальных требований.
Именно поэтому примечание к чертежу, например, «требуется зеркальная полировка», может оставлять слишком много места для интерпретации.
Для элементов, критически важных с точки зрения внешнего вида, лучше определить:
Совет: Если визуальный внешний вид важнее числового значения шероховатости, предоставьте вместе с чертежом эталонные фотографии или утвержденный образец.
Обработка с высоким блеском обычно выполняется после того, как большая часть функциональной геометрии уже определена.
Типичная последовательность производственных операций может включать в себя:
Операция по полировке до высокого блеска не предназначена для удаления большого количества материала.
Вместо этого, в стабильных условиях резки удаляется небольшой и контролируемый припуск на чистовую обработку. Это помогает уменьшить:
Исходная геометрия должна быть уже стабильной до начала операции финишной обработки, критически важной для внешнего вида.
Для деталей, содержащих углубления, контуры, отверстия, резьбу или критически важные для сборки размеры, глянцевую обработку следует планировать одновременно с основной последовательностью фрезерования на станке с ЧПУ , а не рассматривать как отдельную декоративную операцию.
Поверхности с высоким блеском могут быть получены как методом фрезерования с ЧПУ, так и методом токарной обработки с ЧПУ . Правильный процесс зависит главным образом от геометрии детали.
Высокоглянцевая фрезеровка на станках с ЧПУ
Высокоглянцевая фрезеровка на станках с ЧПУ обычно используется для:
Траекторию движения инструмента можно запрограммировать с учетом требуемой эстетической геометрии, сохраняя при этом контролируемую связь с функциональными базовыми точками.
Высокоглянцевая токарная обработка на станках с ЧПУ
Высокоглянцевая токарная обработка на станках с ЧПУ больше подходит для обработки вращающихся элементов, таких как:
При правильном контроле положения оси вращения, шпинделя, зажима заготовки и инструмента токарная обработка позволяет создавать равномерные круглые декоративные элементы.
Для некоторых компонентов необходимы оба процесса.
Например, ручка управления может сначала быть обработана на станке с ЧПУ для определения внешнего диаметра, центрального отверстия и передней поверхности, а затем фрезерована для создания боковых пазов, логотипов, элементов крепления или дополнительной декоративной геометрии.
Метод обработки должен соответствовать геометрии детали, а не только требуемому уровню блеска.
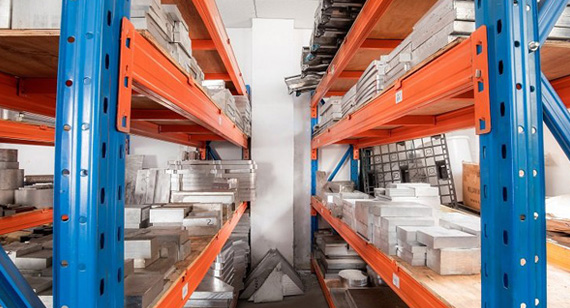
Выбор материала влияет на характеристики резания, выбор инструмента, образование заусенцев, внешний вид поверхности, реакцию на анодирование и обработку после механической обработки.
алюминий
Алюминий — один из наиболее широко используемых материалов для высокоточной обработки на станках с ЧПУ.
При правильном подборе сплава, режущего инструмента, приспособления и стратегии обработки можно получать чистые декоративные кромки и высокоотражающие обработанные поверхности.
6061 год широко используется для:
Он обеспечивает практичный баланс прочности, обрабатываемости, стабильности размеров и гибкости обработки поверхности.
Сплав 6063 часто выбирают, когда важны внешний вид и качество анодирования, особенно для компонентов, изготовленных из экструдированных профилей.
Типичные приложения включают в себя:
Сплав 7075 обеспечивает более высокую прочность и может быть предпочтительнее, когда к компоненту предъявляются более высокие механические требования.
Если та же деталь содержит также важные декоративные поверхности, проверка прототипа может помочь подтвердить результат механической обработки и анодирования перед началом серийного производства.
При обработке алюминия на станках с ЧПУ , где важен внешний вид , при выборе материала следует учитывать не только механическую прочность. Обрабатываемость, реакция на анодирование, стабильность размеров, качество кромки и требуемая эстетическая отделка — все это влияет на конечный результат.
Медь
Медь после высокоточной обработки позволяет получить привлекательную отражающую металлическую поверхность.
Однако для контроля его материальных свойств необходим тщательный контроль следующих параметров:
Даже качественно обработанная поверхность может стать непригодной для использования, если она поцарапана, испачкана или окислена в процессе последующей обработки.
Латунь
Латунь также подходит для многих декоративных применений с высоким блеском.
Типичные примеры включают:
При использовании подходящего инструмента и условий резки латунь позволяет получать чистые, блестящие поверхности с сильным металлическим контрастом.
Нержавеющая сталь может иметь блестящий или отражающий блеск, но при этом не следует автоматически применять ту же стратегию алмазной резки, что и для алюминия.
В зависимости от марки нержавеющей стали, геометрии и требований к внешнему виду, процесс может включать в себя:
Например, для алюминиевой ручки управления может использоваться прецизионно вырезанное блестящее кольцо, в то время как для часового компонента может применяться обработка на станке с ЧПУ с последующей контролируемой полировкой.
Требования к внешнему виду и свойствам материала должны определять производственный процесс.
Выбор инструмента оказывает прямое влияние на конечный внешний вид поверхности.
Инструмент, который по-прежнему обеспечивает приемлемое качество поверхности, получаемой с помощью обычных станков с ЧПУ, может уже создавать видимые дефекты на сильно отражающих поверхностях.
Для обработки подходящих цветных металлов можно рассмотреть несколько вариантов финишных инструментов.
Инструменты PCD
Поликристаллический алмаз (PCD) сочетает в себе высокую твердость и хорошую износостойкость.
Он широко используется для производственной обработки подходящих цветных металлов, где важны повторяемость, срок службы инструмента и качество поверхности.
Типичные материалы включают в себя:
Технология PCD может быть особенно полезна, когда необходимо, чтобы один и тот же декоративный элемент оставался неизменным в рамках всей производственной партии.
Монокристаллические алмазные инструменты
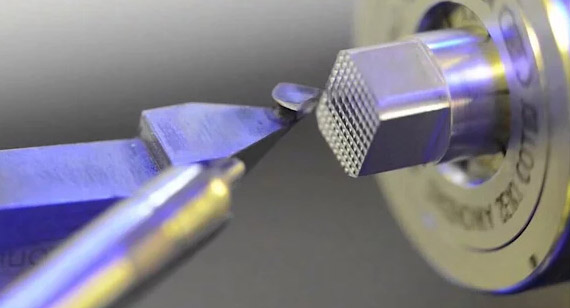
Инструменты из монокристаллического алмаза позволяют получить чрезвычайно острую и контролируемую режущую кромку.
Их можно выбрать для сложных задач, требующих высокой степени блеска или сверхточной обработки, где необходима очень тонкая поверхность.
Однако конечный результат по-прежнему зависит от всей системы обработки.
Высококачественный режущий инструмент не может компенсировать:
Полированные твердосплавные инструменты
Не для каждой блестящей поверхности, обработанной на станке с ЧПУ, требуется алмазный инструмент.
Острые, отполированные твердосплавные инструменты могут быть пригодны для некоторых видов декоративной обработки, когда требуемый уровень качества поверхности не слишком высок.
Таким образом, инструмент следует выбирать в соответствии со следующими критериями:
Использование более дорогого инструмента не гарантирует автоматического улучшения качества обработки, если условия обработки нестабильны.
Почему состояние инструмента так важно?
Обработка с высоким блеском может сделать видимыми на готовой детали даже очень мелкие дефекты режущей кромки.
Типичные проблемы, связанные с инструментом, включают в себя:
Если поврежденный участок режущей кромки многократно соприкасается с заготовкой, дефект может проявляться в виде повторяющейся линии на поверхности.
Это создает важную проблему в области управления производством.
Инструмент может сохранять допуски по размерам, но при этом переставать соответствовать требованиям к внешнему виду.
Поэтому при управлении сроком службы инструмента следует учитывать не только способность инструмента продолжать снимать материал, но и его внешний вид.
Контролировать глянцевые поверхности сложнее, чем поверхности, обработанные традиционными станками с ЧПУ, поскольку сильное отражение значительно облегчает обнаружение мелких изменений.
Незначительное изменение размеров, небольшая вибрация, износ режущей кромки, неустойчивое крепление или царапина от стружки, которые могут быть допустимы на скрытой обработанной поверхности, могут стать очевидными на критически важной для внешнего вида яркой кромке.
Качество поверхности также не определяется одним параметром обработки. Оно является результатом совокупности таких факторов, как материал, режущий инструмент, состояние станка, шпиндель, зажимное приспособление, припуск на чистовую обработку, траектория движения инструмента, удаление стружки и стратегия резки.
Материальное поведение
Различные материалы по-разному реагируют на высокоточную обработку.
Алюминиевые сплавы могут различаться по своим режущим свойствам, образованию заусенцев, внешнему виду поверхности и реакции на анодирование. Медь может требовать большего внимания к образованию заусенцев, окислению и обработке, в то время как латунь ведет себя совершенно иначе.
Поэтому стратегию обработки следует подбирать в соответствии с конкретным материалом, а не применять один и тот же процесс ко всем металлам.
Состояние инструмента
Высокоглянцевая обработка позволяет воспроизвести на готовой поверхности очень мелкие дефекты режущей кромки.
Износ инструмента, микросколы, наросты материала или загрязнения могут приводить к появлению повторяющихся линий или локальных изменений в отражении, даже если деталь сохраняет приемлемые размеры.
При серийном производстве срок службы инструмента следует контролировать как с учетом размеров, так и с точки зрения качества поверхности.
Жесткость машины
Любая относительная вибрация между режущим инструментом и заготовкой может создавать видимые колебания, волны или повторяющиеся узоры на поверхности.
Чем сильнее отражение от поверхности, тем легче заметить эти изменения.
Состояние шпинделя
Биение шпинделя, состояние подшипников, точность держателя инструмента и динамическая балансировка влияют на стабильность контакта режущей кромки с материалом.
Даже небольшие изменения в зацеплении режущего инструмента могут стать заметными на глянцевой поверхности.
Стабильность приспособления
Во время чистовой обработки заготовка должна оставаться стабильной.
Это становится особенно важным для:
Чрезмерное усилие зажима может деформировать деталь, а недостаточная опора может привести к вибрации.
Оба условия могут влиять на ширину, плоскостность и отражение от поверхности яркого края.
Доплата за отделку
При высокоглянцевой обработке необходимо удалять контролируемое количество материала.
Если остается слишком много материала, силы резания возрастают, и поддерживать стабильность поверхности становится сложнее.
Если осталось слишком мало материала, следы предыдущей обработки или отклонения в размерах могут быть удалены не полностью.
траектория
Ввод инструмента, выход инструмента, направление резки, контакт с инструментом и перекрытие — все эти факторы могут влиять на видимую поверхность.
Небольшой след от инструмента может быть допустим на скрытом элементе, но недопустим на отражающей поверхности.
В областях, где внешний вид имеет решающее значение, наиболее эффективная траектория движения инструмента не всегда является кратчайшим циклом. Более стабильная траектория финишной обработки может уменьшить количество косметических дефектов и необходимость доработок.
Эвакуация стружки
Скол, проведенный по уже обработанной поверхности, может оставить видимую царапину.
Удаление стружки должно предотвращать повторную резку и не допускать попадания стружки на поверхности, имеющие решающее значение для внешнего вида.
Параметры резки
Не существует универсальной скорости вращения шпинделя, скорости подачи или глубины резания, подходящих для всех задач по обработке материалов с высоким блеском.
Точные параметры скорости вращения шпинделя, подачи, глубины резания и геометрии инструмента следует выбирать в соответствии со следующими требованиями:
Небольшой блестящий край на алюминиевой ручке и большая отражающая поверхность корпуса могут потребовать совершенно разных стратегий обработки.
Примечание: Увеличение скорости вращения шпинделя само по себе не решит проблему вибрации, следов от инструмента или плохого отражения, если фактической причиной является нестабильность зажимного приспособления, биение шпинделя, износ инструмента или чрезмерная нагрузка при резании.
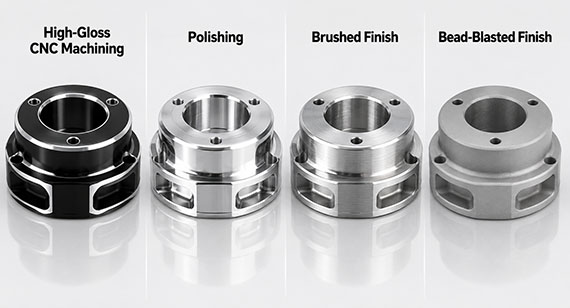
Высокоглянцевая обработка, полировка, шлифовка, пескоструйная обработка и анодирование — все эти методы могут влиять на внешний вид, но они создают конечную поверхность по-разному.
| Разработка | Как создается поверхность | Лучше всего подходит для | Основной производственный риск |
| Высокоглянцевая обработка на станках с ЧПУ | Точное удаление материала с помощью режущего инструмента. | Яркие кромки, кольца, фаски, точная декоративная геометрия. | Линии инструмента, вибрация, заусенцы |
| Полировка: | Абразивная шлифовка | Большие отражающие поверхности и плавные контуры. | Скругление кромок, изменение размеров |
| Чистка | Направленное истирание | Линейная декоративная текстура | Неравномерное направление волокон |
| Дробеструйная обработка | Контролируемое воздействие СМИ | Однородный матовый вид | Неровная текстура |
| анодирование | Электрохимический оксидный слой на алюминии | Цвет, коррозионная стойкость, декоративный внешний вид | Различия в цвете и толщине |
Высокоглянцевая обработка на станках с ЧПУ особенно полезна в тех случаях, когда отражающий элемент также требует контролируемой геометрии.
Полировка часто более подходит для больших сплошных отражающих поверхностей.
В одной детали также может сочетаться несколько процессов обработки поверхности , например:
Последовательность производственных операций имеет значение, поскольку каждая операция может повлиять на следующую.
Возможны обе последовательности.
Правильный выбор зависит от того, какой конечный результат вы хотите получить.
Высокоглянцевая механическая обработка перед анодированием
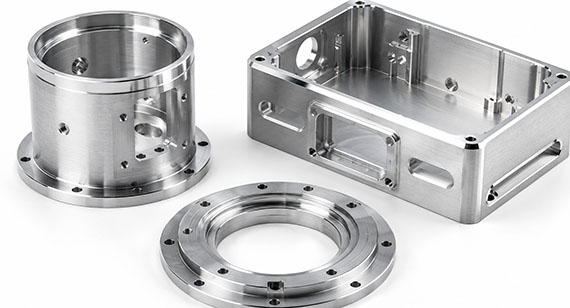
Если глянцевая поверхность обрабатывается механически перед анодированием, то оксидный слой также покроет обработанную поверхность.
Это может быть полезно, когда конструкция требует более однородного анодированного покрытия, а не резкого контраста между цветным и открытым металлом.
Однако текстура обработанной поверхности все еще может влиять на то, как анодированная область отражает свет.
Высокоглянцевая обработка после анодирования
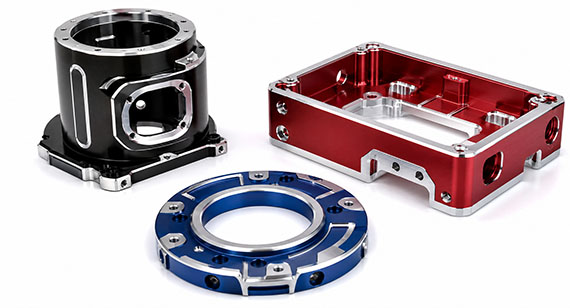
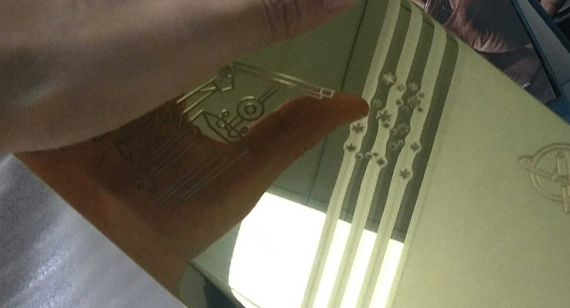
При обработке глянцевого элемента после анодирования режущий инструмент локально удаляет слой оксида и обнажает свежий алюминий.
Это создает сильный визуальный контраст, часто наблюдаемый на:
Механическая обработка после анодирования создает дополнительные производственные риски, поскольку в процессе финишной обработки необходимо контролировать следующие параметры:
Светильник также должен защищать поверхности, которые уже были отделаны.
Совет: Четко обозначьте на двухмерном чертеже анодированные поверхности и открытые участки блестящего металла. Это уменьшит неопределенность при выполнении механической обработки и финишной обработки поверхности на разных этапах производства.
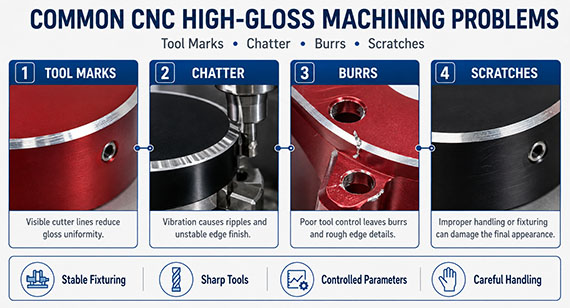
Вышеуказанные факторы объясняют, почему обработку с высоким блеском сложно контролировать. Если эти переменные не управляются должным образом, они обычно проявляются в виде видимых дефектов на готовой детали.
Горизонтальные линии инструмента
Видимые горизонтальные линии могут возникать в результате:
Если наблюдаемая закономерность повторяется постоянно, перед простым изменением скорости подачи следует проверить состояние режущего инструмента и шпинделя.
Знаки Chatter
Разговоры могут возникать по следующим причинам:
Видимый поверхностный след — это лишь симптом. Для выявления первопричины необходимо провести комплексную оценку станка, инструмента, приспособления и заготовки.
Неравномерная ширина светлых краев
Даже при правильной траектории движения инструмента, светлая фаска может выглядеть шире с одной стороны и уже с другой.
Возможные причины:
Для круглых компонентов может потребоваться, чтобы светлый элемент оставался концентричным с отверстием или валом, а не просто повторял его внешнюю поверхность.
Маркеры входа и выхода
Место соприкосновения режущего инструмента с заготовкой или его выхода из нее иногда может вызывать видимое изменение отражения.
Эти следы могут быть вызваны:
Поэтому при выборе места входа и выхода чистового инструмента из зоны реза следует учитывать поверхности, для которых важен внешний вид.
(Жерновa)
Заусенцы ухудшают как эстетический вид, так и четкость кромки.
Агрессивная ручная зачистка не всегда является хорошим решением, поскольку она может повредить отражающую поверхность или изменить геометрию кромки.
Борьба с заусенцами должна начинаться со следующего:
Цель состоит в предотвращении чрезмерного образования заусенцев во время обработки, а не в последующем восстановлении поверхности.
Белые пятна или поверхностные загрязнения
Изменения во внешности иногда могут быть вызваны следующими причинами:
Поэтому очистку и передачу технологических процессов следует рассматривать как часть производственного плана для деталей, имеющих решающее значение для внешнего вида.
Царапины после обработки
Некоторые дефекты возникают только после того, как в результате работы станка с ЧПУ уже получена приемлемая поверхность.
К распространенным стадиям риска относятся:
Поэтому для получения глянцевой поверхности требуется контролируемое обращение на протяжении всего производственного процесса.
Более подробное руководство по устранению неполадок см. в разделе « Дефекты обработки на станках с ЧПУ с высоким блеском» , включая распространенные причины появления следов от инструмента, поверхностных царапин, белых пятен, заусенцев и других проблем с внешним видом.
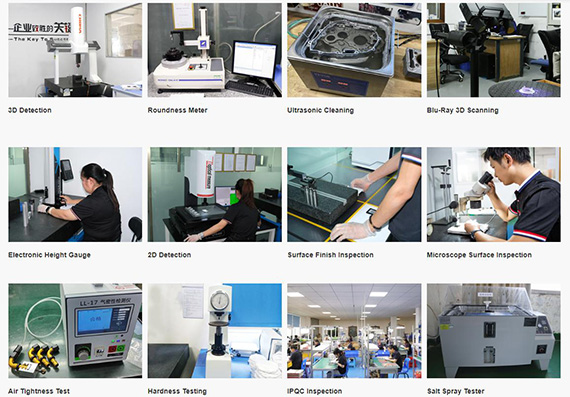
Обработка для придания блеска должна начинаться с обработки всей детали целиком, а не только декоративной кромки.
Внешний вид изделия необходимо рассматривать в совокупности с функциональными параметрами, допусками, взаимосвязями при сборке, качеством обработки поверхности, оснасткой, инструментами и требованиями к контролю качества.
Обзор DFM
Перед началом производства компания VMT проверяет 2D-чертеж и 3D-модель, чтобы определить:
Это помогает определить, должна ли декоративная окантовка, фаска или полированная кромка соответствовать внешнему профилю, центральному отверстию, сопрягаемой поверхности или другой функциональной особенности.
Цель состоит в том, чтобы предотвратить ситуацию, когда деталь соответствует заданным размерам, но при этом выглядит визуально неправильно после сборки.
Оптимизация приспособлений
Приспособление должно обеспечивать достаточную жесткость для операции глянцевой полировки, не деформируя и не оставляя следов на детали.
Для тонкостенных алюминиевых корпусов может потребоваться дополнительная поддержка для обеспечения контроля:
Если деталь уже была анодирована или обработана иным способом, то контактные поверхности, образованные прижимным устройством, также должны быть защищены от повреждений.
Управление последовательностью обработки
Черновая обработка, чистовая обработка размеров, обработка поверхности, глянцевая резка и контроль качества должны быть выполнены в правильной последовательности.
Наилучшая последовательность зависит от желаемого конечного результата.
Например, для получения яркой металлической кромки после анодирования требуется иной способ крепления и обработки, чем для получения глянцевой поверхности до анодирования.
Оптимизация траектории
Вхождение инструмента, выход инструмента, направление резки, перекрытие и зацепление — все эти параметры могут стать видимыми на отражающей поверхности.
Для элементов, критически важных с точки зрения внешнего вида, кратчайшее время цикла не всегда является оптимальной траекторией движения инструмента.
Более устойчивый путь финишной обработки может уменьшить:
Проверка в процессе
Перед окончательной обработкой поверхности для придания блеска можно проверить критически важные размеры.
Это особенно важно, когда декоративная поверхность зависит от:
Если исходная геометрия уже вышла за пределы допуска, операция глянцевой отделки не сможет исправить функциональную проблему.
Для деталей с высоким блеском обычно требуется как проверка размеров, так и проверка внешнего вида.
Деталь может пройти проверку размеров, но при этом не соответствовать требованиям к внешнему виду.
Размерный осмотр
В зависимости от чертежа, к важным характеристикам могут относиться:
В качестве подходящих методов могут быть использованы:
Метод контроля должен соответствовать допускам и проверяемой геометрии.
Шероховатость
Шероховатость поверхности может являться важным измеримым параметром, но одного лишь числа Рэлея недостаточно для полного описания внешнего вида отражающей поверхности.
Две поверхности с похожими значениями шероховатости могут выглядеть по-разному по следующим причинам:
Для деталей, имеющих решающее значение для внешнего вида, при необходимости следует использовать сочетание измерений размеров, измерений поверхности и визуального осмотра.
Косметический осмотр
При осмотре внешнего вида могут быть оценены следующие параметры:
Контролируемое освещение может сделать проверку более последовательной.
При строгих требованиях к внешнему виду утвержденный образец может служить более четким стандартом приемки, чем общие пометки на чертеже, такие как «премиальная отделка» или «отсутствие видимых дефектов».
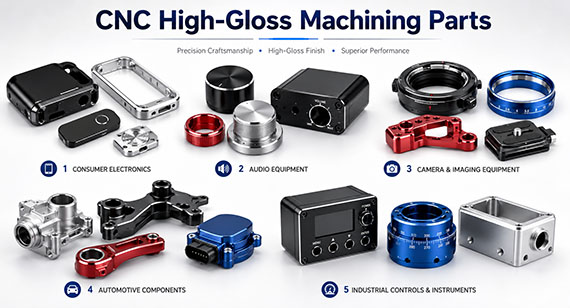
Типичные приложения включают в себя:
Яркие обработанные кромки могут создавать сильный контраст с анодированными, пескоструйными или шлифованными поверхностями.
Высокоглянцевая обработка обычно используется для:
При круговых элементах управления часто необходимо одновременно контролировать как концентричность размеров, так и визуальную концентричность.
Приложения включают в себя:
Сложные компоненты могут сочетать в себе многоугольную геометрию с локальными глянцевыми элементами. В таких случаях 5-осевая обработка на станках с ЧПУ может помочь сократить количество повторных настроек и сохранить взаимосвязь элементов до окончательной обработки для придания им эстетичного вида.
Типичные приложения включают в себя:
Эти детали часто сочетают в себе эстетичные поверхности с требованиями к сборке, размерам и износостойкости.
Промышленные средства управления и приборы
Глянцевые элементы также могут использоваться на:
В данном случае необходимо обеспечить единообразие внешнего вида без ущерба для функциональной геометрии компонента.
история проекта
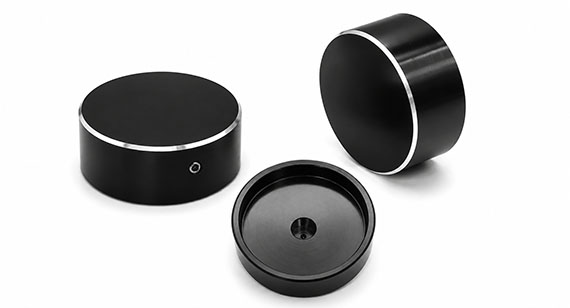
Для изготовления нестандартной алюминиевой ручки управления потребовался корпус с черным анодированием и узким металлическим блестящим кольцом вокруг передней поверхности.
В этом же компоненте имелось прецизионное центрирующее отверстие, которое контролировало его окончательное положение при сборке.
Вызов проекта
После сборки яркое кольцо должно было выглядеть визуально концентричным.
Если бы декоративный элемент контролировался в основном по внешнему диаметру, а окончательная сборка производилась бы по центральному отверстию, небольшие различия в размерах могли бы привести к тому, что кольцо выглядело бы смещенным от центра.
В ходе заключительной операции резки также необходимо было защитить окружающую анодированную поверхность от царапин и следов от креплений.
Решение VMT
Анализ DFM (проектирование для производства) связал требование к светлому кольцу с функциональным центральным отверстием и определил последовательность обработки и контроля, исходя из этой базовой взаимосвязи.
Сначала была завершена основная геометрическая форма, а затем проведена необходимая обработка поверхности.
Затем в ходе контролируемой финишной обработки было создано блестящее кольцо, а приспособление защищало окружающие анодированные поверхности.
В ходе проверки прототипа основное внимание уделялось следующим аспектам:
Результат
Утвержденный прототип задал как размерные, так и эстетические ориентиры для последующего производства.
Это позволило установить более четкие стандарты контроля качества для производственной партии и уменьшить неопределенность в отношении требуемого внешнего вида «яркого кольца».
Изготовление одного приемлемого глянцевого прототипа не гарантирует автоматического стабильного серийного производства.
Увеличение количества переменных вводит дополнительные переменные, в том числе:
Далее может следовать контролируемый производственный процесс:
Проверка чертежей → Обратная связь по DFM → Подтверждение материала → Изготовление прототипа → Проверка процесса глянцевой обработки → Проверка качества поверхности → Контроль размеров → Утверждение внешнего вида → Серийное производство → Окончательная проверка → Защитная упаковка
Проверка прототипа становится особенно полезной, когда деталь сочетает в себе следующие компоненты:
Утвержденный прототип может затем служить эталоном по размерам и внешнему виду для серийного производства.
Как можно снизить стоимость высокоглянцевой обработки на станках с ЧПУ?
На стоимость обработки с высоким блеском влияет гораздо больше факторов, чем просто окончательная чистовая обработка.
Стоимость может возрасти, если проект требует:
Один из практических подходов заключается в классификации поверхностей в соответствии с их эстетической значимостью.
А-поверхности
Хорошо заметные поверхности, которые напрямую влияют на восприятие покупателем качества продукции.
Как правило, к ним предъявляются самые строгие требования по контролю внешнего вида.
B-поверхности
Видимые поверхности, которые имеют значение, но не требуют тех же стандартов внешнего вида, что и основные косметические зоны.
C-поверхности
Скрытые или преимущественно функциональные поверхности.
Обычно для них не требуется аналогичный косметический контроль.
Такой подход позволяет сосредоточить усилия по механической обработке, погрузке и разгрузке на тех областях, которые действительно важны для конечного продукта.
Совет: Отмечайте критически важные для внешнего вида области непосредственно на вашем двухмерном чертеже. Общая пометка, например, «никаких царапин нигде нет», может неоправданно усложнить проверку, увеличить требования к обработке и производственные затраты.
Светлая рамка может занимать лишь небольшую область вашего рисунка, но она может сильно повлиять на внешний вид готового изделия.
Если ваш проект включает в себя высокоглянцевую фрезеровку на станках с ЧПУ, полированные алюминиевые кромки, отражающие обработанные поверхности, текстуру CD, контраст анодирования и механической обработки или другие элементы, критически важные для внешнего вида, требования к эстетике следует рассматривать вместе с материалом, базовыми параметрами, допусками, последовательностью обработки и качеством обработки поверхности.
Компания VMT может проанализировать ваш 2D-чертеж и 3D-модель, чтобы выявить потенциальные производственные риски, связанные с:
Загрузите свой 2D-чертеж и 3D-модель, чтобы запросить расчет стоимости и получить обратную связь по DFM для ваших изготовленных на заказ деталей с ЧПУ, обработанных на станках с ЧПУ с глянцевой поверхностью.
Отправьте ваши чертежи, требования и целевое количество. Компания VMT рассмотрит ваш проект и предоставит решение по механической обработке и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Часто задаваемые вопросы о высокоглянцевой обработке на станках с ЧПУ
Что такое высокоглянцевая обработка на станках с ЧПУ?
Высокоточная обработка на станках с ЧПУ — это процесс прецизионной резки, используемый для создания блестящих и отражающих металлических поверхностей непосредственно на детали. К распространенным элементам относятся полированные кромки из алюминия, фаски, кольца, декоративные поверхности и локальные декоративные элементы.
Является ли высокоглянцевая обработка на станках с ЧПУ тем же самым, что и полировка?
Нет. Высокоглянцевая обработка создает поверхность за счет точной резки, в то время как полировка использует абразивные процессы для сглаживания существующей поверхности. Высокоглянцевая обработка особенно полезна, когда отражающий элемент также требует контролируемой геометрии.
Глянцевая обработка — это то же самое, что и зеркальная полировка?
Не обязательно. Высокоглянцевая обработка обычно создает яркую, отражающую поверхность, полученную с высокой точностью, в то время как для достижения зеркального блеска может потребоваться более жесткий контроль шероховатости, волнистости, плоскостности, искажения отражения и косметический контроль.
Какие материалы подходят для обработки на станках с ЧПУ с высокой степенью глянца?
Алюминий, медь и латунь — распространенные материалы для обработки с целью получения глянцевого покрытия. Правильный инструмент и стратегия резки зависят от сплава, геометрии, требований к внешнему виду и объема производства.
Какой алюминиевый сплав лучше всего подходит для обработки с целью получения глянцевого покрытия?
Сплавы 6061 и 6063 широко используются для изготовления деталей, требующих высокого качества обработки на станках с ЧПУ, поскольку они сочетают в себе хорошую обрабатываемость с гибкими возможностями финишной обработки. Сплав 7075 также может использоваться, когда требуется более высокая механическая прочность.
Можно ли обрабатывать алюминий марки 7075 до глянцевого блеска?
Да. Если деталь также требует анодирования или строгого соответствия внешним видам, проверка прототипа может помочь подтвердить окончательный внешний вид перед началом серийного производства.
Можно ли использовать для нержавеющей стали тот же процесс высокоглянцевой обработки, что и для алюминия?
Не обязательно. Нержавеющая сталь имеет другие режущие характеристики и может потребовать прецизионной обработки в сочетании с шлифованием, полировкой, электрополировкой, шлифовкой или PVD-покрытием в зависимости от требуемого внешнего вида.
Можно ли после анодирования получить блестящую алюминиевую кромку, обработанную механическим способом?
Да. После анодирования механическая обработка локально удаляет оксидный слой и обнажает свежий алюминий, создавая сильный металлический контраст с окружающей анодированной поверхностью. Необходимо тщательно контролировать ширину кромки, заусенцы, контакт с зажимным устройством и повреждение покрытия.
Почему сложно контролировать глянцевость поверхностей, обработанных на станках с ЧПУ?
На глянцевых поверхностях мелкие неровности гораздо легче заметить. Износ инструмента, вибрация, биение шпинделя, нестабильность приспособления, припуск на чистовую обработку, траектория движения инструмента, контроль стружки и поведение материала — все это может повлиять на конечный внешний вид.
Почему на глянцевых поверхностях станков с ЧПУ появляются следы от инструмента?
Возможные причины включают износ инструмента, повреждение режущей кромки, биение, вибрацию, налипание материала, чрезмерный припуск на чистовую обработку, нестабильность приспособления или неподходящую траекторию движения инструмента.
Почему ширина светлых краев становится неравномерной?
Возможные причины включают деформацию детали, плохую плоскостность, неправильное расположение зажимного приспособления, неверный выбор базовой точки или отклонения размеров от предыдущих операций обработки.
Как предотвратить образование заусенцев на глянцевых кромках?
При контроле образования заусенцев следует учитывать остроту инструмента, направление резания, геометрию кромки, припуск на обработку и свойства материала. Предотвращение чрезмерного образования заусенцев во время обработки, как правило, безопаснее, чем агрессивное ручное удаление заусенцев после нее.
Всегда ли более низкое значение Ra означает лучшую глянцевую поверхность?
Нет. Шероховатость поверхности — это лишь один из факторов, влияющих на визуальное качество. Рисунок инструмента, волнистость, направление резания, царапины, вибрация и искажение отражения также влияют на конечный внешний вид.
Как следует проверять глянцевые детали, изготовленные на станках с ЧПУ?
Контроль качества обычно сочетает в себе измерение размеров и визуальный осмотр. К критически важным характеристикам могут относиться ширина светлых кромок, плоскостность, концентричность, положение элементов, шероховатость, царапины, вибрация, заусенцы и повреждения анодирования.
Стоит ли создавать прототип глянцевой детали, изготовленной на станке с ЧПУ, перед началом серийного производства?
Прототипирование рекомендуется в тех случаях, когда деталь сочетает в себе высококачественную обработку с анодированием, жесткие допуски, тонкие стенки, критическую для сборки геометрию или строгие требования к внешнему виду.
Какую информацию мне следует предоставить для расчета стоимости обработки на станке с ЧПУ с глянцевой поверхностью?
Предоставлять:
Четкие требования к внешнему виду упрощают разработку соответствующего плана механической обработки, отделки и контроля качества.


 +86 15099911516



 Читать далее