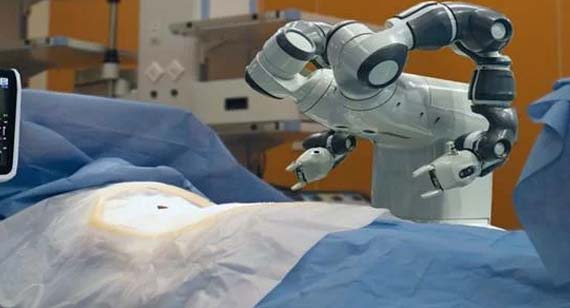
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 431 | Опубликовано VMT 30 июня 2026 г. | Время чтения: около 3 минут


В условиях стремительного развития технологий робототехника, как важнейший столп современного производства, предъявляет высокие требования к точности и качеству своих компонентов. Технология обработки на станках с ЧПУ, известная своей высокой точностью и эффективностью, играет незаменимую роль в производстве деталей роботов. В данной статье рассматриваются детали роботов, изготовленные на станках с ЧПУ , и освещаются преимущества и области применения обработки на станках с ЧПУ в производстве этих компонентов.
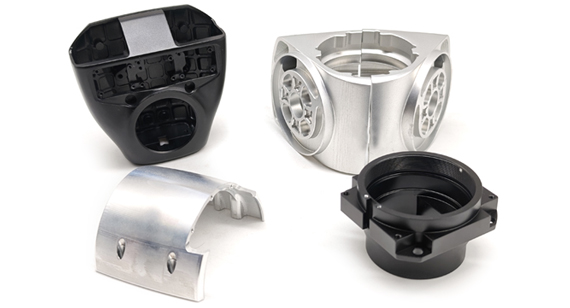
Детали роботов с ЧПУ относятся к различным компонентам, используемым в роботизированных системах, подвергающимся точной обработке и сборке для обеспечения выполнения роботами точных движений и операций в соответствии с предопределенными программами. Эти детали обычно обладают сложными геометрическими формами и высокими требованиями к точности размеров, что делает обработку с ЧПУ предпочтительным методом их изготовления.
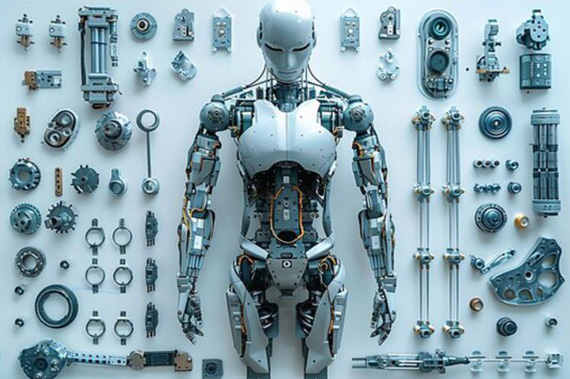
Различные компоненты роботов с ЧПУ предъявляют совершенно разные требования к физическим характеристикам своих основных элементов в зависимости от их структуры и функций:
Более того, детали, изготовленные на станках с ЧПУ, обычно имеют следующие допуски:
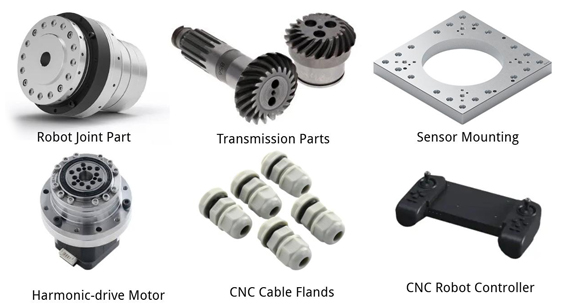
Практическое применение станков с ЧПУ в робототехнике лучше всего видно на примере конкретных узлов, точность которых имеет решающее значение. В объеме производства преобладают четыре основные категории: компоненты шарниров, системы трансмиссии, конструкционные детали и основания для крепления датчиков. Изучение этих основных категорий, наряду с растущим списком специализированных смежных узлов, показывает, как современная обработка на станках с ЧПУ формирует основную архитектуру робототехники.
Шарнирные детали робота
Соединения являются критически важными компонентами, обеспечивающими движение робота, например, локтевые и коленные суставы. Эти детали выдерживают значительные нагрузки и частые движения, что требует высокой прочности и точности. Обработка на станках с ЧПУ позволяет точно изготавливать сложные по форме детали соединений с высокой точностью, обеспечивая плавные и точные движения робота.
Детали трансмиссии робота
Компоненты трансмиссии, такие как шестерни и подшипники, имеют решающее значение для передачи движения внутри роботов. Эти детали требуют исключительной износостойкости и точности для обеспечения стабильности и надежности трансмиссии робота. Обработка на станках с ЧПУ использует точные процессы резки и шлифования для производства деталей трансмиссии, соответствующих этим строгим требованиям.
Конструкционные детали робота
Структурные компоненты, такие как рамы и соединительные пластины, составляют основную структуру роботов. Эти детали должны обладать достаточной прочностью и жесткостью, чтобы поддерживать общую структуру робота и выдерживать внешние нагрузки. Обработка на станках с ЧПУ позволяет точно изготавливать формы и размеры этих деталей, повышая общую устойчивость и грузоподъемность роботов за счет рационального структурного проектирования.
Крепления для датчиков роботов
Датчики являются жизненно важными компонентами, позволяющими роботам воспринимать внешнюю среду, при этом точность их монтажных оснований напрямую влияет на сенсорные возможности робота. Обработка на станках с ЧПУ обеспечивает точное изготовление монтажных оснований датчиков с точки зрения формы и размера, гарантируя точную установку датчиков и стабильную работу.
Развивающиеся роботизированные узлы
Помимо четырех основных категорий, перечисленных выше, обработка на станках с ЧПУ все чаще используется для производства следующих узлов роботов, каждый из которых имеет свои ключевые требования:
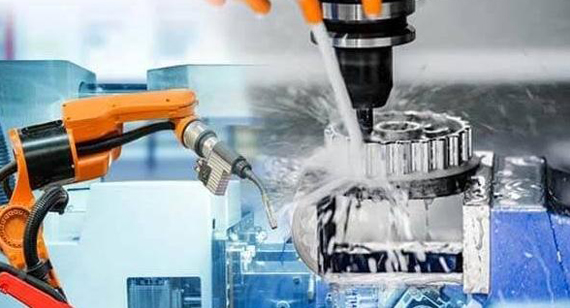
Обработка на станках с ЧПУ обеспечивает шесть структурных преимуществ при применении в роботизированном производстве деталей: высокоточная обработка, возможность обработки сложных геометрических форм, жесткий контроль допусков, универсальность материалов, эффективное производство и непрерывность от прототипа до серийного производства. Каждое из преимуществ показано ниже.
Высокоточная обработка
Технология обработки на станках с ЧПУ , использующая передовые системы числового управления и сервоприводы, обеспечивает точность обработки на микронном уровне, отвечая высоким требованиям к точности размеров и формы деталей, обрабатываемых роботами на станках с ЧПУ.
На хорошо оборудованных станках с ЧПУ линейные шкалы и внутристаночные измерительные приборы обычно обеспечивают точность ±0.002–0.005 мм для критически важных элементов робота. Пятикоординатная обработка с ЧПУ Благодаря одноэтапной обработке, фиксация детали осуществляется только с одной стороны, поэтому ошибки позиционирования не накапливаются в ходе операций — это свойство особенно важно для симметричных деталей, таких как корпуса редукторов и чашки гармонических приводов.
Возможность сложной геометрии
Пятиосевая обработка на станках с ЧПУ позволяет обрабатывать подрезы, внутренние каналы и многогранные элементы, недоступные для трехосевой обработки за одну установку. Для деталей роботов эта возможность имеет решающее значение, например, для чашек гармонических приводов с внутренними профилями волнового генератора, полых корпусов соединений со встроенными каналами для прокладки проводов и корпусов концевых захватов с креплениями губок захвата на смещенных поверхностях. Литье и литье под давлением позволяют приблизительно воспроизвести эти геометрические формы, но не обеспечивают микроуровневую чистоту поверхности, необходимую для роботизированного движения.
Жесткий контроль толерантности
Помимо линейных размеров, обработка на станках с ЧПУ обеспечивает геометрические допуски — цилиндричность, концентричность, перпендикулярность, плоскостность — на уровнях, недостижимых при использовании других методов формования.
Точность геометрии посадочных мест подшипников для гармонических приводов, отверстий для энкодеров серводвигателей и уплотнительных поверхностей для соединений с классом защиты IP является залогом обеспечения заявленных повторяемых перемещений (≤0.02 мм для промышленных манипуляторов, ≤0.05 мм для коллаборативных роботов, ≤0.01 мм для хирургических роботов).
Когда в спецификации GD&T указана цилиндричность ⌭0.004 мм или концентричность ◎0.005 мм, ЧПУ-обработка является, по сути, единственным процессом, который позволяет выполнить эти требования без дополнительной шлифовки.
Один и тот же станок с ЧПУ обрабатывает алюминиевые сплавы (6061-T6, 7075-T5/T6), легированные стали (1045, 4140, 4340), нержавеющие стали (304, 316L, 17-4PH), титан, латунь и конструкционные пластмассы (PEEK, POM, Delrin). Смена материалов сводится к обновлению программы ЧПУ и замене оснастки — без смены штампов, пресс-форм и времени на переоснащение. Такая универсальность в работе с материалами устраняет «заморозку» конструкции, которая накладывается процессами, основанными на использовании оснастки.
Эффективное производство
Оборудование для обработки с ЧПУ отличается автоматизацией и интеллектом, что позволяет выполнять непрерывные и стабильные операции обработки, тем самым повышая эффективность производства. Кроме того, за счет оптимизации программ ЧПУ и конфигураций оборудования циклы обработки могут быть дополнительно сокращены, что снижает производственные затраты.
Непрерывность от прототипа до серийного производства
Одна и та же оснастка, одна и та же программа ЧПУ, один и тот же протокол контроля позволяют роботу изготавливать детали от прототипа (1–5 штук) через партии для проверки (50–200 штук) до серийного производства (более 1000 штук). Эта преемственность позволяет командам разработчиков прийти к окончательной геометрии, не прибегая к использованию оснастки, которая слишком рано фиксирует дизайн — это уникальная для ЧПУ-технологий гибкость среди процессов обработки металла. Отсутствие необходимости в оснастке позволяет контролировать затраты на итерации.
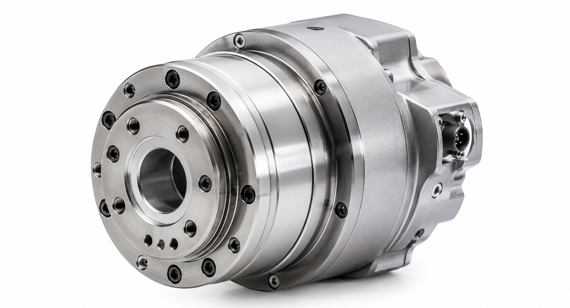
Европейский производитель коллаборативных роботов обратился к компании VMT с предложением о создании модуля шарнирного соединения из алюминия 7075-T6, объединяющего в одном монолитном корпусе посадочное место для подшипника, монтажную поверхность для энкодера и интегрированный канал для прокладки проводов. Задача заключалась в обеспечении соосности 0.01 мм между посадочным местом подшипника и отверстием для энкодера на площади 400 мм, при этом вес каждого корпуса не должен превышать 180 г, чтобы не нарушить допустимую полезную нагрузку коллаборативного робота. Дополнительную сложность представляло то, что канал для прокладки проводов необходимо было обработать на изогнутой внутренней поверхности, не оставляя заусенцев, которые могли бы повредить изоляцию кабеля во время сборки.
Конкретное решение
Наша инженерная команда обработала деталь на пятиосевом обрабатывающем центре с ЧПУ (DMG MORI DMU 50), используя стратегию обработки за одну установку: черновая обработка посадочного места для гармонического привода и отверстия для энкодера с зазором 0.3 мм → получистовая обработка монтажной поверхности энкодера за ту же установку → чистовая обработка обоих отверстий одной и той же расточной оправкой (исключая переменные, связанные со сменой инструмента и смещением инструмента) → чистовая фрезеровка канала для прокладки проволоки с помощью концевой фрезы с индивидуальным профилем, разработанной для изогнутой внутренней поверхности. Контрольные измерения в процессе обработки между партиями корректировали смещение износа инструмента до того, как оно отразилось на конечных размерах.
Для фиксации заготовки использовался специальный раздвижной стержень, который устанавливался на черновой внутренний диаметр гармонического привода после первой операции, сохраняя опору стенки на протяжении всего процесса чистовой обработки. Охлаждающая жидкость под высоким давлением подавалась через инструмент для контроля теплового расширения во время чистовых проходов. Контроль качества осуществлялся с помощью координатно-измерительной машины Zeiss Contura мостового типа со сканирующим зондом (MPE_E < 1.9+L/350 мкм) для проверки цилиндричности, концентричности и перпендикулярности в соответствии со стандартом ASME Y14.5-2018. Параметры процесса были настроены таким образом, чтобы Cpk ≥ 1.33 для критических размеров, с уровнем контроля качества AQL 1.0 для каждой производственной партии.
Результаты
Окончательная проверка на КИМ подтвердила концентричность 0.008 мм и шероховатость поверхности Ra 0.4 на критически важном посадочном месте подшипника, при этом канал для прокладки проволоки прошел визуальный контроль на наличие заусенцев на 100% деталей. После первой партии из 200 валидационных изделий заказчик разместил рамочный заказ на шесть месяцев, отгрузки осуществлялись еженедельно в течение 3 рабочих дней после размещения заказа. Подход с одной настройкой позволил снизить затраты на оснастку примерно на 40% по сравнению с многоэтапным процессом, который заказчик ранее использовал у другого поставщика.
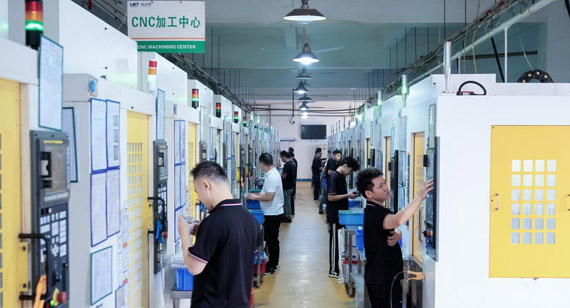
Технология обработки с ЧПУ играет решающую роль в производстве деталей роботов с ЧПУ. Благодаря точной обработке и сборке обработка с ЧПУ может производить различные детали, отвечающие требованиям производительности роботов, что способствует непрерывному развитию робототехники. В будущем, по мере того как робототехника продолжает развиваться и расширяются области ее применения, технология обработки с ЧПУ будет играть еще более решающую роль в производстве деталей роботов с ЧПУ.
Для команд, стремящихся консолидировать свою базу партнеров по высокоточной обработке, заводы, объединяющие многоосевое фрезерование с ЧПУ, токарную обработку и пятиосевую обработку под одной крышей — с поддержкой системы качества ISO 9001:2015, собственной системой контроля качества на КИМ и 7-летним архивом прослеживаемости — могут сократить количество передач деталей, укоротить циклы контроля качества и стабилизировать поставки. VMT эксплуатирует более 20 токарных станков с ЧПУ, более 66 четырехосевых фрезерных центров и 5 пятиосевых станков, а также собственную систему контроля качества на КИМ — такая конфигурация позволяет производить прототипы деталей для роботов, тестовые партии и осуществлять стабильное производство от одного и того же партнера. Для того чтобы закрепить производство новой детали для робота на заводе, который уже использует сертифицированные сплавы 7075, 4140 и нержавеющую сталь, Пришлите нам чертежи для бесплатной консультации. [2D-чертеж (файл PDF), 3D-чертеж (файл IGS/STP/STEPE)]
В1: Какие детали роботов обычно изготавливаются с помощью станков с ЧПУ?
A1: Соединительные модули, корпуса редукторов и зубчатых передач, конструктивные элементы, основания для крепления датчиков, захватные губки и манипуляторы, корпуса серводвигателей и энкодеров, а также корпуса контроллеров и батарей. В этих узлах геометрическая точность, качество обработки поверхности сопрягаемых деталей и стабильность качества от партии к партии являются обязательными.
В2: Какие материалы чаще всего используются в деталях, изготавливаемых роботами с ЧПУ?
A2: Алюминиевые сплавы (6061-T6, 7075-T5/T6) для звеньев манипулятора, рам концевых захватов и корпусов двигателей, где важны малая масса и высокая жесткость. Легированные стали (AISI 1045, 4140, 4340) для шестерен, валов и корпусов редукторов, где важны усталостная прочность и закаливаемость. Нержавеющие стали (304, 316L, 17-4PH) для корпусов датчиков, медицинских и пищевых захватов, где важна коррозионная стойкость. Конструкционные пластмассы (PEEK, POM, Delrin) и латунь часто используются для обработки в качестве втулок, изоляторов и крепежных элементов датчиков, работающих при низких нагрузках.
В3: Какие диапазоны допусков типичны для деталей, изготовленных на станках с ЧПУ?
A3: Для фрезерования в целом точность составляет ±0.01 мм; для прецизионной токарной обработки и пятиосевой обработки — ±0.005 мм или точнее. Шероховатость поверхности посадочных мест подшипников и уплотнительных поверхностей обычно составляет Ra 0.4–0.8. В серийном производстве критические размеры обычно контролируются до Cpk ≥ 1.33 с контролем качества на уровне AQL 1.0, что является широко используемым эталоном в робототехнике и смежных отраслях.
В4: Почему редукторы с гармоническим приводом и редукторы с вращающимся валом обычно изготавливаются на станках с ЧПУ?
A4: Люфт обычно не превышает 1 угловую минуту, а тонкостенная округлость шлицевого соединения гармонического привода обычно составляет ≤0.005 мм. Литье или литье под давлением не могут надежно обеспечить такое сочетание характеристик и качества поверхности, поэтому корпуса редукторов и ключевые компоненты зубчатых передач преимущественно изготавливаются с помощью станков с ЧПУ с последующей прецизионной шлифовкой или обработкой там, где это необходимо.
В5: Почему анодирование, пассивация и электрополировка так распространены при обработке деталей на станках с ЧПУ?
A5: Каждый вид отделки решает свою проблему. Анодирование создает на алюминии оксидный слой, который повышает коррозионную стойкость и электрическую изоляцию, поэтому оно является стандартным для звеньев манипуляторов и корпусов двигателей. Пассивация образует плотную, богатую хромом оксидную пленку на нержавеющей стали, которая улучшает коррозионную стойкость и легкость очистки, что важно для медицинских , пищевых и роботов для чистых помещений. Электрополировка дополнительно уменьшает шероховатость поверхности для корпусов датчиков и любых деталей, которые должны легко удалять загрязнения.
В6: Каких ошибок проектирования следует избегать при обработке деталей на станках с ЧПУ?
A6: Наиболее распространены четыре проблемы: (1) тонкие стенки толщиной менее 1 мм имеют тенденцию к деформации при зажиме — увеличьте толщину до 1.5 мм или добавьте облегчающие карманы с большими радиусами; (2) глубокие полости и узкие пазы увеличивают стоимость инструмента и время цикла, поэтому их следует распределять между несколькими настройками, если это возможно; (3) сочетание допусков ±0.05 мм и ±0.005 мм на одной и той же поверхности обычно требует дополнительных операций — группируйте допуски по функциям; (4) острые внутренние углы следует заменить равномерным радиусом R0.5 мм или больше, в противном случае для обеспечения зазора между режущей кромкой потребуется электроэрозионная обработка или ручная подгонка детали.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее