16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 532 | Опубликовано VMT 10 сентября 2026 г. | Время чтения: около 8 минут


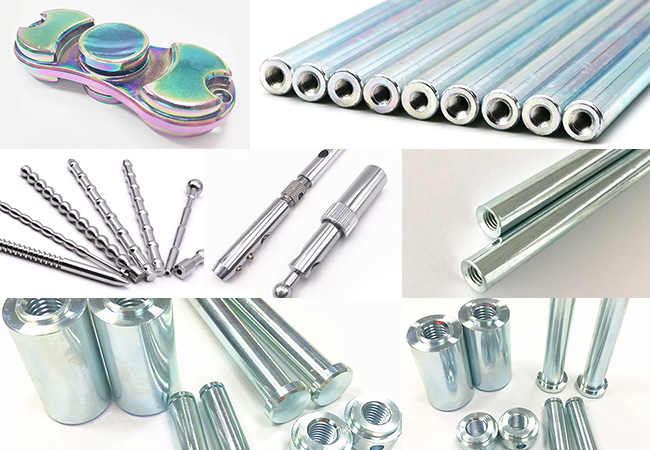
Деталь из нержавеющей стали, изготовленная на станке с ЧПУ , может соответствовать всем размерам после механической обработки, но все равно выйти из строя после финишной обработки поверхности. Полировка может удалить материал, гальваническое покрытие увеличивает толщину, а неконтролируемая обработка может скруглить кромки, повлиять на резьбу или создать неровный внешний вид. Выбор типа обработки поверхности до начала производства помогает защитить коррозионную стойкость, допуски, качество поверхности и работоспособность сборки.
К распространенным методам обработки поверхности деталей из нержавеющей стали, изготовленных на станках с ЧПУ, относятся пассивация, электрополировка, механическая полировка, шлифовка, пескоструйная обработка, PVD-покрытие, гальваническое покрытие и черное оксидирование. Оптимальный выбор зависит от коррозионной стойкости, шероховатости, внешнего вида, износостойкости, точности размеров, условий эксплуатации и стоимости.
При выборе отделки для деталей из нержавеющей стали, изготовленных на станках с ЧПУ, внешний вид — лишь один из факторов. Необходимо также учитывать марку материала, допуски, шероховатость поверхности, точность сборки, контроль качества и объем производства.
Целью обработки поверхности деталей из нержавеющей стали, обработанных на станках с ЧПУ, является улучшение эксплуатационных характеристик поверхности и достижение красивых и антикоррозионных эффектов. Итак, каковы наши общие методы обработки поверхности из нержавеющей стали?
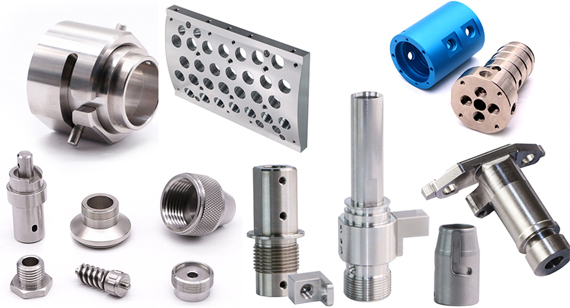
Обработка на станках с ЧПУ позволяет изготавливать точные детали из нержавеющей стали, но на обработанной поверхности все еще могут оставаться следы инструмента, заусенцы, следы смазочно-охлаждающей жидкости, отпечатки пальцев, въевшиеся загрязнения, царапины, окалина или изменение цвета от нагрева.
Обработка поверхности применяется после фрезерования на станках с ЧПУ , токарной обработки , обработки на швейцарских станках , шлифовки или других производственных процессов для улучшения одного или нескольких свойств готовой детали, включая:
Если ваш проект также требует прецизионного фрезерования, токарной обработки или сложных компонентов из нержавеющей стали, услуги VMT по обработке нержавеющей стали на станках с ЧПУ позволят изготовить детали на заказ, начиная с проверки прототипа и заканчивая серийным производством.
Однако не каждую операцию, выполняемую после механической обработки, следует рассматривать как окончательную чистовую обработку поверхности.
Подготовка поверхности против окончательной обработки поверхности.
Очистка нержавеющей стали:
Подготовка поверхности — это процесс подготовки детали к следующему этапу обработки, который может включать в себя:
Эти этапы важны, поскольку некачественная подготовка поверхности может повлиять на последующую пассивацию, электрополировку, PVD-покрытие или гальваническое покрытие.
Финишная обработка поверхности изменяет функциональное или эстетическое состояние поверхности детали. К распространенным вариантам относятся:
Для некоторых внутренних или функциональных компонентов обработка поверхности после механической обработки может по-прежнему оставаться наиболее экономичным вариантом.
Совет: Укажите необходимые требования к чистовой обработке на чертеже до начала обработки на станке с ЧПУ. Нанесение чистовой обработки после обработки может создать новые проблемы с припуском на полировку, маскированием, толщиной покрытия, резьбой и плотной посадкой деталей.
1. Пассивация
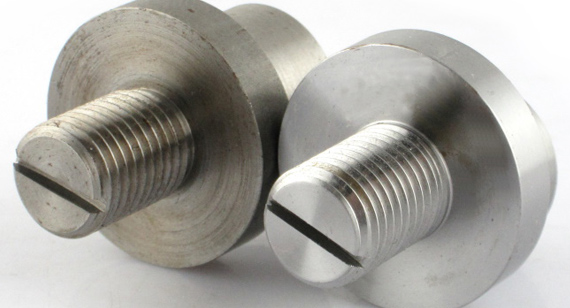
Пассивация обычно используется для деталей из нержавеющей стали, изготовленных на станках с ЧПУ, когда коррозионная стойкость и чистота важнее, чем изменение внешнего вида.
Удаление масла и пыли: Перед травлением и пассивацией деталей из нержавеющей стали, обработанных на станках с ЧПУ, необходимо удалить масло, окалину, пыль и другие посторонние вещества в соответствии с технологическим процессом.
В процессе механической обработки нержавеющая сталь может контактировать с режущими инструментами, приспособлениями, компонентами зажимных устройств, погрузочно-разгрузочным оборудованием или другими металлическими поверхностями. В результате этих операций на поверхности может оставаться свободное железо или нежелательные загрязнения.
Очистка с последующей обработкой методом пассивации, соответствующим установленным параметрам, помогает удалить загрязнения и восстановить надлежащее пассивное состояние поверхности.
Цель пассивации нержавеющей стали — предотвращение ржавления. Пассивационная обработка подходит для всех деталей и поверхностей из нержавеющей стали марок 200, 300, 400, обработанных на станках с ЧПУ. Благодаря простоте процесса и чрезвычайно низкой стоимости обработки, цвет, размер и внешний вид изделий из нержавеющей стали остаются практически неизменными после пассивации, при этом повышается коррозионная стойкость и эффективная стойкость к окислению поверхности нержавеющей стали.
В каких случаях целесообразно использовать пассивацию?
Пассивация обычно применяется в следующих случаях:
В зависимости от состояния материала, области применения и технических требований заказчика, пассивацию могут подвергаться такие марки стали, как 304, 304L, 316, 316L и 17-4PH.
Основные преимущества
Пассивация не удаляет глубокие следы от инструментов или царапины и не должна быть выбрана, если ваша главная цель — зеркальная полировка поверхности.
Для более подробного объяснения этапов процесса, стандартов и методов контроля ознакомьтесь с руководством VMT по пассивации нержавеющей стали.
2. Полировка нержавеющей стали
Полировка подразделяется на три процесса: механическую, электролитическую и химическую. Каждый из них имеет свои преимущества и недостатки. Как более традиционный процесс полировки, механическая полировка пользовалась популярностью в течение многих лет, но поскольку она подходит только для обработки деталей из нержавеющей стали, которые легко полируются, а условия работы жесткие и неудобные, ее постепенно вытесняет электролитическая полировка. Преимущества электролитической полировки значительно превосходят преимущества электролитической полировки. Она позволяет полировать не только любые детали из нержавеющей стали, но и обладает высокой производительностью, низкой стоимостью, хорошими условиями работы и позволяет добиться зеркального блеска. В то же время, благодаря принципу электрохимической реакции, поверхность нержавеющей стали обладает хорошим антикоррозионным эффектом. Этого невозможно достичь при механической полировке. Химическая полировка обычно используется для обработки относительно небольших и точных деталей из нержавеющей стали, но не для всех марок нержавеющей стали можно получить хорошие результаты полировки.
2.1 Электрополировка
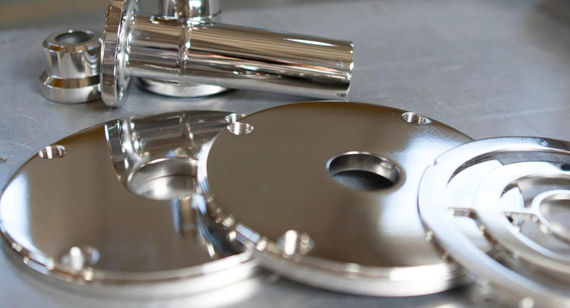
Электрополировка позволяет удалить контролируемое количество нержавеющей стали посредством электрохимического процесса.
В ходе этого процесса происходит преимущественное уменьшение микроскопических неровностей поверхности, что способствует созданию более гладкой, блестящей и чистой поверхности.
Электрополировка может подойти, если ваш проект требует:
Типичные приложения включают в себя:
Влияет ли электрополировка на размеры?
Да.
Электрополировка удаляет материал. В зависимости от процесса и геометрии:
Это делает электрополировку совершенно непохожей на традиционную пассивацию, особенно при работе с жесткими допусками.
Если вы выбираете между этими двумя методами финишной обработки с удалением материала, ознакомьтесь с нашим подробным сравнением электрополировки и механической полировки.
2.2 Механическая полировка
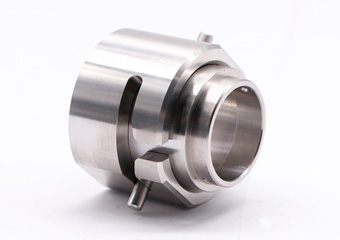
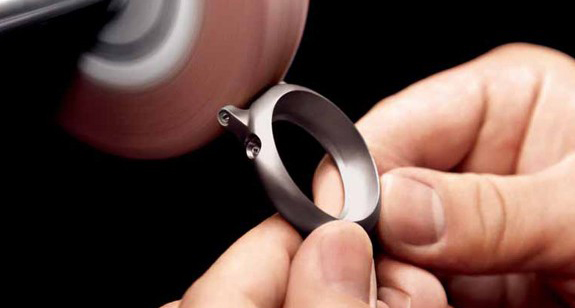
Механическая полировка обычно используется, когда детали из нержавеющей стали, изготовленные на станках с ЧПУ, требуют лучшего внешнего вида, меньшего количества видимых следов обработки или матовой или зеркальной поверхности.
В этом процессе используются контролируемые абразивные операции для постепенного удаления неровностей поверхности.
В зависимости от технических характеристик, механическая полировка может дать следующие результаты:
Типичные приложения включают в себя:
Каковы основные риски, связанные с механической обработкой?
Механическая полировка удаляет материал.
К критически важным областям могут относиться:
Агрессивная или неравномерная полировка также может изменить геометрию кромки и привести к разным уровням блеска между производственными партиями.
Если для вашего проекта требуется зеркальная поверхность, ознакомьтесь с полным процессом полировки нержавеющей стали до зеркального блеска.
3. Чистка
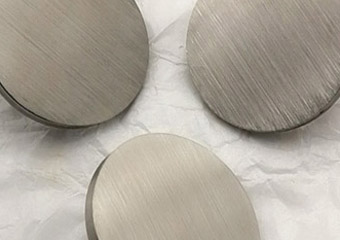
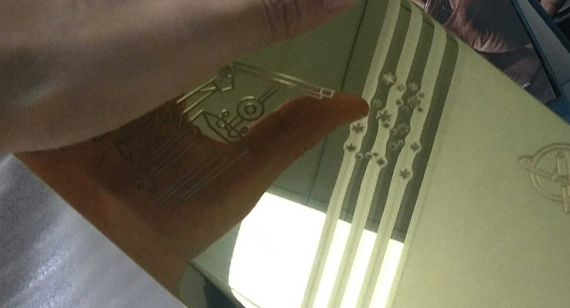
Шлифовка создает направленную линейную текстуру на нержавеющей стали.
Вместо создания сильно отражающей поверхности, этот метод формирует контролируемый матовый эффект, который может уменьшить визуальное воздействие мелких следов механической обработки.
Чистка зубов щеткой обычно используется для:
Задача состоит не просто в создании текстуры. Важно поддерживать её стабильное состояние:
При сборке нескольких шлифованных деталей направление волокон следует указать на чертеже или подтвердить с помощью утвержденного образца.
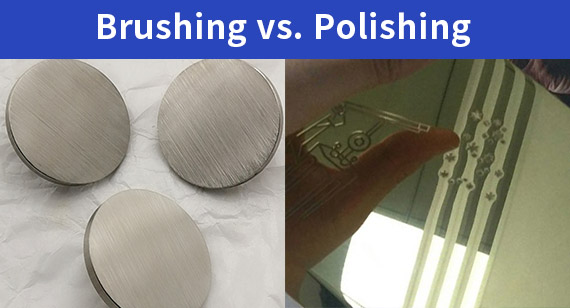
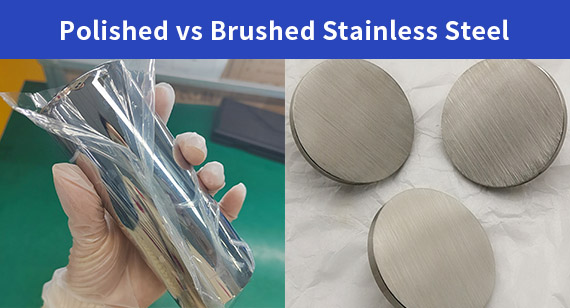
Если для вас важен внешний вид, сравните полированную и матовую нержавеющую сталь, прежде чем принимать решение о выборе между отражающей и направленной сатинированной отделкой.
4. Бисероструйная обработка
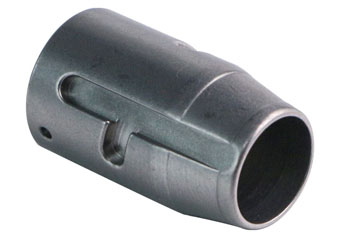
Пескоструйная обработка часто используется для создания однородной матовой или сатинированной поверхности на деталях из нержавеющей стали, изготовленных на станках с ЧПУ.
Обработка методом распыления воды: В зависимости от требований к обработке выбирайте различные микрогранулы из стекла и различные параметры процесса, чтобы избежать чрезмерного распыления.
Пескоструйная обработка воздействует на обработанную поверхность в контролируемых условиях, что помогает уменьшить визуальный контраст следов обработки и создать более однородный матовый вид.
Типичные приложения включают в себя:
Окончательный внешний вид зависит от:
Некачественный контроль технологического процесса может привести к:
В случае косметических компонентов утверждение физического эталонного образца зачастую более надежно, чем использование только таких описаний, как «матовый» или «мелкозернистая обработка».
5. PVD-покрытие
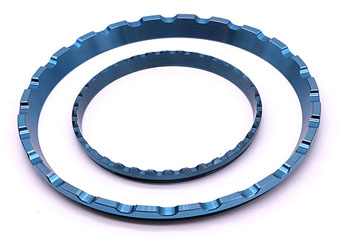
Метод физического осаждения из паровой фазы (PVD) позволяет нанести на поверхность нержавеющей стали тонкое функциональное или декоративное покрытие.
Технология PVD может быть выбрана, если для ваших деталей из нержавеющей стали, изготовленных на станках с ЧПУ, требуется следующее:
Обычно его используют для:
Какие особенности могут нуждаться в маскировке?
В зависимости от конструкции, покрытие не обязательно должно покрывать каждую поверхность.
К потенциальным зонам маскировки относятся:
Threads
Прецизионные отверстия
Посадочные места подшипников
Сопрягаемые поверхности
Уплотнительные поверхности
Электрические контактные зоны
Места заземления
Именно поэтому требования к PVD-покрытию в идеале следует указывать на вашем 2D-чертеже до начала обработки на станке с ЧПУ.
6. Гальваника
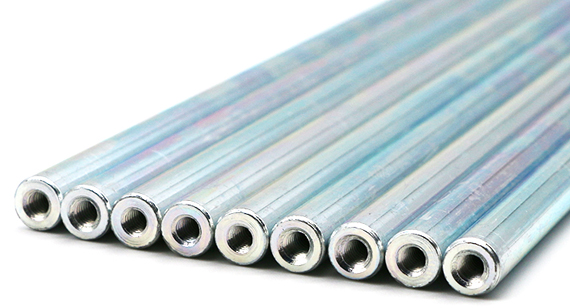
В процессе гальванического покрытия на поверхность нержавеющей стали наносится металлический слой.
В зависимости от области применения, могут быть выбраны следующие процессы:
Гальваническое покрытие может использоваться для модификации:
В отличие от механической полировки и электрополировки, гальваническое покрытие является аддитивным процессом.
Это означает, что толщину покрытия необходимо учитывать при следующих факторах:
Для критически важных элементов на чертеже должно быть четко указано, относятся ли размеры к состоянию до или после нанесения покрытия.
7. Черный оксид
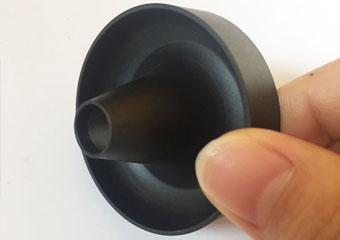
Черное оксидирование может применяться на отдельных компонентах из нержавеющей стали, когда требуется темный цвет или низкая отражательная способность.
Возможные причины:
Пригодность зависит от марки нержавеющей стали, процесса чернения, предварительной обработки, герметизации и условий эксплуатации.
Поэтому черное оксидирование не следует рассматривать как универсальное решение для защиты от коррозии всех деталей из нержавеющей стали.
8. Травление и удаление накипи
Травление – это, прежде всего, процесс подготовки поверхности, а не финишная отделка.
Это может помочь удалить:
Это может потребоваться после сварки, воздействия высоких температур или определенных производственных процессов перед последующей пассивацией или финишной обработкой.
При обработке прецизионных деталей следует учитывать концентрацию химического вещества, время воздействия, марку нержавеющей стали и требования к размерам.
9. Отделка после механической обработки
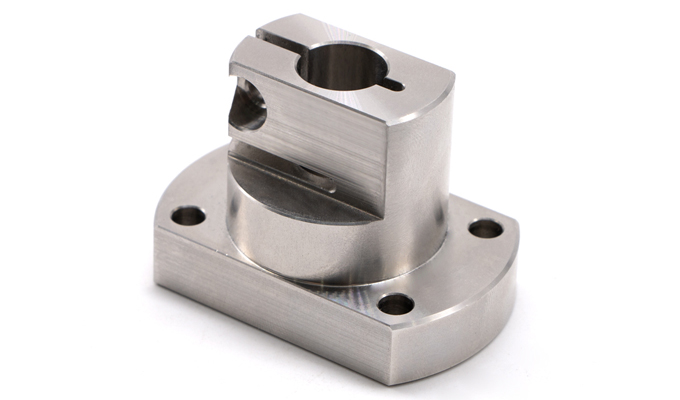
Не каждая деталь из нержавеющей стали, изготовленная на станке с ЧПУ, требует дополнительной обработки поверхности.
Поверхность, обработанная механическим способом, может быть подходящей, если деталь имеет следующие характеристики:
Излишняя полировка или нанесение покрытия могут привести к увеличению:
В случае функциональных внутренних деталей поддержание контролируемого состояния поверхности после механической обработки иногда может быть более удачным инженерным решением.
Приведенная ниже таблица поможет вам быстро сравнить распространенные виды обработки поверхности деталей из нержавеющей стали, изготовленных на станках с ЧПУ.
| Обработка поверхности | Главное предложение | Внешний вид | Размерный эффект | Типичное использование |
| После обработки | Функциональный/затратный контроль | Видимые следы инструментов | Никаких вторичных изменений | Внутренние функциональные части |
| пассивация | Коррозионная стойкость / чистота | Незначительные визуальные изменения | Очень низкий | Жидкостные, медицинские, морские, механические детали |
| Электрохимический | Гладкость / чистота | Яркий и гладкий | Удаляет материал | Медицинские, полупроводниковые, жидкостные компоненты |
| Механическая полировка | Косметическое улучшение | Атласное зеркало | Удаляет материал | Корпуса, детали класса люкс, видимые компоненты |
| Чистка | Декоративная текстура | Линейный атлас | Незначительное удаление | Потребительские товары, панели, ручки |
| Дробеструйная обработка | Однородный матовый вид | Матовый / сатиновый | Низкое изменение поверхности | Корпуса и декоративные элементы |
| PVD | Одежда + внешний вид | Декоративная металлическая отделка | Наносит тонкое покрытие | Часы, предметы роскоши, потребительские комплектующие |
| гальванопокрытие | Функциональное/декоративное покрытие | покрытый | Добавляет толщину | Износ, внешний вид, функциональные поверхности |
| Черная окись | Темный внешний вид | Черный / темный матовый | Низкий | Отдельные механические детали |
Правильный выбор все же следует подтвердить, сопоставив его с маркой нержавеющей стали, допусками, шероховатостью, условиями окружающей среды, требованиями к внешнему виду и применимыми стандартами.
Если для вашего проекта требуются другие материалы или варианты отделки, компания VMT также предоставляет услуги по обработке поверхности на станках с ЧПУ , включающие множество дополнительных процессов для изготовления деталей на заказ.
Не существует единого универсального метода обработки поверхности, который был бы оптимальным для всех компонентов из нержавеющей стали.
Правильный результат обработки зависит от того, какого эффекта должна достичь деталь после механической обработки и сборки.
Для коррозионной стойкости
Пассивацию часто выбирают, когда необходима защита от коррозии без существенного изменения первоначального внешнего вида или размеров детали.
Электрополировка может быть рассмотрена в тех случаях, когда необходимо сочетать коррозионную стойкость с улучшенной гладкостью и чистотой поверхности.
Однако финишная обработка не должна использоваться для компенсации неправильного выбора марки нержавеющей стали для сложных условий эксплуатации.
Материал и отделка должны оцениваться совместно.
Для низкой шероховатости поверхности и удобства очистки.
Электрополировка полезна в тех случаях, когда важно уменьшить микроскопические неровности поверхности.
Механическая полировка также позволяет добиться гладкой поверхности, особенно там, где важен видимый внешний вид.
Выбор зависит от:
Для улучшения внешнего вида
Для видимых деталей из нержавеющей стали обычно используются следующие варианты:
Правильный порядок действий зависит от того, что вам необходимо:
Для узлов, содержащих несколько видимых компонентов, утверждение образцов перед серийным производством помогает контролировать единообразие внешнего вида.
Для повышения износостойкости
PVD-покрытия и некоторые функциональные покрытия могут быть более подходящими, если основным требованием является износостойкость, а не внешний вид.
Качество отделки следует оценивать по следующим критериям:
Для деталей с жесткими допусками
При работе с прецизионными компонентами влияние размеров обычно следует учитывать прежде, чем оценивать их внешний вид.
Процессы удаления материала или добавления примесей могут влиять на:
Пассивация, как правило, вызывает гораздо меньшие изменения размеров, чем электрополировка, механическая полировка или гальваническое покрытие.
Для недорогих функциональных деталей
Если ваша деталь является внутренней и эстетическое качество не имеет значения, то обработанная механическим способом или пассивированная поверхность может оказаться более выгодной.
Добавление полировки, пескоструйной обработки или декоративного покрытия без функциональных оснований увеличивает производственные затраты, не обязательно улучшая при этом характеристики сборки или эксплуатации.
Совет: Вместо того чтобы просто сообщать поставщику название покрытия, объясните, каких результатов вам необходимо добиться от поверхности: коррозионной стойкости, показателя Ra, внешнего вида, цвета, износостойкости или легкости очистки.
Финишную обработку поверхности следует рассматривать как часть производственного плана, а не как операцию, добавляемую только после обработки на станке с ЧПУ.
Различные процессы по-разному влияют на измерения.
Процессы удаления материала
Такие процессы, как:
удалить материал.
Возможные изменения размеров включают:
При обработке прецизионных компонентов припуск на механическую обработку следует проверять до окончательной обработки.
Химическая обработка для минимизации накопления отложений
Пассивация не предполагает преднамеренного нанесения толстого покрытия и, как правило, оказывает гораздо меньшее влияние на размеры, чем полировка или гальваническое покрытие.
Однако вам все же следует учитывать следующее:
Аддитивные покрытия
Такие процессы, как гальваническое покрытие и PVD-покрытие, добавляют материал на поверхность.
Даже тонкие покрытия могут иметь значение, когда диапазон допустимых отклонений невелик.
Ключевые характеристики могут включать в себя:
Совет: Укажите состояние завершения.
Если на вашем чертеже изображены плотно прилегающие отверстия, валы, резьба или уплотнительные поверхности, четко укажите, применяется ли к ним допуск:
До обработки поверхности или после обработки поверхности
Для компонентов, критически важных при сборке, конечное состояние готового изделия, как правило, является наиболее важным фактором.
Различные марки нержавеющей стали имеют разный состав, твердость, коррозионную стойкость, обрабатываемость и качество финишной обработки.
Приведенная ниже таблица должна использоваться в качестве общих рекомендаций, а не как абсолютный стандарт совместимости.
| Нержавеющая сталь | Типичные варианты обработки поверхности | Типичные применения |
| 303 | Пассивация, полировка, чистка щеткой | Точеные детали, фитинги, обработанные компоненты |
| 304 / 304л | Пассивация, электрополировка, полировка, шлифовка, пескоструйная обработка, PVD-покрытие. | Корпуса, общее оборудование, товары народного потребления |
| 316 / 316л | Пассивация, электрополировка, полировка | Медицинские, морские, гидравлические и химические применения. |
| 17-4 фазы | Пассивация, полировка, выборочные покрытия. | Высокопрочные прецизионные компоненты |
| 420 | Полировка, соответствующая пассивация, функциональное покрытие. | Изнашиваемые и механические детали |
| 440C | Полировка и выборочные покрытия | Высокопрочные прецизионные компоненты |
При окончательном выборе отделки следует учитывать следующее:
Изменение размеров
Деталь, изготовленная на станке с ЧПУ, может иметь правильные размеры до окончательной обработки, но после нее выйти за пределы допуска.
Это может происходить из-за того, что в процессе финишной обработки удаляется материал или увеличивается толщина покрытия.
Поэтому, согласно чертежу, критически важные элементы следует проверять в окончательном готовом состоянии.
Закругленные края после полировки
Агрессивная полировка может сгладить острые декоративные края или детали, требующие высокой точности.
Это особенно важно для:
Поэтому геометрию обработки и припуск на полировку следует планировать одновременно.
Неровная текстура поверхности
Поверхности, обработанные щеткой, пескоструйной обработкой и полировкой, могут различаться в зависимости от условий процесса.
Общие причины включают в себя:
При многократном производстве косметической продукции утвержденный образец может служить более надежным эталоном для контроля качества.
Цветовые различия
При использовании таких декоративных технологий, как PVD-покрытие, клиентов могут интересовать следующие факторы:
Таким образом, подготовка поверхности и контроль партии становятся частью обеспечения качества отделки.
Царапины после завершения работы
Отполированная деталь может пройти окончательную проверку качества обработки, но при этом поцарапаться в процессе:
Видимые компоненты из нержавеющей стали следует разделять или защищать по отдельности, чтобы уменьшить контакт между деталями.
Загрязнение свободным железом
Поверхности из нержавеющей стали могут загрязняться при контакте с неподходящими инструментами, рабочими поверхностями или погрузочно-разгрузочным оборудованием, изготовленным из черных металлов.
Надлежащая очистка и пассивация могут помочь снизить этот риск.
Проблемы с резьбой и отверстиями
На резьбу и отверстия могут влиять следующие факторы:
Перед завершением работы необходимо определить критически важные участки резьбы и при необходимости проверить их с помощью соответствующих калибров.
Чистовая обработка поверхности не должна отделяться от планирования обработки на станках с ЧПУ.
В компании VMT производственный процесс начинается с вашего чертежа, поэтому требования к механической обработке, отделке, контролю качества, сборке и упаковке могут быть учтены одновременно.
Шаг 1: Проверка чертежей и DFM-моделирования.
Перед началом производства наша инженерная команда проводит проверку:
Если требуемая обработка поверхности может создать риски, связанные с размерами или производством, то перед началом обработки можно предоставить обратную связь по DFM (проектированию для производства).
Шаг 2: Планирование припусков на механическую обработку
Если механическая полировка, электрополировка, шлифовка или гальваническое покрытие могут изменить размеры, то припуск на механическую обработку можно спланировать с учетом конечного состояния готового изделия.
Это снижает риск получения правильных размеров на станке с ЧПУ, но потери допуска в процессе вторичной обработки.
Шаг 3: Обработка на станке с ЧПУ и снятие заусенцев.
Качество обработанной поверхности напрямую влияет на процесс финишной обработки.
Управление VMT:
Некачественно обработанная поверхность обычно требует более агрессивной финишной обработки, что увеличивает как стоимость, так и риск несоответствия размеров.
Шаг 4: Очистка и подготовка поверхности
Перед необходимым процессом финишной обработки удаляются масло, пыль, остатки абразивных материалов и другие загрязнения.
Способ обработки выбирается в зависимости от марки нержавеющей стали и конечной отделки.
Шаг 5: Проверка качества поверхности прототипа
В проектах, связанных с эстетикой или высоким риском, финишная обработка прототипа может использоваться для подтверждения:
Утвержденный образец обеспечивает более четкий стандарт для серийного производства.
Шаг 6: Контроль завершения партии
Для повторного производства параметры отделки должны оставаться неизменными.
В зависимости от процесса, контрольные точки могут включать в себя:
Шаг 7: Окончательная проверка после финишной обработки поверхности.
Критические размеры не всегда следует принимать во внимание, основываясь только на измерениях, проведенных до завершения работ.
После окончательной обработки поверхности можно проверить определенные характеристики, чтобы убедиться, что компонент находится в том состоянии, в котором он будет фактически собран.
Шаг 8: Защитная упаковка
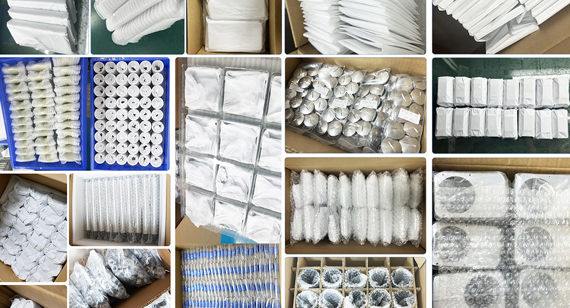
После окончательной обработки и проверки декоративные поверхности могут быть защищены по отдельности или разделены в зависимости от геометрии детали.
После завершения обработки поверхности деталей из нержавеющей стали необходимо принять меры защиты, чтобы избежать вторичного загрязнения, вызванного контактом с обрабатываемым материалом, маслом, пылью и другими посторонними веществами.
Это помогает уменьшить:
Избегайте повторной обработки: после завершения обработки поверхности деталей или изделий из нержавеющей стали, изготовленных на станках с ЧПУ, избегайте повторной обработки этих деталей или изделий.
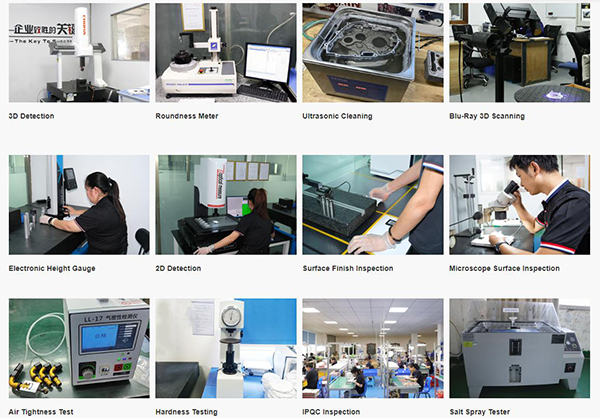
При проведении проверки необходимо учитывать риски, связанные с компонентом, и выбранный вид отделки.
В зависимости от вашего чертежа, VMT может использовать:
При работе с прецизионными компонентами следует уделять особое внимание следующим моментам:
При осмотре декоративных деталей следует также учитывать направление обзора, освещение, видимые зоны и согласованные критерии внешнего вида.
Вы можете узнать больше о процессе контроля качества обработки на станках с ЧПУ, используемом компанией VMT , для проверки размеров, поверхности и окончательного качества.
Примечание: При повторном производстве косметических средств утверждение физического образца или четкого эталонного стандарта может уменьшить количество споров, вызванных субъективными терминами, такими как «гладкий», «блестящий», «матовый» или «зеркальный».
Медицинское оборудование
Пассивация и электрополировка часто применяются для медицинских компонентов из нержавеющей стали , где важны коррозионная стойкость, чистота и гладкая поверхность.
Типичные детали включают в себя:
Оборудование для обработки пищевых продуктов и жидкостей
Для деталей из стали марок 304, 316 и 316L может применяться пассивация или электрополировка в зависимости от условий окружающей среды, чистоты, шероховатости и требований заказчика.
Типичные компоненты включают в себя:
Морское оборудование
Выбор материалов особенно важен в морской среде.
Подходящая нержавеющая сталь в сочетании с контролируемой обработкой поверхности может использоваться для:
К видимым деталям из нержавеющей стали часто предъявляются требования как к точности размеров, так и к эстетической однородности.
Распространенные варианты отделки включают в себя:
Типичные детали включают в себя:
Автоматизация и промышленное оборудование
В зависимости от требований, детали, изготовленные на станках с ЧПУ, могут иметь обработанную механическим способом, пассивированную, полированную или покрытую поверхность.
Типичные компоненты включают в себя:
Часы и элитная фурнитура
Высококачественные видимые детали из нержавеющей стали часто сочетают в себе следующие элементы:
Эти проекты требуют особого контроля над следующими аспектами:
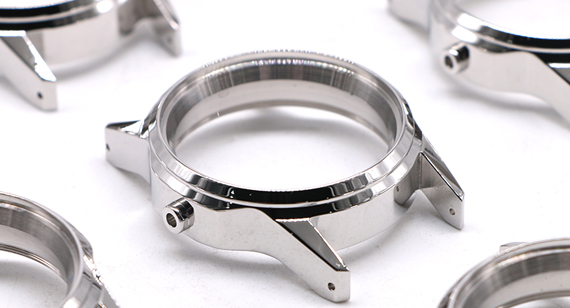
история проекта
Заказчику был необходим корпус из нержавеющей стали 316L, изготовленный на станке с ЧПУ, с эстетичным внешним видом, коррозионной стойкостью и контролируемыми размерами сопряжения.
Для этой детали требовались как высокое качество внешнего вида, так и стабильная работа при сборке после завершения работ.
Вызов проекта
К потенциальным производственным рискам относятся:
Если механическая обработка и финишная обработка планируются отдельно, окончательные габариты собранного изделия могут выйти за рамки заданных параметров.
Решение VMT
Перед началом производства деталь была проверена на предмет отделения декоративных поверхностей от критически важных функциональных элементов.
Процесс включал:
Результат
Утвержденный стандарт внешнего вида был перенесен из этапа проверки прототипа в серийное производство, а критически важные элементы сопряжения были проверены в окончательном готовом состоянии.
Это снизило риск рассматривать обработку на станках с ЧПУ и финишную обработку поверхности как две несвязанные операции.
Прочная обработка поверхности нержавеющей стали начинается еще до начала серийного производства.
Типичный производственный процесс включает в себя:
Проверка 2D/3D чертежей — Подтверждение материала и отделки — Анализ DFM — Обработка на станке с ЧПУ — Удаление заусенцев и подготовка поверхности — Качество поверхности прототипа — Утверждение качества отделки — Серийное производство на станке с ЧПУ — Отделка поверхности — Окончательная проверка размеров и внешнего вида — Защитная упаковка — Отправка
Этот процесс особенно полезен, если ваш проект включает в себя:
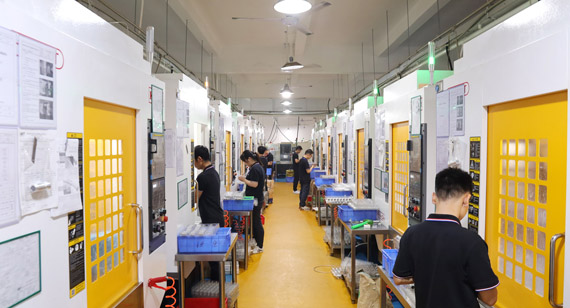
Правильный способ обработки поверхности детали из нержавеющей стали, изготовленной на станке с ЧПУ, в идеале следует выбирать до начала производства, а не после завершения обработки.
Пассивация, электрополировка, полировка, шлифовка, пескоструйная обработка, PVD-покрытие, гальваническое покрытие и другие виды отделки по-разному воздействуют на вашу деталь.
Принимая окончательное решение, следует учитывать следующее:
При одновременном планировании обработки, чистовой обработки и контроля качества на станках с ЧПУ можно уменьшить количество проблем с размерами, несоответствий внешнего вида, доработок, сбоев при сборке и ненужных производственных затрат.
Нужна помощь в выборе метода обработки поверхности для деталей из нержавеющей стали, изготовленных на станках с ЧПУ?
Загрузите свои 2D-чертежи и 3D-модели в VMT.
Перед началом производства наша инженерная команда может проверить марку нержавеющей стали, допуски, шероховатость поверхности, внешний вид поверхности, требования к отделке, зоны маскирования и критически важные элементы сборки.
От прототипирования на станках с ЧПУ и финишной обработки поверхности до окончательной проверки, серийного производства и защитной упаковки, VMT помогает вам контролировать весь производственный процесс, а не рассматривать финишную обработку поверхности как изолированную вторичную операцию.
Пришлите ваши 2D-чертежи, 3D CAD-модели, марку нержавеющей стали, критические допуски, шероховатость поверхности, требования к отделке, области маскирования, требования к внешнему виду, количество прототипов и серийное производство. VMT проверит технологичность, стратегию отделки, допуски на размеры, требования к контролю качества и составлению коммерческого предложения.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Какая обработка поверхности лучше всего подходит для деталей из нержавеющей стали, обработанных на станках с ЧПУ?
Не существует единого оптимального варианта отделки. Пассивация обычно используется для защиты от коррозии с незначительным изменением размеров, в то время как электрополировка может улучшить гладкость и чистоту. Механическая полировка, шлифовка, пескоструйная обработка и PVD-покрытие чаще выбираются, когда важен и внешний вид.
Правильный выбор зависит от сплава, допусков, условий эксплуатации, шероховатости, внешнего вида и требований к стоимости.
Пассивация или электрополировка: что выбрать?
Пассивацию следует выбирать, если ваша главная цель — удаление поверхностных загрязнений и повышение коррозионной стойкости при минимальном изменении размеров.
Электрополировку следует выбирать, если вам также необходима более гладкая, блестящая и легко очищаемая поверхность.
Электрополировка удаляет материал, поэтому для деталей с жесткими допусками требуется более тщательное планирование.
Влияет ли пассивация на размеры деталей из нержавеющей стали?
Пассивация не предполагает преднамеренного создания толстого осажденного слоя и обычно оказывает гораздо меньшее влияние на размеры, чем гальваническое покрытие, механическая полировка или электрополировка.
Однако перед началом производства все же следует проверить технические характеристики и требования к критическим допускам.
Удаляет ли электрополировка какой-либо материал?
Да.
Электрополировка удаляет материал электрохимическим путем. В зависимости от условий процесса могут изменяться отверстия, валы, кромки, резьба и тонкие участки.
Для деталей с жесткими допусками припуск на механическую обработку следует учитывать перед электрополировкой.
Можно ли подвергать пескоструйной обработке детали из нержавеющей стали, изготовленные на станках с ЧПУ?
Да.
Пескоструйная обработка широко используется для создания матовой или сатинированной поверхности из нержавеющей стали.
Однако на конечный результат влияют среда, давление, расстояние, угол взрыва и исходная шероховатость поверхности.
Какое покрытие лучше всего подходит для нержавеющей стали 316L?
Для обработки стали марки 316L обычно применяются пассивация, электрополировка и механическая полировка.
Правильный выбор зависит от конкретного применения.
При производстве медицинских компонентов или компонентов для работы с жидкостями приоритетными могут быть чистота и коррозионная стойкость, в то время как для видимых потребительских деталей приоритетом может быть внешний вид.
Можно ли наносить PVD-покрытие на детали из нержавеющей стали после обработки на станке с ЧПУ?
Да.
PVD-покрытие может быть нанесено после обработки на станке с ЧПУ и соответствующей подготовки поверхности.
Перед нанесением покрытия необходимо проверить резьбу, плотность посадки, зоны электрического контакта, посадочные места подшипников и уплотнительные поверхности, чтобы определить, требуется ли маскировка.
Как защитить резьбу и отверстия с жесткими допусками во время финишной обработки?
Меры контроля могут включать в себя:
Ключевые элементы конструкции следует обозначить на чертеже до начала производства.
Могут ли полированные детали из нержавеющей стали, изготовленные на станках с ЧПУ, обеспечивать допуск ±0.01 мм?
Это достижимо при наличии подходящей геометрии и контролируемых процессов, но не следует предполагать это для каждой особенности.
Механическая полировка удаляет материал и может особенно сильно воздействовать на кромки, диаметры и мелкие детали.
Для деталей с жесткими допусками критический размер следует оценивать в готовом, окончательном состоянии.
Как предотвратить появление царапин во время упаковки и транспортировки?
Видимые поверхности из нержавеющей стали могут быть защищены по отдельности, разделены, обернуты или помещены в специальную упаковку, чтобы предотвратить контакт готовых поверхностей друг с другом.
Упаковку следует рассматривать как часть производственного процесса для косметических компонентов, а не только как заключительную операцию отгрузки.


 +86 15099911516




 Читать далее