16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 460 | Опубликовано VMT 20 декабря 2021 г.


В области обработки на станках с ЧПУ проблема задевания ножом является серьезной проблемой. Задевание ножом может показаться пустяком, но на самом деле это огромная опасность. Станок с ЧПУ — это высокоскоростное и высокоточное автоматическое оборудование для прецизионной обработки. Задевание инструментом ножа влияет на эффективность обработки, снижает общую точность станка и может даже привести к износу всего инструментального магазина. Поэтому в нашей повседневной работе на станках с ЧПУ необходимо уделять внимание проблеме задевания ножом. Понимание причин задевания ножом и их предотвращение — эффективный способ снизить вероятность таких задеваний.
Когда машина превышает предел, вы должны нажать кнопку освобождения перебега и переместить ее в противоположном направлении рукой или рукой, чтобы устранить ее. Однако, если направление удаления будет изменено, обрабатывающий станок с ЧПУ будет поврежден. Поскольку, когда перебег удален, перебег обрабатывающего станка с ЧПУ не может работать, а переключатель хода защиты от перебега находится в конце хода. В этот момент это может привести к тому, что рабочий пост продолжит двигаться в супер-направлении, и в конечном итоге сломается ходовой винт, что приведет к повреждению станка с ЧПУ. Местоположение указанной ошибки времени выполнения. Когда указанная строка выполняется, она обычно начинается с курсора.
Для токарных станков с ЧПУ необходимо вызвать значение смещения инструмента. Если инструмент не вызван, инструмент, который запускает сегмент программы, может не быть инструментом, и разные инструменты могут вызвать столкновения инструментов. Конечно, в обрабатывающем центре с ЧПУ, фрезерном станке с ЧПУ сначала должна быть вызвана система координат, например, компенсация длины инструмента G54. Поскольку значение компенсации длины каждого ножа различно, если оно не вызвано, это может привести к удару ножа.
Поскольку обрабатывающий центр с ЧПУ заблокирован программным обеспечением, при моделировании обработки с ЧПУ, когда нажата кнопка автоматического управления, не интуитивно понятно, заблокирован ли обрабатывающий станок с ЧПУ или нет в интерфейсе моделирования. Часто во время моделирования не выполняется настройка инструмента. Если обрабатывающий станок с ЧПУ не заблокирован и работает, весьма вероятно столкновение инструментов. Поэтому перед моделированием обработки с ЧПУ следует перейти в рабочий интерфейс, чтобы подтвердить, заблокирован ли станок. Забыли выключить переключатель холостого хода во время обработки с ЧПУ. Чтобы сэкономить время во время моделирования программы, переключатель холостого хода часто включается.
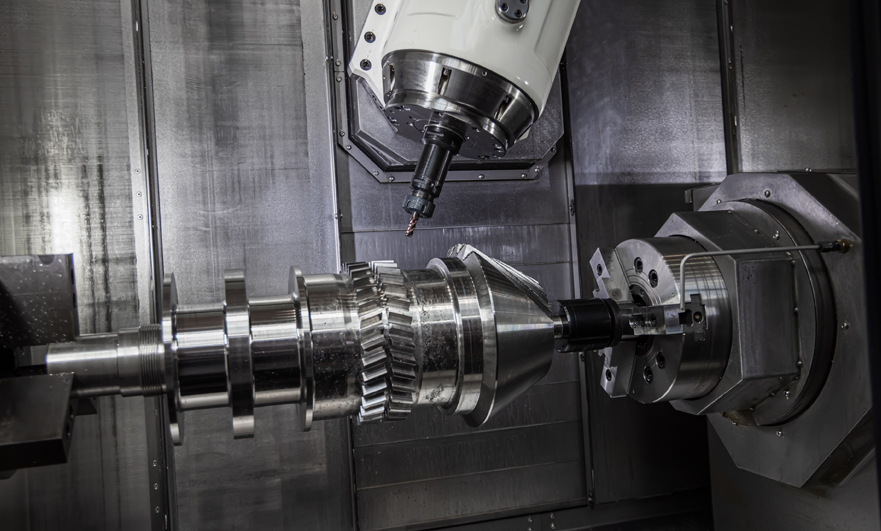
Сухой прогон означает, что все оси движения станка работают со скоростью G00. Если переключатель сухого прогона не выключен во время обработки, станок игнорирует заданную скорость подачи и работает со скоростью G00, что приводит к несчастным случаям удара инструмента и удара станка. Возврата в исходную точку после моделирования сухого прогона нет. При проверке программы станок заблокирован, и инструмент находится в режиме моделирования относительно обработки заготовки ЧПУ (меняются абсолютные и относительные координаты). В это время координаты не соответствуют фактическому положению. Метод возврата в исходную точку должен использоваться для обеспечения соответствия нулевой координаты станка абсолютным и относительным координатам. Если после проверки программы не обнаружено никаких проблем, будет выполнена операция обработки ЧПУ, что приведет к столкновению инструментов. Направление освобождения от перебега неверное.
Ошибка программирования
Процесс обработки на станке с ЧПУ организован неправильно, взаимосвязь процессов не учтена, а настройка параметров неверна.
Например: A. Координаты установлены на нижнюю границу нуля, но верхняя граница фактически равна 0;
B. Безопасная высота слишком мала, в результате чего инструмент не может полностью поднять обработанные на станке с ЧПУ детали;
C. Два диапазона открытия меньше предыдущего;
В программе D анализируется и проверяется путь программы;
Ошибка оператора
Согласно статистике производственной линии, большинство сбоев в работе обрабатывающих центров с ЧПУ вызваны ошибками оператора. Например, в процессе настройки инструмента скорость приводного вала станка слишком велика, что приводит к ударам инструмента; например, координаты оси станка Ошибки числового ввода приводят к столкновениям инструмента во время обработки шпинделя с ЧПУ, что является наиболее распространенной причиной столкновений инструмента в обрабатывающих центрах с ЧПУ.
Поэтому повышение профессионализма и чувства ответственности операторов обрабатывающих центров с ЧПУ является наилучшим способом предотвращения попадания обрабатывающего центра с ЧПУ под нож, особенно чувства ответственности операторов обрабатывающих центров с ЧПУ, что является абсолютным виновником.
На самом деле профессионализм оператора можно развивать, потому что туда и обратно — это несколько команд и данных. Любой человек с соответствующими профессиональными знаниями может освоить этот навык за короткий промежуток времени, но чувство ответственности оператора — это сложно. спецификация.
Отказ зажима деталей, обработанных на станках с ЧПУ
Причиной второго столкновения станка является отказ зажима деталей, обработанных на станке с ЧПУ. Например, обработанные на станке с ЧПУ нули ослабевают во время процесса обработки на станке с ЧПУ, и обработанные на станке с ЧПУ детали будут двигаться из-за силы резания инструмента. Это очень легко сделать в это время. Ударьте ножом, и также легко заставить обработанные на станке с ЧПУ детали вылететь из крепления и даже разбить дверцу и оконное стекло станка.
Кроме того, для многих автоматических линий обработки с ЧПУ могут возникать ошибки зажима, вызванные неточным позиционированием обработанных с ЧПУ деталей. Например, когда робот помещает обработанные с ЧПУ детали на приспособление, положение размещения отклоняется, что приводит к зажиму обработанных с ЧПУ деталей. Если он не на месте, если отсутствует соответствующий переключатель обнаружения положения заготовки, то инструмент может столкнуться с аварией во время процесса резки.
Программная записка неверна.
Например: А. В четырех клетках записаны односторонние числа;
B. Неправильная маркировка расстояния между выпуклыми поверхностями зажимных тисков или деталей, изготовленных на станке с ЧПУ ;
C. Длина инструмента, примечания отсутствуют или неверны, что приводит к касанию инструмента;
D. Процедура должна быть максимально подробной;
E. Процедура должна основываться на принципе «новое и старое за новое»: старый порядок процедуры следует уничтожить.
Погрешность измерения инструмента
Например: A. Ввод данных об инструменте не учитывает держатель инструмента;
Нож слишком короток, чтобы его удержать;
в) использовать научные измерительные инструменты и использовать как можно более точные приборы;
D. Длина этого ножа должна быть больше фактической глубины.


 +86 15099911516




 Читать далее