16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ
Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 357 | Опубликовано VMT 02 авг. 2021 г.


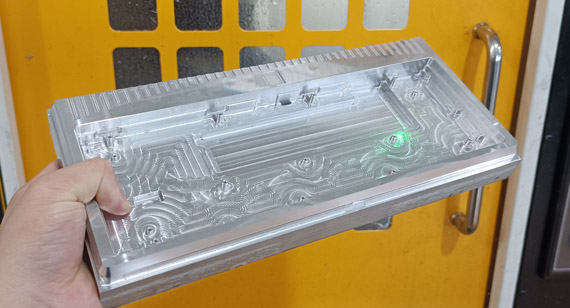
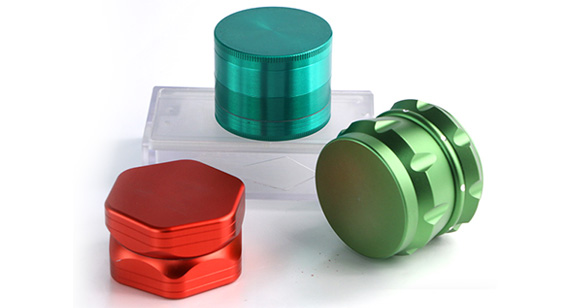
В процессе производства и обработки деталей на станках с ЧПУ часто возникают различные проблемы, связанные с анодированием. Например, после оксидирования обнаруживается разница в цвете или неравномерное окрашивание поверхности деталей, изготовленных на станках с ЧПУ . Это довольно распространенные проблемы. Причин неравномерного окрашивания и хроматической аберрации много. Чтобы облегчить понимание ситуации, специалисты VMT по обработке поверхностей собрали для вас необходимую информацию.
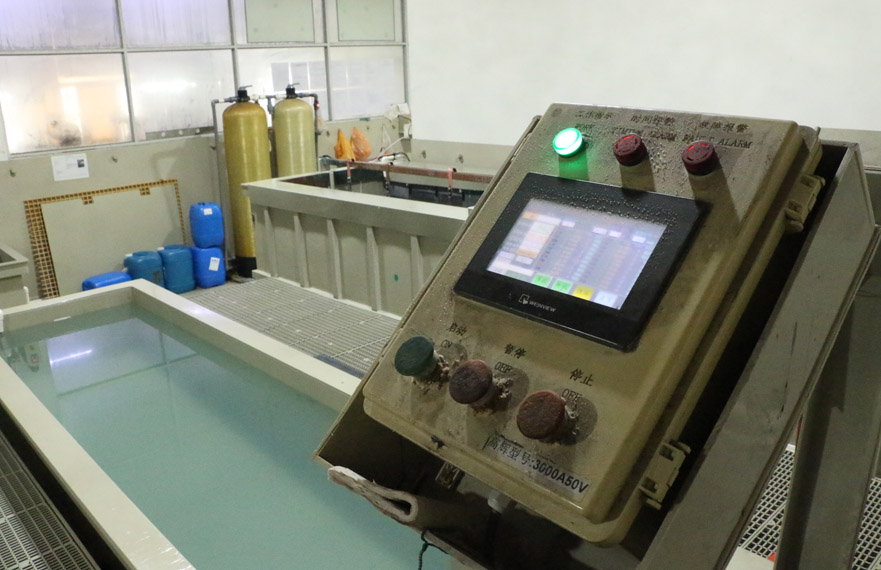
В процессе анодирования деталей деталей станков с ЧПУ неравномерная окраска приводит к отклонению цвета. Внешний вид последней партии продукции не соответствует этой партии продукции, например, неравномерный блеск, неравномерный цвет и углубления на поверхности.
Причины анодного окисления и различия в цвете деталей, изготовленных на станках с ЧПУ.
1. Когда материал окисляется, эффект от окончательной обработки деталей на станке с ЧПУ будет отличаться из-за факторов, влияющих на эффект обработки, таких как состав, содержание, концентрация, температура, время обработки и т. д.;
2. В закрытом процессе окраски деталей, обработанных на станках с ЧПУ, поскольку материал имеет разницу в цвете в процессе предварительной обработки, это увеличивает сложность подбора цвета и тонирования;
3. Содержание металлических элементов и текстура материала различных партий необработанных алюминиевых пластин не могут быть постоянными. После многочисленных корректировок и оценок образцов в процессе окраски трудно добиться того же эффекта, что и у образца.
Как избежать хроматической аберрации анодированных деталей, изготовленных на станках с ЧПУ?
1. Поверхностные трещины и глубокие отверстия деталей станков с ЧПУ содержат остаточную кислоту. Это наиболее распространенная проблема при окислительном окрашивании. В случае сильной хроматической аберрации той же заготовки окрашенная пленка даже станет размытой, из-за чего некоторые детали не смогут быть окрашены.
Что делать в этой ситуации? Тщательно промойте детали станков с ЧПУ перед покраской и попытайтесь нейтрализовать их аммиаком или разбавленным щелочным раствором. Лучше всего использовать кондиционер для поверхности, чтобы удалить остатки кислоты и добиться эффекта контроля.
2. Отсутствие очистки или неправильная покраска деталей деталей станков с ЧПУ после анодирования. Результатом этой ситуации является то, что разные партии заготовок имеют разные цвета, и рабочие должны строго соблюдать рабочие спецификации при работе.
3. Толщина анодной оксидной пленки непостоянна. Этот фактор также может вызывать разницу в цвете деталей, изготовленных на станках с ЧПУ , из разных партий , и это может происходить даже при использовании разных сплавов в одной и той же партии заготовок. В этом случае следует использовать замедлитель HT470 для контроля скорости окрашивания заготовки, чтобы работник мог контролировать глубину цвета и, таким образом, минимизировать разницу в цвете.
Суммировать
Из вышеперечисленных факторов видно, что при анодировании деталей, изготовленных на станках с ЧПУ , существует множество факторов, влияющих на разницу в цвете, таких как сырье, химические реагенты, время обработки, температура обработки и т. д. Поэтому необходимо принимать соответствующие профилактические меры для предотвращения разницы в цвете. Спасибо за просмотр, надеюсь, эта информация будет вам полезна.


 +86 15099911516



 Читать далее