16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 1493 | Опубликовано VMT 29 июня 2022 г.


Если вы профессиональный оператор станков с ЧПУ, вам несложно понять размеры и профессиональные обозначения на чертежах прецизионной обработки металлических деталей. Однако, если вы только начинаете работать в этой отрасли или вам нужно разработать проект, сложные чертежи могут создать у вас большие проблемы. Непонимание чертежей может затруднить обеспечение эффективности и результативности многих работ. Сегодня мы научимся понимать чертежи прецизионной обработки металлических деталей :
1. Размеры общих конструкций
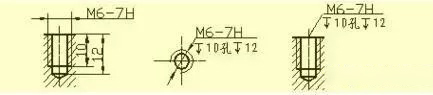
Размеры обычных отверстий (глухие отверстия, резьбовые отверстия, потайные отверстия, потайные отверстия); размеры фасок.
Слепое отверстие
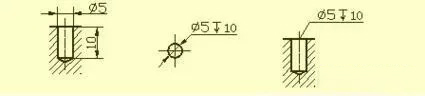
Резьбовое отверстие
Цековка
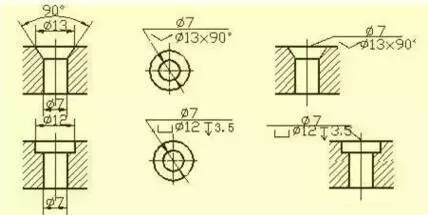
Точечная облицовка
фаска
2. Структура обработки деталей на станках с ЧПУ
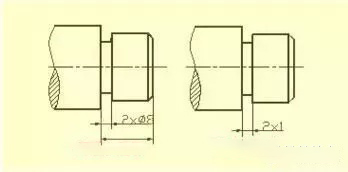
Подрезы и переезды колес
При обработке деталей на станках с ЧПУ для облегчения извлечения инструмента и обеспечения сближения контактных поверхностей соответствующих деталей при сборке следует предварительно обработать канавку поднутрения или канавку набегания шлифовального круга на уступе обрабатываемой поверхности.
Размер поднутрения при точении наружного круга в общем случае можно обозначить в виде «ширина паза × диаметр» или «ширина паза × глубина паза». Канавки перебега шлифовального круга при шлифовании наружных кругов или шлифовании наружных кругов и граней.
Глухое отверстие, просверленное сверлом, имеет угол конусности 120° в нижней части, а глубина сверления относится к глубине цилиндрической части, исключая конусность. На переходе ступенчатого сверления также имеется конус с углом конусности 120°, его способ вытяжки и способ нанесения размеров.
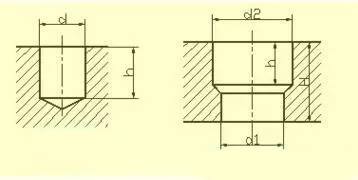
При сверлении сверлом необходимо, чтобы ось сверла была максимально перпендикулярна торцу просверленного отверстия, чтобы обеспечить точность сверления и предотвратить поломку сверла. Правильное построение трех просверленных торцов.
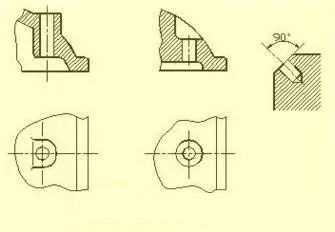
Боссы и ямы
Контактные поверхности деталей, обработанных на станках с ЧПУ, с другими деталями обычно обрабатываются на станках с ЧПУ. Для уменьшения площади обработки и обеспечения хорошего контакта между поверхностями деталей, обработанных на станках с ЧПУ, на отливках часто проектируются выступы и углубления. Болтовые выступы опорной поверхности или углубления опорной поверхности; для уменьшения площади обработки на станках с ЧПУ выполняется структура пазов.
3. Общая структура деталей для обработки на станках с ЧПУ
Части вала
К таким деталям, обрабатываемым на станках с ЧПУ, обычно относятся валы, втулки и другие элементы. При изображении достаточно нарисовать базовую схему и добавить соответствующие поперечные сечения и размеры, чтобы отобразить основные особенности формы и локальные структуры. Для облегчения просмотра чертежей во время обработки на станках с ЧПУ оси обычно проецируются горизонтально, и лучше всего выбирать положение, где ось является вертикальной линией.
При определении размеров деталей втулки, обработанных на станке с ЧПУ, ее ось часто используется в качестве радиального размерного ориентира. Из этого следует отметить Ф14 и Ф11, показанные на рисунке (см. раздел AA) и т. д. Таким образом, требования к конструкции и технологические ориентиры при обработке на станке с ЧПУ унифицированы (когда детали вала обрабатываются на токарном станке с ЧПУ, оба конца прижимаются к центральному отверстию вала с помощью наперстка). База в направлении длины часто выбирается из важных торцевых поверхностей, контактных поверхностей (плечей) или обработанных поверхностей.
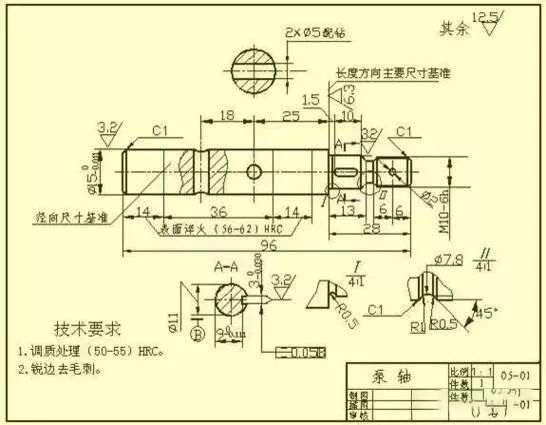
Как показано на рисунке, правый выступ с шероховатостью поверхности Ra6.3 выбран в качестве основного размера в направлении длины, поэтому вводятся такие размеры, как 13, 28, 1.5 и 26.5; затем правый конец вала используется в качестве вспомогательной базы направления длины, таким образом, отмечая общую длину вала 96.
Детали крышки
Основная форма деталей этого типа — плоский диск; обычно это детали, изготовленные на станках с ЧПУ, такие как торцевые крышки, крышки клапанов, шестерни и т. д. Их основные конструкции, как правило, представляют собой вращающиеся тела, обычно с фланцами различной формы, равномерно распределенными. Локальные элементы конструкции включают круглые отверстия и ребра. При выборе вида обычно выбирают сечение в плоскости симметрии или вдоль оси вращения в качестве основного вида, и одновременно необходимо добавить другие подходящие виды (например, вид слева, вид справа или вид сверху), чтобы выразить форму и однородную структуру детали. На рисунке добавлен вид слева, представляющий собой квадратный фланец со скругленными углами и четырьмя равномерно расположенными сквозными отверстиями.
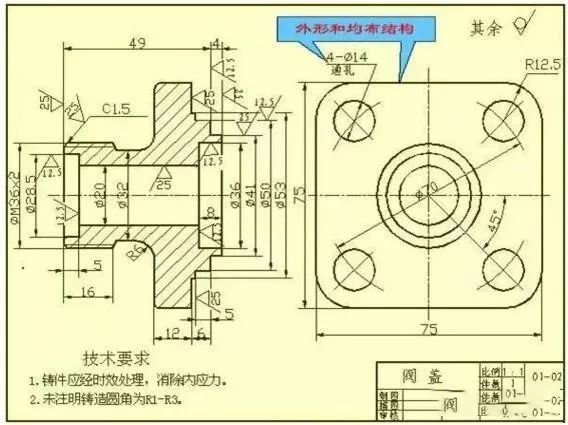
При определении размеров деталей крышки диска, обработанных на станке с ЧПУ, в качестве радиального размера обычно выбирается ось, проходящая через отверстие вала, а в качестве основного размера в направлении длины часто выбирается важная торцевая поверхность.
Детали вилки
К таким деталям обычно относятся вилки переключения передач, шатуны, опоры и другие детали. Поскольку их положения обработки изменяемы, при выборе основного вида в основном учитываются рабочее положение и особенности формы. Для выбора других видов часто требуются два или более основных вида, а также используются соответствующие частичные виды, виды поперечного сечения и т. д. для выражения локальной структуры детали. Выбор вида, показанный на чертеже детали шагового сиденья, лаконичен и ясен. Для выражения ширины подшипника и ребра правый вид не обязателен, но для Т-образного ребра более целесообразно использовать сечение. При обозначении размера вилкообразных деталей в качестве опорного размера обычно выбирается установочная базовая поверхность или симметричная плоскость детали.
Части коробки
В целом, форма и структура деталей с ЧПУ этого типа сложнее, чем у предыдущих трех типов деталей, а положение обработки меняется больше. К таким деталям обычно относятся корпус клапана, корпус насоса, редуктор и другие детали. При выборе основного вида основное внимание уделяется рабочему положению и особенностям формы. При выборе других видов следует использовать различные вспомогательные виды, такие как поперечное сечение, разрез, частичный вид и косой вид в соответствии с фактической ситуацией, чтобы четко выразить внутреннюю и внешнюю структуру детали.
С точки зрения размеров, ось, требуемая конструкцией, важная поверхность установки, контактная поверхность (или поверхность обработки) и плоскость симметрии (ширина, длина) некоторых основных структур коробки обычно выбираются в качестве размерного ориентира. Для части коробки, которая должна быть вырезана, размер должен быть обозначен как можно дальше в соответствии с требованиями к обработке на станках с ЧПУ и контролю.
Понятие шероховатости поверхности:
Характерная микрогеометрическая форма, состоящая из пиков и впадин с малым расстоянием между ними, на поверхности деталей, обработанных на станках с ЧПУ, называется шероховатостью поверхности. Она в основном обусловлена следами инструмента, оставленными на поверхности детали, и пластической деформацией поверхности металла во время резки и раскалывания при обработке деталей на станках с ЧПУ . Шероховатость поверхности деталей также является техническим показателем для оценки качества поверхности деталей. Она влияет на свойства сопряжения, точность обработки, износостойкость, коррозионную стойкость, герметичность и внешний вид деталей.
Параметры оценки шероховатости поверхности деталей с ЧПУ:
1) Среднее арифметическое отклонение контура (Ra)
В пределах длины выборки — среднее арифметическое абсолютного значения смещения контура.
2) Максимальная высота профиля (Rz)
В пределах длины выборки расстояние между верхней линией пика профиля и нижней линией пика профиля. Примечания: Параметр Ra является предпочтительным при использовании.
Требования к маркировке шероховатости поверхности:
1) Пример кодовой маркировки шероховатости поверхности
Если параметры высоты шероховатости поверхности Ra, Rz, Ry обозначены числовыми значениями в коде, за исключением того, что код параметра Ra может быть опущен, соответствующий код параметра Rz или Ry должен быть обозначен перед значением параметра.
2) Обозначение шероховатости поверхности. Способ обозначения цифр и символов шероховатости поверхности на чертеже.
A. Код (символ) шероховатости поверхности, как правило, следует наносить на видимую контурную линию, выносную линию размера или их продолжение, а кончик символа должен быть направлен от внешней стороны материала к поверхности.
Б. Направление цифр и символов в коде шероховатости поверхности должно быть обозначено в соответствии с правилами.
Пример аннотации для шероховатости поверхности:
На одном чертеже каждая поверхность, как правило, маркируется кодом (символом) только один раз, и он должен быть как можно ближе к соответствующей размерной линии. Когда пространство узкое или маркировка неудобна, маркировка может быть вычерчена. Когда все поверхности детали имеют одинаковые требования к шероховатости поверхности, они могут быть равномерно маркированы в правом верхнем углу чертежа. Когда большинство поверхностей деталей имеют одинаковые требования к шероховатости поверхности, используйте для них наибольший код (символ). В то же время это можно отметить в правом верхнем углу рисунка, и можно добавить слово «остальное». Высота равномерно маркированного кода (символа) шероховатости поверхности и пояснительного текста должна быть в 1.4 раза больше, чем у маркировки чертежа.
Код (символ) шероховатости поверхности непрерывной поверхности детали с ЧПУ, поверхности повторяющихся элементов (таких как отверстия, зубья, пазы и т. д.) и той же поверхности, соединенной с разрывом тонкими сплошными линиями, указывается только один раз.
При наличии различных требований к шероховатости поверхности на одной и той же поверхности разделительная линия должна быть нанесена тонкой сплошной линией, а соответствующий код шероховатости поверхности и размер должны быть указаны. Рабочая поверхность центрального отверстия, рабочая поверхность шпоночного паза, фаска и код шероховатости поверхности галтели могут упростить маркировку. При необходимости частичной термической обработки или частичного покрытия (покрытия) деталей диапазон должен быть нанесен толстыми пунктирными линиями, а соответствующие размеры должны быть обозначены, или требования могут быть написаны на горизонтальной линии длинной стороны символа шероховатости поверхности.
5. Стандартный допуск и основное отклонение
Для упрощения производства, обеспечения взаимозаменяемости деталей и удовлетворения различных требований к применению, национальный стандарт «Пределы и посадки» устанавливает, что зона допуска состоит из двух элементов: стандартного допуска и базового отклонения. Стандартный допуск определяет размер зоны допуска, а базовое отклонение определяет местоположение зоны допуска.
1) Стандартный допуск (IT)
Значение стандартного допуска определяется основным размером и классом допуска. Среди них уровень допуска является отметкой для определения степени размерности. Стандартный допуск делится на 20 градаций, а именно IT01, IT0, IT1, ..., IT18. Его степень размера последовательно уменьшается от IT01 до IT18. Конкретные числовые значения стандартных допусков см. в соответствующих стандартах.
Основное отклонение относится к верхнему или нижнему отклонению поля допуска относительно положения нулевой линии в стандартном пределе и посадке, как правило, относится к отклонению, близкому к нулевой линии. Когда поле допуска находится выше нулевой линии, основное отклонение является нижним отклонением; в противном случае это верхнее отклонение. Всего существует 28 основных отклонений, и коды выражаются латинскими буквами, заглавные — отверстие, а строчные — вал.
Это видно из диаграмм ряда основных отклонений: основное отклонение A~H отверстия и основное отклонение k~zc вала являются нижним отклонением; основное отклонение K~ZC отверстия и основное отклонение a~h вала являются верхним отклонением, JS. Поле допуска js и js симметрично распределено по обе стороны от нулевой линии, а верхнее и нижнее отклонения отверстия и вала составляют +IT/2 и -IT/2 соответственно. Диаграмма ряда основных отклонений показывает только положение поля допуска, а не размер допуска. Таким образом, один конец поля допуска представляет собой отверстие, а другой конец отверстия ограничен стандартным допуском.
Основное отклонение и стандартный допуск, согласно определению размерного допуска, имеют следующую формулу расчета:
ES=EI+IT или EI=ES-IT
ei=es-IT или es=ei+IT
Коды полей допусков отверстий и валов состоят из основных кодов отклонений и кодов классов полей допусков.


 +86 15099911516




 Читать далее