16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 232 | Опубликовано VMT 09 июня 2026 г. | Время чтения: около 4 минут


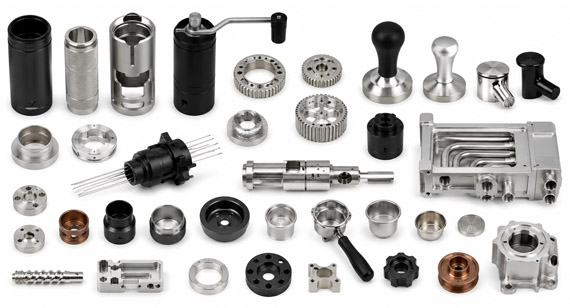
Кофемашина, по сути, представляет собой сосуд под давлением, работающий в самом сердце кафе, офисов и утренних ритуалов. Внутри девять бар давления циркулируют через латунную группу при температуре 93°C, выдерживая тысячи термических циклов в год, при этом каждая влажная поверхность контактирует с пищевыми продуктами. Когда деталь, изготовленная на станке с ЧПУ, выходит за пределы допустимых отклонений в этой системе, поломка происходит немедленно и обходится дорого: портафильтр слетает во время экстракции, паровая трубка протекает и забивается накипью, или даже биение всего на 0.01 мм в держателе жерновов ухудшает распределение частиц. Внезапно кофемашина стоимостью 15 000 долларов превращается в пресс-папье.
Однако большинство цехов, использующих станки с ЧПУ, относятся к этим компонентам как к стандартному промышленному оборудованию, обрабатывая их строго по чертежам, не понимая давления при заваривании пива, требований к поверхностям, безопасным для пищевых продуктов, или теплового расширения.
В этом руководстве подробно описаны все важные решения, принимаемые при производстве кофемашин с ЧПУ: выбор технологического процесса, влияние материалов на удобство использования и долговечность, допуски, влияющие на качество экстракции, и как сотрудничать с производителем, понимающим нюансы проектирования кофе высокого качества. В самом конце мы также расскажем о подходе нашего завода к производству деталей для кофемашин с ЧПУ.
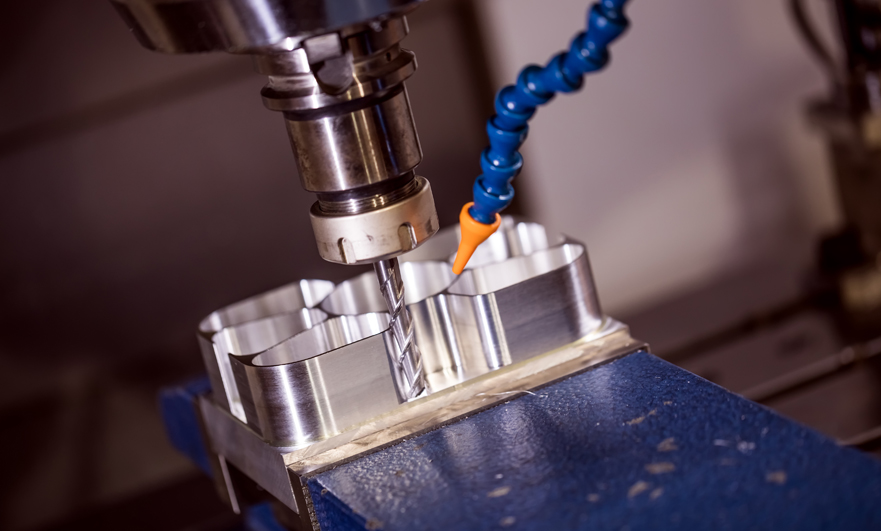
Обработка на станках с ЧПУ удаляет материал из цельной металлической заготовки с помощью управляемых компьютером режущих инструментов, создавая детали непосредственно из 3D-модели CAD. Для кофейного оборудования этот процесс удаления материала предлагает три важных преимущества, которые просто не могут обеспечить литье, штамповка и литье под давлением.
Не все металлические детали кофемашины требуют обработки на станках с ЧПУ. Однако компоненты, контролирующие гидродинамику, герметичность, равномерность помола и усилия, прилагаемые к пользовательскому интерфейсу, почти всегда требуют такой обработки. Эти детали объединяет одно: их геометрия напрямую определяет производительность машины, а допуски менее 0.01-0.02 мм приводят к немедленным и обнаруживаемым поломкам.
Руководители групп и руководители пивоваренных заводов
Группа заваривания — это место, где вода под давлением 9 бар встречается с кофейной таблеткой. Ее сложная внутренняя геометрия, включая распределительные каналы, уплотнительные поверхности и фиксирующие выступы портафильтра, должна сохранять свои размеры в течение тысяч интенсивных термических циклов. Изготовление группы заваривания из цельной латунной или нержавеющей стальной заготовки позволяет сохранить эту геометрию гораздо лучше, чем литье.
Здесь направляющие для портафильтра требуют точной 3-осевой или 5-осевой фрезеровки. Отклонение угла направляющей всего на 0.1 мм изменяет усилие фиксации и снижает степень сжатия прокладки, что приводит к значительной утечке давления при 9 бар. Для групповых головок из нержавеющей стали, работающих в условиях высокой концентрации хлоридов в воде, предпочтительнее использовать нержавеющую сталь марки 316, а не 304. Молибден в стали 316 препятствует точечной коррозии, которая разрушает сталь 304 при высоких температурах заваривания в течение длительного срока службы. Для решения этой проблемы цех должен использовать консервативные траектории обработки и острый твердосплавный инструмент, поскольку сталь 316 быстро упрочняется при обработке.

Портафильтры и фильтрующие корзины
Хотя портафильтр выглядит как простая ручка, прикрепленная к держателю корзины, внутренний диаметр (ID), в котором устанавливается корзина фильтра, является критически важным параметром. Допуск по внутреннему диаметру H7 (+0.015/0 мм для номинального диаметра 58 мм) обеспечивает надежную фиксацию корзины во время экстракции, а также позволяет легко снимать ее для очистки. Если корзина затянута слишком туго, она заклинит из-за термического расширения; если слишком свободно, корзина будет дребезжать, нарушая герметичность уплотнения по краю прокладки. Корпус портафильтра изготавливается на станках с ЧПУ из прутка, но асимметричные фиксирующие выступы требуют последующей фрезеровки.

Паровые трубки, клапаны и рычаги
Компоненты паровой трубки работают под давлением насыщенного пара от 1.2 до 1.5 бар. Шарнир в оси вращения трубки, шпиндель клапана и наконечник пара требуют сверхгладкой поверхности для предотвращения прилипания молочного белка. На шпинделе клапана с шероховатостью Ra 1.6 мкм или хуже в течение нескольких дней накапливаются пригоревшие остатки молока. Решение заключается не в использовании более агрессивных чистящих средств, а в прецизионной токарной обработке или бесцентровой шлифовке с шероховатостью Ra 0.4–0.8 мкм. Рифленые рычаги подачи пара и ручки управления представляют собой вторичное применение ЧПУ. Многоосевое фрезерование обеспечивает эргономичные профили и четкую, равномерную рифленость, которую невозможно воспроизвести методом литья под давлением — особенно на деталях из нержавеющей стали, где формованные поверхности стираются в течение года эксплуатации.

Корпуса и держатели жерновов для кофемолок
Корпус жернова — наиболее чувствительный к точности компонент кофемолки, отвечающий за идеальное соосное расположение вращающегося жернова относительно неподвижного. Любое отклонение более 0.02 мм создает неравномерный зазор между помолом и жерновами, что приводит к бимодальному распределению частиц: «мелкие частицы» с плотной стороны и «крупные частицы» с широкой стороны. Это приводит к тому, что одна и та же порция кофе одновременно переэкстрагируется и недоэкстрагируется.
Для достижения необходимой точности выравнивания требуется одноэтапная обработка на станке с ЧПУ отверстия подшипника, поверхности крепления фрезы и резьбовых элементов, чтобы исключить накопление ошибок. Для промышленных шлифовальных станков стандартным материалом является алюминий 6061-T6. Он хорошо поддается обработке, отводит тепло из шлифовальной камеры и не подвержен коррозии в сухой среде внутри корпуса шлифовального станка.

Основания для вскрытия и инструменты распределения
Для высококачественного основания темпера необходимы две вещи: плоская нижняя поверхность с точностью до 0.02 мм и внешний диаметр (OD), обеспечивающий строгий кольцевой зазор от 0.3 до 0.5 мм внутри фильтрующей корзины. Если зазор слишком большой, темпер создает вакуум, который нарушает целостность кофейной таблетки при движении вверх; если слишком большой, кофейная гуща высыпается по краям, оставляя несжатый «ореол» у стенки корзины. Геометрия основания определяется с помощью ЧПУ-токарной обработки нержавеющей стали марок 304 или 316, после чего производится шлифовка поверхности для обеспечения идеальной плоскостности. Производители прецизионных темперов калибруют внешние диаметры своих темперов под конкретные марки корзин (например, VST, IMS). Строгий допуск ±0.01 мм по внешнему диаметру гарантирует надежность калибровки в каждой производственной партии.
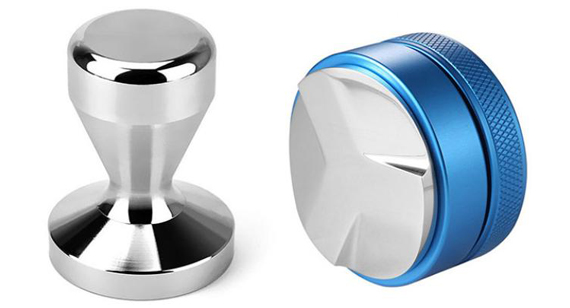
Выбор материалов для компонентов кофемашины выходит далеко за рамки базовых механических свойств. Это решение одновременно определяет чистоту вкуса, долговечность и соответствие нормативным требованиям. Необходимо выбирать материалы, которые абсолютно ничего не выделяют (например, нержавеющая сталь), обладают желаемыми тепловыми свойствами (например, латунь) и без проблем проходят строгие проверки на соответствие стандартам безопасности пищевых продуктов.
Нержавеющая сталь: 304 против 316 для контакта с пищевыми продуктами.
Нержавеющая сталь марки 304 пользуется огромной популярностью для кофейного оборудования. Она хорошо поддается механической обработке, устойчива к коррозии от кофейных кислот (pH примерно 4.5–5.5 для заваренного кофе) и соответствует требованиям FDA и LFGB к контактам с пищевыми продуктами без дополнительного покрытия. Для большинства деталей кофемашин — поддонов для капель, панелей корпуса, монтажных кронштейнов, оснований темперов — сталь 304 является оптимальным выбором по умолчанию.
Нержавеющая сталь марки 316 оправдывает свою высокую стоимость в двух конкретных областях применения в кофейной индустрии: детали, подвергающиеся воздействию растворов для удаления накипи с хлорированной воды, и детали, работающие в прибрежных кафе, где окружающие солевые брызги ускоряют точечную коррозию. Содержание молибдена в стали 316 (2–3%) образует более стабильный пассивный слой, чем оксид хрома в стали 304. Для коммерческих групповых кофемашин или бойлеров, рассчитанных на ежедневную работу в течение десяти лет, дополнительные первоначальные затраты на материал 316 незначительны.
С точки зрения производства, для стали марки 316 требуется снижение скорости резки на 15–20% по сравнению со сталью марки 304 из-за более высокой степени упрочнения при обработке. Поскольку это суммируется при больших объемах производства, сталь марки 316 следует использовать выборочно, там, где этого действительно требуют условия окружающей среды.
Латунь: выбор для эспрессо-машины
Латунь издавна считалась предпочтительным материалом для производства эспрессо-машин с тех пор, как в Милане появились первые коммерческие модели.
С точки зрения механической обработки, латунь C36000, обладающая высокой обрабатываемостью, исключительно эффективна: она позволяет достигать скорости резания в 2–3 раза выше, чем нержавеющая сталь 304, продлевает срок службы инструмента с нескольких часов до нескольких дней и обычно обеспечивает гладкую поверхность с шероховатостью Ra 0.8 мкм сразу после снятия инструмента. Однако соблюдение требований по содержанию свинца требует тщательного подхода. Хотя стандартная латунь C36000 содержит 2.5–3.7% свинца для улучшения обрабатываемости, свинец остается связанным в металлической матрице и не выщелачивается в обнаруживаемых количествах в обычных условиях пивоварения. Для рынков со строгими нормативными рамками, такими как Калифорнийское предложение 65 или Директива ЕС о питьевой воде, настоятельно рекомендуются бессвинцовые альтернативы, такие как C69300 или C87850. Эти экологически чистые сплавы снижают скорость резания на 30–40%, но полностью исключают риски, связанные с соблюдением нормативных требований.
Помимо соответствия стандартам и обрабатываемости, латунь ценится за свои тепловые свойства. Обладая примерно вдвое большей теплопроводностью, чем нержавеющая сталь марки 304 (~120 Вт/м·К против 16 Вт/м·К), латунная группа нагревается быстрее при холодном запуске и сохраняет исключительную температурную стабильность по всей своей массе во время экстракции — критически важный фактор для стабильности от порции к порции.
Алюминий: легкий и бесконтактный.
Алюминий 6061-T6 является стандартным выбором для конструкционных компонентов, находящихся в сухой зоне и никогда не контактирующих с водой или кофе, таких как корпуса кофемолок, корпуса дозаторов, крепления двигателей и рамы. Он обрабатывается в 4–5 раз быстрее, чем нержавеющая сталь 304, прекрасно анодируется, придавая изделию премиальный внешний вид, и стоит примерно в три раза дешевле, чем заготовка из нержавеющей стали.
Для внутренних механизмов, подверженных высоким нагрузкам, таких как держатели жерновов и регулировочные кольца, алюминий 7075-T6 обладает превосходной прочностью на разрыв (~500 МПа против 310 МПа у 6061-T6). Эта дополнительная прочность предотвращает заедание или повреждение тонкой резьбы держателей жерновов во время планового технического обслуживания и калибровки.
Примечание по конструкции: алюминий следует строго избегать контакта с рабочей средой. Горячие кофейные кислоты в течение нескольких месяцев вызывают коррозию незащищенного алюминия, разрушая компонент и придавая эспрессо характерный металлический привкус. Даже анодированные слои со временем могут разрушиться при постоянном воздействии воды высокой температуры и высокого давления.
Специальные материалы: титан и конструкционные пластмассы.
Титан (например, марки 5 / ti-6al-4v) используется в оборудовании для приготовления кофе премиум-класса: титановые корзины для портафильтров, титановые основания темперов, титановые компоненты групповых кофемолок. Он обрабатывается медленно — скорость резки составляет примерно 30% от скорости обработки нержавеющей стали марки 304 — и стоит в 10–15 раз дороже в качестве сырья. В результате достигается полная коррозионная стойкость, снижение веса на 40% по сравнению с нержавеющей сталью и уникальный внешний вид, позволяющий устанавливать премиальную цену. Для эспрессо-машины ограниченной серии стоимостью более 10 000 долларов титановые детали свидетельствуют о том, что на их изготовление не экономили.
PEEK и PTFE используются в качестве уплотнительных материалов, седел клапанов и теплоизоляторов внутри кофемашин. PEEK лучше работает с жестким алюминием и сохраняет свои механические свойства до 250°C, что значительно выше любой температуры приготовления кофе. PTFE обеспечивает поверхность с наименьшим трением для валов паровых клапанов и полностью инертен к химическим свойствам кофе.
Прецизионная обработка с ЧПУ Для кофемашин необходимо глубокое понимание того, какие размеры определяют функциональность, а какие являются лишь эталонной геометрией. Завышенные допуски на некритичные элементы приводят к резкому увеличению производственных затрат без улучшения характеристик. И наоборот, заниженные допуски на выступ портафильтра или седло жернова кофемолки практически гарантируют поломку в процессе эксплуатации.
Критические зоны допуска
1. Интерфейс соединения портафильтра с групповой головкой
Три асимметричных фиксирующих выступа на портафильтре должны плотно прилегать к внутренним направляющим головки группы с абсолютно равномерным контактным давлением. Допуск на положение выступов ±0.03 мм относительно центральной линии портафильтра обеспечивает равномерное сжатие прокладки. Если один из выступов смещается всего на 0.1 мм вперед относительно остальных, на эту сторону приходится 70% герметизирующего усилия, в то время как противоположная сторона едва соприкасается, что приводит к нарушению герметичности: от медленного капания до образования струи под высоким давлением.
Для стандартных коммерческих портафильтров диаметром 58 мм допуск по толщине выступа ±0.02 мм одинаково критичен. Выступ, толщина которого на 0.03 мм меньше необходимой, создает люфт, позволяя портафильтру чрезмерно вращаться, пережимая прокладку и сокращая срок его службы с нескольких месяцев до нескольких недель. И наоборот, выступ, толщина которого на 0.03 мм меньше необходимой, препятствует полному зацеплению, оставляя портафильтр недостаточно зафиксированным и рискуя катастрофически сорваться под давлением экстракции.
2. Концентричность жернова шлифовальной машины
Распределение частиц по размерам в шлифовальной машине полностью зависит от того, насколько точно жернова вращаются относительно друг друга. Отверстие подшипника держателя жерновов должно обеспечивать соосность с поверхностью крепления жерновов в пределах 0.01 мм по общему показанию индикатора (TIR).
Когда биение достигает 0.03 мм TIR, размер помола изменяется на 200–300 мкм. Возникающее в результате образование каналов в эспрессо невозможно исправить с помощью инструментов для распределения или более качественной подготовки кофейной таблетки — первопричина этого явления навсегда запечатлена в конструкции.
3. Уплотнительные поверхности котла
Бойлеры эспрессо-машин работают при давлении пара от 1.0 до 1.5 бар и температуре около 120 °C. Фланцевые соединения, к которым крепятся нагревательные элементы, датчики уровня воды и сантехнические фитинги, должны иметь плоскостность поверхности в пределах 0.03 мм.
Хотя высококачественная прокладка может компенсировать отклонение в 0.03 мм, любое большее отклонение приводит к тому, что материал прокладки начинает течь в зазор. При многократных термических циклах прокладка теряет сжатие и неизбежно начинает протекать. Проявления могут проявиться через шесть месяцев, но поломка гарантирована с того момента, как уплотнительная поверхность перестает соответствовать техническим требованиям.
4. Проверка герметичности корзины после вскрытия
Кольцевой зазор между внешним диаметром (ВД) основания тампера и внутренним диаметром (ВД) фильтрующей корзины напрямую определяет целостность шайбы. Для прецизионной корзины диаметром 58.5 мм внешний диаметр тампера от 58.0 до 58.3 мм обеспечивает постоянный радиальный зазор от 0.1 до 0.25 мм.
Если этот зазор увеличивается до 0.5 мм, несжатый кофе у стенки корзины образует кольцо низкой плотности. Вода естественным образом проходит по этому пути наименьшего сопротивления во время экстракции, в результате чего в одном и том же глотке образуется недоэкстрагированный периметр и переэкстрагированный центр.
Этап 1: Функциональное прототипирование
Прежде чем заключать полномасштабный производственный заказ, необходимо выпустить партию из 5-10 единиц для проверки гидродинамики, термической стабильности и механической конструкции. На этом этапе крайне важны быстрое производство и активная обратная связь по проектированию с учетом технологичности изготовления (DFM) . Цель состоит в том, чтобы выявить недостатки конструкции и оптимизировать геометрию детали на ранней стадии, что позволит доработать компонент до того, как капитал будет заморожен в массовом производстве, избегая больших потерь и неэффективного использования времени в будущем.
Этап 2: Мелкосерийное производство
Для машин ограниченного выпуска или оборудования для кафе, изготовленного на заказ, типичны мелкосерийные производства (от 50 до 500 единиц). При таком объеме затраты на переналадку и отходы от пробной резки существенно влияют на экономику производства. Вам следует убедиться, что ваш производственный партнер выполняет мелкосерийное производство на том же высокотехнологичном оборудовании и в соответствии с теми же строгими протоколами контроля качества, что и при крупных заказах, гарантируя, что жесткие допуски никогда не будут нарушены при небольших объемах.
Этап 3: Масштабирование до больших объемов.
Расширение производства до 1,000+ единиц смещает акцент на эффективность и стабильность цепочки поставок. На этом этапе следует отдавать приоритет производителям с доказанными возможностями крупномасштабного производства, оценивая два показателя:
Логистика материалов: Для заказа 5,000 портафильтров требуется от 2 до 3 тонн прутков из нержавеющей стали марки 304. Для предотвращения производственных задержек необходимо заранее обеспечить наличие этих партий материалов у надежного поставщика.
Реинвестирование в оснастку: Оцените возможности цеха по разработке специализированных гидравлических приспособлений. Обеспечение одновременной обработки нескольких деталей значительно сокращает время цикла и снижает себестоимость одной детали.
Метрология и обеспечение качества
По мере увеличения объемов производства контроль первого образца необходимо заменить непрерывным контролем качества. Для серийного производства требуются подробные отчеты, составленные с помощью координатно-измерительной машины (КИМ), отображающие точки данных по критически важным элементам, таким как посадочные места для заусенцев. Внедрение статистического контроля процессов (СПК) обеспечивает строгую стабильность качества от партии к партии в разных сменах.
Кроме того, обязательным является тестирование поверхности с помощью профилометра. Шероховатость поверхности выше Ra 1.6 мкм внутри каналов подачи воды в головку группы создает центры зарождения минеральной накипи, ускоряя засорение и изменяя температурный профиль станка. Регулярное тестирование с помощью профилометра позволяет выявлять износ инструмента и гарантировать соответствие поверхности требованиям перед отгрузкой деталей.
|
Стоимость водителя |
Влияние |
Стратегия оптимизации |
| Класс материала |
Нержавеющая сталь марки 316 стоит примерно в 1.4 раза дороже, чем 304; латунь марки C36000 находится между ними; алюминий марки 7075 стоит в 1.3 раза дороже, чем алюминий марки 6061. | Указывайте маркировку 316 только в тех случаях, когда этого требуют хлориды или химические средства для удаления накипи. |
| Диапазон допустимых отклонений |
Ужесточение допуска на отверстие с ±0.03 мм до ±0.01 мм удваивает время обработки за счет дополнительных чистовых проходов и контроля качества. | Для креплений портафильтра, посадочных мест жерновов и уплотнительных поверхностей необходимо соблюдать жесткие допуски. Внешние размеры нефункциональных частей должны соответствовать стандартным допускам. |
| Обработка поверхности |
Электрополировка обеспечивает увеличение прочности на 30–50% по сравнению с пассивацией только деталей из нержавеющей стали. PVD-покрытие обеспечивает увеличение прочности в 2–3 раза по сравнению с никелированием. | Электрополировка выполняется только на поверхностях, контактирующих с кофемашиной, и на видимых наружных поверхностях. Внутренние бесконтактные отверстия требуют только пассивации. |
| Количество продукции |
1–50 единиц: преобладают затраты на настройку. 100–500: себестоимость единицы продукции резко снижается. 1,000+: амортизация оснастки и ценообразование материалов в пакетном режиме обеспечивают дальнейшую экономию. | Разработка конструкции замка с выпуском опытного образца в количестве 5–10 единиц перед заказом серийного производства. |
| Вторичные операции |
Каждая дополнительная настройка (перенос с токарного станка на фрезерный, внешнее анодирование, пассивация, выполняемая сторонним подрядчиком) увеличивает стоимость и время выполнения заказа. | Сотрудничайте с производителем, который располагает токарными центрами с ЧПУ и собственными цехами обработки поверхностей. |
Наш цех станков с ЧПУ производит прецизионные компоненты для кофемашин, используя высокоэффективную технологическую архитектуру. Этот подход основан на четырех структурных решениях, разработанных для предотвращения наиболее распространенных видов отказов при обработке кофеоборудования.
DFM перед программированием
Каждый чертеж компонента кофемашины, поступающий в VMT, проходит всестороннюю инженерную проверку в течение 24 часов — задолго до начала CAM-программирования. Эта предварительная проверка специально направлена на выявление уязвимостей, характерных для кофемашин, в том числе:
В случае обнаружения аномалии мы предоставляем действенные, подкрепленные данными решения, а также описание проблемы. Запуская производство только на основе проверенного проекта, мы полностью исключаем задержки в процессе производства, вызванные неустраненными ошибками в чертежах.
Одноустановочная обработка
Технология VMT объединяет токарную и фрезерную обработку на одном изделии, используя токарные центры с ЧПУ, оснащенные приводным инструментом, и многоосевые обрабатывающие центры. Для стандартного корпуса портафильтра токарная обработка наружного диаметра, расточка внутреннего диаметра, фрезерование выступов и нарезание резьбы выполняются в одной последовательности операций без повторной фиксации в патроне.
Благодаря исключению ручного переворачивания деталей, соосность между посадочным местом корзины и фиксирующими выступами определяется исключительно собственной точностью станка. Позиционный дрейф в 15–25 мкм, обычно возникающий при использовании дополнительных приспособлений, полностью исключается в процессе проектирования.
Проверка в процессе
Критические размерные зоны, такие как диаметр отверстия портафильтра, соосность держателя жерновов кофемолки и плоскостность основания темпера, проверяются динамически, пока компонент еще закреплен в машине.
Если износ инструмента приводит к смещению диаметра отверстия всего на 5 мкм, смещения станка автоматически корректируются перед обработкой следующей детали. Такая упреждающая проверка гарантирует, что окончательный контроль с помощью координатно-измерительной машины (КИМ) просто подтверждает то, что уже было обеспечено внутрипроизводственным контролем, а не выявляет дефекты всей партии после нескольких часов производства.
Комплексная отслеживаемость материалов
Каждый компонент, контактирующий с пищевыми продуктами, произведенный компанией VMT, имеет специальный номер партии, который напрямую связан с сертификатом производителя сырья. Для компонентов из нержавеющей стали марок 304 и 316 это гарантирует полную прозрачность данных о химическом составе и механических свойствах. Для компонентов из латуни это обеспечивает документальное подтверждение соответствия требованиям по содержанию свинца согласно правилам для конкретных сплавов.
Такой уровень строгости гарантирует полное соответствие международным стандартам безопасности пищевых продуктов, обеспечивая брендам вашего кофейного оборудования полную юридическую ответственность за каждую отгруженную партию.
В индустрии спешелти-кофе точность проектирования — это не просто соблюдение жестких допусков, а основа для обеспечения безупречного пользовательского опыта и стабильности качества каждой порции кофе. Независимо от того, масштабируете ли вы производство коммерческой кофемолки или запускаете ограниченную серию эспрессо-машин, успех вашего оборудования зависит от выбора производственного партнера, который понимает уникальные физические процессы заваривания. Приоритетное внимание к ранним проверкам DFM (проектирование для производства), однократной обработке и строгой отслеживаемости материалов защитит ваш бренд от дорогостоящих поломок в полевых условиях и обеспечит безупречную работу оборудования, создавая положительное впечатление у потребителей.
Компания VMT производит прецизионные компоненты для кофемашин с ЧПУ из нержавеющей стали 304/316, латуни, алюминия и конструкционных пластмасс. Одноэтапная обработка, собственная обработка поверхности и полная прослеживаемость материалов позволяют создавать как прототипы, так и серийное производство. Обращайтесь к нам для анализа DFM-моделирования вашего кофейного оборудования, и мы ответим вам в течение 24 часов.
В1: Какие детали кофемашин можно изготовить с помощью станков с ЧПУ?
Обработка на станках с ЧПУ позволяет изготавливать группы кофе, корпуса портафильтров, паровые трубки, держатели жерновов кофемолки, основания темперов, распределительные инструменты, фитинги для бойлеров, поддоны для капель, дозирующие камеры и монтажные кронштейны на заказ. Этот процесс подходит для любых компонентов кофемашин, где допуски по размерам напрямую влияют на качество заваривания, герметичность или равномерность помола.
В2: Какой материал лучше всего подходит для деталей, обрабатываемых на станках с ЧПУ и контактирующих с кофе?
Для большинства деталей, контактирующих с кофе, по умолчанию используется нержавеющая сталь марки 304. Она обеспечивает достаточную коррозионную стойкость, предсказуемую работу оборудования и соответствует требованиям безопасности при контакте с пищевыми продуктами без нанесения покрытий. Для машин, которые будут контактировать с хлорированными растворами для удаления накипи или работать в прибрежных районах, рекомендуется использовать нержавеющую сталь марки 316. Латунь (C36000) является традиционным материалом для групповых головок и корпусов портафильтров, а никелированное покрытие служит барьером для контакта с кофе. Алюминий не должен контактировать с кофе или водой для заваривания, независимо от обработки поверхности.
В3: Какие допуски необходимы для деталей кофемашины?
Для обеспечения герметичности при давлении 9 бар требуется допуск ±0.03 мм на положение выступа портафильтра. Концентричность держателя жерновов кофемолки должна составлять ±0.01 мм TIR для обеспечения равномерного распределения частиц по размеру. Плоскостность фланца бойлера должна составлять 0.03 мм для предотвращения долговременных утечек прокладки. Стандартные конструктивные и эстетические характеристики могут иметь допуск ±0.1 мм без ущерба для производительности. Завышение допусков для некритичных элементов увеличивает стоимость без какой-либо функциональной выгоды.
Вопрос 4: Как детали кофемашин с ЧПУ изготавливаются с учетом требований безопасности для пищевых продуктов?
Три этапа: выбор материала (нержавеющая сталь 304/316 или латунь с барьерным покрытием), обработка поверхности (пассивация или электрополировка для нержавеющей стали, никелирование или PVD-покрытие для латуни) и технологическая документация (прослеживаемость номера партии от сертификата производителя до готовой детали). Безопасность пищевых продуктов — это цепочка. Любое разорванное звено — неправильный материал, пропущенная пассивация, отсутствие документации — обнуляет соответствие требованиям.
В5: Каков типичный срок поставки деталей для кофемашин с ЧПУ?
Изготовление прототипов (1–10 единиц) занимает 1–3 недели, если проверка DFM, механическая обработка и финишная обработка поверхности выполняются в одном месте. Для серийного производства (500+ единиц) срок изготовления составляет от 4 до 8 недель в зависимости от наличия материалов и сложности дополнительных операций. Наибольший фактор — финишная обработка поверхности: анодирование или гальваническое покрытие, выполняемое сторонними компаниями, добавляет 3–7 рабочих дней к логистическим затратам, тогда как собственная обработка поверхности полностью исключает этот фактор.
В6: Может ли станок с ЧПУ обрабатывать небольшие партии нестандартного кофейного оборудования?
Мелкосерийное производство (10–500 единиц) — это область, где обработка на станках с ЧПУ дает наибольшее преимущество перед литьем или штамповкой. Нет необходимости амортизировать затраты на оснастку до отгрузки первой детали. Одна и та же программа ЧПУ, которая используется для обработки одного основания трамбовки, обрабатывает 500 идентичных деталей. Себестоимость единицы продукции снижается с увеличением количества, поскольку затраты на настройку и программирование распределяются между большим количеством деталей, но качество не зависит от достижения минимального порога объема.


 +86 15099911516




 Читать далее