16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 467 | Опубликовано VMT 28 июля 2026 г. | Время чтения: около 5 минут


Многослойная мельница для трав может выглядеть простой снаружи, но ее эффективность зависит от взаимодействия множества обработанных, отделанных и собранных компонентов.
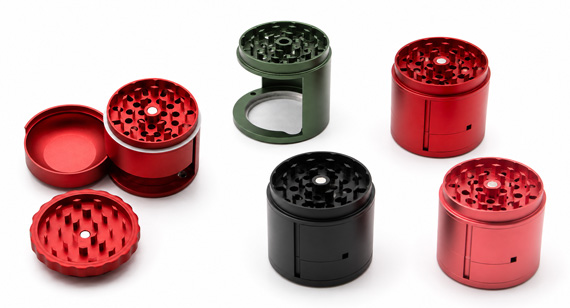
В этом проекте по созданию шлифовального станка с вращающимся валом главной задачей было не изготовление одной круглой алюминиевой детали. Задача заключалась в координации глубокой механической обработки, внутренних и внешних диаметров, обработанных зубьев, позиционирующих отверстий, анодирования, магнитов, сетки из нержавеющей стали, вращающегося вала, шайбы из ПТФЭ и окончательной четырехслойной сборки.
Любая неконтролируемая ошибка может привести к видимой или функциональной проблеме:
В данном тематическом исследовании описывается, как проект прошел путь от анализа проектной документации до обработки на станках с ЧПУ , финишной обработки поверхности , сборки компонентов и функционального контроля.
| Проектный элемент |
Детали проекта |
| Тип продукта | Измельчитель трав с вращающимся валом на заказ |
| Основная структура | Четырехслойная алюминиевая сборка |
| Основные производственные процессы | Черновое фрезерование на станках с ЧПУ. Токарный станок с ЧПУ и прецизионное фрезерование с ЧПУ |
| Чистота поверхности | анодирование |
| Основные компоненты сборки | Магниты, сетка из нержавеющей стали, вращающийся вал из нержавеющей стали, шайба из ПТФЭ и крепежные элементы. |
| Основные производственные риски | Удаление стружки, вибрация, нестабильность размеров, концентричность, этапы перехода инструмента, заусенцы, изменение цвета анодирования и дефекты сборки. |
| Цель производства | Создать гладкую, устойчивую и визуально согласованную сборку в соответствии с проектом заказчика. |
Это был нестандартный проект по изготовлению шлифовального станка. Компоненты должны были быть изготовлены в соответствии с проектом заказчика, а затем проверены как единое целое.
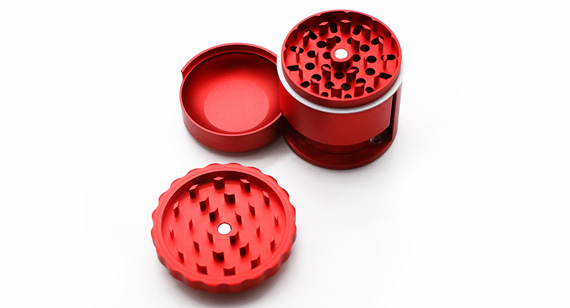
В представленном проекте изделия использована четырехслойная конструкция с внутренним вращающимся механизмом.
В отличие от обычной двухкомпонентной шлифовальной машины, эта конструкция содержала дополнительные функциональные и сборочные взаимосвязи. Верхний и нижний компоненты должны были правильно совпадать, внутренняя вращающаяся конструкция должна была перемещаться без заклинивания, а сетка, вал, магниты и шайба должны были надежно удерживаться на месте после сборки.
Таким образом, проект требовал большего, чем просто индивидуальный контроль размеров. Компании VMT необходимо было понять, как будет вести себя изделие в целом после:
В ходе анализа конструкции основное внимание было уделено выявлению случаев, когда вариации в обработке, отделке или сборке могут повлиять на конечное вращение, внешний вид или структурную устойчивость.
Ряд особенностей сделал этот проект более сложным, чем изготовление обычного круглого корпуса на станке с ЧПУ.
Глубокие внутренние полости
Внутренняя полость ограничивала отвод стружки во время токарной обработки. Если алюминиевая стружка оставалась зажатой между инструментом и заготовкой, она могла мешать резанию и вызывать вибрационные следы или нестабильность внутренних размеров.
Взаимодействие внутренних и внешних диаметров
Внутренние и внешние круглые элементы не являлись независимыми эстетическими размерами. Они составляли часть вращающейся и собираемой конструкции.
Небольшая разница в диаметре, соосности или осевом положении может привести к тому, что собранная деталь окажется слишком тугой, слишком свободной или нестабильной.
Комбинированные токарные и фрезерные операции
Круглый корпус и внутренние камеры подходили для токарной обработки на станках с ЧПУ, в то время как зубья, отверстия и элементы позиционирования требовали фрезерования на станках с ЧПУ.
Переход между этими процессами необходимо было контролировать таким образом, чтобы токарная и фрезерная обработка не оставляли видимого или функционального дефекта.
Многослойное анодированное покрытие
Четыре основных алюминиевых компонента были осмотрены вместе после сборки. Даже если каждая деталь была приемлема по отдельности, различия в текстуре пескоструйной обработки, состоянии сырья, положении подвеса или параметрах анодирования могли привести к тому, что готовый комплект выглядел несоответствующим друг другу.
Многокомпонентная сборка
Магниты, сетка, вращающийся вал, шайба и крепежные элементы создавали дополнительные риски, которые не были видны на отдельных чертежах станков с ЧПУ.
В процессе сборки необходимо контролировать количество клея, направление магнита, фиксацию экрана, положение вала, установку шайб и косметическую защиту.
Перед началом обработки первой задачей было понять, как каждый компонент взаимодействует с другими деталями.
В ходе инженерной экспертизы были рассмотрены следующие вопросы:
Предварительная проверка сборки помогла предотвратить распространенную проблему при закупке комплектующих: отдельные компоненты проходят проверку размеров, но готовое изделие все еще заедает или кажется некачественным.
Следующим шагом стало преобразование проекта в стабильную последовательность производственных операций.
В ходе анализа DFM основное внимание было уделено пяти ключевым областям.
Выбор базовой точки обработки
Для основных круглых и вращающихся элементов требовались согласованные базовые точки. Везде, где это было возможно, соответствующие диаметры планировались относительно одной и той же точки отсчета при токарной обработке, чтобы уменьшить накопленные ошибки концентричности.
Доступ к инструменту
Для обеспечения достаточного доступа режущим инструментам требовались зубья, глубокие полости и внутренние элементы позиционирования.
Перед подтверждением стратегии фрезерования были учтены диаметр инструмента, его длина и направление подхода.
Эвакуация стружки
Поскольку деталь содержала глубокую внутреннюю полость, необходимо было предотвратить попадание стружки в рабочую зону во время токарной обработки.
Припуск на чистовую обработку поверхности
Анодированный слой может влиять на резьбу, диаметры посадки, положение вала и другие параметры, которые необходимо точно подобрать.
Поэтому размеры до отделки необходимо было учитывать вместе с требованиями к окончательной сборке.
Последовательность сборки
Магниты, сетка, вал, шайба из ПТФЭ и крепежные элементы нельзя было рассматривать как нечто второстепенное.
Последовательность установки и требования к контролю качества необходимо было спланировать до начала серийной обработки.
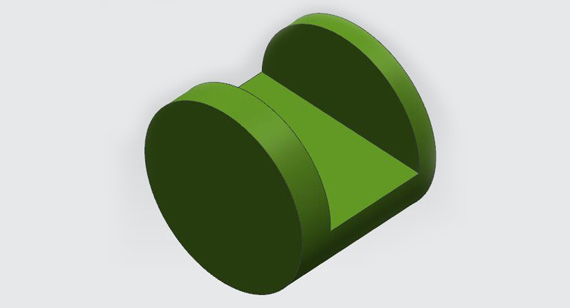
Первоначальный процесс предусматривал предварительную обработку методом чернового фрезерования перед прецизионной токарной обработкой.
Целью этой операции было создание более эффективного пути для удаления стружки из внутренней полости.
При недостаточном удалении стружки во время токарной обработки вокруг инструмента может скапливаться алюминиевая стружка. Это может привести к следующим последствиям:
Удаляя выбранный материал перед основной операцией токарной обработки, бригада обрабатывающих предприятий снизила риск попадания стружки в полость заготовки.
Эта дополнительная операция увеличила время планирования процесса, но обеспечила более стабильную точность токарной обработки и снизила риск дефектов внутренних поверхностей.
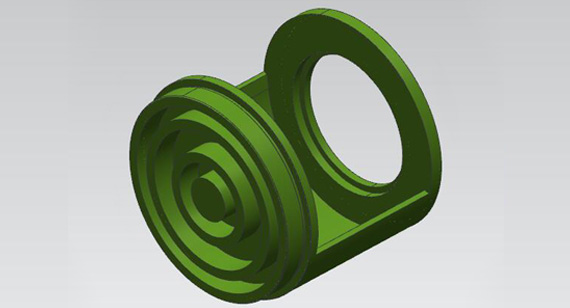
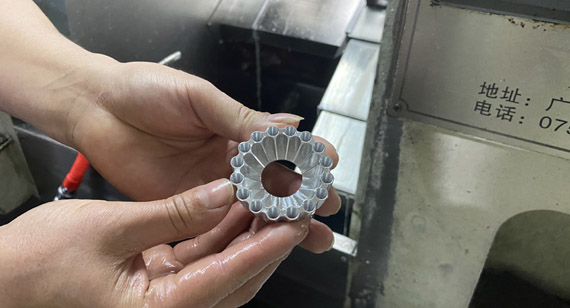
Для создания основных круглых элементов шлифовального станка использовалась токарная обработка на станках с ЧПУ.
Токарная обработка включала в себя обработку соответствующих внутренних камер, внешних профилей, торцевых поверхностей, ступенчатых диаметров и сборочных поверхностей.
Самым важным требованием было не просто достижение круглой формы. Процесс токарной обработки должен был сохранять соотношение внутреннего и внешнего диаметров.
В число основных мер контроля входило:
Если внутренний и внешний диаметры изготавливались независимо друг от друга без контроля их соотношения, то собранный вращающийся узел мог заклинить, раскачиваться или создавать неравномерное трение.
По этой причине функциональные параметры, определяющие половые отношения, рассматривались иначе, чем некритические косметические параметры.
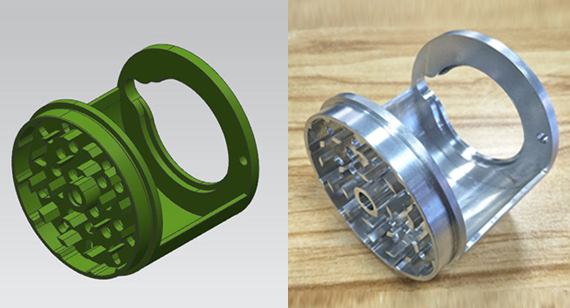
После того, как были определены основные элементы, изготовленные на токарном станке, для создания шлифовальных зубьев и деталей позиционирования использовалось фрезерование на станке с ЧПУ.
Эта операция создала новую проблему: некоторые фрезерованные участки перекрывали или приближались к поверхностям, уже полученным методом токарной обработки на станках с ЧПУ.
Если параметры станка, высота инструмента или координатная взаимосвязь не контролировались, в месте соприкосновения обрабатываемых и фрезеруемых поверхностей мог возникнуть переходный участок.
Согласно первоначальной проектной документации, этот переходный этап контролировался с точностью до 0.05 мм. Это значение, специфичное для данного проекта, должно оставаться на опубликованной странице только после подтверждения его соответствия первоначальной производственной или контрольной документации.
Процесс измельчения также требовал контроля следующих параметров:
Целью было формирование четко очерченных зубьев без образования рыхлых заусенцев или чрезмерного закругления кромок при последующей финишной обработке.
После токарной и фрезерной обработки детали требовали контролируемой зачистки.
Цель заключалась не в том, чтобы сделать каждую кромку сильно закругленной. Чрезмерная зачистка могла изменить профиль зуба, снизить четкость кромки, увеличить небольшие отверстия или нарушить посадку между сопрягаемыми компонентами.
Группа специалистов по удалению заусенцев сосредоточила свои усилия на следующем:
После удаления заусенцев детали были очищены и проверены перед финишной обработкой поверхности.
Предварительная пробная сборка перед финишной обработкой также имела важное значение, поскольку корректировка размеров перед анодированием выполняется проще и дешевле.
Проверка сборки прошла успешно:
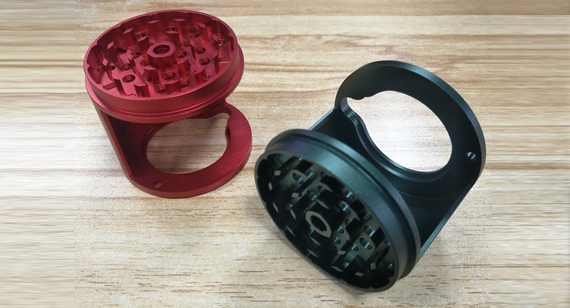
Анодирование обеспечило необходимый внешний вид и характеристики поверхности алюминиевых компонентов, но также создало риски, связанные как с размерами, так и с внешним видом.
Поскольку данное изделие состояло из четырех видимых слоев, оценить однородность цвета только по одной детали было невозможно. Детали необходимо было проверять как единый комплект.
В плане контроля качества отделочных работ были учтены следующие моменты:
Способ подвешивания имел особое значение.
Неправильный выбор точки крепления может оставить видимые следы контакта, а неконтролируемое обращение во время погрузки, разгрузки или транспортировки может поцарапать обработанные поверхности.
В случае многослойного изделия даже при удовлетворительном внешнем виде отдельных деталей, собранных вместе, результат может оказаться неприемлемым. Поэтому сравнение готовых слоев следует проводить при одинаковом освещении и ориентации.
Для получения более подробной информации о доступных процессах финишной обработки покупатели могут ознакомиться с услугами VMT по обработке алюминиевых поверхностей.
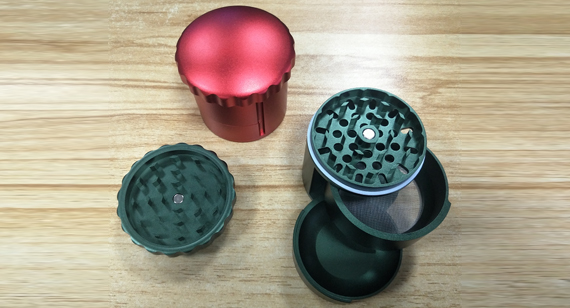
После того как анодированные компоненты вернулись с финишной обработки и прошли проверку качества, проект перешел к этапу сборки.
Первоначальный проект включал в себя:
Перед публикацией или повторным производством эти данные следует сверить с окончательно утвержденной спецификацией материалов.
Установка магнита
Для управления магнитным узлом требовалось следующее:
Одним из главных рисков был избыток клея.
Излишки клея могут растекаться по видимым анодированным поверхностям или мешать дальнейшей сборке.
Для снижения этого риска при сборке следует использовать контролируемое количество дозируемого материала, а не полагаться исключительно на判断 оператора.
Установка экрана из нержавеющей стали
Сетчатый экран из нержавеющей стали должен был ровно прилегать и надежно держаться после сборки.
К потенциальным проблемам относились:
Таким образом, операция по фиксации экрана требовала как визуального осмотра, так и проверки степени фиксации.
Установка вращающегося вала
Вал из нержавеющей стали был одним из главных функциональных элементов конструкции.
Его положение повлияло на:
Отверстия, крепежные элементы и направление сборки, относящиеся к валу, должны оставаться неизменными.
Установка шайбы из ПТФЭ
Шайба из ПТФЭ помогала регулировать контакт между вращающимися металлическими компонентами.
Толщина, положение при посадке и степень сжатия могут влиять на сопротивление вращению и осевой зазор.
Неправильно установленная или отсутствующая шайба может привести к прямому контакту металла, чрезмерному люфту или нестабильному движению.
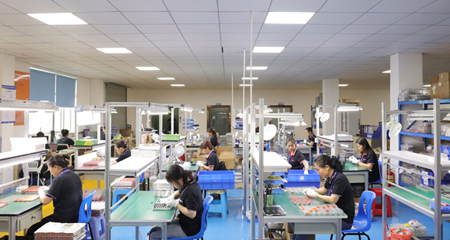
Для получения готового изделия требовалось нечто большее, чем стандартная проверка размеров отдельных деталей.
Проверка была разделена на три уровня.
Проверка отдельных компонентов
Ключевые параметры включали:
Косметический осмотр
Анодированные компоненты были проверены на соответствие следующим требованиям:
Полная проверка сборки
Окончательная сборка была проверена на наличие следующих признаков:
Такая комплексная проверка изделия была необходима, поскольку удобство использования зависело от общего набора допусков, а не только от одного размера, указанного на чертеже.
| Производственный риск |
Возможный результат |
Контроль над процессом |
| Сколы, застрявшие внутри полости | Следы вибрации и нестабильные размеры | Элементы черновой обработки для снятия стружки перед прецизионной токарной обработкой. |
| Несогласованные опорные точки поворота | Раскачивание или вращательное заклинивание | Круговые элементы, связанные с машиной, из контролируемых источников |
| Плохой контроль внутреннего и внешнего диаметра. | Слишком тугая или слишком свободная сборка | Проверьте функциональные размеры сопряжения и проведите пробную сборку. |
| Токарная и фрезерная обработка не совпадают. | Видимый переходный этап | Установите общие координаты и осмотрите переходную зону. |
| Фрезерные боры для обработки зубьев | Неудовлетворительный внешний вид или снижение функциональности | Контроль состояния инструмента, траектории движения инструмента и выборочная зачистка. |
| Анодирование не входит в планировку габаритов. | Узкий вал или подходящие размеры | Оставьте необходимый запас времени на предварительную обработку и проведите осмотр после завершения работ. |
| Различные цвета анодирования между слоями | Несоответствие внешнего вида готового продукта | Используйте утвержденные образцы и проверяйте детали как единый комплект. |
| Некачественное планирование точек подвеса | Видимые следы или царапины | Перед анодированием определите невидимые зоны контакта. |
| Излишки магнитного клея | Косметическое загрязнение или вмешательство | Стандартизировать количество клея и метод его отверждения. |
| Неправильная полярность магнита | Слабое или обратное закрытие | Используйте инструкции по сборке с контролем полярности. |
| Неполное экранное завораживание | Свободно снимаемая сетка из нержавеющей стали | После сборки проверьте положение и крепление экрана. |
| Неправильный PTFE установка стиральной машины | Неустойчивое вращение или контакт металла | Проверьте толщину шайбы, ее положение и последовательность сборки. |
| Отдельные детали проходят проверку, но сборка не удаётся. | Заедание, шатание или непостоянство ощущений | Добавить полное функциональное тестирование сборки. |
Этот проект демонстрирует, почему измельчитель трав с вращающимся валом не следует приобретать в виде нескольких несвязанных между собой деталей, изготовленных на станках с ЧПУ.
Конечные характеристики изделия зависели от комплексного управления следующими параметрами:
Главная ценность заключалась не просто в производстве алюминиевых компонентов, соответствующих заданным размерам.
Производственный процесс должен был преобразовать проект заказчика в повторяемую сборку, в которой детали могли бы вращаться, выравниваться и сохранять неизменно привлекательный внешний вид готового изделия.
Если конструкция вашей шлифовальной машины включает в себя несколько вращающихся, резьбовых или собранных слоев, перед запросом коммерческого предложения учтите следующее.
Предоставьте полную модель сборки.
Предоставление только отдельных чертежей деталей может скрывать проблемы, связанные с взаимными помехами, накоплением допусков и последовательностью сборки.
Полная 3D-модель сборки помогает производителю оценить взаимодействие компонентов.
Определение функциональных аспектов
Не для каждого параметра требуется жесткая погрешность.
Отметьте диаметры, выступы, положение валов, углубления для магнитов, элементы сетки и высоту узла, которые непосредственно влияют на вращение или посадку.
Определите окончательную отделку поверхности на раннем этапе.
Анодирование следует включить в анализ допусков до начала механической обработки.
Не следует доводить до совершенства посадку, основываясь только на исходных размерах, полученных в процессе механической обработки.
Определение косметических поверхностей
Обозначьте видимые поверхности класса А и допустимые зоны для подвешивания, крепления или контакта.
Это помогает заводу планировать механическую обработку, отделку, контроль качества и упаковку.
Предоставьте спецификацию материалов для сборки.
В спецификации материалов должны быть указаны:
Перед началом серийного производства утвердите готовую сборку.
Незавершенный металлический образец не может в полной мере подтвердить цвет анодирования, соответствие покрытия, магнитную сборку, фиксацию экрана или окончательный внешний вид.
По возможности, утверждение должно основываться на готовом и собранном образце.
После утверждения прототипа проект следует преобразовать в документацию, обеспечивающую контролируемое производство.
Они могут включать:
Без переноса знаний, полученных при создании прототипа, в производственный контроль те же проблемы могут возникнуть в последующих партиях, даже если первый образец окажется успешным.
Компания VMT предоставляет услуги по токарной и фрезерной обработке на станках с ЧПУ, чистовой обработке поверхностей, контролю качества и сборке компонентов, разработанных заказчиком.
В рамках проектов по производству измельчителей трав объем работ может включать в себя:
Компания VMT производит продукцию по чертежам заказчика, а не ограничивает покупателей стандартными товарами, предназначенными для розничной продажи.
Цель состоит в том, чтобы помочь вашим инженерным и закупочным группам выявлять риски, связанные с механической обработкой, отделкой и сборкой, до того, как эти риски приведут к задержкам в изготовлении образцов, несоответствию партий продукции или жалобам со стороны заказчиков.
Отправьте ваши чертежи, требования и целевое количество. Компания VMT рассмотрит ваш проект и предоставит решение по механической обработке и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
На этой странице рассматривается процесс изготовления одного из проектов шлифовальных станков с вращающимся валом.
Для более подробного сравнения алюминия, цинковых сплавов, конструкций деталей, обработки на станках с ЧПУ, литья под давлением и выбора поставщиков, читайте:
Рекомендуемая ссылка: https://www.machining-custom.com/blog/spice-herb-weed-grinder-cnc-machining-factory.html
Почему перед токарной обработкой на станке с ЧПУ была добавлена черновая фрезеровка?
В результате черновой фрезеровки образовалось дополнительное пространство для выхода алюминиевой стружки из глубокой внутренней полости.
Это снизило риск образования застрявшей стружки, вызывающей деформацию инструмента, следы вибрации и нестабильность внутренних размеров во время токарной обработки.
Почему внутренний и внешний диаметры необходимо контролировать одновременно?
Внутренние и внешние круглые элементы влияют на соосность и зазор вращающегося узла.
Если они не изготовлены на основе стабильных эталонных образцов, конечный продукт может шататься, царапаться или заклинивать, даже если отдельные измерения диаметра кажутся приемлемыми.
Как изготавливаются зубья шлифовального станка?
Круглые корпуса и полости изготавливаются преимущественно методом токарной обработки на станках с ЧПУ, а зубья и элементы позиционирования — методом фрезерования на станках с ЧПУ.
Выбор фрезы, направление доступа, расстояние между зубьями и метод снятия заусенцев должны планироваться совместно.
Почему между токарным и фрезерным обработкой может возникнуть ступенька?
При токарной и фрезерной обработке используются разные настройки, инструменты и системы координат.
Если две операции не согласованы должным образом, в месте соединения обрабатываемых участков может появиться переходный участок.
Как анодирование влияет на сборку?
Анодирование изменяет поверхность алюминия и может влиять на диаметры плотно прилегающих деталей, характеристики валов, резьбу и другие элементы соединения.
Перед началом обработки необходимо включить в проектирование с учетом технологичности производства (DFM) и проверку допусков требуемые параметры чистовой обработки и толщины покрытия.
Как можно уменьшить разницу в цвете между четырьмя слоями?
Стабильность цвета можно улучшить, контролируя партии материалов, параметры пескоструйной обработки, очистки, анодирования, методы подвешивания и используя утвержденные образцы цвета.
Четыре видимых компонента также следует осмотреть как единое целое.
Как предотвратить проблемы с магнитными узлами?
Расположение магнитных гнезд, полярность, количество клея, глубина посадки и процесс отверждения должны контролироваться в соответствии с инструкцией по сборке.
Окончательная проверка должна подтвердить, что магниты надежно закреплены и что следов клея не видно.
Как крепится защитный экран из нержавеющей стали?
Экран может крепиться с помощью паза, запрессовки, заклепки, стопорного кольца или другой конструкции, заданной заказчиком.
После сборки следует проверить его положение, плоскостность и надежность крепления.
Зачем в вращающемся узле используется шайба из ПТФЭ?
Шайба из ПТФЭ может помочь контролировать контакт, трение, шум или осевое расстояние между вращающимися компонентами.
Его толщина и положение должны соответствовать конструкции сборки.
Какие файлы следует предоставить для аналогичного проекта?
Для точного анализа DFM и составления сметы предоставьте следующую информацию:
Для успешного выполнения проекта по изготовлению шлифовального станка требуется нечто большее, чем просто обработка каждой детали по отдельности.
В конструкции также необходимо учитывать удаление стружки, базовые параметры токарной и фрезерной обработки, геометрию зубьев, припуск на анодирование, установку магнитов, фиксацию сетки, выравнивание вала и окончательное тестирование сборки.
Отправьте в VMT ваши 2D-чертежи, 3D-модели сборки, требования к качеству поверхности и ожидаемое количество. Наша инженерная команда оценит риски производства и сборки перед началом производства.
Независимо от того, проверяете ли вы новую вращающуюся конструкцию или готовите утвержденный проект для серийного производства, VMT может оказать поддержку вашему проекту на всех этапах: от проверки чертежей и обработки прототипов до финишной обработки, сборки, контроля качества и экспортной упаковки.
Загрузите файлы с вашим проектом, чтобы получить индивидуальный производственный план и коммерческое предложение.


 +86 15099911516




 Читать далее