16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 1391 | Опубликовано VMT 15 февраля 2022 г.


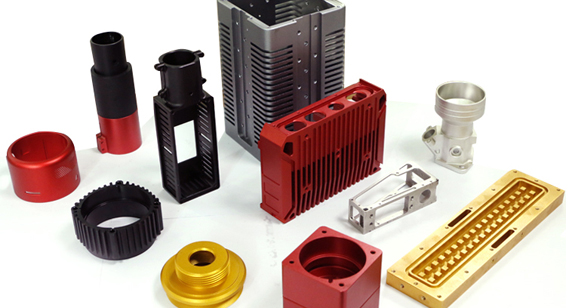
Обработка на станках с ЧПУ занимает важное место в отрасли механической обработки и производства . Высокий уровень и точность размеров деталей, обрабатываемых на станках с ЧПУ, напрямую определяют производительность механического оборудования. Механическая и обрабатывающая промышленность, обладающая высокопроизводительным механическим оборудованием, может значительно повысить общую экономическую мощь страны.
Токарные станки с ЧПУ — один из столпов современной обрабатывающей промышленности. Они отвечают за изготовление деталей, обработанных на станках с ЧПУ, для большого количества оборудования. Контроль точности размеров деталей, обработанных на станках с ЧПУ, является приоритетной задачей наших специалистов.
Мы анализируем причины ошибок обработки деталей, обработанных на станках с ЧПУ, и изучаем, как их решать и избегать повторения. Токарные станки с ЧПУ в основном обрабатывают вращающиеся детали, а основными компонентами большинства обработанных на станках с ЧПУ деталей являются отверстия, внешние окружности, канавки и резьбы. Далее я изучу три аспекта: принцип обработки на токарных станках с ЧПУ, причины ошибок обработки на токарных станках с ЧПУ и методы устранения ошибок.
1. Принцип обработки на токарном станке с ЧПУ
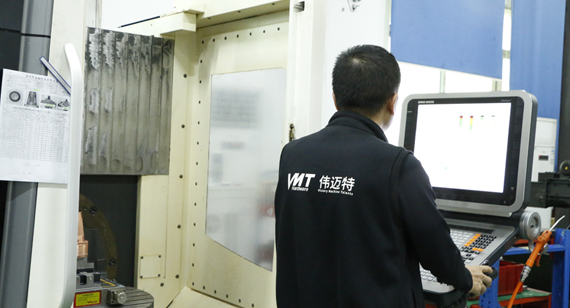
Токарный станок с ЧПУ использует устройство ЧПУ для управления движением держателя инструмента и вращением шпинделя для обработки заготовки. Перед тем, как токарные станки с ЧПУ обрабатывают детали, техническим специалистам необходимо проанализировать чертежи для подготовки технологии обработки и программ. Персонал по отладке вводит программу в систему управления токарного станка с ЧПУ, а заготовка обрабатывается оператором после отладки. В процессе обработки деталей с ЧПУ шпиндель приводит заготовку во вращение, сервосистема приводит в движение инструмент для обработки заготовки под управлением команд, выдаваемых устройством ЧПУ, а оператор проверяет размер обработанных деталей с ЧПУ и использует функцию компенсации для корректировки размера.
2. Причины ошибок при обработке деталей на станках с ЧПУ
При обработке деталей на станках с ЧПУ на точность размеров деталей, обработанных на станках с ЧПУ, будут влиять такие факторы, как жесткость станка, деформация заготовки, износ инструмента и т. д. В процессе обработки на станках с ЧПУ мы должны проанализировать причины и устранить их.
2.1 Износ обрабатывающего инструмента влияет на точность обработки
При обработке деталей на станках с ЧПУ инструмент изнашивается. При обработке наружной окружности размер внешней окружности увеличивается после износа инструмента, что приводит к выходу за пределы допустимых отклонений. В процессе обработки внутреннего отверстия на станке с ЧПУ размер внутреннего отверстия уменьшается после износа инструмента, что также приводит к выходу за пределы допустимых отклонений. При обработке резьбовых деталей на станках с ЧПУ после износа резьбонарезного инструмента внутренняя и наружная резьба выходят за пределы допустимых отклонений, а кольцевой и пробковый калибры становятся некачественными.
2.2 Недостаточная жесткость станка и жесткость инструмента приводят к выходу размера за пределы допуска.
В процессе обработки деталей на станках с ЧПУ из-за чрезмерного объема обработки и недостаточной жесткости станка возникает вибрация, а качество поверхности деталей, обработанных на станках с ЧПУ, слишком низкое. В процессе чрезмерной резки инструмент будет изнашиваться быстрее, что приведет к плохому качеству поверхности заготовки и даже к поломке инструмента.
2.3 Недостаточная подача охлаждающей жидкости приводит к ошибке размера
В процессе обработки металла на станках с ЧПУ из-за высокой скорости резки выделяется большое количество тепла. В процессе резки, если охлаждение не будет своевременным, будет много резки металла, наматывания обработанных на станках с ЧПУ деталей и повреждения инструмента, что приведет к выходу конечного размера за пределы допуска.
2.4 Размер вышел за пределы допуска из-за ошибки техника.
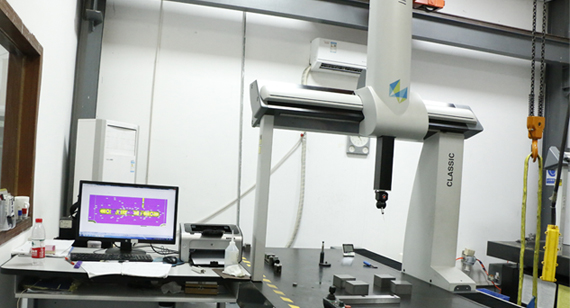
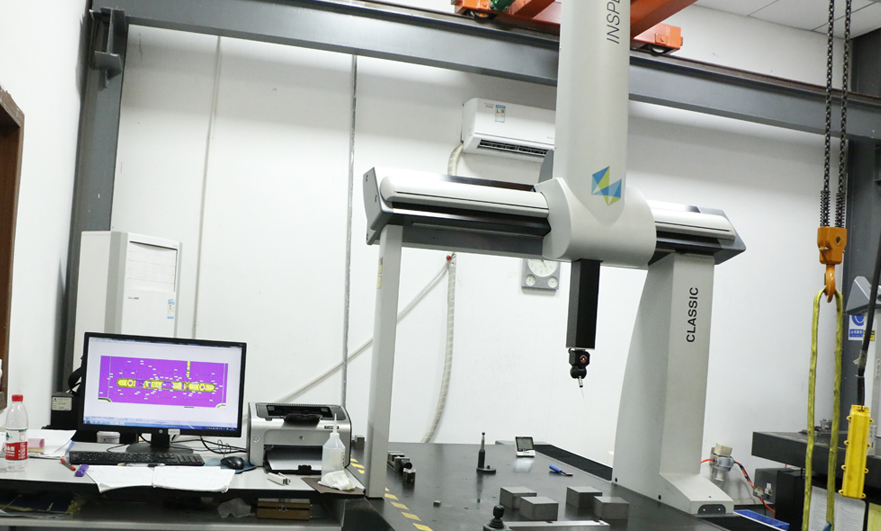
Технические специалисты предприятия вводят программу и проводят отладку после установки инструмента и обработки деталей на станке с ЧПУ . В процессе отладки требуется настройка инструмента и измерение размеров. При настройке компенсации длины инструмента точность обработки деталей на станке с ЧПУ может выйти за пределы допустимых значений из-за ошибок в работе. При измерении деталей на станке с ЧПУ из-за недостаточного измерения размеров, измеренные размеры могут быть слишком большими или слишком маленькими, что в конечном итоге приводит к выходу размеров за пределы допустимых значений.
3. Решение проблемы несоответствия размеров деталей, обрабатываемых на токарном станке с ЧПУ
Технические специалисты предприятия вводят программу и отлаживают ее после установки инструмента и деталей, обработанных на станке с ЧПУ. В процессе отладки требуются настройка инструмента и измерение размера. При настройке компенсации длины инструмента точность деталей, обработанных на станке с ЧПУ, будет выходить за пределы допуска из-за ошибок эксплуатации. При измерении режущих деталей, поскольку измерение размера не стандартизировано, измеренный размер слишком большой или слишком маленький, что в конечном итоге приводит к тому, что размер выходит за пределы допуска.
В обычном процессе обработки на станке с ЧПУ обнаруживается, что размер обработанных деталей выходит за пределы допуска. Нам нужно это проанализировать. Если инструмент признан хорошим, нам нужно скорректировать размер в соответствии с результатами измерений. Плохо, многие операторы напрямую изменяют размер с помощью компенсации инструмента после измерения окончательного размера. Часто размерная стабильность после такой модификации не очень хорошая. Конечная причина в том, что припуск на черновую обработку слишком велик.
В реальном процессе обработки на станках с ЧПУ, например, при резке внешнего круга из стали 45# диаметром 60 мм, допуск обычно устанавливается в диапазоне от -0.02 до 0, что требует от нас выполнения черновой и чистовой обработки. После черновой обработки размер внешнего круга детали должен составлять 50.5– Между 50.3 и 3 мы часто пренебрегаем измерением припуска после черновой обработки в процессе обработки деталей на станках с ЧПУ. Если резка выполняется при условии, что чистовой инструмент и параметры резки не изменяются, размер будет слишком большим.
После черновой обработки результат измерения составляет 50.6 мм. Нам необходимо установить компенсацию инструмента через интерфейс смещения. Необходимо рассчитать окончательное входное значение. Необходимо ввести –0.1 мм в настройку параметра оси X, чтобы удовлетворить требованиям, но мы обычно настраиваем размер меньше максимального размера. Настройка размера до 50.45 мм является наилучшим значением размера.
После квалификации чернового размера нам необходимо отладить чистовой размер. Внешний размер окружности 60 мм отлаживается в соответствии со значением допуска от –0.02 до 0. Оптимальный размер составляет 59.99 мм. Если измеренный размер составляет 60.02 мм, мы Необходимо рассчитать разницу между 60.02 мм и 59.99 мм и выполнить компенсацию в направлении оси X чистового инструмента – 0.03 мм, измерить снова, и размер квалифицирован, затем вы можете разобрать деталь и продолжить обработку. При настройке компенсации инструмента мы должны Чтобы было ясно, токарный станок с ЧПУ параметризуется в соответствии с диаметром.
При измерении внешнего круга, если длина поверхности внешнего круга размера слишком велика, нам нужно измерять по секциям. После обнаружения, что внешний круг имеет конусность, ее необходимо отладить с помощью программы. Например: та же внешняя круглая поверхность имеет длину 80 мм, а конусность в направлении диаметра составляет 0.04 мм. Когда это прямой конус, программа регулировки - G01X–0.04Z–80.F0.1, а когда это обратный конус, программа регулировки - G01X0.04Z–80.F0. 1. Оператор должен точно определить размер, когда первая часть пробной резки обрабатывается на станке с ЧПУ, чтобы предотвратить возникновение брака в партиях. Во время процесса обработки на станке с ЧПУ операторы на месте должны вовремя следить за уровнем жидкости смазочно-охлаждающей жидкости. Когда уровень жидкости слишком низкий, мы должны вовремя добавлять смазочно-охлаждающую жидкость, чтобы предотвратить возникновение запутывания.
После проведения плановой проверки и правильной оценки оператор может эффективно контролировать размеры стандартных деталей, обрабатываемых на токарных станках с ЧПУ, в соответствии с вышеуказанными методами отладки. В процессе обработки на станке с ЧПУ оператор также должен проводить проверку в соответствии с правилами и вести учет результатов самопроверки, обеспечивая таким образом «двойную гарантию» качества обработанных на станке с ЧПУ деталей.


 +86 15099911516




 Читать далее