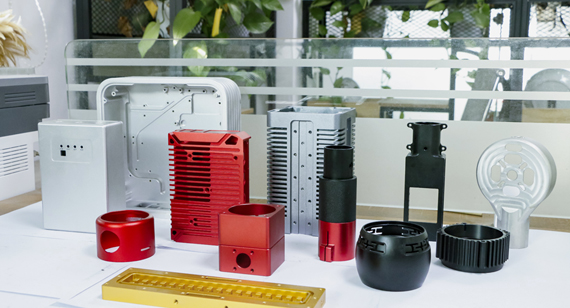
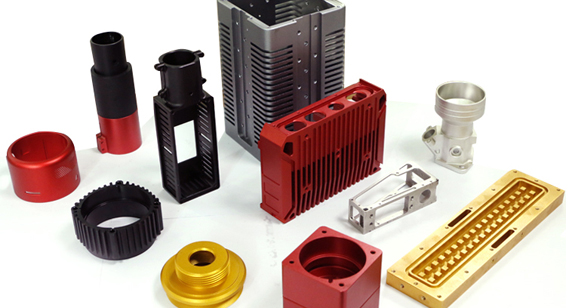
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 278 | Опубликовано VMT 04 января 2022 г.


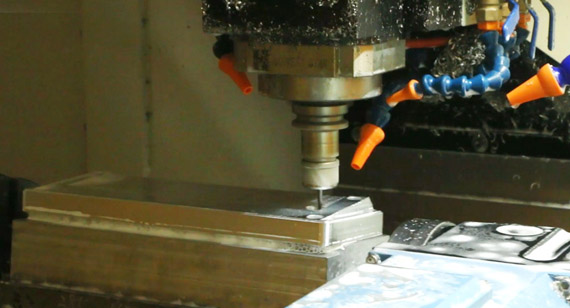
Высокоскоростная обработка полостей из алюминиевых сплавов на станках с ЧПУ — это передовая технология производства, сочетающая в себе высокую эффективность, высокое качество и низкое энергопотребление. Высокоскоростная обработка на станках с ЧПУ позволяет решить проблемы, связанные с легкой деформацией и плохим качеством поверхности, характерные для традиционной обработки. С учетом характеристик высокоскоростной обработки алюминиевых сплавов на станках с ЧПУ «малый объем резания, высокая скорость подачи», для высокоскоростной обработки полостей из алюминиевых сплавов на станках с ЧПУ используются соответствующие технологии и методы работы. Путем оптимизации параметров резания и выбора траекторий движения инструмента достигается повышение эффективности обработки и обеспечение качества обрабатываемых деталей.
Существует много причин деформации деталей из алюминиевого сплава, обработанных с помощью ЧПУ, и метод эксплуатации также является одной из причин в реальной эксплуатации. Во-вторых, представлены операционные навыки производителей деталей из алюминиевого сплава, обработанных с помощью ЧПУ.
(1) Для деталей с большими допусками на фрезерование, чтобы иметь лучшие условия рассеивания тепла во время процесса обработки с ЧПУ и избежать концентрации тепла, симметричная обработка должна использоваться в процессе обработки с ЧПУ. Если есть алюминиевая пластина толщиной 90 мм, которую необходимо обработать с ЧПУ до 60 мм, если другая сторона фрезеруется с ЧПУ сразу после того, как все стороны одной стороны обработаны с ЧПУ, окончательный размер может быть обработан с ЧПУ только за один раз, и плоскостность может достигать только 5 мм; если две симметричные обработки боковых повторных подач, каждая сторона должна быть обработана дважды до окончательного размера, что может обеспечить плоскостность 0.3 мм.
(2) Уменьшите силу резания и теплоту резки, изменив количество резки. Среди трех факторов объема резки толщина резки имеет большое влияние на силу резания. Когда припуск фрезерования слишком большой, сила резания за один проход слишком большая, что не только деформирует детали, обработанные на станке с ЧПУ, но и влияет на жесткость шпинделя станка и снижает долговечность инструмента. Если толщина резки уменьшается, эффективность производства значительно снижается. Однако использование высокоскоростного фрезерования с ЧПУ при обработке с ЧПУ может решить эту проблему. При уменьшении толщины резки, при условии соответствующего увеличения подачи и увеличения скорости станка, силу резания можно уменьшить, обеспечивая при этом эффективность обработки с ЧПУ.
(3) Если в алюминиевых деталях, обработанных с помощью ЧПУ, имеется несколько полостей, не рекомендуется использовать метод непрерывной обработки с ЧПУ «полость за полостью» в процессе обработки с ЧПУ, поскольку это легко приводит к неравномерному напряжению и деформации деталей, обработанных с помощью ЧПУ. Применяется многослойная обработка, и каждый слой обрабатывается максимально для каждой полости одновременно, а затем обрабатывается следующий слой, так что сила деталей становится равномерной, а деформация уменьшается.
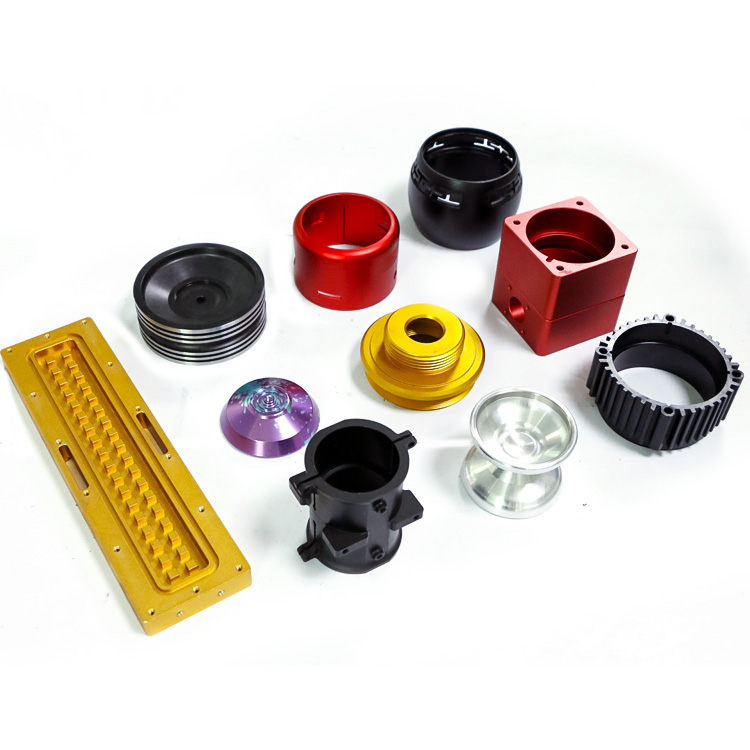
Корпуса полостей из алюминиевого сплава часто сталкиваются с проблемами деформации при обработке на станках с ЧПУ. Метод резки «большой объем резки, медленная резка» обычных методов обработки на станках с ЧПУ приводит к тому, что большое количество тепла резки на поверхности деталей, обработанных на станках с ЧПУ, отводится со временем и остается на поверхности деталей, обработанных на станках с ЧПУ, что делает детали, обработанные на станках с ЧПУ, легко деформируемыми.
Общая жесткость оболочки полости из алюминиевого сплава также плохая, и она также очень подходит для выбора инструментов малого диаметра, высокоскоростной, высокоскоростной, высокоскоростной технологии обработки с ЧПУ и большой подачи. 95% тепла, выделяемого во время резки в процессе высокоскоростной обработки, будет отведено стружкой и смазочно-охлаждающей жидкостью, так что поверхность обработанных деталей с ЧПУ будет иметь комнатную температуру. Более того, сила резания и мощность резания, генерируемые высокоскоростной обработкой с ЧПУ, очень малы, так что инструмент не будет вызывать экструзию на поверхности обработанных деталей с ЧПУ, тем самым уменьшая деформацию обработанных деталей с ЧПУ, тем самым эффективно обеспечивая качество обработанных деталей с ЧПУ.
Что касается выбора станков с ЧПУ и скорости подачи, производители услуг по прецизионной обработке на станках с ЧПУ VMT считают, что скорость резания твердосплавных концевых фрез для обработки деталей из алюминиевых сплавов на станках с ЧПУ обычно составляет до 1000 м/мин, поэтому используются концевые фрезы D8. Выбор параметров резания в основном ограничен скоростью вращения шпинделя и скоростью подачи станка. Скорость вращения шпинделя определяется как 18 000 об/мин, скорость черновой подачи устанавливается на уровне 6000 мм/мин, а скорость чистовой подачи рассматривается для обработки полостей на станках с ЧПУ. Жесткость деталей и требования к качеству поверхности обрабатываемых деталей могут быть выбраны в диапазоне от 2000 до 3000 мм/мин. Если станок обладает высокой производительностью, скорость резания и скорость подачи могут быть соответствующим образом увеличены.


 +86 15099911516




 Читать далее