16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 447 | Опубликовано VMT 05 авг. 2026 г. | Время чтения: около 7 минуты


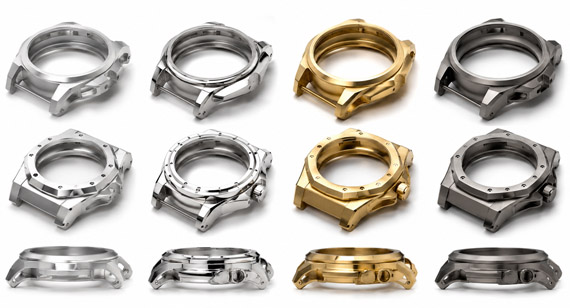
Корпус часов может пройти базовую проверку размеров, но при этом выйти из строя во время сборки, герметизации, полировки или серийного производства. Тонкие стенки могут деформироваться, отверстия для заводной головки могут сместиться, в канавках прокладки могут скапливаться заусенцы, а финишная обработка может изменить критически важные размеры. Предотвращение этих отказов требует скоординированного проектирования с учетом технологичности производства (DFM), контроля базовых параметров, оснастки, последовательности обработки, контроля качества и допусков на чистовую обработку.
К распространённым проблемам обработки корпусов часов на станках с ЧПУ относятся деформация тонких стенок, накопление допусков, смещение базовой точки, неправильная подгонка стекла или безеля, дефекты резьбы, заусенцы в канавках прокладок, смещение боковых отверстий, вибрация, потеря полировки, накопление покрытия, несоответствие цвета и вариативность партии. Большинство из них можно уменьшить за счёт проектирования с учётом технологичности производства (DFM), поэтапной обработки, надёжного крепления заготовки, контроля качества в процессе производства и соблюдения утвержденных стандартов качества отделки.
В данном руководстве объясняется, как появляется каждый дефект, почему он возникает, как он влияет на работу механизма ваших часов и что ваш поставщик станков с ЧПУ должен контролировать до начала производства.
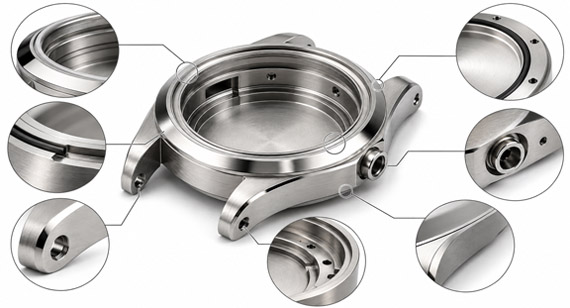
Корпус часов, изготовленный на станке с ЧПУ, является одновременно функциональным элементом и заметным косметическим компонентом. Он должен обеспечивать надежное размещение и защиту механизма, электроники, стекла, безеля, задней крышки, заводной головки, кнопок, прокладок, датчиков и креплений ремешка, сохраняя при этом единый внешний вид.
Многие из этих элементов имеют общие базовые параметры и функциональные взаимосвязи. Опорное место для стекла может нуждаться в сохранении концентричности с полостью механизма. Интерфейс между корпусом и задней крышкой может потребовать контролируемой плоскостности относительно канавки для прокладки. Заводная головка или отверстие для кнопки могут соответствовать допуску по диаметру, но всё равно выйти из строя, если их положение или ось не совпадают с внутренним механизмом.
По мере вскрытия внутренней полости геометрия также становится менее жесткой. Сила резания, тепло, остаточные напряжения материала и давление зажимного приспособления могут деформировать оставшиеся тонкие стенки.
Обработка поверхности добавляет еще один источник вариаций. Полировка удаляет материал и закругляет кромки, в то время как анодирование, гальваническое покрытие, покраска и PVD-покрытие изменяют состояние поверхности или эффективный размер элементов.
По этим причинам корпус часов нельзя оценивать только по его внешним размерам. В производственном плане необходимо учитывать следующее:
| Проблема | Типичный симптом | Вероятная причина | Основной профилактический контроль |
| Деформация тонкой стенки | После снятия зажима корпус приобретает овальную, скрученную или деформированную форму. | Остаточные напряжения, неравномерное удаление материала, нагрев или чрезмерное сжатие. | Поэтапная обработка, сбалансированное удаление материала и поддерживающие приспособления. |
| Стек толерантности | Отдельные размеры соответствуют требованиям, но сборка не удалась. | Соединительные детали и функциональные цепи не были рассмотрены. | Анализ технологичности проектирования и допусков при сборке. |
| Сдвиг опорной точки | Стекло, корпус, безель и задняя крышка не выровнены. | Несоответствие позиционирования между различными настройками станка. | Функциональные базовые точки и повторяемые приспособления |
| Ошибка установки стекла или безеля | Посадка слишком тесная, свободная, перекошенная или неравномерная. | Неправильный диаметр, глубина, профиль или допуск на чистовую обработку. | Точная обработка сидений и функциональный контроль. |
| Дефект резьбы на задней крышке корпуса | Перекос резьбы, тугие места или плохое зацепление | Износ инструмента, ошибка компенсации, заусенцы или налипание покрытия. | Резьбонарезные калибры и проверка сопряжения после финишной обработки. |
| Дефект канавки прокладки | Прокладка перекручивается, сдавливается или не имеет достаточной компрессии. | Неправильные размеры канавок, заусенцы или шероховатые уплотнительные поверхности. | Осмотр канавок и контролируемая зачистка. |
| Несовпадение отверстий | Заводная головка, кнопка или пружинный штифт не соберутся. | Отклонение сверла, ошибка повторной фиксации или неверная базовая точка. | Многоосевое позиционирование и контроль истинного положения |
| Заусенцы и загрязнения | Поврежденная прокладка, забитое отверстие или затрудненная сборка. | Затупившиеся инструменты, сколы, пересекающиеся отверстия или плохая очистка | Контроль траектории движения инструмента, снятие заусенцев и очистка. |
| Следы от инструментов и вибрация | Видимые линии, волны или шероховатые поверхности | Износ инструмента, вибрация, повторное удаление стружки или слабая опора. | Жесткая оснастка и мониторинг процессов. |
| Потеря размеров при полировке | Закругленные края, неплотное прилегание или неровный профиль. | Без припуска на полировку и неконтролируемой ручной обработки | Защищенные элементы и утвержденные стандарты полировки |
| Варианты покрытия | Плотная посадка, неравномерный цвет, следы от хранения на стеллаже или забитые отверстия. | Отсутствие допустимых отклонений, маскировки или контроля партии. | Образцы отделочных материалов и контроль качества после завершения отделки. |
| Несоответствие партии | Прототип пройден успешно, но производство может отличаться. | Смещение приспособления, износ инструмента, отклонения в качестве чистовой обработки или слабый контроль качества. | Планы контроля качества первого образца, на промежуточных этапах и на заключительном этапе производства. |
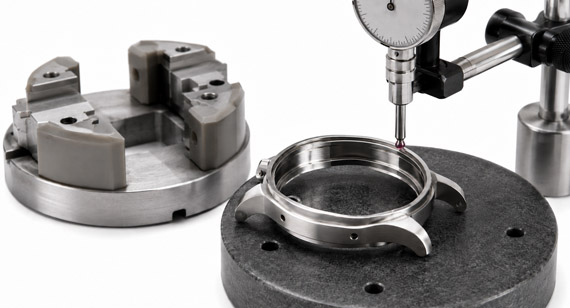
Деформация тонких стенок является одной из наиболее серьезных проблем при обработке корпусов часов на станках с ЧПУ, поскольку изменение одного размера может одновременно повлиять на полость механизма, посадочное место стекла, заднюю крышку корпуса, ушки и уплотнительные поверхности.
В чём заключается проблема?
Деформированный корпус часов может иметь следующие признаки:
Почему это происходит?
При создании полости для механизма или электроники удаляется большая часть внутреннего материала. По мере удаления этого материала оставшийся корпус становится менее жестким.
Эта деталь может перемещаться по следующим причинам:
Корпуса из алюминия могут быть особенно чувствительны, когда большие полости оставляют тонкие внешние стенки. Нержавеющая сталь и титан также могут деформироваться при резке, если температура, усилие резания или неправильное закрепление заготовки не контролируется.
Как это можно предотвратить?
Стабильный производственный план может включать в себя:
Правильная стратегия зависит от материала, высоты стены, глубины полости, пролета без опоры и требуемых допусков.
Совет: Не следует уменьшать толщину стенок только ради экономии небольшого веса. Излишне тонкая стенка может увеличить сложность оснастки, время обработки, требования к контролю качества и вариативность производства.
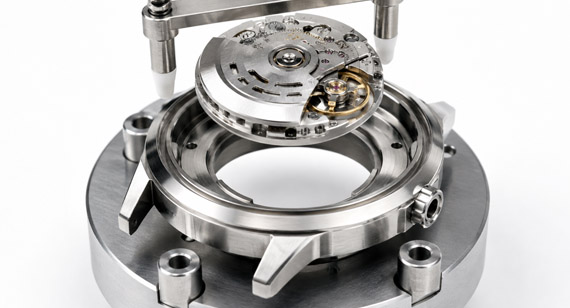
Корпус часов может соответствовать всем указанным на чертеже размерам, но при этом выйти из строя во время окончательной сборки.
Это обычно происходит, когда отдельные параметры задаются без учета полной функциональной взаимосвязи между корпусом и его компонентами.
Типичные проблемы сборки
Общие причины
Как можно снизить риски, связанные со сборкой?
Перед началом обработки определите элементы, которые непосредственно влияют на:
Поставщик должен совместно проверить 2D-чертеж, 3D-модель, информацию о сопрягаемых компонентах, качество поверхности и способ сборки.
При необходимости на чертеже следует использовать:
Применение очень жестких допусков ко всем размерам не является эффективной заменой функциональному планированию допусков. Обычно это увеличивает затраты на механическую обработку и контроль качества, не гарантируя при этом качество сборки.
Примечание: Контроль размеров подтверждает соответствие чертежу. Пробная сборка подтверждает, что вся цепочка допусков соответствует фактическим сопрягаемым деталям.
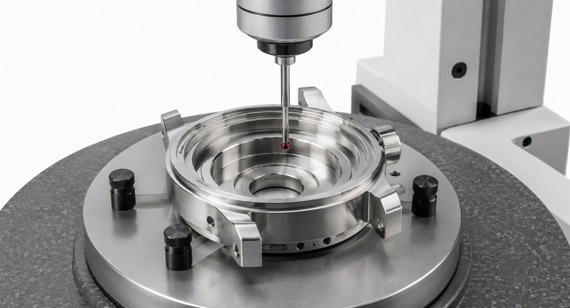
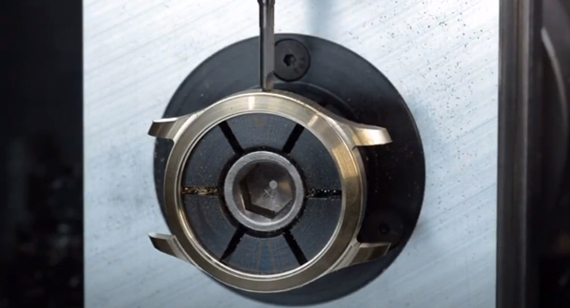
Для изготовления большинства корпусов часов требуется несколько операций механической обработки. Деталь может быть обработана на токарном станке, отфрезерована с лицевой стороны, переставлена для задней части, а затем снова установлена для крепления ушек, заводной головки, кнопок, гравировки или боковых отверстий.
Каждая операция по изменению положения создает возможность для смещения базовой точки.
Часто затрагиваемые функции
Почему происходит сдвиг опорной точки?
Рекомендуемые элементы управления
В рамках этого процесса необходимо как можно раньше установить функциональные ориентиры и поддерживать их на протяжении последующих операций.
Возможные варианты контроля включают:
Обработка на трех- и двухкоординатных или пятикоординатных станках может сократить количество переналадок при изготовлении сложных корпусов часов. Однако современное оборудование не может компенсировать нечеткие базовые точки, слабые приспособления или неполные требования к допускам.
Для сложных интегрированных креплений и многонаправленных отверстий, предоставьте читателям удобную возможность ознакомиться с услугами 5-осевой обработки на станках с ЧПУ от VMT.
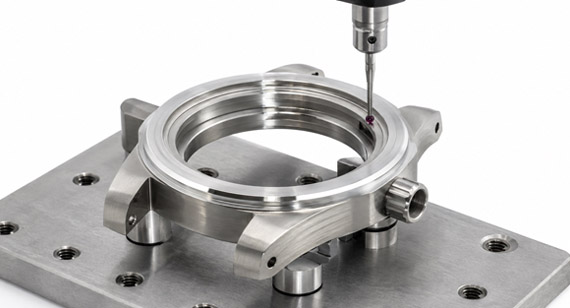
Соединение стекла и ободка может осуществляться с помощью запрессовки, прокладки, клея, стопорного кольца или другого метода сборки. Поэтому небольшие погрешности в размерах могут привести к трудностям при установке, ненадежной фиксации, неравномерным зазорам, напряжению на стекле или плохой герметизации.
Распространенные симптомы
Критические характеристики
В зависимости от конструкции поставщику может потребоваться контролировать следующее:
Превентивный контроль
Требуемые размеры должны основываться на фактических характеристиках стекла, ободка, прокладки, клея и процесса сборки, а не на общем номинальном диаметре.
План обработки должен:
Успешная подгонка в одном прототипе не гарантирует повторяемости в целом, если не обеспечен контроль за сопряженными компонентами, качеством поверхности, оснасткой, инструментами и стандартами контроля.
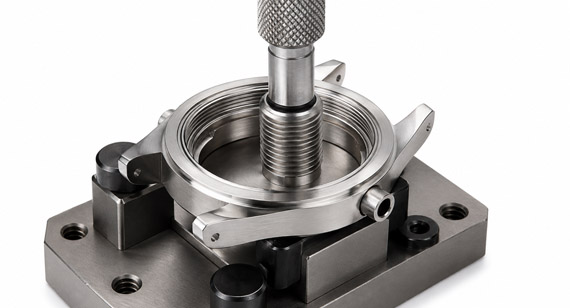
Задние крышки часов могут крепиться с помощью резьбы, винтов, защелок или других фиксирующих конструкций. Каждый метод сопряжен с различными рисками, связанными с зацеплением, выравниванием, плоскостностью, герметичностью и обработкой поверхности.
Типичные проблемы
Профилактика и инспекция
В зависимости от конструкции задней крышки, поставщик может использовать следующие варианты:
Резьба может выглядеть визуально приемлемо, но при этом иметь неправильный диаметр шага, шаг резьбы, выравнивание или зацепление. Поэтому функциональная калибровка крайне важна.
В тех случаях, когда задняя крышка корпуса также образует уплотнительный интерфейс, ее плоскостность и взаимосвязь с канавкой для прокладки следует проверять как единую функциональную систему.
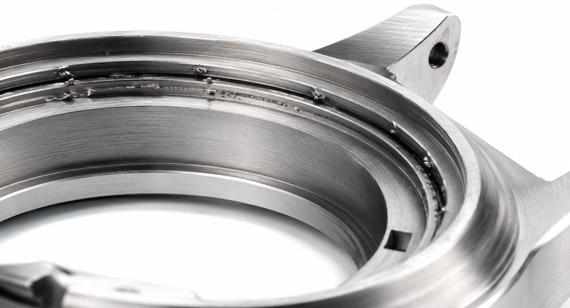
Канавка под прокладку — это небольшой элемент, оказывающий существенное влияние на сборку и герметичность.
Типичные проблемы
Почему возникают дефекты в канавках прокладок?
Для создания канавки может потребоваться небольшой, узкий или удлиненный режущий инструмент. Такие инструменты более чувствительны к:
На чертеже также могут быть опущены требования к глубине, ширине, радиусу, шероховатости, допуску или толщине среза кромки.
Ручная зачистка может привести к дополнительным отклонениям, если из отверстия канавки удалено слишком много материала.
Как можно контролировать этот риск?
На чертеже следует обозначить канавку в соответствии с поперечным сечением прокладки и предполагаемым сжатием.
В меры производственного контроля могут входить:
Обработка на станках с ЧПУ позволяет создать необходимые размеры и состояние поверхности в соответствии с проектом. Однако она не может гарантировать водонепроницаемость сама по себе, поскольку конечный результат также зависит от прокладки, стекла, заводной головки, задней крышки корпуса, клея, смазки, крепежных элементов, сборки, а также от испытаний на герметичность или проверку под давлением.
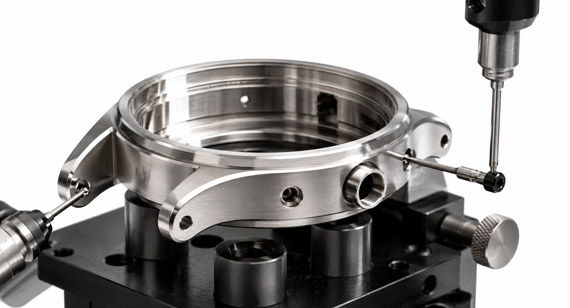
Просверлить небольшие отверстия по бокам и сзади корпуса часов сложно, поскольку их положение, угол наклона и взаимосвязь с внутренними компонентами зачастую имеют такое же значение, как и их диаметр.
Типичные симптомы
Общие причины
Рекомендуемые элементы управления
В зависимости от характера обработки, в плане обработки могут использоваться следующие элементы:
В случае парных отверстий для буксировочных крюков, оба отверстия следует рассматривать как единый, выровненный элемент, а не проверять по отдельности.
Отверстия для динамиков, микрофонов и датчиков также требуют окончательной очистки и визуального осмотра, поскольку стружка, полировальная паста, абразивные материалы и остатки покрытия могут блокировать очень узкие проходы.
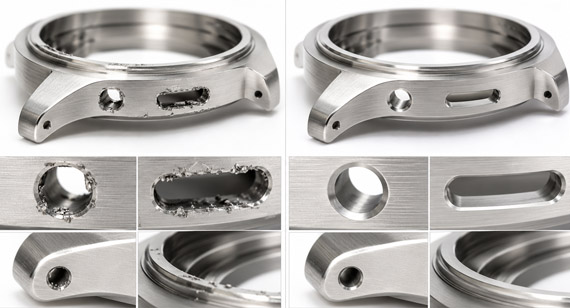
Заусенец может быть слишком мал, чтобы его заметить при беглом визуальном осмотре, но при этом повредить прокладку, помешать резьбе, заблокировать отверстие для динамика, поцарапать сопрягаемый компонент или ослабнуть внутри собранных часов.
Особенности высокого риска
Почему образуются репейники?
Меры по предотвращению появления репейника
Контроль образования заусенцев следует начинать на этапе планирования траектории движения инструмента, а не полагаться исключительно на ручную очистку.
Процесс может включать:
Для удаления заусенцев необходимо снять нежелательный материал, не увеличивая диаметр отверстий, не изменяя размеры канавки для прокладки, не ослабляя резьбу и не закругляя определенные декоративные кромки.
Совет: Инструкция «сгладить все острые кромки» может быть слишком расплывчатой для герметизации канавок и плотно прилегающих отверстий. Укажите максимально допустимое расстояние сгиба кромки, при котором данная деталь влияет на сборку или герметизацию.
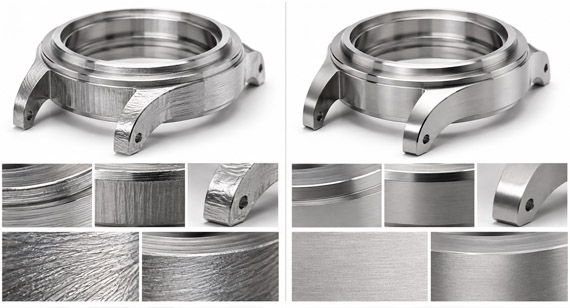
Корпуса часов содержат функциональные и декоративные поверхности. Изношенный инструмент или нестабильный технологический процесс могут, следовательно, вызывать как изменение размеров, так и видимые дефекты внешнего вида.
Типичные дефекты
Почему это происходит?
Нержавеющая сталь и титан могут ускорять износ инструмента и выделение тепла. Тонкие алюминиевые стенки могут вибрировать, даже если режущая кромка остается острой.
Рекомендуемые элементы управления
В производственном плане должны быть определены следующие моменты:
Для маскировки глубоких вибраций или неровностей не следует использовать финишную обработку поверхности. Пескоструйная обработка может снизить видимость тонких линий обработки, в то время как зеркальная полировка может сделать волны и переходы траектории движения инструмента более заметными.
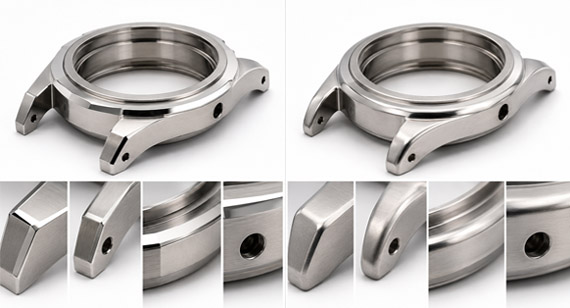
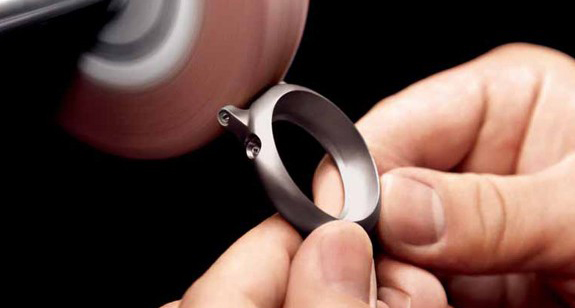
Полировка — это не только косметическая операция. Она удаляет материал и может изменять размеры, кромки, плоскостность и соотношение между соседними поверхностями.
Распространенные дефекты полировки
Распространенные дефекты чистки зубов
Почему это происходит?
Превентивный контроль
В техническом задании на чертежи и отделку следует указать:
Перед запуском всей партии в производство необходимо утвердить первый пробный образец готовой продукции.
Для получения более подробной информации о шлифовке нержавеющей стали, выборе шлифовального круга, подготовке поверхности, шлифовке, зеркальной полировке, очистке и проверке, перейдите по ссылке на специальную статью о процессе полировки корпусов часов из нержавеющей стали . В существующей статье о полировке уже описаны общие этапы и инструменты, поэтому на этой странице следует сосредоточиться на предотвращении дефектов, а не повторять весь процесс целиком.
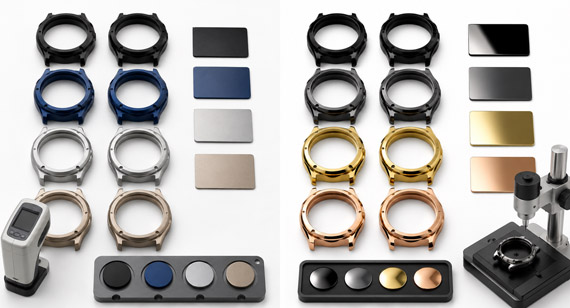
Корпус часов может соответствовать требованиям механической обработки, но затем выйти из строя после финишной обработки поверхности, поскольку обработка изменяет эффективный размер элементов, состояние поверхности или внешний вид.
Типичные проблемы
Общие причины
предотвращение
Перед началом производства определите:
В чертеже для механической обработки и спецификации по чистовой обработке поверхности должна использоваться одна и та же редакция детали.
Цвет следует утверждать с помощью физического эталонного образца, если внешний вид партии имеет коммерческое значение. Изображения на экране и общие названия цветов обычно недостаточны для контроля фактического внешнего вида анодированного или PVD-покрытия.
Поставщик может успешно изготовить один прототип, но не суметь воспроизвести те же размеры и внешний вид в большей партии.
Это часто означает, что прототип создавался путем ручной корректировки, а не в рамках контролируемого производственного процесса.
Источники вариаций в партиях
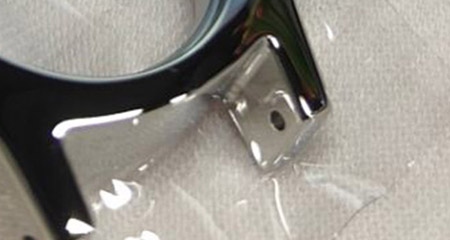
Повреждения при транспортировке и упаковке
Готовые корпуса часов могут быть повреждены в процессе:
К распространённым повреждениям относятся:
Как можно улучшить воспроизводимость результатов?
Перед началом серийного производства необходимо установить:
Готовые корпуса следует разделять и защищать по отдельности, чтобы одобренные полированные, шлифованные, анодированные или PVD-покрытые поверхности не соприкасались друг с другом во время транспортировки.
Различные материалы, из которых изготовлены корпуса часов, создают различные риски, связанные с порезами, деформацией, образованием заусенцев, качеством отделки и проверкой.
| Материал | Общие проблемы | Рекомендуемые элементы управления |
| 6061 алюминий | Деформация тонких стенок, царапины, заусенцы, неравномерность анодирования. | Сбалансированное удаление материала, надежная оснастка, бережное обращение, утвержденный образец анодирования. |
| 6063 алюминий | Косметические повреждения, деформации, изменения поверхности. | Надежная фиксация заготовки, защищенные поверхности, равномерная пескоструйная обработка и анодирование. |
| 7075 алюминий | Смещение остаточных напряжений, повреждение кромок, изменение цвета анодирования. | Поэтапная обработка, стабильное состояние заготовки, уменьшенное сжатие, пробная чистовая обработка. |
| нержавеющая сталь 316L | Износ инструмента, тепловыделение при резке, упрочнение при обработке, заусенцы, потери при полировке. | Острые инструменты, стабильные параметры, контроль срока службы инструмента, припуск на полировку. |
| нержавеющая сталь 904L | Более высокая сложность механической обработки и полировки. | Испытания процесса, жесткая оснастка, контролируемая финишная обработка. |
| Титан 2 класса | Заусенцы, концентрация тепла, повреждение поверхности | Острые инструменты, контроль температуры, безопасное обращение, проверка качества отделки. |
| Титан 5 класса | Износ инструмента, вибрация, перегрев, повреждение кромки. | Жесткая конструкция, подходящие инструменты, консервативная стратегия финишной обработки. |
| Латунь или бронза | Заусенцы, вмятины, окисление, изменение патины. | Острые инструменты, безопасное обращение, контролируемая очистка и нанесение покрытий. |
Материал и качество обработки поверхности следует выбирать одновременно. Марка, которая эффективно обрабатывается на станках, может не обеспечивать требуемый цвет, полировку, вес, коррозионную стойкость или однородность партии.
Для клиентов, которые все еще выбирают между обработкой заготовок, литьем, формовкой, керамикой или другими способами производства, предусмотрена естественная ссылка на руководство по методам изготовления корпусов для умных часов.
Перед началом программирования станков с ЧПУ, изготовления оснастки и раскроя материала необходимо провести анализ DFM (проектирование для производства).
Информация, необходимая для проектирования с учетом технологичности производства (DFM).
Предоставлять:
Вопросы, которые должен разрешить анализ DFM (проектирование с учетом технологичности производства).
Полезный отчет по проектированию, технологичности и изготовлению (DFM) должен выявлять риски, объяснять их последствия и рекомендовать действенное решение. В нем не должно быть просто указано, что деталь поддается механической обработке.
Совет: Разделяйте обязательные изменения в конструкции от необязательных рекомендаций по экономии средств. Это позволит вашей инженерной команде защитить функциональные требования, одновременно оценивая технологичность и стоимость производства.
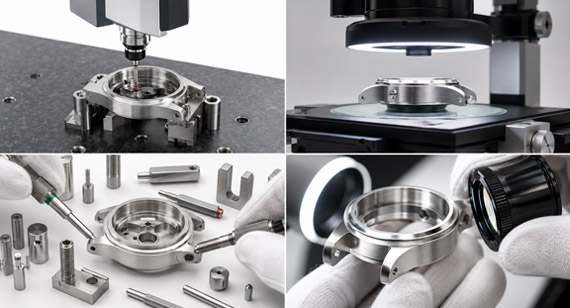
Единого метода измерения, подходящего для всех элементов корпуса часов, не существует. Метод контроля следует выбирать в зависимости от размера элемента, доступности, допуска, состояния поверхности и его функциональной значимости.
| Характеристика | Основной риск | Возможный метод проверки |
| Полость движения или электроники | Неправильная посадка, положение или толщина стенки. | Координатно-измерительная машина, измеритель диаметра отверстия, оптическая система, функциональный образец |
| Хрустальное сиденье | Диаметр, глубина, профиль и концентричность | КИМ, оптические измерения, калибровочный шаблон, сертифицированный кристалл |
| Опорная кромка | Неравномерная посадка или положение | КИМ, оптическая система, функциональная сборка |
| Задняя крышка корпуса | Риск плоскостности и герметизации | Координатно-измерительная машина, измерение плоскостности, проверка сопряжения корпуса и задней стенки. |
| Тема задней крышки корпуса | Вовлеченность и качество вводной информации | Резьбонарезной калибр и утвержденный образец для сопряжения. |
| Прокладка канавки | Ширина, глубина, заусенцы и их положение. | Оптические измерения, проверка профиля, визуальный осмотр под увеличением. |
| Отверстия для коронки и толкателя | Диаметр, положение и ось | Калибровочный штифт, координатно-измерительная машина, оптические измерения, сопрягаемый компонент. |
| Отверстия для пружинных штифтов | Выравнивание и диаметр | Калибровочный штифт, оптический контроль, сборка ремня |
| Шероховатость поверхности | Герметизация или финишная обработка | Измеритель шероховатости поверхности |
| Полированные или шлифованные поверхности | Царапины, волны, направление и переход | Проверка при контролируемом освещении и утвержденный образец |
| Анодированные или PVD-поверхности | Цвет, блеск, следы от сушки и дефекты покрытия. | Утвержденный физический образец и косметический осмотр. |
| Завершенное дело | Общие взаимоотношения при сборке | Сборка функционального пробного образца |
Рекомендуемые этапы проверки
В плане проверки следует отдавать приоритет характеристикам, влияющим на сборку, герметичность, внешний вид и приемлемость для клиента, а не измерять каждый параметр с одинаковой частотой.
Самая низкая первоначальная смета не всегда означает самую низкую стоимость завершенного проекта.
Проблемы, возникающие при механической обработке и финишной обработке, могут привести к увеличению затрат по следующим причинам:
Проблемы с чертежами, которые часто приводят к увеличению затрат.
Устранение проблемы на этапе проектирования с учетом технологичности производства обычно обходится дешевле, чем ее обнаружение после механической обработки, полировки, анодирования, PVD-покрытия, гравировки и сборки.
Совет: Запросите обратную связь по DFM (проектированию для производства) до утверждения коммерческого предложения. Низкая цена, основанная на неполном производственном плане, может впоследствии вырасти из-за изменений в оснастке, брака при финишной обработке, сортировки при проверке и сбоев при сборке.
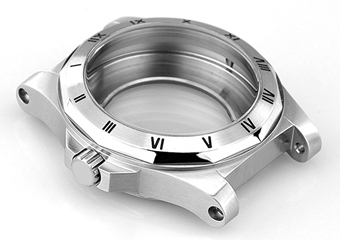
история проекта
Команде разработчиков часов потребовался изготовленный на заказ корпус из нержавеющей стали 316L, содержащий:
Проблемы проекта
В ходе инженерной экспертизы был выявлен ряд производственных рисков:
Решение VMT
Предложенный производственный план включал в себя:
Результат
Перед выпуском пилотной партии можно будет оценить доработанный прототип на предмет соответствия механизма, установки стекла, фиксации задней крышки, расположения прокладки и внешнего вида.
Этот показательный проект демонстрирует, почему качество корпусов часов зависит от скоординированного анализа чертежей, механической обработки, отделки поверхности, контроля качества и проверки сборки, а не только от окончательных измерений.
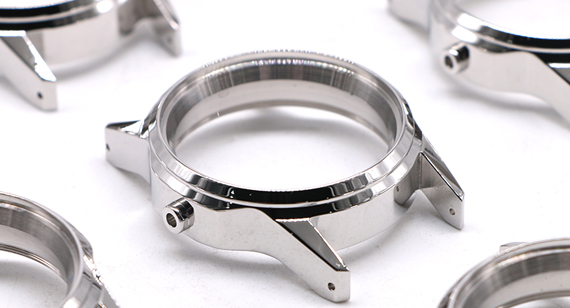
Прототип должен подтверждать не только свою внешнюю форму.
Перед началом производства необходимо подтвердить:
Практическая последовательность разработки включает в себя:
Здесь можно представить услугу быстрого прототипирования от VMT в качестве следующего шага для клиентов, которым необходимо проверить сборку и внешний вид перед инвестированием в большие объемы производства.
Компания VMT оказывает поддержку проектам по изготовлению корпусов для часов на заказ, включая инженерный анализ, изготовление прототипов, планирование оснастки, многоосевое производство, координацию финишной обработки, контроль размеров и защитную упаковку.
Инженерный и DFM-обзор
Перед началом обработки VMT может провести проверку:
Оптимизация оснастки и последовательности обработки
Последовательность закрепления заготовки и обработки может быть спланирована с учетом функциональных особенностей корпуса для сокращения:
Проверка прототипа
Функциональный прототип позволяет протестировать:
Технологический и окончательный контроль
Проверка может включать в себя:
Координация обработки поверхности
Механическая обработка и финишная обработка должны планироваться как единый производственный процесс. Подходящие варианты могут включать:
На странице услуг VMT по изготовлению корпусов для часов представлены услуги по изготовлению корпусов на заказ из алюминия, нержавеющей стали, титана, латуни и других материалов, а также многоосевая обработка, финишная обработка, контроль качества, прототипирование и поддержка производства.
Защитная упаковка
Готовые косметические изделия следует разделять и защищать по отдельности, чтобы уменьшить вероятность появления царапин, вмятин, следов от соприкосновения и повреждения покрытия во время транспортировки.
Большинство проблем при обработке корпусов часов на станках с ЧПУ начинаются не на этапе окончательной проверки. Они возникают из-за неполной информации о сборке, нечетких базовых точек, нестабильной геометрии стенок, неподходящих приспособлений, отсутствия припусков на чистовую обработку или методов контроля, которые не отражают фактическое функционирование корпуса.
Надежный производственный план должен связывать ваши чертежи, сопрягаемые компоненты, материалы, последовательность обработки, качество поверхности, требования к контролю качества и упаковку до начала производства первой партии.
Загрузите свои 2D-чертежи и 3D-модели, чтобы запросить коммерческое предложение и анализ DFM (проектирование для производства). VMT может оценить риски, связанные с тонкими стенками, базовую структуру, допуски сборки, канавки для прокладок, резьбу, боковые отверстия, припуск на полировку, требования к покрытию, методы контроля и контроль на всех этапах от прототипа до серийного производства.
Отправьте чертежи корпуса ваших часов, изготовленных на станке с ЧПУ, для получения индивидуального предложения и технической экспертизы.
Отправьте свой 2D-чертеж, 3D-модель, информацию о материале, качестве обработки поверхности, информацию о сопрягаемых компонентах, отчет об инспекции, фотографии дефектов, количество дефектов и требования к срокам поставки. Компания VMT проанализирует риски, связанные с корпусом часов, и предоставит практические рекомендации по DFM (проектированию для производства), механической обработке, отделке и контролю качества.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Какая наиболее распространенная проблема при обработке корпусов часов на станках с ЧПУ?
Деформация тонких стенок является одной из наиболее распространенных и серьезных проблем, поскольку она может одновременно влиять на полость, посадочное место кристалла, плоскостность задней крышки, толщину стенок и положение ушек.
Его можно уменьшить за счет поэтапной обработки, сбалансированного удаления материала, использования поддерживающих приспособлений, контролируемого зажима и измерений после разжима.
Почему корпус часов проходит проверку качества, но не проходит её во время сборки?
Отдельные размеры могут соответствовать требованиям, в то время как весь набор допусков, соотношение базовых параметров, геометрические условия или размеры после финишной обработки могут быть некорректными.
При проверке следует оценивать функциональные взаимосвязи и фактические сопрягаемые детали, а не только отдельные размеры.
Как можно предотвратить деформацию полостей вследствие движения?
Используйте стабильный материал, сбалансированную черновую обработку, равномерный припуск на чистовую обработку, надежные зажимные приспособления, уменьшенное усилие зажима, контролируемый нагрев при резке, промежуточный контроль и окончательное измерение после снятия корпуса с приспособления.
Как предотвратить образование заусенцев в канавках прокладки?
Используйте острые инструменты, держатели инструмента с малым биением, контролируемые чистовые проходы, четко определенный вход и выход инструмента, увеличенный контроль и ограниченную зачистку, не изменяющую размеры канавки.
Почему резьба на корпусе часов становится тугой после обработки?
Анодирование, гальваническое покрытие, покраска, PVD-покрытие, остатки полировки или повреждение поверхности могут изменить эффективную посадку резьбы.
Для обработки критически важных резьб может потребоваться припуск на механическую обработку, маскирование, очистка, использование соответствующих измерительных приборов и окончательная функциональная проверка после завершения обработки.
Влияет ли полировка на размеры корпуса часов?
Да. Полировка удаляет материал и может скруглять края, уменьшать локальные размеры, изменять плоскостность и ослаблять границу между шлифованной и полированной поверхностями.
Критические участки следует защитить или обработать с соответствующим припуском на чистовую обработку.
Может ли обработка на станках с ЧПУ гарантировать водонепроницаемость часов?
Нет. Обработка на станках с ЧПУ позволяет создавать точные канавки для прокладок и уплотнительные поверхности, но конечная водостойкость также зависит от конструкции прокладки, клея, крепежных элементов, компонентов хрусталя и заводной головки, процедуры сборки, а также испытаний под давлением или на герметичность.
Как следует проверять соосность корпуса часов?
Метод контроля зависит от геометрии и допусков. Для проверки взаимосвязи между полостью, посадочным местом стекла, ободком и задней крышкой корпуса могут использоваться координатно-измерительная машина, оптические измерения, ротационный контроль, калибры или функциональная сборка.
Требуется ли пятиосевая обработка на станках с ЧПУ для каждого корпуса часов?
Нет. Простые круглые корпуса могут быть изготовлены с использованием токарной обработки на станках с ЧПУ и трехкоординатного фрезерования.
Обработка с использованием трех- и двухосевой или пятиосевой обработки становится полезной для изготовления интегрированных выступов, изогнутых профилей, угловых отверстий и элементов, требующих нескольких направлений движения инструмента.
Почему анодированные корпуса часов могут иметь разный цвет в зависимости от партии?
На цвет могут влиять марка сплава, состояние материала, подготовка поверхности, текстура пескоструйной обработки, предварительная обработка, параметры процесса, положение на подставке и условия партии.
Используйте однородный материал, контролируемую подготовку и утвержденный образец физического цвета.
Как предотвратить появление царапин во время производства и транспортировки?
Используйте чистые лотки, индивидуальное разделение, перчатки, контролируемое обращение, защищенные поверхности для осмотра, подходящие пленки или пакеты, а также упаковку, предотвращающую контакт между отдельными случаями.
Должны ли все размеры корпуса часов иметь жесткие допуски?
Нет. Жесткие допуски следует устанавливать для размеров, влияющих на сборку, герметизацию, соосность или внешний вид.
Применение излишне жестких допусков к нефункциональным элементам увеличивает затраты на механическую обработку и контроль качества, не обязательно улучшая при этом качество готовых часов.
Какая информация необходима для диагностики проблемы, возникающей при обработке металла?
Предоставлять:
Эта информация помогает определить, связана ли причина с конструкцией, механической обработкой, отделкой, контролем качества, сборкой или обращением с изделием.


 +86 15099911516




 Читать далее