16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 1587 | Опубликовано VMT 09 января 2023 г.


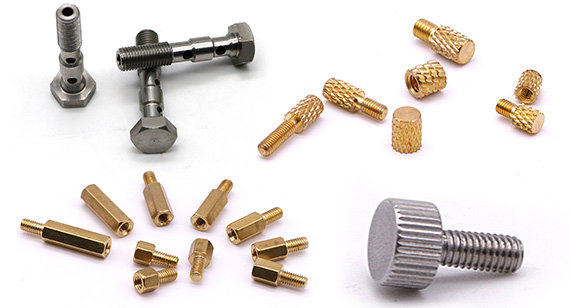
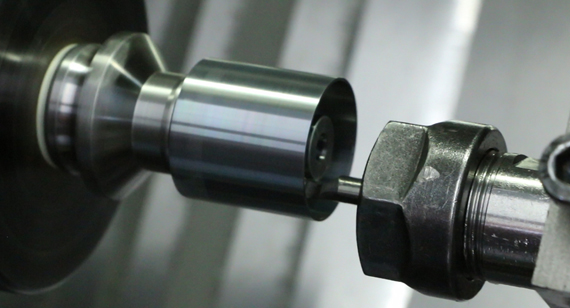
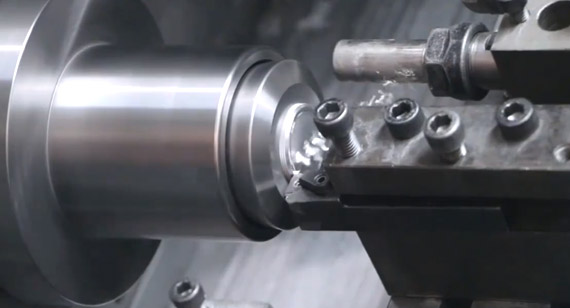
Резьба — это непрерывный выступ и канавка, образованные вдоль спирали на цилиндрической или конической поверхности с одинаковым поперечным сечением и заданным профилем. Среди различных механических изделий резьбовые детали широко используются. В основном они применяются в качестве соединительных элементов, крепежных деталей, деталей трансмиссии и измерительных деталей и т. д. Нарезание резьбы на токарных станках с ЧПУ является одним из наиболее распространенных методов обработки. Обработка резьбы на токарных станках с ЧПУ занимает все более важное место в механической обработке благодаря своим преимуществам: высокой точности обработки, хорошей однородности продукции и широкому диапазону возможностей обработки на станках с ЧПУ . В данном разделе, начиная с практического применения, рассматриваются ошибки, которые могут возникнуть в процессе нарезания резьбы на токарных станках с ЧПУ из-за оборудования, инструментов или операторов, а также способы их устранения.
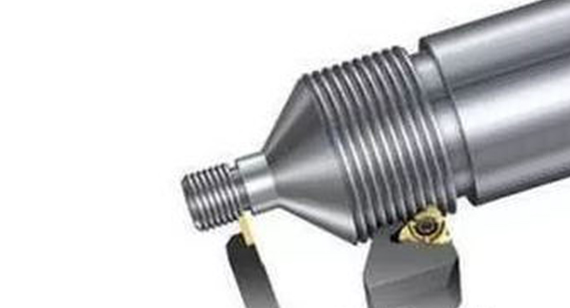
Наиболее распространенные неисправности и способы их устранения при обработке резьбы на токарных станках с ЧПУ включают в себя:
1. Нож
1.1 Основные причины
(1) Передний угол токарного инструмента слишком велик, а зазор винта оси X станка велик;
(2) Токарный инструмент установлен слишком высоко или слишком низко;
(3) Заготовка не закреплена надежно;
(4) Чрезмерный износ токарного инструмента;
(5) Объем резки слишком большой.
Решение 1.2
(1) Уменьшите передний угол токарного инструмента, поддерживайте станок, чтобы отрегулировать зазор винта оси X, и используйте функцию автоматической компенсации зазора винта токарного станка с ЧПУ, чтобы компенсировать зазор зазора винта оси X станка;
(2) Токарный инструмент установлен слишком высоко или слишком низко: если он слишком высоко, когда нож достигает определенной глубины, боковая поверхность токарного инструмента будет противостоять заготовке, увеличивая силу трения и даже изгибая заготовку, вызывая явление ножа; если он слишком низко, стружку будет трудно отводить. Направление радиальной силы токарного инструмента - центр заготовки. Кроме того, зазор между винтом и гайкой слишком большой, так что глубина ножа будет автоматически иметь тенденцию к непрерывному углублению, тем самым поднимая заготовку и вызывая застревание ножа. В это время высота токарного инструмента должна быть отрегулирована вовремя так, чтобы кончик инструмента находился на той же высоте, что и ось заготовки (кончик задней бабки можно использовать для настройки инструмента). При черновой и получистовой обработке положение кончика инструмента примерно на 1% D выше центра заготовки (D представляет собой диаметр обрабатываемой заготовки).
(3) Заготовка не закреплена прочно: жесткость самой заготовки не может выдержать силу резания во время токарной обработки, поэтому происходит чрезмерный прогиб, который изменяет высоту центра между токарной резцом и заготовкой (заготовка приподнимается), что приводит к резкому увеличению глубины резания, появляется колющий нож, в это время заготовка должна быть закреплена прочно, а центр задней бабки может использоваться для увеличения жесткости заготовки.
(4) Чрезмерный износ токарного резца: приводит к увеличению силы резания, заготовка изгибается, и появляется нож. В это время токарный резец следует заточить.
(5) Величина резки (главным образом величина резки и скорость резки) слишком велика: выберите разумную величину резки в соответствии с размером свинца заготовки 5 и жесткостью заготовки.
2. Случайная кнопка
2.1 Явление неисправности
При одном обороте ходового винта заготовка не совершает целого числа оборотов.
2.2 Основные причины
Изношен синхронный приводной ремень энкодера шпинделя станка, и невозможно определить синхронную реальную скорость шпинделя; программа, скомпилированная и введенная в хост, неверна; изношен винт оси X или оси Y.
Решения 2.3
(1) Износ синхронного ремня энкодера шпинделя: Поскольку движение шпинделя и токарного инструмента контролируется инструкциями, выдаваемыми центром обработки информации главного станка во время токарной обработки резьбы на станке с ЧПУ , скорость вращения шпинделя остается постоянной во время токарной обработки резьбы на станке с ЧПУ, а скорость перемещения по осям X или Y может регулироваться в зависимости от шага заготовки и скорости вращения шпинделя. Поэтому центр должен определять реальную синхронную скорость вращения шпинделя, чтобы выдавать правильные команды для управления правильным перемещением по осям X или Y. Если система не может определить реальную скорость вращения шпинделя, она будет отправлять разные команды по осям X или Y во время фактической токарной обработки. Тогда при одном обороте шпинделя расстояние перемещения инструмента будет недостаточным, и он будет произвольно деформироваться. В этом случае достаточно отремонтировать станок и заменить зубчатый ремень главного вала.
2) Неверная входная программа: для предотвращения случайного поворота резьбы во время токарной обработки с ЧПУ необходимо обеспечить совпадение траектории вращения следующего режущего инструмента с траекторией вращения предыдущего режущего инструмента. На токарных станках с ЧПУ мы используем программы для предотвращения случайного коробления, то есть, когда мы составляем программу обработки, мы используем программу для управления резьбонарезным резцом для отхода после первого реза при точении, так что начальная точка следующего реза совпадала с начальной точкой предыдущего реза (эквивалентно тому, что когда резьба обтачивается с помощью ЧПУ на обычной машине, резьбонарезной резец возвращается в спиральную канавку, образованную предыдущим ножом), так что резьба, произведенная машиной, не будет беспорядочно коробиться. Иногда, из-за того, что шаг входной программы неверен (шаг следующей программы не соответствует шагу предыдущей программы), хаотичное коробление также будет происходить во время токарной обработки.
(3) Винт оси X или оси Y серьезно изношен: отремонтируйте станок и замените винт оси X или оси Z.
3. Неправильная высота звука
3.1 Основные причины
Данные, отправляемые обратно в систему станка шпиндельным энкодером, неточны; перемещение винта оси X или оси Y и шпинделя слишком велико; скомпилированная программа и ввод неверны.
Решения 3.2
(1) Данные, передаваемые шпиндельным энкодером, неточны: отремонтируйте станок, замените шпиндельный энкодер или синхронный приводной ремень;
(2) Винт оси X или оси Y и главный вал перемещаются слишком сильно: отрегулируйте осевое перемещение главного вала, а зазор винта оси X или оси Y можно компенсировать с помощью функции автоматической компенсации зазора системы;
(3) Проверьте программу, чтобы убедиться, что инструкции в ней соответствуют требованиям чертежа.
4. Неправильный тип зуба.
4.1 Основные причины
Кончик токарного резца заточен неправильно; токарный резец установлен неправильно; токарный резец изношен.
Решения 4.2
(1) Неправильная заточка режущей кромки токарного резца: правильно заточите и измерьте угол режущей кромки токарного резца. Для токарной обработки резьбы, требующей высокой точности угла профиля, можно использовать стандартные механические зажимные резьбонарезные станки для токарной обработки или резьбу Нож затачивают с помощью шлифовального станка.
(2) Токарный инструмент установлен неправильно: при установке инструмента используйте шаблон для настройки инструмента или используйте циферблатный индикатор для выравнивания резьбового держателя инструмента и установки резьбового инструмента.
(3) Износ токарного инструмента: В зависимости от фактической ситуации при токарной обработке на станках с ЧПУ , величину резания следует выбирать разумно, а токарный инструмент следует своевременно затачивать.
5. Анализ крупных разломов на шероховатость поверхности резьбы
5.1 Основные причины
На кончике инструмента образуется нарост; жесткость рукоятки инструмента недостаточна, и во время резания возникает вибрация; радиальный передний угол токарного резца слишком велик; при нарезании резьбы на высокой скорости толщина реза слишком мала или стружка отводится в наклонном направлении, а поверхность обработанной боковой поверхности становится шероховатой; жесткость плохая, а объем резания слишком большой; шероховатость поверхности токарного резца плохая.
Решения 5.2
(1) При резке резцами из быстрорежущей стали следует снизить скорость резания и правильно выбрать смазочно-охлаждающую жидкость;
(2) Увеличить поперечное сечение ручки и уменьшить длину выдвижения ручки;
(3) Уменьшить радиальный передний угол токарного резца;
(4) При нарезании резьбы быстрорежущей сталью толщина стружки последнего реза обычно превышает 0.1 мм, и стружка отводится вдоль вертикальной оси;
(5) Выберите разумную величину резки;
(6) Шероховатость поверхности режущей кромки инструмента должна быть на 2–3 градуса меньше значения шероховатости поверхности деталей с ЧПУ.
Короче говоря, существуют различные типы неисправностей, которые возникают во время токарной обработки резьбы на станках с ЧПУ, включая причины, связанные с оборудованием, инструментами, операторами и т. д. При устранении неисправностей необходимо проанализировать конкретную ситуацию и выявить конкретные неисправности с помощью различных методов обнаружения и диагностики. Факторы влияния и принять эффективные решения.


 +86 15099911516




 Читать далее