16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 587 | Опубликовано VMT 27 декабря 2022 г.


В процессе нарезания резьбы на станках с ЧПУ часто возникает необходимость повторной установки и настройки инструмента из-за износа резьбонарезного инструмента. Качество настройки инструмента напрямую влияет на точность нарезания резьбы, особенно при ремонтном нарезании резьбы, требующем вторичной фиксации. Вторая настройка инструмента ограничивает эффективность обработки резьбы на станках с ЧПУ. При высокой точности резьбы, например, трапецеидальной, необходимо выполнить чистовую обработку с обеих сторон. Сначала требуется черновая обработка, а затем замена инструмента на чистовой. Если не обеспечить надлежащую настройку инструмента в процессе обработки, то нарезание резьбы на станках с ЧПУ будет выполняться неэффективно.
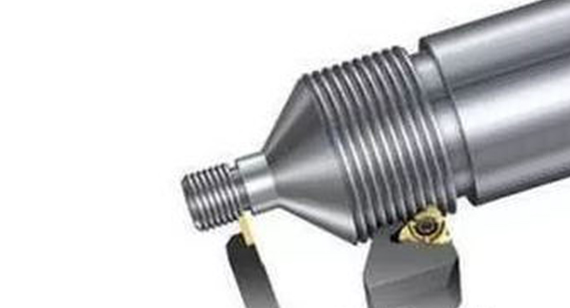
1. Принцип обработки резьбы на токарном станке с ЧПУ
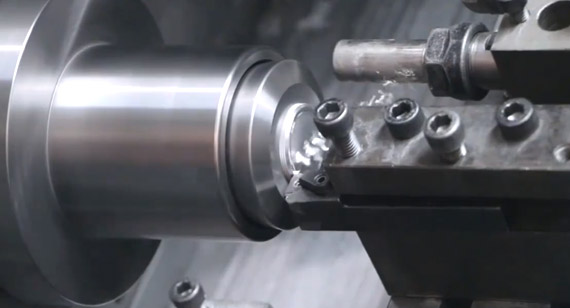
Между нарезанием резьбы на станке с ЧПУ и нарезанием резьбы на обычном токарном станке существует большая разница. На обычном токарном станке нарезание резьбы происходит за счет зубчатой передачи и винтового механизма, то есть при каждом вращении шпинделя держатель инструмента перемещает ход резьбы. В течение всего процесса нарезания резьбы на станке с ЧПУ эта приводная цепь не может быть разъединена, иначе она будет произвольно деформироваться. При нарезании резьбы на станке с ЧПУ энкодер, установленный на шпинделе, посылает импульсные сигналы в систему ЧПУ. Система ЧПУ выполняет расчетное управление и посылает инструкции для управления сервомотором, который перемещается через шариковый винт, управляя инструментом для нарезания резьбы. Для того чтобы нарезание резьбы на станке с ЧПУ не происходило произвольного деформирования во время многократных проходов инструмента, необходимо контролировать начальное положение обработки резьбы с помощью импульсного сигнала. Когда начинается обработка программы, шпиндель вращается, и инструмент ожидает синхронного сигнала (нулевого сигнала) от энкодера шпинделя, прежде чем начать вращение. Затем, когда станок с ЧПУ начинает вращение второй нити, инструмент возвращается в начальную точку предыдущего вращения или ожидает синхронного сигнала (нулевого сигнала) перед повторным вращением, чтобы вращение нити всегда происходило по одной и той же спиральной линии, что исключает явление хаотического изгиба.
2. Проблемы с настройкой инструмента для токарной обработки резьбы с ЧПУ
(1) Зажим инструмента для первой токарной обработки
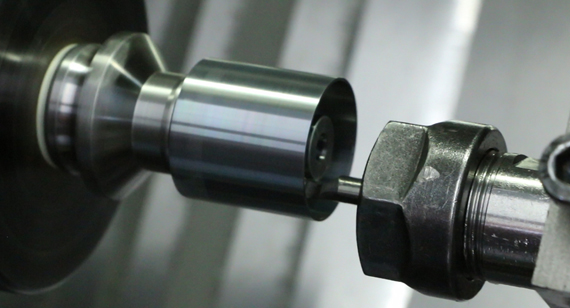
При первом зажиме резьбонарезного инструмента может возникнуть явление, когда высота кончика резьбонарезного инструмента и центра вращения заготовки не совпадают. Это обычное явление для сварочных ножей. Из-за грубой обработки и неточных размеров держателя инструмента, высоту центра приходится корректировать с помощью прокладок, что влияет на фактическую геометрическую высоту после токарной обработки инструмента. При установке инструмента угол кончика инструмента отклоняется, что легко может привести к ошибке в угле профиля резьбы и, как следствие, к перекошенному профилю зуба. Если резьбонарезной инструмент выступает слишком длинно, он будет вибрировать во время обработки на станке с ЧПУ, что повлияет на шероховатость поверхности резьбы.
(2) Настройка инструмента для черновой и чистовой токарной обработки
В процессе обработки на станках с ЧПУ высокоточной резьбы и трапецеидальной резьбы для разделения черновых и чистовых витков требуются две резьбовые фрезы, а большое смещение между двумя фрезами (особенно в направлении Z) приведет к увеличению диаметра шага резьбы и ее браку.
(3) Настройка инструмента для ремонта заготовки
Из-за вторичного зажима заготовки отремонтированная спираль и однооборотный сигнал энкодера изменились, и при ремонте и повторной обработке будут возникать случайные изгибы.
3. Решения проблем
(1) Кончик резьбонарезного инструмента должен находиться на той же высоте, что и центр вращения заготовки. После заточки инструмента используйте шаблон для установки инструмента, чтобы прислонить его к оси заготовки для установки инструмента, чтобы сохранить правильный угол установки кончика инструмента. Если для зажима инструмента используется станок с ЧПУ, из-за высокой точности изготовления стержня инструмента, как правило, необходимо только закрыть стержень инструмента сбоку держателя инструмента.
(2) Настройка инструмента для черновой и тонкой обработки резьбы принимает определенную точку в качестве опорной точки, и настройка инструмента может быть выполнена обычным методом. В процессе фактической настройки инструмента метод пробной резки требует только небольшой регулировки компенсации инструмента.
(3) При резьбовой обработке с ЧПУ, если инструмент изнашивается или ломается, его необходимо заточить заново, а затем установить инструмент. Если заготовка не снимается для ремонта, необходимо только перекрыть положение, в котором был установлен резьбовой инструмент, с положением до его снятия. , что эквивалентно обработке тем же токарным инструментом.
(4) Если заготовка была отремонтирована, ремонтные работы могут быть выполнены только после определения начальной точки обработки. Как определить начальную точку обработки и сигнальное положение одного оборота, сначала используйте испытательный стержень для выполнения резьбонарезания с глубиной поверхности 0.05 ~ 0.1 мм (все параметры такие же, как параметры резьбы, подлежащей обработке), значение Z представляет собой целочисленное значение расстояния шага резьбы от правого торца начальной точки резьбы, на поверхности вырезается спираль для определения начальной точки резьбонарезания, и на соответствующем положении поверхности окружности патрона отмечается метка (даже если линия отмечена в том же осевом сечении, что и начало спирали на испытательном стержне). Цель состоит в том, чтобы записать сигнальное положение, разгрузить испытательный стержень и зажать резьбовую заготовку, подлежащую точению или ремонту. При установке инструмента сначала поверните инструмент в положение обработки, затем переместите токарный инструмент в гравированную часть патрона и поверните патрон. Совместите выгравированную линию с главной режущей кромкой токарного инструмента, затем шпиндель не вращается, переместите кончик инструмента в любую завершенную канавку резьбы, запишите соответствующие абсолютные координаты в направлении Z и, наконец, вычислите координаты начальной точки токарного инструмента в направлении Z в соответствии с результатами расчета. Измените координаты Z начальной точки в программе. Формула имеет вид z′=z+(n+2)t, где n — количество канавок резьбы от канавки резьбы, где находится текущий инструмент, до начальной точки резьбы, а t — шаг резьбы.
Выше представлен метод загрузки и настройки резьбонарезного инструмента на токарных станках с ЧПУ. Надеюсь, он будет вам полезен.


 +86 15099911516




 Читать далее