16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 301 | Опубликовано VMT 10 авг. 2022 г.


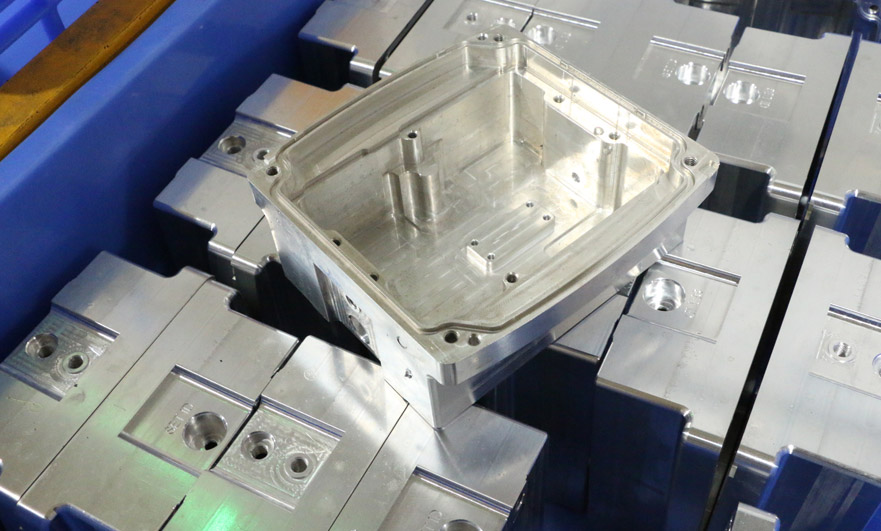
Детали из алюминия, изготовленные на станках с ЧПУ, обладают хорошими механическими свойствами, малым содержанием материала, хорошей коррозионной стойкостью и превосходным качеством обработки. Они часто используются в универсальных конструкционных деталях и элементах рам, что позволяет не только соответствовать требованиям механической прочности и точности, но и эффективно снизить вес оборудования, поэтому широко применяются для изготовления сложных деталей.
Однако сложные детали обработки алюминия с ЧПУ имеют сложную форму и высокие требования к точности размеров. VMT представляет здесь проблемы и решения, с которыми сталкиваются сложные детали обработки алюминия с ЧПУ, надеясь помочь вам.
1. Проблемы обработки, с которыми сталкиваются при обработке сложных деталей из алюминия на станках с ЧПУ
В процессе обработки сложных алюминиевых деталей на станках с ЧПУ необходимо сначала решить проблему деформации детали, вызванной большим припуском на удаление материала. Поскольку заготовка представляет собой пруток, трубу или толстую пластину, для того чтобы размеры были близки к размерам обрабатываемой детали, необходимо выполнить обработку на станке с ЧПУ после удаления большей части остаточного материала. Из-за большого количества удаляемого материала исходная волокнистая структура полностью разрушается, напряжение при обработке на станке с ЧПУ велико, и остаточное напряжение перераспределяется после обработки на станке с ЧПУ, что вызывает деформацию деталей и увеличивает сложность обработки.
Еще одной проблемой, которую необходимо преодолеть в процессе обработки сложных деталей из алюминия с ЧПУ, является проблема деформации напряжения. Существует два вида остаточного напряжения: одно — начальное остаточное напряжение, а другое — остаточное напряжение обработки. Начальное остаточное напряжение — это относительно сбалансированное внутреннее напряжение, существующее в заготовке из алюминиевого сплава. При удалении избыточного материала исходный баланс напряжений разрушается, и напряжение восстанавливается, что приведет к деформации деталей, обработанных с ЧПУ. Остаточное напряжение обработки с ЧПУ — это пластическая деформация области, где инструмент взаимодействует с заготовкой под действием силы резания, тепла резки или того и другого, и на деформацию влияют другие факторы, создавая остаточное напряжение.
Недостаточные условия процесса являются еще одной проблемой, которую необходимо решить в процессе сложной обработки алюминия с ЧПУ. Обработка сложных деталей из алюминия с ЧПУ требует станка с более чем четырьмя осями, а станок должен иметь высокую геометрическую точность и хорошую стабильность.
В процессе обработки сложных алюминиевых деталей на станках с ЧПУ необходимо решить проблему недостаточной прочности матрицы. Из-за недостаточной жесткости некоторых частей сложных алюминиевых деталей, обработанных на станках с ЧПУ , под действием силы резания в процессе обработки происходит упругая деформация, образуя отрывной нож, который отскакивает после снятия нагрузки, что приводит к чрезмерному увеличению размеров. Из-за нестабильности процесса резания, вызванной отрывом ножа, часто возникает вибрация ножа, что приводит к появлению больших вибрационных линий на обработанной поверхности и серьезно влияет на качество поверхности деталей, обработанных на станках с ЧПУ.

2.Решение проблемы сложной обработки деталей из алюминия на станках с ЧПУ
Для обеспечения качества деталей из алюминия, обработанных на станках с ЧПУ, необходимо преодолеть проблему деформации обработки в процессе сложной обработки деталей из алюминия с ЧПУ. Поэтому при проектировании маршрута процесса следует усвоить общий принцип «сначала деформация, потом обработка», и на его основе следует выполнить разделение процесса, проектирование размера процесса, выбор инструмента и параметров, выбор приспособления и метода зажима, вспомогательный зажим и т. д.
Большая часть припуска на обработку должна быть удалена на черновом этапе. Пазы, отверстия, столы и другие детали, которые вызывают общую или важную локальную деформацию детали, должны быть предварительно обработаны. В частности, канавка открытия боковой стенки, сквозная плоскость на окружности, асимметричная структура паза и т. д., эти детали нарушат исходный баланс напряжений после обработки, вызывая большую деформацию алюминиевых деталей с ЧПУ, поэтому обработка с ЧПУ должна выполняться на черновом этапе. Общий контур может быть напрямую обработан с ЧПУ до конечного размера для функциональных отверстий и канавок, таких как снижение веса, которые не требуют высокой точности.
Выбор инструментов для обработки с ЧПУ. На черновом этапе, нацеленном на высокую эффективность и низкую стоимость, требования к инструментам низкие. Однако из-за большого припуска на резку образуется большое количество тепла при резке, а остаточное напряжение увеличивается, поэтому инструмент должен оставаться острым и полностью охлаждаться во время обработки. На финишном этапе выбранный инструмент должен обладать достаточной жесткостью и хорошей износостойкостью, чтобы гарантировать точность размерных и геометрических допусков. Инструмент должен оставаться острым, а гладкость режущей кромки должна быть хорошей, чтобы уменьшить силу резания, уменьшить теплоту резания и сделать процесс резки. Сгладить и уменьшить вибрацию системы. Используйте твердосплавные фрезы и фрезы с покрытием как можно больше, а поликристаллические алмазные фрезы можно использовать, когда позволяют условия.
Инструмент должен быть разумно спроектирован и надежно установлен. Зажим и давление должны не только соответствовать требованиям к зажиму, но и минимизировать воздействие на деформацию деталей из алюминия, обработанных на станках с ЧПУ.

Необходимо сформулировать разумный маршрут процесса. Из-за сложной структуры и высокой точности сложные детали обработки алюминия с ЧПУ должны быть разделены на черновую обработку, получистовую и чистовую, а процессы термообработки перемежаются посередине, чтобы уменьшить влияние остаточного напряжения. Распределение припусков между процессами должно быть разумно распределено в соответствии со структурными характеристиками каждой детали, обработанной с ЧПУ, а припуск на чистовую обработку должен быть минимизирован, исходя из предпосылки, что припуск после деформации достаточен. Для размерных элементов с большими допусками они должны быть гарантированы во время получистовой обработки, чтобы уменьшить припуск на чистовую обработку и снизить вероятность деформации.
Цель черновой обработки — снять припуск, и его можно зажать тисками или трехкулачковым зажимом, а зажимное усилие должно обеспечивать надежный зажим. Во время чистовой обработки, чтобы обеспечить точность размерных и геометрических допусков, опорная поверхность позиционирования должна иметь хорошую плоскостность, чтобы поверхность позиционирования и рабочая платформа хорошо прилегали. Поэтому перед чистовой обработкой обычно организуется специальный процесс для отделки поверхности позиционирования, чтобы исключить деформацию поверхности позиционирования, вызванную получистовой обработкой и снятием напряжений. Открытая плоскость обычно выбирает шлифовку слесаря, а закрытая плоскость выбирает высокоточные станки. Фрезерование. Когда поверхность позиционирования очищается, для зажима обычно используют тиски, а зажимное усилие должно быть небольшим. Детали зажимаются в естественном состоянии и не должны быть сбиты.
На этапе отделки сложных деталей обработки алюминия с ЧПУ, как правило, требуется многогранная обработка, поэтому применяется зажимной метод позиционирования инструмента и прессования. Чтобы предотвратить деформацию, вызванную чрезмерным прессованием, необходимо, чтобы сила прессования прессующей пластины была перпендикулярна несущей поверхности, а боковая составляющая силы должна быть максимально исключена. При выборе позиции прессования заготовка должна быть прочной в несущей поверхности и в тесном контакте с позиционирующим инструментом, без больших окон, подвески и т. д., чтобы уменьшить влияние фактора силы прессования.
При обработке алюминиевых деталей на станках с ЧПУ из-за недостаточной жесткости в некоторых областях легко возникают вибрационные полосы, сопровождающие движение ножа, что серьезно влияет на размеры и качество поверхности обработанных деталей. Для уменьшения или даже полного устранения явления смещения ножа, помимо оптимизации параметров резки, можно также использовать метод добавления вспомогательных опор, что значительно снижает смещение и вибрацию ножа и обеспечивает точность размеров и качество поверхности обработанных на станках с ЧПУ алюминиевых деталей.
Изменение размеров, вызванное локальной деформацией, можно отрегулировать с помощью программы числового управления. Благодаря анализу данных обнаружения в программу добавляется программа компенсации продвижения и отвода. Благодаря компенсации подъема ножа изменения толщины и размеров, вызванные деформацией, частично компенсируются, чтобы соответствовать требованиям стабильности серийного производства.
Из-за сложной структуры и высоких требований к точности обработки деталей из алюминия с ЧПУ, следует придерживаться принципа «сначала деформация, потом обработка» для трудностей обработки сложных деталей с ЧПУ. На основе этого принципа формулируется разумный маршрут процесса обработки, оснащенный соответствующим технологическим оборудованием, и такими мерами, как выбор соответствующих параметров процесса, методы позиционирования и зажима, правильная обработка поверхностей финишного позиционирования, добавление вспомогательных опор и введение компенсации программы ЧПУ и т. д. Для эффективного решения проблемы высокоточной обработки деталей из алюминия с ЧПУ.

VMT в основном занимается детали из алюминия с ЧПУ, изготовленные на заказ, обработка прототипов металла и пластика, и ее бизнес охватывает 62 страны по всему миру, охватывая военную, медицинскую, полупроводниковую, автомобильную и другие области. 40+ материалов и 15+ вариантов отделки поверхности с бесплатным сервисным проектированием, обзорами проектов и анализом DFM. Чтобы гарантировать качество деталей для обработки алюминия с ЧПУ, мы прошли систему качества ISO9001 и аудит завода SGS на месте в 2015 году. Независимо от того, насколько сложна структура вашей детали или ваш продукт сталкивается с техническими проблемами, мы можем предоставить вам профессиональное обслуживание! Экономьте 15% временных затрат и расходов на связь для вас!


 +86 15099911516




 Читать далее