16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 196 | Опубликовано VMT 18 авг. 2026 г. | Время чтения: около 5 минуты


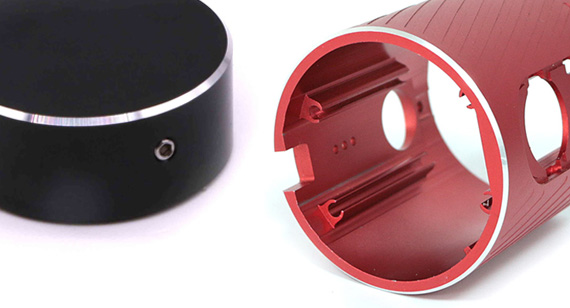
Блестящая кромка может придать алюминиевой детали премиальный вид, но она также значительно облегчает обнаружение мелких дефектов обработки. Износ инструмента, вибрация, плохой контроль базовой точки, остатки смазочно-охлаждающей жидкости, заусенцы или неправильное обращение могут превратить в остальном точную деталь, обработанную на станке с ЧПУ, в косметический брак. Ключевым моментом является диагностика истинной причины, а не многократная корректировка одного и того же параметра обработки.
К распространенным дефектам обработки алюминиевых деталей на станках с ЧПУ с высоким уровнем блеска относятся горизонтальные следы от инструмента, вертикальные следы вибрации, следы входа и выхода инструмента, неравномерная ширина светлых кромок, белые пятна, заусенцы и царапины. Для их предотвращения необходим контроль режущего инструмента, шпинделя, зажимного приспособления, припуска на чистовую обработку, траектории движения инструмента, очистки, контроля качества и последующей обработки.
В этом руководстве рассматриваются конкретные дефекты, которые можно обнаружить на глянцевых алюминиевых поверхностях, причины их возникновения и способы их минимизации на всех этапах производства, от прототипа до серийного выпуска.
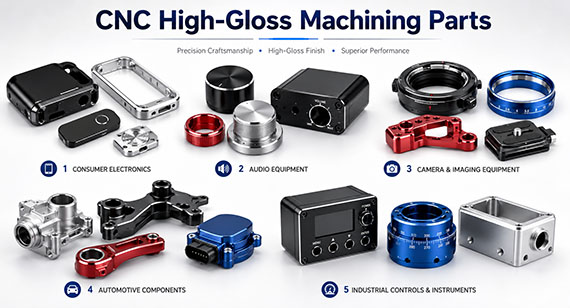
Высокоглянцевая обработка часто используется для создания локальных декоративных элементов, а не для финишной обработки всей детали.
К типичным элементам, придающим алюминиевым деталям, изготовленным на заказ методом механической обработки, относятся:
Эти поверхности обычно создаются путем контролируемой чистовой обработки после того, как основная геометрическая форма уже была обработана.
Поскольку поверхность обладает высокой отражательной способностью, даже самые незначительные отклонения, которые могут быть допустимы на обычной поверхности, обработанной на станке с ЧПУ, могут стать визуально заметными.
Незначительные следы от инструмента, небольшое биение, незначительное изменение ширины кромки или царапина могут мало повлиять на функциональность, но все же привести к косметическому браку.
Если вам требуется более подробное объяснение процесса, режущих инструментов, материалов и последовательности обработки поверхности, ознакомьтесь с нашим руководством по высокоглянцевой обработке на станках с ЧПУ.
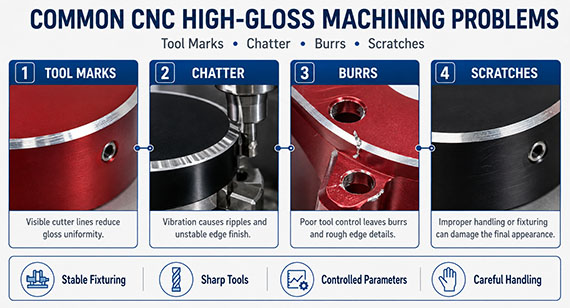
Большинство дефектов, приводящих к сильному блеску, вызваны не одним фактором.
Видимая проблема часто является результатом взаимодействия нескольких производственных переменных.
Например, знак чата может включать в себя:
Жесткость зажима + вылет инструмента + состояние шпинделя + припуск на чистовую обработку + стратегия подачи
вместо одного неверного параметра резки.
К наиболее важным факторам обычно относятся:
Именно поэтому простое увеличение скорости вращения шпинделя или уменьшение подачи не всегда решает проблему.
Сначала дефект следует определить по его внешнему виду и местоположению, а затем проследить его происхождение на протяжении всего процесса обработки.
| дефект | Общие причины | Главное управление |
| Горизонтальные линии инструментов | Износ инструмента, микросколы, биение, наплавка. | Перед изменением параметров осмотрите инструмент и шпиндель. |
| Вертикальные следы вибрации | Вибрация, ненадежное крепление, чрезмерная нагрузка при резке | Повышение жесткости и стабилизация чистового среза. |
| Знаки входа и выхода | Неудачный переход траектории движения инструмента, нестабильное зацепление. | Оптимизация входа, выхода, перекрытия и направления резки. |
| Неравномерная ширина светлых краев | Ошибка базового уровня, плоскостность, искажение, вариативность крепления | Контроль геометрии перед окончательной полировкой |
| Белые пятна или загрязнения | Остатки жидкости, загрязнение, задержка очистки | Улучшение очистки и передачи технологических процессов. |
| (Жерновa) | Затупившийся инструмент, направление резания, геометрия кромки | Предотвращение образования заусенцев во время обработки |
| Царапины | Обработка, проверка, упаковка чипсов | Защитите поверхность после обработки. |
В разделах ниже каждая проблема объясняется более подробно.
1. Горизонтальные линии обработки на глянцевых алюминиевых поверхностях
Горизонтальные линии — один из наиболее заметных дефектов на блестящих алюминиевых кромках и отражающих поверхностях.
Они могут выглядеть как повторяющиеся прямые линии на фаске, кольце или плоской декоративной поверхности.
Что вызывает появление горизонтальных линий от инструмента?
Общие причины включают в себя:
Даже очень незначительный дефект на чистовом инструменте может быть перенесен непосредственно на отражающую поверхность.
Это создает важное различие между обычной обработкой на станках с ЧПУ и обработкой с глянцевой поверхностью:
Инструмент может сохранять допуски по размерам, но при этом уже производить неприемлемые по внешнему виду поверхности.
Как можно предотвратить появление горизонтальных следов от инструмента?
Прежде чем менять программу обработки, проверьте режущий инструмент.
В обзор следует включить:
Если дефект повторяется с регулярной периодичностью, особое внимание следует уделить инструменту и шпиндельной системе.
При серийном производстве не ждите, пока инструмент полностью выйдет из строя.
Срок службы инструмента также следует контролировать в соответствии с его внешним видом.
Совет: Если первые детали в партии выглядят чистыми, но линии постепенно становятся более заметными, следует проверить износ инструмента, прежде чем изменять параметры обработки нескольких деталей.
2. Вертикальные линии и следы вибрации
Вертикальные линии или периодические волны обычно указывают на нестабильность где-то между станком, режущим инструментом, зажимным приспособлением и заготовкой.
Эти следы особенно хорошо видны, когда свет скользит по яркой фаске или отражающей поверхности.
Что вызывает дребезжание на глянцевых поверхностях?
Возможные причины:
Тонкий алюминиевый корпус может быть особенно чувствительным.
Одно и то же приспособление может казаться стабильным во время черновой обработки, но допускать достаточное смещение во время окончательной чистовой обработки, чтобы создать видимую вибрацию.
Как можно уменьшить следы вибрации?
Систему обработки следует рассматривать в целом.
Проверьте:
Сокращение количества корма иногда может помочь, но это не должно становиться автоматическим решением.
Если приспособление нестабильно, простое уменьшение подачи может увеличить время цикла, не устраняя при этом первопричину.
Примечание: видимые следы вибрации являются симптомом проблемы. Реальная проблема может заключаться в жесткости зажимного приспособления, состоянии шпинделя, деформации детали или нагрузке при резке.
3. Метки инструментов на входе и выходе
Глянцевая поверхность может выглядеть идеально на большей части пути резания, но при этом все равно будет видна линия в месте входа или выхода инструмента.
Это особенно часто встречается в следующих случаях:
Зачем нужны отметки входа и выхода?
Возможные причины:
Траектория движения инструмента, приемлемая для скрытой функциональной поверхности, может быть непригодна для декоративного элемента.
Как следует улучшить траекторию движения инструмента?
Место входа и выхода следует выбирать в соответствии с внешним видом поверхности.
В зависимости от геометрии может использоваться следующая стратегия обработки:
Цель состоит не просто в создании самой короткой программы для станка с ЧПУ.
При обработке деталей, где внешний вид имеет решающее значение, немного более длинная, но более плавная траектория движения инструмента может уменьшить видимые переходы и необходимость доработки.
Это та область, где стратегия обработки должна разрабатываться с учетом конечного внешнего вида, а не только времени цикла.
4. Неравномерная ширина светлых краев
Неравномерная окраска кромки — распространенная проблема анодированных корпусов, ручек, деталей фотоаппаратов, декоративных панелей и других алюминиевых компонентов.
Светлая фаска может казаться шире с одной стороны и уже с другой, даже если режущий инструмент правильно следует запрограммированной траектории.
Почему ширина светлых краев становится неравномерной?
Возможные причины:
Обработка поверхности до высокого блеска может выявить проблему с размерами, возникшую на гораздо более ранних этапах производственного процесса.
Например, рассмотрим круглую ручку управления со следующими характеристиками:
Если окончательная сборка расположена у центрального отверстия, то блестящее кольцо, возможно, должно быть концентрично относительно отверстия, а не просто повторять его внешний диаметр.
Если для декоративного элемента используются неверные базовые параметры, то отдельные размеры могут пройти проверку, но готовая деталь будет выглядеть смещенной от центра.
Как можно контролировать ширину края яркости?
Требование к четкости краев должно быть связано с функциональными базовыми параметрами в процессе проектирования с учетом технологичности производства.
Перед заключительной операцией полировки выполните следующие действия:
Это особенно важно для деталей из алюминия, обработанных на станках с ЧПУ , в которых критически важные с точки зрения внешнего вида кромки сочетаются с отверстиями, сопрягаемыми поверхностями, тонкими стенками или жесткими требованиями к сборке.
5. Белые пятна и поверхностное окрашивание
На глянцевой алюминиевой поверхности могут появиться белые пятна или мутные участки, даже если сама обработка изначально была выполнена качественно.
Эти дефекты особенно неприятны, поскольку могут проявляться во время очистки или после того, как деталь находилась в промежутке между производственными процессами.
Что вызывает появление белых пятен на глянцевом алюминии?
Возможные причины:
Свежеобработанные алюминиевые поверхности могут быть чувствительны к загрязнениям и поверхностным реакциям.
Глянцевое покрытие также облегчает обнаружение локальных изменений внешнего вида.
Как можно уменьшить количество белых пятен?
Уборку следует рассматривать как часть производственного процесса, а не просто как этап поддержания чистоты.
Управление
На обработанной поверхности деталей не должно оставаться ни следа смазки, ни каких-либо загрязнений.
Если после обработки с высоким блеском следует анодирование или другой процесс финишной обработки поверхности , необходимо также определить условия переноса между этими двумя операциями.
Совет: Если белые пятна появляются только после хранения, а не сразу после обработки, перед изменением программы резки изучите условия очистки, влажности, загрязнения и упаковки.
6. Заусенцы на гранях из полированного алюминия
Небольшой заусенец может придать блестящей кромке, обработанной с высокой точностью, незавершенный вид.
Оно также может создавать:
Что вызывает появление заусенцев?
Общие причины включают в себя:
Почему агрессивное ручное удаление заусенцев опасно?
При обычной механической обработке кромки техник может удалить заусенец вручную, не влияя на внешний вид.
На глянцевой кромке с высокой отражающей способностью агрессивная ручная зачистка может привести к следующим последствиям:
Это означает, что контроль за образованием заусенцев следует начинать во время обработки.
Как предотвратить появление заусенцев?
При составлении плана обработки следует учитывать:
Цель состоит в том, чтобы свести к минимуму образование заусенцев, так что потребуется лишь легкая и контролируемая вторичная обработка.
7. Царапины после обработки с глянцевым покрытием.
Деталь, прошедшая через станок с ЧПУ, может иметь превосходную поверхность, но при этом стать бракованной с точки зрения внешнего вида перед отправкой.
Царапины чаще всего появляются после обработки, а не во время нее.
Где обычно появляются царапины?
К распространенным стадиям риска относятся:
Глянцевые поверхности сильно отражают свет, поэтому даже мелкие царапины могут стать видимыми.
Как предотвратить появление царапин?
Для деталей, имеющих решающее значение для внешнего вида, должен быть разработан определенный способ обращения.
В зависимости от детали, это может включать в себя:
Защитную упаковку следует рассматривать как часть производственного плана, а не как решение, принимаемое только после завершения производства.
Идеально обработанная на станке с ЧПУ поверхность не имеет никакой ценности, если она повреждена до того, как попадет на сборочную линию.
При возникновении дефекта изменение нескольких параметров одновременно затрудняет диагностику.
Более структурированный подход заключается в отслеживании дефекта на протяжении всей производственной системы.
Шаг 1: Выявление характера дефектов
Спросите:
Внешний вид может дать полезные подсказки.
Шаг 2: Проверьте режущий инструмент
Осмотреть:
Если дефект повторяется с регулярной периодичностью, возможно, проблема в инструменте или шпиндельной системе.
Шаг 3: Проверка станка и шпинделя.
Обзор:
Проблему с качеством поверхности не следует автоматически списывать на программу ЧПУ.
Шаг 4: Проверьте светильник
Искать:
Поведение приспособления может влиять как на точность размеров, так и на внешний вид.
Шаг 5: Проверка суммы, выделенной на отделочные работы.
При глянцевой отделке необходимо удалять контролируемое количество материала.
Избыток чистового материала увеличивает нагрузку при резке.
Недостаток товара может привести к оттоку:
Припуск должен быть установлен с учетом фактической стоимости детали, материала и инструмента.
Шаг 6: Проверка траектории движения инструмента
Проверьте:
Стабильная траектория финишной обработки может снизить количество дефектов даже при неизменности инструмента и параметров.
Шаг 7: Ознакомьтесь с правилами очистки и обращения.
Если деталь выглядит хорошо сразу после обработки, но позже на ней появляются пятна или царапины, проверьте следующее:
Возможно, проблема уже не связана с процессом резки на станке с ЧПУ.
Не существует единой скорости подачи, скорости вращения шпинделя или припуска на чистовую обработку, которые можно было бы применить ко всем проектам по обработке алюминия с целью получения глянцевой поверхности.
Выбор оптимальной стратегии нарезки зависит от:
Узкая блестящая кромка на маленькой ручке управления и широкая декоративная поверхность на корпусе электронного устройства могут потребовать совершенно разных условий обработки.
Именно поэтому при поиске и устранении неисправностей следует сосредоточиться на взаимосвязи между дефектом и производственной системой, а не на поиске одного универсального параметра.
Примечание: Если уменьшение подачи улучшает качество поверхности, это не обязательно доказывает, что причиной была исходная скорость подачи. Более медленная резка может просто уменьшить влияние нестабильного зажимного приспособления, изношенного инструмента или чрезмерного припуска на обработку.
В случае деталей, внешний вид которых имеет решающее значение, контроль дефектов начинается еще до того, как чистовой инструмент коснется поверхности.
Чертеж, базовые элементы, приспособление, последовательность обработки, требования к глянцевой поверхности, требования к анодированию и метод контроля должны работать согласованно.
Обзор DFM
В ходе инженерной экспертизы выявлено:
Это помогает избежать ситуаций, когда деталь соответствует заданным размерам, но после сборки глянцевая поверхность все равно выглядит неровной.
Оптимизация приспособлений
Поверхности с высоким блеском чувствительны к вибрации и деформации.
Конструкция светильника может потребовать дополнительной поддержки в следующих областях:
Если деталь уже была анодирована, то зоны контакта с зажимным устройством также должны защищать обработанные поверхности.
Управление последовательностью обработки
Взаимосвязь между:
Черновая обработка → чистовая обработка размеров → чистовая обработка поверхности → полировка → окончательная проверка
может влиять как на внешний вид, так и на стабильность размеров.
Поэтому последовательность действий следует выбирать в соответствии с требуемым конечным состоянием детали.
Управление инструментом и траекторией обработки
Для чистовой обработки, критически важной с точки зрения внешнего вида, проверяется состояние инструмента и траектория движения инструмента по следующим параметрам:
Более стабильная траектория движения инструмента может быть предпочтительнее, даже если это требует немного большего цикла обработки.
Проверка в процессе
Перед окончательной операцией по очистке края изображения можно проверить критически важные геометрические параметры.
Это особенно важно, когда внешний вид зависит от:
Если эти соотношения уже неверны, то высокоглянцевая обработка только сделает это отклонение более заметным.
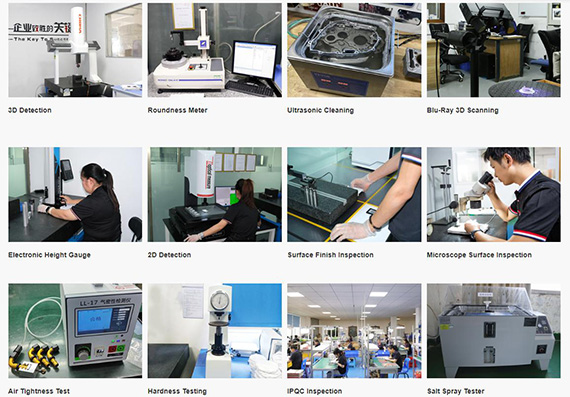
Детали с высоким блеском требуют как проверки размеров, так и визуального состояния.
Размерный осмотр
В зависимости от чертежа, осмотр может включать в себя:
В качестве подходящих методов измерения могут быть использованы:
Метод должен соответствовать фактическому допуску и геометрии элемента.
Косметический осмотр
Визуальный осмотр должен включать оценку следующих параметров:
Контролируемое освещение может помочь повысить стабильность.
В случае строгих требований к внешнему виду, утвержденный образец также может сделать критерии приемки более ясными.
Такие термины, как:
В противном случае, это может быть по-разному интерпретировано инженерными, закупочными, технологическими и контрольно-измерительными группами.
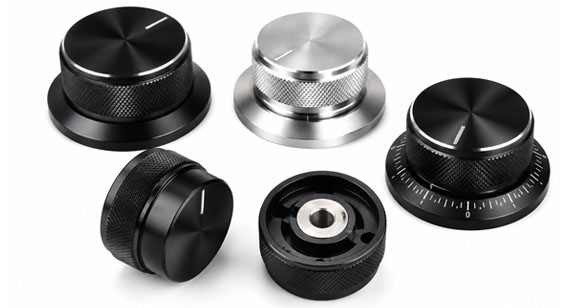
история проекта
Заказчику потребовался элемент управления из анодированного черного алюминия с узкой открытой блестящей кромкой по всему периметру передней поверхности.
Яркий элемент был важной частью внешнего вида изделия.
Вызов проекта
В ходе оценки прототипа яркая кайма в некоторых областях казалась немного шире.
Размеры отдельных деталей были близки к требованиям чертежа, но визуальное несоответствие все же было заметно из-за сильного контраста между черным анодированным корпусом и открытым алюминием.
Анализ первопричин
Проблему нельзя было оценить, опираясь только на итоговую программу обработки ярких краев.
В обзоре содержалось следующее:
Внешний вид детали необходимо было контролировать, исходя из ее геометрии, определяющей, как она будет выглядеть после сборки.
Решение VMT
Перед заключительной отделочной операцией были скорректированы соотношение базовых точек и стратегия крепления.
В ходе этого процесса также контролировались:
Затем доработанный прототип был использован в качестве визуального эталона для серийного производства.
Результат
Утвержденный образец установил более четкий стандарт ширины светлых кромок и общего внешнего вида, что помогло уменьшить субъективные различия при проверке партии.
Как предотвратить дефекты, связанные с высоким блеском, на всех этапах производства, от прототипа до серийного выпуска.
Успешный прототип не гарантирует автоматически стабильного производства.
Увеличение количества партий вводит дополнительные переменные, такие как:
Далее может последовать контролируемый процесс:
Проверка чертежей → Обратная связь по DFM → Изготовление прототипа → Проверка глянцевости → Проверка качества поверхности → Контроль размеров → Утверждение внешнего вида → Серийное производство → Окончательная проверка → Защитная упаковка
Прототип должен не только показать, можно ли изготовить данную деталь, но и продемонстрировать другие возможности.
Также следует подтвердить:
Это обеспечивает более четкую ориентировочную информацию перед началом крупномасштабного производства.
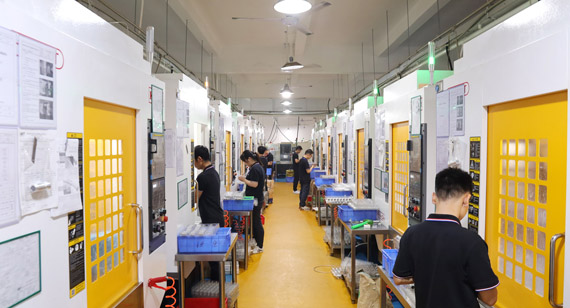
Дефекты, связанные с высоким блеском, проще и дешевле предотвратить на этапе планирования процесса, чем устранить после завершения механической обработки, анодирования и косметического контроля.
Если ваша алюминиевая деталь включает в себя:
План обработки должен связывать требования к внешнему виду с функциональными базовыми параметрами, конструкцией оснастки, припуском на чистовую обработку, траекторией движения инструмента, последовательностью чистовой обработки поверхности и стандартом контроля качества.
Компания VMT может проанализировать ваш 2D-чертеж и 3D-модель, чтобы выявить потенциальные риски до начала производства, а также предоставить обратную связь по DFM для прототипирования и серийного производства.
Загрузите свои чертежи и запросите ценовое предложение, если вам нужна помощь в устранении дефектов глянцевой поверхности на алюминиевых деталях, изготовленных на заказ.
Отправьте ваши 2D-чертежи, 3D CAD-модели, информацию о материалах, допусках, элементах с высоким блеском, требованиях к анодированию, эстетической отделке поверхностей и требованиях к контролю качества. Компания VMT оценит производственные риски, предоставит рекомендации по DFM (проектированию с учетом технологичности) и индивидуальное ценовое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите DFM и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Почему на глянцевых алюминиевых деталях появляются горизонтальные линии?
Горизонтальные полосы могут возникать из-за износа инструмента, микросколов, наплавленного материала, биения или нестабильного зацепления режущей кромки. Перед изменением параметров обработки следует проверить режущую кромку и шпиндельную систему.
Что вызывает появление вертикальных следов вибрации на блестящих алюминиевых кромках?
К распространенным причинам относятся вибрация, нестабильность зажимного приспособления, смещение тонкостенных деталей, чрезмерный припуск на чистовую обработку, вылет инструмента, биение шпинделя или нестабильная нагрузка при резании.
Почему глянцевая кромка расширяется с одной стороны?
Неравномерная ширина светлых кромок может быть результатом плохой плоскостности, деформации детали, неправильного расположения приспособления, неверного выбора базовой точки или неравномерного припуска на обработку от предыдущих операций.
Почему на глянцевом алюминии появляются белые пятна?
Белые пятна или мутные участки могут быть связаны с остатками смазочно-охлаждающей жидкости, загрязнением, условиями очистки, влажностью, условиями хранения или задержками между обработкой и очисткой.
Как предотвратить появление отметок о входе и выходе?
Ввод и вывод инструмента следует располагать вдали от критически важных видимых областей, если это позволяет геометрия. Дугообразные переходы, контролируемое перекрытие, непрерывные траектории чистовой обработки и стабильное режущее сечение могут помочь уменьшить видимые следы.
Может ли более медленная подача устранить глянцевые следы от инструмента?
Иногда это может улучшить результат, но не доказывает, что причиной является скорость подачи. Износ инструмента, биение шпинделя, ненадежная оснастка или чрезмерный припуск на чистовую обработку также могут быть причиной.
Почему заусенцы трудно удалить с отполированных краев?
Ручная зачистка может поцарапать отражающую поверхность, закруглить кромку или изменить ширину фаски. Обычно лучше уменьшить образование заусенцев во время обработки.
Могут ли появиться царапины после завершения обработки на станке с ЧПУ?
Да. Глянцевые поверхности могут быть повреждены во время разгрузки, очистки, осмотра, обработки поверхности, сборки, упаковки или транспортировки.
Гарантирует ли низкая шероховатость поверхности получение качественного глянцевого покрытия?
Нет. Шероховатость поверхности — это лишь один из факторов, влияющих на внешний вид. Рисунок обработки инструментом, волнистость, вибрация, царапины, ширина кромки и равномерность отражения также влияют на визуальное качество.
Следует ли осматривать глянцевые алюминиевые детали при контролируемом освещении?
Контролируемое освещение может повысить точность косметического осмотра, особенно когда царапины, следы от инструментов, пятна и различия в отражении являются важными критериями приемки.
Полезен ли одобренный образец косметического средства?
Да. Физический утвержденный образец может помочь более четко определить допустимую ширину светлых кромок, отражение, следы от инструмента, переход анодирования и общий внешний вид, чем общие письменные описания.
Следует ли создавать прототипы глянцевых деталей перед началом серийного производства?
Прототипирование рекомендуется проводить в тех случаях, когда проект сочетает в себе жесткие габариты, анодирование, высокоглянцевую обработку, тонкие стенки, критически важные базовые соотношения или строгие требования к внешнему виду.


 +86 15099911516




 Читать далее