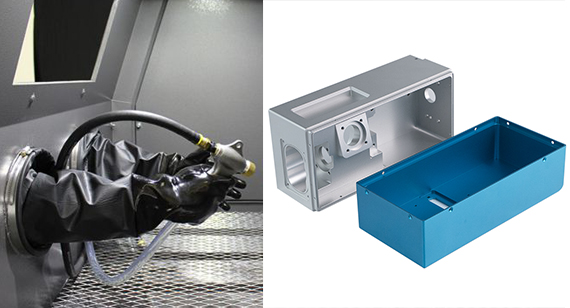
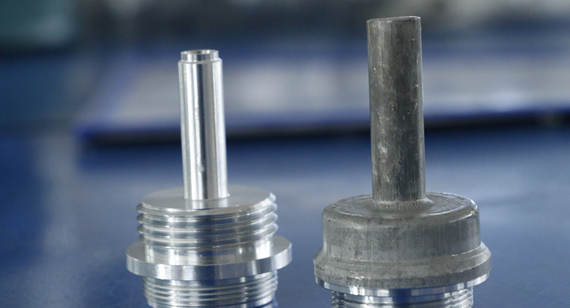
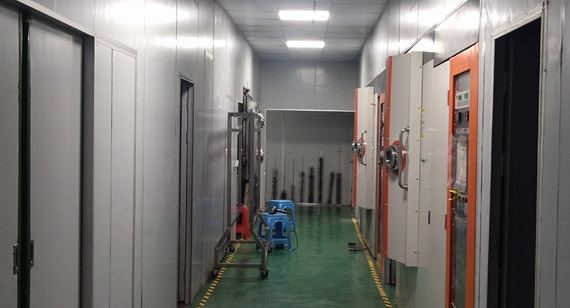
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 505 | Опубликовано VMT 03 авг. 2026 г. | Время чтения: около 5 минуты


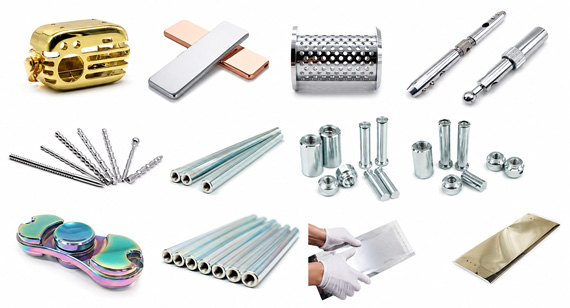
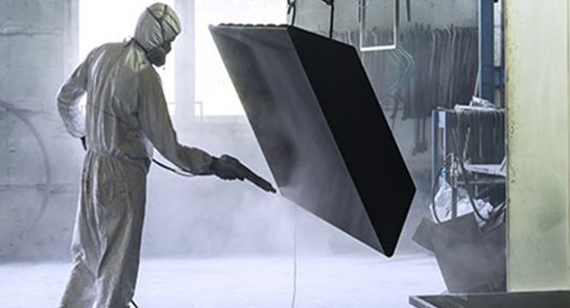
Электрофоретическое покрытие (широко известное как E-покрытие или электрохимическое покрытие) — это высокоэффективная обработка поверхности алюминиевых деталей, изготовленных на заказ . Это метод нанесения защитного или декоративного покрытия на металлический объект (который должен быть электропроводящим) посредством электрохимического процесса. Важно отметить, что E-покрытие используется для обеспечения коррозионной стойкости, улучшения эстетики и повышения долговечности металлических деталей.
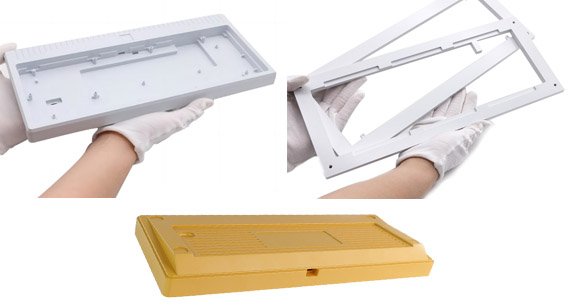
Что еще более важно, при изготовлении алюминиевых изделий на заказ электрофорезное покрытие редко используется в качестве самостоятельного покрытия. Вместо этого оно чаще всего наносится в виде прозрачного или цветного смоляного верхнего слоя поверх анодированной алюминиевой основы (анодированное электрофорезное покрытие). Это композитное покрытие значительно улучшает блеск поверхности, гладкую текстуру и устойчивость к УФ-излучению, обеспечивая при этом исключительную долговременную защиту от коррозии.
Электроосаждение — это универсальный процесс, используемый в основном для нанесения покрытий на металлические поверхности. Хотя алюминий является распространенным материалом для электроосаждения, пластиковые материалы, как правило, не подходят для традиционного процесса электроосаждения из-за своей непроводящей природы. Давайте рассмотрим причины выбора электроосаждения алюминия и ограничения, связанные с пластиковыми материалами:
Почему стоит выбрать электроосаждение алюминия:
Ограничения электроосаждения пластика:
Подводя итог, электроосаждение алюминия является надежным выбором для повышения коррозионной стойкости, эстетики и долговечности алюминиевых компонентов. Однако пластиковые материалы требуют других методов покрытия из-за своей непроводящей природы. При выборе процесса нанесения покрытия важно учитывать тип материала, предполагаемое применение, а также особые свойства и требования к подложке для достижения желаемых результатов.
Хотя электрофорезное покрытие широко применяется для стали и железа, его нанесение на алюминиевые сплавы требует точного подбора химического состава раствора и предварительной обработки для обеспечения оптимальной адгезии и коррозионной стойкости. Ниже приведено сравнение характеристик электрофорезного покрытия для распространенных марок алюминия:
| Алюминиевый сорт | Пригодность для электрофорезного покрытия | Качество и отделка покрытия | Типичные применения и примечания |
| 6061 / 6063 | Прекрасно | Исключительно однородная, глянцевая/матовая поверхность. | Идеально подходит для деталей, обработанных на станках с ЧПУ, и алюминиевых профилей. Высочайшее эстетическое качество. |
| 5052 / 3003 | Хорошо | Гладкая поверхность, превосходная коррозионная стойкость. | Отлично подходит для обработки листового металла и изготовления алюминиевых корпусов. |
| 7075 | Хорошо | Высокая эффективность, требует строгой предварительной обработки. | Высокопрочные детали для аэрокосмической и конструкционной отраслей. Требует точной предварительной обработки методом анодирования. |
| 2024 | От хорошего к хорошему | Хорошая защита, чувствительна к химическому составу ванны. | Высокомедный сплав. Требует специальной предварительной обработки для обеспечения адгезии покрытия. |
| Литой алюминий (ADC12/A380) | Средняя | Хорошо, требуется дегазация/предварительная обработка в герметичной упаковке. | Для предотвращения образования микропор во время отверждения требуется строгая предварительная обработка. |
Процесс электрохимического нанесения покрытия включает в себя несколько этапов для нанесения защитного или декоративного покрытия на металлические поверхности. Вот краткий обзор типичного процесса электрохимического нанесения покрытия:
Металлические детали сначала подвергаются процессу предварительной обработки для очистки и подготовки поверхности. Это включает очистку, обезжиривание и кондиционирование поверхности для обеспечения надлежащей адгезии покрытия.
Очищенные металлические детали погружаются в ванну электроосаждения, содержащую краску или раствор покрытия на водной основе. Эта ванна состоит из положительно заряженных частиц краски (катионов) и отрицательно заряженных металлических деталей (анодов).
Электрический ток подается в ванну электроосаждения, создавая электрохимическую реакцию. Положительно заряженные частицы краски притягиваются к отрицательно заряженным металлическим деталям. Это электростатическое притяжение заставляет частицы краски равномерно оседать на металлических поверхностях.
Длительность процесса электроосаждения определяет толщину пленки покрытия (10–25 микрон). Точный контроль параметров процесса, таких как напряжение и время, обеспечивает равномерную толщину покрытия на всех деталях.
После процесса электроосаждения покрытые металлические детали тщательно промываются для удаления излишков краски и остатков химикатов. Для обеспечения тщательной очистки можно использовать несколько стадий промывки.
Покрытые металлические детали затем отверждаются для полимеризации и затвердевания покрытия. Обычно это делается в печи при контролируемых температурах. Процесс отверждения обеспечивает долговечность и адгезию покрытия.
Для обеспечения качества электроосажденных деталей проводится тщательная проверка. Она может включать проверку на наличие дефектов, надлежащей толщины покрытия и адгезии. На этом этапе могут быть выполнены любые необходимые подкраски или доработки.
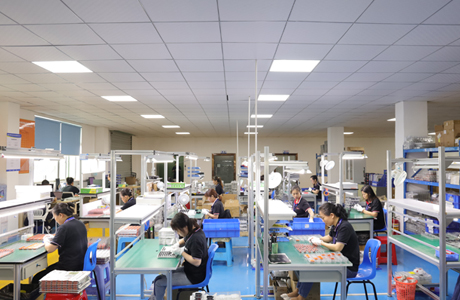
В зависимости от конкретных требований могут быть нанесены дополнительные покрытия или прозрачные покрытия для улучшения отделки или обеспечения дополнительной защиты. Прозрачные покрытия могут улучшить устойчивость покрытия к УФ-излучению и факторам окружающей среды.
После прохождения контроля качества детали с электролитическим покрытием упаковываются и готовятся к отправке в конечный пункт назначения.
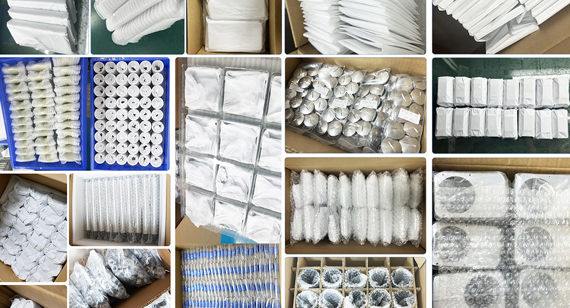
Процесс электроосаждения известен своей способностью обеспечивать однородные и долговечные покрытия, что делает его пригодным для широкого спектра применений, включая автомобилестроение, бытовую технику, промышленное оборудование и архитектурные элементы. Правильная подготовка поверхности, контроль параметров процесса и соблюдение отраслевых стандартов имеют решающее значение для достижения высококачественных электроосажденных покрытий.
Электроосаждение, или электрофоретическое нанесение (ЭФН), обладает рядом преимуществ и имеет ряд ограничений. Вот краткий обзор его основных преимуществ и недостатков:
Преимущества электроосаждения
Недостатки электроосаждения
В целом, электропокрытие является ценным методом обработки поверхности, известным своей способностью обеспечивать однородные и долговечные покрытия, особенно для металлических деталей. Хотя у него есть некоторые ограничения, его преимущества делают его предпочтительным выбором для различных применений, включая автомобилестроение, бытовую технику и промышленное оборудование. Надлежащий контроль процесса и обслуживание имеют важное значение для максимизации преимуществ электропокрытия.
Электроосаждение можно разделить на две основные категории в зависимости от полярности используемого в процессе электрического заряда: анодное электроосаждение и катодное электроосаждение.
1. Анодное электроосаждение (анодное электрохимическое покрытие)
При анодном электроосаждении металлические детали, на которые наносится покрытие, используются в качестве анода (положительного электрода) и погружаются в ванну с краской или раствором покрытия, содержащим отрицательно заряженные частицы краски (катионы).
При подаче электрического тока положительно заряженные металлические части отталкивают положительно заряженные частицы краски. В результате частицы краски оседают на металлических поверхностях, образуя защитное покрытие.
Анодное электроосаждение обычно используется в декоративных целях и может обеспечить гладкую и визуально привлекательную отделку.
2. Катодное электроосаждение (катодичное электроосаждение)
При катодном электрофоретическом нанесении покрытий (КЭН) металлические детали, подлежащие покрытию, используются в качестве катода (отрицательного электрода) и погружаются в ванну с краской или раствором для покрытия, содержащим положительно заряженные частицы краски (анионы).
При подаче электрического тока положительно заряженные металлические части притягивают отрицательно заряженные частицы краски. Это приводит к тому, что частицы краски равномерно оседают на металлических поверхностях, образуя защитное покрытие.
Катодное электроосаждение известно своими превосходными свойствами коррозионной стойкости и часто используется в тех случаях, когда решающее значение имеет долгосрочная защита от ржавчины и воздействия окружающей среды.
Оба процесса электроосаждения — анодное и катодное — обладают преимуществами с точки зрения равномерности покрытия, коррозионной стойкости и адгезии. Выбор между ними зависит от конкретных требований применения и желаемых свойств конечного покрытия. Каждый тип электроосаждения имеет свой собственный набор преимуществ и используется в различных отраслях промышленности для защиты и улучшения внешнего вида металлических деталей.
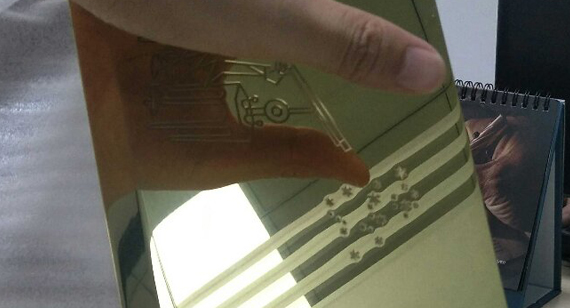
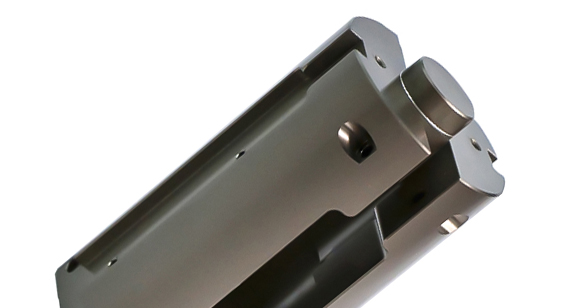
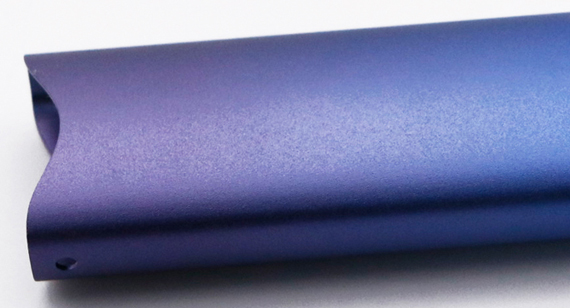
Электропокрытые алюминиевые детали могут демонстрировать различные поверхностные эффекты и отделки в зависимости от конкретного материала покрытия, параметров процесса и желаемого результата. Вот некоторые общие поверхностные эффекты и внешний вид, достигаемые с помощью электропокрытия на алюминиевых деталях:
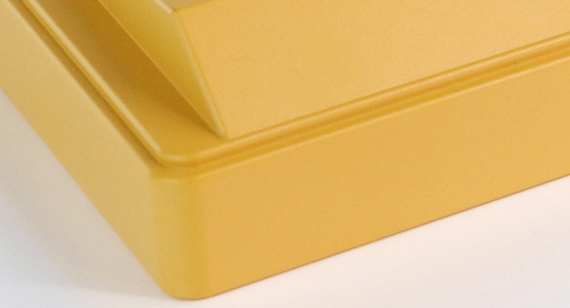
Конкретный поверхностный эффект, достигаемый на электропокрытых алюминиевых деталях, может быть настроен в соответствии с требованиями различных отраслей промышленности и областей применения, от автомобильных компонентов до архитектурных элементов. Выбор материала покрытия, параметров процесса и мер контроля качества играют важную роль в определении окончательного внешнего вида и эксплуатационных характеристик электропокрытого покрытия.
| Обработка поверхности | Обзор процесса | Для каких задач | Сравнение с анодированным электрохимическим покрытием. |
| анодирование | Электрохимическое образование слоя оксида алюминия | Конструкционные и декоративные алюминиевые детали, изготовленные на станках с ЧПУ. | Отличная основа для электрофорезного покрытия. Обладает более низкой стойкостью к химическим воздействиям и солевому туману. |
| Порошковое покрытие | Электростатическое напыление сухого порошка и термоотверждение. | Толстое защитное покрытие (50–100 мкм) для оборудования, используемого на открытом воздухе. | Более толстый слой покрытия скрывает дефекты, но обеспечивает менее равномерное покрытие на точных резьбах и сложных геометрических формах. |
| Жидкая живопись | Жидкая полиуретановая/акриловая краска распыляется на алюминий. | Индивидуальные цвета и большие алюминиевые конструкции | Гибкий и экономичный вариант для небольших объемов производства, но менее долговечный и склонный к сколам по сравнению с электрофорезным покрытием. |
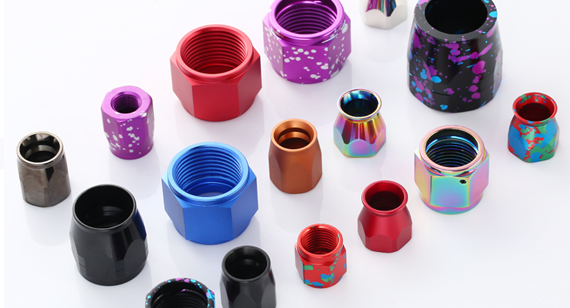
Электроосаждение широко используется в различных отраслях промышленности как в декоративных, так и в защитных целях. Его универсальность и способность обеспечивать равномерное и долговечное покрытие делают его подходящим для множества применений. Вот некоторые распространенные области применения электроосаждения:
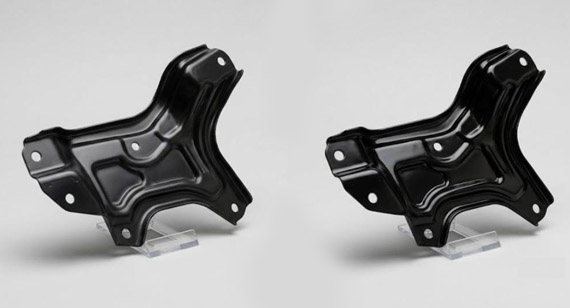
Автомобильные детали : Электроосаждение широко используется в автомобильной промышленности для покрытия широкого спектра компонентов, включая кузова автомобилей, шасси, колеса, кронштейны и детали подвески. Оно обеспечивает коррозионную стойкость, улучшает внешний вид и гарантирует долговечность автомобильных компонентов.
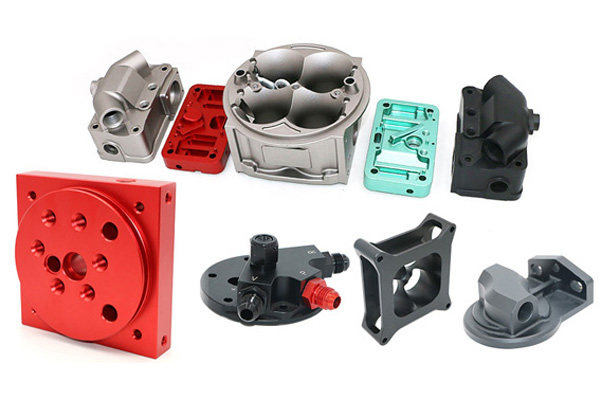
Бытовая техника: Бытовые приборы, такие как холодильники, стиральные машины, духовки и посудомоечные машины, часто подвергаются электрохимическому покрытию для защиты от ржавчины и износа, сохраняя при этом привлекательный внешний вид.
Компоненты аэрокосмической отрасли : Для критически важных деталей и компонентов аэрокосмической отрасли, таких как каркасы самолетов, шасси и детали двигателей, электрохимическое покрытие позволяет выдерживать суровые условия окружающей среды и сохранять структурную целостность.
Архитектурные элементы: Электроосаждение используется для обработки таких архитектурных элементов, как алюминиевые оконные рамы, навесные стены и перила, обеспечивая коррозионную стойкость и эстетически привлекательную отделку. Это гарантирует длительный срок службы в условиях наружного применения.
Промышленное оборудование: Электроосаждение наносится на промышленное оборудование, такое как машины, клапаны и насосы, для защиты от коррозии и продления срока службы этих важных компонентов.
Мебель: Металлическую мебель, включая садовую, можно покрыть электролитическим покрытием для предотвращения коррозии и улучшения внешнего вида изделий.
Осветительная арматура: Электроосаждение используется в светотехнической промышленности для защиты и придания эстетического вида светильникам, гарантируя сохранение их внешнего вида с течением времени.
Огнестрельное оружие: Производители оружия часто используют электроосаждение для придания огнестрельному оружию и его компонентам долговечного и коррозионно-стойкого покрытия.
Электрические шкафы: Электротехнические корпуса, изготовленные из металлических материалов, имеют электроизоляционное покрытие для защиты от воздействия окружающей среды, что обеспечивает безопасность и надежность электрооборудования.
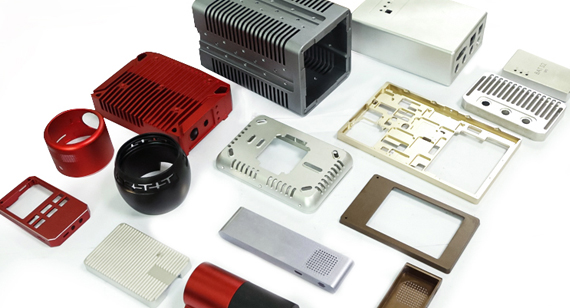
Потребительские товары: Электропокрытие повышает износостойкость различных потребительских товаров, таких как велосипеды, тренажеры и садовые инструменты, особенно при работе на открытом воздухе или в агрессивных средах.
Медицинские приборы: Электроосаждение можно использовать на медицинском оборудовании и приборах для создания стерильной и устойчивой к коррозии поверхности.
Пользовательские Изготовление: Электроосаждение также используется в проектах по изготовлению металлических изделий на заказ, где компоненты или конструкции должны соответствовать определенным эксплуатационным и эстетическим требованиям.
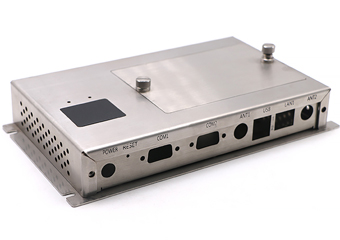
При электрохимическом нанесении покрытий на алюминиевые детали необходимо учитывать ряд ключевых моментов и факторов для обеспечения успешного процесса нанесения покрытия. Вот некоторые распространенные проблемы и меры предосторожности при электрохимическом нанесении покрытий на алюминиевые компоненты:
Общие проблемы:
Предварительная обработка алюминия: Правильная подготовка поверхности имеет решающее значение для электроосаждения алюминия. Неправильная очистка, обезжиривание или предварительная обработка могут привести к проблемам с адгезией и дефектам покрытия.
Совместимость с алюминиевым сплавом: Различные алюминиевые сплавы могут иметь различные уровни поверхностной реактивности. Важно выбрать соответствующие материалы предварительной обработки и покрытия, совместимые с конкретным используемым алюминиевым сплавом.
Устойчивость к коррозии: В то время как электропокрытие обеспечивает коррозионную стойкость, алюминий естественным образом устойчив к коррозии. Правильная предварительная обработка и подготовка поверхности имеют важное значение для обеспечения эффективного сцепления покрытия и предоставления дополнительной защиты.
Контроль качества: Контроль процесса покрытия на предмет дефектов и обеспечение надлежащего отверждения имеет важное значение. Недостаточное время отверждения или неподходящие температуры отверждения могут привести к дефектам покрытия.
Меры предосторожности и соображения:
Очистка поверхности: Перед процессом электроосаждения необходимо тщательно очистить и обезжирить алюминиевые детали, чтобы удалить загрязнения, которые могут помешать адгезии.
Предварительная обработка: Реализуйте подходящий процесс предварительной обработки для улучшения адгезии и повышения коррозионной стойкости. Обычные методы предварительной обработки для алюминия включают хроматные конверсионные покрытия или обработку на основе фосфата.
Алюминиевые сплавы: Учитывайте особенности покрываемого алюминиевого сплава и выбирайте соответствующие материалы предварительной обработки и покрытия, соответствующие его характеристикам.
Процесс лечения: Обратите особое внимание на процесс отверждения. Убедитесь, что покрытые алюминиевые детали подвергаются правильным температурам и времени отверждения для достижения надлежащей адгезии и характеристик покрытия.
Контроль качества: Внедрите комплексный процесс контроля качества для обнаружения дефектов, таких как потеки, провисания, проколы или плохое покрытие. Визуальные осмотры и испытания должны проводиться регулярно.
Стеллажи и подвешивание: Правильные методы стеллажирования и подвешивания имеют важное значение для обеспечения равномерного покрытия всех поверхностей алюминиевых деталей. Неправильное стеллажирование может привести к неравномерной толщине покрытия.
Обслуживание: Регулярное техническое обслуживание оборудования для электроосаждения, включая очистку ванн и обеспечение постоянного химического состава ванн, имеет решающее значение для поддержания эффективности процесса.
Соответствие экологическим требованиям: Электропокрытие обычно использует покрытия на водной основе, которые более экологичны. Обеспечьте соблюдение местных экологических норм и утилизируйте отходы надлежащим образом.
Обучение операторов: Для минимизации ошибок и дефектов необходимо обеспечить надлежащее обучение операторов и техников, участвующих в процессе электроосаждения.
Тестирование: Проводите испытания на адгезию, испытания в соляном тумане и другие соответствующие оценки качества для проверки эксплуатационных характеристик и долговечности деталей из алюминия с электролитическим покрытием.
Устранение этих проблем и соблюдение указанных мер предосторожности позволяют с высокой долей вероятности добиться высококачественного и долговечного электролитического покрытия алюминиевых деталей, обеспечивая как эстетическую привлекательность, так и коррозионную стойкость.
Ведущий американский производитель электроники обратился к VMT с непростой задачей: Им требовались изготовленные на заказ на станках с ЧПУ алюминиевые корпуса для наружных интеллектуальных устройств.
Их предыдущий поставщик испытывал трудности с традиционным порошковым покрытием, которое вызывало неравномерное нанесение вблизи прецизионных резьбовых соединений, и со стандартным анодированием, которое не прошло строгие 720-часовые испытания в солевом тумане. Клиент столкнулся с задержками в производстве и нуждался в поставщике, способном обеспечить как высокую точность размеров, так и превосходное качество отделки.
Решение: Интегрированный процесс анодирования и электрофорезного покрытия.
Используя наши передовые возможности обработки на станках с ЧПУ и услуги по обработке поверхностей, наша инженерная команда переработала процесс финишной обработки. Вместо того чтобы полагаться на одну обработку поверхности, мы рекомендовали интегрированный процесс анодирования методом электрофоретического покрытия. Нанося тонкий, тщательно контролируемый прозрачный слой электрофоретической смолы на прецизионно анодированную основу, мы обеспечили 100% однородность пленки по всей сложной геометрии корпуса, защищая тонкие резьбовые соединения и обеспечивая исключительную устойчивость к УФ-излучению и химическим воздействиям.
Результат: Предварительные образцы успешно прошли строгие испытания заказчика на ускоренное атмосферное воздействие и воздействие солевого тумана, при этом не наблюдалось отслоения пленки или выцветания цвета. Впечатленный гладкой сатинированной поверхностью, идеальным покрытием кромок и конкурентоспособными сроками выполнения заказа, заказчик одобрил серийное производство деталей на станках с ЧПУ в количестве более 5,000 единиц.
Выбор правильного покрытия поверхности имеет решающее значение для обеспечения баланса между долговечностью, коррозионной стойкостью и эстетической привлекательностью ваших алюминиевых компонентов, изготовленных на заказ. Как показано, анодированное электрофорезное покрытие обеспечивает исключительное сочетание равномерности пленки и высокой устойчивости к солевому туману, что делает его идеальным выбором для высокоточных применений.
В VMT мы используем более чем 16-летний опыт работы над каждым проектом, предлагая интегрированные возможности обработки на станках с ЧПУ, производства и обработки поверхностей. Независимо от того, требуется ли вам точная обработка, анодирование или специализированная электрофоретическая обработка, наша команда инженеров тесно сотрудничает с вами для оптимизации производства деталей на станках с ЧПУ с целью повышения производительности, улучшения внешнего вида и экономической эффективности. Лучшая, конкурентоспособная цена. Почему бы не попробовать VMT и не связаться с нами прямо сейчас , чтобы получить ценовое предложение? [2D-чертежи (PDF-файлы), 3D-чертежи (IGS/STP/STEP-файлы)]
Отправьте ваши чертежи, требования и целевое количество. Компания VMT рассмотрит ваш проект и предоставит решение по механической обработке и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Конечно! Вот некоторые распространенные вопросы и ответы, связанные с электроосаждением (e-coating):
В чём главное преимущество электрофорезного покрытия алюминия по сравнению с анодированием?
Электрофорезное покрытие обеспечивает превосходную однородность пленки, лучшую защиту кромок и более высокую стойкость к коррозии в солевом тумане на сложных алюминиевых деталях.
Какова толщина электрофоретического покрытия на алюминии?
Толщина электрофорезного покрытия варьируется от 10 до 25 микрон в зависимости от требований к применению.
Какие материалы можно подвергать электрохимическому покрытию?
Электроосаждение в основном используется для металлических поверхностей, включая сталь, алюминий, оцинкованную сталь и другие. Оно не подходит для неметаллических материалов, таких как пластик или дерево.
Является ли электрохимическое покрытие экологически безопасным?
Да, при электрохимическом нанесении покрытий обычно используются покрытия на водной основе с низким уровнем выбросов летучих органических соединений (ЛОС), что делает его более экологичным по сравнению с некоторыми другими методами нанесения покрытий.
Как контролируется толщина электролитического покрытия?
Толщина электрохимического покрытия контролируется путем регулирования параметров процесса, включая напряжение, время погружения и тип используемого материала покрытия. Точный контроль обеспечивает постоянную толщину покрытия.
Можно ли использовать электроосаждение как в декоративных, так и в защитных целях?
Да, электрохимическое покрытие — универсальный метод, способный выполнять как декоративные, так и защитные функции. Оно предлагает широкий выбор цветов и вариантов отделки поверхности, что делает его подходящим как для эстетических, так и для коррозионностойких покрытий.
Подходит ли электроосаждение для крупносерийного производства?
Да, электроосаждение часто используется в крупносерийном производстве благодаря своей эффективности, равномерности и экономичности материалов. Оно особенно выгодно для крупномасштабного производства.
Можно ли подправить или отремонтировать детали с гальваническим покрытием, если обнаружены дефекты?
Да, детали с электролитическим покрытием можно подправить или переделать, если в ходе контроля качества будут обнаружены дефекты. Это позволяет устранить незначительные проблемы без необходимости повторного нанесения покрытия на всю деталь.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее