
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 583 | Опубликовано VMT 23 декабря 2022 г.


В области современной промышленной обработки на станках с числовым программным управлением все более распространенным становится применение лазеров, и одним из них является лазерное травление, которое в настоящее время является самым быстрым процессом маркировки.
Лазерная гравировка анодированного алюминия — одно из наиболее распространенных применений лазерной гравировки во всем мире, популярное благодаря своей уникальной долговечности и эстетичности, а также ярким, высококонтрастным изображениям, получаемым с помощью высококачественных лазерных гравировальных станков.
Что такое травление?
Травление обычно относится к фотохимическому травлению, которое относится к удалению защитной пленки с области, подлежащей травлению, после экспонирования и проявления пластины, обеспечению контакта металла с химическим раствором во время травления и использованию двух позитивных шаблонов для достижения эффекта растворения и коррозии посредством химического шлифования с обеих сторон. Для формирования эффекта вогнуто-выпуклого или полого формования химическое травление является очень целенаправленным. Оно относится к контролируемой коррозии. Это контролируемый метод обработки металлов химическими методами. Различные травители имеют различные коррозионные характеристики и прочность для различных металлических материалов. Травление делится на сухое травление и влажное травление. Технология сухого травления далее делится на реактивное ионное травление (RIE), травление распылением и травление в паровой фазе.
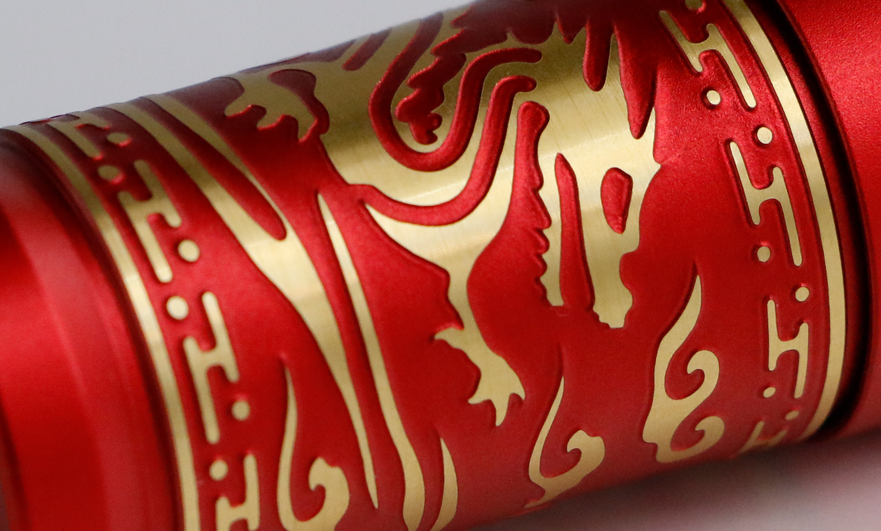
Во время лазерного травления экстремальный жар лазерного луча расплавляет поверхность металла после контакта с металлом. После плавления расплавленный материал расширяется, оставляя следы на поверхности материала.
Лазерные гравированные рисунки создаются графическим программным обеспечением. Это графическое программное обеспечение поддерживает векторные файлы. После завершения дизайна он сохраняется как векторный файл и передается на лазерный гравер для печати. Лазерные граверы используют ЧПУ-фрезерные станки для считывания векторных файлов. Он также определяет схему движения лазера и создает желаемый дизайн.
Цель анодирования алюминия — преобразование поверхностного слоя алюминия в оксид алюминия. Этот материал более устойчив к коррозии и износу, чем чистый алюминий, который находится под ним. Хотя оксид алюминия практически прозрачен, некоторые методы анодирования позволяют получить пористые слои оксида алюминия, которые можно окрашивать специальными красителями. Поэтому анодированный алюминий более долговечен, чем обычный алюминий, и не подвержен коррозии, царапинам и поломкам. И он доступен во многих цветах — множество преимуществ.
Процесс анодирования затрагивает только поверхность алюминия на глубину 0.1-1.0 мм. Это делает процесс лазерного травления с глубиной воздействия всего 0.25 мм лучшим выбором для маркировки анодированного алюминия. Напротив, лазерная гравировка имеет глубину воздействия 3 мм, что означает, что лазер обнажает менее прочный алюминий под анодным слоем, делая изделие более уязвимым к повреждениям.
Технология лазерного травления и гравировки используется в самых разных отраслях промышленности для маркировки почтовых марок, монограмм и штрихкодов. Их методы схожи, но есть и различия.
Основное различие между лазерным травлением и гравировкой заключается в глубине реза. Лазерная гравировка проникает в алюминиевый материал целиком, в то время как лазерное травление представляет собой неглубокий разрез, который прорезает материал лишь частично.
Лазерное травление часто используется на анодированном алюминии, поскольку оно не удаляет анодированный слой. Эту программу можно использовать для серийных номеров, штрихкодов или других рисунков, которые должны быть отображены, но не глубоко.
Виды техник травления
Мокрое травление:
Мокрое травление заключается в погружении пластины в подходящий химический раствор или распылении химического раствора на пластину для закалки и удалении атомов на поверхности пленки посредством химической реакции между раствором и объектом, который нужно протравить, чтобы достичь цели травления. Выполнение мокрого травления Во время травления реагенты в растворе сначала диффундируют через застойный пограничный слой, а затем достигают поверхности пластины, где происходят химические реакции с образованием различных продуктов. Продукты химической реакции травления представляют собой жидкие или газообразные продукты, которые затем диффундируют через пограничный слой и растворяются в основном растворе. Мокрое травление не только травит вертикально, но и горизонтально.

Сухое травление:
Сухое травление обычно является типом плазменного травления или химического травления. Из-за различных эффектов травления физические атомы ионов в плазме, химические реакции активных радикалов и поверхностные атомы устройства (пластины) или их комбинация включают следующее:
Физическое травление: распылительное травление, ионно-лучевое травление
Химическое травление: плазменное травление
Физико-химическое композитное травление: Реактивное ионное травление (RIE)
Сухое травление — это анизотропное травление с хорошей направленностью, но худшей селективностью, чем влажное травление. При плазменном травлении плазма представляет собой частично диссоциированный газ, в котором молекулы газа диссоциируют на электроны, ионы и другие химически высокоактивные частицы. Самым большим преимуществом сухого травления является «анизотропное травление». Однако (радикальное) сухое травление менее селективно, чем влажное травление. Это связано с тем, что механизм травления при сухом травлении — это физическое взаимодействие; поэтому воздействие ионов может удалить не только пленку травления, но и маску фоторезиста.
Преимущества выбора обработки травлением:
Преимущество процесса травления металла заключается в том, что стоимость обработки прототипа низкая, почти все металлы находятся в диапазоне травления, нет ограничений по твердости металла, нет царапин, нет заусенцев, дизайн быстрый, простой, высокоэффективный, и процесс занимает 48 часов, Влияние толщины материала на допуск составляет ±10%, упаковка продукта, перенос чрезвычайно удобны. Стоимость производства штамповки высока. Хотя можно использовать все металлы, металлы, которые слишком твердые или слишком маленькие, чтобы их легко сломать, использовать нельзя, и на режущих кромках есть царапины и локальные заусенцы.
Никаких изменений в свойствах материала
Высокая скорость разработки, низкая себестоимость разработки и удобство внесения изменений в проектные чертежи. Обеспечивается высокая степень соответствия исходному материалу. Свойства материала, его напряжение, твердость, прочность на растяжение, предел текучести и пластичность не изменяются. Травление происходит в распыленном состоянии на оборудовании, без заметного давления на поверхности. Другие методы обработки на станках с ЧПУ , такие как лазерная резка и штамповка, могут изменять свойства металла из-за термических или механических напряжений в процессе производства;
Высокая точность, низкий допуск
Высокая точность, низкий допуск. Малый допуск может быть 0.005 мм, диаметр микропор может быть 0.03 мм, диаметр проволоки может быть 0.015 мм, а однородность может достигать +/-0.03 мм.
Материал Качество
Лазерная гравировка и лазерное травление могут использоваться для создания высококачественных постоянных отметок на различных материалах. Однако лазерная гравировка, как правило, лучше подходит для маркировки твердых плоских поверхностей, в то время как лазерное травление лучше подходит для более мягких материалов и изогнутых поверхностей.
Долговечность
Лазерная гравировка может создать более долговечный логотип, чем лазерная гравировка. Системы лазерной гравировки часто эффективны для деталей, требующих высокого износа.
Постановка
Высокая производительность, низкая стоимость, повторяемость сложных конструкций, быстрое массовое производство, возможность выполнения работ за несколько часов или дней; отсутствие заусенцев , в отличие от механической обработки, изделия, обработанные химической коррозией, практически гладкие и без заусенцев;

Его можно использовать совместно с последующей штамповкой для завершения персонализированного формования изделия, а также использовать метод точек подвеса для гальванизации всей страницы, склеивания, электрофореза, чернения и т. д., что является более экономически эффективным.
Последовательность процесса травления 10:
Процесс травления VMT в основном адаптирован под входящие чертежи. Он позволяет травить различные материалы толщиной от 0.03 мм до 2.0 мм; минимальный допуск составляет 0.0075 мм, а наилучшие инженерные чертежи — это, как правило, чертежи САПР.
2. Подготовка сырья
Процесс травления Чжуолида в основном охватывает нержавеющую сталь (201, 202, 301, 304, 316 и 400), медь, алюминиевый сплав, титановый сплав, среди которых нержавеющая сталь (201, 202, 301, 304, 316 и 400).
3. Процесс очистки
Процесс перед травлением нержавеющей стали или другого металла - это очистка, основная функция - удаление грязи, пыли, масляных пятен и т. д. с поверхности материала. Процесс очистки является ключом к обеспечению хорошей адгезии последующей пленки или краски для трафаретной печати к поверхности металла. Поэтому масляная и оксидная пленка на поверхности травления металла должна быть тщательно удалена. Обезжиривание должно определяться в зависимости от масляного загрязнения заготовки. Лучше всего проводить электрическое обезжиривание перед краской для трафаретной печати, чтобы обеспечить эффект обезжиривания. В дополнение к оксидной пленке, следует выбрать лучший раствор для травления в соответствии с типом металла и толщиной пленки, чтобы гарантировать чистоту поверхности. Должна быть сухой перед трафаретной печатью. Если есть влага.
4. Наклейте сухую пленку или светочувствительный клейкий слой шелкографии
В зависимости от фактического материала продукта, толщины и точной ширины графики определяется, использовать ли сухую пленку или мокрую пленку шелкографии. Для продуктов с разной толщиной следует учитывать такие факторы, как время обработки травлением, необходимое для графики продукта, при нанесении светочувствительного слоя. Более толстые или более тонкие слои фоторезиста могут быть изготовлены с хорошим покрытием и узорами высокой четкости, полученными путем травления металла.
5. Воздействие
Экспонирование, перенос изображения через фотошаблон УФ-облучением.
Этот процесс является важным процессом травления металла, и энергия воздействия будет рассматриваться в соответствии с толщиной и точностью материала продукта. Это также является отражением технических возможностей предприятий по обработке травлением. Процесс воздействия определяет, может ли травление обеспечить лучшую точность контроля размеров и другие требования.
6. развитие
После экспонирования фоточувствительного клеевого слоя на поверхности металлической пластины для травления, клеевой слой шаблона отверждается после экспонирования. После этого нежелательные части шаблона, то есть части, которые должны быть протравлены, экспонируются. Процесс проявления также определяет, будут ли конечные размеры изделия соответствовать требованиям. Этот процесс полностью удалит нежелательный слой фоторезиста с изделия.
7. Сушка
После того, как пленка или валик трафаретной печати закончены, слой фоторезиста необходимо тщательно высушить для подготовки к процессу экспонирования. При этом необходимо убедиться, что поверхность чистая и свободна от адгезивов и загрязнений.
8. Офорт
После завершения процесса предварительной обработки продукта металл подвергается коррозии под действием травильного раствора. Этот процесс определяет, является ли конечный продукт квалифицированным или нет. Этот процесс включает такие параметры, как концентрация, температура, давление и скорость травильного раствора. Качество продукта должно определяться этими параметрами.
9. Удалить
Поверхность протравленного изделия все еще покрыта слоем светочувствительного клея, и светочувствительный клеевой слой на поверхности протравленного изделия необходимо удалить. Поскольку светочувствительный клеевой слой представляет собой кислотное вещество, для продувки в основном используется метод кислотно-щелочной нейтрализации. После очистки переливом и ультразвуковой очистки светочувствительный клеевой слой на поверхности удаляется, чтобы предотвратить остатки светочувствительного клея.
10. обнаружение
После съемки фильма следует этап тестирования, упаковки и проверки соответствия готового продукта заявленным характеристикам. Используется стандартизированная упаковка: каждый продукт помещается в соответствующую упаковочную коробку, и регистрируются соответствующие данные.
Меры предосторожности при травлении
1. Уменьшить боковую коррозию и выступающие края, а также улучшить коэффициент обработки травления металла: Как правило, чем дольше печатная плата находится в растворе для травления металла, тем серьезнее будет боковое травление. Подрез серьезно влияет на точность печатных линий, а сильные подрезы не позволят сделать тонкие линии.
Фактор травления увеличивается по мере уменьшения поднутрений и краев. Высокий фактор травления указывает на способность сохранять тонкие линии и приближать протравленные линии к исходному размеру изображения. Независимо от того, является ли резист гальванопокрытия оловянно-свинцовым, оловянным, оловянно-никелевым, никелевым и т. д., чрезмерно выступающие края могут вызывать замыкания в проводах. Поскольку выступающий край легко отламывается, между двумя точками провода образуется мостик.
2. Улучшить постоянство скорости обработки травлением между пластинами: при непрерывном травлении пластин, чем постояннее скорость процесса травления металла, тем более однородные протравленные пластины можно получить. Чтобы всегда поддерживать наилучшее состояние травления во время процесса предварительного травления, необходимо выбрать травильный раствор, который легко регенерировать и компенсировать, а скорость травления легко контролировать.
Выбирайте методы и оборудование, которые обеспечивают постоянные рабочие условия и позволяют автоматически контролировать различные параметры раствора. Это может быть реализовано путем контроля количества растворенной меди, значения pH, концентрации раствора, температуры, равномерности потока раствора и т. д.
3. Повышение равномерности скорости обработки травлением металла по всей поверхности платы: равномерность травления верхней и нижней сторон платы и каждой части поверхности платы определяется равномерностью расхода раствора для травления металла по поверхности платы.
В процессе травления скорости травления верхней и нижней пластин часто не совпадают. Скорость травления нижней стороны выше, чем верхней. Из-за накопления раствора на поверхности верхней пластины реакция травления ослабевает. Неравномерное травление верхней и нижней пластины можно решить, отрегулировав давление впрыска верхней и нижней форсунок. С помощью распылительной системы, колеблющихся форсунок, можно дополнительно улучшить однородность всей поверхности платы, сделав давление распыления разным в центре и по краям платы.
Распространенные проблемы и решения при обработке травлением
Проблемы экспозиции и проявления
Обработка травлением имеет высокую целевую направленность, и металлы обычно обрабатываются химическим травлением, поэтому обработку травлением можно также назвать обработкой химическим травлением. Распространенные проблемы при обработке химическим травлением следующие:
1. Грубая протравленная поверхность имеет ямки и канавки после травления. Основная причина в том, что концентрация кислотного травильного раствора в травильном растворе слишком высока, травление после травления, травление не чистое, решение заключается в регулировке концентрации компонентов травильного раствора для соответствия указанному диапазону процесса.
2. На протравленных участках имеются ямки . Это происходит из-за слишком высокой концентрации травильного раствора NaOH и Al3. Поэтому необходимо разбавить травильный раствор и снизить его концентрацию.
3. Краевая линия контура очень размыта. В этом случае поверхность исходного материала протравленной детали не очищена, на ней имеются оксидные пленки, химические загрязнения, чернила и т. д. Решение заключается в установлении эффективной и разумной очистки исходного материала перед поступлением на экспонирование и проявление. Процесс очистки.
Распространенное использование лазерного травления
Лазерное травление может создавать постоянные отметки, и многие из этих методов маркировки деталей используются на широком спектре материалов, что делает процесс маркировки разумным выбором в различных отраслях. Благодаря высокому спросу они используются в самых разных отраслях, включая аэрокосмическую, медицинскую, автомобильную, военную, оборонную, электронную, промышленную и инструментальную.
Лазерное травление используется в производстве, поскольку оно создает постоянные метки и физически удаляет материал с металлов на высоких скоростях. Оно может маркировать текстовые логотипы, серийные номера, 2D-данные и штрих-коды.
Часто используется для формирования проекционных меток перед покрытием материала. Эти проекционные метки помогают поддерживать прослеживаемость после покрытия материала. Эта технология в основном используется для покрытия и экструзии автомобильных компонентов.
Область применения травления
Технология фильтрации и разделения
Аэрокосмическая индустрия
Точная техника
Высококлассные изделия ручной работы
Выше приведено определение, типы, процесс, преимущества, меры предосторожности, распространенные проблемы и решения травления. Надеемся, это вам поможет. Свяжитесь с нами сегодня, чтобы узнать больше о процессах травления и завершить ваш проект по обработке на станках с ЧПУ.


 +86 15099911516




 Читать далее


