16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 581 | Опубликовано VMT 23 сентября 2026 г. | Время чтения: около 5 минут


Выбор между оцинкованной и гальванизированной сталью сводится к следующим основным производственным решениям: адгезия краски, свариваемость и устойчивость к коррозии на открытом воздухе. Хотя оба материала начинаются с горячего цинкования, гальванизированная сталь проходит процесс отжига в потоке для создания покрытия из цинково-железного сплава (приблизительно 90% Zn, 10% Fe).
Для вашей команды, занимающейся проектированием узлов из листового металла или изготовлением прецизионных компонентов на станках с ЧПУ , выбор неправильного покрытия приводит к проблемам на последующих этапах производства, таким как отслаивание краски, износ сварочного электрода или засорение инструмента во время фрезерования.
Основные отличия с первого взгляда
Вот прямое сравнение двух покрытий для быстрого принятия решения по проекту изготовления или механической обработки:
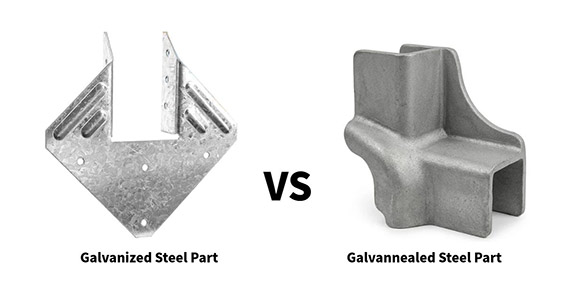
В конце этой статьи мы также поделимся реальным примером из практики нашего предприятия: как мы посоветовали клиенту выбрать оцинкованную сталь вместо оцинкованной стали G90 для его наружного коммуникационного корпуса, который требовал покраски, а также рассказали о нашем процессе прецизионной обработки и финишной обработки поверхности, предотвращающем отслаивание краски через год.
Определение и производственный процесс
Оцинкованная сталь обычно представляет собой углеродистую сталь, покрытую защитным слоем чистого цинка методом горячего цинкования (ГЦН) . Стальные листы или конструкционные элементы погружаются в расплавленную цинковую ванну (примерно 450°C / 840°F), образуя металлургически связанный, коррозионностойкий защитный слой.
(Примечание: Хотя электрогальванизация/цинковое электролитическое покрытие также наносит цинковое покрытие, в этом методе используется электрохимический процесс для осаждения гораздо более тонкого, неблестящего слоя цинка. Под термином «оцинкованная сталь» чаще всего подразумевается сталь, оцинкованная методом горячего погружения.)
Общие отраслевые стандарты (G90 против G60)
Характеристики горячеоцинкованной стали определяются по весу покрытия в соответствии со стандартами ASTM A653:
Внешний вид и блеск поверхности
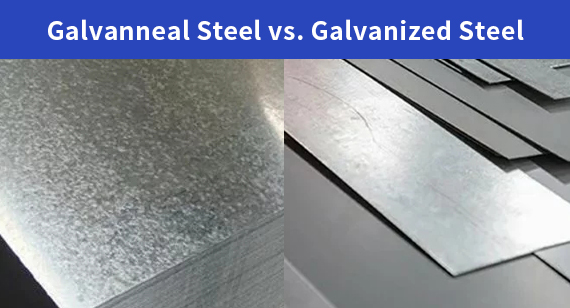
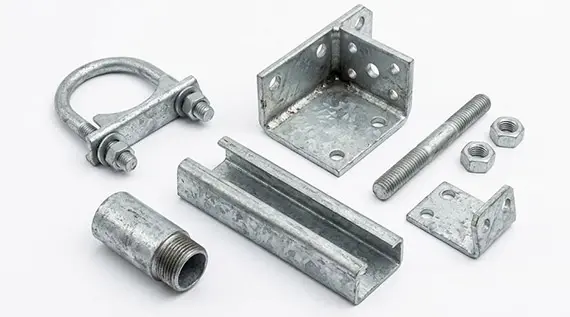
Горячеоцинкованная сталь легко узнаваема по блестящему металлическому виду и характерным узорам в виде блесток (кристаллические структуры цинка). Со временем под воздействием атмосферных условий образуется защитная патина из карбоната цинка, в результате чего блестящий вид сменяется на тускло-серый. Толщина цинкового слоя варьируется, при этом более толстое покрытие обеспечивает лучшую долговечность.
Для чего используется оцинкованная сталь?
Оцинкованная сталь идеально подходит для неокрашенных поверхностей, подверженных воздействию окружающей среды на открытом воздухе, где прочность конструкции и низкая стоимость имеют приоритет над внешним видом краски или эффективностью непрерывной сварки.
В чём преимущества и недостатки оцинкованной стали?
Преимущества
Оцинкованная сталь остается основным материалом в промышленном производстве благодаря своей исключительной экономичности и долговременным защитным свойствам.
Недостатки
Несмотря на свою экономичность, оцинкованная сталь имеет ряд производственных ограничений при изготовлении изделий из листового металла на заказ и на станках с ЧПУ:
Определение и процесс нанесения покрытия
Оцинкованная сталь получают путем обработки горячеоцинкованной стали и немедленного пропускания ее через проточную нагревательную печь (отжиг при температуре приблизительно 500–550 °C / 930–1020 °F), пока слой цинка еще расплавлен.
В результате термической обработки железо из стальной подложки диффундирует в цинковое покрытие, образуя однородное покрытие из цинково-железного сплава (обычно ~90% Zn и 10% Fe).
Общие стандарты промышленных покрытий (A60 против A40)
Как выглядит оцинкованная сталь?
Матово-серый внешний вид и микроструктура
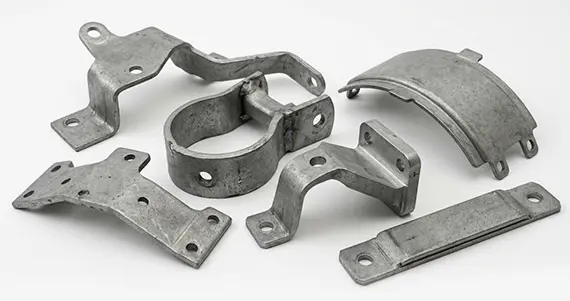
В отличие от блестящей, отражающей поверхности с видимыми блестками, характерной для оцинкованной стали, оцинкованная сталь имеет матовую, серую поверхность без блесток.
Поскольку цинк полностью легирован железом, видимых кристаллических структур цинка не наблюдается. При микроскопическом исследовании поверхность сплава имеет слегка пористую, шероховатую текстуру. Эта микропористость служит естественным якорем для жидких красок, электрофоретических покрытий и порошковых покрытий.
Для чего используется оцинкованная сталь?
Оцинкованная сталь является предпочтительным материалом, когда проект требует защиты от коррозии в сочетании с дополнительной покраской, порошковой покраской или точечной сваркой большого диаметра.
Внешние кузовные панели автомобилей : двери, капоты и крылья, где обязательны высокое качество покраски и эффективность автоматизированной точечной сварки.
Окрашенные наружные корпуса и распределительные коробки: телекоммуникационные шкафы, распределительные коробки и защитные кожухи для промышленного оборудования, которые могут потребовать порошковой покраски или покраски на заказ.
Архитектурные пустотелые металлические двери и рамы: огнестойкие металлические двери, оконные рамы и защитные рамы, требующие гладкого, прочного окрашенного покрытия.
Компоненты бытовой техники: боковые панели стиральных машин, корпуса сушилок и коммерческие шкафы систем отопления, вентиляции и кондиционирования воздуха, подверженные воздействию влаги и частому использованию.
Кронштейны из листового металла и изготовленные на станках с ЧПУ : Кронштейны, изготовленные на заказ методом механической обработки, гибки или штамповки, после сборки подвергаются вторичной покраске методом распыления.
Преимущества
Оцинкованная сталь специально разработана для преодоления ограничений в отделке и соединении, присущих стандартному оцинкованному листу.
Недостатки
Несмотря на преимущества в производстве, оцинкованная сталь имеет ряд ограничений, которые следует учитывать при проектировании.
Хотя стали GI и GA получают методом горячего цинкования (только у стали GA есть дополнительная стадия отжига), состав их покрытий и химическая структура поверхности существенно различаются. Эти химические различия влияют на механизмы коррозии, сварочные свойства и адгезию покрытий.
1. Химический состав покрытия
2. Химическое поведение при точечной сварке
3. Химия поверхности и сцепление краски
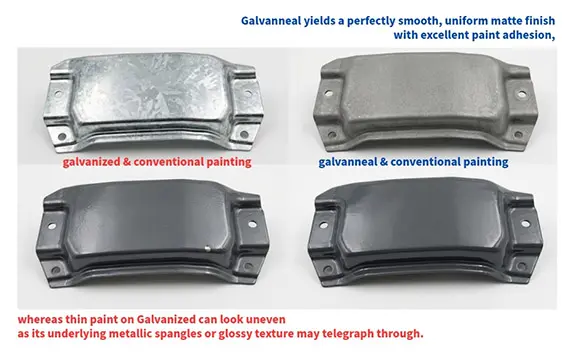
Сводная таблица: Химические свойства и свойства покрытий оцинкованной и оцинкованной стали.
| Химическая собственность | Оцинкованная сталь (ОЦС) | Оцинкованная сталь (GA) |
| Химический состав покрытия | 100% цинка (Zn) | Цинково-железный сплав (~90% Zn + 10% Fe) |
| Структура покрытия | Гладкий, непористый металлический цинк | Микропористый цинково-железный сплав |
| Стандартная отраслевая спецификация | G30, G60, G90 (согласно ASTM A653) | A40, A60 (согласно ASTM A653) |
| Склеивание лакокрасочных и порошковых покрытий | Плохое качество (требуется химическое травление или грунтовка) | Превосходное качество (прямое химическое/механическое соединение) |
| Реакция сварки и деградация электрода | Высокая степень испарения цинка; быстрый износ медного электрода. | Контролируемое плавление; продлевает срок службы электрода в 2–3 раза. |
| Неокрашенное атмосферное окисление | Образует защитный барьер из карбоната цинка. | При отсутствии покраски образует легкий оксид железа (мгновенную ржавчину). |
Хотя химический состав покрытия определяет механизмы коррозии, физические и механические свойства определяют поведение этих материалов под воздействием структурных нагрузок, формовочных прессов и высоких температур.
1. Механическая прочность и свойства подложки
2. Твердость поверхности и устойчивость к царапинам
3. Формуемость и поведение при изгибе (пластичность в сравнении с порошковым покрытием)
4. Термостойкость и теплостойкость
Сводная таблица: Физические и механические свойства GI и GA
| Свойства | Оцинкованная сталь (ОЦС) | Оцинкованная сталь (GA) |
| Твердость поверхности покрытия | 30–50 HV (мягкий, склонный к царапинам) | 150–200 HV (твердый, высокоустойчивый к истиранию) |
| Поведение покрытия при изгибе | Обладает высокой пластичностью (изгибается без отслаивания). | Хрупкое покрытие (склонно к образованию порошка при сильных изгибах) |
| Порог теплового сопротивления | Разлагается при температуре выше 419°C. | Выдерживает температуру до 550–650 °C. |
| Отделка поверхности и текстура | Яркий металлический блеск с блестками | Однородный матовый серый цвет (без блесток) |
| Отражательная способность света и тепла | Высокая теплоотражательная способность | Низкая отражательная способность (поглощающая матовая поверхность) |
Советы по оптимизации DFM
Для предотвращения преждевременного разрушения покрытия и сохранения структурной целостности в процессе обработки листового металла можно применять специальные принципы проектирования с учетом технологичности производства (DFM), адаптированные к каждому материалу.
Советы по оптимизации затрат
Правильный выбор спецификации покрытия напрямую влияет на последующие технологические затраты, техническое обслуживание оборудования и общую себестоимость единицы продукции.
Решение проблемы отслаивания краски на корпусах уличного оборудования из оцинкованной стали A60.
К нам обратился производитель наружной телекоммуникационной техники после того, как предсерийные образцы корпусов от предыдущего поставщика не прошли проверку качества перед началом полномасштабного производства. В первоначальном инженерном чертеже клиента была указана горячеоцинкованная сталь G90 для максимальной коррозионной стойкости, покрытая специальным корпоративным порошковым покрытием после лазерной резки, гибки и точечной сварки. Однако в ходе предсерийного тестирования качества образцы корпусов показали образование пузырей порошковой краски, точечные отверстия и обширное отслоение краски по краям дверей и точечным сварным швам.
Наша команда инженеров-технологов провела оценку бракованных образцов и выявила три основные причины проблем, связанных с технологичностью производства. Во-первых, воздух и влага, попавшие на гладкую поверхность чистого цинка G90, расширялись внутри печи для порошковой полимеризации при температуре 200°C, вызывая образование микропор в лакокрасочном покрытии. Во-вторых, гладкая, непористая поверхность чистого цинка препятствовала образованию прочного механического соединения порошкового покрытия. Наконец, точечная сварка листа G90 приводила к быстрой деградации медного электрода, оставляя загрязненные, слабые сварные швы уязвимыми для ржавчины под покрытием.
Для устранения этих проблем, выявленных в ходе испытаний, перед запуском серийного производства, мы посоветовали клиенту изменить технические характеристики материала с оцинкованной стали G90 на оцинкованную сталь A60 (ASTM A653). Микропористый цинково-железный сплав обеспечил идеальное механическое сцепление для прямой адгезии порошка без необходимости использования дорогостоящих кислотных грунтовок или химических конверсионных покрытий. Кроме того, более высокое электрическое сопротивление покрытия A60 в процессе обработки позволило проводить более чистую контактную точечную сварку без разбрызгивания, увеличивая срок службы медных сварочных наконечников на 250% и обеспечивая чистые и долговечные сварные швы.
Замена материала привела к немедленному улучшению качества и снижению затрат на нашем опытном производственном цикле. Нанесение 70-микронного наружного полиэфирного порошкового покрытия непосредственно на очищенные компоненты GA позволило получить идеальный рейтинг 5B по результатам испытаний на адгезию методом перекрестной штриховки ASTM D3359 и пройти 1,000-часовые испытания на коррозию в солевом тумане ASTM B117 без образования подпленочной ржавчины. Кроме того, исключение дополнительной предварительной обработки грунтовкой и снижение износа сварочного инструмента позволили снизить общие затраты на производство корпусов на 18%, что дало клиенту право утвердить предсерийный образец и дать разрешение на полномасштабное серийное производство.
Выбор между оцинкованной (GI) и гальванизированной (GA) сталью зависит от требований к отделке, сварке и условиям окружающей среды. Оцинкованную сталь (GI / G90 или G60) следует выбирать, если приоритетом является максимальная защита от коррозии в условиях эксплуатации на открытом воздухе или во влажной среде, например, для воздуховодов систем отопления, вентиляции и кондиционирования, несущих конструкций, кабельных лотков и сельскохозяйственной техники. Гальванизированную сталь (GA / A60 или A40) следует выбирать, если деталь требует вторичной покраски жидким составом, порошковой покраски, высокой устойчивости к царапинам или обширной точечной сварки, например, для автомобильных кузовных деталей, телекоммуникационных корпусов, металлических дверей и корпусов бытовой техники. Подбирая химический состав покрытия в соответствии с вашим процессом вторичной обработки, вы можете предотвратить дорогостоящие отказы в полевых условиях, оптимизировать эффективность производственной линии и обеспечить долговечность изделия. Нужна экспертная консультация по DFM (проектированию для технологичности) для высокоточной обработки на станках с ЧПУ компонентов из оцинкованной или гальванизированной стали? Свяжитесь с нашей инженерной командой, чтобы мы рассмотрели ваши чертежи и запросили конкурентное предложение для вашего следующего производственного цикла. [2D-чертежи (PDF-файлы), 3D-чертежи (IGS/STP/STEP-файлы)].
Пришлите ваши 2D-чертежи, 3D CAD-модели, марку стали, спецификацию покрытия, требования к покраске или порошковой окраске, требования к сварке, критические допуски, количество опытных образцов и серийное производство. VMT рассмотрит требования к выбору материалов, DFM (проектирование для производства), изготовлению, обработке на станках с ЧПУ, отделке и составлению коммерческого предложения.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
В1: Можно ли наносить порошковую краску непосредственно на оцинкованную сталь без грунтовки?
Да. Оцинкованная сталь (GA) имеет микроскопическую пористую поверхность из цинково-железного сплава, которая служит естественным механическим якорем. Жидкие краски, электрофорезные покрытия и полиэфирные порошковые покрытия можно наносить непосредственно после стандартной обезжиривания и очистки, без необходимости использования специальных грунтовок или химических конверсионных покрытий.
В2: Ржавеет ли оцинкованная сталь, если ее не покрасить?
Да. Неокрашенная оцинкованная сталь при воздействии влажности или дождя гораздо быстрее покрывается легкой поверхностной ржавчиной (красной ржавчиной), чем стандартная оцинкованная сталь. Поскольку покрытие содержит около 10% железа и, как правило, тоньше, чем толстое цинковое покрытие G90, оцинкованную сталь необходимо окрашивать или покрывать порошковой краской для эксплуатации на открытом воздухе.
В3: Обладает ли оцинкованная сталь магнитными свойствами?
Да. Оцинкованная сталь изготавливается на основе стандартной углеродистой стали, покрытой цинково-железным сплавом. Она сохраняет все ферромагнитные свойства и легко удерживается магнитными зажимами во время лазерной резки и автоматизированной обработки.
В4: Почему оцинкованную сталь легче сваривать точечной сваркой, чем оцинкованную?
Присутствие железа (~10% Fe) в гальванизированном покрытии увеличивает электрическое сопротивление и повышает температуру плавления покрытия по сравнению с чистым цинком. Это предотвращает испарение летучего цинка, уменьшает разбрызгивание при сварке и увеличивает срок службы наконечника медного электрода для точечной сварки в 2-3 раза.
Вопрос 5: Оцинкованная сталь дороже оцинкованной?
Оцинкованная сталь имеет небольшую надбавку к цене сырья (обычно на 3–8%) из-за дополнительного процесса отжига в печи. Однако для окрашенных или сварных узлов оцинкованная сталь значительно снижает общие производственные затраты за счет исключения дорогостоящих этапов грунтования и уменьшения износа сварочного инструмента.
В6: В чем разница между гальвалюмом и оцинкованной сталью?
И алюмоцинк, и оцинкованная сталь обеспечивают защиту от коррозии, но имеют разный состав покрытия:
Алюмоцинк более долговечен в суровых условиях, что делает его более подходящим для кровельных работ и промышленного применения.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее