16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 651 | Опубликовано VMT 31 авг. 2026 г. | Время чтения: около 8 минуты


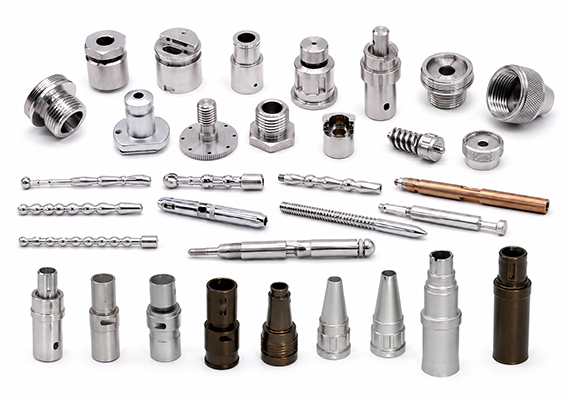
Расчет стоимости токарной обработки на станке с ЧПУ может показаться простым, пока не будут учтены такие факторы, как материал, время обработки, допуски, оснастка, отделка, контроль качества и объем заказа. Если эти факторы, влияющие на стоимость, не принять во внимание, вы можете получить низкую первоначальную цену, но столкнуться с дополнительными затратами, проблемами с размерами, необходимостью доработки или нестабильностью производства в дальнейшем.
Цена деталей, изготовленных на станках с ЧПУ, в основном определяется материалами , настройкой и программированием, временем цикла обработки, инструментом, допусками, дополнительными операциями, качеством поверхности, контролем качества, количеством, упаковкой и доставкой. Фиксированные затраты на настройку распределяются по всей партии, поэтому цена за единицу продукции, как правило, снижается с увеличением объема производства.
Понимание того, как рассчитываются эти затраты, поможет вам более точно сравнивать предложения по токарной обработке на станках с ЧПУ и выявлять возможности для снижения затрат без ущерба для функциональности или качества ваших деталей.
Для покупателей и поставщиков оборудования для обработки на станках с ЧПУ понимание технологии обработки на станках с ЧПУ — это лишь часть процесса составления коммерческого предложения. Разумная цена на токарную обработку на станках с ЧПУ должна также учитывать метод изготовления, эффективность производства, требования к качеству, условия поставки и риски, связанные с постоянным производством необходимых деталей.
Детальная смета на токарную обработку на станках с ЧПУ должна начинаться с чертежа, а не с общего предположения о цене за килограмм или цене за час работы.
1. Ознакомьтесь с чертежом детали и требованиями к механической обработке.
Сначала оцените ключевые и сложные элементы чертежа и определите подходящий процесс обработки на станке с ЧПУ.
Это включает в себя рассмотрение:
Затем можно спланировать последовательность обработки и определить приблизительное время выполнения каждой операции.
2. Рассчитайте стоимость станка с ЧПУ.
Стоимость механической обработки можно рассчитать, исходя из необходимого для выполнения работы оборудования и времени, затраченного на изготовление каждой детали.
Для работы с различными компонентами может потребоваться:
Использование более дорогого оборудования не всегда означает более высокую стоимость готовой детали. Если токарно-фрезерный или швейцарский станок исключают вторичные операции и дополнительные настройки, общая себестоимость производства может фактически снизиться.
3. Добавьте прочие производственные затраты.
При расчете окончательной стоимости обработки на станке с ЧПУ следует также учитывать следующее:
Эти затраты следует оценивать в совокупности, а не использовать только стоимость материалов для определения окончательной цены детали.
Для отделов закупок и проектирования полезным способом понимания сметы на токарную обработку на станках с ЧПУ является разделение постоянных и переменных производственных затрат.
Формула расчета себестоимости единицы продукции для токарных работ на станках с ЧПУ
| Компонент затрат | Что влияет на цену |
|---|---|
| Материал | Марка сплава, диаметр прутка, размер заготовки, расход материала и количество лома. |
| Настройка и программирование | Программирование CAM-систем, настройка станка, подготовка оснастки и проверка первой детали. |
| Стоимость обработки | Время цикла ЧПУ × применимая скорость станка |
| Инструменты | Вставки, сверла, метчики, расточные оправки, инструменты для нарезания канавок и специальные инструменты. |
| Вторичные операции | Фрезерование, поперечное сверление, шлифование, электроэрозионная обработка, накатка резьбы или термообработка. |
| Качество финишной обработки | Анодирование, гальваническое покрытие, пассивация, полировка, оксидирование и другие виды обработки. |
| Инспекция | Допуск, время измерения, КИМ, FAI и документация по контролю качества. |
| Количество | Определяет, как распределяются фиксированные затраты на настройку между каждым компонентом. |
| Упаковка & Доставка | Защитная упаковка, вес, место назначения и способ доставки |
Для многих деталей, изготовленных на станках с ЧПУ , время цикла является одним из важнейших факторов, определяющих цену.
Для изготовления простой проставки может потребоваться лишь обработка торца, токарная обработка наружного диаметра, сверление и отрезка. Для сложной детали может потребоваться расточка, нарезание множества канавок, внутренней и наружной резьбы, поперечных отверстий, жесткие допуски и дополнительный контроль.
Даже если для изготовления двух деталей используется примерно одинаковое количество сырья, их стоимость при токарной обработке на станках с ЧПУ может существенно различаться.
Совет: Время работы станка должно включать не только теоретическое время резки. Смена инструмента, позиционирование, загрузка, выгрузка, проверка и другие производственные операции также могут влиять на реальный производственный цикл.
Здесь вы можете добавить ссылку на свой существующий справочник по расчету времени обработки на станке с ЧПУ .
Для предварительной оценки стоимости некоторые цеха, использующие станки с ЧПУ, применяют соотношения между стоимостью материалов и стоимостью обработки.
Эти методы могут быть полезны для предварительной оценки, но они не должны заменять смету, составленную на основе чертежей.
Крупногабаритные детали, изготовленные на станках с ЧПУ.
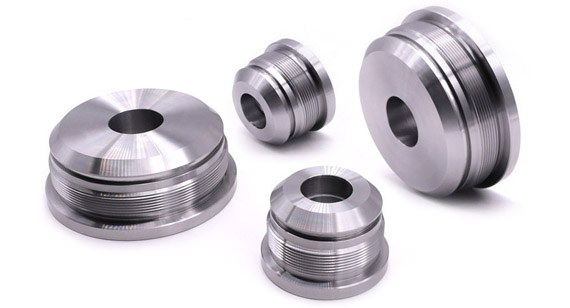
Для относительно крупных и тяжелых деталей:
Фактическое соотношение, как правило, уменьшается с увеличением объема производства, поскольку постоянные издержки могут быть распределены между большим количеством компонентов.
Мелкие и средние детали, изготовленные на станках с ЧПУ.
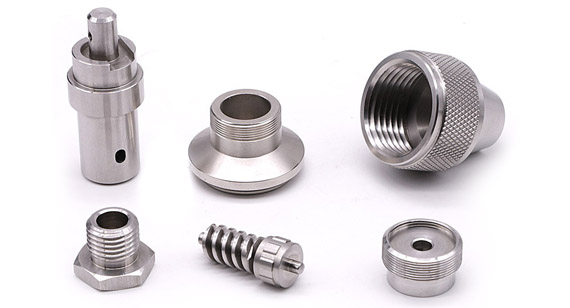
Для компонентов малого и среднего размера:
Для изготовления мелких компонентов может потребоваться очень мало материала, но вес материала не обязательно является основным фактором, определяющим стоимость. Наладка, время цикла обработки, оснастка, обработка деталей, контроль качества и стабильность производства могут составлять гораздо большую долю от себестоимости единицы продукции.
Примечание: Эти соотношения являются приблизительными ориентирами для производственных условий, а не универсальными стандартами цен на токарные работы с ЧПУ. Фактические цены на токарные работы с ЧПУ зависят от материала, типа станка, геометрии, допусков, количества, оснастки, отделки, требований к контролю качества, стоимости рабочей силы и места производства.
Для различных элементов, обрабатываемых на станках с ЧПУ, могут потребоваться разные время обработки, инструменты и методы контроля качества. Поэтому предварительные оценки стоимости работ часто основываются на типе элемента, его размере, сложности обработки и объеме производства.
Сверление и обработка отверстий
Обработка на токарном станке с ЧПУ, обработка сверлением обычных материалов. Глубина сверления менее 2.5 раз, диаметр менее 25 мм. Диаметр сверла рассчитывается исходя из диаметра 0.05 мм, в диапазоне 0.12–25–60 мм (минимальный диаметр отверстия более 0.5 юаня). Базовая цена для обычных материалов с соотношением глубины к диаметру более 2.5 составляет 0.4 от этого соотношения, а для материалов с точностью диаметра отверстия менее 0.1 мм или межосевым расстоянием менее 0.1 мм — 5 юаней.
Стандартная цена за нарезание резьбы рассчитывается на основе диаметра конического отверстия. 0.2 (чугун — стандарт, стальные детали — 1.2). Стандартная базовая цена составляет 0.2-0.8 (в зависимости от размера партии и сложности обработки)
При бурении различных материалов исходный метод оценки, используемый в цехе, учитывает такие факторы, как:
Для отверстий глубиной менее примерно 2.5 диаметров и диаметром менее 25 мм, как правило, можно эффективно выполнить относительно простое сверление.
Когда отношение глубины обработки к диаметру превышает 2.5, обработка становится более сложной, поскольку отвод стружки, жесткость инструмента, нагрев и поломка инструмента приобретают большее значение.
В первоначальной смете также учитываются дополнительные расходы в следующих случаях:
Эти цифры следует рассматривать как ориентировочные оценки, полученные в ходе семинаров, а не как фиксированные рыночные цены.
Стоимость подрыва
На цену отливки влияют следующие факторы:
Существующий метод оценки использует базовый коэффициент около 0.2 с корректировками, зависящими от материала. Для стальных компонентов может потребоваться более высокий коэффициент, чем для материалов, которые легче обрабатывать, из-за нагрузки при резке и износа инструмента.
Первоначальный эталонный диапазон, составляющий приблизительно 0.2–0.8, также варьируется в зависимости от объема производства и сложности обработки.
Высокоточная токарная обработка валов на станках с ЧПУ.
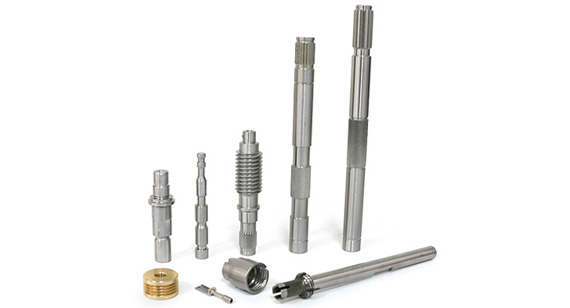
Для обычных прецизионных валов с отношением длины к диаметру менее примерно 10, в качестве исходного заводского эталона используется коэффициент размера заготовки приблизительно 0.2, при этом минимальная расчетная стоимость обработки составляет приблизительно 5 юаней.
Когда отношение длины к диаметру превышает 10, прогиб вала, вибрация, биение и опора становятся более важными факторами.
В исходном источнике используется дополнительный коэффициент приблизительно 0.15 в соответствии с соотношением длины и диаметра.
Если требуется точность диаметра в пределах приблизительно 0.05 мм или более высокая точность конусности, стоимость обработки может быть существенно выше, чем для обычного вала.
Ступенчатые валы

Типичные области применения ступенчатых валов включают:
Первоначальный метод оценки использует приблизительно в 2 раза большую базовую стоимость прецизионных валов для обычных ступенчатых валов, поскольку дополнительные диаметры, выступы, переходы и проходы обработки увеличивают время цикла.
Детали, содержащие конические элементы, внутренние и внешние выступы, а также более сложную геометрию, могут потребовать более высокого множителя.
Ходовые винты
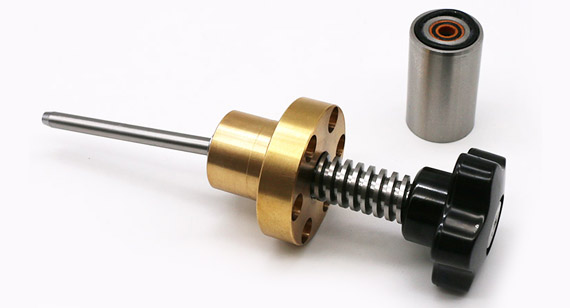
Обычные ходовые винты требуют больше времени на обработку и более точного контроля геометрии резьбы, чем стандартные валы.
Существующие производственные ориентировочные оценки показывают, что стоимость основания прецизионного вала примерно в 4 раза выше, чем у обычных аналогов, в зависимости от геометрии резьбы, точности, материала и количества.
Части фланца
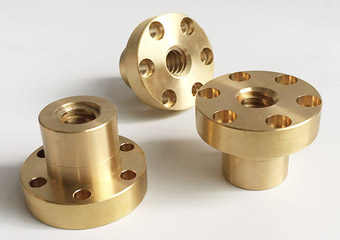
Существующий метод приблизительной оценки использует следующие методы:
для стандартных фланцевых компонентов.
Для диаметров свыше приблизительно 430 мм существующее эталонное значение увеличивается примерно до:
Для обработки крупных фланцевых компонентов может потребоваться другое оборудование, более низкие скорости вращения, более крупные зажимные приспособления и более длительные циклы обработки.
Круглые и трапециевидные гайки
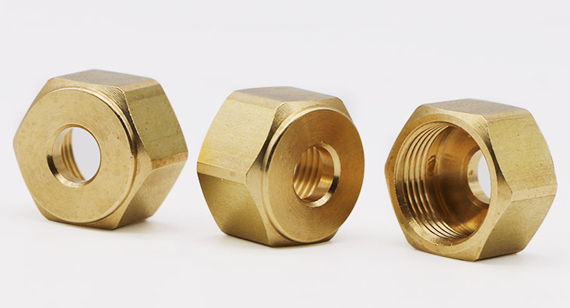
К существующим источникам оценок относятся:
Фактические цены следует уточнять с учетом спецификации резьбы, допусков, материала, количества и требований к контролю качества.
Втулки, изготовленные на станках с ЧПУ.
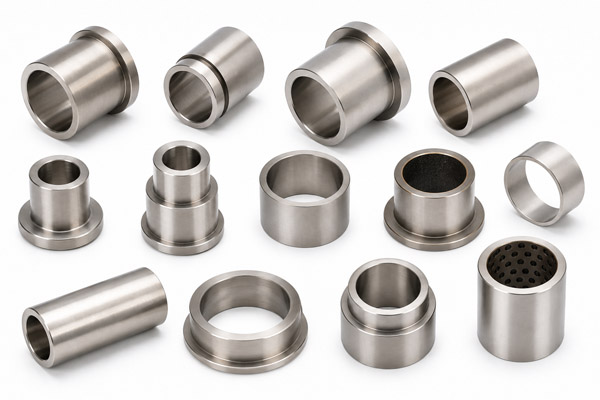
Для стандартных втулок со следующими характеристиками:
Исходный метод оценки использует приблизительно:
При увеличении отношения длины к диаметру возрастают требования к стабильности расточки, толщине стенок, концентричности, деформации и контролю качества, что может привести к увеличению стоимости обработки.
Эти традиционные формулы оценки полезны для понимания того, как предприятия исторически оценивали объемы токарной обработки, но для деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, более надежным будет расчет стоимости, основанный на фактическом 2D-чертеже и 3D-модели.
Следующий пример демонстрирует, почему стоимость детали, изготовленной на станке с ЧПУ, нельзя определить только по весу материала.
Пример: Втулка из алюминия 6061, изготовленная на станке с ЧПУ.
Предположим, что для вашего проекта требуется:
| Параметр | Пример требования |
|---|---|
| Тип детали | Втулка, изготовленная на станке с ЧПУ. |
| Материал | Алюминий 6061-T6 |
| наружный диаметр | Ø30 мм |
| Длина | 25 мм |
| Количество | 100 шт. |
| Шероховатость | Ra 1.6 мкм |
| Отказоустойчивость | Стандартный допуск для выбранных критических размеров |
| Завершить | Механическая отделка |
| Инспекция | Проверены критические размеры |
Шаг 1: Стоимость материалов
В стоимость материалов следует включить:
Использование пруткового материала увеличенного диаметра может показаться удобным, но это увеличивает как расход материала, так и количество материала, которое необходимо удалить.
Шаг 2: Настройка и программирование
Перед началом производства поставщику необходимо:
Это в основном фиксированные затраты.
Для одного прототипа почти все затраты на переналадку приходится на один компонент. Для 100 деталей те же затраты на переналадку могут быть распределены на всю партию.
Шаг 3: Время цикла токарной обработки на станке с ЧПУ
Для установки втулки может потребоваться:
Простой расчет выглядит так:
Шаг 4: Изготовление оснастки и контроль качества.
Стандартизированная оснастка, как правило, помогает контролировать затраты.
Однако цена может увеличиться, если для вашей втулки потребуется:
Шаг 5: Рассчитайте окончательную цену за единицу товара.
После того, как станет известна полная стоимость партии:
Это иллюстративный пример расчета стоимости токарной обработки на станках с ЧПУ, а не фиксированная смета по технологии VMT.
Для точного расчета стоимости необходимы фактические данные о материале, чертеж, количество, допуски, качество поверхности и требования к контролю качества.
Универсального прайс-листа на детали, изготовленные на заказ методом токарной обработки на станках с ЧПУ, не существует.
Два вала одинакового диаметра могут иметь совершенно разную цену, если один имеет общие допуски, а другой требует минимального биения, соосности, шлифованных опорных поверхностей, нескольких резьбовых отверстий или поперечных отверстий.
Таким образом, более полезный прайс-лист позволяет определить основные факторы, влияющие на стоимость каждого типа деталей.
| Деталь, изготовленная на станке с ЧПУ. | Основные факторы, влияющие на цену |
|---|---|
| Втулки, изготовленные на станках с ЧПУ. | Допуск по внутреннему диаметру, толщина стенки, концентричность и шероховатость. |
| Валы, изготовленные на станках с ЧПУ. | Соотношение длины к диаметру, биение, допуск по диаметру и прямолинейность. |
| Проставки для станков с ЧПУ | Материал, внешний/внутренний диаметр, общая длина и количество. |
| Прецизионные булавки | Допуск по диаметру, прямолинейность, чистота поверхности и объем. |
| Резьбовые фитинги | Тип резьбы, уплотнительные поверхности, порты и контроль качества. |
| Автомобильные токарные детали | Требования к объему, воспроизводимости, отслеживаемости и качеству. |
| Швейцарские точеные детали | Диаметр, микроэлементы, оснастка и время цикла. |
| Детали для токарно-фрезерных станков | Поперечные отверстия, плоские поверхности, пазы, внеосевые элементы и количество инструмента. |
При сравнении поставщиков услуг по токарной обработке на станках с ЧПУ, отправьте каждому поставщику одну и ту же информацию:
В противном случае вы можете сравнивать разные объемы производства, а не разные цены на одну и ту же деталь.
Деталь, изготовленная на станке с ЧПУ и имеющая диаметр 2 мм, не обязательно дешевле только потому, что она меньше по размеру.
Для изготовления миниатюрных валов, штифтов, соединителей, втулок и автомобильных компонентов требуется очень мало сырья, но производство может потребовать гораздо более тщательного контроля процесса.
Швейцарская технология обработки на станках с ЧПУ часто подходит для деталей малого диаметра, поскольку заготовка поддерживается близко к зоне резания. Это помогает уменьшить деформацию при обработке длинных или тонких деталей.
Однако, несколько факторов всё ещё могут повысить цену:
Таким образом, при изготовлении автомобильной детали на станке с ЧПУ диаметром 2 мм стабильность процесса и контроль качества могут вносить больший вклад в себестоимость единицы продукции, чем сырье.
Совет: Для миниатюрных валов, штифтов и компонентов, выпускаемых в больших объемах, укажите здесь информацию о швейцарской обработке на станках с ЧПУ, чтобы покупатели могли понять, когда швейцарский метод может обеспечить лучшую стабильность и эффективность производства.
1. Выберите подходящий станок с ЧПУ.
Подходящий станок следует выбирать в соответствии со структурой и допусками детали.
В число возможного оборудования входят:
Использование специализированного оборудования может повысить эффективность производства и сократить количество ненужных операций.
Например, небольшой сложный вал может быть более эффективно изготовлен на станке швейцарского типа, в то время как деталь с поперечными отверстиями и боковыми плоскими поверхностями может выиграть от токарно-фрезерной обработки.
2. Оптимизация последовательности обработки.
Если изготовление детали невозможно за один производственный цикл, последовательность выполнения работ следует планировать следующим образом:
Траектории движения инструмента и последовательность обработки могут существенно влиять на время цикла ЧПУ и, следовательно, на конечную цену.
3. Рассмотрите альтернативные производственные процессы.
Для некоторых компонентов изготовление всей геометрической формы из цельного прутка может оказаться не самым экономичным методом.
В зависимости от:
В качестве альтернативных процессов могут быть использованы следующие:
В этом случае токарная обработка на станках с ЧПУ может использоваться только для обработки критически важных размеров и элементов с высокой точностью.
Такое сочетание позволяет сократить время удаления материала и время обработки при крупносерийном производстве.
1. Выбор материала
Материал влияет как на стоимость сырья, так и на эффективность обработки.
Алюминий и легкообрабатываемая латунь, как правило, легче поддаются обработке, чем многие нержавеющие стали, титановые сплавы и никелевые суперсплавы.
Выбор материала влияет на:
Если два материала могут удовлетворять одинаковым механическим и экологическим требованиям, то при рассмотрении вопроса DFM следует учитывать обрабатываемость.
2. Геометрия детали и сложность обработки.
Как правило, базовый цилиндрический вал можно эффективно изготовить.
Стоимость увеличивается, если чертеж включает в себя:
Функции, требующие второго компьютера или дополнительной настройки, также включают в себя:
В тех случаях, когда это целесообразно, токарно-фрезерная обработка позволяет выполнять токарную обработку и обработку внеосевых элементов за одну установку.
3. Требования к допускам
Более жесткие допуски могут значительно увеличить стоимость токарной обработки на станках с ЧПУ.
Например, изменение допуска по диаметру с ±0.05 мм до ±0.01 мм может потребовать:
Это не значит, что следует ослаблять все допуски.
Вместо этого применяйте максимально жесткие допуски к размерам, которые действительно влияют на:
Избегайте применения излишне жестких допусков к нефункциональным размерам.
4. Шероховатость поверхности
Шероховатость поверхности также влияет на время обработки.
Такие требования, как:
Может потребоваться использование различных подающих устройств, инструментов, финишных проходов или вторичных процессов.
Если для каждой поверхности задана очень низкая шероховатость, стоимость изготовления может увеличиться без улучшения функциональных характеристик детали.
5. Количество заказа
Количественный фактор определяет, как распределяются постоянные затраты.
При разработке прототипов значительная часть себестоимости единицы продукции приходится на настройку и программирование.
В отношении объемов производства важность постепенно смещается в сторону:
6. Вторичные операции
Не каждую деталь, изготовленную на токарном станке, можно обработать исключительно токарным способом.
Дополнительные процессы могут включать в себя:
Анализ DFM может выявить способы упрощения этих функций или объединения операций.
7. Обработка поверхности и контроль качества.
После токарной обработки на станках с ЧПУ добавляется еще один этап обработки поверхности .
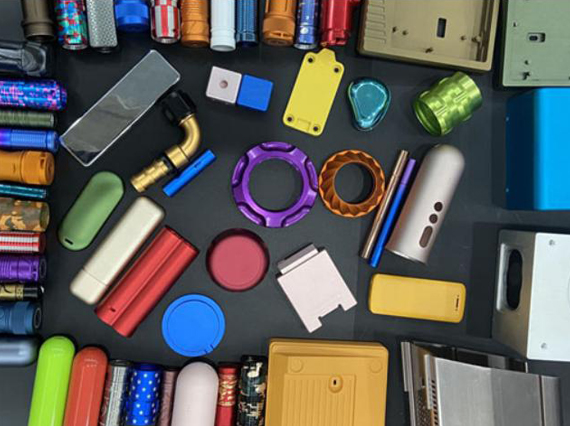
Типичные требования могут включать в себя:
Отделка также может влиять на размеры, резьбу, зоны уплотнения и шероховатость поверхности.
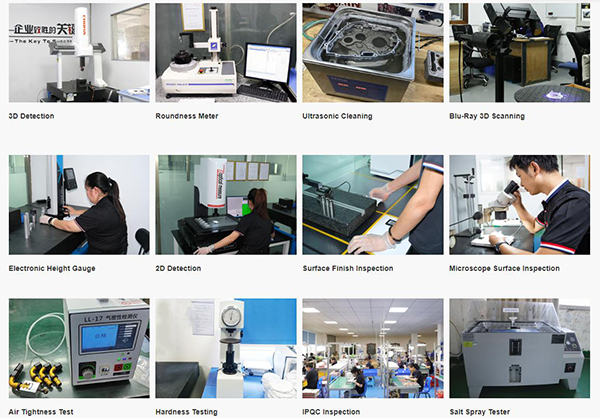
Стоимость осмотра зависит от:
В этом разделе органично вписывается связь между контролем качества обработки на станках с ЧПУ .
Объем заказа оказывает существенное влияние на цену за единицу продукции, поскольку некоторые производственные затраты возникают один раз, а другие — для каждого компонента.
| Количество | Основные характеристики затрат |
|---|---|
| 1–5 шт. | Настройка, программирование и первичная проверка составляют значительную часть себестоимости единицы продукции. |
| 10–100 шт. | Постоянные затраты начинают распределяться на большее количество частей. |
| 100–1,000 шт. | Время цикла, срок службы инструмента и автоматизация приобретают все большее значение. |
| 1,000+ шт. | Стабильность процесса, контроль брака и эффективность производства играют первостепенную роль. |
Прототип токарной обработки с ЧПУ
Основная цель создания прототипов обычно заключается в проверке правильности конструкции.
Даже если сама резка занимает мало времени, производителю станков с ЧПУ все равно необходимо подготовиться:
Именно поэтому цены на опытные образцы обычно выше.
Небольшие и средние партии
По мере увеличения объёма производства затраты на переналадку могут быть распределены между большим количеством деталей.
Инженеры также могут оптимизировать:
Массовое производство
В условиях крупносерийного производства экономия всего нескольких секунд на деталь может стать существенной при изготовлении тысяч изделий.
Таким образом, контроль затрат в значительной степени зависит от:
Совет: Не увеличивайте количество заказа только для того, чтобы получить более низкую цену за единицу товара, прежде чем конструкция будет проверена. Проверка прототипа и сборки может предотвратить гораздо большие потери в массовом производстве.
Вы можете отправить один и тот же STEP-файл и PDF-чертеж нескольким поставщикам оборудования для ЧПУ-обработки и получить совершенно разные цены.
Это не обязательно означает, что один из поставщиков произвел неверные расчеты.
Один поставщик может использовать обычный токарный станок с ЧПУ с дополнительной фрезеровкой. Другой может завершить обработку детали на токарно-фрезерном станке. Небольшой вал может быть изготовлен на обычном токарном станке одним заводом, а на швейцарском станке с ЧПУ — другим.
Различия в цитатах могут быть вызваны следующими причинами:
Самая низкая цена на токарную обработку на станке с ЧПУ не всегда означает самую низкую общую стоимость производства.
Предложение, в котором не учтен необходимый контроль качества или занижен критический допуск, может впоследствии привести к следующим последствиям:
При сравнении цен на токарные станки с ЧПУ следует учитывать весь производственный процесс, а не только цену за единицу продукции.
Используйте стандартные размеры пруткового материала.
По возможности выбирайте размеры, позволяющие изготовить деталь из широко доступного прутка с разумным припуском на механическую обработку.
Заготовки нестандартных размеров увеличивают как расход материала, так и время обработки.
Избегайте излишне жестких допусков.
Используйте жесткие допуски для размеров, влияющих на фактическую функциональность.
Это может уменьшить:
без ущерба для работоспособности сборки.
Используйте стандартные функции, совместимые с инструментами.
Стандарт:
обычно это снижает потребность в специализированных инструментах.
Добавить какую-либо функцию в САПР может быть легко, но её изготовление в тысячах экземпляров может обойтись дорого.
Сократите количество дополнительных настроек.
По возможности проектируйте важные функции таким образом, чтобы их можно было реализовать за одну настройку станка.
Это уменьшает:
Выбирайте материал в соответствии с его функциональными свойствами и обрабатываемостью.
Не следует выбирать труднообрабатываемый сплав, если его свойства не являются необходимыми.
Рассматривать:
одновременно.
Перед началом серийного производства проверьте работоспособность прототипа.
Убедитесь, что:
прежде чем заказывать большую партию.
Небольшие изменения в конструкции на этапе прототипирования, как правило, обходятся гораздо дешевле, чем корректировка тысяч компонентов для серийного производства.
Перед началом производства компания VMT может проанализировать ваши чертежи, материалы, допуски, доступ к инструменту, последовательность обработки и требования к контролю качества. Обратная связь по DFM (проектированию для производства) позволяет выявить факторы, влияющие на стоимость, при этом сохраняя необходимые для функционирования детали точные размеры.
Для получения достоверной информации о цене токарной обработки на станках с ЧПУ необходима четкая информация о процессе производства.
| Информация | Почему это имеет значение |
|---|---|
| 2D рисование | Определяет размеры, допуски, резьбу, шероховатость и особые требования. |
| 3D Модель | Помогает оценить геометрию и стратегию обработки. |
| Материал | Определяет себестоимость запасов и обрабатываемость. |
| Количество | Определяет распределение ресурсов и метод производства. |
| Отказоустойчивость | Влияет на требования к механической обработке и контролю качества. |
| Шероховатость | Определяет этапы финишной обработки или вторичной обработки. |
| Чистота поверхности | Добавляет операции финишной обработки и может повлиять на размеры. |
| Требования к осмотру | Определяет время измерения и документацию. |
| Требования к доставке | Влияет на планирование, составление графиков и отгрузку. |
Для производственных проектов также укажите, требуются ли вам следующие условия:
Предоставление полной информации значительно упрощает объективное сравнение предложений от разных производителей токарных станков с ЧПУ.
Точную стоимость детали, изготовленной на станке с ЧПУ по индивидуальному заказу, невозможно определить, исходя только из ее диаметра, веса или материала.
В достоверном коммерческом предложении следует учитывать весь производственный процесс:
Если ваша цель — снизить себестоимость токарной обработки на станках с ЧПУ, начните с технологичности производства, а не просто с запроса более низкой цены за единицу продукции. Соответствующие допуски, подходящие материалы, меньшее количество переналадок, стандартизированная оснастка и проверка прототипов на ранних этапах могут снизить себестоимость производства, сохранив при этом эксплуатационные характеристики детали.
Компания VMT предоставляет услуги по изготовлению прототипов и серийных компонентов на заказ с использованием станков с ЧПУ, швейцарских станков с ЧПУ и токарно-фрезерных станков. Наша инженерная команда может проверить ваши чертежи, материалы, допуски, стратегию обработки, качество поверхности, требования к контролю качества и объем производства перед началом изготовления.
Загрузите свои 2D/3D чертежи, чтобы запросить ценовое предложение на токарную обработку на станке с ЧПУ, и запросите у VMT обратную связь по DFM (проектированию с учетом технологичности производства) перед началом производства.
Загрузите ваши 2D/3D чертежи и требования к проекту для рассмотрения в процессе производства и составления сметы.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Сколько стоит деталь, изготовленная на станке с ЧПУ?
Единой цены на детали, изготовленные на станках с ЧПУ, не существует. Стоимость зависит от материала, геометрии, времени цикла, допуска, количества, оснастки, качества поверхности и требований к контролю качества. Простая проставка для крупносерийного производства может иметь низкую себестоимость единицы, в то время как прототип прецизионного вала, требующий минимального биения, множества витков резьбы и дополнительных операций, может стоить значительно дороже.
Как рассчитывается цена токарной обработки на станках с ЧПУ?
В стоимость токарной обработки на станках с ЧПУ обычно входят материалы, настройка и программирование, время цикла обработки, оснастка, вторичные операции, финишная обработка, контроль качества, упаковка и доставка. Фиксированные затраты на настройку распределяются между всеми заказами, в то время как затраты на материалы и обработку, как правило, относятся к каждому компоненту.
Существует ли стандартный прайс-лист на детали для токарных станков с ЧПУ?
Универсального прайс-листа на детали, изготовленные на станках с ЧПУ по индивидуальному заказу, не существует, поскольку каждый чертеж имеет свои особенности. Прайс-лист более полезен для определения типичных факторов, влияющих на стоимость валов, втулок, штифтов, фитингов и других токарных компонентов, чем для точного прогнозирования цены.
Почему детали, изготовленные на станках с ЧПУ и имеющие диаметр 2 мм, не всегда дешевле?
Хотя деталь толщиной 2 мм содержит мало сырья, для ее обработки на миниатюрных станках может потребоваться оборудование швейцарского типа, небольшие инструменты, устойчивая опора, микросверление, контроль заусенцев и более тщательный контроль. Для миниатюрных компонентов стабильность обработки может иметь большее значение для цены, чем вес материала.
Почему токарная обработка нержавеющей стали на станках с ЧПУ обычно обходится дороже, чем алюминия?
Для обработки многих нержавеющих сталей требуются более низкие скорости резания, но при этом возникают большие силы резания, нагрев и износ инструмента, чем при обработке обычных алюминиевых сплавов. Это может увеличить время цикла обработки на станках с ЧПУ, расход пластин и требования к контролю процесса.
Как количество влияет на стоимость детали, изготовленной на станке с ЧПУ?
По мере увеличения объемов производства фиксированные затраты на настройку и программирование могут быть распределены между большим количеством деталей. Более крупные производственные циклы также повышают ценность оптимизации времени цикла, автоматической подачи прутка и управления сроком службы инструмента.
Что мне нужно предоставить для получения точной сметы на токарную обработку на станке с ЧПУ?
Предоставьте 2D-чертеж и 3D-модель, а также информацию о материале, количестве, допусках, шероховатости поверхности, качестве обработки поверхности, контроле качества и условиях поставки. Четкие спецификации позволяют производителю выбрать правильный технологический процесс и избежать дополнительных затрат или производственных рисков.


 +86 15099911516




 Читать далее