16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 619 | Опубликовано VMT 02 марта 2025 г. | Время чтения: около 3 минут


Линии сварки при литье под давлением могут быть критическим дефектом, влияющим как на эстетическую привлекательность, так и на механическую прочность. Эти линии возникают, когда два или более потока расплавленного пластика встречаются, но не полностью сплавляются, создавая видимый шов или слабость в готовом изделии. Этот дефект может привести к проблемам со структурной целостностью, снижению ударопрочности и визуальным дефектам, которые снижают качество продукта.
Для производителей, работающих на станках с ЧПУ, токарных станках с ЧПУ, обрабатывающих центрах с ЧПУ и станках для обработки деталей на заказ , обеспечение безупречного качества деталей, изготовленных методом литья под давлением, имеет решающее значение для поддержания высокой точности, долговечности и удовлетворенности клиентов. Понимание причин образования сварочных швов и способов их предотвращения посредством проектирования пресс-форм, оптимизации процесса и выбора материалов является ключом к достижению высокого качества деталей, изготовленных на станках с ЧПУ.
Линия спая при литье под давлением — это дефект, который выглядит как видимая линия или шов на пластиковой детали. Он возникает, когда два или более фронта расплавленного пластика встречаются, но не сливаются полностью, оставляя слабое соединение. Это приводит к структурным уязвимостям и часто влияет на качество поверхности детали.
Линии сварки особенно проблематичны в компонентах, требующих высокой механической прочности, таких как детали автомобильной, аэрокосмической и медицинской техники. Их часто путают с линиями потока, но линии потока вызваны неравномерным охлаждением и потоком смолы, тогда как линии сварки являются результатом неполного сплавления полимерных потоков.
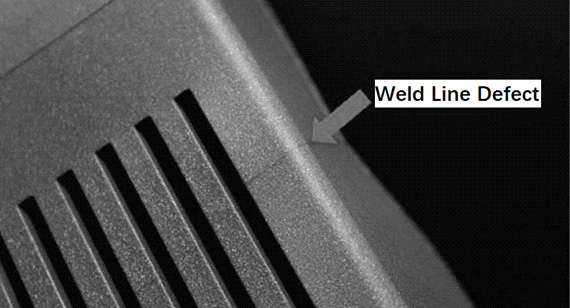
Линии спая образуются из-за неполного молекулярного связывания при встрече отдельных фронтов пластического течения. Основные причины включают:
✔ Низкая температура формы, препятствующая нормальному сплавлению.
✔ Недостаточное давление впрыска, вызывающее колебания потока.
✔ Неправильное расположение литника, приводящее к неправильным путям движения потока.
✔ Высокая скорость охлаждения, затвердевание полимера перед полной интеграцией.
Устранение этих факторов помогает минимизировать количество линий сварных швов, обеспечивая получение более прочных и бездефектных литьевых деталей.
Сварные линии проявляются в виде тонких, видимых швов на деталях, полученных литьем под давлением, и часто встречаются рядом с:
Эти дефекты могут привести к:
✔ Растрескивание под напряжением в несущих конструкциях.
✔ Снижение эстетической привлекательности из-за неровной поверхности.
✔ Снижение ударопрочности, что снижает долговечность детали.
Понимание того, где и почему образуются линии спая, позволяет производителям применять эффективные контрмеры.
Линии сварки при литье под давлением являются распространенным дефектом, который возникает, когда два или более потока расплавленного пластика встречаются, но не сплавляются должным образом. Эти линии создают слабые места в конечной детали, снижая структурную целостность, долговечность и эстетику поверхности.
Для производителей, работающих на станках с ЧПУ, токарных станках с ЧПУ и станках для изготовления прототипов с ЧПУ, предотвращение образования сварочных швов имеет решающее значение для производства высококачественных пластиковых деталей без дефектов. Основные причины образования сварочных швов включают колебания давления, неправильные настройки температуры, недостатки конструкции пресс-формы, проблемы со скоростью впрыска, примеси материала и избыток разделительных агентов. Понимание этих факторов помогает оптимизировать условия формования и улучшить качество конечной детали.
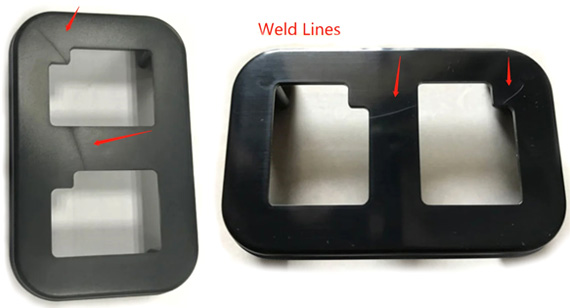
1. Давление: непостоянное или низкое давление впрыска
Как давление впрыска влияет на формирование линии сварки
✔ Низкое давление впрыска препятствует полному склеиванию пластика, что приводит к образованию слабых сварных швов.
✔ Неравномерное распределение давления приводит к неполному проплавлению, что увеличивает риск возникновения дефектов.
✔ Неправильное давление выдержки приводит к преждевременному затвердеванию, что снижает молекулярную связь в сварных швах.
Решение:
Поддержание оптимального давления впрыска уменьшает количество линий сварных швов, обеспечивая получение более прочных и долговечных пластиковых деталей.
2. Температура: Неправильная температура плавления и формования
Как температура влияет на линии сварки
✔ Низкая температура плавления препятствует полному склеиванию полимерных цепей, что приводит к образованию слабых сварных швов.
✔ Холодные поверхности формы вызывают преждевременное затвердевание, что снижает непрерывность потока.
✔ Неравномерный нагрев приводит к неравномерному течению пластика, что увеличивает риск возникновения дефектов.
Решение:
Правильный выбор температурных режимов позволяет добиться лучшего сплавления пластиковых поверхностей, сводя к минимуму дефекты сварных швов.
3. Конструкция пресс-формы: плохие пути движения потока и размещение литников
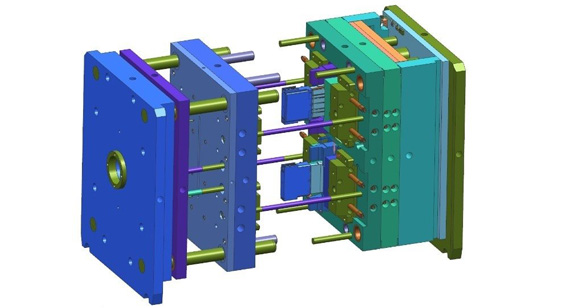
Как конструкция пресс-формы влияет на линии сварки
✔ Неправильное расположение литника приводит к неравномерному потоку пластика, что приводит к образованию нескольких фронтов сварки.
✔ Острые углы и резкие переходы создают нарушения в путях движения потоков.
✔ Недостаточная вентиляция приводит к скоплению воздуха, что препятствует надлежащему спеканию.
Решение:
Правильно спроектированная форма обеспечивает равномерный поток пластика, уменьшая количество линий сварных швов и повышая качество деталей.
4. Скорость: неправильный впрыск и скорость потока
Как скорость впрыска влияет на формирование линии сварного шва
✔ Низкая скорость впрыска приводит к слишком раннему охлаждению материала, что препятствует надлежащему склеиванию.
✔ Высокие скорости приводят к вовлечению воздуха и турбулентности, что нарушает сварной шов.
✔ Неравномерный контроль скорости приводит к переменной вязкости материала, что влияет на качество деталей.
Решение:
Устранение дефектов, связанных со скоростью, улучшает прочность сварного шва и качество поверхности при литье пластмасс под давлением.
5. Примеси: загрязнения материалов и добавки
Как примеси в материалах способствуют образованию линий сварки
✔ Загрязненная пластиковая смола нарушает однородность потока, что приводит к образованию слабых сварных швов.
✔ Переработанные или смешанные материалы имеют неравномерные характеристики расплава, что влияет на сцепление.
✔ Избыточное количество наполнителей изменяет свойства полимера, снижая способность к плавлению.
Решение:
Поддержание чистоты и высокого качества пластиковых смол значительно сокращает количество линий сварных швов, повышая прочность конечной детали.
6. Избыточное количество разделительного состава: препятствие для надлежащего сплавления
Как разделительные смазки влияют на формирование линии сварного шва
✔ Слишком большое количество разделительного состава создает антипригарную поверхность, препятствующую склеиванию пластика.
✔ Накопление остатков нарушает адгезию материала, увеличивая количество дефектов.
✔ Неравномерное нанесение приводит к нестабильной прочности детали и качеству поверхности.
Решение:
Контролируя использование разделительного состава, производители могут предотвратить образование слабых сварных швов, обеспечивая более прочные и надежные литые детали.
Заключение
Линии сварки при литье под давлением возникают из-за недостаточного давления, неподходящих температур, несовершенной конструкции пресс-формы, неправильной скорости впрыска, загрязнения материала и избыточного количества разделительных смазок для пресс-форм. Устранение этих шести ключевых факторов обеспечивает лучшее сплавление материала, более прочные пластиковые детали и улучшенное качество поверхности.
Для обработки на станках с ЧПУ, токарных деталей с ЧПУ и индивидуальной обработки на станках с ЧПУ обеспечение высококачественных бездефектных пластиковых компонентов имеет решающее значение для поддержания структурной целостности и удовлетворенности клиентов. Внедряя оптимизацию процессов и усовершенствования конструкции, производители могут устранить линии сварки и повысить производительность продукта.
Основные выводы: как уменьшить количество линий сварного шва при литье под давлением
✔ Увеличьте давление впрыска и оптимизируйте время выдержки.
✔ Поддерживайте правильную температуру расплава и формы для лучшего сплавления.
✔ Измените пути движения потока в пресс-форме и расположение литников.
✔ Отрегулируйте скорость впрыска, чтобы избежать турбулентности и преждевременного охлаждения.
✔ Используйте высококачественные смолы и минимизируйте количество примесей.
✔ Ограничьте использование разделительной смазки для форм, чтобы предотвратить проблемы с адгезией.
Внедрение этих стратегий гарантирует безупречное качество пластиковых деталей, что делает услуги по обработке на станках с ЧПУ и изготовлению прототипов на станках с ЧПУ более эффективными и надежными.
Линии сварки при литье под давлением — это не просто косметическая проблема, это структурные слабые места, которые могут поставить под угрозу прочность, долговечность и общее качество пластиковой детали. Эти дефекты возникают, когда два или более потока расплава пластика встречаются, но не соединяются полностью, оставляя видимую линию или шов.
Для отраслей, которые полагаются на обработку с ЧПУ, токарные центры с ЧПУ и обработку прототипов с ЧПУ, линии сварки могут сократить срок службы продукта, повлиять на механические характеристики и создать процент брака, который приводит к более высоким производственным затратам. Понимание того, почему следует избегать линий сварки, гарантирует более высокое качество литьевых компонентов для автомобильной, аэрокосмической, медицинской и потребительской промышленности.
Хрупкость: ослабление структурной целостности деталей
Как линии сварки снижают механическую прочность
✔ Неполное молекулярное сцепление по линии сварного шва снижает прочность на разрыв.
✔ Детали чаще трескаются под воздействием механических нагрузок или ударов.
✔ Несущие элементы быстрее выходят из строя из-за слабых сварных швов.
Отрасли, наиболее пострадавшие от хрупкости сварных швов
Воздействие на реальный мир
Если пластиковый автомобильный компонент со сварным швом подвергается вибрациям, нагреву и внешним силам, ослабленная область может треснуть, что приведет к преждевременному выходу детали из строя. Аналогично, в медицинских приложениях имплантат или хирургический инструмент со слабыми местами сварного шва может сломаться под нагрузкой, что представляет значительный риск для безопасности пациента.
Решение: как укрепить линии сварки
Отсутствие сварных швов гарантирует получение надежных, прочных с точки зрения конструкции пластиковых деталей, соответствующих отраслевым стандартам и нормам безопасности.
Деформация внешнего вида поверхности: ухудшение эстетических и функциональных качеств
Как линии сварки влияют на качество поверхности
✔ Видимые швы и несоответствия снижают качество продукции.
✔ Неровности поверхности влияют на качество покрытий, покраски и отделки.
✔ Высококачественные потребительские товары требуют безупречного внешнего вида.
Отрасли, где внешний вид поверхности имеет наибольшее значение
Воздействие на реальный мир
Корпус смартфона с видимой линией сварки может показаться некачественным, что снижает доверие потребителей к бренду. Аналогичным образом, автомобильная приборная панель с заметными следами сварки влияет на восприятие покупателем премиального качества.
Решение: как улучшить внешний вид поверхности
Устранение сварных швов обеспечивает гладкую, полированную поверхность, делая продукцию более привлекательной на вид и востребованной на рынке.
Заключение: почему предотвращение линий сварки имеет важное значение для высококачественного производства
Линии сварки — это не просто эстетическая проблема; они ослабляют структурную целостность, снижают долговечность и снижают воспринимаемое качество продукта. Решая вопросы давления, температуры, конструкции пресс-формы и выбора материала, производители могут устранить линии сварки и обеспечить более прочные, высокопроизводительные пластиковые детали.
Для служб обработки на станках с ЧПУ, токарных станках с ЧПУ и обработки прототипов обеспечение безупречного качества литьевых деталей повышает надежность, удовлетворенность клиентов и общую эффективность производства.
Линии сварки при литье пластмасс под давлением ставят под угрозу как эстетическое качество, так и структурную целостность. Эти дефекты образуются, когда два расплавленных потока пластика встречаются, но не полностью соединяются, создавая слабые места и видимые следы на конечном продукте.
Для таких отраслей, как автомобилестроение, медицина, аэрокосмическая промышленность и электроника, предотвращение линий сварки имеет решающее значение для производства высококачественных, долговечных и визуально привлекательных компонентов. Изменяя конструкцию детали, форму, условия формования и параметры обработки пластика, производители могут значительно уменьшить или устранить линии сварки в деталях, полученных литьем под давлением.
1. Измените конструкцию детали
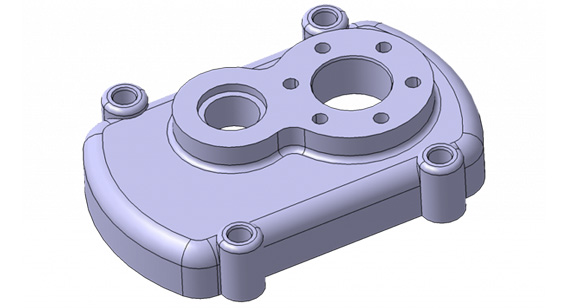
Как конструкция детали влияет на линии сварки
✔ Острые края и резкие переходы нарушают поток материала, что приводит к образованию множественных фронтов сварки.
✔ Тонкостенные области остывают слишком быстро, что препятствует правильному молекулярному связыванию.
✔ Вставки и отверстия мешают течению расплава, что приводит к ослаблению сварных швов.
Лучшие практики оптимизации конструкции деталей
✅ Увеличьте толщину стенок – Обеспечивает лучшую текучесть и сплавление материала.
✅ Устраните острые края – Закругленные края обеспечивают более плавный поток пластика.
✅ Изменение положения вставок и отверстий – Размещение элементов вдали от зон, подверженных сварке, снижает образование швов.
✅ Используйте равномерную толщину – Предотвращает неравномерное охлаждение и расслоение материала.
Оптимизируя конструкцию деталей, производители могут улучшить пути движения пластика и снизить вероятность образования линий сварных швов.
2. Измените конструкцию пресс-формы
Конструкция литьевой формы напрямую влияет на то, как пластик течет, заполняет и связывается во время формования. Оптимизируя литниковые системы, типы питателей и вентиляцию, производители могут контролировать движение расплавленного пластика, минимизируя линии сварки.
Три ключевых изменения конструкции пресс-формы для уменьшения линий сварного шва
1. Литниковое управление: контроль точек входа пластика
Как литниковое управление влияет на линии сварки
✔ Неправильное расположение литника приводит к образованию множественных фронтов расплава, что приводит к слабым сварным швам.
✔ Неравномерное поступление пластика приводит к неполному сплавлению материала.
✔ Неправильный размер литника влияет на распределение давления, что приводит к появлению видимых следов.
Лучшие практики оптимизации ворот
✅ Переместите затвор в место, обеспечивающее непрерывный поток без перерывов.
✅ Стратегически используйте несколько затворов, чтобы создать сбалансированный путь потока.
✅ Выберите подходящий размер затвора, чтобы обеспечить необходимое давление и расход.
Правильное размещение литников может значительно уменьшить количество слабых соединений и видимых линий сварных швов в формованных деталях.
2. Тип питателя: управление путями течения пластика
Как литниковые системы влияют на линии сварки
✔ Холодные литники вызывают раннее затвердевание, увеличивая образование линий спая.
✔ Неправильно подобранные по размеру питатели создают неравномерный поток материала, что приводит к дефектам.
✔ Плохо сбалансированная конструкция питателя приводит к образованию множественных фронтов потока, что приводит к образованию линий спая.
Лучшие практики проектирования литниковой системы
✅ Используйте горячеканальные системы для поддержания постоянной температуры расплава.
✅ Сбалансируйте размер и форму направляющих, чтобы равномерно распределить пластик.
✅ Минимизируйте длину литника, чтобы сократить время охлаждения перед сплавлением.
Продуманная система литников обеспечивает лучшую подачу материала, более прочные сварные швы и меньшее количество видимых следов.
3. Вентиляция: устранение скопившегося воздуха для лучшего плавления
Как вентиляция влияет на линии сварки
✔ Захваченный воздух препятствует надлежащему склеиванию пластика, создавая слабые сварные швы.
✔ Плохая вентиляция приводит к образованию пузырьков воздуха, что приводит к ослаблению конструкции.
✔ Избыточное давление в полостях приводит к неравномерному потоку, что увеличивает видимость швов.
Лучшие практики по удалению плесени
✅ Установите вентиляционные отверстия в критических зонах для удаления скопившегося воздуха.
✅ Используйте системы вакуумной вентиляции для высокоточного формования.
✅ Убедитесь, что вентиляционные отверстия имеют правильный размер, чтобы обеспечить выход воздуха без утечки материала.
Эффективные системы вентиляции обеспечивают полное расплавление пластика, снижая риск образования линий спая.
3. Регулировка условий формования
Почему условия формования влияют на линии сварки
✔ Низкая скорость и давление впрыска приводят к неполному сплавлению.
✔ Неправильная настройка температуры приводит к преждевременному охлаждению и ослаблению соединений.
✔ Быстрое охлаждение приводит к неравномерному потоку, увеличивая количество дефектов сварного шва.
Лучшие практики оптимизации условий формования
✅ Увеличьте скорость и давление впрыска для улучшения сплавления пластика.
✅ Отрегулируйте давление удержания, чтобы обеспечить лучшую прочность сварного шва.
✅ Увеличьте время охлаждения, чтобы обеспечить надлежащее склеивание материалов.
Точная настройка условий формования повышает качество деталей, прочность сварного шва и чистоту поверхности.
4. Переработка пластмасс: основные факторы, влияющие на линии сварки
Существует два ключевых аспекта обработки пластмасс, которые влияют на формирование линии сварного шва:
1. Температура расплава и формования пластика
✔ Низкая температура расплава приводит к неполному склеиванию материалов.
✔ Холодные поверхности пресс-формы слишком рано затвердевают, что препятствует надлежащему сплавлению.
Лучшие практики оптимизации температуры
✅ Увеличьте температуру расплава для улучшения молекулярной диффузии.
✅ Повысьте температуру формы, чтобы предотвратить преждевременное охлаждение.
✅ Используйте равномерный нагрев для поддержания постоянства потока.
2. Скорость и давление впрыска
✔ Низкие скорости вызывают преждевременное охлаждение, препятствуя полному слиянию.
✔ Низкое давление приводит к слабым, заметным сварным швам.
Лучшие практики для оптимизации скорости и давления
✅ Увеличьте скорость, чтобы поддерживать непрерывный поток материала.
✅ Используйте более высокое давление, чтобы устранить зазоры между потоками пластика.
✅ Сбалансируйте время цикла, чтобы обеспечить правильное охлаждение и склеивание.
Оптимизация параметров обработки пластмасс обеспечивает бесшовное формирование деталей с минимальным количеством дефектов сварки.
Заключение: устранение линий сварки для высококачественных литьевых деталей
Сварные швы при литье пластмасс под давлением ослабляют детали и снижают их внешнюю привлекательность. Изменяя конструкцию детали, форму, условия формования и параметры обработки пластмасс, производители могут:
✔ Повышение структурной целостности за счет обеспечения полного сплавления материалов.
✔ Улучшить внешний вид поверхности для получения безупречных, высококачественных компонентов.
✔ Повышение эффективности производства за счет снижения процента отбраковки деталей.
Для отраслей, где требуется обработка на станках с ЧПУ, точение деталей на станках с ЧПУ и обработка прототипов на станках с ЧПУ, устранение линий сварки обеспечивает надежное производство без дефектов.
Внедрение этих передовых методов позволяет получать более прочные, долговечные и визуально безупречные детали из пластика, изготовленные методом литья под давлением.
Линии сварки при литье под давлением являются распространенным дефектом, который ослабляет Обработанные детали с ЧПУ. Оптимизируя давление, температуру, конструкцию пресс-формы и свойства материалов, производители могут значительно сократить количество дефектов сварного шва.
Для таких отраслей, как автомобильная, аэрокосмическая промышленность и производство прототипов на станках с ЧПУ , получение безупречных, высокопрочных компонентов имеет решающее значение. Внедрение правильных технологий литья под давлением обеспечивает высокое качество деталей, изготовленных на станках с ЧПУ, с минимальным количеством дефектов.
В чем разница между линией сварного шва и линией потока?
Линия спая образуется, когда два расплавленных потока пластика встречаются, но не полностью сплавляются, что приводит к видимому шву, который ослабляет деталь. Линия потока, с другой стороны, является косметическим дефектом, который проявляется в виде полос или узоров из-за неравномерного потока материала или скорости охлаждения. Линии спая являются структурной проблемой, тогда как линии потока в основном влияют на эстетику поверхности.
Как называется линия сварного шва?
Линия сварного шва также известна как:
✔ Трикотажная леска — часто используется в отрасли как взаимозаменяемый термин.
✔ Линия шва — видимое соединение между двумя потоками пластика.
✔ Линия склеивания — описывает область, где пластик должен сплавиться, но не сплавляется полностью.
В чем разница между линией сварного шва и линией разъема?
Линия спая — это дефект материала, который образуется из-за неполного соединения расплавленных пластиковых потоков. Однако линия разъема — это конструктивная особенность формы, где две ее половины встречаются, образуя видимый, но неструктурный шов.
В чем разница между линией сварного шва и линией оплавления?
✔ Линия сварки – Образуется, когда два фронта потока встречаются под небольшим углом и не могут полностью слиться, что приводит к слабой механической прочности.
✔ Линия слияния – Происходит, когда два пластических потока встречаются при более высокой температуре и лучше смешиваются, что приводит к более прочной связи с меньшей структурной слабостью.
Хотя оба шва являются видимыми, линии сплавления обычно обеспечивают лучшую механическую целостность, чем линии сварки.
В чем разница между трикотажной строчкой и сварной строчкой?
✔ Линия вязания – Более широкий термин, включающий как линии сварного шва, так и линии плавления, относящийся к любой точке встречи пластических потоков.
✔ Линия сварки – Более слабый тип линии вязки, возникающий, когда пластик не полностью сплавляется.
Как уменьшить количество линий сварного шва при литье под давлением?
Чтобы минимизировать количество линий сварных швов, производителям следует:
✔ Оптимизируйте размещение литников, чтобы обеспечить равномерный поток материала.
✔ Увеличьте температуру формы и расплава для улучшения сплавления.
✔ Отрегулируйте скорость и давление впрыска для лучшей динамики потока.
✔ Используйте вентиляцию для удаления скопившегося воздуха, который может помешать надлежащему склеиванию.
✔ Измените конструкцию детали, чтобы уменьшить прерывания пути потока пластика.
Эти стратегии помогают обеспечить более прочные сварные швы и улучшенную чистоту поверхности.
Какова основная причина появления линии спая?
✔ Низкая температура формы или расплава, препятствующая нормальному сплавлению.
✔ Неправильное расположение затвора, приводящее к образованию множественных фронтов потока.
✔ Недостаточное давление впрыска, приводящее к неполному склеиванию.
✔ Воздушные ловушки, предотвращающие прямой контакт потоков пластика.
Устранив эти основные причины, производители могут устранить слабые сварные швы и повысить прочность деталей.
Каков угол линии сварного шва?
Линии сварки обычно формируются под углом, где сходятся два фронта расплава. Чем острее угол, тем слабее линия сварки. В идеале фронты потока должны встречаться под углами более 135°, чтобы улучшить сцепление и уменьшить видимость шва.
Как повысить прочность сварного шва?
✔ Увеличьте температуру пресс-формы и расплава для улучшения диффузии полимера.
✔ Отрегулируйте давление удержания, чтобы обеспечить полное молекулярное связывание.
✔ Улучшить выбор материалов, используя смолы с лучшими характеристиками текучести.
✔ Измените расположение литника, чтобы уменьшить образование линии спая.
Более прочные сварные швы обеспечивают более долговечные детали, изготовленные методом литья под давлением, что идеально подходит для применения в условиях высоких напряжений на станках с ЧПУ, в аэрокосмической и автомобильной промышленности.
Как уменьшить утяжины при литье под давлением?
✔ Увеличьте давление выдержки, чтобы больше материала могло заполнить пустоты.
✔ Используйте равномерную толщину стенок для равномерного охлаждения.
✔ Оптимизируйте температуру формы, чтобы предотвратить локальную усадку.
✔ Уменьшите скорость охлаждения, чтобы обеспечить постепенное сжатие материала.
Эти корректировки помогают обеспечить гладкие, бездефектные поверхности, снижая необходимость в последующей обработке.
Как выглядит хорошая линия сварки?
✔ Минимальная видимость при равномерной отделке поверхности.
✔ Отсутствие структурных недостатков и трещин в зонах повышенных напряжений.
✔ Плавный переход между потоками пластика, без изменения цвета и грубых текстур.
Правильно сформированная линия сварного шва должна быть неотличима от окружающего материала, сохраняя при этом как прочность, так и эстетичность.
Что является причиной появления линий тока при литье под давлением?
✔ Неравномерная скорость охлаждения приводит к появлению полос и следов подтеков.
✔ Непостоянная скорость течения расплава приводит к появлению визуальных дефектов.
✔ Неправильная конструкция формы может привести к турбулентности и неравномерному заполнению.
Линии потока можно минимизировать за счет оптимизации потока материала, контроля температуры и параметров впрыска.
Заключение
Избежание линий сварки и дефектов потока имеет важное значение для производства высококачественных пластиковых компонентов. Оптимизируя условия литья под давлением, улучшая конструкцию пресс-формы и регулируя параметры обработки, производители могут повысить прочность деталей, их внешнюю привлекательность и общую производительность.
Для отраслей, где требуются обработка на станках с ЧПУ, точение деталей на станках с ЧПУ и обработка прототипов на станках с ЧПУ, обеспечение безупречного литья пластмасс повышает качество продукции и удовлетворенность клиентов.


 +86 15099911516




 Читать далее