16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 426 | Опубликовано VMT 12 сентября 2024 г.


Литье с закладными элементами — это передовой производственный процесс, который объединяет металл или другие компоненты с пластиком для создания единой, прочной детали. Широко используемый в таких отраслях, как автомобильная, аэрокосмическая и медицинская промышленность, литье с закладными элементами снижает затраты на сборку, улучшает дизайн изделия и повышает прочность формованных деталей. В этом руководстве рассматривается технологический процесс литья с закладными элементами, ключевые аспекты проектирования и распространенные области применения, а также даются сведения о его преимуществах и ограничениях для обработки и производства на станках с ЧПУ . Будь то крупносерийное производство или изготовление прототипов на станках с ЧПУ , литье с закладными элементами является универсальным и эффективным решением для интеграции нескольких материалов в единое изделие.
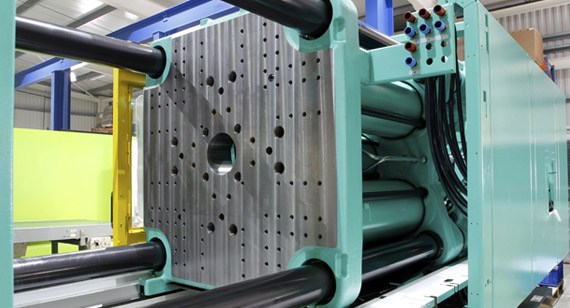
Литье под давлением — это тип процесса литья под давлением, который включает в себя встраивание металлического или непластикового компонента (вставки) в форму, после чего расплавленный пластик впрыскивается вокруг вставки для формирования единой интегрированной детали. В отличие от традиционного литья, где используется только пластик, литье под давлением позволяет создавать гибридные детали путем комбинирования пластика с другими материалами, такими как металлы или керамика. Этот процесс повышает прочность изделия, снижает необходимость в последующей сборке и может улучшить функциональность конечного продукта. Он часто используется в отраслях, требующих точности и долговечности, таких как аэрокосмическая, автомобильная и медицинская промышленность.
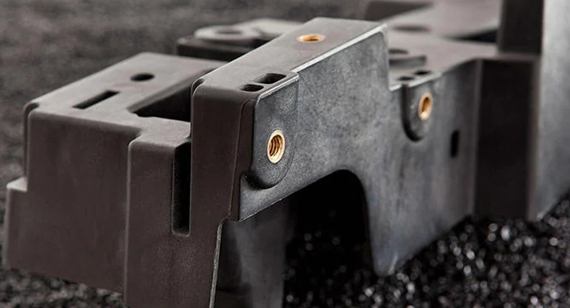
Для формования со вставками можно использовать широкий спектр материалов в зависимости от области применения и требуемых свойств:
Термопласты: Эти материалы универсальны и широко используются в литье под давлением, включая полипропилен (ПП), нейлон (ПА), поликарбонат (ПК), АБС-пластик, полиэтилен (ПЭ) и полиоксиметилен (ПОМ). Термопласты популярны благодаря своей способности плавиться и повторно затвердевать без разрушения, что делает их идеальными для массового производства.
Термореактивные пластмассы: В отличие от термопластов, термореактивные пластмассы затвердевают навсегда после формования. К распространенным термореактивным материалам относятся полиэфирные, эпоксидные, меламинформальдегидные и мочевино-формальдегидные смолы. Эти материалы используются, когда изделие требует высокой термостойкости и структурной целостности.
Эластомеры: Эластомеры, такие как полиуретан и натуральный каучук, обладают гибкостью и эластичностью, что делает их подходящими для литья под давлением, требующего амортизации, гибкости и долговечности.
Вставное формование — это многоэтапный процесс, в ходе которого металлические или непластиковые вставки интегрируются в формованные пластиковые компоненты. Вот пошаговое описание того, как работает этот процесс:
Шаг 1: Загрузка вставки в форму
Вставки, которые часто являются металлическими или керамическими компонентами, помещаются в форму до начала впрыска пластика. Существует два основных метода загрузки вставок:
Автоматическая подача: В этом методе для загрузки вставок в пресс-форму используются роботизированные системы, обеспечивающие точность и стабильность. Такой подход распространен в условиях крупносерийного производства.
Ручная вставка: Для небольших производственных партий или индивидуальных деталей вставки могут быть вручную помещены в форму. Хотя это более трудоемко, ручная вставка обеспечивает гибкость в проектировании деталей и часто используется для обработки прототипов на станках с ЧПУ.
Шаг 2. Впрыскивание расплавленного пластика в форму
После того, как вставка закреплена на месте, расплавленный пластик впрыскивается в полость формы. Пластик окружает вставку, создавая связь между вставкой и пластиком. Ключевым моментом является контроль температуры и давления впрыска, чтобы пластик плавно обтекал вставку, не вызывая деформации или смещения.
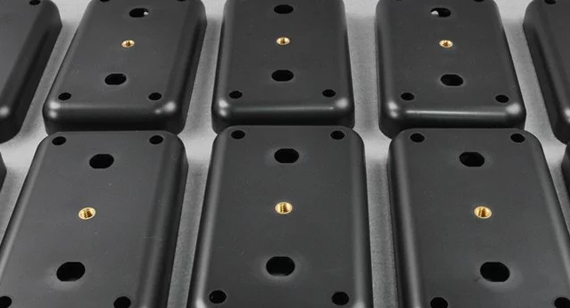
Шаг 3: Открытие формы и удаление формованной детали
После того, как пластик остыл и затвердел вокруг вставки, форма открывается, и отформованная деталь осторожно вынимается. Этот шаг требует точного контроля, чтобы не повредить вставку или пластик.
Шаг 4: Отделение формованной детали от ворот
После извлечения из формы деталь отделяется от литника (точки, куда был впрыснут пластик). Это может включать в себя обрезку или отрезание излишков пластика для достижения желаемой формы и отделки.
Шаг 5: Постобработка
После формовки может потребоваться дополнительная обработка для улучшения детали. Обычные этапы постобработки включают:
Удаление заусенцев: удаление излишков материала или острых краев, оставшихся после процесса литья.
Термообработка: Упрочнение детали путем применения контролируемых процессов нагрева и охлаждения.
Обработка поверхности: Улучшение внешнего вида или эксплуатационных характеристик детали путем нанесения покрытий, покраски или полировки.
Контроль влажности: В некоторых случаях контроль влажности необходим для предотвращения коробления или деформации пластика.
Для обеспечения успешного литья со вставками на этапах проектирования и планирования необходимо учитывать определенные факторы:
Типы вставок: Вставки могут быть самыми разнообразными — от резьбовых металлических крепежных элементов до электронных компонентов. Выбор правильного типа вставки для вашего применения имеет решающее значение для обеспечения совместимости с процессом литья и достижения желаемой функциональности.
Расположение вставок: Размещение вставок внутри формы имеет решающее значение. Неправильное позиционирование может привести к смещению, ослаблению соединений или повреждению вставки. Необходимо тщательное планирование, чтобы обеспечить надежную фиксацию вставки во время формования.
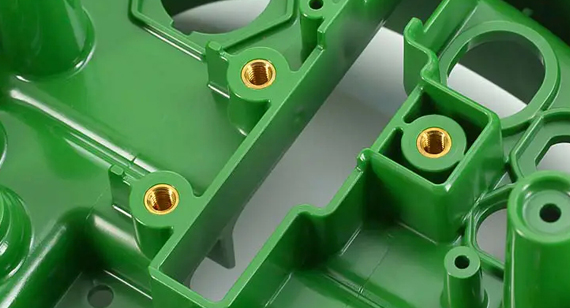
Устранение зазоров между металлическими деталями и вставками: Зазоры между металлической вставкой и окружающим пластиком могут ослабить соединение. Для минимизации зазоров и обеспечения прочного соединения необходимы правильная конструкция пресс-формы и контроль давления впрыска.
Выбор подходящего материала и условий формования: Выбор материалов (как для вставки, так и для пластика) и условий формования (температура, давление и время цикла) должен быть оптимизирован для конкретного применения.
Выбор правильной пресс-формы: Конструкция пресс-формы имеет решающее значение для достижения точных и стабильных результатов. Пресс-форма должна быть спроектирована таким образом, чтобы вмещать как вставку, так и пластик, обеспечивая надлежащий поток и охлаждение.
Стоимость: Литье с закладными элементами обычно влечет за собой более высокие первоначальные затраты из-за сложности пресс-формы и необходимости точного размещения закладных элементов. Однако снижение затрат после сборки часто делает литье с закладными элементами более экономически выгодным в долгосрочной перспективе.
Объем производства: Литье с закладными элементами идеально подходит для средних и больших объемов производства. Процесс может быть автоматизирован для крупносерийного производства, в то время как меньшие партии могут быть изготовлены с ручной закладкой.
Преимущества литьевых вставок
Литье под давлением обеспечивает ряд преимуществ, в частности, сокращение времени сборки и повышение качества деталей:
Снижение затрат на сборку: Интегрируя вставки непосредственно в процесс литья, производители исключают необходимость в операциях вторичной сборки, что снижает трудозатраты и производственные расходы.
Уменьшение размеров и веса: технология литья под давлением позволяет создавать легкие и компактные детали путем встраивания металлических компонентов в пластик, что уменьшает габариты и вес без ущерба для прочности.
Повышенная гибкость проектирования: технология литья под давлением обеспечивает свободу проектирования, позволяя комбинировать различные материалы в одном компоненте, улучшая функциональность и эстетику.
Повышение надежности конструкции: поскольку вставка надежно встроена в пластик, литье с закладными элементами позволяет получать более прочные и надежные детали. Это особенно полезно для деталей, подверженных механическим нагрузкам или износу.
Недостатки литьевых вставок
Несмотря на свои преимущества, литье под давлением имеет некоторые проблемы:
Высокая стоимость и сложность пресс-форм: для литья с закладными элементами требуются специально разработанные пресс-формы, способные вместить как закладную часть, так и расплавленный пластик. Это увеличивает первоначальные затраты на разработку пресс-форм.
Материалы для литьевых вставок несовместимы с процессом формования: некоторые материалы могут плохо сцепляться с пластиком или деформироваться под воздействием тепла и давления в процессе формования. Тщательный выбор материала крайне важен для предотвращения этой проблемы.
Неточная ориентация вставок при литье под давлением: если вставки расположены неправильно, готовая деталь может иметь дефекты, смещения или слабые соединения.
Вставки увеличивают время цикла: необходимость установки вставок в пресс-форму увеличивает общее время цикла, особенно при ручной установке, что замедляет производство в условиях больших объемов.
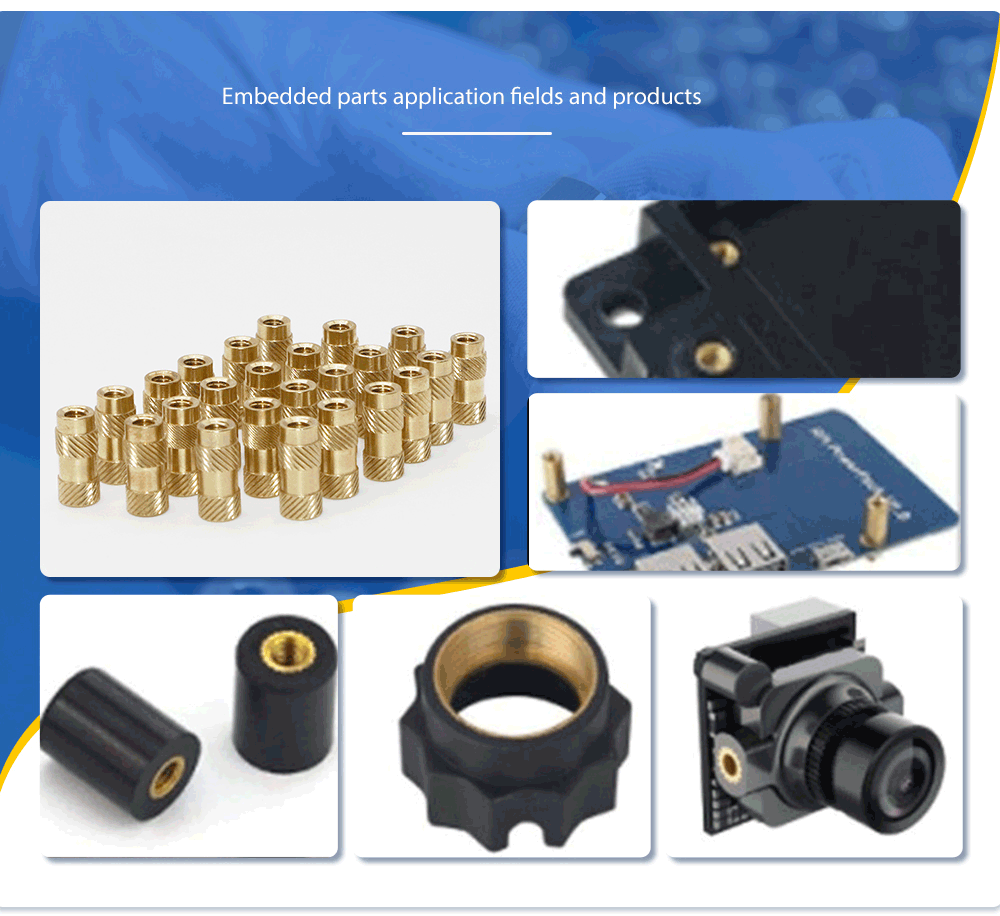
Литье под давлением широко применяется в отраслях, где важны высокая производительность, долговечность и точность:
Аэрокосмическая отрасль: В аэрокосмической отрасли литье под давлением используется для изготовления легких, высокопрочных компонентов, которые должны выдерживать экстремальные условия. Распространенными областями применения являются встроенные металлические крепежные элементы, датчики и разъемы.
Автомобильная промышленность : Технология литья под давлением используется для производства различных автомобильных компонентов, включая приборные панели, дверные ручки и корпуса электрооборудования. Эти детали должны обладать прочностью, термостойкостью и интеграцией металлических вставок для обеспечения структурной целостности.
Медицинские изделия : В производстве медицинских изделий литье под давлением изготавливает детали, сочетающие пластик и металл, такие как хирургические инструменты, имплантаты и диагностическое оборудование. Литье под давлением обеспечивает стерильность, прочность и точность.
Бытовая электроника : Технология литья под давлением используется для изготовления электронных корпусов, разъемов и переключателей, требующих точного размещения металлических вставок для обеспечения электропроводности.
Оборонная промышленность: Технология литья под давлением используется в оборонной промышленности для производства прочных, легких компонентов, объединяющих несколько материалов, таких как средства связи и системы вооружения.
Изготовление деталей на станках с ЧПУ играет решающую роль в литье под давлением, обеспечивая производство прецизионных вставок, отвечающих конкретным требованиям. Будь то создание сложных геометрических форм или достижение жестких допусков, обработка на станках с ЧПУ гарантирует идеальную посадку вставок в процессе литья. Заводы, использующие станки с ЧПУ, могут сотрудничать с производителями для изготовления нестандартных вставок для различных применений, от аэрокосмической отрасли до медицинских изделий.
Вставное формование и многослойное формование используются для объединения нескольких материалов в одну деталь, но они различаются по подходу. Вставное формование подразумевает размещение предварительно изготовленной вставки в форме перед впрыском пластика, в то время как многослойное формование подразумевает формование второго слоя материала поверх существующей детали. Многослойное формование часто используется для добавления мягкого захвата к жесткой детали, в то время как многослойное формование направлено на внедрение металла или других компонентов в пластик.
Литье с закладными элементами — это универсальный и эффективный производственный процесс, предлагающий множество преимуществ, включая снижение затрат, повышение гибкости конструкции и улучшение надежности деталей. Понимая технологический процесс, особенности конструкции и потенциальные проблемы, производители могут оптимизировать использование литья с закладными элементами в широком спектре отраслей. Будь то для изготовления прототипов на станках с ЧПУ или крупномасштабного производства, литье с закладными элементами является важной технологией для производства высокоэффективных многокомпонентных деталей.
В чем разница между вставным формованием и многослойным формованием?
Формование со вставкой подразумевает установку вставки в форму перед впрыском пластика, в то время как многослойное формование подразумевает нанесение второго слоя материала поверх существующей детали.
Как спроектировать вставное литье?
Проектирование формовочных вставок должно учитывать расположение вставки, совместимость материалов и поток расплавленного пластика вокруг вставки.
Почему вставки важны при литье под давлением?
Вставки обеспечивают структурную поддержку, улучшают функциональность и позволяют объединять несколько материалов в одну деталь, снижая необходимость во вторичной сборке.
Какие вставки обычно используются при литье под давлением?
К распространенным вставкам относятся металлические крепежи, резьбовые вставки, электронные компоненты и втулки.
Каков допуск формования со вставкой?
Допуски для литья со вставками различаются в зависимости от используемых материалов и сложности конструкции, но жесткие допуски могут быть достигнуты с помощью прецизионной обработки на станках с ЧПУ.
Какие материалы используются для формования со вставками?
Распространенные материалы включают термопластики, такие как полипропилен и нейлон, а также термореактивные пластмассы и эластомеры.
Какова температура для формования со вставкой?
Температура формования вставок зависит от используемого пластикового материала и обычно составляет от 200°C до 300°C для термопластов.
Какова должна быть глубина формовки под вставкой?
Глубина формовки должна быть достаточной для обеспечения прочного соединения вставки с пластиком, что гарантирует целостность конструкции.
Вставное формование предлагает производителям гибкий и эффективный способ производства высококачественных деталей из нескольких материалов. Используя индивидуальные услуги по обработке на станках с ЧПУ и оптимизируя процесс формования, компании могут удовлетворить потребности таких отраслей, как автомобилестроение, аэрокосмическая промышленность и производство медицинских приборов.


 +86 15099911516




 Читать далее