16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 762 | Опубликовано VMT 19 фев 2025 | Время чтения:около 3 минут


Когда дело доходит до производства сложных металлических деталей с высокой точностью, литье под низким давлением (LPDC) выделяется как эффективное и экономичное решение. Однако, несмотря на его преимущества, многие предприятия по-прежнему упускают его потенциал, упуская преимущества, которые оно предлагает для определенных применений. Если вы испытываете трудности с производством высококачественных отливок или сталкиваетесь с проблемами повышения эффективности, пришло время изучить, как LPDC может улучшить ваши производственные процессы. В этом руководстве мы расскажем все, что вам нужно знать о литье под низким давлением, от его преимуществ и недостатков до его идеальных применений в таких отраслях, как аэрокосмическая, автомобильная и медицинская.
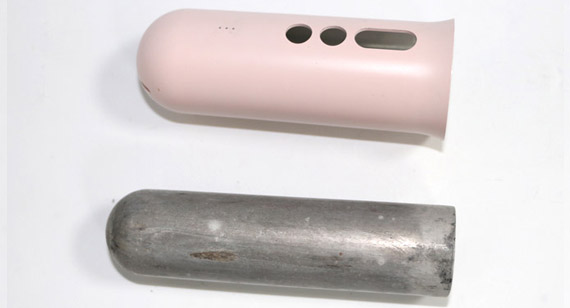
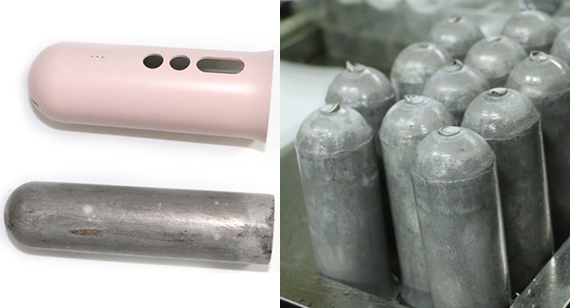
Литье под низким давлением — это производственный процесс, при котором расплавленный металл впрыскивается в форму под низким давлением, что обеспечивает точный контроль потока материала. Этот процесс лучше всего подходит для производства высококачественных отливок с превосходной отделкой поверхности. Используя литье под низким давлением, предприятия могут получать детали с превосходными механическими свойствами, пониженной пористостью и повышенной прочностью — идеальное решение для отраслей, которым требуются высокоточные компоненты.
Теперь, когда мы установили основы литья под низким давлением, давайте углубимся в то, как работает этот процесс, его преимущества и когда он является лучшим выбором для ваших производственных нужд. Мы также сравним литье под низким давлением с литьем под высоким давлением, чтобы помочь вам принимать обоснованные решения для ваших проектов.
Литье под низким давлением (LPDC) — это производственный процесс, при котором расплавленный металл нагнетается в полость формы под низким давлением (обычно около 1–3 бар). Этот процесс обеспечивает медленное и равномерное заполнение формы металлом, что позволяет получать высококачественные отливки с меньшей пористостью. LPDC в основном используется для таких материалов, как алюминий, медные сплавы и цинк. Он идеально подходит для производства деталей, требующих жестких допусков, сложной геометрии и гладких поверхностей.
Литье под низким давлением имеет ряд явных преимуществ, что делает его предпочтительным выбором для производства высокоточных металлических деталей. Одним из основных преимуществ является высокая точность — процесс обеспечивает медленное и равномерное заполнение формы расплавленным металлом, сводя к минимуму риск образования воздушных карманов и пористости. Это приводит к получению высококачественных отливок с превосходными механическими свойствами, которые имеют решающее значение для таких отраслей, как аэрокосмическая, автомобильная и электронная.
Другим преимуществом является экономическая эффективность с точки зрения использования материала. Поскольку металл заполняет форму под низким давлением, это снижает отходы, и процесс обычно требует меньше энергии по сравнению с литьем под высоким давлением, что делает его экономически эффективным решением для производства средних и больших объемов.
Кроме того, литье под низким давлением известно тем, что улучшает целостность деталей. Постепенное заполнение формы под контролируемым давлением позволяет производить детали с большей точностью размеров, снижая вероятность дефектов, таких как воздушные включения или пустоты. Это делает его идеальным выбором для применений, требующих очень сложных геометрий и тонкостенных секций без ущерба для прочности или долговечности.
Кроме того, литье под низким давлением отличается превосходной универсальностью. Оно совместимо с различными металлами и сплавами, включая алюминий, цинк и медь, и особенно полезно для производства деталей сложной формы, которые трудно получить с помощью других методов литья.
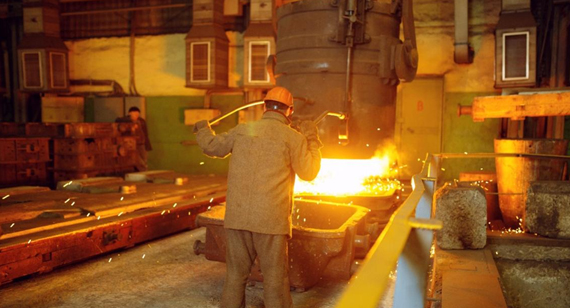
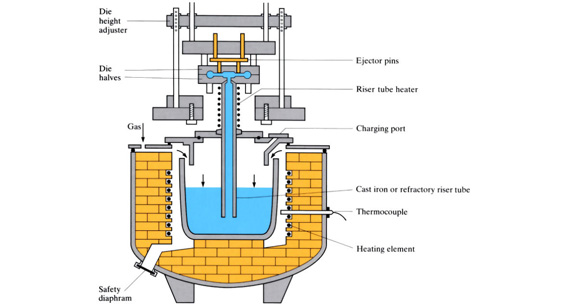
Литье под низким давлением начинается с подготовки расплавленного металла, который обычно хранится в печи. Металл нагревается до необходимой температуры заливки, которая варьируется в зависимости от типа используемого металла. После того, как металл достигает нужной температуры, его переносят в подъемную трубу, которая ведет в полость формы.
Ключевой характеристикой литья под низким давлением является то, что расплавленный металл нагнетается в форму под низким давлением (обычно от 1 до 3 бар). Для создания низкого давления используется насосная система, которая плавно вдавливает расплавленный металл в форму. Этот процесс позволяет металлу равномерно течь и заполнять сложные полости формы, гарантируя, что отливка будет иметь гладкую поверхность и высокую точность.
По мере заполнения формы расплавленным металлом он начинает охлаждаться и затвердевать. Контролируемое давление позволяет лучше управлять процессом охлаждения, что гарантирует сохранение однородных свойств детали по всей ее структуре. После завершения затвердевания форма открывается, и деталь извлекается.
Этот метод гарантирует, что литая деталь будет иметь меньше дефектов, таких как пористость и воздушные карманы, которые часто встречаются в других методах литья. Он также обеспечивает более чистую отделку поверхности и снижает необходимость в последующей обработке, что приводит к сокращению сроков производства и снижению затрат.
Высокая точность:
Одним из самых больших преимуществ литья под низким давлением является его способность производить детали с высокой точностью. Контролируемый поток металла позволяет производить компоненты с жесткими допусками, что особенно ценно для таких отраслей, как аэрокосмическая и автомобильная, где точность размеров имеет решающее значение.
Отливки высокой чистоты:
Поскольку расплавленный металл заливается под низким давлением, у него минимальная вероятность загрязнения. Это гарантирует, что конечный продукт будет содержать меньше примесей, что важно для деталей, требующих высокой структурной целостности и устойчивости к износу.
Хорошая формуемость:
Литье под низким давлением позволяет создавать сложные геометрические формы и тонкостенные детали. Это делает его идеальным для производства сложных деталей, которые в противном случае было бы сложно или дорого изготовить другими методами.
Контроль кристаллизации:
Процесс охлаждения в LPDC позволяет лучше контролировать кристаллизацию металла. Это приводит к улучшению механических свойств, делая литые детали более прочными и долговечными.
Более медленный цикл литья:
Одним из недостатков LPDC является то, что цикл литья медленнее по сравнению с литьем под высоким давлением. Более медленная скорость впрыска металла может увеличить время производства, что делает его менее подходящим для чрезвычайно крупносерийного производства.
Корродированные металлические детали:
При отсутствии надлежащего обслуживания металлические детали, используемые в процессе, такие как печь или форма, со временем могут подвергнуться коррозии. Это может привести к снижению качества и потребовать дополнительных затрат на техническое обслуживание.
Не подходит для тонкостенных деталей:
Хотя LPDC эффективен для деталей со сложной геометрией, он не так эффективен для производства очень тонкостенных деталей. Тонкие секции может быть трудно полностью заполнить расплавленным металлом, что приводит к дефектам и низкому качеству деталей.
At VMT Завод по обработке на станках с ЧПУ, мы предлагаем комплексные услуги литья под низким давлением для различных отраслей промышленности, гарантируя, что ваши детали будут соответствовать самым высоким стандартам качества и точности. Если вам нужна индивидуальная обработка с ЧПУ или вы ищете надежные Обработка с ЧПУ Чтобы удовлетворить ваши потребности в литье, наша команда здесь, чтобы поддержать вас. Мы понимаем тонкости обработки деталей методом литья под низким давлением на станках с ЧПУ и можем провести вас через каждый этап процесса, от проектирования до конечного производства.

цикл:
Литье под низким давлением обычно имеет более медленное время цикла, чем литье под высоким давлением из-за более низкого давления впрыска. Это делает LPDC более подходящим для производства меньшего количества деталей за раз, в то время как литье под высоким давлением отлично подходит для крупносерийного производства.
Прочность детали:
Литье под высоким давлением имеет тенденцию производить детали с лучшей структурной целостностью и отделкой поверхности благодаря более высокому давлению впрыска. Напротив, литье под низким давлением все еще может обеспечить прочные детали, но не всегда может соответствовать прочности литья под высоким давлением в определенных областях применения.
Качество литья:
Литье под низким давлением обеспечивает превосходное качество литья, сводя к минимуму риск образования воздушных пузырей и пористости. Однако качество все еще может варьироваться в зависимости от используемого материала и точности оборудования.
Стоимость:
Литье под низким давлением обычно имеет более высокие начальные затраты на настройку, чем литье в песчаные формы или другие методы, но обеспечивает лучшую эффективность в долгосрочной перспективе для деталей, требующих высокой точности. Литье под высоким давлением, хотя и более эффективно для массового производства, как правило, более дорого из-за необходимости использования специализированного оборудования.
Толщина:
LPDC идеально подходит для производства деталей с более толстыми стенками, тогда как литье под высоким давлением лучше подходит для тонкостенных компонентов.
При рассмотрении методов производства металлических деталей важно понимать альтернативы литью под низким давлением. Хотя литье под низким давлением является отличным вариантом для производства высокоточных деталей, несколько других методов литья предлагают различные преимущества в зависимости от требований к детали и ее предполагаемого применения.
Гравитационное литье
Гравитационное литье — один из самых простых и традиционных методов литья. В отличие от литья под низким давлением, которое использует внешнюю систему давления для подачи расплавленного металла в форму, гравитационное литье полагается исключительно на силу тяжести для заполнения формы. Этот метод идеально подходит для более крупных деталей с более толстыми стенками, поскольку расплавленный металл естественным образом заполняет полость формы без дополнительного давления. Гравитационное литье обычно лучше всего подходит для цветных металлов, таких как алюминиевые и медные сплавы, и часто более рентабельно для малых и средних производственных циклов.

Литье по выплавляемым моделям
Литье по выплавляемым моделям, также известное как точное литье или литье по выплавляемым моделям, подразумевает создание детальной восковой модели, которая покрывается керамической оболочкой. После того, как оболочка затвердевает, воск расплавляется и сливается, оставляя полость, в которую заливается расплавленный металл. Этот процесс литья идеально подходит для сложных, высокоточных деталей со сложной геометрией. Литье по выплавляемым моделям обеспечивает превосходную точность размеров и чистоту поверхности по сравнению со многими другими методами. Однако это более дорогостоящий и трудоемкий процесс, что делает его менее подходящим для крупносерийного производства.

Пескоструйная обработка
Литье в песчаные формы является одним из наиболее часто используемых и универсальных процессов литья. Оно включает в себя формирование формы с использованием смеси на основе песка, которая затем уплотняется вокруг шаблона. После того, как форма готова, в полость заливается расплавленный металл для создания желаемой детали. Литье в песчаные формы хорошо подходит для крупных деталей или при меньших объемах производства. Оно особенно полезно для изготовления деталей из широкого спектра металлов, включая черные и цветные сплавы. Однако литье в песчаные формы может не обеспечивать тот же уровень точности и чистоты поверхности, что и литье под низким давлением.

Литье под низким давлением имеет широкий спектр применения в различных отраслях промышленности благодаря своей высокой точности, качеству и экономической эффективности. Ниже приведены некоторые из ключевых секторов, которые извлекают выгоду из этого метода литья:

В автомобильной промышленности литье под низким давлением широко используется для производства деталей двигателей, корпусов трансмиссии и других критически важных деталей. Возможность производства легких, высокопрочных компонентов со сложной геометрией делает этот процесс идеальным для снижения веса транспортного средства при сохранении стандартов производительности и безопасности.
Литье под низким давлением также используется в электронной промышленности для производства радиаторов, корпусов и кожухов. Этот процесс обеспечивает соответствие компонентов жестким допускам, необходимым для функционирования и долговечности электронных устройств. Превосходная отделка поверхности и точность являются ключевыми факторами в этих приложениях.
Аэрокосмическая индустрия
Для аэрокосмических компонентов литье под низким давлением позволяет производить высокопрочные детали, которые необходимы для выдерживания экстремальных условий полета. Аэрокосмическая промышленность требует компонентов с высокими механическими свойствами, а литье под низким давлением обеспечивает их точность и минимальное количество дефектов.
Промышленное оборудование
Промышленное оборудование часто требует прочных, высокоточных деталей, таких как насосы, клапаны и шестерни. Литье под низким давлением гарантирует, что эти компоненты будут изготовлены с необходимой прочностью и долговечностью, сохраняя при этом жесткие допуски для улучшения функциональности и производительности.
Освещение
Светотехническая промышленность извлекает выгоду из литья под низким давлением для создания алюминиевых корпусов для светильников, а также других компонентов, таких как отражатели. Превосходная отделка поверхности и возможность достижения сложных форм с минимальными дефектами делают его идеальным выбором для создания высококачественных деталей освещения.
Возобновляемые источники энергии
Литье под низким давлением играет важную роль в производстве компонентов для систем возобновляемой энергии, таких как ветряные турбины и крепления солнечных панелей. Детали, произведенные с помощью этого метода, должны быть прочными, устойчивыми к коррозии и легкими, а литье под низким давлением отлично справляется с этими задачами.
Медицинское оборудование
В индустрии медицинского оборудования литье под низким давлением используется для производства высокоточных деталей для таких устройств, как хирургические инструменты, диагностические машины и компоненты имплантатов. Необходимость стерилизации, точности и прочности делает этот процесс необходимым для соответствия строгим требованиям отрасли.
морской
В морской промышленности литье под низким давлением используется для производства деталей, которые должны выдерживать суровые, коррозионные среды. Такие компоненты, как детали двигателя, фитинги и корпуса, выигрывают от способности процесса создавать прочные, устойчивые к коррозии детали, которые могут выдерживать воздействие соленой воды.
Хотя литье под низким давлением идеально подходит для многих применений, существуют ситуации, когда оно может оказаться не лучшим выбором:
Литье под низким давлением — это универсальный и экономически эффективный метод литья, который обеспечивает высокий уровень точности и качества при изготовлении металлических деталей. Его применение в таких отраслях, как автомобилестроение, электроника, аэрокосмическая промышленность и производство медицинского оборудования, демонстрирует его способность производить прочные, легкие и сложные детали. Однако важно оценить конкретные производственные требования, чтобы определить, когда другие методы литья, такие как литье под давлением или литье по выплавляемым моделям, могут быть более подходящими. Выбрав правильный процесс, производители могут оптимизировать эффективность производства и качество деталей.
Почему алюминий подходит для литья под давлением?
Алюминий подходит для литья под давлением, поскольку он легкий, прочный и обладает превосходными литейными свойствами. Он имеет низкие температуры плавления и хорошую текучесть в расплавленном состоянии, что позволяет легко впрыскивать его в формы. Кроме того, алюминий обладает хорошей коррозионной стойкостью, что делает его идеальным для таких отраслей, как автомобилестроение, аэрокосмическая промышленность и электроника.
Какие существуют виды литья под давлением?
Основными типами литья под давлением являются литье под высоким давлением и литье под низким давлением. Литье под высоким давлением подразумевает нагнетание расплавленного металла в форму с высокой скоростью и давлением, в то время как литье под низким давлением использует более низкое давление для более медленного течения металла, как правило, для более сложных или крупных деталей.
Что представляет собой процесс литья под низким давлением?
Литье под низким давлением подразумевает использование низкого давления воздуха для вдавливания расплавленного металла в полость формы. Металл впрыскивается под контролируемым давлением, постепенно заполняя форму. Этот метод позволяет точно контролировать поток металла, что приводит к получению высококачественных отливок с минимальной пористостью.
Что такое литье под низким давлением?
Литье под низким давлением — это производственный процесс, при котором расплавленный металл впрыскивается в форму под низким давлением, обычно менее 2 бар, что позволяет лучше контролировать поток металла. Этот процесс обычно используется для производства высокоточных и сложных деталей в таких отраслях, как автомобилестроение и аэрокосмическая промышленность.
В чем разница между литьем под высоким давлением и литьем под низким давлением?
Основное различие между литьем под высоким давлением и литьем под низким давлением заключается в величине давления, используемого для впрыска расплавленного металла в форму. Литье под высоким давлением использует высокое давление (более 1000 фунтов на квадратный дюйм) для быстрого течения металла, подходящего для более мелких деталей, в то время как литье под низким давлением использует гораздо более низкое давление и идеально подходит для более крупных, более сложных деталей.
Каковы преимущества литья под низким давлением?
Литье под низким давлением обеспечивает ряд преимуществ, включая высокую точность, хорошую отделку поверхности и возможность отливать сложные формы со сложными деталями. Оно также допускает меньше дефектов, таких как пористость, и производит детали с лучшей консистенцией материала и меньшим количеством пустот, что делает его идеальным для отраслей, требующих высококачественных компонентов.
Что лучше: литье под низким давлением или литье в песчаные формы?
Выбор между литьем под низким давлением и литьем в песчаные формы зависит от конкретных требований к детали. Литье под низким давлением идеально подходит для производства высокоточных деталей с превосходной отделкой поверхности, в то время как литье в песчаные формы лучше подходит для крупных деталей или применений, где точность не так важна, а стоимость является основным фактором.
Каковы недостатки литья под давлением?
Литье под давлением, как высокое, так и низкое, имеет некоторые недостатки. Оно может быть более дорогим из-за стоимости форм, особенно для литья под высоким давлением. Кроме того, этот процесс может не подходить для производства деталей с очень тонкими стенками или для материалов с высокой вязкостью, что может привести к неполным формам.
В чем разница между литьем под давлением и литьем под низким давлением?
Литье под давлением использует силу тяжести для заполнения формы, в то время как литье под низким давлением использует давление воздуха для вдавливания расплавленного металла в форму. Литье под давлением обычно используется для более крупных деталей с простой формой, тогда как литье под низким давлением лучше подходит для деталей со сложной формой и высокой точностью.
Дорого ли литье под давлением?
Литье под давлением, особенно литье под высоким давлением, может быть дорогим из-за необходимости специализированного оборудования, высококачественных форм и стоимости обслуживания системы. Однако при больших объемах производства себестоимость одной детали имеет тенденцию к снижению, что делает его более экономичным в долгосрочной перспективе.
Что из перечисленного является недостатком использования технологии литья под низким давлением?
Одним из недостатков литья под низким давлением является более медленный цикл литья по сравнению с литьем под высоким давлением. Более медленный поток металла также может привести к увеличению времени цикла, что может повлиять на производительность в крупносерийных приложениях.
Какова минимальная толщина стенки для литья под низким давлением?
Минимальная толщина стенки для литья под низким давлением обычно составляет от 2 до 4 мм в зависимости от сложности детали и используемого материала. Более тонкие стенки может быть трудно получить с помощью этого метода, и могут потребоваться другие процессы литья, такие как литье под высоким давлением или литье по выплавляемым моделям.
Зачем использовать литье под высоким давлением?
Литье под высоким давлением предпочтительно, когда требуется крупносерийное производство. Оно особенно эффективно для создания деталей малого и среднего размера с мелкими деталями и гладкими поверхностями. Быстрое впрыскивание расплавленного металла приводит к сокращению времени цикла, что делает его более эффективным для массового производства.
Каковы риски литья под давлением?
Некоторые риски, связанные с литьем под давлением, включают возможность дефектов, таких как пористость, холодные затворы и ошибки. Кроме того, неправильная конструкция пресс-формы или выбор материала могут привести к получению деталей низкого качества. Литье под давлением также требует дорогостоящего оборудования и инструментов, что может ограничить его экономическую эффективность для небольших производственных циклов.
Что является примером литья под низким давлением?
Примером литья под низким давлением является производство алюминиевых блоков двигателей для автомобильной промышленности. Эти детали требуют высокой точности и прочности, а литье под низким давлением обеспечивает равномерное заполнение формы металлом, что приводит к получению высококачественных деталей без дефектов.
Каковы недостатки холодного литья под давлением?
Холодное литье под давлением может привести к получению отливок низкого качества, таких как грубая отделка поверхности и недостаточное заполнение полостей формы. Обычно его не используют для высокоточных деталей или деталей, требующих прочности и долговечности, поскольку более медленная скорость охлаждения может привести к большему количеству дефектов в конечном продукте.
Каковы виды отказов при литье под давлением?
Распространенные виды отказов при литье под давлением включают пористость, холодные затворы, ошибки запуска и облой. Эти проблемы могут быть вызваны неправильной конструкцией пресс-формы, недостаточным потоком расплавленного металла или проблемами с температурой и давлением в процессе литья.
Почему литье под давлением — это плохо?
Литье под давлением можно считать плохим в определенных приложениях, где стоимость, отходы материала или скорость производства являются критическими факторами. Высокая стоимость оснастки, вероятность дефектов и ограничения по сложности деталей могут сделать литье под давлением менее подходящим для мелкосерийного производства или когда требуются чрезвычайно подробные и сложные детали.
Каковы основные дефекты процесса литья под давлением?
К основным дефектам процесса литья под давлением относятся пористость (пузырьки воздуха внутри отливки), холодные соединения (когда два потока расплавленного металла не сплавляются), пропуски (когда расплавленный металл не полностью заполняет форму) и облой (избыток металла вокруг детали).
Как обнаружить пористость в отливках?
Пористость в отливках можно обнаружить с помощью таких методов, как ультразвуковой контроль, рентгеновский контроль или цветная дефектоскопия. Эти методы помогают обнаружить пустоты или воздушные карманы внутри отливки, которые могут поставить под угрозу прочность и целостность детали.


 +86 15099911516




 Читать далее