16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 436 | Опубликовано VMT 28 июля 2026 г. | Время чтения: около 4 минут


С непрерывным развитием медицинских технологий проектирование и производство медицинских изделий становятся все более точными и сложными. Медицинские пластмассы, как важнейший материал для производства медицинских изделий, привлекли к себе пристальное внимание в отрасли благодаря своей экономичности, пластичности, твердости, биосовместимости, химической стойкости и термостойкости — они совместимы со многими методами производства и позволяют создавать медицинские компоненты практически любой формы, при этом легко поддаются переработке и стерилизации. Будь то эндоскоп, аксессуары для медицинских изделий, протезы пальцев или компоненты конечностей, или даже медицинские пластиковые контейнеры, медицинские пластмассы широко используются благодаря перечисленным выше качествам.
В этой статье рассматривается, что представляют собой медицинские пластмассы, причины выбора полимеров для медицинских применений, распространенные типы термопластов, используемых при литье под давлением медицинских пластмасс, и преимущества медицинских пластмасс в здравоохранении. Кроме того, мы представим услуги VMT по обработке пластмасс на станках с ЧПУ и ответим на некоторые распространенные вопросы о деталях из медицинских пластмасс, изготовленных на станках с ЧПУ.
Пластик медицинского класса разрабатывается и производится в строгом соответствии с отраслевыми стандартами и правилами для обеспечения их безопасности и надежности. Эти пластики обычно демонстрируют превосходную химическую стабильность, биосовместимость и механические свойства, отвечая различным потребностям медицинских устройств в клинических применениях. Кроме того, состав и условия обработки пластика медицинского класса строго контролируются в процессе производства, чтобы гарантировать, что они не оказывают никакого вредного воздействия на организм человека.
Несмотря на то, что медицинский пластик разрабатывается и производится в соответствии с соответствующими отраслевыми правилами биосовместимости, использования красителей (красителей, которые должны быть нетоксичными, немигрирующими и соответствовать требованиям FDA 21 CFR или USP) и медицинских пластиковых компаундов для медицинских изделий (базовые смолы в сочетании с сертифицированными добавками, наполнителями или стабилизаторами, разработанными для медицинского применения), все еще нет строгого правила, обязывающего каждый из них соответствовать стандарту USP Class VI. Этот стандарт требует, чтобы материал демонстрировал низкую токсичность в результате определенного набора тестов на биологическую реактивность. Перед использованием конкретного типа медицинского пластика необходимо подтвердить у квалифицированного специалиста.
Благодаря своим уникальным преимуществам полимерные материалы широко используются в медицинской сфере.
Медицинские пластмассы делятся на несколько групп. Термопласты размягчаются при нагревании и затвердевают при охлаждении, что делает их легкоплавкими и наиболее распространенным выбором для медицинского применения. Термореактивные пластмассы затвердевают, приобретая постоянную форму, и не размягчаются при нагревании. Вязкоупругие пластмассы растягиваются под нагрузкой, а затем восстанавливают свою первоначальную форму и размеры. Ниже мы рассмотрим термопластичные медицинские пластмассы.
Благодаря своей превосходной химической стабильности и биосовместимости полиэтилен (ПЭ) широко используется в одноразовых шприцах, инфузионных системах и катетерах. ПЭ в основном безопасен и нетоксичен, имеет стабильный химический состав и выпускается в таких марках, как полиэтилен высокой плотности (ПЭВП), полиэтилен низкой плотности (ПЭНП) и сверхвысокомолекулярный полиэтилен (СВМПЭ). Помимо одноразовых изделий, он также используется в ортопедических имплантатах — например, СВМПЭ используется для изготовления износостойких подшипниковых прокладок для искусственных тазобедренных, коленных и плечевых суставов.
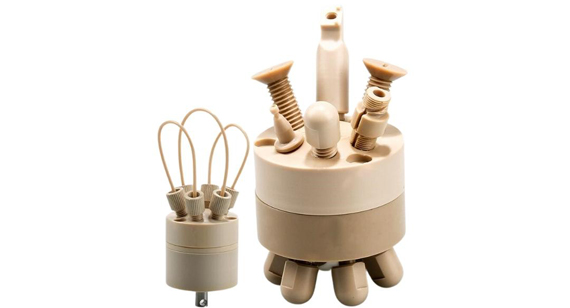
Известный своей превосходной термостойкостью и химической стойкостью, этот материал используется в высокотемпературных и коррозионностойких медицинских изделиях, таких как респираторные маски и кислородные маски. Медицинский пластик выдерживает автоклавирование паром при температуре 121°C и выше без деформации, а также гамма- или электронно-лучевую стерилизацию без пожелтения или охрупчивания, соответствуя стандартам USP Class VI и ISO 10993. Помимо масок, он используется в лабораторной и диагностической посуде, такой как центрифужные пробирки, пипетки, наконечники для пипеток и чашки Петри, а также в одноразовых инфузионных наборах, шприцах, медицинских катетерах и устройствах для сбора крови. Многие медицинские упаковки, инфузионные флаконы и барьерная упаковка для инструментов также содержат полипропилен.
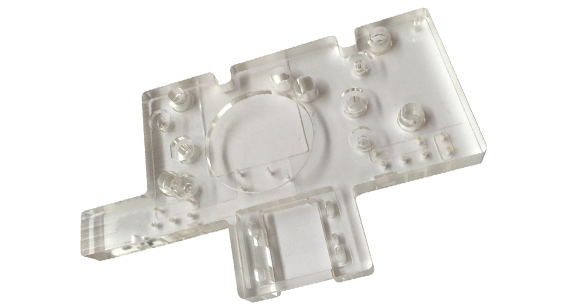
Обладает превосходной прозрачностью и устойчивостью к атмосферным воздействиям, что делает его идеальным материалом для офтальмологических хирургических инструментов и стоматологических реставрационных материалов. ПММА, также называемый акрилом, является, пожалуй, самым прозрачным из медицинских пластмасс. Медицинский акрил может использоваться в эндоскопах, а также в стоматологии — для изготовления базисов протезов, временных зубов и ортодонтических аппаратов, лабораторной утвари, контейнеров, компонентов для инфузий и корпусов устройств. Благодаря светопропусканию более 92%, он подходит для медицинского оборудования, требующего четкого обзора или оптического наблюдения.
Этот полимер ценится за свою гибкость и коррозионную стойкость и широко используется в трубках для диализа крови и линиях для переливания крови. Это специально разработанный модифицированный полимер, позволяющий снизить затраты. Он достаточно мягкий и соответствует пороговым значениям безопасности, установленным в ходе распространенных биологических исследований, и наиболее широко используется в одноразовых инфузионных трубках и дыхательных контурах.
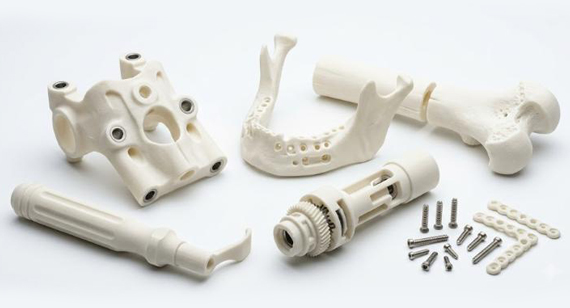
Высокая прочность и износостойкость делают его пригодным для хирургических инструментов и шовного материала. Эта высокая прочность проявляется в высокой твердости, высокой износостойкости и устойчивости к сжатию, а также обеспечивает хорошую ударную вязкость и текучесть для прецизионной экструзии, литья под давлением или 3D-печати сложных медицинских деталей. К распространенным маркам относятся PA12 и PA6. PA2201, также называемый медицинским нейлоном, часто используется для 3D-печати хирургических направляющих и моделей костей.
Акрилонитрилбутадиенстирол (АБС / ABS):
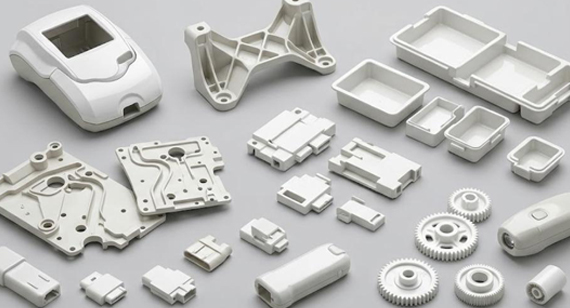
Обладает хорошей ударопрочностью и технологичностью, используется в медицинских изделиях, требующих высокой прочности и ударной вязкости. Типичные области применения включают внешние корпуса устройств, компоненты диагностических приборов и краткосрочные детали, не являющиеся имплантатами; материал соответствует стандарту биосовместимости ISO 10993. Его не следует использовать для имплантатов, поскольку остаточный мономер акрилонитрила может представлять риск цитотоксичности. АБС-пластик также не выдерживает многократной высокотемпературной стерилизации паром под высоким давлением, поэтому обычно используется химическая или гамма-стерилизация.
Высокая прозрачность и термостойкость делают его пригодным для смотровых окон и корпусов медицинского оборудования. Поликарбонат также соответствует соответствующим стандартам ISO 10993 как безопасный для контакта с человеком. Его можно использовать в системах инфузионной и лекарственной терапии, таких как компоненты гемодиализа и инфузионные насосы, а также в хирургических компонентах, оборудовании для диагностики in vitro, конструкционных деталях и кислородных масках, для которых требуется медицинский поликарбонат.
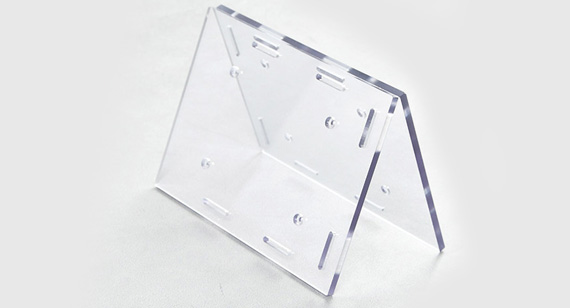
Сравнение различных типов медицинского пластика
Приведенные ниже значения являются типичными и могут варьироваться в зависимости от марки стали и поставщика; перед использованием уточните точную марку стали.
| пластик | Твёрдость (типичная) | Предел прочности на разрыв | биосовместимость | Можно ли имплантировать? | Светопропускание |
| Полиэтилен (сверхвысокомолекулярный полиэтилен) | Твёрдость по Шору D ~65 | 20–40 МПа | ISO 10993 / USP Класс VI | Да (долгосрочные подшипники шарниров) | Непрозрачный / полупрозрачный |
| PP | Роквелл R85–110 | 30–38 МПа | ISO 10993 + USP Класс VI | Краткосрочный / ограниченный | Полупрозрачный |
| ПММА (полиметилметакрилат), | Роквелл М90–100 | 50–75 МПа | стандартами качества ISO 10993 | Ограниченное применение (костный цемент, ИОЛ) | Прозрачность (>92%) |
| ПВХ | Шор А 70–90 | 10–25 МПа | ISO 10993 (проверенные классы) | Нет (внешнего/поверхностного контакта) | Прозрачный / полупрозрачный |
| PA (нейлон) | Роквелл R110–120 | 45–85 МПа | стандартами качества ISO 10993 | Как правило, нет (в краткосрочной перспективе). | Непрозрачные |
| ABS | Роквелл R100–115 | 40–50 МПа | стандартами качества ISO 10993 | Нет | Непрозрачные |
| PC | Роквелл М70 / Р118 | 60–70 МПа | стандартами качества ISO 10993 | Ограниченный/краткосрочный | Прозрачность (~88–90%) |
Единого универсального процесса, подходящего для всех медицинских изделий, не существует. В таблице ниже сравниваются основные методы, используемые для превращения медицинского пластика в готовые компоненты.
| Разработка | Оптимально подходящие пластмассы | Основные преимущества | Основные ограничения | Типичные области применения |
| Обработка CNC | PEEK, PMMA, PC, UHMWPE, PA | Высокая точность и жесткие допуски, не требует оснастки, идеально подходит для прототипирования и мелкосерийного производства. | Увеличение отходов материалов приводит к повышению себестоимости детали при больших объемах производства. | Хирургические направляющие, пробные имплантаты, корпуса, приспособления. |
| Литье под давлением | ПП, ПК, АБС, ПЭ | Очень низкая себестоимость одной детали при больших объемах производства, высокая воспроизводимость результатов. | Высокая стоимость оснастки, нерентабельно для мелкосерийного производства. | Шприцы, контейнеры, корпуса для устройств |
| Экструзионное формование | ПВХ, ПЭ, ПП | Трубы и профили непрерывного сечения, низкая стоимость. | Только постоянное поперечное сечение | Катетеры, инфузионные и диализные трубки |
| 3D печать | PA12, PA2201, PEEK | Сложная геометрия, отсутствие оснастки, быстрая итерация, детали, изготовленные с учетом индивидуальных особенностей пациента. | Более медленные темпы производства, низкое качество поверхности, ограниченный выбор сертифицированных материалов. | Хирургические шаблоны, модели костей, устройства, изготовленные на заказ. |
| Выдувное формование | ПЭ, ПП, ПЭТ | Производство полых деталей в больших объемах, низкая стоимость. | только полые формы | Бутылки, пластиковые контейнеры медицинского качества |
Подберите процесс, соответствующий вашему объему, геометрии и допускам, и обсудите это с нами на раннем этапе , чтобы мы могли выявить компромиссные решения до выбора какого-либо метода и подобрать оптимальные варианты использования медицинского пластика.
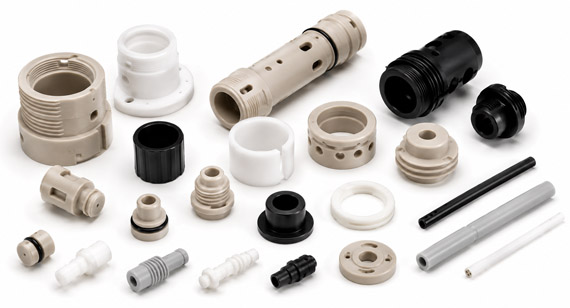
Вызов
К нам обратился производитель медицинского оборудования после того, как его предыдущий поставщик не смог обеспечить требуемую плоскостность оптического окна и высокую концентричность корпуса эндоскопа — детали постоянно возвращались с утечкой света и проблемами при сборке. Мы изучили чертежи и выявили две основные причины: окно из ПММА обрабатывалось без обработки, что приводило к образованию микротрещин на оптической поверхности, а корпус из поликарбоната был изготовлен за один интенсивный цикл обработки, что позволяло внутренним напряжениям снижаться и деформировать отверстие.
Решение
Наша инженерная команда полностью переработала стратегию обработки обоих компонентов. Для оптического окна из ПММА мы перешли на систему охлаждения с регулируемой температурой в сочетании со сверхточной одноточечной алмазной полировкой. Это позволило устранить микротрещины и добиться оптической чистоты (Ra < 0.05 мкм) непосредственно после обработки, обеспечив при этом идеальную плоскостность.
Для корпуса печатной платы мы разделили агрессивный однопроходный подход на трехэтапную последовательность: черновая обработка, снятие термических напряжений и прецизионная чистовая обработка. Мы использовали специальные зажимные приспособления с мягкими губками для равномерного распределения силы зажима по тонкостенному отверстию, предотвращая механическую деформацию. Окончательная чистовая обработка была выполнена за одну установку зажимного устройства, что позволило успешно обеспечить округлость отверстия в пределах 0.01 мм и исключить смещение соосности.
Результаты
Первые образцы деталей успешно прошли оптический и координатно-измерительный контроль с первой попытки, количество брака сократилось почти до нуля, и заказчик полностью перевел свою программу производства эндоскопов на наше предприятие.
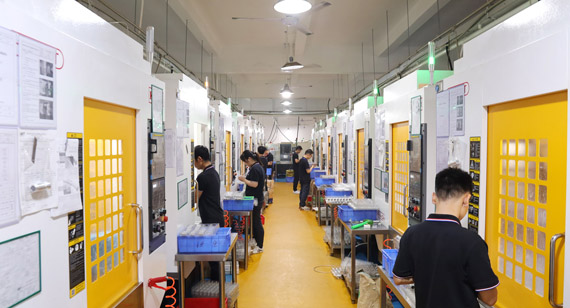
Компания VMT Plastic CNC Machining Services стремится предоставлять клиентам высококачественные детали из медицинского пластика, изготовленные на станках с ЧПУ. Благодаря современному оборудованию для обработки на станках с ЧПУ и профессиональной технической команде мы удовлетворяем различные требования к точности, форме и размеру. Мы также предлагаем услуги по индивидуальному заказу, адаптированные к конкретным требованиям клиентов.
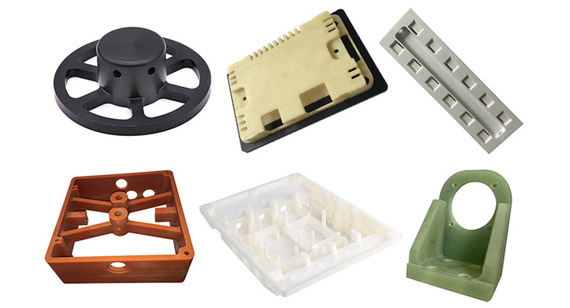
Будучи важнейшим материалом в производстве медицинских изделий, медицинские пластмассы обладают превосходными свойствами и широкими перспективами применения. С непрерывным развитием медицинских технологий и растущим рыночным спросом медицинские пластмассы будут играть все более важную роль в медицинской сфере. Как эксперты в производстве деталей, обработанных на станках с ЧПУ , мы будем продолжать следить за развитием медицинских пластмасс и предоставлять нашим клиентам высококачественные и эффективные услуги.
Пришлите чертежи, марку медицинского пластика, требования к допускам, метод стерилизации, требования к поверхности и размер партии. Компания VMT рассмотрит ваш проект и предложит практическое решение по механической обработке и смету.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
В: В чем разница между медицинским пластиком и обычным пластиком?
К медицинским пластмассам предъявляются более строгие и сложные требования в отношении свойств материала, биосовместимости и стандартов обработки по сравнению с обычными пластмассами. Они проходят тщательное тестирование и сертификацию для обеспечения своей безопасности и надежности.
В: Как выбрать правильный материал для литья под давлением в медицине?
Выбор подходящего материала требует учета множества факторов, таких как функциональные требования, условия эксплуатации и методы стерилизации медицинского изделия. Стоимость, технологичность и воздействие на окружающую среду также имеют важное значение. Рекомендуется проконсультироваться с профессиональными специалистами или обратиться к соответствующим стандартам и нормативным актам.
В: Как обеспечивается точность обработки медицинских пластиковых деталей на станках с ЧПУ?
Точность обработки имеет решающее значение для обеспечения качества и производительности медицинских пластиковых деталей, изготовленных на станках с ЧПУ. Мы используем современное оборудование для обработки на станках с ЧПУ и прецизионные измерительные инструменты для строгого контроля процесса обработки. Кроме того, комплексная система управления качеством контролирует и проверяет сырье, процесс обработки и конечную продукцию, чтобы гарантировать соответствие каждой детали спецификациям и стандартам заказчика.
В: Как осуществляется стерилизация медицинских пластиковых деталей, обработанных на станках с ЧПУ?
После изготовления медицинские пластиковые детали, обработанные на станках с ЧПУ, проходят стерилизацию для обеспечения стерильности во время использования. К распространенным методам стерилизации относятся автоклавирование, стерилизация этиленоксидом и радиационная стерилизация. Конкретный метод зависит от материала, конструкции и назначения медицинского изделия. Наш цех обработки на станках с ЧПУ оснащен профессиональным стерилизационным оборудованием и может предоставлять услуги стерилизации по мере необходимости, а также соответствующие сертификаты стерилизации.
В: Какие существуют экологически безопасные варианты изготовления медицинских пластиковых деталей на станках с ЧПУ?
В условиях растущей экологической осведомленности все больше медицинских учреждений уделяют внимание экологичности деталей из медицинского пластика, изготовленных на станках с ЧПУ. Среди доступных вариантов — биоразлагаемые или перерабатываемые медицинские пластиковые материалы, такие как полимолочная кислота (PLA) и полигидроксиалканоаты (PHA). Эти материалы могут разлагаться природными микроорганизмами или перерабатываться, снижая воздействие на окружающую среду. При выборе деталей из медицинского пластика, изготовленных на станках с ЧПУ, следует учитывать использование этих экологически чистых материалов.
В: В чем разница между сертификацией USP Class VI и ISO 10993?
Стандарт USP Class VI — это набор тестов Фармакопеи США, который проверяет материал на биологическую реактивность — острую системную токсичность, внутрикожную реактивность и реакцию на имплантацию, — поэтому он служит базовым уровнем скрининга низкой токсичности. ISO 10993 — это более широкая, международно признанная система, которая оценивает биосовместимость на основе того, как и как долго устройство контактирует с телом (цитотоксичность, сенсибилизация, генотоксичность и многое другое), поэтому он, как правило, является более строгим и специфичным для конкретного устройства.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее