16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ
Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 240 | Опубликовано VMT 09 сентября 2026 г. | Время чтения: около 16 минут


Пошаговый процесс фрезерования на станках с ЧПУ: от чертежа до готовой детали, изготовленной на заказ.
Деталь , изготовленная на станке с ЧПУ, может выглядеть простой на чертеже, но результат производства зависит от гораздо большего, чем просто выполнение программы резки. Неправильное планирование базовых точек, нестабильная оснастка, неверная последовательность обработки или недостаточный контроль могут привести к деформации, смещению размеров, ошибкам в положении отверстий, шероховатости поверхности и проблемам при сборке. Контролируемый процесс фрезерования на станке с ЧПУ помогает снизить эти риски до того, как они достигнут стадии производства.
Процесс фрезерования на станках с ЧПУ обычно включает в себя проверку чертежей, анализ технологичности производства (DFM), подготовку материала, планирование обработки, программирование CAM-системы , оснастку, черновую обработку, получистовую обработку, чистовую обработку, контроль качества в процессе производства, снятие заусенцев, чистовую обработку поверхности, окончательный контроль качества, упаковку и отгрузку.
Чтобы показать, как эти этапы взаимодействуют, в данном руководстве описан типичный процесс изготовления корпуса из алюминия 6061-T6 методом фрезерования на станке с ЧПУ, начиная с первого этапа проверки чертежа и заканчивая механической обработкой, контролем качества, анодированием и окончательной поставкой.
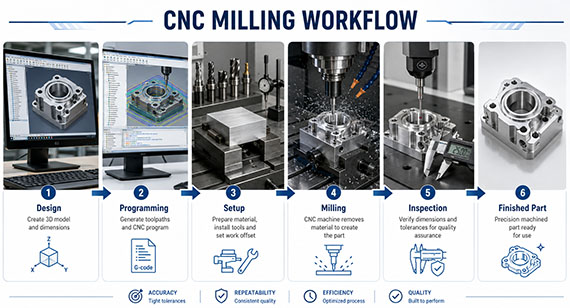
Процесс фрезерования на станках с ЧПУ — это полный производственный процесс, используемый для превращения чертежа и сырья в готовую обработанную деталь. Он включает в себя гораздо больше, чем просто операцию резки.
При изготовлении детали по индивидуальному заказу процесс обычно начинается с анализа вашего 2D-чертежа, 3D CAD-модели, материала, допусков, требований к поверхности и объема производства . Затем инженеры определяют стратегию обработки, базовую структуру, метод крепления, режущие инструменты, последовательность обработки и план контроля качества, прежде чем приступить к программированию ЧПУ.
Типичный рабочий процесс выглядит следующим образом:
Проверка чертежей → Анализ DFM → Подготовка материалов → Планирование процесса → CAM-программирование → Изготовление оснастки → Черновая обработка → Получистовая обработка → Чистовая обработка → Контроль качества в процессе производства → Удаление заусенцев → Чистовая обработка поверхности → Окончательный контроль качества → Упаковка
Каждый этап влияет на следующий. Например, некачественное планирование базовых точек может привести к ошибкам в положении отверстий после переворачивания детали. Чрезмерное усилие зажима может деформировать тонкостенный корпус. Слишком ранняя обработка критически важной поверхности также может вызвать изменение размеров после удаления дополнительного материала.
Именно поэтому надежный процесс фрезерования на станке с ЧПУ следует планировать, исходя из конечных функциональных требований к детали, а не просто из самого быстрого способа удаления материала.
В примере, используемом в этой статье, мы рассмотрим корпус из алюминия 6061-T6 с основным углублением, тонкостенными секциями, монтажными отверстиями, резьбовыми отверстиями, установочными элементами, плоской сопрягаемой поверхностью и черным анодированием. Цель состоит в том, чтобы показать, как каждое производственное решение влияет на точность размеров, качество поверхности, сборку и стабильность производства.
Если вы хотите сначала разобраться в работе фрезерных станков с ЧПУ, конфигурации осей, операциях фрезерования, материалах и принципах процесса резки, ознакомьтесь с нашим руководством «Что такое фрезерование с ЧПУ», прежде чем продолжить этот пошаговый процесс производства.
Полный процесс фрезерования на станке с ЧПУ представляет собой цепочку взаимосвязанных производственных решений. На каждом этапе контролируется определенный риск, и проблемы, возникшие на ранних этапах, могут впоследствии обойтись дороже в исправлении.
Для изготовления деталей на станке с ЧПУ по индивидуальному заказу типичный рабочий процесс выглядит следующим образом:
| Этап | Что происходит | Основной контролируемый риск |
|---|---|---|
| 1. Проверка чертежа | Проверьте 2D-чертеж, 3D-модель, допуски, геометрические допуски и размеры, качество поверхности и количество. | Отсутствующие требования или противоречивые спецификации |
| 2. Анализ DFM | Проверьте толщину стенок, глубину карманов, внутренние радиусы, отверстия, резьбу, допуски и доступ для обработки. | Сложная механическая обработка, неоправданные затраты, деформация, доработка. |
| 3. Подготовка материала | Подтвердите сорт и состояние материала, затем подготовьте заготовку из сырья. | Неподходящий материал, недостаточное количество товара на складе, плохая отслеживаемость. |
| 4. Планирование процесса | Определите базовые параметры, последовательность обработки, тип станка, количество наладок и стратегию контроля качества. | Накопление допусков и неэффективная обработка. |
| 5. Планирование расстановки оборудования | Выберите или спроектируйте зажимные приспособления, точки позиционирования и положения зажима. | Смещение деталей, деформация, низкая повторяемость. |
| 6. CAM-программирование | Создавайте траектории движения инструмента, выбирайте инструменты, устанавливайте параметры резания и имитируйте обработку. | Столкновение, помехи между инструментами, чрезмерная сила резания. |
| 7. Настройка машины | Установите крепежные элементы и инструменты, задайте рабочие координаты, смещения и опорную точку. | Ошибки при настройке и неправильное расположение деталей. |
| 8. Черновая обработка | Удалите большую часть материала, оставив припуск на чистовую обработку. | Чрезмерный нагрев, усилие резания и напряжение материала. |
| 9. Получистовая обработка | Стабилизация геометрии и подготовка критически важных участков к окончательной механической обработке. | Деформация и смещение размеров |
| 10. Репозиционирование | Переверните или переместите деталь, используя обработанные базовые элементы | Ошибки позиционирования и накопление допусков |
| 11. Обработка критически важных элементов | Отверстия, резьба, расточки, сопрягаемые поверхности и центрирующие элементы, выполненные на станках. | Сбои в сборке и функциональные неисправности |
| 12. Финишная обработка | Доведите критически важные размеры и поверхности до соответствия окончательным требованиям. | Проблемы с допусками, плоскостностью и качеством поверхности. |
| 13. Проверка в процессе | Измерение критических размеров в процессе обработки. | Дефекты сохраняются и в последующих операциях. |
| 14. Удаление заусенцев и очистка | Удалите заусенцы, стружку и острые края. | Нарушения сборки и повреждения поверхности |
| 15. Обработка поверхности | Выполняйте анодирование, гальваническое покрытие, полировку, нанесение покрытий или другие необходимые виды отделки. | Толщина покрытия, косметические дефекты, изменения размеров. |
| 16. Заключительный осмотр | Проверьте размеры, геометрические допуски и посадки, резьбу, внешний вид и отделку. | Несоответствующие детали поступают к покупателю. |
| 17. Упаковка и отгрузка. | Перед доставкой обеспечьте защиту важных и декоративных поверхностей. | Царапины, вмятины и повреждения при транспортировке. |
Важно отметить, что эти этапы не следует рассматривать независимо друг от друга.
Например, если для тонкостенного алюминиевого корпуса требуется черное анодирование, инженеру необходимо учесть требования к финишной обработке до начала механической обработки. Маскировка резьбы, толщина покрытия, внешний вид поверхности, размеры сопряжения и защита упаковки — все это может повлиять на план механической обработки и контроля качества.
То же самое относится к прецизионным отверстиям и плоским сопрягаемым поверхностям. Их конечная точность зависит не только от чистовой обработки, но и от стратегии базовых параметров, стабильности зажимного приспособления, последовательности обработки, объема удаляемого материала и контроля качества в процессе производства, использованного ранее.
Совет: Стабильный процесс фрезерования на станке с ЧПУ обычно строится, исходя из конечных функциональных требований. Прежде чем решать, как обрабатывать деталь, следует сначала понять, какие поверхности фиксируют сборку, какие размеры являются критически важными и какие элементы должны оставаться стабильными после завершения обработки.
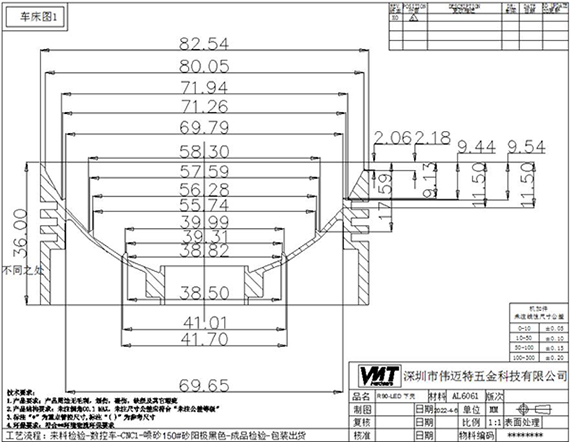
Первый шаг в процессе фрезерования на станке с ЧПУ — это не резка материала. Это понимание того, что именно должна делать ваша деталь и как эти требования должны быть отражены на чертеже.
Для деталей, изготовленных на станке с ЧПУ по индивидуальному заказу, 3D-модель показывает общую геометрию, но 2D-чертеж обычно содержит производственные требования, определяющие, будет ли готовая деталь правильно собираться и функционировать.
Перед началом производства инженерная группа должна проверить такую информацию, как:
Трехмерная модель может точно определить форму, но она не всегда сообщает, как следует проверять деталь или какие элементы являются функционально критически важными.
Например, модель может показывать два отверстия в правильном месте, но при этом не сообщать об этом производителю станка с ЧПУ:
Эти детали напрямую влияют на стратегию обработки.
Если на чертеже они не обозначены четко, деталь может соответствовать трехмерной геометрии, но выйти из строя во время сборки.
В случае корпуса из алюминия 6061-T6, используемого в данном руководстве, инженерная экспертиза может выявить несколько особенностей, требующих особого внимания:
На данном этапе инженер еще не решает, какой именно резец использовать.
Наиболее важные вопросы следующие:
Какая поверхность должна стать основной опорной?
Какие параметры имеют решающее значение для сборки?
Какие элементы могут деформироваться в процессе удаления материала?
Какие отверстия необходимо обработать после того, как деталь стабилизируется по размерам?
Какие параметры могут измениться в результате анодирования?
Эти решения влияют практически на каждый последующий этап процесса фрезерования на станке с ЧПУ.
Перед началом обработки необходимо также проверить чертеж на наличие возможных несоответствий.
Общие примеры включают в себя:
Если эти проблемы обнаружены до начала программирования и настройки, их часто можно исправить небольшим изменением чертежа.
Если дефекты обнаруживаются после начала обработки, это может привести к увеличению времени цикла, необходимости в дополнительных приспособлениях, доработке или созданию нового прототипа.
Совет: При отправке запроса на изготовление деталей на станках с ЧПУ, по возможности предоставляйте 3D-модель вместе с последним 2D-чертежом. Четко указывайте критически важные размеры, взаимосвязи базовых элементов, требования к посадке и внешний вид поверхностей. Это поможет поставщику услуг по механической обработке сосредоточить контроль процесса на тех элементах, которые действительно влияют на характеристики вашей сборки и изделия.
После того, как чертеж и 3D-модель будут поняты, следующим шагом станет проверка DFM (проектирование для производства ). На этом этапе инженерная группа проверяет, можно ли надежно, экономично и многократно обрабатывать деталь, прежде чем начинать программирование CAM-системы или проектирование оснастки.
Цель состоит не в том, чтобы без необходимости перепроектировать деталь. Она заключается в выявлении особенностей, которые могут увеличить риск механической обработки, стоимость, деформацию или сложность контроля, а затем в определении того, следует ли их оптимизировать или контролировать на протяжении всего производственного процесса.
В данном примере, применительно к корпусу из алюминия 6061-T6, анализ DFM (проектирование для технологичности производства) фокусируется на особенностях, которые с наибольшей вероятностью могут повлиять на стабильность обработки и окончательную сборку.
Тонкостенные стенки часто встречаются в корпусах, кожухах, кронштейнах и легких конструкционных деталях, но они также являются одной из основных причин деформации при фрезеровании на станках с ЧПУ.
Например, если корпус включает в себя секции стен толщиной около 1.5–2.0 мм , инженер должен учесть следующее:
Тонкая стенка может казаться правильной по размерам, пока деталь еще зажата, а затем сместиться после освобождения зажима.
Вот почему при выборе стратегии обработки может потребоваться использовать:
Важно понимать, что толщину стенки следует оценивать в совокупности с размером детали, геометрией, допуском и материалом, а не как отдельный параметр.
Глубокие углубления могут значительно усложнить обработку, поскольку режущему инструменту приходится проникать глубже в деталь.
Большой вылет инструмента может привести к следующим последствиям:
При изготовлении алюминиевого корпуса инженер проверяет соотношение между глубиной паза, диаметром инструмента, внутренним радиусом скругления углов и окружающими стенками.
Если конструкция включает очень глубокий карман с малым внутренним радиусом, заводу может потребоваться использовать инструмент меньшего размера и большей длины. Технически это может сделать деталь обрабатываемой, но также может замедлить процесс и снизить его стабильность.
Там, где это позволяет конструкция, увеличение внутреннего радиуса скругления углов часто может повысить жесткость инструмента и сократить время обработки.
Фрезы для станков с ЧПУ имеют круглую форму, поэтому внутренний угол обычно невозможно обработать так, чтобы он получился идеально острым под углом 90 градусов.
Если на чертеже требуется очень малый радиус, например R0.3 или R0.5, в глубоком пазу, то необходимая фреза может быть значительно меньше той, которая используется для удаления большей части материала.
Это может привести к:
Если внутренний угол не имеет критически важного функционального значения, увеличение радиуса часто позволяет снизить как стоимость, так и риски при механической обработке.
При проектировании узлов инженеру также следует проверить, действительно ли сопрягаемый компонент требует острого внутреннего угла или же вместо него можно использовать элемент, обеспечивающий закругление.
Жесткие допуски полезны только тогда, когда они соответствуют функциональным требованиям.
В ходе анализа DFM инженеры должны определить, какие параметры влияют на:
В рассматриваемом примере корпуса плоская сопрягаемая поверхность и установочные отверстия могут потребовать гораздо более точного контроля, чем внешние габаритные размеры.
Следующий вопрос заключается в том, указаны ли эти размеры на чертеже относительно правильной базовой точки.
Если несколько важных элементов заимствованы с несвязанных поверхностей, процесс обработки может потребовать дополнительных настроек и привести к накоплению дополнительных допусков.
Более четкая базовая структура может повысить надежность как обработки, так и контроля качества.
На чертеже отверстия и резьба могут выглядеть простыми, но их глубина, положение, доступность и взаимосвязь с окружающими геометрическими элементами могут повлиять на всю последовательность обработки.
В ходе проверки DFM следует проверить следующее:
Например, для глубокой глухой резьбы M3 может потребоваться дополнительная глубина сверления ниже рабочей части резьбы, чтобы обеспечить пространство для метчика и стружки.
Если этот зазор не будет учтен, резьба может не достичь необходимой рабочей глубины, или же инструмент может сломаться с большей вероятностью.
Для точных центровочных отверстий также требуется иное планирование процесса, чем для обычных отверстий под зазоры. Может потребоваться сверление с последующим развертыванием или расточкой, и часто их обрабатывают после того, как деталь достигнет более стабильного состояния.
Перед началом обработки необходимо также проверить требования к поверхности.
На чертеже может быть указано:
Эти требования влияют на направление траектории движения инструмента, чистовую обработку, обработку, контроль качества и даже упаковку.
В примере с алюминиевым корпусом внешняя поверхность будет анодирована в черный цвет. Это означает, что бригада обрабатывающих предприятий должна заранее учесть следующее:
Поэтому обработку поверхности следует проводить на этапе проектирования с учетом технологичности производства (DFM), а не после завершения механической обработки.
№
Некоторые характеристики следует изменить, поскольку они создают излишние затраты или производственные риски. Другие могут быть функционально необходимы и должны оставаться в точно таком же виде, как и было задумано.
Цель DFM (проектирование для производства) — разграничить эти две ситуации.
Хороший анализ DFM должен показать вам следующее:
Это позволяет получить более полную информацию до начала производства, вместо того чтобы вносить изменения в конструкцию после того, как первый образец окажется неисправным.
Совет: Не следует применять жесткие допуски ко всем размерам, если это не является функционально необходимым. Допуск, например, ±0.01 мм для некритичных элементов, может увеличить время обработки, трудозатраты на контроль качества, сложность приспособлений и стоимость без улучшения характеристик сборки.
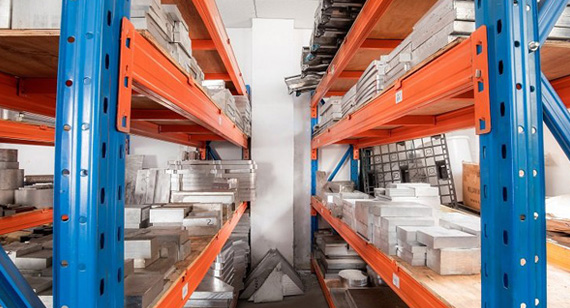
После завершения разработки чертежей и проверки DFM-моделирования следующим этапом процесса фрезерования на станке с ЧПУ является подтверждение правильности материала и подготовка подходящей заготовки.
Этот этап может показаться простым, но состояние материала, размер заготовки, припуск на склад и отслеживаемость могут напрямую влиять на стабильность обработки, точность размеров и качество конечной детали.
Для алюминиевого корпуса 6061-T6, используемого в данном примере, завод сначала проверяет соответствие указанного сплава и состояния материала требованиям чертежа, прежде чем начинать механическую обработку.
Различные марки алюминия могут вести себя по-разному в процессе механической обработки, анодирования и сборки.
Например, сплав 6061-T6 часто выбирают, потому что он обеспечивает хороший баланс следующих характеристик:
Однако деталь, обозначенную как 6061-T6, не следует просто заменять алюминием другой марки только потому, что она выглядит похожей.
Инженерные группы и группы материально-технического обеспечения должны подтвердить:
Для проектов, требующих отслеживаемости, документации в стиле аэрокосмической отрасли или контролируемого выбора источников материалов, сертификат на материал или протокол заводских испытаний (MTR) также могут потребовать хранения вместе с производственной партией.
Использование неподходящего материала может привести к проблемам, которые не будут обнаружены в процессе обработки.
Например:
Именно поэтому проверка материала должна проводиться до того, как заготовка попадет на станок с ЧПУ.
Как правило, размер исходного сырья должен быть больше размера готового изделия.
Например, если окончательное жилье выглядит так:
120 × × 80 25 мм
Для обеспечения возможности дополнительной обработки заготовки по внешним габаритам может потребоваться дополнительный материал:
Точный допустимый запас материала зависит от геометрии детали, состояния сырья, метода крепления и требуемого допуска.
Использование слишком маленькой заготовки может привести к недостаточному объему материала для окончательной обработки. Использование неоправданно большой заготовки увеличивает стоимость материала и время обработки, поскольку необходимо удалить больше материала.
Таким образом, цель состоит не просто в выборе самого большого доступного блока, а в выборе заготовки, которая обеспечит достаточный припуск на обработку без образования ненужных отходов.
Перед началом фрезерования на станке с ЧПУ обычно производится нарезка прутка, плиты или блока до приемлемого размера заготовки.
Типичная подготовка может включать в себя:
Для некоторых деталей первая операция на станке с ЧПУ затем выполняется для обработки материала с целью создания контролируемой эталонной поверхности.
Сама по себе необработанная поверхность после распила, как правило, не должна рассматриваться как базовая поверхность для прецизионной обработки, поскольку она может содержать:
Подготовка материала приобретает все большее значение при механической обработке:
В алюминиевом блоке могут сохраняться остаточные внутренние напряжения, возникшие в результате прокатки, экструзии, термообработки, выпрямления или предыдущей обработки.
При удалении большого количества материала с одной стороны эти напряжения могут перераспределяться и вызывать смещение детали.
В рассматриваемом примере корпуса большой центральный карман удаляет значительную часть исходного материала. Если большая часть этого материала удаляется слишком агрессивно с одной стороны, корпус может начать деформироваться еще до финишной обработки.
Вот одна из причин, по которой при обработке деталей следует учитывать следующее:
Поэтому подготовку материалов и стратегию обработки необходимо планировать совместно.
Если некоторые поверхности из сырья останутся видимыми или потребуют высококачественной косметической обработки, следует с самого начала избегать ненужных царапин и вмятин.
Несмотря на то, что представленный алюминиевый корпус впоследствии будет анодирован в черный цвет, после обработки поверхности могут остаться заметны глубокие следы от использования.
Поэтому с материалами следует обращаться осторожно во время:
Высокое качество внешнего вида начинается еще до окончательной обработки.
Для корпуса из сплава 6061-T6, описанного в данном руководстве, этап подготовки материала может выглядеть следующим образом:
На данном этапе завод еще не приступил к формированию геометрии основной полости или корпуса. Следующая задача — определить, как следует обрабатывать деталь , включая то, какие поверхности обрабатываются первыми, сколько настроек потребуется и как будет сохраняться базовая структура на протяжении всего процесса фрезерования на станке с ЧПУ.
Совет: Стоимость материала контролируется не только выбором более дешевого сплава. Правильный подбор размеров заготовки, раскрой, припуск на заготовку и стратегия обработки могут сократить отходы материала и ненужное время резки, сохраняя при этом необходимые размеры для окончательной обработки.
После подтверждения материала и заготовки следующим шагом является определение способа обработки детали от начала до конца.
Это один из важнейших этапов процесса фрезерования на станках с ЧПУ, поскольку последовательность обработки напрямую влияет на:
Станок с ЧПУ может точно следовать программе, но если порядок обработки плохо спланирован, готовая деталь все равно может оказаться бракованной.
В данном примере, при обработке корпуса из алюминия 6061-T6, инженер решает, какие поверхности следует обрабатывать в первую очередь, сколько настроек потребуется, какие элементы следует обрабатывать одновременно и когда следует обрабатывать критически важные отверстия.
Первый вопрос заключается в том, на каком оборудовании лучше всего изготавливать эту деталь:
Выбор должен зависеть от фактической геометрии, допусков, доступности и количества необходимых настроек.
Для относительно простого корпуса, большинство элементов которого доступны сверху и снизу, может быть достаточно 3-осевого станка.
Если деталь имеет несколько боковых элементов, угловых поверхностей или сложную геометрию, которая в противном случае потребовала бы многократного перепозиционирования, использование 4-осевого или 5-осевого станка может сократить количество переналадок.
Цель состоит не в использовании самого передового оборудования. Цель состоит в использовании оборудования, которое обеспечивает наилучший баланс следующих параметров:
Перед началом обработки инженеры должны определить, какие поверхности и элементы будут использоваться в качестве эталонных на протяжении всего производственного процесса.
Например, в алюминиевом корпусе могут использоваться следующие материалы:
Эти базовые параметры определяют порядок установления и контроля критических размеров.
Неправильная стратегия определения базовых параметров может привести к накоплению допусков при переворачивании детали между настройками.
Например, если верхняя канавка обрабатывается с использованием одной временной опорной поверхности, а установочные отверстия впоследствии обрабатываются с использованием другой, не связанной с ней поверхности, то окончательное положение отверстия может сместиться относительно сопрягаемой поверхности.
Более эффективной стратегией является создание стабильных опорных поверхностей на ранних этапах и их повторное использование в последующих операциях, где это возможно.
Большинство деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, невозможно изготовить за один цикл обработки.
Для жилья, описанного в данном руководстве, может потребоваться следующее:
Настройка 1
Обработайте первую опорную поверхность, выполните черновую обработку основного паза и создайте выбранные элементы верхней стороны.
Настройка 2
Переверните деталь, отметьте ее положение относительно обработанной базовой точки и обработайте противоположную сторону, чтобы контролировать конечную толщину и плоскостность.
Настройка 3
Отверстия сбоку станка или другие элементы, если к ним нет доступа при использовании первых двух вариантов установки.
Каждая дополнительная настройка создает потенциальные вариации, поскольку деталь должна быть:
Это означает, что сокращение количества ненужных настроек может повысить как точность, так и эффективность.
Однако попытка выполнить слишком много операций за одну установку также может создать проблемы, если инструмент не сможет правильно получить доступ к геометрии или если зажим заготовки станет нестабильным.
Следовательно, процесс следует оптимизировать для обеспечения стабильного производства , а не просто для минимизации количества переналадок.
Детали с высокой степенью точности допусков следует, по возможности, обрабатывать в одной и той же установке.
Например, если необходимо обеспечить высокую точность позиционирования двух установочных отверстий относительно сопрягаемой поверхности, то их обработка без изменения положения детали может уменьшить отклонения, связанные с настройкой.
Тот же принцип применим и к:
Это особенно важно, когда чертеж включает требования к геометрическим допускам и размерам, такие как:
Обработка элементов, относящихся к одной и той же базовой структуре, упрощает контроль и проверку этих требований.
Одна из распространенных ошибок — рассматривать фрезерование на станке с ЧПУ как единый этап резки.
Для многих прецизионных деталей более надежным вариантом является разделение процесса на следующие этапы:
Черновая обработка → Получистовая обработка → Чистовая обработка
В процессе черновой обработки приоритетной задачей является эффективное удаление большей части материала.
В процессе полуфабрикации геометрия детали приближается к окончательным размерам, при этом после удаления основной части материала деталь получает возможность стабилизироваться.
В процессе финишной обработки используются легкие и контролируемые срезы для достижения конечного результата:
При изготовлении алюминиевого корпуса, как правило, не следует обрабатывать большой паз непосредственно до окончательной толщины стенки за одну операцию.
Оставление заготовки для окончательной обработки позволяет измерить, повторно закрепить и скорректировать деталь перед изготовлением окончательных размеров.
Не следует обрабатывать каждую деталь сразу же после того, как она становится доступной.
Точное позиционирование отверстий, отверстий под подшипники и других важных элементов зачастую лучше выполнять механической обработкой после завершения основных этапов удаления материала.
Почему?
Поскольку черновая обработка может привести к следующим последствиям:
Если прецизионное отверстие обработано слишком рано, его конечное положение может измениться относительно остальной части детали после дополнительной механической обработки.
В качестве примера с корпусом можно привести обработку обычных отверстий под зазоры на более раннем этапе, тогда как прецизионные установочные отверстия можно отложить на более поздний, более стабильный этап.
Последовательность выполнения потоков также необходимо тщательно выстраивать, чтобы избежать:
При планировании последовательности обработки следует также учитывать, что происходит после фрезерования на станке с ЧПУ.
При проектировании корпуса, который будет анодирован в черный цвет, инженерам может потребоваться учесть следующие моменты:
Это означает, что план обработки должен строиться исходя из требований к готовой детали , а не только из состояния обработанной детали.
В качестве примера можно привести следующую практическую последовательность обработки детали:
Эта последовательность может меняться в зависимости от конкретного чертежа, но принцип остается тем же:
Порядок обработки должен обеспечивать сохранность элементов, наиболее важных для сборки и конечного функционирования.
Совет: Не планируйте обработку, основываясь только на вопросе: «Какую поверхность инструмент сможет обработать первой?» Лучше спросить: «Какая последовательность обеспечивает наиболее стабильную базовую поверхность детали, наименьшую деформацию и наилучший контроль критических размеров?»
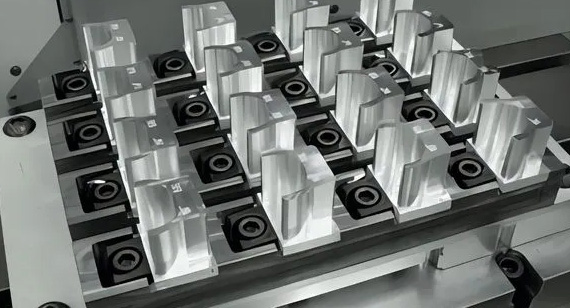
После определения последовательности обработки следующим шагом является определение способа размещения, поддержки и зажима детали во время каждой настройки.
Конструкция зажимного приспособления имеет решающее значение, поскольку даже идеально запрограммированная траектория движения инструмента не позволит получить стабильную деталь, если заготовка перемещается, вибрирует или деформируется под действием силы зажима.
В данном примере для корпуса из алюминия 6061-T6 приспособление должно надежно удерживать деталь, одновременно защищая тонкие стенки, обеспечивая единообразие базовых элементов и доступ к необходимым зонам обработки.
В зависимости от геометрии детали и объема производства, распространенные методы крепления заготовок включают:
Для простого прототипа может быть достаточно тисков или мягких зажимов.
Для серийного производства использование специального приспособления может улучшить следующие характеристики:
Правильное приспособление не должно просто плотно удерживать деталь. Оно должно обеспечивать стабильное позиционирование детали и противостоять силам резания, не деформируя заготовку.
Корпуса с тонкими стенками особенно чувствительны к давлению зажима.
При приложении чрезмерной силы к гибкой стенке деталь может деформироваться, находясь в зажимном приспособлении.
Результат обработки может выглядеть правильным во время проверки на станке, но после снятия зажима стенка может вернуться в исходное положение, и окончательные размеры могут измениться.
Это может повлиять на:
В случае с алюминиевым корпусом, усилие зажима следует прикладывать к более прочным конструктивным элементам, а не непосредственно к тонким стенкам без опоры.
При необходимости в приспособление могут быть включены дополнительные точки опоры для уменьшения смещения во время резки.
Приспособление должно обеспечивать надежное и воспроизводимое позиционирование детали относительно поверхностей или элементов конструкции.
После первоначальной настройки обработанные поверхности зачастую оказываются более надежными, чем исходная заготовка, полученная путем распила.
Например, после того как корпус будет иметь обработанную базовую поверхность, вторая установка может использовать эту поверхность для установления более стабильной точки отсчета.
В этом случае в светильнике можно использовать:
ограничить подвижность детали, не допуская при этом чрезмерного ограничения.
Это помогает поддерживать структуру данных, установленную в процессе планирования.
Увеличение количества зажимов не всегда повышает точность.
Если зажимное приспособление придаёт детали форму, которую она не смогла бы сохранить естественным образом, заготовка может деформироваться во время зажима и снова сместиться после отпускания.
Это особенно важно для:
Приспособление должно обеспечивать достаточную опору, чтобы противостоять силам резания, позволяя при этом детали оставаться в стабильном, естественном состоянии.
Приспособление также должно позволять режущему инструменту достигать необходимых элементов.
Некачественная конструкция светильников может привести к таким проблемам, как:
При изготовлении алюминиевого корпуса приспособление должно оставлять достаточно места для обработки инструментом основного углубления, внешних стенок, элементов крепления и важных поверхностей без излишних помех.
Это одна из причин, почему планирование оборудования и программирование систем управления техническим обслуживанием следует координировать, а не рассматривать как отдельные задачи.
Мягкие зажимные губки часто оказываются полезными при обработке деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, поскольку их можно обработать в соответствии с геометрией заготовки.
По сравнению со стандартными зажимными губками, правильно спроектированные мягкие губки могут обеспечить:
При второй конфигурации алюминиевого корпуса могут быть изготовлены мягкие зажимные губки для позиционирования уже обработанных внешних или опорных поверхностей.
Это позволяет перевернуть деталь, сохраняя при этом стабильное положение относительно исходной базовой точки.
Приспособление, подходящее для одного прототипа, может оказаться не лучшим решением для 100, 1,000 или более деталей.
При серийном производстве инженеры могут оптимизировать приспособление для уменьшения следующих параметров:
Возможные улучшения включают в себя:
Это может повысить стабильность производства и одновременно сократить время на переналадку каждой детали.
Для жилых помещений, описанных в данном руководстве, стратегия установки светильников может быть следующей:
Настройка 1
Настройка 2
Настройка 3, если требуется
Такой подход помогает поддерживать согласованность между исходной базовой точкой, готовыми стенами, отверстиями и сопрягаемыми поверхностями.
Проблемы с оснасткой часто проявляются как проблемы, возникающие при обработке материала, даже если станок и программа правильны.
Общие симптомы включают в себя:
Поэтому фиксация заготовки — это не просто задача настройки. Это часть стратегии контроля размеров.
Совет: Более сильное зажимание не означает автоматически лучшую стабильность обработки. Для тонкостенных или прецизионных деталей оптимальным зажимным приспособлением является использование минимального усилия зажима, необходимого для сопротивления нагрузкам при резке, при одновременной поддержке детали в стабильном и повторяемом положении.
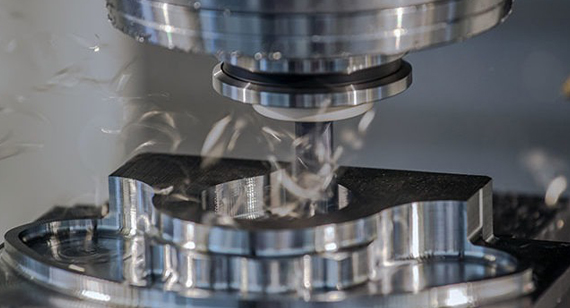
После подтверждения стратегии крепления и фиксации заготовки следующим шагом является преобразование геометрии детали в управляемую программу обработки.
Здесь CAM-программирование преобразует 3D-модель и план процесса в фактические перемещения инструмента, последовательность резания, скорость вращения шпинделя, скорость подачи, глубину резания, смену инструмента и координаты станка.
В данном примере для корпуса из алюминия 6061-T6 программа CAM не должна просто максимально быстро удалять материал. Она должна следовать стратегии обработки, уже определенной для контроля базовых параметров, стабильности тонких стенок, критически важных элементов и качества конечной поверхности.
Для разных функций обычно требуются разные инструменты.
Типичный список инструментов для сборки алюминиевого корпуса может включать:
Выбор инструмента влияет не только на время цикла.
Инженер также должен учитывать следующее:
Например, использование очень маленькой фрезы в глубоком углублении технически может обеспечить необходимую геометрию, но больший вылет инструмента может увеличить деформацию и вибрацию. Лучшим подходом может быть удаление большей части материала более крупной и жесткой фрезой, а меньший инструмент использовать только там, где это необходимо.
На этапах черновой и чистовой обработки, как правило, следует использовать разные стратегии траектории движения инструмента.
При черновой обработке цель состоит в эффективном удалении материала при сохранении стабильной нагрузки на резание.
Стратегии комплементарной и альтернативной медицины могут включать в себя:
В рамках программы следует оставлять контролируемые запасы материала на стенах и полах, а не нарезать его непосредственно по окончательным размерам.
Затем отдельно создаются траектории финишной обработки для управления:
Для алюминиевого корпуса основной паз может быть сначала обработан черновой фрезеровкой большего диаметра, после чего, после стабилизации детали, может быть выполнена получистовая обработка и окончательная обработка стенок.
Программирование CAM-систем становится особенно важным, когда деталь содержит тонкие или гибкие элементы.
Если инструмент снимает слишком много материала с одной стороны тонкой стенки, давление резания может оттолкнуть стенку от инструмента и привести к погрешностям в размерах.
Для снижения этого риска программа может использовать:
Инженер также может оставить временный поддерживающий материал в некоторых областях во время черновой обработки и удалить его позже, на этапе чистовой обработки.
Это помогает детали сохранять большую жесткость в процессе удаления большей части материала.
Параметры резки должны соответствовать материалу, режущему инструменту, жесткости станка, зацеплению инструмента и требуемому качеству поверхности.
К основным параметрам относятся:
Для алюминия марки 6061-T6 возможны относительно высокие скорости резания по сравнению с более твердыми материалами, но это не означает, что всегда следует использовать максимально доступную скорость.
Если деталь имеет тонкие стенки, глубокие выемки, требует использования инструментов с большим вылетом или имеет декоративные поверхности, может потребоваться уменьшение или корректировка параметров резания для повышения стабильности.
Правильные параметры должны быть сбалансированы:
Скорость съема материала + срок службы инструмента + точность размеров + качество поверхности
вместо того, чтобы оптимизировать только один из этих факторов.
После того, как более крупный инструмент удалит большую часть материала, некоторое количество заготовки может остаться в:
Вместо того чтобы заново обрабатывать всю деталь с помощью инструмента меньшего размера, программное обеспечение CAM может использовать вспомогательную обработку , чтобы воздействовать только на оставшийся материал.
Это может уменьшить:
Для сложных деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, это может повысить эффективность процесса без ущерба для точности деталей.
Способ введения инструмента в обрабатываемый материал также может влиять на стабильность обработки.
В зависимости от функции, в программировании CAM могут использоваться следующие методы:
Неправильные стратегии ввода могут увеличить нагрузку при резке и привести к следующим последствиям:
То же самое относится к выходу инструмента и движениям ввода/вывода финишной обработки.
При обработке декоративных или прецизионных поверхностей инструмент не должен оставлять излишних следов от задержек или резких линий перехода.
Правильной траектории движения инструмента недостаточно, если фреза, держатель, шпиндель или головка станка могут столкнуться с приспособлением.
Настройки CAM должны включать в себя фактические или репрезентативные параметры:
Это особенно важно при использовании:
Для алюминиевого корпуса программа должна подтвердить, что режущий инструмент может достигать стенок паза и боковых элементов без контакта держателя с заготовкой или приспособлением.
Перед запуском программы на станок необходимо смоделировать последовательность обработки.
Моделирование используется для проверки наличия таких проблем, как:
Для более сложных деталей моделирование также позволяет проверить, будет ли остаток материала после одной операции мешать последующим операциям.
Этот шаг снижает вероятность обнаружения программной ошибки на самом устройстве, последствия которой могут включать в себя:
Для корпуса, описанного в данном руководстве, последовательность программирования CAM может включать в себя:
Окончательная программа должна поддерживать разработанный ранее производственный план, а не отменять его.
Совет: более короткая программа CAM не обязательно является лучшей программой. Для высокоточной фрезеровки на станках с ЧПУ стабильное зацепление инструмента, контролируемые силы резания, безопасный зазор и предсказуемая последовательность чистовой обработки часто важнее, чем сокращение каждой секунды перемещения станка.
После проверки программы CAM следующим шагом является подготовка станка с ЧПУ к производству.
На этом этапе цифровая схема обработки сопоставляется с физической заготовкой. Даже если программа верна, ошибки в установке приспособлений, настройке инструмента, рабочих координатах или определении базовой точки могут привести к тому, что вся деталь будет обработана в неправильном положении.
В данном примере для корпуса из алюминия 6061-T6 первая настройка используется для закрепления заготовки, создания надежной опорной поверхности и подготовки детали к основным операциям черновой обработки.
Перед загрузкой заготовки необходимо очистить рабочий стол станка, тиски, зажимную плиту и установочные поверхности.
Мелкие сколы или загрязнения, попавшие под приспособление или заготовку, могут привести к ошибкам выравнивания.
В зависимости от допуска детали, даже небольшая частица под установочной поверхностью может повлиять на:
Процесс настройки обычно включает в себя:
В примере с корпусом заготовка должна быть надежно закреплена, чтобы выдерживать черновые нагрузки, не деформируясь, до начала обработки.
Затем инструменты, определенные в программе CAM, загружаются в станок.
Каждый инструмент должен соответствовать запрограммированному:
Измеряются и вводятся в систему управления ЧПУ смещения длины и диаметра инструмента.
Это особенно важно, когда программа включает в себя:
Неправильное смещение инструмента может привести к следующим последствиям:
Станок с ЧПУ должен знать, где находится деталь относительно запрограммированной системы координат.
Это достигается путем определения смещения рабочей точки, обычно с использованием таких систем координат, как:
В качестве точного метода может использоваться:
При первой настройке инженер может определить систему координат, исходя из исходной заготовки или приспособления.
Однако необработанная поверхность является лишь исходным эталоном.
Более важной задачей является обработка контролируемой поверхности, которая может стать стабильной базовой поверхностью для последующих операций.
Первая обработанная деталь становится основой для всего процесса фрезерования на станке с ЧПУ.
Если эта поверхность неточна, нестабильна или выбрана неправильно, последующие операции могут унаследовать эту ошибку.
В примере с корпусом первой операцией механической обработки может быть обработка одной стороны заготовки.
Это создает контролируемую опорную поверхность, которую впоследствии можно использовать для определения:
Иными словами, на этом этапе торцевое фрезерование — это не просто создание гладкой поверхности.
Его основная цель — создание воспроизводимой геометрической привязки для последующих этапов обработки.
Первый проход обработки поверхности удаляет неровности и создает ровную плоскость.
Инженеру следует учесть следующее:
Если заготовка имеет значительные отклонения в размерах, полученные при распиле, может потребоваться более одного контролируемого прохода.
Итоговая опорная поверхность должна быть достаточно стабильной для последующих операций и совместимой со стратегией определения опорных точек, определенной ранее.
Перед началом основного цикла черновой обработки оператор должен убедиться в следующем:
Для новой детали или первого изделия начальное перемещение инструмента также можно проверить с помощью следующих методов:
Это снижает риск того, что ошибка при настройке приведет к столкновению или браку заготовки.
После обработки первой эталонной поверхности или начальных элементов необходимо проверить выбранные размеры, прежде чем продолжать.
Для алюминиевого корпуса это может включать в себя:
Если опорная поверхность не соответствует технологическому плану, лучше остановиться и скорректировать настройку на этом этапе, чем продолжать обработку остальной части детали, используя неверную базовую поверхность.
Для первой установки корпуса из сплава 6061-T6 может потребоваться следующая последовательность действий:
После определения этих первоначальных параметров деталь готова к следующему этапу: удалению большей части исходного материала при одновременном контроле силы резания, температуры и деформации.
Совет: Первичную опорную точку следует рассматривать как часть системы контроля качества, а не просто как удобство при настройке. Стабильная опорная точка, созданная на раннем этапе процесса, значительно повышает надежность последующих операций по перепозиционированию, контролю размеров и допусков.
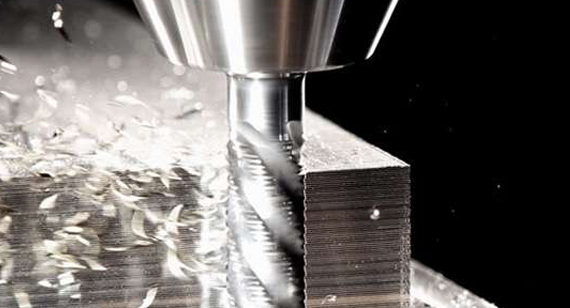
После определения первоначальных параметров процесс фрезерования на станке с ЧПУ переходит к черновой обработке. Цель на этом этапе — эффективно удалить большую часть избыточного материала, сохраняя при этом достаточную стабильность детали для последующей получистовой и чистовой обработки.
В данном примере для корпуса из алюминия 6061-T6 черновая обработка включает удаление основной массы материала из основного углубления и внешней геометрии, при этом намеренно оставляя припуск на обработку на важных стенках, полах и функциональных поверхностях.
Черновая обработка создает более высокие силы резания, выделяет больше тепла и приводит к большему удалению материала, чем чистовая обработка.
Если основной карман вырезается непосредственно до окончательной толщины и глубины стенки во время черновой обработки, может возникнуть ряд проблем:
По этой причине на этапе черновой обработки обычно оставляется контролируемый припуск на чистовую обработку.
В зависимости от геометрии детали, допуска, материала и технологической стратегии инженер может оставить примерно 0.2–0.5 мм припуска на отдельных поверхностях для последующей получистовой или чистовой обработки.
Это значение не является фиксированным для каждой детали. Для больших корпусов, тонких стенок, глубоких углублений и высокоточных компонентов может потребоваться другой допуск.
Порядок удаления материала может влиять на процесс релаксации детали.
При изготовлении алюминиевого корпуса инженеру следует избегать агрессивного удаления всего материала из одной локальной области, оставляя при этом остальную часть заготовки очень жесткой.
Более контролируемая стратегия черновой обработки может постепенно открывать полость и уменьшать количество материала поэтапно.
Цель состоит в поддержании разумного баланса между:
Это становится особенно важным для деталей, имеющих следующие особенности:
Современные стратегии CAM позволяют поддерживать более стабильное зацепление режущего инструмента во время черновой обработки.
Вместо того чтобы многократно застревать режущим инструментом в углах при резких изменениях нагрузки на резец, траектория движения инструмента может поддерживать более плавное зацепление.
Это может помочь уменьшить:
Для обработки корпуса можно использовать более крупную и жесткую концевую фрезу, которая позволит сначала удалить большую часть материала из углубления. Инструменты меньшего размера следует использовать только в тех местах, куда не может добраться более крупная фреза.
Это сокращает время обработки и одновременно повышает стабильность процесса.
Обработка алюминия на станках относительно проста, но при черновой обработке больших объемов все равно может выделяться значительное количество тепла.
Высокая температура может повлиять на:
Если стружка скапливается внутри глубокого углубления, она также может быть повторно обработана инструментом, что может повредить режущую кромку и оставить следы на детали.
Таким образом, процесс должен оставаться эффективным:
По мере увеличения глубины кармана все большее значение приобретает предотвращение попадания стружки в зону резки.
В рассматриваемом примере корпуса не следует доводить толщину стенок толщиной 1.5–2.0 мм до окончательного значения слишком рано.
Тонкая стенка становится гораздо более жесткой, если вокруг нее остается некоторый дополнительный материал.
Таким образом, стратегия предварительной обработки может:
Это позволяет детали сохранять большую структурную жесткость при приложении максимальных сил резания.
Затем тонкие стены можно приблизить к окончательным размерам на этапе полуфабрикатной обработки и довести до совершенства на заключительном этапе отделки.
Тот же принцип применим и к точно сопрягаемым поверхностям.
Например, если корпус имеет плоскую монтажную поверхность, которая должна соединяться с другим компонентом, обычно лучше не обрабатывать эту поверхность в процессе грубой механической обработки.
Вместо этого, черновая обработка удаляет достаточно материала для определения геометрии, сохраняя при этом заготовку для последующей контролируемой чистовой обработки.
Это создает возможность для исправления:
Черновая обработка создает относительно высокие нагрузки на режущие инструменты.
Износ инструмента может постепенно привести к следующим последствиям:
При изготовлении прототипов оператор может визуально контролировать состояние инструмента и звуки обработки.
При серийном производстве контроль срока службы инструмента может быть стандартизирован на основе следующих критериев:
Изношенный черновой инструмент может не сразу привести к выходу детали за пределы допуска, но он может увеличить усилие резания и затруднить контроль деформации тонкостенных деталей.
Не всегда требуется полная проверка детали сразу после черновой обработки, но выборочные проверки могут помочь убедиться в том, что процесс остается под контролем.
Что касается алюминиевого корпуса, оператор может проверить следующее:
Это особенно важно на этапе подготовки первого образца.
Если после черновой обработки деталь сместилась больше, чем ожидалось, инженер может скорректировать стратегию получистовой или чистовой обработки перед получением окончательных размеров.
Для корпуса, описанного в данном руководстве, последовательность черновой обработки может быть следующей:
По завершении черновой обработки деталь должна приобретать окончательную геометрию, но ее еще нельзя считать готовой к окончательной обработке.
Следующий этап — дать геометрии стабилизироваться и более контролируемым образом уменьшить оставшийся заготовочный материал, прежде чем будут завершены критически важные размеры.
Совет: Более быстрое удаление материала полезно только в том случае, если деталь остается достаточно стабильной для точной финишной обработки. Для тонкостенных деталей или деталей с большим объемом удаляемого материала немного более контролируемая стратегия черновой обработки может сократить объем доработок и сделать последующие операции чистовой обработки гораздо более предсказуемыми.
После грубой обработки, в результате которой удаляется большая часть материала, деталь может перестать вести себя так же, как исходная цельная заготовка.
Это важный этап в процессе фрезерования на станке с ЧПУ, поскольку удаление большого количества материала может снять остаточные напряжения, снизить жесткость детали и вызвать смещение геометрии. Если деталь обрабатывается сразу после интенсивной черновой обработки, размеры, которые выглядят правильными на станке, могут сместиться после снятия зажима.
В данном примере для корпуса из алюминия 6061-T6 этот риск особенно важен, поскольку деталь содержит большой выступ, тонкостенные участки и плоскую сопрягаемую поверхность.
Остаточное напряжение может уже присутствовать в исходном материале по следующим причинам:
Пока заготовка остается толстой и жесткой, эти напряжения могут сохранять равновесие.
После удаления большого количества материала это равновесие нарушается.
В результате эта деталь может подвергнуться следующим воздействиям:
Именно поэтому размеры детали, изготовленной на станке с ЧПУ, могут отличаться до и после извлечения из зажимного приспособления.
После предварительной обработки основного углубления тонкостенный корпус становится значительно менее жестким.
Например, стенка, первоначально являвшаяся частью толстого алюминиевого блока, на заключительном этапе может стать толщиной всего 1.5–2.0 мм .
В этот момент на стену могут повлиять следующие факторы:
Если завершить строительство стены слишком рано, последующие работы на противоположной стороне или с учетом окружающих элементов могут привести к ее повторному смещению.
По этой причине критически важные тонкостенные конструкции часто доводятся до окончательных размеров постепенно, а не за один интенсивный этап.
Для деталей с высоким риском деформации может применяться поэтапная стратегия обработки, например:
Черновая обработка → Снятие → Повторное зажимание → Получистовая обработка → Финишная обработка
После черновой обработки деталь можно снять или ослабить условия зажима, чтобы заготовка приняла более естественную форму.
Затем его можно повторно определить относительно контролируемых опорных точек и снова измерить перед следующей операцией.
Это дает бригаде обрабатывающих мастеров возможность выявить смещения до того, как будет достигнут окончательный допуск.
В случае алюминиевого корпуса, если основной выемка вызвала небольшое искривление детали, на этапе полуфабрикации можно скорректировать геометрию, пока еще имеется достаточно материала для регулировки.
Полуфабрикатная обработка — это этап между черновой обработкой и окончательной чистовой обработкой.
Его цель состоит в том, чтобы:
Это особенно полезно для:
Вместо того чтобы доводить деталь непосредственно от черновой обработки до окончательного размера ±0.01 мм, получистовая обработка создает промежуточный этап, на котором процесс можно проверить и скорректировать.
Риск деформации также можно снизить, избегая чрезмерного удаления материала только с одной стороны, если это позволяет геометрия.
При обработке некоторых деталей инженеры могут чередовать обработку разных поверхностей или оставлять примерно одинаковое количество припуска в критически важных зонах.
Цель состоит не всегда в создании идеально симметричного удаления материала, что может быть невозможно, а в предотвращении создания ненужного дисбаланса напряжений.
Например, если одна сторона корпуса обтачивается до окончательной толщины, а на противоположной стороне остается значительный припуск, последующая обработка противоположной стороны может привести к смещению готовой поверхности.
При более контролируемом процессе обе стороны могут оказаться слегка увеличенными до заданного размера до завершения основных операций черновой обработки.
После черновой обработки деталь становится менее жесткой, чем исходная заготовка.
Это означает, что усилие зажима, использованное в начале, теперь может оказаться слишком высоким.
При повторной фиксации корпуса следует пересмотреть стратегию крепления.
Цель состоит в том, чтобы:
Если слегка деформированную деталь с силой выровнять в приспособлении, а затем подвергнуть чистовой механической обработке, она может вернуться в исходное положение после освобождения.
В этом случае окончательный результат проверки может существенно отличаться от результатов измерений, проведенных непосредственно в машине.
В рассматриваемом примере корпуса основная сопрягаемая поверхность имеет важное функциональное значение.
Перед завершением отделки поверхности команда может проверить следующее:
Если деталь переместилась, план окончательной обработки можно скорректировать, пока товар еще есть в наличии.
Это гораздо безопаснее, чем обнаруживать дефекты плоскостности после последнего прохода.
Не каждая алюминиевая деталь требует обработки для снятия внутренних напряжений.
Однако для некоторых частей со следующими свойствами:
При необходимости, с учетом требований к материалу и конечному результату, может быть рассмотрен контролируемый процесс снятия напряжений или стабилизации.
Точный маршрут зависит от:
Этот вопрос следует оценивать в каждом конкретном случае, а не рассматривать как стандартный этап для каждой детали, изготовленной на станке с ЧПУ.
Для корпуса, описанного в данном руководстве, этап контроля деформации может проходить в следующей последовательности:
Цель состоит в том, чтобы обеспечить стабильность размеров детали до начала наиболее ответственных операций финишной обработки.
Прототип, который немного смещается после черновой обработки, может быть скорректирован вручную.
При серийном производстве многократная деформация может привести к следующим последствиям:
Поэтому, после подтверждения стабильной стратегии черновой и получистовой обработки в ходе проверки прототипа, для повторного производства следует стандартизировать ту же последовательность, условия закрепления и точки контроля.
Совет: Не следует предполагать, что размер, измеренный правильно во время зажима детали, останется правильным и после его снятия. Для тонкостенных деталей и деталей с высокой степенью съема материала стабильность детали следует проверять в расслабленном состоянии перед окончательной обработкой, если риск, связанный с допустимыми отклонениями, это оправдывает.
После черновой и получистовой обработки многие детали, изготовленные на станках с ЧПУ, необходимо перевернуть, повернуть или переместить, чтобы станок мог получить доступ к оставшимся элементам.
Этап перепозиционирования является одним из наиболее распространенных источников погрешностей размеров при многопозиционном фрезеровании на станках с ЧПУ. Каждый раз, когда деталь снимается и снова зажимается, процесс обработки должен точно восстанавливать заданное базовое положение.
В данном примере для корпуса из алюминия 6061-T6 вторая настройка используется для обработки противоположной стороны, контроля конечной общей толщины и подготовки детали к последующему выполнению важных элементов.
После создания контрольной базовой точки, при последующих настройках следует по возможности использовать эту обработанную геометрию.
Обработанные поверхности, как правило, более надежны, чем:
Для изготовления корпуса плоскую опорную поверхность, созданную на первом этапе установки, теперь можно приложить к зажимному приспособлению или мягким зажимам.
Это помогает поддерживать стабильные отношения между:
Цель состоит в том, чтобы на протяжении всего процесса все критически важные размеры были привязаны к одной и той же системе координат.
Предположим, что в режиме настройки 1 обрабатывается гнездо корпуса, а в режиме настройки 2 — противоположная сторона.
Если вторая точка установки расположена с неточностью, даже небольшой, эта ошибка может повлиять на следующее:
Если затем будет использована третья конфигурация, созданная на основе другой, не связанной с ней поверхности, ошибки могут продолжать накапливаться.
Это называется накоплением допусков.
Риск возрастает, когда для работы с данной деталью требуется несколько независимых настроек.
Грамотно спланированный процесс позволяет уменьшить эту проблему за счет повторного использования стабильных базовых элементов и обработки тесно связанных между собой деталей в рамках одной и той же установки, когда это практически возможно.
После черновой обработки деталь могла немного сместиться из-за снятия внутренних напряжений.
Перед использованием ранее обработанной поверхности в качестве опорной точки, команда должна убедиться, что она по-прежнему пригодна для использования.
В зависимости от детали, это может включать проверку:
Если заусенец или стружка застрянут между базовой поверхностью и зажимным приспособлением, вся деталь может расположиться под углом.
Это может привести к ошибкам во всех элементах, обработанных в процессе новой настройки.
Перед загрузкой детали во вторую установку необходимо очистить как зажимное приспособление, так и установочные поверхности.
К распространенным видам загрязнения относятся:
Это звучит банально, но точность установки зависит от физического контакта детали с зажимным приспособлением.
Небольшая сколовая крошка под заготовкой может привести к следующим последствиям:
Для выполнения высокоточных работ чистые опорные поверхности являются частью контроля технологического процесса.
Вторая схема крепления часто требует более точного контроля заготовок, чем первая.
На данном этапе деталь приближается к своей окончательной геометрии и может включать в себя:
Стандартные зажимные губки тисков могут не обеспечивать достаточной поддержки или повредить деталь.
Для алюминиевого корпуса можно изготовить обработанные на станке мягкие зажимные губки, которые будут поддерживать внешнюю геометрию, сохраняя при этом повторяемое базовое положение.
Это может помочь:
При серийном производстве специальное приспособление может обеспечить еще более точное позиционирование.
Если после черновой обработки корпус слегка деформировался, оператору следует избегать простого сжатия его до плоского состояния с чрезмерным усилием.
Это может временно скрыть деформацию.
Например:
В этом случае заключительная часть может потерпеть неудачу:
Правильный ответ зависит от величины перемещения и требуемого допуска.
Возможные действия могут включать:
После перемещения детали станок должен восстановить правильную рабочую систему координат для новой конфигурации.
Это можно сделать с помощью:
Новая система координат должна сохранять заданное соотношение с исходной базовой структурой.
В случае производственных приспособлений, настройку можно стандартизировать таким образом, чтобы одни и те же точки позиционирования и смещения использовались для каждой детали.
Это снижает зависимость от оператора.
В качестве примера с жильём второй вариант может включать в себя:
Инженер может по-прежнему оставлять небольшие допуски на чистовую обработку важных элементов, вместо того чтобы сразу обрабатывать все до окончательного размера.
Это особенно полезно, если последующая обработка отверстий или дополнительное удаление материала могут повлиять на стабильность.
В случае корпуса с двумя важными противоположными поверхностями, вариант 2 часто определяет окончательное соотношение между ними.
Бригаде обрабатывающего станка следует обратить внимание на следующее:
Эти параметры могут влиять на:
Именно поэтому вторая конфигурация должна основываться на функциональных базовых параметрах, а не просто на внешней форме детали.
Перед переходом к последующим операциям необходимо проверить выбранные размеры.
Для проверки алюминиевого корпуса могут быть полезны следующие действия:
Если эти соотношения верны, деталь готова к следующему этапу: механической обработке отверстий, резьбы, расточки и других элементов, зависящих от стабилизированной геометрии.
Вторая схема может выглядеть следующим образом:
Совет: Каждая дополнительная настройка создает еще одну возможность для ошибки позиционирования. Когда две критически важные детали тесно связаны между собой, обработка их с одной и той же базовой точки — и желательно в рамках одной и той же настройки — может улучшить повторяемость и уменьшить накопление допусков.
После того как основная геометрия стабилизируется и деталь будет точно установлена, следующим этапом станет обработка прецизионных отверстий, резьбовых элементов, расточек, зенковок и других важных для сборки деталей.
На чертеже эти элементы часто выглядят простыми, но они могут существенно повлиять на то, как готовая деталь будет подогнана, выровнена, закреплена, герметизирована или перемещена в окончательной сборке.
В данном примере для корпуса из алюминия 6061-T6 этот этап может включать в себя сверление установочных отверстий, резьбовых отверстий M3, монтажных отверстий, зенковку и других функциональных элементов, которые следует изготавливать только после того, как геометрия основного корпуса станет достаточно стабильной.
Не все отверстия следует обрабатывать во время первой настройки станка.
Если прецизионное отверстие будет просверлено слишком рано, последующая черновая обработка, переворачивание или снятие напряжений могут привести к смещению его конечного положения относительно сопрягаемых поверхностей.
Это особенно важно для:
Для алюминиевого корпуса обычные сквозные отверстия могут быть менее чувствительными, но установочные отверстия, контролирующие выравнивание сборки, обычно следует обрабатывать на стабильной базовой поверхности после завершения основных операций по удалению материала.
Это помогает сохранить взаимосвязь между отверстиями и конечными сопрягаемыми поверхностями.
Для различных требований к отверстиям могут потребоваться различные методы обработки.
В зависимости от допуска, размера и функциональности процесс может включать в себя:
Для стандартного сквозного отверстия может потребоваться только сверление.
Для точного позиционирования отверстия может потребоваться:
Сверление → Получистовая обработка → Развертывание или расточка
Метод следует выбирать в соответствии с требуемыми параметрами:
Цель состоит не в использовании самого сложного процесса, а в выборе наиболее простого метода, который может надежно соответствовать требованиям чертежа.
Для многих узлов положение отверстия важнее, чем просто его диаметр.
Отверстие для позиционирования может иметь правильный диаметр, но при этом привести к поломке сборки, если его положение относительно сопрягаемой поверхности неправильное.
По этой причине, по возможности, критически важные отверстия следует обрабатывать, используя ту же базовую структуру, которая определена на чертеже.
Например, если корпус имеет два отверстия для штифтов, расположенных относительно базовых точек A и B, то при обработке следует сохранять это же соотношение, а не располагать их относительно несвязанной внешней кромки.
Это уменьшает накопление допусков и делает контроль с помощью КИМ более значимым.
Отверстия малого диаметра и большой глубины могут создавать дополнительные риски при механической обработке.
Общие проблемы включают:
В ходе этого процесса может потребоваться:
При сверлении глубоких глухих отверстий инженер должен также учитывать геометрию наконечника сверла, чтобы полезная цилиндрическая глубина соответствовала требованиям чертежа.
Для сверления глухих резьбовых отверстий требуется более тщательное планирование, чем может показаться из простого обозначения резьбы.
Для глухой резьбы M3 отверстие должно иметь достаточную дополнительную глубину для:
Если просверленное отверстие имеет глубину, равную требуемой рабочей длине резьбы, инструмент может упернуться в дно, не успев нарезать резьбу до нужной длины.
Это может вызвать:
По этой причине бригада обрабатывающих станков должна различать:
Нити можно производить различными способами.
Нарезание резьбы эффективно для многих распространенных размеров резьбы и производственных задач.
Фрезерование резьбы может быть предпочтительнее в следующих случаях:
Правильный метод зависит от:
Для алюминиевых корпусов обычно используется резьба M3, а для более крупных или специальных резьб можно использовать фрезерование, если это выгодно для данного процесса.
Резьбовое отверстие неприемлемо только потому, что в него может войти винт.
На качество нити могут влиять следующие факторы:
Для функциональной резьбы метод контроля может включать в себя:
Резьба, которая впоследствии будет анодирована, также может потребовать особого внимания, поскольку накопление покрытия может повлиять на точность посадки.
В зависимости от требований к окончательной сборке может потребоваться маскировка или последующая обработка резьбы.
При обработке отверстий обычно образуются заусенцы, особенно в следующих местах:
Эти заусенцы могут создавать помехи для:
При обработке пересекающихся отверстий или скрытых внутренних элементов удаление заусенцев следует планировать заранее, а не оставлять полностью на завершающую ручную операцию.
Потайные отверстия и зенковки часто используются для того, чтобы винты располагались заподлицо или ниже поверхности.
Их качество зависит не только от диаметра.
В процессе может потребоваться контроль за следующими аспектами:
Если зенковка слишком глубокая, головка винта может оказаться ниже требуемой поверхности.
Если отверстие слишком мелкое, винт может выступать и мешать сборке.
В случае декоративных корпусов неравномерная глубина зенковки также может привести к видимым различиям после сборки.
По возможности, перед снятием детали с зажима следует проверить критически важные размеры отверстий.
В зависимости от функции оператор может проверить следующее:
В качестве инструментов для проверки могут использоваться:
Если установочное отверстие выполнено неправильно, лучше выявить проблему до начала финишной обработки детали.
Для жилья, описанного в данном руководстве, этот этап может включать в себя:
Основной принцип прост:
Важные отверстия и резьбу следует обрабатывать механически, когда геометрия детали достаточно стабильна, чтобы их окончательное положение и посадка оставались надежными.
Совет: Не следует обрабатывать все отверстия одинаково. Отверстие для зазора, установочное отверстие, резьбовое отверстие, отверстие для подшипника и уплотнительное отверстие могут выглядеть похожими на чертеже, но каждое из них имеет разные функциональные требования и должно обрабатываться и проверяться соответствующим образом.
После стабилизации основной геометрии и завершения обработки критически важных отверстий и резьбы, процесс фрезерования на станке с ЧПУ переходит к чистовой обработке . На этом этапе деталь доводится до окончательных размеров, геометрических параметров и качества поверхности в соответствии с требованиями.
В данном примере для алюминиевого корпуса 6061-T6 чистовая обработка может определять окончательную толщину стенок, сопрягаемые поверхности, размеры углублений, общий размер, соотношение отверстий и видимые обработанные поверхности перед снятием заусенцев и анодированием.
Черновая обработка быстро удаляет материал, но при этом создает более высокие силы резания, больше тепла и увеличивает вероятность деформации инструмента или смещения детали.
Чистовая обработка предполагает использование более лёгких и контролируемых резов, что позволяет сосредоточиться на следующих аспектах:
Разделение этих этапов дает инженеру возможность измерить деталь после того, как большая часть материала уже удалена, и скорректировать любые небольшие смещения до получения окончательных размеров.
При чистовой обработке целью является не высокая скорость съема материала.
В процессе следует использовать стабильную комбинацию следующих компонентов:
Если чистовая обработка слишком интенсивная, инструмент может прогнуться, и деталь может сместиться.
Если слой слишком тонкий, режущий инструмент может тереть, а не резать чисто, что может снизить качество поверхности и привести к неравномерным размерам.
Для тонкостенных деталей стратегия финишной обработки должна также минимизировать боковое усилие на стенку.
В качестве примера с жилым корпусом, тонкостенные профили теперь можно довести до их окончательной толщины.
На этом этапе следует рассмотреть:
Тонкая стенка может незначительно смещаться под действием силы резания, поэтому траектория движения инструмента может потребовать обработки противоположных сторон в сбалансированной последовательности, а не удаления всего оставшегося материала с одной стороны за один раз.
Окончательную проверку стенки следует проводить после извлечения детали из зажимного приспособления, если существует значительный риск деформации.
Сопрягаемая поверхность может определять, как работает корпус:
По этой причине на заключительном этапе обработки поверхности необходимо контролировать как размеры, так и геометрию.
В зависимости от чертежа, инженеру может потребоваться выполнить следующие требования:
Например, если корпус соединяется с крышкой или прокладкой, поверхность может иметь правильную общую высоту, но сборка все равно может завершиться неудачей, если ее плоскостность выходит за пределы допустимых отклонений.
На шероховатость поверхности влияют несколько факторов, в том числе:
Для функциональных поверхностей требования к шероховатости следует выбирать в соответствии с реальными потребностями.
Например:
Необязательно требуется одинаковая отделка.
Применение излишне низких требований к шероховатости Ra к каждой поверхности может увеличить время и стоимость обработки без улучшения функциональных характеристик детали.
В случае декоративных алюминиевых деталей , рисунок обработки до анодирования может оставаться видимым после финишной обработки.
Поэтому для обработки наружных поверхностей может потребоваться более точная траектория движения инструмента и более точные методы работы, чем для обработки скрытой внутренней геометрии.
Инженер может контролировать:
Это помогает уменьшить:
Износ инструмента имеет большее значение при чистовой обработке, поскольку даже небольшие изменения в режущей кромке могут повлиять на конечные размеры и качество поверхности.
Изношенный режущий инструмент может привести к следующим последствиям:
Для критически важных элементов цех может использовать ограничения по сроку службы инструмента или заменить режущий инструмент перед окончательной чистовой обработкой.
Это особенно важно в серийном производстве, где износ одного инструмента может повлиять на несколько деталей, прежде чем проблема будет обнаружена.
По возможности, элементы, тесно взаимосвязанные между собой, следует дорабатывать без ненужных перестановок.
Например, если алюминиевый корпус имеет сопрягаемую поверхность и геометрию позиционирования, которые должны поддерживать контролируемое соотношение, то их обработка с использованием одной и той же стабильной базовой точки может уменьшить погрешность, связанную с настройкой.
Это особенно полезно для контроля:
Перед отправкой детали из цеха необходимо проверить ее критически важные размеры.
В ходе проверки могут быть проведены следующие мероприятия:
Если какой-либо размер все еще немного превышает допустимый, и остаются остатки материала, может потребоваться корректирующая чистовая обработка.
Однако, если деталь имеет недостающие размеры, механическая обработка, как правило, не может восстановить недостающий материал.
Именно поэтому системы управления технологическим процессом должны быть разработаны таким образом, чтобы безопасно приближаться к конечным параметрам, а не полагаться на корректировку после сбоя.
Для корпуса, описанного в данном руководстве, этап чистовой обработки может включать в себя:
По завершении этого этапа деталь должна соответствовать требуемым размерам и геометрии после механической обработки, а затем подвергнуть зачистке и финишной обработке поверхности.
Совет: Планирование чистовой обработки должно осуществляться с учетом метода окончательного контроля. Если измерение элемента будет производиться относительно базовой точки А на координатно-измерительной машине, лучше всего обрабатывать этот элемент, используя стратегию базовых точек, отражающую ту же функциональную взаимосвязь.
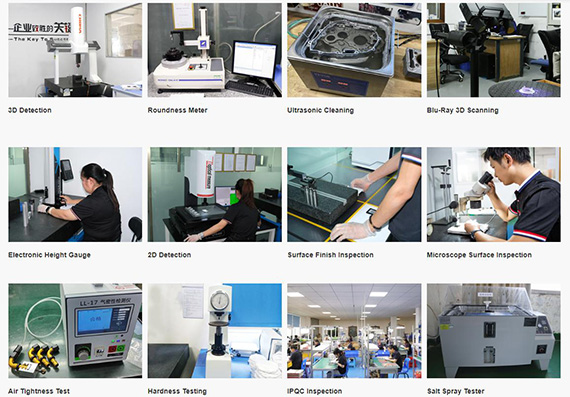
Надежный процесс фрезерования на станках с ЧПУ не должен откладывать обнаружение отклонения детали от допуска до самого конца.
Контроль качества на этапе обработки используется для проверки критически важных размеров на выбранных стадиях механической обработки, чтобы выявлять ошибки до того, как они распространятся на последующие операции, финишную обработку поверхности или серийное производство.
В данном примере для корпуса из алюминия 6061-T6 контрольные точки размещаются после удаления основного материала, изменения положения, прецизионной обработки отверстий и чистовой обработки.
Если после первой или второй настройки критически важная деталь оказывается неисправной, дальнейшая обработка оставшихся деталей лишь увеличивает время и стоимость изготовления детали, которая и так может потребовать доработки или замены.
Контроль качества в процессе производства помогает контролировать такие риски, как:
Это особенно важно для деталей, требующих нескольких операций механической обработки или многократных этапов повторной фиксации.
Цель состоит не в том, чтобы проверять каждый параметр после каждой траектории движения инструмента. Цель состоит в том, чтобы определить параметры, которые наилучшим образом указывают на стабильность процесса.
После черновой обработки деталь могла снять остаточные напряжения или изменить свою форму.
На этом этапе инженеры могут проверить:
Эти измерения помогают определить, достаточно ли запланированных резервов на полуфабрикаты и отделочные работы.
В случае алюминиевого корпуса, если после черновой обработки основного углубления деталь деформировалась сильнее, чем ожидалось, процесс можно скорректировать до завершения обработки окончательной сопрягаемой поверхности или тонких стенок.
При переворачивании детали во вторую или третью конфигурацию проверка должна подтвердить правильность восстановления нового базового положения.
Полезными могут быть следующие проверки:
Если эти параметры уже изменяются, это может указывать на следующее:
Выявление проблемы на этом этапе предотвратит ее влияние на все последующие детали, изготовленные на станке.
После обработки установочных отверстий, расточек или резьбовых элементов могут применяться следующие методы контроля:
Метод проверки должен соответствовать функции данного элемента.
Например, для изготовления прецизионного отверстия под штифт может потребоваться проверка как диаметра, так и положения.
Возможно, потребуется проверка резьбового отверстия:
Для проверки сквозного отверстия может потребоваться лишь определение его диаметра и местоположения.
Контроль в процессе производства также полезен для выявления постепенного отклонения от нормы, вызванного износом инструмента.
Например, если размеры готовой стены незначительно меняются от одного участка к другому, причиной может быть следующее:
В серийном производстве измерение выбранных критических размеров через определенные интервалы позволяет команде выявлять эти тенденции до того, как они приведут к образованию большого количества несоответствующих деталей.
Это эффективнее, чем ждать окончательной проверки, чтобы обнаружить, что несколько деталей уже вышли за пределы допустимых отклонений.
Для разных размеров требуется различное контрольно-измерительное оборудование.
К распространенным инструментам относятся:
штангенциркуль
Подходит для определения общих размеров, где не требуется очень высокая точность.
Микрометры
Используется для более точного измерения толщины, диаметра или внешних размеров.
Высотомеры
Полезно для размеров, заданных относительно контролируемой поверхности.
Штифты
Обычно используется для проверки диаметров отверстий и их соответствия.
Датчики резьбы
Используется для подтверждения наличия резьбы.
Нутромеры
Полезен для точного определения внутренних диаметров.
CMM
Используется для более сложных размерных и геометрических соотношений, в том числе:
Метод контроля следует выбирать исходя из требований чертежа, а не использовать один и тот же инструмент для всех элементов.
Для тонкостенных или чувствительных к деформации деталей некоторые размеры следует проверять также после извлечения детали из зажимного приспособления.
Тонкий корпус может выглядеть правильно в зажатом состоянии, потому что приспособление временно удерживает его в нужном положении.
После выпуска геометрия может измениться.
По этой причине важны такие параметры, как:
Возможно, потребуется проверить это без чрезмерного внешнего воздействия на деталь.
Это позволяет получить более реалистичное представление о том, как компонент будет вести себя во время фактической сборки.
Проверку не следует проводить произвольно после начала обработки.
На начальном этапе планирования процесса инженеры должны определить:
Для алюминиевого корпуса упрощенный план проверки может включать в себя:
После черновой обработки
После настройки 2
После обработки критических отверстий
После чистовой обработки
Это позволяет создавать контрольные точки на протяжении всего процесса фрезерования на станке с ЧПУ, вместо того чтобы полагаться на одну проверку в конце.
При изготовлении новой детали на заказ, как правило, первая готовая деталь должна пройти более детальную проверку, прежде чем процесс будет запущен в серийное производство.
Целью проверки первого образца является подтверждение того, что весь производственный процесс работает должным образом, включая:
Если проблема обнаружена в первом изделии, процесс можно исправить до того, как та же проблема повторится во всей партии продукции.
Для повторных заказов проверенный процесс может быть стандартизирован для повышения согласованности между партиями.
Для корпусов, описанных в данном руководстве, контроль качества в процессе производства может проводиться в следующей последовательности:
Такой подход предотвращает превращение контроля качества лишь в заключительную сортировку.
Совет: Наилучшая точка контроля обычно располагается сразу после процесса, который может привести к необратимой ошибке. Если критический размер еще можно исправить, пока остается припуск на обработку, измерьте его до того, как этот припуск будет удален.
После чистовой обработки и контроля качества в процессе производства следующим этапом является удаление заусенцев, острых кромок, стружки и остатков обработки, прежде чем деталь перейдет к финишной обработке или окончательному контролю качества.
Удаление заусенцев может показаться незначительной операцией, но плохой контроль за образованием заусенцев может привести к серьезным проблемам при сборке. Деталь может соответствовать заданным размерам, но при этом выйти из строя в процессе эксплуатации, поскольку скрытый заусенец препятствует правильной установке винта, штифта, уплотнения, соединителя или ответного компонента.
В данном примере для корпуса из алюминия 6061-T6 особое внимание следует уделить входным отверстиям, кромкам углублений, резьбовым элементам, пересекающимся отверстиям и декоративным поверхностям перед нанесением черного анодирования.
Чаще всего репейники появляются в следующих местах:
Количество заусенцев зависит от:
Алюминий относительно легко поддается механической обработке, но при этом на тонких кромках и просверленных отверстиях могут образовываться заусенцы в виде закруглений или мелких заусенцев.
Небольшую заусенку может быть трудно заметить, но она может повлиять на:
Например, если вокруг прецизионного установочного отверстия остается заусенец, ответный штифт может не полностью войти в отверстие, даже если его диаметр соответствует требуемому.
Заусенец на плоской монтажной поверхности также может создавать ложную верхнюю точку и влиять на выравнивание сборки.
Именно поэтому контроль заусенцев следует рассматривать как часть функционального качества, а не только как косметическую очистку.
Зачистка поперечных отверстий и пересекающихся каналов затруднена, поскольку заусенцы могут образовываться внутри детали, а не на открытом крае.
Эти скрытые заусенцы могут представлять особую проблему в деталях, используемых для:
В зависимости от геометрии детали для удаления заусенцев может потребоваться следующее:
По возможности лучше контролировать образование заусенцев во время обработки, чем полагаться исключительно на ручную очистку после нее.
Во многих чертежах станков с ЧПУ указываются требования к кромкам, например:
Эти требования следует интерпретировать в соответствии с функциональной функцией детали.
Для алюминиевого корпуса можно добавить небольшую фаску:
Это можно улучшить:
Однако чрезмерное разрушение кромок также может изменить функциональную геометрию.
Например, слишком большая фаска вокруг уплотнительной поверхности или элемента точного позиционирования может уменьшить полезную площадь контакта.
Ручная зачистка может привести к появлению царапин, если с деталью обращаться небрежно.
Для декоративных корпусов поверхности, которые впоследствии будут анодированы, следует защищать от:
Глубокие царапины не всегда скрываются анодированием. Во многих случаях анодирование может сделать неровности поверхности более заметными, а не менее заметными.
Именно поэтому инструменты и методы для удаления заусенцев следует выбирать в соответствии с требованиями к поверхности.
После обработки внутри могут оставаться стружки:
Эти сколы следует удалить перед осмотром и финишной обработкой поверхности.
Если стружка остается внутри резьбовых отверстий, она может создавать помехи для:
Типичные методы уборки могут включать в себя:
При проведении очистки следует избегать повреждения детали или загрязнения поверхностей, которые будут подвергаться финишной обработке.
Перед анодированием, гальваническим покрытием, нанесением защитного слоя или полировкой деталь должна быть свободна от:
Загрязнение поверхности может помешать последующей отделке и способствовать возникновению следующих проблем:
Требования к окончательной очистке зависят от процесса финишной обработки, но цех механической обработки должен поставлять на этап финишной обработки чистую и стабильную деталь.
Для обработки резьбовых отверстий часто требуется небольшая фаска или удаление заусенцев.
Однако этот процесс не должен повредить первую резьбу или уменьшить полезную длину зацепления.
Для резьбовых отверстий M3 в корпусе, показанном в примере, команда может:
Это особенно важно перед анодированием, поскольку эффекты маскирования резьбы или нанесения покрытия могут впоследствии привести к дополнительным проблемам с подгонкой.
Для корпусов, описанных в данном руководстве, процесс удаления заусенцев и очистки может включать в себя:
На данном этапе обработка на станке с ЧПУ, по сути, завершена, но деталь еще не готова. На следующем этапе необходимо убедиться, что требуемая обработка поверхности не повлияет на размеры, резьбу, сопрягаемые поверхности или внешний вид.
Совет: Удаление заусенцев следует планировать на этапе планирования процесса, а не оставлять в качестве неконтролируемой ручной операции в конце. Труднодоступные после обработки элементы часто лучше обрабатывать с помощью запрограммированных фасок или специальных операций по удалению заусенцев, пока деталь еще точно расположена в станке.
После удаления заусенцев и очистки деталь готова к переходу от механической обработки к финишной обработке поверхности . На этом этапе главная задача заключается уже не только в точности размеров. Бригада механической обработки должна убедиться, что процесс финишной обработки не создаст новых проблем с посадкой, резьбой, толщиной покрытия, внешним видом или критически важными сопрягаемыми поверхностями.
Для корпуса из алюминия 6061-T6, показанного в этом примере, требуется черное анодирование . Это означает, что требования к отделке следует пересмотреть перед тем, как деталь покинет цех механической обработки.
Качество обработки поверхности может изменить состояние обработанной детали.
В зависимости от процесса это может повлиять на:
В случае анодированных алюминиевых деталей оксидный слой частично врастает в материал, а частично выходит за пределы исходной поверхности.
Это означает, что детали с плотной посадкой, возможно, потребуется оценить перед окончательным завершением обработки.
Примеры включают в себя:
Если эти особенности игнорировать до завершения анодирования, готовая деталь может пройти проверку на механическую обработку, но оказаться бракованной при сборке.
Не каждая поверхность обязательно требует одинакового покрытия.
В зависимости от требований чертежа и сборки, некоторые участки могут остаться без покрытия.
К типичным местам ношения масок относятся:
Что касается алюминиевого корпуса, инженер должен подтвердить, соответствует ли резьба M3 следующим требованиям:
Аналогичный обзор применим и к точной центровке отверстий и сопрягаемых поверхностей.
Требования к маскировке следует четко доводить до сведения поставщика отделочных материалов, а не предполагать их соблюдение.
Для обычных косметических размеров толщина анодирования может иметь незначительное практическое значение.
Однако для элементов, плотно прилегающих друг к другу, даже небольшое увеличение толщины поверхности может иметь значение.
Например, если прецизионное отверстие обрабатывается до предельных параметров окончательной сборки перед анодированием, покрытие может уменьшить полезный диаметр.
Это может повлиять на:
Таким образом, бригада обрабатывающих мастеров должна определить, какие именно размеры являются:
Это особенно важно, когда на чертеже указаны жесткие допуски, а также анодирование, гальваническое покрытие или нанесение защитного слоя.
Состояние поверхности перед анодированием напрямую влияет на конечный внешний вид.
Черное анодирование не делает поверхность скрытой автоматически:
В случае видимых корпусов эти дефекты могут оставаться заметными после отделки или стать более заметными из-за различий в текстуре и отражении света.
Перед отправкой корпуса на анодирование необходимо проверить косметические поверхности на наличие следующих дефектов:
Если деталь будет подвергнута пескоструйной обработке перед анодированием, бригада обрабатывающих предприятий должна также определить, какие поверхности должны оставаться в пределах заданных размеров и может ли пескоструйная обработка повлиять на острые кромки или эстетические переходы.
Окончательный внешний вид анодированного покрытия зависит не только от ванны для анодирования.
На это также может влиять состояние металла до анодирования.
Возможные методы приготовления могут включать:
Например, корпус, анодированный в черный цвет после пескоструйной обработки, обычно будет выглядеть иначе, чем корпус, обработанный и анодированный непосредственно механическим способом.
Поэтому желаемый косметический результат следует определить до завершения работ.
К важным факторам могут относиться:
В случае с декоративными алюминиевыми деталями однородность цвета может стать важным фактором, волнующим клиентов.
Цвет анодированного покрытия может зависеть от таких факторов, как:
При серийном производстве использование материала одной и той же марки и поддержание контролируемого процесса отделки может помочь уменьшить видимые отклонения.
Если в одно изделие будет входить несколько корпусов, то подбор цвета следует обсудить до начала массового производства, а не оценивать только после завершения всей партии.
Перед передачей детали на финишную обработку бригада должна четко разъяснить необходимый технологический процесс.
Для алюминиевого корпуса в инструкции по отделке может быть указано следующее:
Если существует образец цвета, утвержденный эталонный образец или стандарт отделки, установленный заказчиком, его также следует использовать, где это уместно.
Это снижает риск отбраковки технически анодированной детали из-за несоответствия внешнего вида или маскировки требованиям заказчика.
Предварительный контроль перед финишной обработкой помогает гарантировать, что дефекты обработки не попадут на этап финишной обработки.
Команда может подтвердить:
Это важно, потому что после завершения чистовой обработки поверхности для устранения дефекта механической обработки может потребоваться следующее:
Стоимость коррекции, как правило, значительно возрастает после ее завершения.
Для корпусов, описанных в данном руководстве, процесс подготовки перед черным анодированием может включать в себя следующее:
На данном этапе задача состоит в том, чтобы обеспечить улучшение качества обработки поверхности детали без изменения ее функциональных характеристик.
Совет: Не следует рассматривать анодирование, гальваническое покрытие или нанесение защитного слоя как отдельный процесс, выполняемый после механической обработки. Если для вашей сборки важны окончательные размеры, резьба, отверстие, уплотнительная поверхность или эстетические требования, их следует включить в план механической обработки и контроля качества с самого начала.
После завершения обработки поверхности деталь должна пройти окончательную проверку перед утверждением к упаковке и отгрузке.
На этом этапе проверяется, соответствует ли готовая деталь требованиям чертежа после завершения всех операций механической обработки, удаления заусенцев, анодирования, погрузки и разгрузки.
В данном примере для корпуса из алюминия 6061-T6 окончательная проверка должна подтвердить не только размеры, но и плоскостность, положение отверстий, качество резьбы, состояние поверхности, внешний вид анодирования и особенности сборки.
Деталь может пройти контроль качества обработки перед анодированием, но при этом измениться после него.
Отделка поверхности может повлиять на:
Вот почему некоторые важные характеристики следует проверять в обоих случаях:
до завершения и после завершения.
Предварительная проверка подтверждает правильность обработки.
Последующий контроль качества подтверждает, что готовая поставляемая деталь по-прежнему соответствует функциональным требованиям заказчика.
При окончательной проверке размеров следует сосредоточиться на тех характеристиках, которые влияют на сборку и функциональность.
Для алюминиевого корпуса это может включать в себя:
Не для всех параметров требуется одинаковый метод контроля.
Критические размеры следует измерять с помощью оборудования, соответствующего заданному допуску.
Если на чертеже указаны геометрические допуски, окончательная проверка должна подтвердить их соответствие указанной базовой системе.
Типичные требования к геометрическим допускам и размерам могут включать:
Например, для фиксации положения относительно основной сопрягаемой поверхности в корпусе могут потребоваться установочные отверстия.
В таком случае одной лишь проверки диаметра отверстия недостаточно.
Необходимо также проверить взаимосвязь между отверстием и базовой точкой.
Координатно -измерительная машина (КИМ) полезна, когда деталь имеет несколько критически важных размеров или сложные геометрические допуски и зазоры.
Контроль с помощью координатно-измерительной машины (CMM) может помочь проверить:
В качестве примера корпуса можно использовать координатно-измерительную машину (КИМ) для подтверждения того, что крепежные и установочные элементы остаются правильными после механической обработки и анодирования.
Это особенно полезно для деталей, которые должны соединяться с другими прецизионными компонентами.
Если качество обработки поверхности может повлиять на посадку, резьбу следует проверить еще раз.
В случае отверстий M3 в алюминиевом корпусе, осмотр может включать в себя следующее:
Это помогает предотвратить распространенную ситуацию, когда резьба прошла проверку перед анодированием, но после него становится слишком тугой.
Если на чертеже указано значение шероховатости поверхности функциональной зоны, окончательная проверка может включать измерение шероховатости.
Это особенно важно для:
Поверхности, имеющие косметический характер, часто оцениваются по-разному.
Для их обнаружения может потребоваться визуальный осмотр, а не только измерение радиевого сопротивления (Ra).
В случае корпуса с черным анодированием, при окончательной проверке следует также рассмотреть:
В тех случаях, когда внешний вид имеет значение, осмотр следует проводить в контролируемых условиях.
Например, клиент может определить:
Без единого стандарта проверки один человек может принять поверхность, которая другому не понравится.
Заключительную часть следует также оценить с точки зрения сборки.
В зависимости от приложения это может включать проверку:
Для деталей с повышенным риском более информативным может оказаться проверка сборки или функциональная проверка, чем проверка только отдельных размеров.
При серийном производстве окончательная проверка должна также подтвердить, что готовые детали можно отследить до соответствующей производственной партии.
В зависимости от требований проекта, отслеживаемость может включать в себя:
Это становится особенно важным, когда с течением времени производится несколько модификаций одной и той же детали.
Выпуск правильной версии продукта так же важен, как и правильная обработка размеров.
Для проектов заказчиков, требующих документирования, в пакет документов для окончательной проверки могут входить:
Документация должна точно соответствовать требованиям проекта.
Для опытных образцов может быть достаточно упрощенного протокола проверки.
Для серийного производства или отраслей с более строгим контролем может потребоваться более полная прослеживаемость.
Для корпусов, описанных в данном руководстве, окончательная проверка может проводиться в следующей последовательности:
Цель окончательной проверки заключается не просто в отделении исправных деталей от бракованных.
Строгий процесс контроля качества включает в себя окончательную проверку, подтверждающую, что весь рабочий процесс фрезерования на станке с ЧПУ — от проверки чертежа до финишной обработки — позволил получить деталь точно в соответствии с задуманным.
Совет: При окончательной проверке следует придерживаться той же логики базовых элементов и функциональных требований, которые указаны на чертеже. Даже точное измерение элемента относительно неправильной точки отсчета может привести к результатам проверки, которые не будут отражать поведение детали в процессе сборки.
После завершения окончательной проверки деталь проходит еще один важный этап, прежде чем попасть к клиенту: упаковка и защита при транспортировке.
Деталь, изготовленная на станке с ЧПУ, может соответствовать всем заданным размерам, но при этом стать непригодной для использования, если она поцарапана, помята, загрязнена или смешана с неправильной партией во время транспортировки. Это особенно важно для готовых алюминиевых корпусов с декоративным анодированием поверхности.
В данном примере, для корпуса из анодированного алюминия 6061-T6 черного цвета, упаковка должна защищать как функциональность, так и внешний вид.
Поверхности из анодированного алюминия могут быть повреждены, если готовые детали трутся друг о друга во время погрузки или транспортировки.
Возможные дефекты включают:
В случае видимых корпусов детали следует располагать отдельно, а не упаковывать в рыхлую тару.
В зависимости от размера, геометрии и количества, подходящая защита может включать в себя:
Цель состоит в предотвращении прямого контакта металла с металлом.
Упаковка также должна защищать элементы, влияющие на сборку.
Они могут включать:
Например, если корпус имеет плоскую уплотнительную поверхность, эта поверхность не должна непосредственно соприкасаться с твердыми упаковочными материалами.
Небольшая вмятина на декоративной кромке может быть визуально неприемлема, в то время как вмятина на уплотнительной или установочной поверхности может сделать деталь функционально непригодной для использования.
Перед упаковкой детали следует проверить на наличие следующих признаков:
Это особенно важно для деталей, используемых в:
Требуемый уровень чистоты зависит от области применения заказчика, но готовые детали не должны поступать загрязненными в процессе производства или упаковки.
Тонкостенные корпуса могут быть повреждены не только от ударов, но и от чрезмерного давления при упаковке.
Если тяжелые детали укладывать непосредственно на тонкие алюминиевые компоненты, нагрузка может вызвать следующие последствия:
Упаковка должна обеспечивать поддержку детали в наиболее прочных структурных местах и избегать давления на гибкие стенки.
Для более сложных геометрических форм могут использоваться специальные лотки или формованный пенопласт, чтобы надежно закрепить компонент, не деформируя его.
Упаковка также является частью системы отслеживания производственного процесса.
В каждой партии товара должна быть четко указана следующая информация:
В проектах с большим количеством похожих деталей четкая маркировка снижает риск:
Это приобретает все большее значение в условиях серийного производства.
Если заказчик требует наличия документации, подтверждающей качество, записи должны соответствовать фактически отгружаемым деталям.
В зависимости от проекта, в состав посылки могут входить или указываться следующие данные:
Это гарантирует, что клиент сможет отследить доставленные детали по соответствующим производственным и контрольным записям.
При международных перевозках упаковка должна выдерживать следующие условия:
Это означает, что упаковку следует выбирать в соответствии с фактическим маршрутом доставки, а не только с условиями внутри завода.
Для более тяжелых или дорогостоящих деталей, изготовленных на станках с ЧПУ, могут потребоваться более прочные внешние картонные коробки, усиленная упаковка или специальные защитные решения.
Для корпусов с черным анодированным покрытием, описанных в данном руководстве, процесс упаковки может включать в себя следующее:
На этом этапе процесс фрезерования на станке с ЧПУ завершен — от проверки чертежей и проектирования с учетом технологичности производства до механической обработки, финишной обработки, контроля качества и окончательной защиты при поставке.
Совет: Упаковку следует рассматривать как заключительный этап контроля качества на производстве. Если деталь прибыла поцарапанной, помятой, смешанной с деталью неправильной модификации или поврежденной в критически важном месте сопряжения, клиент воспринимает это как производственный брак, независимо от того, насколько точно она была обработана.
Для упрощения понимания всего процесса фрезерования на станках с ЧПУ, на следующем примере показано, как типичный корпус из алюминия 6061-T6 проходит путь от сырья до готовой детали, анодированной в черный цвет.
Это не пример конкретного проекта заказчика. Это практический пример того, как планирование процесса, оснастка, последовательность обработки, контроль качества и чистовая обработка поверхности взаимодействуют при изготовлении стандартного корпуса, обработанного на станке с ЧПУ с высокой точностью.
Деталь изготавливается из алюминиевого блока 6061-T6 и включает в себя несколько элементов, обычно встречающихся в корпусах, изготовленных на заказ:
Хотя ни одна из этих особенностей сама по себе не является необычной, их сочетание в одной детали создает ряд производственных трудностей.
Основные риски заключаются не только в том, сможет ли режущий инструмент достичь нужной геометрии. Завод также должен контролировать:
Процесс начинается с создания 2D-чертежа и 3D-модели.
Инженер определяет особенности, которые непосредственно влияют на сборку, такие как:
Первая задача — понять, каким функциям следует отдать наивысший приоритет в управлении процессом.
Например, если два установочных отверстия определяют положение корпуса в окончательной сборке, то их взаимосвязь с сопрягаемой поверхностью важнее, чем нефункциональный внешний край.
Затем проводится проверка корпуса на предмет производственных рисков.
Инженер может установить, что:
Если изменение конструкции может упростить обработку без влияния на функциональность, то отзывы о технологичности производства (DFM) можно предоставить до начала производства.
Если конструкцию изменить невозможно, необходимо скорректировать производственный процесс для контроля рисков.
Марка и состояние материала проверяются перед обработкой.
Необработанный алюминиевый заготовка нарезается с запасом, так что остается достаточно материала для:
Затем заготовку очищают и подготавливают к первой настройке механической обработки.
Для проектов, требующих отслеживаемости, партия материала и соответствующая документация могут быть привязаны к производственной партии.
Перед началом обработки геометрии корпуса инженер определяет стратегию базовых точек.
Практическим решением может быть получение плоской обработанной поверхности на раннем этапе и повторное использование этой поверхности в качестве эталона при последующих настройках.
Последовательность обработки может быть спланирована следующим образом:
Настройка 1: Определите базовую точку и приблизительно наметьте основную лунку.
Настройка 2: Переверните деталь и обработайте противоположную сторону на станке.
Настройка 3: При необходимости, особенности конструкции со стороны станка.
Дальнейшие операции: После того, как деталь станет более стабильной, завершите обработку важных поверхностей, отверстий и резьбы.
Это позволяет избежать ненужного накопления допусков между настройками.
Заготовку можно первоначально закрепить в тисках или подходящем приспособлении.
После создания основной геометрии корпус становится менее жестким, поэтому в последующих конфигурациях может потребоваться:
В местах зажима следует избегать прямой нагрузки на тонкостенные профили.
Это важно, потому что тонкий корпус может быть с трудом принят в нужной форме во время зажима, а затем вернуться в исходное положение после освобождения.
Затем на основе утвержденного технологического плана создается программа CAM.
Более крупная концевая фреза может удалить большую часть материала из основного углубления, в то время как инструменты меньшего размера предназначены для обработки более узких углов и сложных геометрических форм.
Программа разделяет:
Перед началом обработки моделируются траектории движения инструмента для проверки вылета инструмента, зазора между зажимным устройством и обрабатываемым материалом, предотвращения столкновений и наличия остатков материала.
Заготовка загружается в станок, и первая опорная поверхность обрабатывается фрезерным станком.
Это обеспечивает детали контролируемую базовую точку, которую можно использовать для последующих замеров и изменения положения.
Перед началом основной черновой обработки оператор подтверждает:
Большая часть материала внутри корпуса теперь удалена.
Однако стены и важные поверхности не сразу обрезаются до окончательного размера.
Контролируемый запас оставляется для последующих операций.
Это позволяет детали свободно перемещаться после удаления основного материала, оставляя при этом достаточно материала для корректировки на этапах получистовой и чистовой обработки.
Таким образом, тонкостенные участки остаются несколько прочнее на этапе обработки с максимальной нагрузкой.
После предварительной обработки корпус можно освободить, снова закрепить и проверить на наличие люфта.
Если большой карман стал причиной:
Процесс еще можно скорректировать, поскольку остатки готовой продукции еще есть.
Затем деталь может быть подвергнута полуфабрикации, чтобы приблизить ее геометрию к окончательным размерам без удаления последнего корректировочного припуска.
Деталь перемещается с использованием обработанной базовой точки.
Затем противоположная сторона обрабатывается механически для управления:
Опорные поверхности должны быть чистыми и устойчивыми, чтобы стружка или заусенцы не создавали ложного положения при установке.
На этом этапе деталь ближе к своей окончательной структуре и, следовательно, более чувствительна к усилию зажима.
После того как корпус будет надежно зафиксирован, можно приступать к сверлению установочных отверстий и нарезанию резьбы.
Например:
Точные установочные отверстия обрабатываются на основе заданной базовой точки, так что их положение соответствует окончательному соотношению компонентов при сборке.
Также проверяется глубина резьбы и отсутствие заусенцев на входном отверстии.
Оставшиеся запасы теперь вывезены из:
Для чистовой обработки используются меньшие усилия резания, что позволяет улучшить:
Критические размеры измеряются до извлечения детали из установки.
Для элементов, чувствительных к деформации, некоторые измерения можно повторить и после снятия зажима.
Контрольные точки используются на протяжении всего процесса, а не только в конце.
Что касается жилья, то к ним могут относиться:
Это помогает выявить проблемы на том этапе, когда еще возможна корректирующая обработка.
После завершения обработки на станке с ЧПУ все кромки, отверстия, резьба и внутренние поверхности проверяются на наличие заусенцев.
Особое внимание уделяется:
Затем деталь очищают от стружки, охлаждающей жидкости, масла и других загрязнений перед анодированием.
Перед финишной обработкой поверхности команда подтверждает:
Также проверяются косметические поверхности на наличие царапин или следов использования, поскольку анодирование не обязательно их скроет.
После анодирования в черный цвет корпус возвращается на окончательную проверку.
Команда проверяет:
В зависимости от требований чертежа, критически важные размеры могут быть проверены с помощью координатно-измерительной машины (КИМ) или другого подходящего контрольно-измерительного оборудования.
Наконец, готовый корпус защищается, чтобы анодированная поверхность не повредилась во время транспортировки.
Упаковка может разделять каждую деталь и защищать:
На отгрузке указаны правильный номер детали, версия, количество и информация о партии.
Полный маршрут можно описать следующим образом:
2D-чертеж + 3D-модель
→ Обзор DFM
→ Проверка материала 6061-T6
→ Подготовка заготовки
→ Планирование опорных точек
→ Дизайн светильника
→ CAM-программирование
→ Настройка 1
→ Черновая обработка
→ Проверка на напряжение/деформацию
→ Получистовая обработка
→ Настройка 2
→ Критические отверстия и резьба
→ Финишная обработка
→ Проверка в процессе
→ Удаление заусенцев и очистка
→ Черный анодирование
→ Окончательная проверка
→ Защитная упаковка
→ Доставка
Если этот же корпус изготавливается без четко спланированного процесса обработки, могут возникнуть следующие проблемы:
Именно поэтому качество детали, изготовленной на станке с ЧПУ, зависит не только от точности станка.
Конечный результат достигается за счет полного сочетания проверки чертежей, планирования базовых точек, контроля оснастки, последовательности обработки, стратегии траектории движения инструмента, контроля качества, чистовой обработки поверхности и защиты при доставке.
Совет: При сравнении поставщиков оборудования для обработки на станках с ЧПУ не ограничивайтесь вопросом о том, какой допуск могут обеспечить их станки. Спросите, как они планируют базовые параметры, оснастку, последовательность черновой и чистовой обработки, контроль качества на всех этапах производства вашей конкретной детали. Именно этот процесс часто определяет, можно ли воспроизвести тот же допуск во всей производственной партии.
Общее время, необходимое для процесса фрезерования на станке с ЧПУ, зависит от гораздо большего числа факторов, чем просто от самого цикла работы станка.
Для деталей, изготовленных по индивидуальному заказу, полный срок выполнения может включать в себя:
Это означает, что для двух деталей со схожими габаритными размерами может потребоваться совершенно разное время изготовления.
Чем сложнее геометрия, тем дольше обычно занимает процесс обработки.
К факторам, которые могут увеличить сроки выполнения заказа, относятся:
Например, простая алюминиевая пластина с просверленными отверстиями может быть изготовлена быстро.
Для корпуса из алюминия 6061-T6, используемого в этом руководстве, требуется больше времени, поскольку он включает в себя большой карман, тонкие стенки, установочные отверстия, резьбу, несколько этапов установки, финишную обработку и анодирование.
Разница заключается не только во времени резки. Более сложные детали также требуют дополнительного программирования, планирования оснастки, контроля качества и проверки процесса.
Каждая дополнительная настройка увеличивает время.
Для детали, которую можно собрать только с одной точки обзора, может потребоваться:
Деталь, требующая трех или четырех ориентаций, может нуждаться в дополнительных:
Это одна из причин, почему 4-осевая или 5-осевая обработка иногда может сократить общее время выполнения сложных деталей, даже если почасовая ставка станка выше.
Меньшее количество настроек также может снизить риск переноса допусков.
Для резки различных материалов требуются разные условия.
Алюминий, например, сплав 6061-T6, как правило, обрабатывается быстрее, чем более твердые или сложные в обработке материалы, такие как:
Для более твердых или упрочняемых материалов может потребоваться:
В результате, для одной и той же геометрии время цикла может сильно различаться в зависимости от используемого материала.
Жесткие допуски влияют не только на заключительный этап финишной обработки.
Это также может увеличить время, необходимое для:
Например, некритичный внешний размер с допуском ±0.10 мм обычно проще изготовить, чем плоскую сопрягаемую поверхность или расположение установочных отверстий, контролируемые в гораздо более жестких пределах.
Если жесткие допуски применяются без необходимости по всему чертежу, это может привести к увеличению времени обработки и времени контроля качества.
Деталь, изготовленная на станке с ЧПУ, может быть полностью готова с точки зрения механической обработки, но при этом нуждаться в дополнительной финишной обработке.
Распространенные способы обработки поверхности включают:
В рассматриваемом примере корпуса черное анодирование включает в себя дополнительные этапы после механической обработки:
Очистка → Предварительная обработка → Анодирование → Окрашивание → Герметизация → Окончательная проверка
Если деталь также требует пескоструйной обработки перед анодированием, маскирования резьбы или более строгой однородности цвета, может потребоваться дополнительное время обработки.
Поэтому отделку поверхности следует учитывать при оценке общего графика поставок.
Для создания простого прототипа может потребоваться лишь проверка ключевых размеров.
Для изготовления прецизионной детали может потребоваться:
Эти требования к качеству увеличивают время изготовления, но также снижают риск попадания несоответствующих деталей в сборочный цех.
Для критически важных компонентов время, затрачиваемое на проверку, следует планировать в рамках производственного процесса, а не рассматривать как необязательный заключительный этап.
Изготовление первого прототипа обычно занимает больше времени на каждую деталь, поскольку производственный процесс еще не отлажен.
Заводу может потребоваться:
После проверки процесса повторное производство может стать более эффективным, поскольку:
уже подтверждены.
При серийном производстве основной акцент смещается с разработки процесса на обеспечение повторяемости и контроль времени цикла.
Для индивидуальных проектов с ЧПУ сроки выполнения зависят от фактических требований к чертежам и отделке, но VMT обычно поддерживает следующие варианты:
Указанные сроки не являются гарантированными для каждой детали. Более точный график может быть подтвержден только после проверки ваших чертежей, материалов, допусков, количества и требований к обработке поверхности.
Для корпусов, описанных в данном руководстве, общее время изготовления может включать в себя:
Таким образом, время обработки на станке с ЧПУ составляет лишь часть общего времени выполнения заказа.
Поставщик, который указывает в цене только количество машино-часов, не принимая во внимание инженерные работы, контроль качества, отделку и обработку, может предоставить нереалистичную оценку сроков поставки.
Совет: Если у вашего проекта фиксированная дата запуска или сборки, сообщите об этом поставщику станков с ЧПУ до начала производства. Наличие материалов, сложность оснастки, обработка поверхности, документация по контролю качества и отгрузка должны планироваться в обратном порядке относительно требуемой даты поставки, а не добавляться после завершения обработки.
Стоимость процесса фрезерования на станке с ЧПУ определяется не только временем работы станка.
При изготовлении детали по индивидуальному заказу окончательная цена зависит от всего производственного процесса, включая сложность чертежа, материал, количество наладок, требования к оснастке, время обработки, допуски, контроль качества, обработку поверхности и объем производства.
Именно поэтому стоимость фрезерования на станках с ЧПУ двух деталей схожего размера может сильно отличаться.
В случае с алюминиевым корпусом 6061-T6, используемым в данном руководстве, основными факторами, определяющими стоимость, являются сложность надежного изготовления детали, а не просто количество удаляемого алюминия.
Для более сложной геометрии обычно требуется больше:
К факторам, обычно увеличивающим стоимость обработки, относятся:
Например, для простой прямоугольной алюминиевой пластины может потребоваться лишь базовая обработка поверхности, сверление и контурное фрезерование.
Для изготовления алюминиевого корпуса, описанного в этом руководстве, необходимо:
Это усложняет процесс его производства и, следовательно, увеличивает его стоимость.
Любая настройка системы влечет за собой дополнительные трудовые и производственные риски.
При каждом перемещении детали заводу может потребоваться:
Если для изготовления детали требуется три или четыре отдельных положения, затраты на переналадку могут стать значительными.
Таким образом, сокращение количества ненужных настроек может снизить затраты.
Это одна из причин, почему 4-осевой или 5-осевой станок иногда может быть более экономичным для обработки сложных деталей, даже если его почасовая ставка выше.
Если усовершенствованное оборудование объединит несколько этапов производства в один, общая себестоимость производства может снизиться.
Более жесткие допуски требуют более тщательного контроля технологического процесса.
Допуск, например, ±0.10 мм, может быть относительно легко достижим для некритичного элемента.
Требование, например, ±0.01 мм, может включать в себя следующее:
Стоимость еще больше возрастает, когда ко многим параметрам применяются очень жесткие допуски.
Именно поэтому допуски должны соответствовать реальным функциональным потребностям.
В рассматриваемом примере с корпусом, более строгий контроль может быть оправдан в отношении установочных отверстий и сопрягаемых поверхностей, в то время как некоторые наружные габаритные размеры могут быть необоснованными.
Для обработки тонкостенных деталей часто требуется больше времени, поскольку необходимо тщательно контролировать силы резания и зажим.
Процесс может включать:
Эти дополнительные операции увеличивают время цикла, но также снижают риск:
Более дешевый процесс, при котором удаление материала происходит слишком агрессивно, может сократить время работы станка на начальном этапе, но увеличить количество брака и объем доработок в дальнейшем.
Внутренний радиус скругления углов напрямую влияет на размер фрезы.
Для очень малого радиуса может потребоваться:
Например, если глубокий карман позволяет использовать внутренний угол R3, на заводе могут использовать более крупную и жесткую фрезу.
Если для обработки того же кармана требуется радиус R0.5, для окончательной обработки угла может потребоваться инструмент гораздо меньшего размера.
Если малый радиус функционально не является необходимым, его увеличение может быть простым способом снижения затрат.
Для обработки сложных структур часто требуются инструменты с длинной стрелой.
Более длинные инструменты менее жёсткие и могут потребовать:
Это увеличивает время обработки.
Глубокие полости также могут затруднять удаление стружки, что может еще больше снизить эффективность резки.
Там, где это позволяет конструкция, уменьшение ненужной глубины или улучшение доступа к инструменту может снизить стоимость обработки.
Материал влияет как на стоимость сырья, так и на время обработки.
Алюминий 6061-T6 , как правило, легче поддается механической обработке, чем:
Для более твердых материалов может потребоваться:
Поэтому при выборе материала следует учитывать как эксплуатационные характеристики детали, так и технологичность изготовления.
Выбор более дорогого сплава, чем требуется для конкретного применения, может увеличить стоимость без улучшения конечного продукта.
Большое количество отверстий или резьбы может существенно увеличить время цикла.
Для работы каждой функции может потребоваться:
Нарезание тонкой глухой резьбы может быть особенно трудоемким процессом, если требуется контролируемая глубина и тщательное удаление стружки.
В качестве примера с корпусом можно привести каждое резьбовое отверстие M3, которое добавляет не только несколько секунд работы по резке. Оно также требует сверления, нарезания резьбы, очистки и проверки.
Стандартная механическая обработка поверхности обычно обходится дешевле, чем строгая косметическая или функциональная отделка.
Такие требования, как:
добавить дополнительные этапы обработки.
Для корпуса с черным анодированным покрытием стоимость может включать в себя:
Требования к внешнему виду также могут увеличить затраты на обработку, поскольку необходимо предотвращать появление царапин и вмятин на протяжении всего производственного процесса.
Контроль качества также влияет на стоимость фрезерования на станках с ЧПУ.
Для простой детали может потребоваться лишь базовая проверка размеров.
Для изготовления прецизионной детали может потребоваться:
Чем важнее деталь, тем больше времени может потребоваться на контроль качества.
Контроль качества не следует рассматривать как напрасные затраты. Для критически важных компонентов он снижает риск отказов при сборке, бракованных партий и дорогостоящих проблем в дальнейшем.
Количество существенно влияет на себестоимость единицы продукции.
Для прототипа стоимость составляет:
распределено лишь по одной или нескольким частям.
При больших объемах производства эти первоначальные инженерные затраты распределяются на большее количество деталей.
Таким образом, стоимость одной детали может снижаться по мере увеличения объема производства.
Однако для крупных производственных партий могут потребоваться дополнительные инвестиции в:
Эти инвестиции могут увеличить первоначальные затраты, но снизить себестоимость единицы продукции и улучшить воспроизводимость результатов по всей партии.
Анализ DFM (проектирование для производства) — один из наиболее эффективных способов снижения затрат до начала производства.
К числу распространенных возможностей относятся:
Цель состоит не в том, чтобы упростить деталь в ущерб ее функциональности.
Цель состоит в устранении производственных трудностей, которые не приносят реальной пользы конечному продукту.
В данном руководстве основными факторами, влияющими на стоимость жилья, могут быть:
Анализ технологичности производства (DFM) может снизить затраты за счет:
Таким образом, самая низкая цена не всегда означает самую низкую конечную себестоимость производства.
Если использование недорогого процесса приводит к деформации, необходимости доработки, дефектам поверхности или сбоям в сборке, общая стоимость проекта может быть значительно выше.
Совет: При сравнении цен на фрезерные станки с ЧПУ уточняйте, что в них входит. Материалы, приспособления, контроль качества, обработка поверхности, документация по качеству и упаковка могут привести к существенным различиям в ценах, даже если цикл обработки схож.
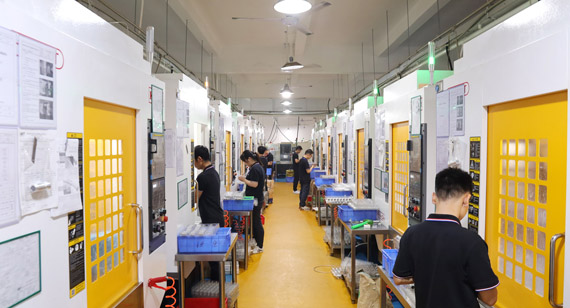
Стабильность процесса фрезерования на станке с ЧПУ зависит не только от точности станка. Конечный результат создается за счет того, как чертеж, базовые параметры, приспособление, траектория движения инструмента, последовательность обработки, контроль качества, чистовая обработка поверхности и упаковка контролируются в рамках единого взаимосвязанного рабочего процесса.
В компании VMT цель состоит не просто в обработке геометрии, показанной в вашей CAD-модели. Процесс построен вокруг особенностей, влияющих на сборку, функциональность, внешний вид и возможность повторного производства.
Перед началом обработки инженерная группа проверяет следующие параметры:
Цель состоит в выявлении производственных рисков до того, как они превратятся в проблемы, связанные с обработкой металла.
Например, в ходе проверки могут быть выявлены следующие факты:
При необходимости VMT предоставляет обратную связь по DFM (проектированию для производства), позволяя вам решить, следует ли оптимизировать конструкцию или оставить чертеж без изменений и контролировать риски на протяжении всего производственного процесса.
Критические размеры не следует обрабатывать отдельно, не учитывая их взаимосвязь с остальной частью детали.
План инженеров VMT:
перед выпуском программы в производство.
В случае с алюминиевым корпусом в процессе приоритет будет отдаваться взаимосвязи между:
Там, где это практически возможно, тесно связанные элементы обрабатываются из одной и той же базовой заготовки или в одной и той же установке, чтобы уменьшить накопление допусков.
Выбор зажимного приспособления зависит от геометрии и этапа производства.
В зависимости от вашей части, VMT может использовать:
При обработке тонкостенных деталей усилие зажима и расположение опор контролируются таким образом, чтобы зажимное приспособление не деформировало деталь до начала обработки.
Когда после черновой обработки изменяется геометрия заготовки, стратегия закрепления заготовки может также измениться для последующих настроек, поскольку деталь уже не такая жесткая, как исходная заготовка.
Для деталей с высокой интенсивностью съема материала, тонкими стенками или жесткими геометрическими требованиями технология VMT не предполагает использования одного агрессивного этапа обработки.
Этот процесс можно разделить на следующие этапы:
Черновая обработка → Стабилизация → Получистовая обработка → Чистовая обработка
Это позволяет отслеживать перемещение детали, даже когда обрабатываемый материал еще не извлечен.
Для деталей, чувствительных к деформации, процесс может также включать в себя:
Это особенно полезно для корпусов, пластин, рам и других деталей, где удаление значительной части исходного материала может повлиять на конечную геометрию.
Программирование CAM-систем разрабатывается с учетом реальных рисков, связанных с обработкой материалов.
Инженерная группа рассматривает следующие вопросы:
При обработке тонкостенных или прецизионных деталей траекторию движения инструмента можно регулировать для уменьшения силы резания и отклонения.
Для обработки глубоких карманов можно сначала удалить большую часть материала с помощью более крупных жестких фрез, а более мелкие инструменты используются только там, где это необходимо.
Для снижения риска возникновения следующих проблем перед началом обработки также проводится моделирование различных программ:
Контроль качества интегрирован в технологический процесс фрезерования на станках с ЧПУ.
В зависимости от детали, VMT может проверять критически важные размеры:
Инспекционное оборудование может включать в себя:
Критические размеры можно проверять в процессе производства, что позволяет выявлять отклонения в технологическом процессе до того, как они повлияют на всю партию.
Для соответствующих проектов компания VMT проводит 100% контроль критически важных размеров и может предоставлять отчеты о измерении размеров или данные, полученные с помощью координатно-измерительной машины, в соответствии с требованиями заказчика.
При изготовлении новой детали на заказ первый образец используется для подтверждения стабильности всего производственного процесса.
Первая статья может это подтвердить:
Если будет обнаружена проблема, процесс можно будет исправить до начала крупномасштабного производства.
После утверждения прототипа и первого образца, проверенные параметры могут быть стандартизированы для пилотного и повторного производства.
Это помогает повысить стабильность качества от партии к партии.
Отделка поверхности не рассматривается как отдельный заключительный этап.
В отношении анодирования, нанесения покрытий, полировки, PVD-покрытия, пассивации и других видов отделки компания VMT анализирует, как данный процесс может повлиять на:
Это важно, потому что размер, который был правильным до финишной обработки, может не остаться правильным после, если пренебречь требованиями к накоплению покрытия или маскировке.
Благодаря учету качества обработки на этапе механической обработки и планированию контроля, конечная поставляемая деталь контролируется в соответствии с ее фактическим состоянием при сборке.
После завершения всех операций механической обработки и чистовой отделки готовая деталь проверяется на соответствие последнему чертежу и его редакции.
В зависимости от проекта, заключительная проверка может включать в себя:
После утверждения детали упаковываются в соответствии с их геометрией и требованиями к поверхности.
Для изготовления декоративных или прецизионных компонентов компания VMT может использовать:
для уменьшения царапин, вмятин и соприкосновения деталей во время транспортировки.
Цель состоит в том, чтобы убедиться, что состояние, прошедшее окончательную проверку, совпадает с состоянием, в котором вы получите товар.
Компания VMT поддерживает полный цикл работ по фрезерованию на станках с ЧПУ, от разработки прототипов до серийного производства.
Та же логика управления процессом может быть применена и к следующим компонентам:
Анализ DFM → Прототип → Проверка первого образца → Пилотная партия → Серийное производство → Окончательная проверка → Доставка
Это особенно важно, когда для вашего проекта требуется не только один приемлемый прототип, но и стабильные размеры и внешний вид в нескольких производственных партиях.
Совет: При оценке поставщика оборудования для фрезерования с ЧПУ не ограничивайтесь вопросами о допусках станка или почасовой ставке. Спросите, как поставщик контролирует перенос базовых элементов, оснастку, деформацию, контроль качества на всех этапах производства, чистовую обработку поверхности и проверку первого образца. Именно эти параметры контроля часто определяют, можно ли стабильно воспроизводить один и тот же результат.
Надежный процесс фрезерования на станках с ЧПУ — это не просто вырезание детали по форме. Конечный результат зависит от того, насколько хорошо контролируется весь рабочий процесс — от проверки чертежей и проектирования с учетом технологичности производства до планирования базовых параметров, проектирования оснастки, черновой обработки, чистовой обработки, контроля качества, обработки поверхности и окончательной упаковки.
Если хотя бы один из этих этапов спланирован плохо, проблемы могут возникнуть позже, например:
Именно поэтому лучше всего контролировать риски, связанные с механической обработкой, до начала производства.
В компании VMT вы можете отправить свой 2D-чертеж и 3D CAD-модель на инженерную проверку перед началом обработки. Наша команда может оценить ваши:
При необходимости мы можем предоставить обратную связь по DFM (проектированию для производства), чтобы помочь выявить особенности, которые могут увеличить сложность обработки, стоимость, деформацию или риск при проверке.
Для новых проектов VMT поддерживает полный рабочий процесс, начиная с:
Анализ DFM → Прототип → Проверка первого образца → Пилотная партия → Серийное производство → Окончательная проверка → Доставка
Независимо от того, нужен ли вам единичный прототип или серийное производство, цель одна и та же: создать процесс механической обработки, который позволит получать детали, не только соответствующие заданным размерам, но и стабильные при сборке и однородные по партиям.
Загрузите свою последнюю версию:
Компания VMT может проанализировать ваш проект и предоставить коммерческое предложение, а также обратную связь по производственным вопросам, основанные на фактической геометрии детали и производственных требованиях.
Отправьте ваши чертежи, требования и целевое количество. Компания VMT рассмотрит ваш проект и предоставит решение по механической обработке и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Перед началом производства необходимо предоставить как можно больше информации о процессе изготовления.
В идеале, отправьте:
Трехмерная модель определяет геометрию, а двухмерный чертеж передает важные требования к производству и контролю качества.
Если какая-либо информация отсутствует, поставщик станков с ЧПУ может быть вынужден делать предположения, что увеличивает риск расхождений в ценовых предложениях, ошибок при обработке или проблем со сборкой.
Для нового проекта лучше уточнить ключевые требования до начала CAM-программирования и подготовки оснастки.
Для многих деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, наилучшим вариантом является предоставление обоих вариантов.
3D -модель помогает заводу понять:
Двумерный чертеж обычно содержит информацию, которая может быть не полностью определена в трехмерной модели, в том числе:
Деталь может быть геометрически корректной согласно 3D-модели, но при этом не пройти сборку, если функциональный допуск или требования к базовым точкам были неправильно поняты.
Если у вас есть только 3D-модель, механическая обработка может быть возможна для более простых деталей, но критически важные размеры и требования к чистовой обработке следует уточнить до начала производства.
Черновая и чистовая обработка имеют разные цели.
Черновая обработка позволяет эффективно удалить большую часть материала.
Чистовая обработка позволяет контролировать конечные размеры, геометрию и качество поверхности.
Разделение этих двух этапов помогает уменьшить влияние:
Например, если большой алюминиевый корпус обрабатывается непосредственно до окончательной толщины стенки во время черновой обработки, тонкие стенки могут сместиться после снятия зажима с детали.
Оставляя припуск на механическую обработку, завод может проверить деталь после удаления основного материала, а затем использовать контролируемые чистовые проходы для достижения окончательного допуска.
Для деталей, чувствительных к деформации, применяется такой процесс, как:
Черновая обработка → Получистовая обработка → Контроль качества → Чистовая обработка
Зачастую это обеспечивает большую стабильность, чем резка непосредственно до конечного размера.
Фиксированного числа нет.
Количество настроек зависит от:
Для простой пластины может потребоваться всего одна настройка.
Для проживания может потребоваться:
Для более сложных деталей может быть целесообразно использовать 4-осевую или 5-осевую обработку, чтобы сократить количество перепозиционирований.
Однако меньшее количество настроек не всегда автоматически означает лучшее качество.
Реальная цель состоит в том, чтобы свести к минимуму ненужные перестановки, сохраняя при этом стабильную фиксацию заготовки и доступ к инструменту.
Для элементов с жесткими позиционными соотношениями обработка в рамках одной и той же установки может помочь уменьшить накопление допусков.
Время зависит от функции данной функции.
В некоторых случаях обычные отверстия с зазором могут быть обработаны на более ранних этапах процесса.
Высокоточные характеристики, такие как:
Часто их обрабатывают после завершения основных черновых операций, когда деталь становится более стабильной по размерам.
Это снижает риск того, что последующее удаление материала или снятие напряжений изменят их окончательное положение.
Планирование обсуждений также должно учитывать следующие факторы:
В случае анодированных деталей завод также должен подтвердить, требуется ли маскировка резьбовых отверстий или допустимо ли нанесение покрытия в несколько слоев.
Деформация тонких стенок обычно контролируется на протяжении всего процесса обработки, а не с помощью какого-либо одного метода.
К распространенным мерам контроля относятся:
Этот элемент имеет особое значение.
Если тонкая стенка зажата слишком сильно, она может быть вдавлена в нужное положение во время обработки, а затем отскочить обратно после освобождения.
В случае деталей, подверженных высокому риску, завод может также освободить и повторно закрепить компонент после черновой обработки, чтобы проверить, не вызвало ли перераспределение напряжений смещение, прежде чем начнется окончательная обработка.
Контроль качества должен проводиться на нескольких этапах процесса фрезерования на станке с ЧПУ.
В зависимости от детали может проводиться проверка:
После черновой обработки
Для проверки деформации и оставшегося запаса.
После изменения положения
Для подтверждения точности восстановления опорной точки и установки параметров.
После прецизионной обработки отверстий
Для проверки диаметра, положения и качества резьбы.
После завершения обработки
Для подтверждения окончательных размеров и геометрии.
После финишной обработки поверхности
Чтобы убедиться, что нанесение покрытия, анодирование или гальванизация не повлияли на функциональные характеристики.
В случае с новой деталью, как правило, первый экземпляр должен пройти более детальную проверку, прежде чем будет выпущена вся партия.
Это помогает выявлять проблемы в процессе до того, как они повторятся в нескольких частях.
Да, оно может.
Такие процессы, как:
Возможно изменение размеров поверхности или посадки.
Это особенно важно для:
Например, анодирование алюминиевого канала может уменьшить полезный внутренний диаметр.
Поэтому перед началом производства бригада обрабатывающих мастеров должна определить, следует ли выполнять следующие действия в отношении той или иной детали:
Вопросы обработки поверхности следует рассматривать на этапе проектирования с учетом технологичности использования и планирования процесса, а не только после завершения обработки.
Да.
После утверждения прототипа или первого образца процесс можно стандартизировать для повторного производства.
Типичные улучшения могут включать в себя:
Цель состоит не только в сокращении времени цикла.
Для массового производства технологический процесс также должен обеспечивать:
Таким образом, процесс, который работает для одного прототипа, может потребовать дополнительного планирования оснастки и контроля качества, прежде чем он станет пригодным для более крупных производственных объемов.


 +86 15099911516



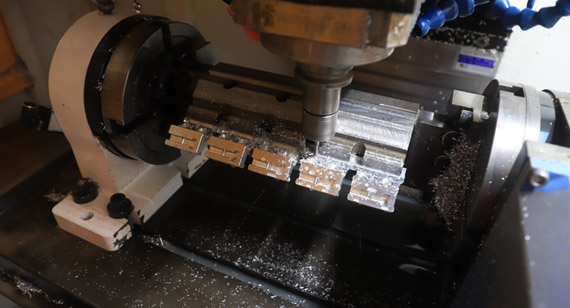
 Читать далее