16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 1666 | Опубликовано VMT 29 авг. 2026 г. | Время чтения: около 4 минуты


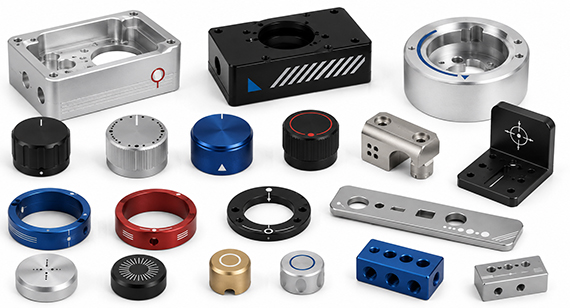
Четкая и долговечная маркировка поверхности необходима во многих отраслях промышленности, будь то серийные номера для деталей автоматизированного оборудования, этикетки интерфейсов для корпусов электроники или точная градуировка металлических компонентов медицинских устройств. Тампопечать (также широко известная в Европе как тампография или тампопечать) с использованием гибких силиконовых подушек стала предпочтительным методом переноса высокоточных рисунков (например, сложных логотипов или узоров) на трехмерные, изогнутые или неровные металлические и пластиковые детали, обработанные на станках с ЧПУ.
Чтобы определить, подходит ли технология тампонной печати для вашего проекта, вам может потребоваться узнать о её преимуществах и применении, пределах устойчивости к воздействию окружающей среды, распространённых дефектах и способах их устранения, а также сравнить её с альтернативными методами нанесения маркировки на поверхность. В заключительном разделе мы представим пример из практики, демонстрирующий, как мы выполнили срочный заказ на 500 алюминиевых деталей для кофемашин с использованием технологии ЧПУ-обработки , пескоструйной обработки, анодирования и тампонной печати в течение 7 рабочих дней.
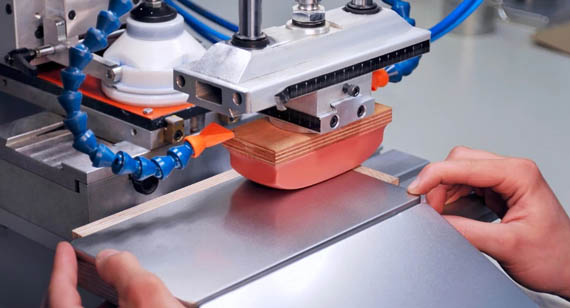
Тампонная печать — это непрямой офсетный метод печати, при котором краска переносится с плоской пластины (клише) на трехмерный объект с помощью гибкой силиконовой подушки. Адаптивность силиконовой подушки позволяет переносить точные изображения на плоские, изогнутые или текстурированные поверхности, что делает ее идеальной для таких применений, как обработка деталей на станках с ЧПУ или производство потребительских товаров, требующих брендирования, функциональных этикеток или других маркировок. Этот универсальный метод используется в различных отраслях, включая автомобильную, электронную, медицинскую и спортивную промышленность.
Общепринятые правила маркировки при тампонной печати:
Как работает тампонная печать?
Техника тампонной печати основана на гармоничном взаимодействии нескольких ключевых элементов: травленой пластины (для фиксации рисунка), силиконовой подушки, чернил и детали, на которую производится печать.
Подложка прижимается к закрашенной пластине, захватывает изображение и с высокой точностью переносит его на подложку. Антипригарные свойства силикона обеспечивают легкое отделение чернил от подложки, позволяя получать детализированные отпечатки даже на изогнутых или неправильных поверхностях.
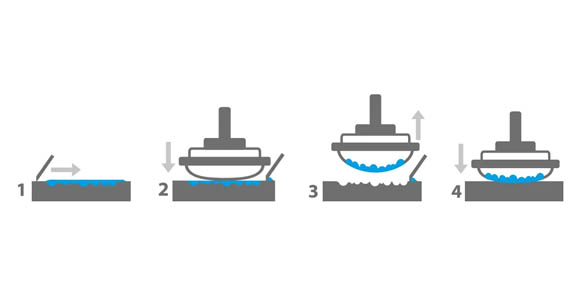
Этапы тампопечати
Процесс тампонной печати состоит из ряда точных шагов. Вот как это работает с использованием машины для тампонной печати с закрытым стаканом:
Чернильница, содержащая печатную краску, скользит по пластине, заполняя вытравленный рисунок чернилами. Избыток чернил соскребается режущим краем чернильницы, чтобы гарантировать, что только вытравленные области содержат чернила.
Чернила в вытравленном дизайне быстро высыхают на воздухе, становясь липкими. Этот этап гарантирует, что чернила будут держаться на силиконовой подложке во время переноса без размазывания.
Силиконовый тампон прижимается к пластине с чернилами, собирая липкие чернила. Затем он перемещается к изделию и надавливает, перенося чернила на поверхность подложки.
Процесс повторяется для каждого отпечатка, а машины способны обрабатывать быстрые циклы, что обеспечивает эффективность производства.
Тампонная печать популярна в различных отраслях промышленности, поскольку обеспечивает долговечность, высокую точность и позволяет плавно переносить изображение на сложные, изогнутые или неровные поверхности. Вот несколько примеров тампонной печати для вашего ознакомления:
В автомобилестроении тампопечать позволяет наносить функциональную маркировку, например, символы управления на кнопки и ручки.
Этот процесс часто используется для переноса высококонтрастных логотипов брендов, стрелок-индикаторов и точных градуировочных линий на рукоятки клапанов и изогнутые корпуса насосов, изготовленные на станках с ЧПУ.
Технология тампонной печати позволяет создавать четкие идентификаторы портов (таких как HDMI и USB-C), маркировку питания и QR-коды для защиты от подделок на анодированных алюминиевых корпусах, изготовленных на станках с ЧПУ.
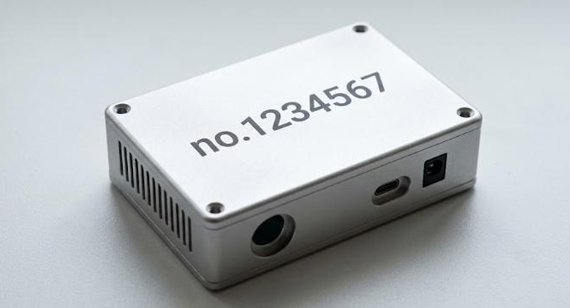
Тампонная печать обеспечивает точную и долговечную маркировку хирургических инструментов и приспособлений, требующих высокой точности в соответствии с требованиями законодательства. Например, четкие функциональные надписи на кнопках наносятся методом тампонной печати на текстурированные алюминиевые или нержавеющие стальные рукоятки.
Постоянные серийные номера и символы предупреждения об опасности могут быть нанесены методом тампонной печати на сложные детали, вырезанные на станках с ЧПУ в 3D-формате, включая шатуны и корпуса пневматических клапанов.
В области обработки на станках с ЧПУ выбор правильного процесса маркировки поверхности зависит от геометрии детали, материала, требований к долговечности и объема производства. Хотя тампонная печать (тампография) исключительно универсальна для сложных форм, другие технологии маркировки превосходно подходят для других задач.
В разделе ниже приведено сравнение тампонной печати с другими распространенными методами промышленной маркировки, которое поможет вам выбрать идеальную технологию для вашего проекта:
| Процесс маркировки | Совместимость формы поверхности | Совместимость материалов | Ключевые плюсы | Основные минусы |
| Тампопечать (печать под давлением) | Трехмерные изогнутые поверхности, неправильная геометрия, глубокие углубления | Металлы, пластмассы, стекло, керамика и силикон | Адаптируется к сложным трехмерным формам; низкие затраты на подготовку; высокая адгезия чернил. | Ограниченная площадь печати за цикл; менее равномерное покрытие, чем при трафаретной печати. |
| Трафаретной печати | Большие плоские поверхности или простые цилиндры | Металлы, пластмассы, стекло, ткани и бумага | Большая толщина слоя чернил; насыщенность цвета; высокая экономичность при печати больших площадей. | Не может повторять сложные трехмерные контуры или вогнутые/выпуклые поверхности. |
| Лазерная гравировка | Плоские, изогнутые или неровные поверхности (балка следует профилю) | Практически все металлы и конструкционные пластмассы | Долговечные и износостойкие; отсутствие расходных материалов; чрезвычайно высокая точность. | Монохромный (подтверждает тон подложки); варианты цвета зависят от материала. |
| УФ-печать на планшетном принтере | Плоские или слегка изогнутые поверхности | Пластмассы, дерево, стекло, металлы и акрил | Поддерживает многоцветные градиенты и печать фотокачества; физические печатные формы не требуются. | Сложно печатать сложные 3D-формы; адгезия к необработанным металлам ниже по сравнению с тампонной печатью. |
| Анодированная печать (суб-анодирование) | Плоские или простые формы (до герметизации) | Только алюминиевые сплавы | Чернила заключены внутри анодных пор; обладают исключительной износостойкостью и устойчивостью к царапинам. | Применяется только в процессах анодирования алюминия; более высокая себестоимость процесса. |
| Химическое травление | Плоские поверхности | Металлы (нержавеющая сталь, медные сплавы, алюминий, латунь) | Создает глубокие углубления; подходит для агрессивных сред. | Многоступенчатый химический процесс; более высокие затраты на соблюдение экологических норм; только одноцветный. |
Когда вы можете это выбрать?
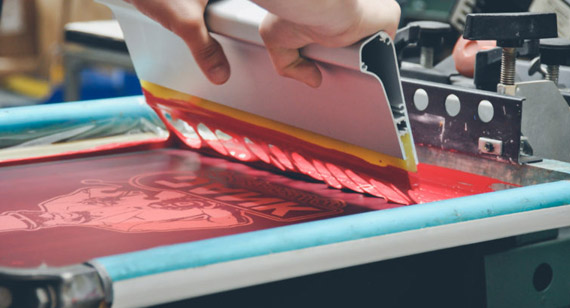
Какова устойчивость тампонной печати к воздействию окружающей среды?
В каких случаях НЕ следует использовать тампонную печать для компонентов, изготовленных на станках с ЧПУ?
Несмотря на свою универсальность, тампонная печать (тампография) подходит не для всех инженерных условий и типов поверхностей. Рассмотрите альтернативные методы маркировки в следующих случаях:
Сильное трение или прямой удар:
Непрерывное химическое погружение:
Высокая шероховатость поверхности (Ra > 3.2 мкм):
Совместимость с различными поверхностями
Тампопечать применима на поверхностях различной формы — плоских, цилиндрических или изогнутых, что делает ее незаменимой при обработке деталей на станках с ЧПУ.
Совместимость с различными материалами
Этот процесс поддерживает широкий спектр материалов, таких как пластик, металлы, стекло и силикон.
Экономичный и эффективный
Тампопечать обеспечивает низкие затраты на настройку для мелкосерийного производства, что имеет решающее значение для обработки прототипов на станках с ЧПУ и проектов по индивидуальному производству.
Обеспечивает высококачественную печать
Силиконовая накладка обеспечивает четкие отпечатки высокого разрешения даже на текстурированных поверхностях.
Поддерживает широкий спектр цветовых вариантов
Тампопечать позволяет создавать многоцветные дизайны, используя отдельные тампоны для каждого цветного слоя.
Неопытные поставщики оборудования для обработки на станках с ЧПУ могут не обеспечить требуемый уровень чистоты поверхности, что может привести к плохой адгезии чернил при последующей тампонной печати. Кроме того, непрофессиональные предприятия по обработке поверхности часто сталкиваются со значительными изменениями цвета, неравномерным покрытием и недостаточным опытом в управлении медленным темпом тампонной печати, что приводит к задержкам в поставках.
Поэтому, чтобы гарантировать качество конечной детали и соблюдать строгие сроки поставки, рекомендуется отдавать приоритет профессиональному заводу, предоставляющему полный спектр услуг, включая обработку на станках с ЧПУ, обработку поверхности и прецизионную тампонную печать. Это обеспечивает контроль качества, снижает риски, связанные с качеством, и эффективно сокращает сроки выполнения проекта.
Ниже перечислены некоторые распространенные недостатки тампонной печати и способы их устранения на нашей профессиональной фабрике:
1. Риски, связанные с однородностью цвета и долговечностью покрытия.
Колебания влажности или неправильная подготовка чернил могут вызывать изменения цвета в разных производственных партиях или приводить к ослаблению адгезии чернил.
Как с этим справится профессиональный завод?
2. Низкая скорость
Тампонная печать — это многоступенчатый метод переноса изображения. Стандартные машины работают со скоростью от 800 до 1,200 изделий в час, в то время как для многоцветной печати логотипов производительность может снизиться до 300–500 изделий в час. Это может повлиять на сроки выполнения крупных заказов в сжатые сроки.
Как это решить?
3. Ограничения на размер области печати
Поскольку силиконовые тампоны разработаны для гибкого управления, тампонная печать лучше всего подходит для нанесения мелких символов, логотипов брендов и небольших функциональных изображений, а не для крупных изображений, занимающих всю поверхность.
Как решить эту проблему?
Тампонная печать может быть дополнена другими методами отделки, такими как анодирование, порошковое покрытие или лазерная гравировка. Эти услуги гарантируют соответствие печатной продукции функциональным и эстетическим стандартам, предъявляемым к изделиям, изготавливаемым на заказ. Вот несколько рекомендуемых комбинаций для ознакомления:
1. Пескоструйная обработка + Анодирование + Тампонная печать
2. Порошковая покраска + тампонная печать
3. Тампонная печать + прозрачное УФ-покрытие
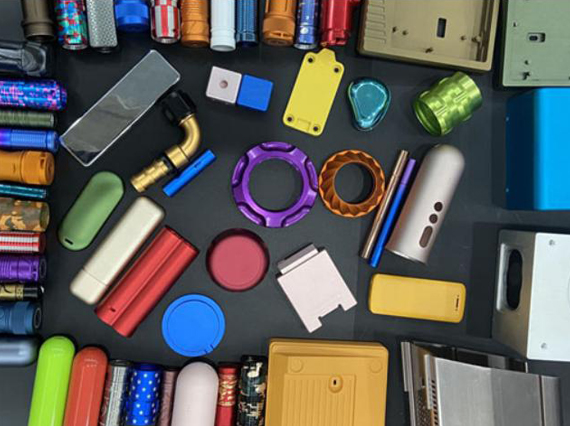
Тампонная печать предлагает непревзойденную универсальность для нанесения сложных узоров на неровные поверхности, что делает ее оптимальным решением для многих отраслей промышленности. Совместимость с различными материалами и экономичность настройки делают ее идеальной как для прототипирования на станках с ЧПУ, так и для крупномасштабного производства. Ищете комплексные услуги высокоточной фрезерной и токарной обработки на станках с ЧПУ, а также полный спектр услуг по обработке поверхностей (включая тампонную печать, лазерную маркировку, анодирование и многое другое) для выбора оптимальных процессов обработки и маркировки ваших деталей на заказ? Свяжитесь с нашей инженерной командой сегодня для бесплатного анализа проекта и мгновенного расчета стоимости!
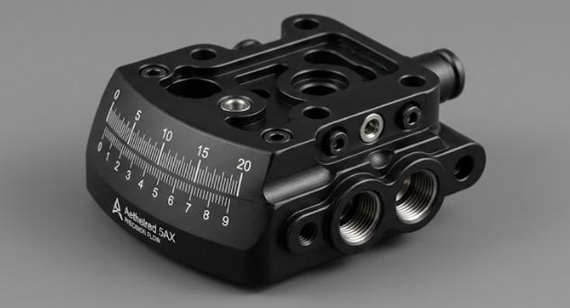
Доставка 500 алюминиевых деталей для кофемашин на заказ за 7 рабочих дней.
Европейскому производителю коммерческих кофемашин срочно потребовалось 500 алюминиевых корпусов клапанов с точной изогнутой градуировкой и высококонтрастными логотипами для предстоящего запуска продукта. Проект представлял собой множество сложностей: детали требовали высокоточной 5-осевой обработки на станках с ЧПУ, пескоструйной обработки поверхности, черного анодирования и многоцветной печати на изогнутой поверхности под углом 15°. Кроме того, чернила для печати должны были выдерживать ежедневное воздействие тепла, кофейных масел и частого использования чистящих растворителей без выцветания или отслаивания — и все это в рамках строгого 7-дневного срока выполнения заказа.
Чтобы уложиться в сроки без ущерба для качества, наша инженерная команда оптимизировала производственный процесс за счет параллельной обработки. Для экономии времени, пока наши фрезерные станки с ЧПУ обрабатывали алюминиевые компоненты, наши инженеры одновременно модифицировали существующие позиционирующие приспособления, превратив их во временные специализированные шаблоны, и изготовили специальные силиконовые подушки, адаптированные к изогнутой геометрии деталей. После завершения обработки компоненты немедленно подвергались контролируемой пескоструйной обработке и анодированию. Параллельно мы заранее согласовали с нашими специалистами по печати двухкомпонентные промышленные чернила, смешанные со специальными отвердителями, что обеспечивало максимальную адгезию к анодированному алюминиевому слою во время тампонной печати.
Благодаря интеграции механической обработки, обработки поверхности и тампонной печати в комплексное решение, наша фабрика решила проблемы задержек с внешней транспортировкой и коммуникационных издержек, часто встречающиеся в производстве. Вся партия из 500 деталей прошла строгие испытания на адгезию (рейтинг 5B) и испытания на 1,000 циклов протирания спиртом, после чего была отправлена экспресс-авиадоставкой на 7-й день. Клиент успешно запустил свой продукт в срок, выразил удовлетворение четким контрастом экономичной печатной графики и качеством обслуживания нашей фабрики, и выразил желание поддерживать долгосрочное партнерство.
Отправьте свой 2D-чертеж, 3D CAD-модель, информацию о материале, требования к качеству поверхности, файл с логотипом или маркировкой, требования к цвету, требования к долговечности, количество прототипов и серийное производство. Компания VMT рассмотрит требования к обработке на станках с ЧПУ, обработке поверхности и тампонной печати, предоставит информацию о технологичности производства (DFM) и коммерческое предложение.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите решение и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Можно ли наносить тампонную печать непосредственно на анодированные алюминиевые детали, изготовленные на станках с ЧПУ?
А: Да, но анодированная поверхность должна быть чистой и без следов герметизирующего масла. Использование двухкомпонентных эпоксидных чернил обеспечивает максимальную адгезию.
Тампопечать лучше трафаретной печати?
Оба метода имеют свои преимущества и подходят для разных условий. Тампонная печать идеально подходит для небольших, сложных рисунков на неровных поверхностях, тогда как трафаретная печать лучше подходит для больших плоских поверхностей.
Как долго может служить тампопечать?
При правильном выборе чернил тампопечать может сохраняться годами, не выцветая и не отслаиваясь.
Какова толщина краски при тампопечати?
Типичный слой чернил составляет от 4 до 20 микрон в зависимости от подложки и типа чернил.
Долговечна ли тампопечать?
Да, особенно при использовании правильных чернил и процессов закрепления, тампонная печать может выдерживать износ.
Сколько времени требуется для высыхания тампопечати?
Время высыхания зависит от типа чернил, но обычно оно составляет от нескольких секунд до нескольких минут.
Нагревается ли тампопечать?
Некоторые процессы могут включать термическое отверждение, но сама по себе тампопечать не генерирует значительного количества тепла.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее