16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 261 | Опубликовано VMT 12 апреля 2024 г.


В сфере высокоточной обработки деталей на станках с ЧПУ следы от лезвий уже давно являются критическим фактором, влияющим на качество продукции и эффективность производства. Однако даже при изменении оснастки, модификации программ и внедрении совершенно новых станков с ЧПУ проблема следов от лезвий иногда сохраняется. В этой статье рассматриваются основные причины этого явления и предлагаются индивидуальные решения для предприятий, использующих станки с ЧПУ.
1. Неправильный выбор и использование инструмента
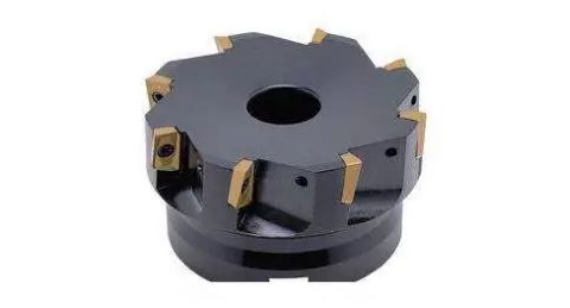
Неправильный выбор и использование основных инструментов в обработке с ЧПУ может напрямую повлиять на качество и эффективность обработки. Неспособность устранить следы от лезвий, несмотря на смену инструмента, может быть вызвана несколькими причинами:
Несоответствие материалов инструмента: Для обработки различных материалов требуются инструменты из определенных материалов. Несовместимость материала инструмента и материала заготовки может привести к чрезмерным или недостаточным силам резания, что, в свою очередь, вызывает появление следов от лезвия.
Неправильные настройки параметров геометрии инструмента: такие параметры, как передний угол, задний угол и угол режущей кромки, существенно влияют на процесс резания. Неправильные настройки параметров могут привести к неравномерному распределению сил резания, что вызывает появление следов от лезвия.
Быстрый износ инструмента: Инструменты постепенно изнашиваются в процессе обработки. Чрезмерный износ может привести к нестабильности сил резания, что, в свою очередь, вызывает появление следов от лезвия. Кроме того, качество заточки инструмента также влияет на срок его службы и качество обработки.
2. Неадекватное написание и оптимизация программ ЧПУ
Программы ЧПУ имеют решающее значение для управления станками ЧПУ во время процессов обработки. Неадекватное написание и оптимизация программ также вносят значительный вклад в проблемы с отпечатками лезвий:
Неправильные настройки параметров резания: Такие параметры, как скорость резания, скорость подачи и глубина резания, напрямую влияют на процесс резания. Неправильные настройки параметров могут привести к колебаниям сил резания, вызывая появление следов от лезвия.
Неправильное планирование траектории движения инструмента: при планировании траектории движения инструмента следует минимизировать резкие перемещения инструмента, чтобы уменьшить внезапные изменения сил резания. Неправильное планирование траектории может привести к нестабильности сил резания и, как следствие, к появлению следов от лезвия.
Недостаточные стратегии постобработки: Стратегии постобработки, включая компенсацию и фильтрацию, имеют важное значение для повышения качества обработки. Недостаточные стратегии постобработки могут привести к неровностям поверхности, вызывая появление следов от лезвия.
3. Проблемы с производительностью и настройкой станков с ЧПУ
Несмотря на использование новых станков с ЧПУ, ненадлежащие характеристики станка или его настройка могут по-прежнему способствовать появлению следов от лезвий:
Недостаточная точность станка: Точность станка напрямую влияет на качество обработки. Недостаточная точность станка может привести к накоплению ошибок в процессе обработки, что приводит к появлению следов от лезвия.
Низкая стабильность станка: Стабильность станка имеет решающее значение для обеспечения качества обработки. Вибрации или отклонения во время обработки могут привести к нестабильным силам резания, что, в свою очередь, вызывает появление следов от лезвия.
Неправильная настройка станка: Настройка станка с ЧПУ включает в себя установку параметров и механическую регулировку. Неправильная настройка может снизить производительность станка и повлиять на качество обработки.
4. Другие факторы
Помимо вышеперечисленных факторов, возникновению проблем со следами на лезвиях могут способствовать и другие факторы:
Проблемы, связанные с материалом заготовки: Свойства материала, такие как твердость и вязкость, могут влиять на процесс резки. Нестабильные свойства материала или дефекты могут приводить к колебаниям сил резания, что вызывает появление следов от лезвия.
Факторы окружающей среды: Такие условия окружающей среды, как температура и влажность, могут влиять на производительность станков и инструментов. Неблагоприятные условия окружающей среды могут привести к нестабильности сил резания, что вызывает появление следов от лезвий.
Уровень квалификации оператора: Квалификация оператора имеет решающее значение для обеспечения качества обработки. Недостаточная квалификация оператора или неправильная эксплуатация могут привести к таким проблемам, как неправильная настройка параметров резки или неправильное использование инструмента, что приводит к появлению следов от лезвия.
5. Решения и рекомендации
Решение проблем со следами от лезвий требует комплексных решений и рекомендаций:
Правильный выбор и использование инструмента: выбирайте соответствующие материалы инструмента и геометрические параметры в зависимости от материала заготовки и требований к обработке. Обеспечьте надлежащую заточку и уход за инструментом для поддержания его остроты и долговечности.
Оптимизация программ ЧПУ: настройка параметров резки и траекторий движения инструмента в соответствии с требованиями обработки и возможностями станка. Улучшение стратегий постобработки для повышения качества поверхности.
Улучшите производительность и настройку станков с ЧПУ: выбирайте высокоточные и стабильные станки с ЧПУ и выполняйте надлежащую настройку и техническое обслуживание. Обеспечьте стабильную и точную работу станков во время обработки.
Усиление контроля качества обрабатываемых материалов: Внедрение строгих мер контроля качества обрабатываемых материалов для обеспечения стабильных свойств материала. Выбор подходящих процессов резки и инструментов для конкретных материалов.
Улучшение условий окружающей среды: оптимизация условий обработки для поддержания оптимального уровня температуры и влажности. Минимизация влияния факторов окружающей среды на производительность станков и инструментов.
Повышение квалификации операторов: Обеспечение всестороннего обучения и повышения квалификации операторов для улучшения их навыков и операционного мастерства. Гарантирование того, что операторы обладают необходимыми знаниями в области технологии обработки на станках с ЧПУ и работы с оборудованием.
В заключение, решение проблем, связанных со следами от лезвий, требует многогранного подхода, включающего правильный выбор и использование инструмента, оптимизацию программы ЧПУ, улучшение производительности и настройки станка с ЧПУ, а также учет других факторов. Только путем всестороннего учета этих факторов и внедрения целенаправленных мер можно эффективно решить проблемы со следами от лезвий, тем самым повысив качество и эффективность прецизионной обработки деталей на станках с ЧПУ.


 +86 15099911516




 Читать далее