16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 8055 | Опубликовано VMT 14 фев 2025 | Время чтения:около 5 минут


Когда дело доходит до производства, шероховатость поверхности деталей, обработанных на станках с ЧПУ, играет решающую роль в производительности и функциональности конечного продукта. Однако достижение правильной отделки поверхности может быть сложной задачей. Для инженеров и машинистов понимание того, как измерять и контролировать шероховатость поверхности, имеет важное значение. Таблица шероховатости поверхности является ценным инструментом в этом процессе, предоставляя четкую справку для определения идеальной отделки для различных применений. Но почему это так важно? Как шероховатая или гладкая поверхность может повлиять на производительность вашего проекта? Давайте рассмотрим нюансы шероховатости поверхности и почему ее правильное получение является ключевой частью процесса проектирования.
Таблица шероховатости поверхности является важным справочным материалом в обработке на станках с ЧПУ, который помогает инженерам измерять и контролировать текстуру обработанных поверхностей. Понимая такие термины, как Ra, Rz и RMS, операторы могут добиться желаемой отделки поверхности для улучшения эксплуатационных характеристик, эстетики и функциональности продукта. Эта таблица обеспечивает последовательность и точность в вашем Обработка с ЧПУ и помогает выбрать правильную шероховатость поверхности для конкретных производственных нужд.
Теперь, когда у нас есть обзор шероховатости поверхности и ее важности, давайте углубимся в различные методы измерения, символы диаграмм и факторы, которые влияют на качество поверхности. Понимая эти компоненты, вы сможете лучше понять, как оптимизировать производственный процесс для достижения наилучших результатов.
В производстве отделка поверхности относится к текстуре поверхности, оставшейся после обработки или производственных процессов. Она имеет решающее значение, поскольку влияет не только на внешний вид детали, но и на ее функциональность, долговечность и производительность в предполагаемом применении. Поверхность с более высоким значением шероховатости может иметь большее трение, что может привести к износу или термическому накоплению, тогда как более гладкая отделка может улучшить смазываемость и устойчивость к коррозии.
Для деталей, обработанных на станках с ЧПУ, правильная отделка поверхности обеспечивает бесшовную подгонку компонентов, сводя к минимуму риск отказа. Она также оказывает существенное влияние на усталостную прочность детали, поскольку более гладкие поверхности менее подвержены растрескиванию под нагрузкой. Поэтому достижение желаемой отделки поверхности имеет важное значение для обеспечения высококачественных результатов.

Шероховатость поверхности деталей, обработанных на станках с ЧПУ, относится к микроскопической текстуре или неровностям, оставшимся на поверхности в процессе обработки. Эта шероховатость может варьироваться в зависимости от таких факторов, как используемый материал, режущие инструменты и метод обработки. Профиль шероховатости часто количественно определяется с использованием таких значений, как Ra (средняя шероховатость), которая измеряет средние отклонения от средней линии, и Rz (максимальная высота профиля), которая измеряет самую высокую точку до самой низкой точки на поверхности.
Для прецизионных деталей, где гладкость имеет решающее значение, например, для аэрокосмических компонентов или медицинских приборов, понимание шероховатости поверхности имеет жизненно важное значение. Благодаря точной обработке поверхности вы можете гарантировать, что детали соответствуют стандартам качества, соответствуют спецификациям и обеспечивают оптимальную производительность.
Поверхностная отделка играет решающую роль в определении качества, долговечности и производительности обработанной детали. В некоторых случаях шероховатая поверхность может быть желательной для определенных целей, таких как улучшение трения или износостойкости. Однако в большинстве случаев более гладкая отделка предпочтительна для снижения износа, повышения прочности и обеспечения функциональности детали.
В контексте обработки прототипов с ЧПУ и индивидуальной обработки с ЧПУ достижение правильной отделки поверхности является жизненно важным аспектом превращения прототипов в конечные продукты. Используя правильные методы и зная требуемые значения шероховатости для каждого проекта, инженеры могут создавать детали, которые соответствуют не только эстетическим, но и механическим и функциональным стандартам. Понимание отделки поверхности также помогает предотвратить дефекты, такие как коррозия или отказ детали в полевых условиях, что приводит к более длительному сроку службы и надежности.
Правильная отделка поверхности может значительно улучшить эксплуатационные характеристики продукта. Например, гладкая отделка может повысить эффективность механических деталей за счет снижения трения, повышения износостойкости и облегчения очистки или герметизации компонентов. Кроме того, оптимальная отделка поверхности часто требуется для деталей, которые должны быть окрашены, покрыты или сварены, поскольку гладкость поверхности влияет на адгезию и склеивание.
Для обработки на станках с ЧПУ необходимо понимать особые требования к отделке поверхности, чтобы определить правильные инструменты и методы резки. Будь то обработка на станках с ЧПУ по индивидуальному заказу или массовое производство, правильная отделка приведет к улучшению общего качества продукта, функциональности и эстетической привлекательности.
Измерение шероховатости поверхности включает оценку текстуры поверхности для количественной оценки ее шероховатости. Существует несколько методов измерения шероховатости поверхности, наиболее распространенными из которых являются:
Каждый метод имеет свои преимущества, некоторые из них лучше подходят для определенных материалов или отделок поверхности. Выбор правильного метода измерения имеет решающее значение для получения точных и надежных результатов.

Когда дело доходит до оценки качества и текстуры поверхности, обработанной на станке с ЧПУ, выбор подходящего метода измерения шероховатости поверхности имеет решающее значение. Каждый метод дает ценную информацию о профиле поверхности, помогая инженерам и машинистам гарантировать, что готовое изделие соответствует требуемым спецификациям. В зависимости от материала, размера детали и необходимой точности могут использоваться различные методы. Здесь мы рассмотрим наиболее распространенные методы измерения шероховатости поверхности и то, как их можно применять в процессе производства.
Методы профилирования
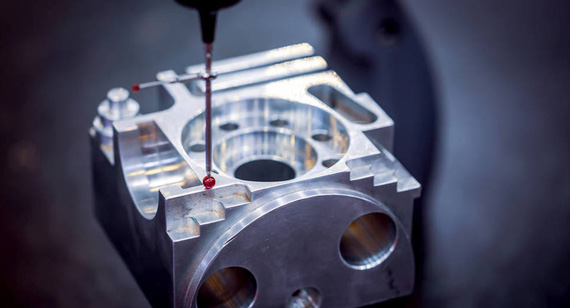
Методы профилирования являются одними из самых традиционных и широко используемых методов измерения шероховатости поверхности. Эти методы обычно включают использование зонда-щупа, который перемещается по поверхности материала. Когда щуп касается поверхности, он прослеживает профиль и измеряет изменения высоты, обычно регистрируя такие значения, как Ra (средняя шероховатость) и Rz (максимальная высота профиля).
Профилирование может быть выполнено как контактным, так и бесконтактным методом, хотя контактный метод является более традиционным подходом. Эти методы могут обеспечить подробный, непрерывный профиль поверхности, что позволяет легко визуализировать и количественно оценить шероховатость по всему материалу. Профилирование очень эффективно для поверхностей с определенной текстурой, таких как обработанные или шлифованные детали, и обеспечивает высокую точность измерения мелкомасштабной шероховатости.
Методы работы в области
Методы измерения площади используют более широкий подход к измерению шероховатости поверхности, анализируя текстуру поверхности на большей площади, а не только вдоль одной линии. Этот метод обычно включает сканирование области поверхности и сбор данных, которые отражают общую текстуру. Сканеры поверхности и оптические профилометры часто используются для выполнения измерений на основе площади.
Этот метод особенно полезен при оценке более сложных поверхностей с различными текстурами или для приложений, где важно общее распределение шероховатости по детали. В отличие от традиционных профилометров, методы на основе площади могут предоставить 3D-карту поверхности, давая инженерам более четкую картину однородности и характеристик поверхности. Этот метод полезен при контроле качества при измерении деталей со сложными конструкциями или когда требуется общий вид профиля поверхности.
Методы микроскопии
Методы микроскопии используют передовые методы визуализации, такие как сканирующая электронная микроскопия (СЭМ) или оптическая микроскопия, для исследования поверхности на микроскопическом уровне. Эти методы позволяют обнаруживать тонкие особенности поверхности, такие как трещины, ямки и микротекстуры, которые могут быть не видны невооруженным глазом или с помощью традиционных методов измерения.
В контексте измерения шероховатости поверхности методы микроскопии ценны для деталей, требующих сверхтонких измерений или когда необходимо идентифицировать дефекты в микромасштабе. Например, SEM может увеличивать поверхность до тысяч раз, позволяя измерять шероховатость в чрезвычайно малых масштабах, что идеально подходит для прецизионных компонентов, используемых в таких отраслях, как аэрокосмическая, медицинская или электронная.

Индуктивные методы
Индуктивные методы используют электромагнитную индукцию для измерения шероховатости поверхности путем обнаружения изменений индуктивности при перемещении датчика по поверхности. Эти методы являются бесконтактными и особенно полезны для измерения шероховатости без физического прикосновения к детали. Индуктивные методы могут быть очень точными и часто используются для деталей, изготовленных из проводящих материалов, таких как металлы, где измерение основано на изменении магнитного поля, вызванного неровностями поверхности.
Хотя индуктивные методы могут использоваться для широкого спектра материалов, они лучше всего подходят для приложений, требующих непрерывного измерения или мониторинга в реальном времени в процессе обработки. Эти методы могут быстро предоставлять данные о шероховатости поверхности, что делает их идеальными для контроля качества в процессе обработки и крупномасштабных производственных сред.
Машинные методы
Машинные методы подразумевают использование измерительных инструментов в процессе обработки, интегрированных в станки с ЧПУ или другие автоматизированные машины. Эти инструменты оценивают шероховатость поверхности в режиме реального времени во время обработки, что позволяет получать немедленную обратную связь о качестве производимой поверхности. Преимущества машинных методов включают возможность корректировки параметров резки на лету для достижения желаемой чистоты поверхности.
Эти методы могут использовать различные датчики, включая лазерные системы и вихретоковые датчики, для измерения шероховатости поверхности во время обработки детали. Методы машинной обработки особенно эффективны для крупносерийного производства, где поддержание постоянного качества поверхности для многочисленных деталей имеет решающее значение. Включая измерение шероховатости поверхности непосредственно в процесс обработки, производители могут сократить необходимость в проверках после обработки и повысить общую эффективность.
Ультразвуковые методы
Ультразвуковые методы предполагают использование высокочастотных звуковых волн для измерения шероховатости поверхности. Этот метод является бесконтактным и может использоваться для обнаружения неровностей как в поверхностных, так и в подповерхностных слоях материала. Ультразвуковые волны посылаются в деталь, и то, как они отражаются обратно к датчику, используется для оценки характеристик поверхности. Этот метод особенно полезен для материалов, которые трудно измерить с помощью других методов, таких как композиты или толстые металлы.
Ультразвуковые методы имеют преимущество в возможности измерения шероховатости в сложных геометриях, включая тонкие или сильно изогнутые детали, где традиционные методы профилирования могут быть не столь эффективны. Они также хорошо подходят для деталей с покрытиями или обработкой поверхности, поскольку метод может различать покрытие и основной материал.
Заключение
Каждый метод измерения шероховатости поверхности имеет свои преимущества в зависимости от материала, геометрии детали и требуемой точности. Методы профилирования идеально подходят для высокоточных измерений в малых масштабах, в то время как методы измерения площади обеспечивают более широкий и всесторонний обзор поверхности. Методы микроскопии не имеют себе равных в своей способности измерять микротекстуру и обнаруживать мелкие дефекты. Индуктивные и машинные методы лучше всего подходят для мониторинга в реальном времени и крупномасштабного производства, в то время как ультразвуковые методы превосходны при измерении труднодоступных областей и материалов.
Выбрав подходящий метод измерения шероховатости поверхности, инженеры и производители могут гарантировать, что детали, обработанные на станках с ЧПУ, будут соответствовать необходимым требованиям по функциональности, качеству и производительности.
При работе с деталями, обработанными на станках с ЧПУ, или при выполнении индивидуальных проектов по обработке на станках с ЧПУ понимание шероховатости поверхности имеет решающее значение для достижения желаемого качества и производительности. Шероховатость поверхности обычно обозначается различными символами и аббревиатурами, каждая из которых обозначает определенные измерения и характеристики поверхности материала. Стандартизированная таблица шероховатости поверхности используется во всех отраслях промышленности для обеспечения единообразия и четкой передачи требований к отделке поверхности.
В этом разделе мы разберем некоторые наиболее часто используемые символы шероховатости поверхности и их значения, а также объясним их значение в процессе производства.
Ra – средняя шероховатость поверхности
Наиболее широко используемый параметр в измерениях отделки поверхности — Ra, что означает «средняя шероховатость поверхности». Его часто называют значением «средней шероховатости», и он представляет собой среднее арифметическое абсолютных значений отклонений профиля поверхности от средней линии, измеренных на указанной длине выборки.
На практике более низкое значение Ra указывает на более гладкую поверхность, а более высокое значение Ra указывает на более грубую поверхность. Это важный фактор при определении качества деталей или компонентов, изготовленных на заказ с ЧПУ, которые требуют точных допусков и отделки поверхности.
Rmax – расстояние по вертикали от пика до долины
Другим ключевым параметром измерения шероховатости поверхности является Rmax, который относится к максимальному вертикальному расстоянию между самым высоким пиком и самой низкой впадиной в пределах заданной длины выборки. Это измерение дает представление об экстремальной топографии поверхности.
В производственных процессах, где целостность материала или несущая способность являются приоритетом, например, в автомобильных компонентах или тяжелой технике, Rmax является важным показателем. Он помогает оценить потенциал отказа или чрезмерного износа с течением времени, особенно в областях с высокой нагрузкой.
Rz – Средняя максимальная высота профиля
Rz означает среднюю максимальную высоту профиля и является еще одним важным измерением в таблицах шероховатости поверхности. В отличие от Ra, который усредняет весь профиль, Rz учитывает среднее значение пяти самых высоких пиков и пяти самых глубоких впадин в профиле поверхности в пределах заданной длины выборки. Это значение обеспечивает более подробную оценку текстуры поверхности.
Измерения Rz обычно используются, когда важно контролировать изменение характеристик поверхности, гарантируя, что высокие и низкие точки не превышают определенных пороговых значений, которые могут вызвать эксплуатационные проблемы или привести к преждевременному отказу.
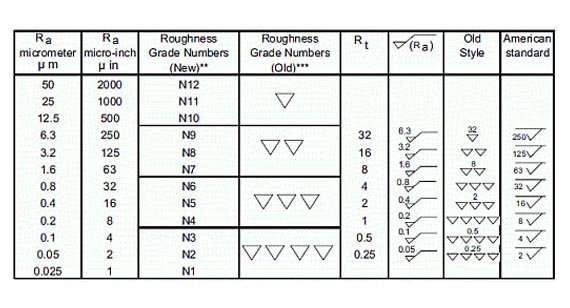
Значение Ra часто является предпочтительным параметром шероховатости в различных процессах обработки с ЧПУ, поскольку оно дает широкий и надежный показатель гладкости поверхности. Будь то фрезерование, точение или шлифование, значение Ra может использоваться для стандартизации отделки для различных деталей и процессов. Оно полезно для широкого спектра производственных приложений, поскольку обеспечивает быструю, простую для понимания метрику, применимую практически в любой области машиностроения.
Например, при обработке прототипов на станках с ЧПУ, где точность деталей и качество поверхности имеют решающее значение, значение Ra часто указывается в проектной документации, чтобы гарантировать, что прототип соответствует предполагаемым функциональным и эстетическим требованиям. Аналогично, при индивидуальной обработке на станках с ЧПУ для высокоточных компонентов значения Ra определяют выбор соответствующих инструментов, подач и скоростей для достижения желаемого качества поверхности.
При выборе правильной шероховатости поверхности для детали инженеры должны учитывать функцию детали, используемые материалы и требуемые допуски. В общем:
Выбирая соответствующие значения Ra, Rmax или Rz, производители гарантируют, что их детали соответствуют необходимым стандартам производительности, которые имеют решающее значение для сохранения долговечности, эстетичности и функциональности продукта.
Понимание и интерпретация таблицы шероховатости поверхности необходимы инженерам, производителям и конструкторам для обеспечения соответствия отделки поверхности деталей, обработанных на станках с ЧПУ, определенным стандартам качества и функциональности. Таблица шероховатости поверхности выступает в качестве справочного инструмента, описывающего взаимосвязи между различными параметрами отделки поверхности, такими как Ra, Rz, Rmax и RMS, среди прочих. Ссылаясь на эту таблицу, специалисты могут точно оценивать и контролировать качество поверхности, что имеет решающее значение для производительности и долговечности деталей, особенно при индивидуальной обработке на станках с ЧПУ и обработке прототипов на станках с ЧПУ.
В этом разделе мы рассмотрим, как представлена шероховатость поверхности и что означают различные единицы измерения. Кроме того, мы предоставим практическую таблицу преобразования шероховатости поверхности, чтобы упростить выбор и понимание различных параметров шероховатости поверхности в процессах обработки с ЧПУ.

Таблица преобразования шероховатости поверхности — бесценный инструмент для преобразования между различными единицами шероховатости поверхности, обычно используемыми в отрасли. Она позволяет инженерам легко переводить значения Ra в другие единицы, такие как RMS или CLA, что позволяет быстро понять профиль поверхности в различных системах измерения.
Вот краткий обзор распространенных преобразований:
Таблица преобразования дает практическое руководство по преобразованию этих значений:
| Ra (мкм) | Среднеквадратичное значение (мкм) | CLA (мкм) |
| 0.05 | 0.06 | 0.06 |
| 0.1 | 0.12 | 0.12 |
| 0.2 | 0.23 | 0.22 |
| 0.4 | 0.46 | 0.44 |
| 1.6 | 1.8 | 1.75 |
| 3.2 | 3.6 | 3.5 |
Эта таблица помогает производителям и проектировщикам выбирать правильную отделку поверхности для конкретных применений, независимо от того, работают ли они с деталями, обрабатываемыми на станках с ЧПУ, индивидуальная обработка с ЧПУ, или услуги по обработке на станках с ЧПУ. Более высокое значение Ra обычно соответствует более шероховатой поверхности, в то время как более низкие значения Ra приводят к более гладкой отделке.
Понимание аббревиатур, используемых при измерении шероховатости поверхности, необходимо для точной интерпретации данных о чистоте поверхности. Ниже приведены наиболее часто используемые аббревиатуры и их значения:
Таблица шероховатости поверхности — это краткий справочник, в котором выделены основные параметры шероховатости поверхности и типичные значения для различных производственных процессов. Он особенно полезен при выборе отделки поверхности для компонентов, обработанных на станках с ЧПУ, поскольку обеспечивает быстрый доступ к стандартным значениям для Ra, Rz, Rmax и RMS.
Вот пример упрощенной шпаргалки, которая поможет вам лучше понять принципы обработки поверхности при обработке на станках с ЧПУ:
| Шероховатость поверхности (Ra) | Описание шероховатости | общие приложения |
| От 0.05 мкм до 0.1 мкм | Очень мелкий, зеркальный | Точные приборы, оптика |
| От 0.2 мкм до 0.4 мкм | Гладкая, блестящая отделка | Высокоточные автомобильные детали, медицинские приборы |
| От 1.6 мкм до 3.2 мкм | Гладкая, матовая | Детали общей обработки на станках с ЧПУ, функциональные компоненты |
| От 6.3 мкм до 12.5 мкм | Черновая отделка | Промышленное оборудование, тяжелое применение |
Эта шпаргалка помогает конструкторам быстро определить наиболее подходящую шероховатость поверхности для своих деталей, будь то обработка прототипа с ЧПУ или индивидуальная обработка с ЧПУ. Важно понимать требования к отделке поверхности и то, как они влияют на функциональность и эстетику детали, поскольку более гладкая отделка часто коррелирует с лучшей прочностью и производительностью.
Понимание таблицы шероховатости поверхности и различных измерений отделки поверхности помогает гарантировать, что детали соответствуют требуемым спецификациям и стандартам качества. Независимо от того, занимаетесь ли вы услугами обработки на станках с ЧПУ или работаете с индивидуальными решениями по обработке на станках с ЧПУ, правильная отделка поверхности может существенно повлиять на эффективность, производительность и срок службы ваших изделий. В следующем разделе мы рассмотрим факторы, которые влияют на отделку поверхности, и дадим советы по улучшению качества поверхности в ваших процессах обработки на станках с ЧПУ.
На качество обработки поверхности деталей, обработанных на станках с ЧПУ, влияет ряд факторов, и понимание этих переменных имеет решающее значение для достижения желаемых результатов. При обработке на станках с ЧПУ шероховатость поверхности или качество обработки детали напрямую влияют на ее производительность, функциональность и эстетику. Давайте рассмотрим ключевые факторы, которые могут повлиять на качество обработки поверхности в процессе обработки.
Типы используемых охлаждающих жидкостей
Охлаждающие жидкости играют важную роль в контроле температуры и снижении трения в процессе обработки. Смазочно-охлаждающие жидкости или охлаждающие жидкости помогают минимизировать накопление тепла, которое может отрицательно повлиять на качество поверхности, вызывая термическую деформацию или даже повреждая режущий инструмент. Тип используемой охлаждающей жидкости — на масляной основе, водорастворимая или синтетическая — может оказать значительное влияние на гладкость готовой поверхности. Правильный выбор охлаждающей жидкости также снижает вероятность прилипания материала, помогая поддерживать качество поверхности.
Выбор охлаждающей жидкости влияет не только на шероховатость поверхности, но и на срок службы инструмента и общую эффективность обработки.
Параметры резки
Настройки параметров резки, включая скорость резки, скорость подачи и глубину резания, напрямую влияют на качество поверхности. Неправильные параметры могут привести к шероховатости поверхности, износу инструмента и снижению качества детали. Например, использование слишком высокой скорости резки может вызвать чрезмерное выделение тепла, что приводит к плохому качеству поверхности. С другой стороны, низкая скорость подачи может привести к менее эффективной обработке, в то время как чрезмерно агрессивная скорость подачи может привести к грубым, неровным поверхностям.
Оптимизация параметров резки на основе обрабатываемого материала и желаемой отделки поверхности имеет важное значение. Тщательная калибровка этих настроек гарантирует, что деталь будет иметь правильную текстуру поверхности для предполагаемого применения.
Типы процессов обработки
Различные процессы обработки дают различную отделку поверхности. Например:
Выбор правильного процесса обработки имеет решающее значение, когда требуется точная шероховатость поверхности. Каждый метод обработки имеет свои собственные возможности и ограничения в достижении определенных стандартов отделки поверхности.
Вибрации
Вибрации во время обработки — часто вызванные износом инструмента, нестабильностью станка или неправильным креплением заготовки — могут оказать существенное влияние на качество поверхности. Вибрации приводят к неровной резке, создавая следы и неровности на поверхности детали. Чтобы минимизировать вибрации, важно обеспечить правильную калибровку станка, оптимальные условия для инструмента и надежный зажим заготовки. Использование инструментов для гашения вибрации и жестких установок может дополнительно улучшить качество отделки и конечной детали.
Достижение желаемой отделки поверхности требует комплексного подхода к улучшению ключевых аспектов процесса обработки. Улучшая различные факторы, такие как условия резания, технология обработки и сырье, производители могут повысить общее качество готовых деталей. Давайте рассмотрим, как улучшить отделку поверхности в ваших процессах обработки с ЧПУ.
Улучшение условий резания
Оптимизация условий резки — это самый быстрый способ улучшить качество поверхности. Это включает в себя настройку таких параметров, как скорость резки, скорость подачи и глубина резания в зависимости от обрабатываемого материала и желаемой отделки. Кроме того, обеспечение оптимального состояния режущих инструментов — острых, ухоженных и соответствующих конкретному материалу — помогает производить более чистые разрезы и более гладкие поверхности.
Оптимизация условий резания гарантирует, что качество поверхности не ухудшится в процессе обработки, что позволит получать детали более высокого качества.
Выбор правильной технологии обработки
Технология и оборудование, используемые в процессе обработки, оказывают непосредственное влияние на качество поверхности. Достижения в области технологии обработки с ЧПУ обеспечивают более высокую точность и более совершенный контроль над процессом резки. Например, многоосевые станки с ЧПУ позволяют выполнять более сложную резку, снижая вероятность появления следов инструмента или дефектов поверхности. Кроме того, высокоскоростная обработка (HSM) обеспечивает улучшенную отделку поверхности за счет сокращения времени резки и вероятности деформации материала.
Внедряя передовые услуги обработки на станках с ЧПУ или технологию прототипной обработки на станках с ЧПУ, производители могут добиться более высокого качества обработки поверхности за меньшее время.
Выбор сырья играет решающую роль в конечном качестве поверхности. Материалы с непоследовательной структурой зерна, чрезмерной твердостью или хрупкостью могут вызвать неравномерную резку, что приведет к плохой отделке поверхности. Выбор материала, который легче поддается обработке или который был предварительно обработан для оптимальной резки (например, отжиг), может помочь добиться более гладкой отделки.
Понимание свойств материала, с которым вы работаете, и выбор материала, соответствующего процессу обработки, имеют решающее значение для обеспечения высокого качества отделки.
Отделка поверхности является важным аспектом процесса обработки с ЧПУ, и на ее качество могут влиять многочисленные факторы, такие как параметры резки, состояние инструмента, вибрация и выбор материала. Оптимизируя эти переменные и выбирая правильную технологию обработки и материалы, производители могут улучшить качество поверхности и получить точные, долговечные и функциональные детали. Независимо от того, занимаетесь ли вы индивидуальной обработкой с ЧПУ, Обработка с ЧПУ или Обработка прототипа с ЧПУВнедрение передовых методов обработки поверхности позволит повысить эксплуатационные характеристики вашей продукции.
При правильном подходе достижение гладкой и однородной поверхности не только возможно, но и имеет решающее значение для успешного использования ваших деталей в реальных условиях.
1. Как измерить шероховатость поверхности?
Шероховатость поверхности обычно измеряется тремя основными методами:
Измерение обычно указывается в микрометрах (мкм) или микродюймах и рассчитывается с использованием специальных формул, основанных на используемом методе и устройстве.
2. В чем разница между Ra и Rz в таблице шероховатости поверхности?
Ra дает общее представление о качестве поверхности, в то время как Rz дает представление о более экстремальных изменениях высоты поверхности.
3. Какие факторы влияют на качество поверхности?
На качество обработки поверхности при обработке на станках с ЧПУ влияют несколько факторов:
4. Что такое единица Ra?
Единица Ra измеряется в микрометрах (мкм) или микродюймах. Она представляет собой среднее арифметическое абсолютных отклонений от средней линии, обеспечивая общую меру гладкости поверхности.
5. Что такое шероховатость поверхности 3.2 Ra?
Поверхностная обработка 3.2 Ra является относительно грубой. Она обычно используется для деталей, которым не требуется высокополированная поверхность, но все же требуется некоторый уровень сглаживания поверхности, например, детали машин или компоненты, которые будут подвергаться дополнительной обработке.
6. Что означает 32-кратная обработка поверхности?
Поверхностная обработка 32 часто выражается в микродюймах и соответствует шероховатости поверхности 0.8 мкм (Ra). Обычно она используется в приложениях, где не требуется высокая степень гладкости, но все же требуется умеренное качество, например, в производственном оборудовании.
7. Что такое шероховатость поверхности 125 Ra?
Поверхностная обработка 125 Ra довольно грубая, эквивалентная 3.2 мкм в единицах Ra. Такая обработка обычно применяется в структурных приложениях или компонентах, где высокая гладкость поверхности не так критична.
8. Какое значение RA является хорошим?
Хорошее значение RA зависит от области применения. Для высокоточных деталей, таких как те, которые используются в аэрокосмической или медицинской технике, обычно хорошим считается значение Ra 0.2 мкм или ниже. Для большинства промышленных деталей приемлемым является значение Ra от 0.8 мкм до 3.2 мкм. Всегда выбирайте значение RA в соответствии с требуемой функциональностью и предполагаемым использованием детали.
9. Что считается высоким РА?
Высокое значение RA указывает на более грубую поверхность. Например, значения выше 3.2 мкм (Ra) будут считаться высокими. Более высокое значение RA может привести к износу, неэффективности или невозможности достижения герметичного уплотнения в критических приложениях, таких как трубопроводы для жидкостей или газа.
10. Что означает значение RA 0.8?
Значение Ra 0.8 указывает на гладкую поверхность, обычно используемую для деталей, требующих умеренной гладкости, но не требующих чрезвычайной полировки. Обычно встречается в таких областях применения, как автомобильные детали или промышленное оборудование, где приемлема некоторая текстура поверхности.
11. Что такое шероховатость поверхности 0.4 RA?
Поверхностная обработка 0.4 Ra довольно гладкая и часто используется для прецизионных компонентов, где требуется тонкая, низкая шероховатость, например, в электронике, оптике и медицинских приборах. Такая обработка обеспечивает минимальное трение и износ во время использования.
12. Чему эквивалентна отделка поверхности 6.3?
Шероховатость поверхности 6.3 Ra (в микрометрах) соответствует более грубой текстуре, подходящей для применений, где точность не имеет решающего значения, например, в некоторых конструкционных или несущих нагрузку деталях, где более шероховатая поверхность может улучшить адгезию или прочность.
13. Каков стандарт измерения шероховатости поверхности?
Стандарт ISO 4287 содержит рекомендации по измерению шероховатости поверхности, определяя символы и параметры, используемые для количественной оценки шероховатости. Он устанавливает четкие правила для методов и инструментов, используемых при измерении шероховатости поверхности, обеспечивая единообразие в различных отраслях. Стандарт помогает в выборе соответствующих параметров шероховатости, таких как Ra, Rz и Rt, в зависимости от производственных требований.
Эта таблица шероховатости поверхности FAQ предназначена для решения распространенных вопросов об измерениях шероховатости поверхности, помогая производителям оптимизировать свои услуги по обработке с ЧПУ и соответствовать конкретным требованиям к проектированию. Если вы ищете точные и надежные результаты для ваших индивидуальных потребностей в обработке с ЧПУ, обеспечение правильных параметров обработки поверхности имеет решающее значение для успеха ваших проектов.


 +86 15099911516




 Читать далее