16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 748 | Опубликовано VMT 14 декабря 2021 г.


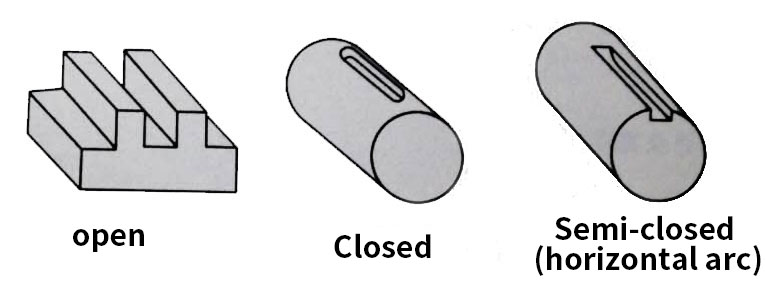
В прецизионных деталях, обрабатываемых на станках с ЧПУ, обычно встречаются открытые, закрытые и полузакрытые канавки под прямым углом . Конец полузакрытой канавки может иметь две формы: вертикальную дугу фрезы и горизонтальную дугу дисковой фрезы. Шпоночный паз на валу представляет собой типичную канавку под прямым углом, соединяющую вал и втулку с помощью плоской шпонки. К специальным канавкам, обрабатываемым на прецизионных фрезерных станках с ЧПУ, относятся V-образные канавки, Т-образные канавки и полукруги. Шпоночные и ласточкины пазы и т.д.
Что такое фрезерование пазов под прямым углом?
Прямоугольная канавка деталей, обработанных на прецизионном станке с ЧПУ, состоит из трех плоскостей, а ее поперечное сечение представляет собой три прямые линии, причем соседние прямые линии перпендикулярны друг другу.
Прямоугольные пазы обычно делятся на три вида: закрытые, полузакрытые и открытые прямоугольные пазы. Прямоугольные пазы могут быть распределены по плоским и цилиндрическим поверхностям. Более классические прямоугольные пазы — это шпоночные пазы, которые можно разделить на обычные плоские шпоночные пазы. И полукруглые шпоночные пазы.
Характеристики процесса фрезерования пазов под прямым углом следующие:
1. Используйте фрезы фиксированного диаметра или фиксированной ширины (например, фрезы для шпоночных пазов, полукруглые фрезы для шпоночных пазов, дисковые фрезы для пазов и т. д.). Ширина контрольной канавки должна быть высокой точности, например, вал балансировочного ключа и полукруглый ключ, верхний ключевой паз, прямоугольный паз и соответствие требованиям точности.
2. В прецизионных деталях обработки с ЧПУ симметричное положение шпоночного паза на валу обычно принимает различные методы настройки инструмента в соответствии с различными уровнями точности. Метод таблицы индикаторного кольца может использоваться для регулировки шпоночного паза с высокими требованиями к симметрии, так что относительное положение оси заготовки и оси инструмента или средней части дисковой фрезы может быть выровнено. Для шпоночных пазов с низкими требованиями к симметрии метод инструмента с выемкой может использоваться для обработки с ЧПУ.
Обработка шпоночного паза на валу обычно выполняется с использованием V-образного блочного позиционирования или самоцентрирующегося патрона с индексирующей головкой для зажима, что обеспечивает симметрию деталей и другие основные требования к точности обработки на станках с ЧПУ.
(1) Точность размеров деталей, обработанных прецизионным ЧПУ: ширина, длина и глубина канавки имеют определенные требования к точности размеров, особенно для деталей, которые соответствуют другим деталям, требования к точности размеров относительно высоки. Например, поскольку две стороны шпоночного паза соответствуют плоскому ключу, допуск ширины меньше или равен 0.052 мм.
(2) Точность формы прецизионных деталей, обработанных на станках с ЧПУ: После фрезерования прецизионных деталей, обработанных на станках с ЧПУ, пазы различной формы должны соответствовать требованиям точности формы шаблона прецизионных деталей, обработанных на станках с ЧПУ. Как прямоугольные пазы, так и пазы специальной формы состоят из плоских поверхностей. Поэтому обычно существуют основные требования к плоскостности и прямолинейности. Плоскости, используемые для сопряжения, имеют относительно высокие требования к форме, такие как две стороны шпоночного паза, две стороны Т-образного паза, опорная прямая канавка, V-образная поверхность V-образного паза, сопряженная наклонная поверхность и горизонтальная плоскость паза «ласточкин хвост» и т. д.
(3) Точность позиционирования прецизионных деталей с ЧПУ: Обычно существует требование к точности позиционирования между канавкой и опорной точкой прецизионной детали с ЧПУ. Например, шпоночный паз на валу обычно имеет размер ширины канавки и симметрию оси заготовки. Требования параллельности опорной стороны и требования параллельности между несколькими Т-образными канавками. Кроме того, существуют также требования к одинаковой точности деления или включенному углу для канавок, распределенных на деталях прецизионной обработки с ЧПУ типа вала.
(4) Шероховатость поверхности деталей, обработанных на станках с ЧПУ : для каждой поверхности, составляющей канавку, существуют требования к шероховатости, и для поверхности, используемой для сопряжения, требуется меньшее значение шероховатости, например, для двух сторон Т-образной направляющей канавки на рабочем столе. Она часто используется для позиционирования зажимных приспособлений, поэтому требуется небольшое значение шероховатости поверхности.
Выше приведены технические сведения о фрезеровании прямоугольных канавок на станках с ЧПУ, и я надеюсь, что они будут полезны всем.


 +86 15099911516




 Читать далее