16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 2003 | Опубликовано VMT 11 | Время чтения: около 2025 минут


Возникают трудности с нарезанием высокоточных резьб для деталей, изготовленных на станках с ЧПУ? Вы не одиноки. Многие инженеры и производители сталкиваются с проблемами при выборе оптимального метода нарезания резьбы — будь то наружная или внутренняя резьба, мелкая или крупная, или даже сложные геометрические формы. Выбор неправильного метода может привести к увеличению количества отказов деталей, затрат на доработку и проблемам с производительностью. К счастью, благодаря развитию услуг по обработке на станках с ЧПУ , нарезание резьбы стало намного более надежным и эффективным. Независимо от того, работаете ли вы с компонентами аэрокосмического класса или с прецизионной электроникой, понимание процесса нарезания резьбы может повысить качество и долговечность вашей продукции.
Краткий ответ: Что такое обработка резьбы?
Обработка резьбы — это точный процесс, используемый для создания винтовых канавок (резьбы) на внутренних или внешних поверхностях цилиндрических деталей. Она может выполняться с использованием метчиков, плашек, фрезерных станков с ЧПУ или токарных центров. Она играет важную роль в функциональности и сборке деталей и имеет решающее значение в автомобильной, аэрокосмической и электронной промышленности.
Давайте глубже погрузимся в процесс резьбы
Прежде чем мы перейдем к различным типам резьбы и методам нарезания, важно понять основы обработки резьбы в условиях ЧПУ и вручную. Процесс включает в себя точные допуски, правильный выбор инструмента и соответствие международным стандартам резьбы, таким как ISO, ASME и ANSI. Теперь давайте начнем с изучения того, что такое обработка резьбы на самом деле и как она превратилась в краеугольный камень современных цехов обработки с ЧПУ.
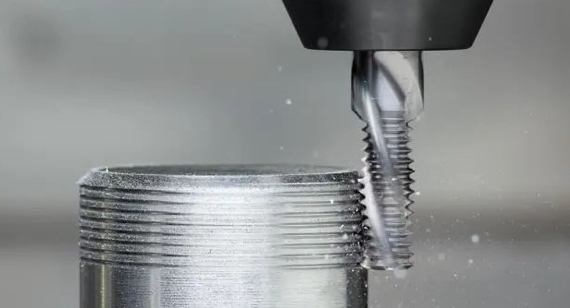
Нарезание резьбы — это процесс создания спиральной канавки (обычно называемой резьбой) на цилиндрической или конической детали, позволяющий ей соединяться, вращаться или герметизироваться с другой деталью. Эта операция может выполняться как на внутренней (внутренняя резьба), так и на внешней (наружная резьба) поверхностях заготовки. Нарезание резьбы является одной из важнейших операций в станках с ЧПУ , обеспечивающей механическую функциональность деталей практически во всех отраслях машиностроения — от автомобильной и аэрокосмической промышленности до электроники и медицинского оборудования.
Резьба классифицируется по форме, шагу, направлению и глубине. В зависимости от этих требований, нарезание резьбы может осуществляться с использованием различных методов, включая нарезание метчиком, токарную обработку резьбы и фрезерование резьбы. В услугах по обработке на станках с ЧПУ резьба обычно нарезается с помощью высокоскоростного высокоточного оборудования, такого как токарные станки с ЧПУ, фрезерные станки или специализированные резьбофрезы. Эти станки обеспечивают стабильные, воспроизводимые результаты с жесткими допусками, необходимыми в современных конструкциях изделий.
Обработка резьбы — это не просто нарезание канавок, это создание безопасных, функциональных соединений в компонентах, которые требуют прочности, точности и надежности. Выбрав правильный метод нарезания резьбы и обеспечив совместимость со стандартами конструкции и допусков, производители могут избежать сбоев резьбы, плохой посадки и дорогостоящей переделки. Благодаря таким технологиям, как обработка прототипов с ЧПУ, теперь проще, чем когда-либо, проверять конструкции резьбы перед масштабированием до полномасштабного производства.
Обработка резьбы имеет глубокую историю, уходящую корнями вглубь тысяч лет, и она значительно развилась вместе с достижениями человека в области механики и производства. Ранние примеры резьбовых компонентов были обнаружены в Древней Греции и Египте, где мастера использовали примитивные инструменты для создания спиральных канавок в дереве и бронзе для целей крепления. Эти примитивные резьбы часто изготавливались вручную, были непоследовательными и использовались в основном в низконапряженных устройствах, таких как устройства для забора воды и ранние винтовые прессы.
Реальная эволюция резьбовой обработки началась во время промышленной революции. В конце XVIII и начале XIX веков потребность во взаимозаменяемых деталях в военном и промышленном оборудовании побудила инженеров стандартизировать резьбу. Один из самых значительных вкладов был сделан Джозефом Уитвортом, британским инженером, который в 18 году предложил стандартную форму резьбы, известную как британский стандарт Уитворта (BSW). Его работа помогла унифицировать различные системы резьбы, используемые в разных мастерских, подготовив почву для массового производства.
Примерно в то же время в США Уильям Селлерс представил стандарт резьбы США (USS), который в конечном итоге превратился в унифицированный стандарт резьбы (UTS), широко используемый сегодня. По мере расширения мировой промышленности были созданы международные стандарты, такие как ISO, ANSI и ASME, чтобы обеспечить согласованность между странами.
С ростом автоматизации в 20 веке ручное нарезание резьбы с помощью плашек и метчиков уступило место более точным и эффективным процессам. Изобретение и внедрение обработки с ЧПУ произвело революцию в производстве резьбы, позволив производить сверхточную резьбу с помощью токарной обработки, резьбофрезерования и шлифования с минимальным вмешательством человека.
Сегодня обработка резьбы лежит в основе цехов обработки на станках с ЧПУ, обеспечивая высококачественную стандартизированную резьбу практически в каждом инженерном изделии. От крупных аэрокосмических компонентов до микроэлектроники процесс продолжает развиваться — теперь он управляется цифровым проектированием, контролем качества в реальном времени и высокоскоростным многоосевым оборудованием с ЧПУ.
Нарезание резьбы может показаться простым механическим понятием, но оно определяется точными геометрическими особенностями, которые влияют на все — от прочности до посадки. Независимо от того, производите ли вы болт, винт или деталь с резьбой, нарезанной на станке с ЧПУ, понимание основных параметров резьбы имеет важное значение для достижения оптимальной производительности, долговечности и совместимости с сопрягаемыми деталями. В услугах обработки на станках с ЧПУ эти параметры напрямую влияют на траекторию движения инструмента, контроль шага и качество резьбы, что делает их критически важными для проектирования и изготовления деталей.

Угол спирали
Угол наклона винтовой линии — это угол, образованный между спиральной траекторией резьбы и плоскостью, перпендикулярной оси резьбы. Он определяет, как резьба обвивает вал или отверстие. Более крутой угол наклона винтовой линии приводит к более быстрому продвижению за один оборот, что характерно для грубой резьбы. Напротив, мелкая резьба имеет меньший угол наклона винтовой линии, что обеспечивает большую удерживающую способность. Правильный выбор угла наклона винтовой линии обеспечивает плавное зацепление, уменьшенное трение и эффективную передачу нагрузки.
Корень
Корень — это нижняя поверхность или впадина резьбы, расположенная между двумя соседними боковинами. Во внутренней резьбе это самая глубокая часть внутри отверстия; во внешней резьбе это канавка между выступающими частями. Форма корня (плоская, закругленная или острая) влияет на распределение напряжений. Закругленный или хорошо обработанный корень повышает усталостную прочность, что делает его важным в высокопроизводительных деталях, обработанных на станках с ЧПУ.
Гребень (верхний)
Также известный как вершина, гребень — это пик или самая внешняя поверхность резьбы. Как и корень, он может быть плоским, заостренным или закругленным. Его конструкция способствует несущей способности резьбы и точности сопряжения. Для прецизионных резьб гладкий, однородный гребень обеспечивает плотную посадку и надежную работу в таких узлах, как аэрокосмические или медицинские компоненты.
фланговый
Боковая поверхность относится к наклонной поверхности, которая соединяет корень с вершиной по обе стороны резьбы. Она играет ключевую роль в распределении нагрузки. Угол и отделка боковой поверхности должны быть точными, так как неправильная геометрия может привести к износу, срыву резьбы или плохому уплотнению. Инструменты для нарезания резьбы с ЧПУ запрограммированы на поддержание точных углов боковой поверхности для постоянного зацепления и прочности.
Pitch
Шаг — это линейное расстояние между соответствующими точками на соседних витках резьбы, обычно измеряемое в миллиметрах или нитях на дюйм (TPI). Это один из важнейших факторов в работе резьбы. Крупный шаг продвигает крепеж быстрее за один оборот, но может снизить прочность захвата. Мелкий шаг позволяет получить больше нитей на дюйм, увеличивая удерживающую способность и вибростойкость — идеально для точного машиностроения или автомобильной промышленности.
Понимание этих параметров резьбы гарантирует, что как внутренняя, так и внешняя резьба соответствуют функциональным и конструктивным спецификациям. В цехах обработки на станках с ЧПУ каждая резьба — будь то точеная или фрезерованная — рассчитывается на основе этих фундаментальных элементов, чтобы гарантировать производительность, надежность и соответствие стандартам.
Резьба является неотъемлемой частью производства, используется для соединения, закрепления или выравнивания компонентов в широком спектре отраслей — от аэрокосмической до бытовой электроники. В услугах обработки на станках с ЧПУ обработка резьбы обеспечивает точность и повторяемость, особенно при работе со сложными узлами или высокопроизводительными деталями. Резьбу можно разделить на две основные категории: внутреннюю резьбу и внешнюю резьбу, каждая из которых имеет определенные инструменты, методы и конструктивные особенности.
Внутренняя резьба — это винтовая резьба, расположенная внутри отверстия, обычно встречающаяся в гайках, резьбовых отверстиях или гнездовых разъемах. Эти резьбы позволяют вкручивать в них внешние винты или болты. При обработке прототипов на станках с ЧПУ и изготовлении прецизионных компонентов нарезание чистой и точной внутренней резьбы имеет важное значение для функциональных сборок.

Инструменты, необходимые для нарезания внутренней резьбы:
Формула для расчета диаметра резьбы:
Для получения точной резьбы можно рассчитать диаметр отверстия под резьбу, используя:
Диаметр отверстия под резьбу = Диаметр метчика - Шаг
Эта формула гарантирует, что метчик будет иметь достаточно материала для чистого нарезания резьбы, не повреждая инструмент или деталь.
Процесс нарезания резьбы
Обычно процесс состоит из следующих этапов:
Преимущества внутренней резьбы
Недостатки внутренней резьбы
Внутренняя резьба является краеугольным камнем надежных систем крепления и используется во всем, от механических узлов до точных медицинских имплантатов. В цехе обработки с ЧПУ изготовление точной внутренней резьбы упрощается благодаря программируемым циклам нарезания резьбы и оптимизированным траекториям инструмента.
Что такое внешняя резьба?
Внешняя резьба — это спиральная структура, образованная снаружи цилиндрического компонента, например болта или винта. Она предназначена для вставки в соответствующую внутреннюю резьбу, создавая надежное механическое соединение. Внешняя резьба имеет решающее значение в бесчисленных отраслях промышленности — от автомобильных сборок и аэрокосмических фитингов до бытовой электроники и тяжелого оборудования. В мире обработки с ЧПУ нарезание внешней резьбы — это рутинная операция, выполняемая с высокой точностью, часто во время специальных токарных процессов с ЧПУ или с использованием штампов для более простых работ.

Инструменты, необходимые для нарезания наружной резьбы
Хотя станки с ЧПУ могут автоматизировать наружную резьбу, ручные методы по-прежнему широко используются для прототипов, ремонта или мелкосерийного производства. Для ручной нарезки наружной резьбы обычно требуются следующие инструменты:
Процесс нарезания наружной резьбы (ручной)
Зачем использовать внешнюю резьбу?
Внешние резьбы часто предпочитают из-за их доступности. Они видны, легко проверяются и могут быть очищены или заменены с относительной легкостью. Токарные центры с ЧПУ могут нарезать их с исключительной стабильностью, особенно в крупносерийных услугах по обработке с ЧПУ.
Преимущества и недостатки наружной резьбы
Преимущества наружной резьбы
1. Простота изготовления
Наружную резьбу относительно легче производить по сравнению с внутренней резьбой, особенно при работе со стандартными инструментами, такими как штампы или токарные станки с ЧПУ. В специализированных средах обработки с ЧПУ нарезание резьбы на внешних элементах болтов, валов или шпилек может быть эффективно выполнено с использованием автоматизированных траекторий инструмента. Эта простота делает нарезание внешней резьбы подходящим как для прототипирования, так и для массового производства.
2. Высокая грузоподъемность
Внешняя резьба способна выдерживать значительные осевые нагрузки при правильном зацеплении с соответствующей внутренней резьбой. Их конструкция способствует лучшему распределению силы вдоль резьбового зацепления, что делает их идеальными для структурных узлов в автомобильной, аэрокосмической и промышленной технике, где прочность имеет решающее значение.
3. Ремонтопригодность
В отличие от внутренней резьбы, которая встроена в компоненты и к которой сложнее получить доступ, внешняя резьба легко поддается ремонту. Поврежденную резьбу часто можно перерезать, прогнать с помощью инструментов для восстановления резьбы или, в некоторых случаях, сварить и перерезать без замены всей детали. Это делает внешнюю резьбу более экономически эффективной для обслуживания с течением времени.
Недостатки внешней резьбы
1. Подвержен повреждениям
Поскольку наружная резьба открыта, она более подвержена зазубринам, заусенцам или коррозии. Физические воздействия или воздействие окружающей среды могут ухудшить качество резьбы, что может повлиять на целостность сборки или вызвать заедание во время использования.
2. Износ с течением времени
Повторное завинчивание и отвинчивание, особенно при больших нагрузках или плохой смазке, может ускорить износ наружной резьбы. Износ резьбы снижает способность образовывать надежную посадку и в конечном итоге может потребовать замены детали.
3. Требования к высокой точности
Несмотря на простоту изготовления, высокоточные приложения требуют жестких допусков по шагу, глубине резьбы и качеству отделки. Достижение этих стандартов — особенно в аэрокосмической или медицинской промышленности — требует специализированного инструмента, резьбовых калибров, а иногда и услуг по обработке резьбы на станках с ЧПУ для обеспечения полного соответствия отраслевым стандартам, таким как ISO, ANSI или ASME.
Понимание этих плюсов и минусов помогает принять решение о выборе между методами внешней и внутренней резьбы в зависимости от конкретного применения детали с ЧПУ. В следующем разделе мы рассмотрим машинную резьбу и то, почему она широко используется в производстве сегодня.
Применение наружной резьбы
Внешняя резьба незаменима во многих секторах благодаря своей универсальности, простоте сборки и механической прочности. Она часто нарезается на болты, винты, валы и крепежные детали с использованием услуг обработки на станках с ЧПУ для обеспечения высокой точности и согласованности в различных областях применения.
1. Электроника
В электронной промышленности наружная резьба используется в корпусах, монтажных панелях и корпусах разъемов. Точность имеет решающее значение для предотвращения чрезмерного затягивания или плохой посадки, которые могут привести к повреждению цепи или проблемам с заземлением. Индивидуальная обработка на станках с ЧПУ обеспечивает жесткие допуски в этих миниатюрных резьбовых компонентах, повышая производительность и надежность.
2. Автомобильная промышленность
Внешняя резьба играет важную роль в сборке таких компонентов, как блоки двигателей, валы передач, тормозные системы и подвески. Она позволяет эффективно разбирать и обслуживать детали. В токарных цехах с ЧПУ эта резьба часто нарезается в соответствии со строгими спецификациями, чтобы соответствовать требованиям безопасности и несущей способности.
3. Промышленный
В тяжелом оборудовании, производственных системах и гидравлических компонентах наружная резьба используется для трубных соединений, зубчатых передач и систем крепления. Резьбовые шпильки и стержни, созданные с помощью обработки прототипов на станках с ЧПУ, позволяют быстро проводить тестирование и замену на этапах разработки или обслуживания.
4. Оптический
Прецизионные внешние резьбы жизненно важны в оптических приборах, где линзы, фильтры и крепления должны быть отрегулированы или заменены с точностью до микрона. Высококачественная обработка резьбы на станках с ЧПУ обеспечивает плавное сопряжение с внутренней резьбой, поддерживая выравнивание и стабильность в чувствительной оптике.
От приводов до соединений рам, наружная резьба используется в роботизированных сборках для обеспечения модульных соединений. Независимо от того, используется ли она в автоматизации, дронах или гуманоидных ботах, резьба, изготовленная на заводе по обработке с ЧПУ, обеспечивает жесткий контроль над движением и структурой.
6. Медицинский
В медицинском оборудовании наружная резьба нарезается на ортопедические имплантаты, хирургические инструменты и диагностические устройства. Эта резьба должна соответствовать стандартам гигиены и биосовместимости, поэтому точная обработка на станках с ЧПУ с использованием высококачественных материалов, таких как титан, имеет важное значение.
7. сельское хозяйство
Резьбовые крепежи и соединения в таких машинах, как комбайны, ирригационные системы и тракторы, выигрывают от прочности и заменяемости наружной резьбы. В этом секторе долговечность и простота обслуживания являются ключевыми, часто требуя прочной резьбы, выполненной с помощью индивидуальных услуг по обработке на станках с ЧПУ.
В различных отраслях промышленности наружная резьба необходима для прочных и надежных соединений. Возможность производить ее с высокой точностью с помощью обработки на станках с ЧПУ делает ее фундаментальной в современном производстве. Далее мы рассмотрим машинную резьбу и ее особые преимущества.
Что такое резьба UNC (унифицированная крупная резьба)?
Резьба UNC (Unified National Coarse) является одним из наиболее распространенных типов резьбы, используемых в Северной Америке и признанных во всем мире в соответствии с унифицированным стандартом резьбы (UTS). Эти резьбы имеют относительно крупный шаг (т. е. меньше нитей на дюйм) по сравнению с их аналогами с мелкой резьбой. Их конструкция делает акцент на скорости и простоте использования, а не на максимальном зацеплении резьбы или точности, что делает их идеальными для крепления общего назначения, особенно в более мягких материалах.
Форма резьбы UNC имеет угол резьбы 60° с плоским гребнем и корнем. Она часто используется для болтов, гаек и винтов, где важна высокоскоростная сборка, быстрое выравнивание и устойчивость к сдиранию в материалах с низкой плотностью, таких как алюминий или пластик. Благодаря своей универсальности резьба UNC широко изготавливается посредством обработки резьбы на станках с ЧПУ, особенно в крупносерийном производстве.
Преимущества резьбы UNC
1. долговечность
Резьба UNC менее склонна к перекосу и срыву, особенно в более мягких материалах. Ее крупный шаг обеспечивает большую удерживающую способность в этих случаях, обеспечивая структурную надежность.
2. Легко использовать
Благодаря большему шагу и расстоянию крепеж UNC легче выравнивать и быстрее устанавливать, что делает его предпочтительным для высокоскоростных или ручных сборочных линий, где скорость имеет первостепенное значение.
3. Простота обслуживания
Резьбу UNC легче чистить, и она менее подвержена заеданию из-за загрязнения. Это делает ее идеальной для использования на открытом воздухе или в грязных условиях, таких как строительство, сельское хозяйство или ремонт автомобилей.
Недостатки резьбы UNC
1. Ограничения точности
Из-за более крупного шага резьба UNC не подходит для высокоточных применений, где требуется точный контроль глубины зацепления или натяжения. Обработка прототипов на станках с ЧПУ для аэрокосмических или медицинских компонентов обычно выбирает более тонкую резьбу.
2. Ограничения прочности в некоторых применениях
Несмотря на свою прочность в более мягких материалах, резьба UNC обеспечивает меньшую прочность на разрыв и несущую способность в условиях высоких напряжений по сравнению с унифицированной мелкой резьбой (UNF), особенно там, где преобладают силы вибрации или натяжения.
3. Ограниченное применение в высокотехнологичных отраслях
Такие отрасли, как электроника, аэрокосмическая промышленность и оптика, часто избегают UNC из-за отсутствия у него высокой разрешающей способности и возможностей герметизации. Эти секторы требуют индивидуальной обработки на станках с ЧПУ более специализированных резьб с более жесткими допусками.
Резьба UNC обеспечивает практичность, скорость и долговечность для общих крепежных нужд. Однако ее грубость ограничивает ее использование в высокоточных или высокопрочных приложениях. В следующем разделе мы рассмотрим UNF (Unified Fine Thread) и то, как она сравнится с точки зрения производительности и универсальности применения.
Применение нитей UNC
Унифицированная крупная резьба (UNC) широко используется в различных отраслях промышленности благодаря простоте изготовления, эффективности сборки и надежной работе в крепежных элементах общего назначения. Эти резьбы особенно ценятся там, где скорость, простота и долговечность перевешивают необходимость в предельной точности. Ниже приведены основные области применения, где обычно используются резьбы UNC:
1. Строительная промышленность
Резьба UNC часто используется в строительстве из-за ее крупного шага и способности хорошо работать в более мягких или менее плотных материалах, таких как дерево, пластик или легкие сплавы. Крепежные элементы, такие как болты, винты и анкеры с резьбой UNC, идеально подходят для структурных соединений, временных приспособлений и сборки готовых деталей. Их устойчивость к сдиранию и простота выравнивания делают их предпочтительным выбором для тяжелых, но быстрых установок в каркасах, лесах и фундаментных сборках.
2. Автомобильная промышленность
В автомобильном секторе резьба UNC используется для компонентов, требующих высокой удерживающей способности, но не требующих сверхжестких допусков. Примерами служат опоры двигателя, крепежные элементы шасси, поддоны аккумуляторных батарей и соединения панелей кузова. Их простота позволяет быстро ремонтировать и обслуживать, особенно в условиях крупномасштабного производства, где услуги обработки на станках с ЧПУ используются для производства больших объемов крепежных элементов и деталей с постоянным качеством.
3. Сельскохозяйственное оборудование
Резьба UNC распространена в сельскохозяйственных инструментах и машинах, где прочность и простота сборки имеют решающее значение. От тракторов до ирригационных систем болты и гайки с резьбой UNC используются для закрепления компонентов, которые должны выдерживать постоянную вибрацию, внешние воздействия и частые регулировки. Способность резьбы выдерживать многократное затягивание и откручивание без быстрого ухудшения является ключевой в этой среде.
4. Электроника и светотехника
Хотя резьба UNC встречается реже в высокоточной электронике, она все еще встречается в опорных конструкциях, монтажных кронштейнах и внутренних крепежах в корпусах и рамах оборудования. Ее грубая резьба помогает быстрой настройке и разборке во время ремонта или модернизации.
Благодаря своей универсальной совместимости и эффективности производства резьба UNC продолжает оставаться основным продуктом в отраслях, где требуются крупносерийные, надежные и экономичные крепежные решения, часто поставляемые через заводы по обработке на станках с ЧПУ и на индивидуальных предприятиях по обработке на станках с ЧПУ.
Что такое унифицированная мелкая резьба (UNF)?
Унифицированная мелкая резьба (UNF) — это категория в рамках стандарта унифицированной резьбы (UTS), которая отличается более мелким шагом — то есть большим количеством нитей на дюйм — чем унифицированная крупная резьба (UNC). Эти резьбы широко используются, когда точность, прочность под нагрузкой и надежное уплотнение имеют решающее значение. В отличие от резьбы UNC, которая ставит во главу угла простоту сборки и скорость, резьба UNF предназначена для более плотного зацепления и более высокой прочности на разрыв, что делает ее идеальной для сред с высоким напряжением или высокой вибрацией. В услугах по обработке на станках с ЧПУ резьба UNF часто запрашивается для приложений, требующих высокого уровня производительности и надежности.
Преимущества унифицированной мелкой резьбы (UNF)
Более высокая сила
Благодаря более мелкому шагу резьба UNF имеет большее количество нитей на единицу длины. Это позволяет ей более равномерно распределять растягивающие нагрузки по зацепленным нитям, что приводит к большей прочности и устойчивости к срыву — что особенно полезно в высокопроизводительных машинах и конструкционных узлах.
Лучшее распределение натяжения
Увеличенное зацепление резьбы в резьбе UNF улучшает распределение натяжения, что делает ее идеальной для тонкостенных материалов или деталей, где глубина зацепления резьбы ограничена. Это качество делает ее фаворитом в прецизионных сборках, таких как компоненты двигателей или аэрокосмические конструкции.
Превосходная герметизация и точность
Благодаря большему количеству точек зацепления резьба UNF обеспечивает превосходные уплотнительные свойства по сравнению с резьбой UNC. Это особенно выгодно в гидравлических фитингах, соединениях топливной системы и компонентах, чувствительных к давлению, которые требуют сборки без утечек.
Недостатки унифицированной мелкой резьбы (UNF)
Склонен к засорению
Из-за более мелкого шага резьба UNF более восприимчива к накоплению мусора. Это может помешать зацеплению резьбы и повысить риск перекоса или заклинивания, особенно в суровых или грязных условиях.
Трудно справиться
Резьба UNF требует более тщательного выравнивания во время сборки. Операторы должны уделять больше внимания характеристикам крутящего момента и выравниванию, что может замедлить ручные операции или увеличить время настройки при обработке прототипов с ЧПУ.
Стоимость
Тонкие резьбы часто требуют более точной обработки и проверки, особенно для критических применений. Это увеличивает общую стоимость производства, особенно при производстве высокоточных деталей с ЧПУ небольшими партиями.
Применение резьбы UNF
Аэрокосмическая индустрия
Резьба UNF широко используется в компонентах самолетов из-за ее превосходной прочности, устойчивости к вибрации и жестких требований к допускам. Болты, фитинги и структурные крепежные элементы часто имеют резьбу UNF в этом секторе.
От систем подвески до внутренних деталей двигателя, резьба UNF предпочтительна там, где важны высокие зажимные усилия и надежные соединения. Она также используется в системах впрыска топлива и компонентах трансмиссии.
Крепеж UNF представляет собой надежное и компактное решение для сборки хрупких электронных устройств, обеспечивающее прочную фиксацию с уменьшенным риском чрезмерного затягивания или повреждения детали.
В высокоспециализированных приложениях, требующих жесткого допуска, герметичности и прочности резьбы, резьба UNF обеспечивает конкурентное преимущество. Она широко используется в индивидуальной обработке на станках с ЧПУ, особенно там, где производительность и надежность деталей имеют решающее значение.
Нарезание резьбы является важной частью обработки на станках с ЧПУ и ручного производства, особенно при производстве компонентов, требующих точного крепления или герметичного уплотнения. Независимо от того, создаете ли вы резьбу внутри отверстия (внутренняя резьба) или снаружи вала (внешняя резьба), используемая технология должна обеспечивать точность, последовательность и долговечность. Как для прототипирования, так и для массового производства, овладение нарезанием резьбы — особенно с использованием услуг обработки на станках с ЧПУ — имеет важное значение для производства надежных резьбовых компонентов.

1. Как нарезать внутреннюю резьбу
Внутренние резьбы обычно встречаются в гайках, резьбовых отверстиях и прецизионных компонентах. Их создание требует осторожности, надлежащего инструмента и чистого исполнения. Независимо от того, выполняется ли это вручную или с помощью обработки резьбы на станке с ЧПУ, внутренняя резьба начинается с создания отверстия и заканчивается резьбой, которая может принимать крепеж или сопрягаться с внешней резьбой.
Подготовка
Прежде чем начать, соберите необходимые инструменты:
Выберите правильный размер метчика для нужной вам резьбы и проверьте совместимость материалов. Определите диаметр отверстия для метчика по формуле:
Диаметр отверстия под резьбу = Диаметр метчика - Шаг
Эта формула гарантирует, что просверленное отверстие не будет ни слишком тугим (что приведет к поломке метчика), ни слишком свободным (что приведет к неполной резьбе).
Просверлите начальное отверстие, используя рассчитанный диаметр сердечника. Для достижения наилучших результатов:
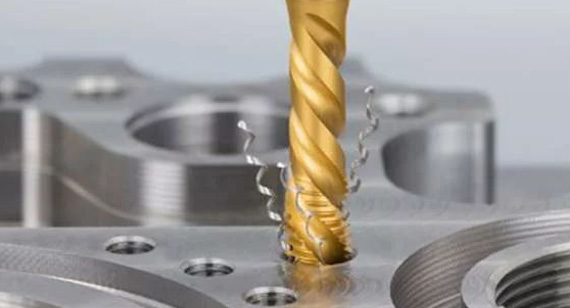
Вставьте метчик в гаечный ключ или держатель метчика с ЧПУ. Нанесите смазочно-охлаждающую жидкость и выровняйте метчик по центру отверстия. Для ручного нарезания резьбы:
При нарезании резьбы на станках с ЧПУ такие параметры, как скорость шпинделя, скорость подачи и глубина нарезания резьбы, контролируются цифровым способом для повышения точности и повторяемости.
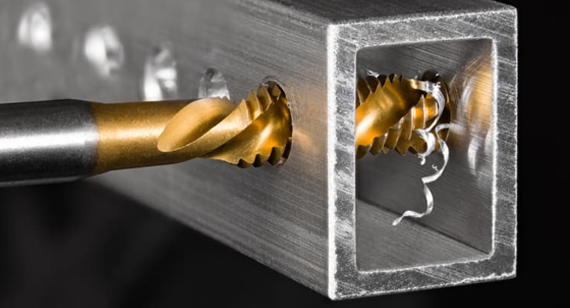
Очистку:
После завершения нарезания резьбы очистите внутреннюю резьбу сжатым воздухом или небольшой щеткой, чтобы удалить стружку и остатки. Избегайте попадания мусора в резьбу, это может привести к повреждению резьбы или повлиять на производительность сборки.
Инспекция
Проверьте готовую внутреннюю резьбу с помощью:
Правильная нарезка внутренней резьбы обеспечивает производительность и долговечность ваших изготовленных на станках с ЧПУ деталей. При правильном выполнении обеспечивается плавное зацепление, прочное удержание и бесшовная интеграция с внешней сопряженной резьбой в сборках в различных отраслях.
Каковы основные методы нарезания резьбы?
Нарезание резьбы является одним из важнейших этапов создания надежных механических креплений при изготовлении деталей. Независимо от того, используется ли обработка на станках с ЧПУ или ручные методы, выбор подходящего метода нарезания резьбы зависит от материала, сложности конструкции, объема производства и требований к точности. Ниже приведены три наиболее часто используемых метода нарезания резьбы в современных условиях обработки, включая фрезерование резьбы, нарезание резьбы на токарном станке и высечку.
1. Фрезерование резьбы
Резьбофрезерование — это современная технология, часто используемая в услугах по обработке на станках с ЧПУ. Она подразумевает использование резьбовой фрезы — инструмента в форме концевой фрезы, который движется по винтовой траектории для нарезания резьбы. Этот метод идеально подходит для нарезания как внутренней, так и внешней резьбы и особенно хорошо подходит для материалов, которые трудно поддаются обработке.
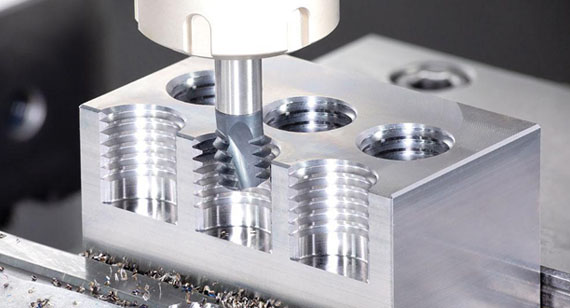
Преимущества резьбофрезерования:
Резьбофрезерование отлично подходит для обработки прототипов на станках с ЧПУ и деталей сложной геометрии, что делает его предпочтительным вариантом в аэрокосмической, медицинской и высокотехнологичной отраслях.
2. Нарезание резьбы на токарном станке
Нарезание резьбы на токарном станке (также называемое одноточечной резьбой) — один из старейших и наиболее универсальных методов нарезания резьбы. Этот процесс включает в себя нарезание режущим инструментом винтовой траектории вдоль поверхности вращающейся заготовки, создавая либо внутреннюю, либо наружную резьбу.
Преимущества токарной резьбы:
Эта технология распространена как при ручном токарном производстве, так и при токарной обработке на станках с ЧПУ и до сих пор широко применяется на заводах по обработке на станках с ЧПУ для обработки прецизионных деталей, требующих уникальных профилей резьбы.
3. Высечка
Высечка — традиционный и доступный метод создания наружной резьбы, часто используемый в мелкосерийных или ремонтных работах. Высечка — это закаленный стальной диск с режущими зубьями, расположенными в форме желаемой резьбы. Она вручную или с помощью машины приводится в движение вдоль стержня для формирования резьбы.
Что такое высечка?
Высечка подразумевает нажатие или поворот инструмента-штампа на цилиндрическую заготовку для вырезания резьбы. Это просто, быстро и эффективно для некритичных деталей или когда требуется быстрое исправление.
Существует два основных типа плашек:
Преимущества:
Минусы:
Эти методы нарезания резьбы составляют основу современного производства деталей. Правильный выбор гарантирует, что ваши детали с резьбой на станках с ЧПУ будут соответствовать проектным спецификациям, ожиданиям по долговечности и срокам производства — независимо от того, используете ли вы индивидуальную обработку на станках с ЧПУ или ручные инструменты.
Как нарезать наружную резьбу: пошаговое руководство
Нарезание наружной резьбы является основополагающим процессом в производстве механических деталей. Будь то болты, валы или крепежные элементы, точно обработанная резьба имеет важное значение для правильной сборки и производительности. В услугах по обработке на станках с ЧПУ или ручном изготовлении нарезание наружной резьбы обеспечивает надежное сопряжение компонентов с деталями с внутренней резьбой. Процесс может быть выполнен вручную с помощью набора штампов или автоматически с помощью токарных центров с ЧПУ или токарных станков. Ниже приведено подробное описание того, как вручную нарезать наружную резьбу с помощью штампа, что обычно применяется при создании прототипов, ремонте и мелкосерийном производстве.
1. Подготовьте стержень.
Перед началом работы убедитесь, что заготовка (стержень или вал) отрезана до нужной длины и надежно зажата в тисках или удерживается в патроне токарного станка. Диаметр стержня должен точно соответствовать номинальному размеру резьбы, которую вы собираетесь нарезать. С помощью напильника слегка скосите край стержня — это облегчит надевание плашки на стержень и снизит вероятность перекоса резьбы.
2. Выберите правильный кубик
Выберите плашку, которая соответствует желаемому размеру резьбы и шагу. Плашки бывают двух основных типов:
Убедитесь, что штамп чистый и острый, вставьте его в штамп или рукоятку штампа и надежно затяните для полного контроля во время резки.
3. Смазать
Нанесите смазочно-охлаждающую жидкость или смазку для резьбонарезки на скошенный конец стержня. Смазка имеет решающее значение для снижения трения, продления срока службы плашки и улучшения качества резьбы, обеспечивая более плавное удаление стружки во время резки.
4. Начните резать
Выровняйте плашку перпендикулярно стержню. С постоянным давлением руки начните поворачивать плашку по часовой стрелке (или в направлении резки для типа резьбы). После каждого полного оборота поворачивайте плашку на четверть оборота, чтобы сломать стружку и избежать заклинивания инструмента. Этот процесс следует повторять последовательно, пока не будет достигнута желаемая длина резьбы.
5. Завершение нити
После завершения резьбы снимите плашку и проверьте резьбу на однородность. Используйте небольшой напильник, чтобы зачистить любые заусенцы или грубые края на конце резьбы. Вы также можете использовать проволочную щетку или сжатый воздух, чтобы удалить стружку и мусор с резьбы.
6. Проверка и отделка
Проверьте посадку резьбы с помощью соответствующей гайки или резьбового калибра, чтобы убедиться в точности. Проверьте правильность глубины резьбы, шага и выравнивания. Если резьба слишком тугая или свободная, рассмотрите возможность использования регулируемой плашки для второго прохода или повторной смазки и повторной нарезки по мере необходимости.
Этот ручной метод идеально подходит для обработки прототипов на станках с ЧПУ или мелкосерийных индивидуальных работ, где гибкость и быстрая настройка являются ключевыми факторами. Однако в крупносерийных или требующих точности приложениях наружная резьба обычно выполняется с использованием токарных станков с ЧПУ или токарных центров с резьбонарезными инструментами и автоматизированным управлением для обеспечения повторяемости, качества и скорости.
Независимо от того, работаете ли вы в цехе обработки на станках с ЧПУ или в небольшой мастерской, понимание основ нарезания наружной резьбы позволит вам изготавливать надежные и высокопроизводительные резьбовые компоненты из самых разных материалов и в самых разных отраслях.
Нарезание резьбы — это не просто создание функционального механического соединения, оно также должно соответствовать общепринятым стандартам для обеспечения совместимости, взаимозаменяемости и безопасности. Независимо от того, обрабатываете ли вы прецизионные детали для аэрокосмической, автомобильной или промышленной отраслей, соблюдение международных стандартов резьбы имеет важное значение. Эти стандарты унифицируют технические требования к конструкции, допуски и методы измерения, позволяя производителям и инженерам по всему миру говорить на одном языке, когда речь идет о резьбе.
Предисловие: Почему стандарты потоков имеют значение
В сегодняшней глобализированной производственной среде компоненты, изготовленные в разных регионах, часто должны идеально подходить друг другу. Без стандартизированных резьб несоответствия в шаге, диаметре или форме могут привести к слабым соединениям, механическим отказам и дорогостоящей доработке. Вот почему операции по обработке резьбы на станках с ЧПУ — особенно в профессиональных цехах по обработке на станках с ЧПУ — должны соответствовать общепринятым нормам. Эти стандарты регламентируют все: от формы профиля резьбы до допуска на шаг и маркировки на технических чертежах.
1. Американское общество инженеров-механиков (ASME)
ASME является одним из самых влиятельных органов по механическим стандартам в США. Его рекомендации по резьбе широко приняты в Северной Америке и за ее пределами. Наиболее часто упоминаемым стандартом ASME для резьбы является ASME B1.1, который охватывает унифицированные дюймовые резьбы, включая резьбы UNC (Unified Coarse), UNF (Unified Fine) и UNEF (Unified Extra Fine).
Стандарты ASME предусматривают:
Эти стандарты особенно важны для деталей, обработанных на станках с ЧПУ, которые должны работать под давлением в механических узлах.
2. Американский национальный институт стандартов (ANSI).
ANSI играет более широкую роль, контролируя разработку различных стандартов, включая стандарты ASME и других организаций США. Одобренные ANSI стандарты резьбы часто используются в индивидуальных проектах обработки на станках с ЧПУ, гарантируя, что все обработанные детали соответствуют ожиданиям отрасли. Хотя ANSI сам не создает стандарты резьбы, он аккредитует такие организации, как ASME, для их разработки и поддержки. По сути, ANSI является зонтичной организацией, которая обеспечивает единообразие и совместимость американских инженерных стандартов.
3. Международная организация по стандартизации (ISO).
За пределами Северной Америки большинство стран следуют стандартам резьбы ISO, в частности метрической резьбе ISO, определенной в сериях ISO 68, ISO 261 и ISO 965. Резьба ISO широко используется в глобальных цепочках поставок и необходима для деталей, которые производятся или собираются в Европе, Азии и на других международных рынках.
Стандарты ISO предлагают:
Когда речь идет об обработке прототипов на станках с ЧПУ для международных клиентов, резьба ISO часто является выбором по умолчанию, особенно в таких высокоточных областях, как производство медицинского и оптического оборудования.
Понимание и применение этих международных стандартов резьбы имеет решающее значение для получения последовательных, совместимых и высококачественных результатов. Независимо от того, требует ли ваш проект стандартов ASME/ANSI или резьбы ISO, надежный поставщик услуг по обработке на станках с ЧПУ, такой как VMT, гарантирует, что все ваши резьбовые компоненты будут изготовлены в соответствии со спецификациями — точно, надежно и глобально совместимы.
Унифицированный стандарт резьбы (UTS) — это широко распространенная система резьбы, используемая в основном в США, Канаде и других странах, использующих имперскую систему мер. Он стандартизирует профиль и шаг резьбы, обеспечивая совместимость между крепежными элементами и резьбовыми деталями, особенно в серийно выпускаемых механических узлах. В обработке на станках с ЧПУ резьба UTS является основополагающей при производстве деталей для таких отраслей, как автомобилестроение, аэрокосмическая промышленность и строительство, особенно там, где важны точные резьбовые соединения, выдерживающие нагрузку.
Предисловие: Почему UTS имеет значение при обработке резьбы
При обработке резьбы на станках с ЧПУ выбор правильного типа резьбы имеет решающее значение. Система UTS упрощает проектирование, производство и контроль качества резьбовых деталей, предлагая стандартизированные классы и профили резьбы. Она построена вокруг угла резьбы 60 градусов и включает в себя грубые, мелкие и сверхмелкие серии для соответствия различным требованиям к механическим характеристикам. Резьбы UTS обычно используются как в токарных деталях с ЧПУ, так и в специальных приложениях по обработке с ЧПУ, где предпочтительны имперские размеры.
1. Унифицированная крупная резьба (UNC)
Что такое УНК?
Резьба UNC имеет больший шаг (т. е. меньшее количество витков на дюйм) и предназначена для обеспечения быстрой сборки и высокой устойчивости к срыву в более мягких материалах, таких как алюминий и пластик.
Области применения:
Преимущества:
Минусы:
2. Унифицированная мелкая резьба (UNF)
Что такое УНФ?
Резьба UNF имеет меньший шаг (больше нитей на дюйм), что обеспечивает большую прочность на разрыв и точность. Она часто используется в приложениях, где требуется плотная посадка и прочное зацепление резьбы.
Области применения:
Преимущества:
Минусы:
3. Унифицированная сверхтонкая нить (UNEF)
Что такое ЧВС ООН?
Нити UNEF имеют самую высокую плотность нитей в системе UTS. Они используются в специализированных приложениях, где пространство ограничено, и требуются очень точные настройки.
Области применения:
Преимущества:
Минусы:
Резюме
В любом цехе обработки с ЧПУ выбор между резьбами UNC, UNF и UNEF зависит от таких факторов, как тип материала, требования к нагрузке, условия окружающей среды и доступное пространство. Понимая различия между этими классификациями UTS, производители могут добиться лучшей производительности, долговечности и безопасности своих резьбовых компонентов. Работаете ли вы с прототипной обработкой с ЧПУ или с полномасштабными услугами по обработке с ЧПУ, четкое понимание типов резьбы UTS гарантирует, что ваши детали будут соответствовать как функциональным, так и отраслевым стандартам.
Создание высококачественной резьбы на станках с ЧПУ требует не только выбора правильных инструментов и станков — для этого требуются знания, точность и продуманные проектные решения. Независимо от того, используете ли вы резьбовые фрезы, метчики, плашки или токарные станки с ЧПУ, цель остается прежней: производить прочную, функциональную резьбу с минимальными отходами и доработкой. Ниже приведены основные советы по резьбонарезанию, которые помогут оптимизировать операции в любом цехе по обработке с ЧПУ или в среде прототипирования.
1. Используйте правильную смазку
Смазка необходима при обработке резьбы, чтобы уменьшить износ инструмента, обеспечить гладкую отделку поверхности и предотвратить задиры или заклинивание, особенно при работе с нержавеющей сталью, титаном или другими сложными материалами. Всегда используйте смазочно-охлаждающие жидкости или масла для резьбонарезания, рекомендованные для данного материала.
2. Выберите правильный инструмент для работы
Использование метчика или плашки общего назначения для деталей с высокими допусками приведет к неточной резьбе или повреждению инструмента. Выбирайте резьбонарезные инструменты, специально предназначенные для внутренней или внешней резьбы, и убедитесь, что они соответствуют форме резьбы (UNC, UNF, метрическая и т. д.), требуемой конструкцией.
3. Правильно подбирайте шаг резьбы и диаметр
Всегда дважды проверяйте, что шаг и большой/малый диаметры соответствуют спецификации на вашем чертеже. Например, неправильный размер отверстия для внутренней резьбы приведет к слабой резьбе или поломке метчиков.
4. Проверьте глубину резьбы и посадку
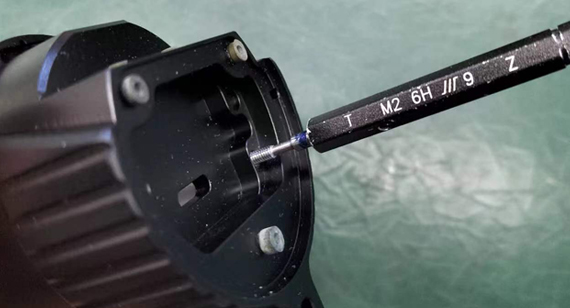
Для внутренней резьбы используйте резьбовые калибры-пробки; для внешней резьбы используйте кольцевые калибры. При индивидуальной обработке на станках с ЧПУ это обеспечивает взаимозаменяемость и позволяет избежать дорогостоящих проблем со сборкой.
5. Избегайте чрезмерного натяжения нити
Нарезайте только столько резьбы, сколько необходимо для нагрузки и функции. Избыточная резьба увеличивает время цикла и повышает риск износа инструмента или деформации детали, особенно в тонкостенных секциях.
В обработке резьбы на станках с ЧПУ продуманный дизайн помогает предотвратить производственные ошибки и максимизировать производительность детали. Вот основные соображения по дизайну:
1. Выберите стандартные размеры резьбы
По возможности используйте стандартные размеры резьбы (например, M6, 1/4-20 UNC), чтобы обеспечить простоту поиска инструмента, совместимость и снижение затрат на обработку. Избегайте нестандартных шагов, если это не требуется функционально.
2. Оставьте достаточно места для провисания нити
Проектируйте достаточный рельеф резьбы на конце внутренней резьбы и рядом с выступами на внешней резьбе. Это позволяет инструменту чисто выходить из реза и предотвращает накопление материала или вибрацию инструмента.
3. Используйте фаски для начала резьбы
Добавление фаски в начале резьбы облегчает зацепление крепежа и снижает вероятность перекоса резьбы. Обычно достаточно фаски в 45°.
4. Разрешить доступ к инструментам
Убедитесь, что геометрия вашей детали позволяет метчикам, плашкам или резьбовым вставкам получить доступ к зоне обработки. Это особенно важно для глубоких отверстий или узких углов при обработке прототипов с ЧПУ.
5. Проектируйте с учетом глубины резьбы
Избегайте слишком глубокой резьбы. Для большинства механических соединений для полной прочности достаточно всего лишь 1–1.5 диаметра крепежа. Более глубокая резьба приводит к трате материала и времени обработки.
Последний совет: сотрудничайте с поставщиком услуг по обработке на станках с ЧПУ
Если у вас есть сомнения, проконсультируйтесь с вашим заводом по обработке на станках с ЧПУ или партнером по инжинирингу, чтобы пересмотреть спецификации резьбы и методы производства. Совместное планирование приводит к более качественным результатам, меньшему количеству доработок и более низким производственным затратам.
Независимо от того, производите ли вы детали с ЧПУ-обработкой для аэрокосмической, автомобильной, медицинской или бытовой электроники, эти советы по резьбонарезанию и проектированию помогут вам каждый раз получать прочные, точные и воспроизводимые резьбовые компоненты.
В современной обработке с ЧПУ нарезание резьбы является критически важным процессом, используемым для создания внутренней и внешней резьбы для крепления или механической функциональности. В зависимости от материала, сложности конструкции и объема производства производители могут выбирать из множества методов нарезания резьбы. Четыре наиболее часто используемых метода в услугах обработки с ЧПУ включают нарезание резьбы, фрезерование резьбы, нарезание резьбы на токарных станках с ЧПУ и шлифование резьбы. Каждый метод имеет свои определенные преимущества и ограничения, которые делают их подходящими для различных применений в индивидуальной обработке с ЧПУ, от прототипирования до полномасштабного производства.
1. Постукивание
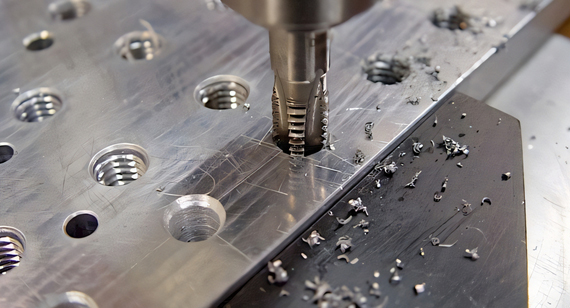
Нарезание резьбы — один из наиболее широко используемых методов нарезания внутренней резьбы. Он использует инструмент, называемый метчиком, для нарезания резьбы в предварительно просверленном отверстии. Нарезание резьбы может выполняться вручную или с помощью оборудования с ЧПУ с использованием жестких или плавающих головок для нарезания резьбы.
Преимущества:
Ограничения:
Наилучшим образом подходит для: внутренних резьб в мягких и умеренно твердых металлах и пластмассах, особенно при изготовлении прототипов на станках с ЧПУ или в крупносерийном производстве.
2. Фрезерование резьбы
Резьбофрезерование — это универсальный метод ЧПУ, используемый для обработки как внутренних, так и внешних резьб с использованием техники круговой интерполяции. Он включает в себя резьбовую фрезу, которая движется по винтовой траектории, что делает его пригодным для точной резьбы.
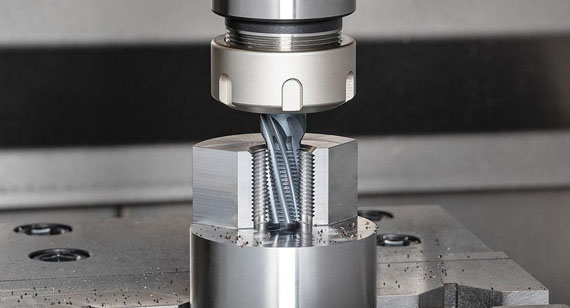
Преимущества:
Ограничения:
Наилучшим образом подходит для: сложных резьб, отверстий большого диаметра и деталей, изготовленных из экзотических материалов на станках с ЧПУ.
3. Нарезание резьбы на токарных станках с ЧПУ
Этот метод, также известный как одноточечная резьба, использует токарный станок с ЧПУ и резьбонарезной инструмент для нарезания резьбы на цилиндрических поверхностях. Обычно используется для наружной резьбы, но может применяться и для внутренней.
Преимущества:
Ограничения:
Наилучшим образом подходит для: валов, винтов и резьбовых компонентов, используемых в автомобильной, аэрокосмической и машиностроительной отраслях.
Резьбошлифование — это финишная операция, используемая для создания чрезвычайно точной и гладкой резьбы, особенно когда требуются жесткие допуски и превосходная отделка поверхности. Она использует специализированные шлифовальные круги и высокоточные станки с ЧПУ.
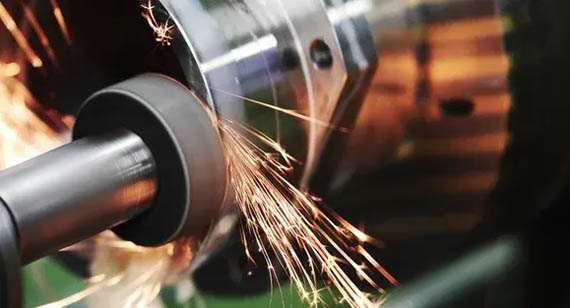
Преимущества:
Ограничения:
Наилучшим образом подходит для: деталей аэрокосмической отрасли, прецизионных измерительных инструментов и высокопроизводительных компонентов, работающих в сложных условиях.
Понимание различий между этими методами резьбы имеет решающее значение при выборе лучшего решения для вашего проекта. Независимо от того, создаете ли вы прочные крепежи для аэрокосмической отрасли или производите сложные индивидуальные детали для промышленного оборудования, ваш выбор метода резьбы при обработке на станках с ЧПУ может повлиять на все: от стоимости и качества до времени выполнения заказа и производительности детали. Опытная команда VMT может помочь определить оптимальный подход на основе ваших требований к конструкции, типа материала и производственных целей.
Что такое нарезание резьбы?
Нарезание резьбы — традиционный метод изготовления как внутренней, так и внешней резьбы с использованием режущих инструментов, таких как метчики, плашки, одноточечные инструменты или станки с ЧПУ. Это один из самых фундаментальных методов нарезания резьбы, используемых в цехах обработки на станках с ЧПУ, который ценится за его способность создавать точную и настраиваемую резьбу на широком спектре материалов. В отличие от таких методов, как накатка резьбы или формовка, которые основаны на деформации материала, нарезание резьбы подразумевает удаление материала — по сути, вырезание профиля резьбы на заготовке.
Этот процесс может осуществляться на ручных станках или автоматизированном оборудовании с ЧПУ в зависимости от спецификаций детали, сложности и объема производства. Он обычно используется для индивидуальных проектов по обработке на станках с ЧПУ, где требуются нестандартные резьбы или уникальные профили. Нарезание резьбы подходит как для прототипирования, так и для мелко- и среднесерийного производства.
Плюсы нарезания резьбы
Точность и индивидуализация
Резьбонарезание позволяет достигать жестких допусков и высокоточной геометрии резьбы. Это делает его идеальным для точного машиностроения, особенно в аэрокосмической, медицинской и автомобильной отраслях. Он также хорошо подходит для нарезания специальных или нестандартных резьб, которые невозможно легко изготовить с помощью стандартных метчиков или плашек.
Гибкость
Этот метод можно применять к широкому спектру материалов, включая закаленные металлы, пластики и композиты. Независимо от того, нарезаете ли вы резьбу на титановом компоненте аэрокосмической отрасли или на высокопрочном полимере медицинского назначения, нарезание резьбы обеспечивает исключительную гибкость.
Доступность оборудования
Поскольку нарезание резьбы может выполняться на обычных токарных станках, фрезерных станках и оборудовании с ЧПУ, оно не требует узкоспециализированного оборудования. Это делает его легкодоступным вариантом для многих услуг по обработке с ЧПУ.
Минусы нарезания резьбы
Трудоемкий
Ручная нарезка резьбы требует квалифицированных станочников и точной настройки. Даже на станках с ЧПУ настройка, оснастка и проверка могут быть трудоемкими, особенно при коротких производственных циклах или прототипах.
Износ
Используемые режущие инструменты, особенно метчики и плашки, подвергаются значительному износу, особенно при обработке твердых материалов. Это не только увеличивает затраты на инструмент, но и требует регулярного обслуживания или замены инструмента.
Требуемый навык
Получение высококачественной резьбы с помощью этого метода требует опытного машиниста, особенно при работе со сложной резьбой, жесткими допусками или экзотическими материалами. Ошибки в настройке или скорости подачи могут легко привести к поломке детали или низкому качеству резьбы.
Подводя итог, можно сказать, что нарезание резьбы остается краеугольным камнем обработки резьбы с ЧПУ из-за ее точности, гибкости и широкой применимости. Хотя это может быть трудоемким и требовать навыков, оно предлагает непревзойденную настройку и незаменимо в отраслях, требующих прецизионной обработки деталей.
Что такое нарезание резьбы?
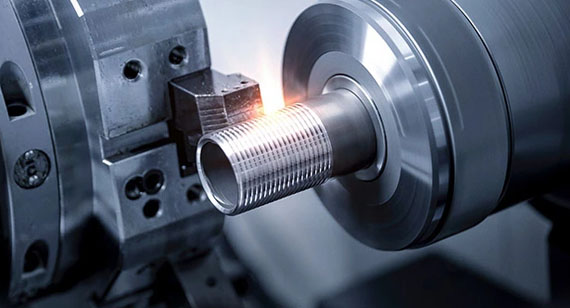
Токарная обработка резьбы — это процесс обработки материалов, используемый для создания спиральной резьбы на цилиндрических деталях с помощью одноточечного режущего инструмента на токарном станке или токарном центре. В отличие от фрезерования или нарезания резьбы накатом, токарная обработка резьбы обычно применяется для обработки крупных заготовок, глубокой резьбы или резьбы нестандартного профиля, где другие методы менее эффективны. Она особенно распространена в услугах токарной обработки на станках с ЧПУ в таких отраслях, как нефтегазовая, аэрокосмическая и автомобильная промышленность, где прочность, размер и точность имеют решающее значение.
В этом процессе заготовка вращается, а режущий инструмент движется аксиально синхронно с вращением шпинделя, создавая профиль резьбы. Этот метод идеально подходит как для внутренней, так и для внешней резьбы, предлагая широкую совместимость с различными типами резьбы, такими как трапецеидальная, метрическая и UNC/UNF.
Преимущества токарной обработки резьбы
Эффективность
Точение резьбы особенно эффективно для длинных резьб, компонентов большого диаметра или крупных резьб. При индивидуальной токарной обработке с ЧПУ это устраняет необходимость в нескольких проходах или смене инструмента, которые часто необходимы при нарезании резьбы или штамповке.
Точность
Точение резьбы обеспечивает высокую размерную точность и чистоту поверхности, особенно на токарных станках с ЧПУ или токарных центрах. Благодаря точному контролю скорости подачи и синхронизации шпинделя даже сложные или нестандартные резьбы могут быть обработаны в соответствии со строгими стандартами.
Гибкость
Токарная обработка резьбы может обрабатывать широкий диапазон форм и размеров резьбы. Она хорошо подходит для единичных деталей, прототипов и мелко- и среднесерийного производства. Она также идеально подходит для нарезания резьбы в материалах, которые слишком твердые или хрупкие для нарезания резьбы, например, некоторые закаленные стали или литые сплавы.
Недостатки токарной обработки резьбы
Материальные ограничения
Точение резьбы не идеально подходит для очень маленьких или тонкостенных деталей, которые могут прогибаться под действием режущих сил. Кроме того, материалы, склонные к разрывам или плохому контролю стружки, могут привести к несовершенной резьбе или повреждению инструмента.
Время установки
Первоначальная настройка для нарезания резьбы, включая выравнивание скорости подачи и шага, может занять много времени. Кроме того, тонкая настройка для нестандартной резьбы может потребовать нескольких пробных резов и регулировок.
Требуются машины
Для нарезания резьбы требуются токарные станки с ЧПУ или токарные центры, оснащенные надлежащими держателями инструмента и резьбонарезными инструментами. Высокоточные станки с точным контролем шага и синхронизированными шпинделями необходимы для достижения желаемых результатов.
Скорость подачи и выравнивание шага при точении резьбы
Скорость подачи при точении резьбы должна точно соответствовать шагу резьбы — эта синхронизация гарантирует, что резец правильно прослеживает спираль резьбы. Существует четыре основных метода подачи, используемых при точении резьбы с ЧПУ:
Токарная обработка резьбы остается одной из самых мощных и универсальных операций нарезания резьбы, доступных в цехах обработки с ЧПУ. При наличии правильных инструментов, управления подачей и настройки станка она позволяет производителям создавать высококачественную резьбу в широком диапазоне деталей и материалов.
Что такое резьбофрезерование?
Резьбофрезерование — это точный и гибкий метод обработки, используемый для создания как внутренней, так и внешней резьбы с помощью вращающейся фрезы. В отличие от нарезания резьбы или высечки, которые следуют жесткой траектории, резьбофрезерование включает в себя фрезерный станок с ЧПУ, перемещающий инструмент резьбовой фрезы по винтовой траектории для нарезания резьбы на заготовке. Этот процесс особенно популярен в индивидуальной обработке с ЧПУ, где точность, универсальность инструмента и способность работать со сложной геометрией имеют решающее значение.
Резьбофрезерование особенно полезно в ситуациях, когда материал заготовки трудно поддается обработке, например, закаленные стали или титановые сплавы. Оно также отлично подходит для применений, требующих жестких допусков, превосходной отделки поверхности или специальных профилей резьбы, что делает его популярной технологией в аэрокосмической, автомобильной и медицинской промышленности.

Преимущества резьбофрезерования
Гибкость
Одним из самых важных преимуществ резьбофрезерования является возможность нарезать резьбу разных размеров одним инструментом. Регулируя траекторию инструмента в программе ЧПУ, операторы могут нарезать резьбу самых разных размеров, включая левую, правую, внутреннюю и наружную резьбу — и все это одним и тем же резцом.
Точность
Фрезерование резьбы обеспечивает исключительную точность. Поскольку фреза движется по контролируемой 3D-спиральной траектории, этот процесс позволяет лучше контролировать размеры резьбы и качество поверхности. Это делает его особенно ценным в приложениях, где резьба должна идеально подходить и надежно работать под нагрузкой или давлением.
Гибкость
Резьбофрезерование не ограничено толщиной или глубиной детали, как нарезание резьбы. Глубокая резьба, глухие отверстия и резьба, расположенная близко к дну отверстия, могут быть эффективно нарезаны. Это также минимизирует нагрузку на заготовку, снижая риск поломки или деформации во время обработки — идеально для обработки прототипов с ЧПУ и деликатных компонентов.
Недостатки резьбофрезерования
Стоимость оборудования
Для фрезерования резьбы требуются станки с ЧПУ и специализированные инструменты, которые могут быть дороже традиционных метчиков или плашек. Кроме того, резьбофрезы могут иметь более высокие первоначальные затраты, особенно для мелкошаговой или специальной резьбы.
Время установки
Несмотря на универсальность, резьбофрезерование может потребовать больше времени на настройку, особенно для новых операторов или при программировании сложных резьб. Генерация траектории инструмента и программирование CAM должны быть точными, что увеличивает время работы, особенно при мелкосерийном производстве.
Станки, необходимые для фрезерования резьбы
Для эффективного выполнения резьбофрезерования обычно используется следующее оборудование:
Резьбофрезерование обеспечивает непревзойденную точность, гибкость инструмента и адаптивность для различных материалов и конструкций деталей. Хотя это может потребовать больших инвестиций в оборудование и время, его долгосрочные преимущества — особенно в отраслях с высокой добавленной стоимостью — делают его основной возможностью любого профессионального завода по обработке с ЧПУ, предлагающего услуги по обработке с ЧПУ.
Когда дело доходит до достижения точности и надежности при обработке резьбы, VMT выделяется как надежный завод по обработке с ЧПУ. Независимо от того, работаете ли вы с внутренней или внешней резьбой, стандартными или индивидуальными профилями, услуги по нарезанию резьбы VMT предлагают экспертизу, технологию и гарантию качества, необходимые вашему проекту.
В VMT мы специализируемся на резьбонарезании с ЧПУ, включая фрезерование резьбы, нарезание резьбы метчиком, нарезание резьбы на токарном станке и шлифование резьбы. Наша команда оснащена передовыми обрабатывающими центрами с ЧПУ, которые могут производить высокоточные резьбовые компоненты из широкого спектра материалов, включая нержавеющую сталь, титан, алюминий, латунь и высокопроизводительные пластики. Имея опыт работы в различных отраслях промышленности — от аэрокосмической и медицинской до автомобильной и энергетической — мы понимаем критическую важность точности, прочности и повторяемости резьбы.
Чего можно ожидать от услуг VMT Threading
Если вам нужны резьбовые валы, специальные крепежи, резьбовые корпуса или прецизионная винтовая резьба из высокопрочных материалов, цех обработки с ЧПУ VMT готов предоставить вам их. Наша приверженность точности и удовлетворенности клиентов делает нас идеальным партнером для любых требований к резьбе.
Свяжитесь с VMT сегодня, чтобы обсудить ваш проект и получить быстрое и конкурентоспособное предложение на услуги по нарезанию резьбы на станках с ЧПУ, соответствующие вашим требованиям.
VMT предлагает полный набор профессиональных услуг по нарезанию резьбы на станках с ЧПУ, разработанных для удовлетворения требований точности, прочности и настройки в различных отраслях. Благодаря передовым возможностям обработки на станках с ЧПУ, включая фрезерование резьбы, нарезание резьбы, точение и шлифование, VMT поставляет последовательные, высококачественные резьбовые компоненты, соответствующие точным спецификациям.
Благодаря опытной команде и передовому оборудованию VMT гарантирует, что каждая резьба — внутренняя или внешняя, мелкая или крупная — производится с исключительной точностью. Компания поддерживает как быстрое прототипирование, так и крупномасштабное производство, что делает ее надежным партнером для таких отраслей, как аэрокосмическая, автомобильная, электронная и медицинская. Клиенты получают выгоду от комплексных услуг VMT, которые включают выбор материала, оптимизацию конструкции, отделку поверхности и строгий контроль качества.
Благодаря сочетанию опыта в области обработки на станках с ЧПУ, эффективных рабочих процессов и глобальной доставки, компания VMT выделяется как ведущий производитель оборудования для обработки на станках с ЧПУ для предприятий, ищущих экономичные и надежные решения для нарезания резьбы.
Обработка резьбы является основополагающим процессом в современном производстве, отвечающим за изготовление винтовой резьбы, используемой во всем, от аэрокосмических компонентов до бытовых приборов. В этом всеобъемлющем руководстве рассматривается весь спектр процессов, типов, инструментов и технологий обработки резьбы, используемых сегодня, с особым акцентом на обработку с ЧПУ.
Статья начинается с объяснения основ — что такое обработка резьбы, как она развивалась, и базовой геометрии резьбы (шаг, угол наклона винтовой линии, впадина, боковая поверхность и вершина). Затем она разбивает типы резьбы — внутреннюю и внешнюю — а также специализированные формы резьбы, такие как UNC (Unified Coarse) и UNF (Unified Fine), каждая из которых подходит для определенных требований к прочности, долговечности и применению.
Вы также найдете пошаговые руководства по нарезанию как внутренней, так и внешней резьбы, подчеркивающие основные инструменты и меры предосторожности. В статье рассматриваются основные международные стандарты (такие как ISO, ASME, ANSI), которые обеспечивают совместимость между отраслями.
С точки зрения технологий, он погружается в современные методы резьбонарезания с ЧПУ, включая нарезание резьбы, фрезерование резьбы, нарезание резьбы на токарном станке и шлифование. Каждый метод сравнивается по его преимуществам, ограничениям и пригодности на основе сложности детали, объема и требований к допускам. От нарезания резьбы и токарной обработки до фрезерования, руководство дает подробное представление о том, как формируется резьба в прецизионных средах.
Наконец, практические разделы, посвященные советам по проектированию, выбору материалов и применению резьбы в различных отраслях промышленности, предлагают ценные рекомендации для инженеров и разработчиков продукции. Для тех, кто ищет профессиональную поддержку, в статье подчеркивается, как услуги станков с ЧПУ компании VMT обеспечивают первоклассные решения по нарезанию резьбы — от прототипирования до серийного производства.
Независимо от того, являетесь ли вы конструктором, машинистом или менеджером по снабжению, это руководство снабдит вас всем необходимым для выбора наилучшего процесса заправки для вашего проекта.
1. Фрезерование резьбы быстрее, чем нарезание резьбы?
Резьбофрезерование не обязательно быстрее нарезания резьбы — это зависит от применения. Для крупносерийного производства резьбы того же размера нарезание резьбы обычно быстрее из-за его однопроходной природы. Однако резьбофрезерование обеспечивает лучший контроль, гибкость и качество для труднообрабатываемых материалов или сложных геометрий, особенно в индивидуальных средах обработки с ЧПУ.
2. В чем разница между резьбовой фрезой и метчиком?
Метчик — это инструмент, который нарезает резьбу путем вращения в предварительно просверленном отверстии, обычно используется для внутренней резьбы. Это простой и эффективный метод, но он ограничен определенными диаметрами. С другой стороны, резьбовая фреза используется в фрезерных станках с ЧПУ и обеспечивает большую универсальность, поскольку один инструмент может создавать различные размеры резьбы. Резьбовые фрезы также создают меньшую нагрузку на материал и идеально подходят для жестких металлов или хрупких деталей.
3. Каков процесс нарезания резьбы на токарном станке?
Нарезание резьбы на токарном станке подразумевает использование режущего инструмента, который перемещается вдоль вращающейся заготовки для формирования резьбы. Токарные станки с ЧПУ или токарные центры используют запрограммированные скорости подачи и синхронизацию шпинделя для поддержания постоянного шага и глубины. Этот метод эффективен как для внутренней, так и для внешней резьбы и отличается высокой точностью, что делает его пригодным для прецизионной обработки резьбы с ЧПУ.
4. Какова цель заправки?
Резьба используется для создания спиральных канавок на цилиндрической или конической поверхности, чтобы обеспечить надежное соединение или крепление деталей. Резьба имеет решающее значение для сборки, выравнивания и выдерживания нагрузки в бесчисленных приложениях в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, медицина и бытовая электроника.
5. Может ли фрезерный станок нарезать резьбу?
Да, фрезерный станок, особенно фрезерный станок с ЧПУ, может производить резьбу с помощью резьбофрез. В отличие от нарезания резьбы, резьбофрезерование использует винтовую интерполяцию для нарезания резьбы, что обеспечивает лучший отвод стружки, меньший риск поломки инструмента и гибкость в размерах резьбы. Это отличный выбор для труднообрабатываемых материалов или деталей с глухими отверстиями.
6. Можно ли на токарном станке нарезать внутреннюю резьбу?
Конечно. Токарный станок может быть оснащен инструментом для внутренней резьбы или метчиком для нарезания резьбы внутри отверстия. Токарные станки с ЧПУ, в частности, обеспечивают повышенную точность и повторяемость для внутренней резьбы, особенно в индивидуальных или сложных компонентах, что делает их основной частью услуг по токарной обработке и нарезанию резьбы с ЧПУ.


 +86 15099911516




 Читать далее