16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 329 | Опубликовано VMT 07 авг. 2021 г.


На мировом рынке металлообрабатывающие материалы из титановых сплавов в основном используются в авиационной промышленности, оборонной промышленности, военной промышленности и других отраслях. Среди них наибольший спрос, около 50%, наблюдается в авиационной промышленности, где они используются в основном для производства самолетов и двигателей.
Прочность обработанных деталей из титанового сплава очень высока среди металлических конструкционных материалов. Его прочность эквивалентна стали, но его вес составляет всего 57% от стали.
Кроме того, титановый сплав обладает такими характеристиками, как малый удельный вес, высокая термическая прочность, хорошая термическая стабильность и хорошая коррозионная стойкость. Однако материалы из титанового сплава трудно резать и имеют низкую эффективность обработки. Поэтому, как решить проблему сложности и низкой эффективности обработки титанового сплава?
Что такое титановый сплав?
Титановый сплав относится к сплавам металлов, изготовленным из титана и других металлов. Титан является важным конструкционным металлом, разработанным в 1950-х годах. Титановый сплав обладает высокой прочностью, хорошей коррозионной стойкостью и жаропрочностью. С 1950-х по 1960-е годы высокотемпературные титановые сплавы и конструкционные титановые сплавы в основном разрабатывались для фюзеляжа авиационных двигателей.
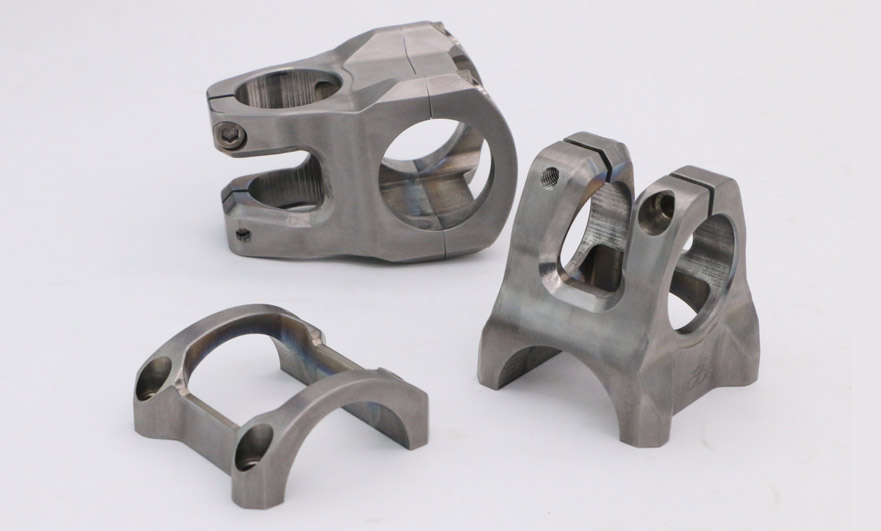
Почему обработка деталей из титановых сплавов представляет собой сложную задачу?
① Низкая теплопроводность. Теплопроводность титанового сплава составляет всего около 16% от теплопроводности стали 45#. Тепло не может передаваться во времени в процессе обработки, что приводит к локализованной высокой температуре режущей кромки (температура кончика инструмента более чем в 1 раз выше, чем у стали 45# во время обработки титана), что легко приводит к диффузии и износу инструмента.
②Серьезное упрочнение при механической обработке. Явление упрочнения при механической обработке титанового сплава очевидно, а поверхностный упрочняющий слой более серьезен, чем у нержавеющей стали, что приведет к определенным трудностям при последующей обработке, таким как увеличение повреждения границ инструмента.
Такие характеристики титановых сплавов, как низкая теплопроводность, сильное упрочнение, высокая сродство к инструментам и малая пластическая деформация, являются основными причинами, по которым титановые сплавы трудно поддаются обработке резанием. Индекс обрабатываемости составляет всего 20% от показателя автоматной стали.
Характеристики обрабатываемых материалов из титановых сплавов
①Высокая прочность и малый вес. (У металлических конструкционных материалов очень высокое отношение прочности к весу)
②Высокая термостойкость. (Стабильная работа при 400-500℃)
③Оксид титана, нитрид, карбид, превосходная коррозионная стойкость
④Хорошая привязанность к объектам
Технологические знания и опыт обработки титановых сплавов
1. Токарная обработка с ЧПУ
Детали, обработанные титановым сплавом, легко получить лучшую шероховатость поверхности, механическая закалка не является серьезной, но температура резания высокая, и инструмент быстро изнашивается. В ответ на эти характеристики в основном принимаются следующие меры с точки зрения инструментов и параметров резания:
Инструментальные материалы: YG6, YG8, YG10HT выбираются в соответствии с существующими условиями завода.
Параметры геометрии инструмента: подходящие передние и задние углы инструмента, а также закругленные углы режущей кромки инструмента.
Скорость резания низкая, скорость подачи умеренная, глубина резания глубокая, охлаждение достаточное. Кончик инструмента не может быть выше центра заготовки при повороте внешнего круга, в противном случае другие части инструмента будут легко касаться заготовки. При обработке тонкостенных деталей угол инструмента слишком большой, обычно 75-90 градусов.
2. Фрезерование с ЧПУ
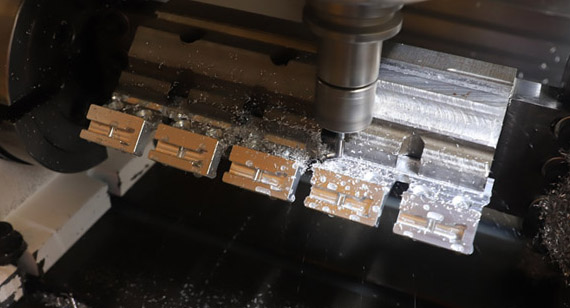
Фрезерование деталей из титановых сплавов сложнее токарной обработки, поскольку фрезерование представляет собой прерывистую резку, и стружка легко смешивается с режущей кромкой. Когда зубья со стружкой снова начинают резать заготовку, стружка сбивается и отрывает небольшой кусочек инструментального материала. Стружка значительно снижает долговечность инструмента.
Метод фрезерования: обычно применяют попутное фрезерование.
Материал инструмента: быстрорежущая сталь М42.
Как правило, фрезерование с попутным движением не используется для обработки титанолегированной стали [IV]. Из-за влияния зазора между винтом и гайкой станка, при фрезеровании с попутным движением режущий инструмент воздействует на заготовку, и составляющая силы в направлении подачи совпадает с направлением подачи. Рабочий стол перемещается с перебоями, вызывая удары ножа. При фрезеровании с попутным движением зубья инструмента ударяются о корпус в начале резания, что приводит к поломке инструмента. Однако, поскольку стружка при попутном фрезеровании меняется от тонкой к толстой, инструмент склонен к сухому трению о заготовку в начале резания, что увеличивает залипание и скалывание инструмента. Для обеспечения плавной обработки титанолегированной стали следует также отметить, что по сравнению со стандартными фрезами необходимо уменьшить передний угол и увеличить задний угол. Скорость фрезерования должна быть низкой, следует использовать фрезы с острыми зубьями и избегать использования фрез с закругленными зубьями.
3. Нажатие
При нарезании резьбы на обработанных деталях из титанового сплава из-за мелкой стружки легко налипает на лезвие и заготовку, что приводит к большой шероховатости поверхности и большому крутящему моменту. При нарезании резьбы неправильный выбор метчика [V] и неправильная эксплуатация могут легко привести к наклепу при обработке, крайне низкой эффективности обработки, а иногда и к поломке метчика.
Сначала вам нужно использовать пропускающий метчик, количество зубцов меньше, чем у стандартного метчика, обычно 2–3 зубца. Угол конуса резания должен быть большим, а коническая часть обычно составляет 3–4 длины нити. Чтобы облегчить удаление стружки, ее также можно заточить под отрицательным углом на режущем конусе. Постарайтесь выбрать короткие метчики, чтобы увеличить жесткость метчиков. Перевернутая коническая часть метчика должна быть соответственно больше стандартной, чтобы уменьшить трение между метчиком и заготовкой.
Суммировать
При обработке титановых сплавов основное внимание уделяется низкой теплопроводности. Для быстрого отвода тепла необходимо своевременно и точно распылять на режущую кромку большое количество смазочно-охлаждающей жидкости под высоким давлением. Для повышения общей эффективности обработки титановых сплавов необходимо контролировать процесс резки с точки зрения материала инструмента, смазочно-охлаждающей жидкости и параметров обработки.


 +86 15099911516




 Читать далее