16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 5597 | Опубликовано VMT 16 января 2025 г.


Сталкивались ли вы когда-нибудь с ситуацией, когда сварной шов выходит из строя, вызывая неисправность критически важного компонента? Это неприятная и дорогостоящая проблема, которая может нарушить производство и поставить под угрозу качество вашей продукции. Представьте, что вы тратите время и ресурсы на изготовление деталей для станков с ЧПУ, а дефекты сводят на нет все ваши усилия, приводя к потерям материалов и срыву сроков. Понимание дефектов сварки имеет важное значение для предотвращения этих проблем и обеспечения целостности ваших проектов по обработке на станках с ЧПУ. Это всеобъемлющее руководство рассматривает 19 распространенных типов дефектов сварки, их причины и эффективные решения, которые помогут вам поддерживать высокие стандарты на вашем предприятии по обработке на станках с ЧПУ и в предоставляемых услугах.
Дефекты сварки могут существенно повлиять на качество и долговечность деталей, обработанных с помощью ЧПУ. Выявляя и устраняя эти дефекты на ранних стадиях, вы можете повысить надежность своей продукции и сократить производственные затраты. Независимо от того, занимаетесь ли вы обработкой прототипов с ЧПУ или крупномасштабным производством, это руководство дает ценную информацию о наиболее распространенных дефектах сварки и способах их эффективного устранения.
Готовы окунуться в мир дефектов сварки и узнать, как преодолеть распространенные проблемы в процессах обработки на станках с ЧПУ? Давайте рассмотрим различные типы дефектов сварки, их причины и практические решения, которые позволят вам каждый раз получать безупречные сварные швы.
Предисловие
Сварка является основополагающим процессом в производстве деталей для обработки на станках с ЧПУ, играя решающую роль в сборке компонентов с точностью и прочностью. Однако, несмотря на свою важность, сварка не лишена своих проблем. Дефекты сварки могут возникать из-за различных факторов, включая проблемы с материалами, неправильные методы и условия окружающей среды. Эти дефекты могут поставить под угрозу структурную целостность и функциональность конечного продукта, что приводит к увеличению затрат и снижению надежности. Понимание различных типов дефектов сварки, их причин и способов их устранения имеет важное значение для всех, кто занимается услугами обработки на станках с ЧПУ, будь то на заводе по обработке на станках с ЧПУ или в сфере предоставления индивидуальных решений по обработке на станках с ЧПУ. Цель этого руководства — предоставить четкий и подробный обзор 19 наиболее распространенных типов дефектов сварки, предлагая практические решения, которые помогут вам добиться неизменно высокого качества сварных швов.
Дефект сварки — это любое несовершенство или изъян, возникающий в процессе сварки и влияющий на качество и производительность сварного соединения. Эти дефекты могут варьироваться от незначительных поверхностных неровностей до существенных внутренних дефектов, которые ставят под угрозу прочность и целостность сварного шва. Дефекты сварки нежелательны, поскольку они могут привести к отказу продукта, угрозам безопасности и увеличению расходов на техническое обслуживание. В контексте обработки деталей на станках с ЧПУ дефекты сварки могут подорвать точность и долговечность, которые имеют решающее значение для функциональности конечного продукта.
Сварочные дефекты можно разделить на внешние и внутренние. Внешние дефекты видны на поверхности сварного шва, такие как трещины, пористость и шлаковые включения. Внутренние дефекты, с другой стороны, скрыты внутри сварного шва и требуют специализированных методов проверки для обнаружения. Понимание природы этих дефектов и их основных причин имеет решающее значение для внедрения эффективных решений и повышения общего качества сварки. Быстро и эффективно устраняя дефекты сварки, производители могут гарантировать, что их детали, обработанные на станках с ЧПУ, соответствуют самым высоким стандартам производительности и надежности.
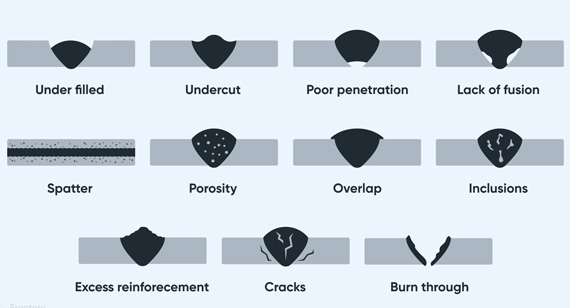
Дефекты сварки можно в целом классифицировать на внешние и внутренние дефекты, каждый из которых имеет свой собственный набор характеристик и последствий для качества сварки. Внешние дефекты видны на поверхности сварного шва и часто могут быть обнаружены с помощью визуального осмотра. Внутренние дефекты скрыты под поверхностью и требуют более сложных методов проверки, таких как ультразвуковой контроль или радиографический анализ, для их выявления. Понимание различий между этими двумя категориями имеет важное значение для диагностики проблем и внедрения соответствующих корректирующих мер в услугах обработки на станках с ЧПУ.
Внешние дефекты сварки
Внешние дефекты сварки — это дефекты, которые возникают на поверхности сварного шва, что делает их легко идентифицируемыми при визуальном осмотре. Эти дефекты могут влиять как на эстетический вид, так и на функциональную целостность сварного шва. К распространенным внешним дефектам сварки относятся трещины, пористость, шлаковые включения, подрезы и разбрызгивание. Каждый из этих дефектов имеет определенные причины и требует целенаправленных решений для обеспечения высококачественного сварного шва.
Внутренние дефекты сварки
Внутренние дефекты сварки — это скрытые дефекты, которые возникают внутри сварного шва или основного металла, что затрудняет их обнаружение. Эти дефекты могут существенно повлиять на прочность и надежность сварного шва, даже если поверхность выглядит безупречной. К распространенным внутренним дефектам сварки относятся непровары, неполное проплавление, внутренняя пористость и внутренние трещины. Для обнаружения этих дефектов обычно требуются методы неразрушающего контроля (NDT), которые необходимы для обеспечения целостности критически важных деталей, обрабатываемых на станках с ЧПУ.
Дефекты сварки можно разделить на три основные категории: дефекты размеров, разрывы и дефекты свойств материала. Каждая категория охватывает различные типы дефектов, которые могут возникнуть в процессе сварки, влияя на качество и производительность сварного шва. Понимание этих категорий помогает диагностировать проблемы и применять соответствующие решения для повышения надежности деталей, обработанных на станках с ЧПУ.
Размерные дефекты
Размерные дефекты включают отклонения от предполагаемых размеров сварного шва или соединяемых компонентов. Эти дефекты могут быть результатом неправильных методов сварки, неправильных настроек сварочного оборудования или проблем с выравниванием деталей. К распространенным размерным дефектам относятся коробление, искажение и неправильный размер сварного шва. Обеспечение точного контроля над процессом сварки и правильное выравнивание деталей имеют решающее значение для предотвращения размерных дефектов в услугах обработки с ЧПУ.
1. В сварном шве
Размерные дефекты в сварном шве относятся к несоответствиям в форме, размере или положении сварного шва. Эти дефекты могут ухудшить механические свойства шва, что приведет к ослаблению соединений, которые могут выйти из строя под действием напряжения. К распространенным проблемам относятся неровные профили сварных швов, чрезмерный размер шва или недостаточный материал для сварки. Правильные методы сварки, точный контроль параметров сварки и регулярный осмотр могут помочь предотвратить размерные дефекты в области сварки.
2. В пьесе
Размерные дефекты в зазоре включают зазоры или несоосность между свариваемыми деталями. Эти зазоры могут привести к слабым соединениям, которые более подвержены разрушению. Причинами являются плохое выравнивание деталей, неправильное крепление или чрезмерная скорость сварки. Обеспечение точного выравнивания и использование соответствующих методов крепления имеют важное значение для минимизации зазоров и сохранения целостности сварного соединения.
Разрывы
Несплошности — это неровности или дефекты в сварном шве или основном металле, которые нарушают непрерывность материала. Эти дефекты могут значительно снизить прочность и надежность сварного шва, делая его склонным к отказу. Несплошности далее классифицируются на внутренние и внешние типы, каждый из которых требует определенных методов обнаружения и устранения.
Дефекты свойств материала
Дефекты свойств материала относятся к изменениям или несоответствиям в физических или химических характеристиках свариваемого материала. Эти дефекты могут быть результатом неправильных методов сварки, неподходящих материалов или неблагоприятных условий окружающей среды во время сварки. Распространенные проблемы включают изменения твердости, хрупкости или пластичности области сварки по сравнению с основным металлом. Поддержание надлежащих параметров сварки и выбор соответствующих материалов имеют решающее значение для предотвращения дефектов свойств материала, гарантируя, что сварной шов соответствует требуемым стандартам производительности для деталей, обрабатываемых с помощью ЧПУ.
Классификация разрывов
Несплошности сварного шва — это дефекты, которые нарушают непрерывность сварного шва или основного материала, потенциально ослабляя соединение и приводя к отказу. Эти несплошности классифицируются на основе их местоположения и характера, включая внутренние и внешние типы, а также объемные и плоские несплошности. Понимание различных классификаций несплошностей сварного шва имеет важное значение для эффективного выявления и устранения этих дефектов.
Несплошности в сварке — это дефекты, которые нарушают однородность и целостность сварного соединения. Они могут возникать в различных формах и местах, каждый из которых создает различные проблемы для обнаружения и ремонта. Правильная идентификация и классификация этих несплошностей имеют решающее значение для поддержания качества и прочности деталей, обрабатываемых на станках с ЧПУ. Понимая природу несплошностей сварки, производители могут внедрять целевые решения для предотвращения и смягчения этих дефектов.
Внутренние разрывы
Внутренние разрывы — это дефекты, которые возникают под поверхностью сварного шва или внутри основного металла. Эти дефекты не видны при обычных методах проверки и требуют специализированных методов для обнаружения. Обычные внутренние разрывы включают пористость, шлаковые включения, непровары и внутренние трещины. Эти дефекты могут значительно ослабить сварной шов, делая его подверженным разрушению под нагрузкой или напряжением. Методы неразрушающего контроля (NDT), такие как ультразвуковой контроль или радиографический контроль, необходимы для выявления внутренних разрывов и обеспечения целостности сварного шва.
Внешние разрывы
Внешние разрывы — это видимые дефекты, которые возникают на поверхности сварного шва. Эти дефекты можно легко определить с помощью визуального осмотра, и они могут варьироваться от незначительных поверхностных дефектов до существенных структурных дефектов. К распространенным внешним разрывам относятся поверхностные трещины, брызги, подрезы и нахлесты. В то время как некоторые внешние разрывы могут влиять только на внешний вид сварного шва, другие могут поставить под угрозу его прочность и функциональность. Для предотвращения и устранения внешних разрывов в деталях, обработанных на станках с ЧПУ, необходимы правильные методы сварки, тщательный контроль параметров сварки и тщательный осмотр.
Разрывы объема
Объемные разрывы — это дефекты, которые возникают в теле сварного шва или основного металла, нарушая внутреннюю структуру и непрерывность материала. К таким дефектам могут относиться пористость, шлаковые включения и внутренние трещины, которые ослабляют сварной шов и снижают его несущую способность. Объемные разрывы обычно вызываются такими проблемами, как неподходящий защитный газ, загрязнение зоны сварки или неправильные методы сварки. Для предотвращения объемных разрывов требуется строгий контроль за условиями сварки, надлежащей подготовкой материала и использованием соответствующих параметров сварки.
Плоские разрывы
Плоские разрывы — это дефекты, которые возникают вдоль плоскости или границы внутри сварного шва или основного металла, нарушая непрерывность материала вдоль этой плоскости. Эти дефекты могут включать трещины, разделения и несоосности, которые ставят под угрозу целостность сварного шва и увеличивают риск отказа. Плоские разрывы часто вызываются термическими напряжениями, неправильными скоростями охлаждения или остаточными напряжениями от процесса сварки. Устранение плоских разрывов включает оптимизацию параметров сварки, обеспечение надлежащих скоростей охлаждения и использование таких методов, как предварительный нагрев и послесварочная термообработка для минимизации остаточных напряжений.
Дефекты сварки могут значительно различаться по своей природе и влиянию, влияя на качество и производительность сварного соединения. Среди многочисленных типов разрывов, связанных со сваркой, 19 являются особенно распространенными и заслуживающими внимания. Понимание этих дефектов, их причин и того, как их устранять, имеет важное значение для поддержания высоких стандартов в услугах обработки с ЧПУ и обеспечения надежности ваших деталей, обработанных с ЧПУ.
1. Трещины в сварных швах
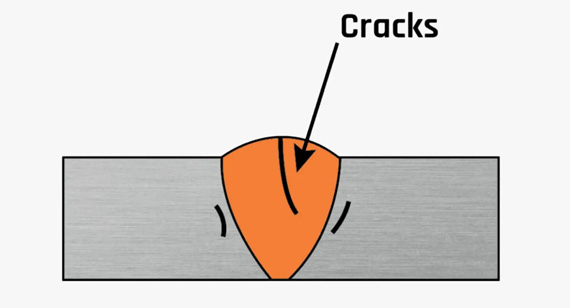
Трещины в сварке — это изломы, которые возникают в сварном шве или зоне термического влияния (ЗТВ) основного металла. Эти трещины могут значительно ослабить соединение, делая его склонным к разрушению под действием напряжения или нагрузки. Трещины в сварке можно классифицировать по температуре, при которой они образуются: горячие трещины и холодные трещины.
В зависимости от температуры, при которой появляются трещины, трещины могут выглядеть как:
Причины появления трещин в сварных швах
Трещины в сварных швах могут возникнуть в результате различных факторов, в том числе:
Предотвращение трещин в сварных швах
Чтобы предотвратить образование трещин в сварных швах, рассмотрите следующие решения:
2. Кратеры
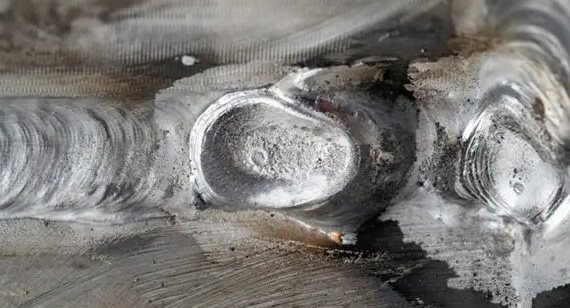
Кратеры — это неглубокие углубления, которые образуются в конце сварного шва, обычно в точке завершения сварочного прохода. Эти дефекты возникают из-за неправильной техники сварки, например, недостаточного количества присадочного материала или чрезмерного подвода тепла во время завершения сварки.
Причины образования кратеров
Кратеры в основном возникают по следующим причинам:
Предотвращение образования кратеров
Для предотвращения образования кратеров необходимо принять следующие меры:
3. Отсутствие проникновения или неполное проникновение
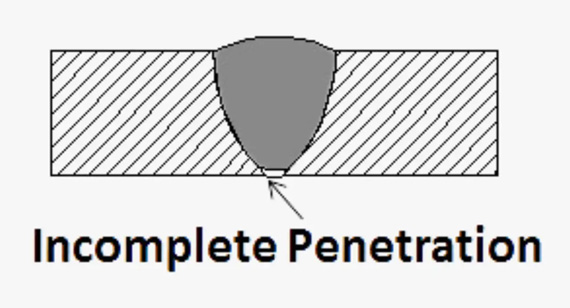
Непровар, также известный как неполное провар, возникает, когда металл сварного шва не полностью сплавляется с основным металлом, что приводит к слабому соединению. Этот дефект может значительно снизить прочность и целостность сварного шва, делая его подверженным разрушению под нагрузкой.
Внешний вид
Непровар обычно виден как неполное сплавление между сварным швом и основным металлом. Он может выглядеть как зазор или неглубокий сварной шов, который не полностью проникает в соединение.
Возможные последствия
Последствия отсутствия проникновения включают в себя:
Причины отсутствия проникновения
Отсутствие проникновения может быть вызвано:
Как устранить недостаточную проницаемость
Чтобы устранить неплотность, выполните следующие действия:
4. Неполное слияние или неполное слияние
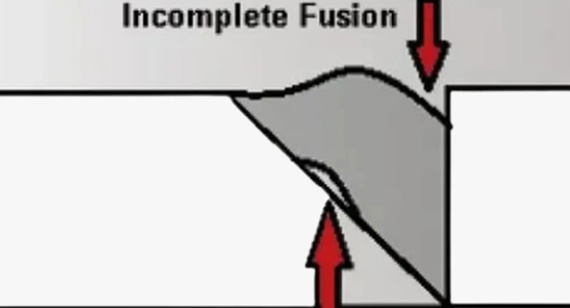
Неполное сплавление происходит, когда металл сварного шва не полностью сплавляется с соседним сварным швом или основным металлом, создавая слабую связь внутри шва. Этот дефект может привести к снижению прочности сварного шва и повышению восприимчивости к разрушению под напряжением.
Внешний вид
Неполное сплавление проявляется в виде зазоров или пустот внутри сварного шва, где металл шва не прилегает должным образом к прилегающему материалу. Эти зазоры можно обнаружить с помощью визуального осмотра или неразрушающих методов контроля.
Возможные последствия
Последствия неполного слияния включают в себя:
Причины неполного сращения
Неполное слияние может быть результатом:
Как исправить неполное слияние
Чтобы исправить неполное слияние, выполните следующие действия:
5. Подрезка
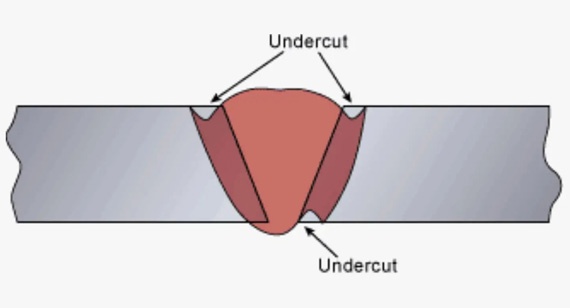
Подрез — это дефект сварки, характеризующийся канавкой или углублением по краям сварного шва, где основной металл разъедается. Этот дефект может ослабить сварной шов и снизить его несущую способность.
Внешний вид
Подрез выглядит как узкая V-образная канавка вдоль края сварного шва, создающая неровную поверхность, на которой основной металл не полностью сплавлен со сварным швом.
Возможные последствия
Последствия подрезки включают в себя:
Причины подрезания
Подрез обычно возникает по следующим причинам:
Как исправить подрез
Чтобы исправить подрез, выполните следующие действия:
6. Брызги
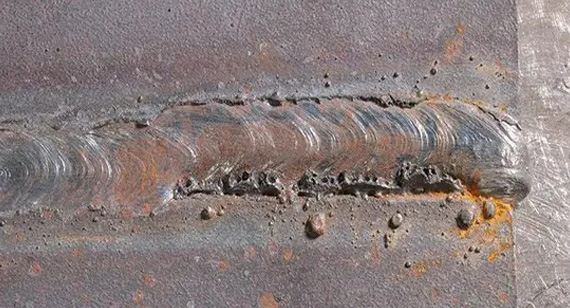
Брызги состоят из небольших капель расплавленного металла, которые выбрасываются из сварочной дуги и прилипают к окружающим поверхностям. Хотя мелкие брызги являются обычным явлением, чрезмерное разбрызгивание может привести к дефектам в сварном шве и прилегающих областях.
Внешний вид
Брызги выглядят как мелкие, неравномерные капли металла, разбросанные по области сварки, создавая шероховатую и неровную поверхность.
Возможные последствия
Последствия разбрызгивания включают в себя:
Причины разбрызгивания
Причиной разбрызгивания могут быть:
Как устранить брызги
Чтобы устранить разбрызгивание, воспользуйтесь следующими решениями:
7. Шлаковые включения
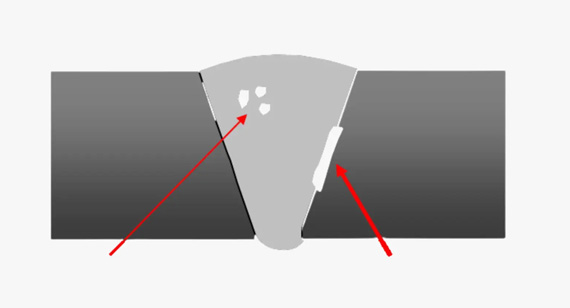
Шлаковые включения — это неметаллические твердые материалы, которые попадают в металл сварного шва в процессе сварки. Шлак — это побочный продукт процесса сварки, который следует удалить до того, как сварной шов затвердеет.
Внешний вид
Шлаковые включения выглядят как черные или темные пятна внутри сварного шва, что указывает на наличие захваченного шлакового материала.
Возможные последствия
Последствия шлаковых включений включают в себя:
Причины шлаковых включений
Шлаковые включения возникают из-за:
Как устранить шлаковые включения
Для устранения шлаковых включений выполните следующие действия:
8. Трещины
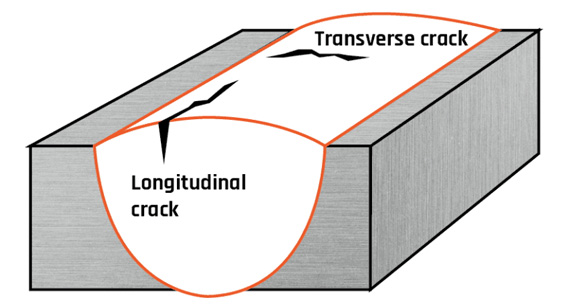
Трещины — это разрывы, которые возникают в сварном шве или зоне термического влияния, нарушая прочность и целостность сварного шва. Трещины могут значительно снизить несущую способность сварного соединения, делая его подверженным разрушению под напряжением.
Внешний вид
Трещины появляются в виде видимых линий или разрывов внутри сварного шва или вдоль соединения, часто проникая в основной металл.
Возможные последствия
Последствия появления трещин включают в себя:
Причины появления трещин
Трещины возникают по следующим причинам:
Как исправить трещины
Чтобы устранить трещины, выполните следующие действия:
9. Пористость
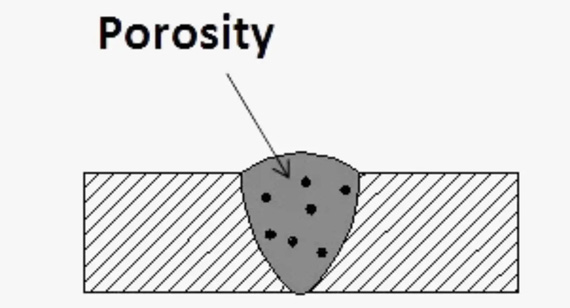
Пористость означает наличие небольших отверстий или пустот в металле сварного шва, вызванных захваченным газом во время сварки. Эти пустоты могут ослабить сварной шов и снизить его общую прочность.
Внешний вид
Пористость проявляется в виде небольших круглых отверстий или пузырьков внутри сварного шва, что создает шероховатую и неровную поверхность.
Возможные последствия
Последствия пористости включают в себя:
Причины пористости
Пористость возникает из-за:
Как устранить пористость
Для устранения пористости примите следующие меры:
10. Перекрытие
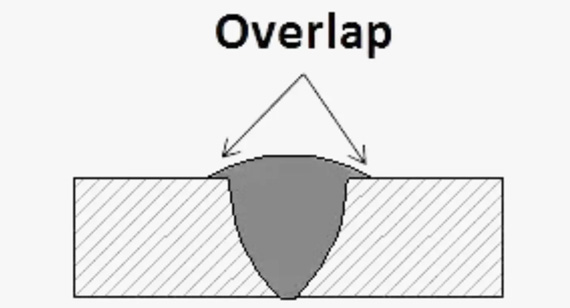
Нахлест — это дефект сварки, при котором сварной шов выходит за пределы стыка, в результате чего металл шва ложится поверх основного металла без надлежащего сплавления. Это создает слабую связь и может привести к снижению прочности сварного шва.
Внешний вид
Нахлест выглядит как избыток сварочного металла, который перетекает через край соединения, образуя плоскую или выпуклую область, где сварной шов не сплавляется должным образом с основным металлом.
Возможные последствия
Последствия дублирования включают в себя:
Причины совпадения
Перекрытие вызвано:
Как исправить наложение
Чтобы устранить перекрытие, реализуйте следующие решения:
11. Деформация
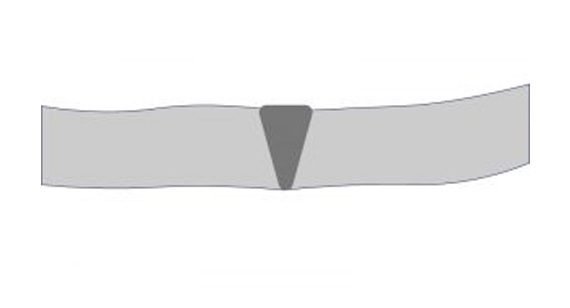
Деформация относится к искажению или изгибу сварного компонента, вызванному неравномерным нагревом и охлаждением в процессе сварки. Этот дефект может привести к несоосности и размерным неточностям в конечном продукте.
Внешний вид
Деформация проявляется в виде изогнутого или скрученного компонента, где сварной шов вызвал неравномерное расширение и сжатие, что приводит к образованию неровной или неровной поверхности.
Возможные последствия
Последствия деформации включают в себя:
Причины деформации
Деформация возникает из-за:
Как исправить деформацию
Для устранения деформации примите следующие меры:
12. Прожечь
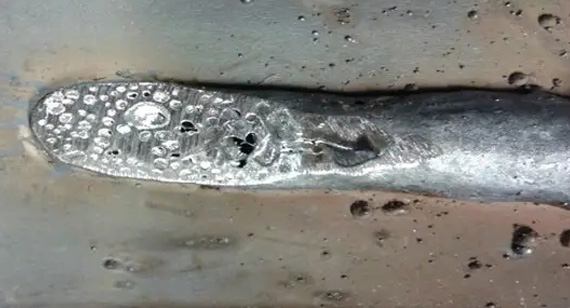
Прожог — это дефект сварки, при котором избыточное поступление тепла приводит к слишком глубокому проникновению металла шва, что приводит к перфорации или истончению основного металла. Этот дефект может ослабить соединение и привести к утечкам или структурным слабостям.
Внешний вид
Прожог проявляется в виде отверстия или значительно истонченного участка в основном металле, где сварной шов проник слишком глубоко.
Возможные последствия
Последствия прогорания включают в себя:
Причины прожога
Прожоги возникают по следующим причинам:
Как исправить прожог
Чтобы устранить прожог, выполните следующие действия:
13. Перекрытие/Наложение
Перекат, также известный как нахлест, является дефектом сварки, при котором сварочный валик перетекает через край соединения без надлежащего сплавления. Это создает неровное и слабое соединение, снижая общую прочность сварного шва.
Причины переполнения
Переполнение вызвано:
Предотвратить переполнение
Для предотвращения переката необходимо принять следующие меры:
14. Ламинарный разрыв
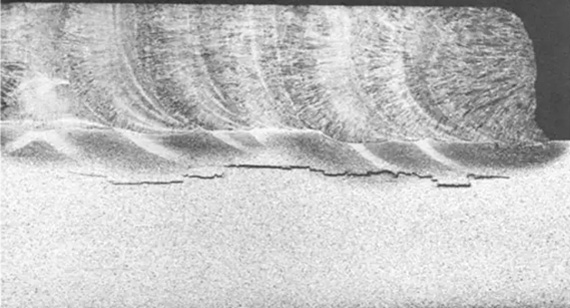
Ламинарное растрескивание — это дефект сварки, характеризующийся тонкими трещинами, которые возникают параллельно поверхности сварного шва. Эти дефекты могут ослабить сварной шов и снизить его несущую способность.
Причины ламинарного разрыва
Разрыв ламинарного слоя вызывается:
Предотвращение ламинарного разрыва
Чтобы предотвратить ламинарный разрыв, рассмотрите следующие решения:
15. Искажение
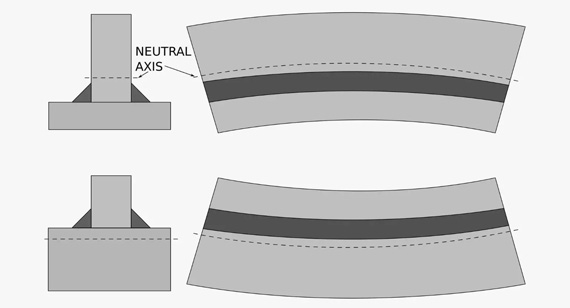
Деформация относится к короблению или изгибу сварного компонента из-за неравномерного нагрева и охлаждения в процессе сварки. Этот дефект может привести к неточности размеров и несоосности сварных деталей.
Причины искажений
Искажение вызвано:
Как предотвратить искажение
Для предотвращения искажений примите следующие меры:
16. Механические повреждения
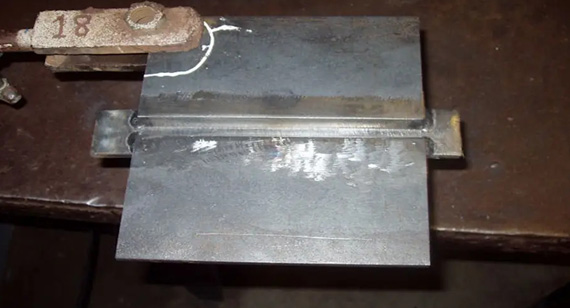
Механические повреждения относятся к физическим повреждениям или деформациям сварного шва или основного металла, вызванным внешними силами в процессе сварки. Эти повреждения могут включать царапины, вмятины или другие дефекты поверхности, которые нарушают целостность сварного шва.
Причины механических повреждений
Механические повреждения вызываются:
Как предотвратить механические повреждения
Чтобы предотвратить механические повреждения, выполните следующие действия:
17. Чрезмерное подкрепление
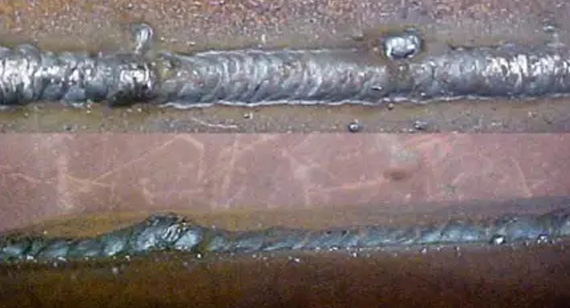
Избыточное армирование — это дефект сварки, при котором наплавляется избыточное количество металла шва, что приводит к образованию слишком толстого сварного шва. Этот дефект может привести к концентрации напряжений и снижению гибкости сварного соединения.
Причины чрезмерного подкрепления
Избыточное подкрепление вызывается:
Предотвратить чрезмерное подкрепление
Чтобы предотвратить чрезмерное подкрепление, реализуйте следующие решения:
18. Бакенбарды
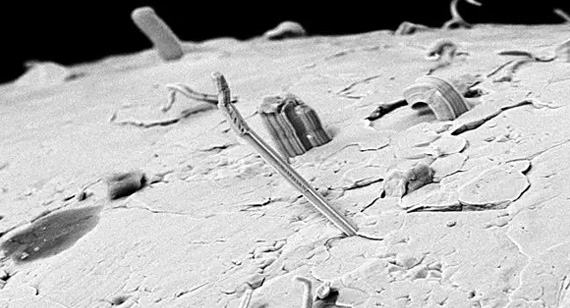
Усы — это дефект сварки, характеризующийся образованием выступов или неровностей вдоль края сварного шва. Эти выступы могут создавать неровности на поверхности и ослаблять сварное соединение.
Причины образования усов
Образование усов происходит по следующим причинам:
Предотвратить появление усов
Чтобы предотвратить образование усов, рассмотрите следующие меры:
19. Несоосность
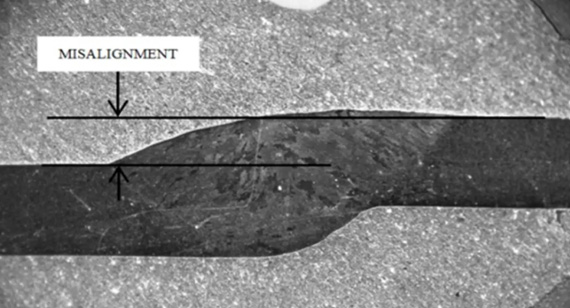
Несоосность относится к неправильному выравниванию сварных компонентов, что приводит к неровному или нецентральному сварному шву. Этот дефект может привести к ослаблению соединений и нарушению структурной целостности.
Причины смещения
Причиной несоосности являются:
Предотвратить несоосность
Для предотвращения несоосности реализуйте следующие решения:
Невидимые дефекты сварки, скрытые под поверхностью сварного шва, могут существенно повлиять на прочность и надежность сварного соединения. Обнаружение этих дефектов имеет решающее значение для обеспечения целостности деталей, обработанных на станках с ЧПУ, и предотвращения потенциальных отказов. Методы неразрушающего контроля (NDT) и инспекции являются важными инструментами для выявления и оценки этих скрытых дефектов без повреждения сварного шва.
Неразрушающий контроль (НК)
Неразрушающий контроль (NDT) охватывает ряд методов проверки, используемых для оценки целостности сварных швов без изменения или повреждения материала. Эти методы позволяют обнаруживать внутренние и поверхностные дефекты, гарантируя, что сварной шов соответствует требуемым стандартам качества.
Магнитные испытания на частицах
Магнитопорошковый контроль (MPT) — это метод неразрушающего контроля, используемый для обнаружения поверхностных и околоповерхностных дефектов в ферромагнитных материалах. Процесс включает намагничивание материала и нанесение магнитных частиц на поверхность. Такие дефекты, как трещины и разрывы, нарушают магнитное поле, заставляя частицы накапливаться в месте дефекта, делая его видимым при соответствующих условиях освещения.
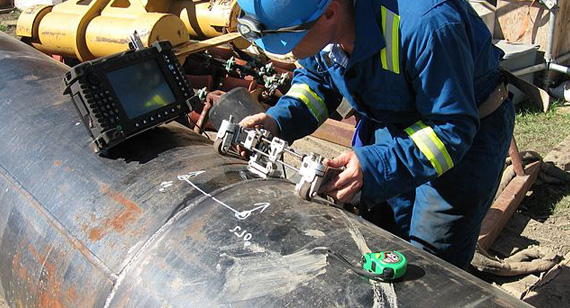
Ультразвуковой контроль - Фазированная решетка
Ультразвуковой контроль (UT) с использованием технологии фазированной решетки — это передовой метод неразрушающего контроля, который обеспечивает получение подробных изображений внутренних дефектов сварных швов. Этот метод включает в себя отправку ультразвуковых волн в материал и анализ отраженных сигналов для выявления таких дефектов, как пористость, трещины и включения. Фазированная решетка UT обеспечивает высокую точность и разрешение, что делает ее пригодной для проверки сложных сварных швов в деталях, обрабатываемых на станках с ЧПУ.
Радиографические исследования
Радиографический контроль (RT) использует рентгеновские лучи или гамма-лучи для создания изображений внутренней структуры сварного шва. Этот метод эффективен для обнаружения внутренних дефектов, таких как пустоты, включения и трещины, которые не видны другими методами неразрушающего контроля. Радиографический контроль обеспечивает постоянную запись качества сварного шва, что позволяет проводить тщательную проверку и документирование.
Определение того, является ли неровность в сварном шве просто разрывом или существенным дефектом, включает оценку характера, местоположения и влияния дефекта. Разрывы сварного шва являются естественными дефектами, которые возникают в процессе сварки и не обязательно нарушают целостность сварного шва. С другой стороны, дефекты сварного шва являются серьезными недостатками, которые влияют на прочность и эксплуатационные характеристики сварного шва.
Чтобы провести различие между ними:
Будущее сварки, неразрушающего контроля (NDT) и неразрушающей оценки (NDE) готово к значительным достижениям, обусловленным технологическими инновациями и меняющимися требованиями отрасли. Поскольку производственные процессы становятся все более сложными, потребность в точных и надежных методах сварки и контроля продолжает расти, особенно в контексте услуг по обработке на станках с ЧПУ и индивидуальных проектов по обработке на станках с ЧПУ.
Достижения в области автоматизации и робототехники трансформируют сварочную отрасль, позволяя выполнять более последовательные и качественные сварные швы с меньшим вмешательством человека. Автоматизированные сварочные системы, оснащенные искусственным интеллектом (ИИ) и алгоритмами машинного обучения, могут оптимизировать параметры сварки в режиме реального времени, минимизируя дефекты и улучшая качество сварки. Этот сдвиг в сторону автоматизации не только повышает эффективность, но и обеспечивает большую повторяемость и точность при производстве деталей с ЧПУ-обработкой.
В области NDT и NDE новые технологии, такие как цифровая визуализация, передовые сенсорные системы и анализ данных в реальном времени, революционизируют процессы инспекции. Эти инновации позволяют более точно и комплексно обнаруживать дефекты сварных швов, обеспечивая упреждающее обслуживание и контроль качества. Такие методы, как фазированный ультразвуковой контроль, цифровая радиография и инфракрасная термография, становятся все более распространенными, предлагая более высокое разрешение и более быстрое время инспекции.
Более того, интеграция NDT и NDE с концепциями Industry 4.0 способствует созданию более интеллектуальных и взаимосвязанных производственных сред. Использование облачных платформ и Интернета вещей (IoT) обеспечивает бесперебойный обмен данными и удаленный мониторинг качества сварки, улучшая принятие решений и эффективность работы на заводах по обработке с ЧПУ.
Поскольку вопросы устойчивости и экологии становятся все более важными, будущие методы сварки также будут направлены на снижение потребления энергии и минимизацию отходов. Экологичные сварочные материалы и процессы в сочетании с эффективными методами переработки будут играть решающую роль в продвижении устойчивых методов производства.
Подводя итог, можно сказать, что будущее сварки, НК и НК будет определяться технологическими достижениями, автоматизацией и акцентом на качество и устойчивость. Эти разработки расширят возможности услуг по обработке на станках с ЧПУ, гарантируя производство высококачественных и надежных деталей с ЧПУ, которые отвечают постоянно меняющимся требованиям различных отраслей промышленности.
Дефекты сварки представляют собой серьезную проблему при производстве деталей, изготовленных на станках с ЧПУ, поскольку они могут поставить под угрозу прочность, надежность и функциональность конечного продукта. Понимание 19 распространенных типов дефектов сварки, их причин и эффективных решений имеет важное значение для поддержания высоких стандартов качества в сфере услуг по обработке на станках с ЧПУ . Внедряя правильные методы сварки, выбирая соответствующие материалы и используя передовые методы неразрушающего контроля (НК), производители могут выявлять и устранять дефекты на ранних этапах производственного процесса, обеспечивая целостность и производительность своих деталей, изготовленных на станках с ЧПУ.
Устранение дефектов сварки не только повышает долговечность и безопасность продукции, но и снижает производственные затраты и повышает эффективность за счет минимизации необходимости доработок и ремонта. Независимо от того, занимаетесь ли вы обработкой деталей на станках с ЧПУ, работаете на заводе по обработке деталей на станках с ЧПУ или занимаетесь изготовлением прототипов на станках с ЧПУ, глубокое понимание дефектов сварки и способов их устранения имеет решающее значение для достижения высоких результатов в производстве.
В VMT CNC Machining Services мы отдаем приоритет качеству и точности в каждом аспекте нашего производственного процесса. Наш опыт в сварке и передовых методах неразрушающего контроля гарантирует, что наши детали, обработанные с помощью ЧПУ, соответствуют самым высоким стандартам производительности и надежности. Сотрудничайте с нами, чтобы извлечь выгоду из нашего стремления к совершенству, используя наши знания о дефектах сварки для предоставления превосходных решений по обработке с ЧПУ, адаптированных под ваши конкретные потребности.
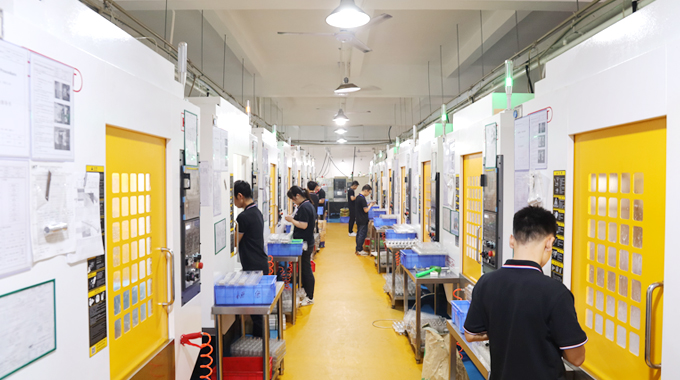
VMT CNC Machining Services занимается поставкой высококачественных деталей с ЧПУ и индивидуальных решений по обработке с ЧПУ для широкого спектра отраслей. Наш современный завод по обработке с ЧПУ оснащен новейшими технологиями и укомплектован опытными специалистами, являющимися экспертами в области точной сварки и передовых производственных технологий. Мы понимаем, какую важную роль сварка играет в производстве прочных и надежных деталей с ЧПУ, и применяем строгие меры контроля качества, чтобы гарантировать, что каждый сварной шов соответствует нашим строгим стандартам.
Наша приверженность совершенству распространяется на использование нами передовых методов неразрушающего контроля (NDT) и неразрушающей оценки (NDE), что позволяет нам обнаруживать и устранять дефекты сварки до того, как они повлияют на производительность ваших деталей, обработанных с помощью ЧПУ. Независимо от того, требуется ли вам обработка прототипов с ЧПУ для тестирования и разработки или крупномасштабное производство для коммерческого производства, VMT обладает опытом и ресурсами для поставки высококачественных деталей без дефектов, которые соответствуют вашим точным спецификациям.
Благодаря партнерству с VMT CNC Machining Services вы получаете доступ к команде преданных своему делу профессионалов, которые ставят во главу угла качество, эффективность и удовлетворенность клиентов. Наш комплексный подход к сварке и предотвращению дефектов гарантирует, что ваши проекты по обработке на станках с ЧПУ будут выполнены с высочайшим уровнем точности и надежности, что будет способствовать успеху и инновациям в ваших производственных начинаниях.
Какие еще типы дефектов сварки существуют?
В дополнение к 19 обсуждаемым распространенным дефектам сварки, другие типы включают неполное проплавление стыка, несоосность стыка и дефекты поверхности. Каждый тип дефекта имеет свои собственные причины и решения, что вносит свой вклад в общую сложность контроля качества сварки.
Как определить, является ли это нарушением целостности сварного шва или его дефектом?
Определение того, является ли неровность разрывом сварного шва или дефектом сварки, включает оценку характера, местоположения и влияния дефекта. Разрывы — это естественные несовершенства, которые не могут нарушить целостность сварного шва, в то время как дефекты — это серьезные изъяны, которые ослабляют сварной шов и требуют корректирующих действий.
На какие три типа дефектов следует обращать внимание сварщикам?
Сварщикам необходимо следить за поверхностными дефектами (такими как трещины и брызги), внутренними дефектами (такими как пористость и шлаковые включения) и размерными дефектами (такими как коробление и искажение). Каждый тип дефекта может повлиять на качество и надежность сварного шва.
В чем разница между дефектом и несовершенством?
Дефект — это изъян, который снижает прочность и целостность сварного шва, что приводит к потенциальному отказу. Несовершенство — это незначительная неровность, которая не оказывает существенного влияния на производительность или надежность сварного шва.
Каковы два основных типа ремонта сварных швов?
Два основных типа ремонта сварных швов — повторная сварка (удаление и повторное нанесение наплавленного металла) и шлифовка (удаление дефектов с поверхности сварного шва). Повторная сварка устраняет внутренние дефекты, тогда как шлифовка применяется для внешних дефектов.
Какие 3 распространенных металла можно сваривать?
Три распространенных металла, которые можно сваривать, это сталь, алюминий и нержавеющая сталь. Каждый металл требует определенных методов сварки и параметров для получения прочных и надежных сварных швов.
Какой металл легче всего сваривать?
Самым легким для сварки металлом является мягкая сталь, поскольку она имеет низкое содержание углерода и хорошую пластичность, что делает ее очень ковкой и легко поддается сварке с использованием различных методов сварки.
Какой металл трудно сваривать?
Титан считается трудносвариваемым материалом, поскольку для предотвращения загрязнения ему требуется инертная атмосфера, а также он очень чувствителен к кислороду и азоту, что может привести к хрупкости и дефектам.
Какие металлы нельзя сваривать?
К некоторым металлам, которые трудно или практически невозможно сваривать, относятся свинец, ртуть и некоторые высоколегированные металлы, которые негативно реагируют на условия сварки, что затрудняет получение надежных сварных швов.
Почему в сварном шве появляются небольшие отверстия?
Небольшие отверстия в сварном шве, известные как пористость, могут появляться из-за захваченных газов во время процесса сварки. Причинами являются загрязнения на поверхности шва, недостаточное покрытие защитным газом и неправильные параметры сварки.
Что означает подрез при сварке?
Подрез — это дефект сварки, при котором сварной шов врезается в основной металл вдоль сварного соединения, образуя канавку или углубление, которое ослабляет соединение и увеличивает риск отказа.
Это всеобъемлющее руководство по дефектам сварки призвано снабдить вас знаниями, необходимыми для выявления, понимания и предотвращения распространенных проблем в ваших проектах по обработке на станках с ЧПУ. Внедряя изложенные решения, вы можете повысить качество и надежность ваших сварных швов, гарантируя, что ваши детали, обработанные на станках с ЧПУ, будут соответствовать самым высоким стандартам производительности и долговечности.


 +86 15099911516




 Читать далее