16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 1037 | Опубликовано VMT 21 ноября 2024 г. | Время чтения: около 6 минут


Вы изо всех сил пытаетесь найти производственный процесс, который сочетает в себе гибкость, эффективность и экономичность для создания сложных алюминиевых деталей? Разочарованы ограничениями традиционных методов изготовления, которые не обеспечивают точности и универсальности, требуемых вашими проектами? Вы не одиноки. Многие инженеры и производители сталкиваются с трудностями при производстве сложных алюминиевых компонентов, которые соответствуют строгим стандартам качества без увеличения затрат. Но что, если алюминиевая экструзия может стать тем самым революционным решением, которое вы искали, — предлагая непревзойденную свободу проектирования и бесшовную интеграцию с обработка алюминия с ЧПУ воплотить в жизнь свои самые амбициозные замыслы?
Алюминиевая экструзия — это производственный процесс, при котором материал из алюминиевого сплава продавливается через матрицу с определенным профилем поперечного сечения, что позволяет создавать сложные формы с превосходной структурной целостностью и отделкой поверхности. Этот процесс идеально подходит для эффективного и экономичного производства алюминиевых деталей на заказ, особенно в сочетании с услугами по обработке на станках с ЧПУ для точной детализации.
Теперь, когда мы представили алюминиевую экструзию как преобразующее решение для ваших производственных задач, давайте углубимся в то, что влечет за собой этот процесс. Понимание тонкостей алюминиевой экструзии позволит вам использовать весь ее потенциал, независимо от того, производите ли вы стандартные профили или сложные индивидуальные конструкции, требующие точность обработки деталей на станках с ЧПУДавайте рассмотрим различные аспекты экструзии алюминия, от используемых технологий до областей применения, которые делают ее незаменимой в современных отраслях промышленности.
предисловие
В современном производственном ландшафте спрос на легкие, прочные и универсальные материалы постоянно растет. Алюминий выделяется как материал выбора благодаря своему превосходному соотношению прочности к весу, коррозионной стойкости и пригодности к вторичной переработке. Среди различных методов формования алюминия экструзия стала высокоэффективным и гибким процессом. Экструзия алюминия позволяет производить сложные поперечные профили, которые являются неотъемлемой частью множества отраслей промышленности, включая аэрокосмическую, автомобильную, строительную и электронную.
Это всеобъемлющее руководство призвано обеспечить глубокое понимание процесса экструзии алюминия, охватывая основные концепции, различные технологии, пошаговый процесс экструзии, факторы, влияющие на экструзию, варианты постобработки, преимущества и недостатки, а также практическое применение. Независимо от того, являетесь ли вы инженером, дизайнером или производителем, это руководство предоставит вам знания, необходимые для принятия обоснованных решений и оптимизации использования экструзии алюминия в сочетании с услугами по обработке на станках с ЧПУ.
Алюминиевая экструзия — это процесс формовки металла, который преобразует алюминиевый сплав в предметы с определенным профилем поперечного сечения для широкого спектра применений. Процесс включает в себя продавливание нагретой алюминиевой заготовки через матрицу желаемого поперечного сечения с помощью гидравлического или механического пресса. Когда алюминий проходит через матрицу, он выходит в форме отверстия матрицы, подобно тому, как зубная паста выдавливается из тюбика.
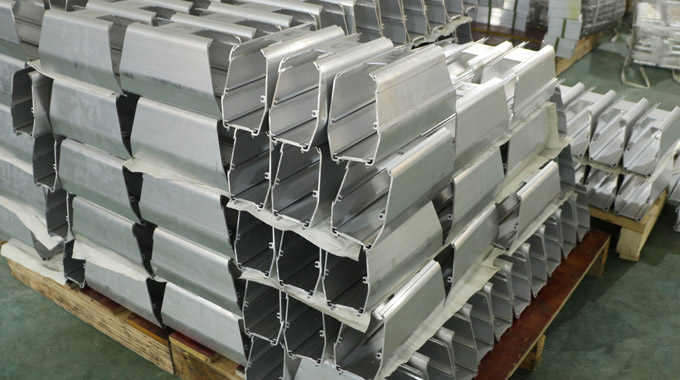
Универсальность алюминиевой экструзии позволяет создавать сложные и замысловатые профили, которые было бы трудно или невозможно получить с помощью других методов производства. Эти профили могут варьироваться от простых сплошных форм, таких как стержни и бруски, до сложных полых профилей с несколькими камерами.
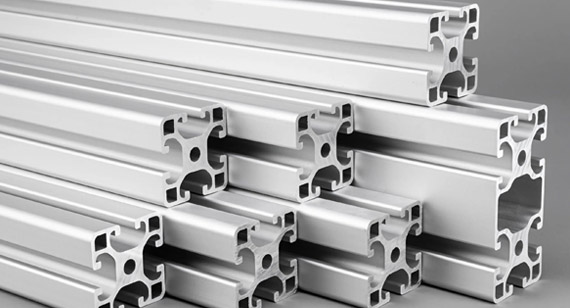
Основные характеристики алюминиевой экструзии:
Гибкость проектирования: позволяет создавать нестандартные формы, адаптированные к конкретным задачам.
Материальная эффективность: Минимизирует отходы за счет производства профилей, близких к окончательной форме, что снижает необходимость в обширной механической обработке.
Целостность конструкции: Производит детали с превосходными механическими свойствами и однородной структурой зерна.
Качество поверхности: В результате получаются гладкие поверхности, идеально подходящие для дальнейших процессов отделки, таких как анодирование или покраска.
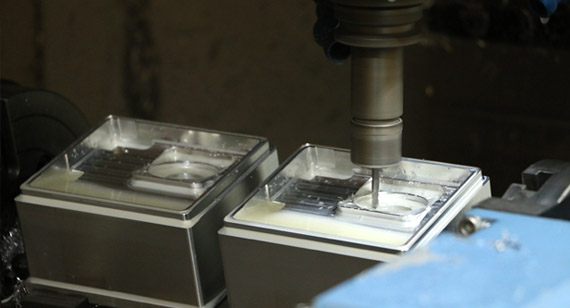
Алюминиевая экструзия часто сочетается с обработкой алюминия на станках с ЧПУ для достижения точных размеров и сложных характеристик, что повышает функциональность и эстетику конечного продукта. Этот процесс является неотъемлемой частью различных отраслей промышленности, предлагая экономически эффективный и действенный способ производства высококачественных алюминиевых компонентов.
Алюминиевая экструзия — это не универсальный процесс. Были разработаны различные технологии, которые отвечают различным требованиям, материалам и сложности продукта. Понимание этих технологий имеет решающее значение для выбора наиболее подходящего метода для вашего конкретного применения. Две основные технологии алюминиевой экструзии — это прямая алюминиевая экструзия и непрямая алюминиевая экструзия.
Прямая экструзия алюминия
Прямое прессование алюминия, также известное как прямое прессование, является наиболее распространенным методом прессования. В этом процессе алюминиевая заготовка и плунжер движутся в одном направлении. Нагретая заготовка помещается в неподвижный контейнер, а гидравлический плунжер проталкивает заготовку через матрицу на другом конце.

Характеристики прямой экструзии:
Универсальность: Подходит для широкого спектра профилей, включая сплошные, полые и полупустотелые формы.
Требуемая сила: Требует большего усилия из-за трения между заготовкой и стенками контейнера.
Умирать износ: Повышенное трение может привести к более значительному износу штампа, что скажется на сроке службы инструмента.
Преимущества:
Гибкость форм: Возможность изготовления сложных поперечных сечений.
Простота эксплуатации: Более простая настройка и понятный процесс.
Минусы:
Более высокое потребление энергии: Из-за необходимости приложения большей силы.
Износ инструмента: Повышенное трение приводит к более быстрому износу штампов и контейнеров.
Непрямая экструзия алюминия
Непрямая экструзия алюминия, или обратная экструзия, подразумевает, что матрица прижимается к неподвижной заготовке. При этом методе контейнер движется, а заготовка остается неподвижной. Матрица устанавливается на плунжере, и по мере ее движения алюминий течет через матрицу в направлении, противоположном движению плунжера.

Характеристики непрямой экструзии:
Уменьшенное трение: Так как между заготовкой и стенками контейнера нет относительного движения.
Меньшее требуемое усилие: Требуется меньше усилий по сравнению с прямой экструзией.
Улучшенная обработка поверхности: Уменьшение трения приводит к улучшению качества поверхности.
Преимущества:
Энергоэффективность: Снижение потребления энергии за счет уменьшения трения.
Увеличенный срок службы инструмента: Меньший износ штампов и контейнеров.
Лучшие механические свойства: Более равномерный поток материала обеспечивает однородную структуру зерна.
Минусы:
Ограниченные формы: Не столь универсален при изготовлении сложных профилей.
Сложность оборудования: Требует специального оборудования, поэтому встречается реже.
Одним из наиболее существенных преимуществ алюминиевой экструзии является возможность создания широкого спектра форм для удовлетворения конкретных требований дизайна. Основные категории экструзионных форм включают сплошные формы, полые формы, полуполые формы и специальные алюминиевые экструзионные формы. Каждая категория служит различным функциональным и эстетическим целям в различных приложениях.
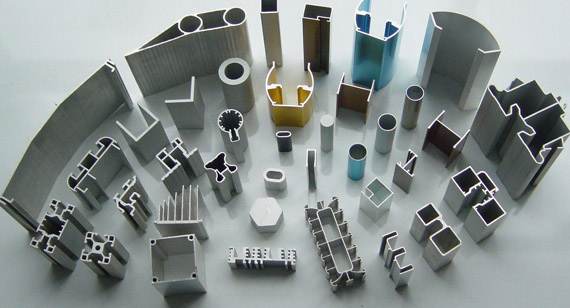
Твердые формы
Solid Shapes — это профили без каких-либо закрытых пустот или отверстий. Примеры включают:
Области применения:
Полые формы
Полые формы содержат одну или несколько пустот или отверстий в поперечном сечении. Они создаются с помощью специальных штампов со штифтами или оправками для формирования полых областей.
Примеры:
Области применения:
Полупустые формы
Полупустотелые формы — это профили, в которых пустоты не полностью закрыты, обычно они представляют собой частично закрытые пустоты.
Примеры:
Области применения:
Индивидуальные формы из алюминиевого профиля
Индивидуальные алюминиевые экструзионные формы изготавливаются в соответствии с конкретными требованиями к дизайну, которые не могут удовлетворить стандартные профили. Используя гибкость экструзии, производители могут создавать сложные и уникальные поперечные сечения.
Преимущества:
Области применения:
Используя индивидуальная обработка с ЧПУ В сочетании с алюминиевой экструзией производители могут достичь еще большей точности и сложности в своих индивидуальных профилях. Это сочетание особенно выгодно для производства сложных функций и жестких допусков, которые экструзия сама по себе не может обеспечить.
Понимание процесса экструзии алюминия шаг за шагом дает ценные сведения о том, как необработанный алюминий преобразуется в функциональные и эстетически приятные компоненты. Процесс включает несколько critical этапы, каждый из которых вносит свой вклад в качество и характеристики конечного продукта. Вот подробное пошаговое руководство по процессу экструзии алюминия:
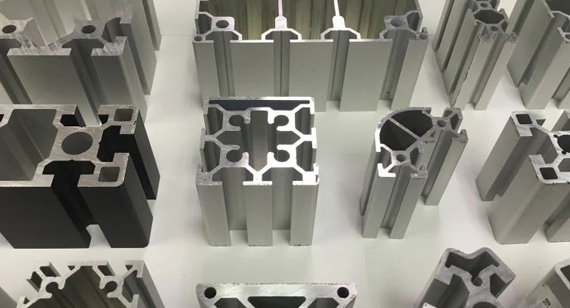
Шаг 1: Подготовка экструзионной головки
Процесс экструзии начинается с проектирования и подготовки экструзионной головки:
Шаг 2: Предварительный нагрев алюминиевой заготовки.
Алюминиевая заготовка — это цилиндрический кусок алюминиевого сплава, служащий сырьем:
Шаг 3: Переместите заготовку в экструдер.
После предварительного нагрева:
Шаг 4: Прижмите экструдированный материал к матрице.
Процесс экструзии начинается по-настоящему:
Шаг 5: Охлаждение экструзии
При выходе экструзии из матрицы:
Шаг 6: Обрежьте экструзию до длины стола
Непрерывная экструзия — это:
Шаг 7: Охладите экструзию до комнатной температуры.
Необходимо дальнейшее охлаждение:
Шаг 8: Перенесите выдавленную деталь на подрамник и растяните ее до выравнивания.
Чтобы исправить любые искажения:
Шаг 9: Перенесите профиль на чистовую пилу и разрежьте его на куски нужной длины.
Затем экструзии получаются следующими:
Шаг 10: Выполнение вторичных операций (термическая обработка, изготовление и обработка поверхности)
Для достижения окончательных спецификаций:
Тщательно следуя этим этапам, производители гарантируют, что экструдированные алюминиевые профили соответствуют строгим стандартам качества и готовы к предполагаемому применению.
На процесс экструзии алюминия влияют несколько факторов, которые влияют на качество, механические свойства и размерную точность конечного продукта. Понимание и контроль этих факторов необходимы для оптимизации процесса экструзии и достижения стабильных результатов. Ключевые факторы включают:
1. Скорость экструзии
Скорость экструзии — это скорость, с которой алюминиевая заготовка проталкивается через матрицу:
2. Коэффициент экструзии
Коэффициент экструзии – это отношение площади поперечного сечения заготовки к площади поперечного сечения экструдированного профиля:
3. Температура заготовки
Температура заготовки имеет решающее значение для течения материала:
4. Экструдер
Характеристики экструдера играют важную роль:
5. Форма экструзии
Сложность профиля влияет на процесс:
Эти параметры также необходимо тщательно контролировать:
Размеры и допуски продукта
Макроструктура прутков/труб/профилей
Обработка поверхности
Механические свойства
Другие особые соображения по качеству
Тщательно отслеживая и контролируя эти факторы, производители могут оптимизировать процесс экструзии для производства высококачественных алюминиевых профилей, пригодных для дальнейшей обработки, включая обработку прототипов на станках с ЧПУ и услуги по финишной обработке.
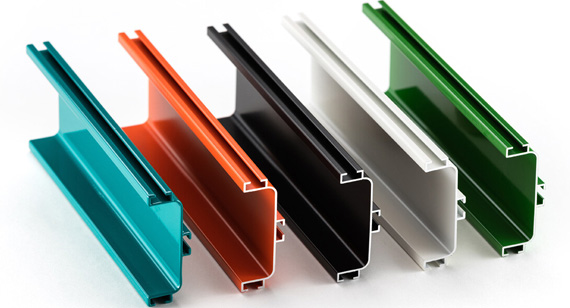
Постобработка улучшает функциональность, эстетику и производительность экструдированных алюминиевых деталей. Эти процессы включают термическую обработку, механическую обработку и различные виды обработки поверхности, все из которых могут быть адаптированы для удовлетворения конкретных требований применения.
Процессы термической обработки металлов
Термическая обработка изменяет механические свойства алюминия:
Бенефиты:
Операции по механической обработке улучшают экструзию:
Преимущества:
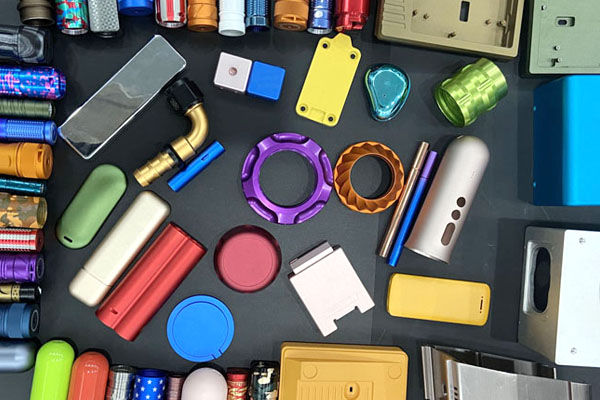
Поверхностная обработка защищает и улучшает внешний вид алюминиевых профилей. Она улучшает коррозионную стойкость, износостойкость и эстетику. Обычные виды поверхностной обработки включают:
анодирование
Анодирование — это электрохимический процесс, в результате которого на поверхности алюминия утолщается естественный оксидный слой:
Бенефиты:
Области применения: Используется в архитектурных элементах, бытовой электронике и автомобильных деталях.
Малярные работы
Покраска наносит жидкое покрытие на алюминиевую поверхность:
Бенефиты:
Области применения: Подходит для видимых компонентов, где важна эстетика.
Порошковое покрытие
Порошковое покрытие представляет собой электростатическое нанесение сухого порошка с последующим отверждением:
Бенефиты:
Области применения: Используется в садовой мебели, автомобильных деталях и бытовой технике.
Пескоструйная
Пескоструйная обработка очищает и текстурирует поверхность:
Бенефиты:
Области применения: Используется в компонентах, требующих особой текстуры поверхности.
Трафаретная печать
Шелкография наносит графику или текст:
Бенефиты:
Области применения: Распространено в панелях управления, электронных устройствах и вывесках.
Лазерная гравировка
Лазерная гравировка использует лазер для травления рисунков:
Бенефиты:
Применение: Идеально подходит для серийных номеров, штрихкодов и декоративных элементов.
Выбирая подходящие варианты постобработки, производители могут улучшить эксплуатационные характеристики и внешний вид экструдированных алюминиевых деталей, что делает их пригодными для широкого спектра применений.
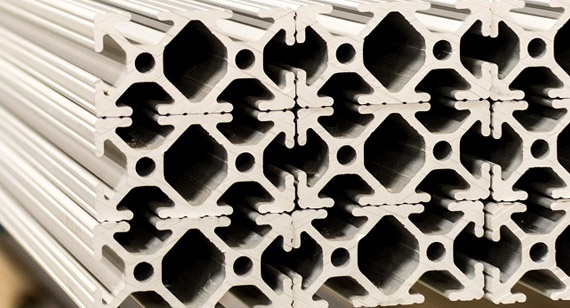
Экструзия алюминия имеет множество преимуществ, но важно учитывать как преимущества, так и ограничения, чтобы определить, подходит ли этот метод производства для вашего проекта.
Преимущества
Экструдированный алюминий, как правило, тверже и прочнее
Улучшенные механические свойства: процесс экструзии выравнивает структуру зерен, повышая прочность и твердость.
Низкая промышленная стоимость
Высокая операционная гибкость
Экономичен для обработки сложных поперечных сечений
Идеальная отделка поверхности и прочность
Недостатки
Ограничено вместимостью стального контейнера экструдера
Износ и обслуживание штампов
Детали из экструдированного алюминия являются неотъемлемой частью различных отраслей промышленности благодаря своей универсальности, прочности и легкости. Вот некоторые ключевые секторы, где экструзия алюминия играет важную роль:
Аэрокосмическая индустрия
Пищевая промышленность
В VMT мы специализируемся на предоставлении индивидуальные услуги по механической обработке с ЧПУ для экструдированных алюминиевых деталей, даже в небольших партиях. Наши возможности включают:
Наш опыт позволяет нам обслуживать различные отрасли промышленности, предлагая высококачественные индивидуальные решения, отвечающие вашим конкретным потребностям.
Алюминиевая экструзия — это универсальный и эффективный производственный процесс, позволяющий производить сложные, высококачественные алюминиевые профили, подходящие для широкого спектра применений. Понимая нюансы процесса экструзии, включая используемые технологии, факторы, влияющие на экструзию, и варианты последующей обработки, производители и проектировщики могут принимать обоснованные решения для оптимизации своей продукции.
Сочетание экструзии алюминия с услугами обработки на станках с ЧПУ расширяет возможности, позволяя создавать сложные детали и точные размеры, соответствующие самым высоким требованиям. Независимо от того, производите ли вы крупные конструкционные элементы или сложные детали на заказ, экструзия алюминия предлагает экономичное и гибкое решение.
Используя преимущества алюминиевой экструзии и устраняя ее ограничения с помощью тщательного планирования и передовых технологий, вы сможете добиться превосходных результатов, которые повысят качество вашей продукции и удовлетворят потребности ваших клиентов.
Какие алюминиевые сплавы подходят для экструзии?
Распространенные алюминиевые сплавы, подходящие для экструзии, включают серию 6xxx (например, 6061 и 6063) и серию 7xxx (например, 7005). Серия 6xxx широко используется благодаря своей превосходной экструдируемости, хорошим механическим свойствам и коррозионной стойкости. Выбор сплава зависит от требуемых механических свойств, коррозионной стойкости и требований к отделке.
Какие факторы влияют на стоимость экструзии алюминия?
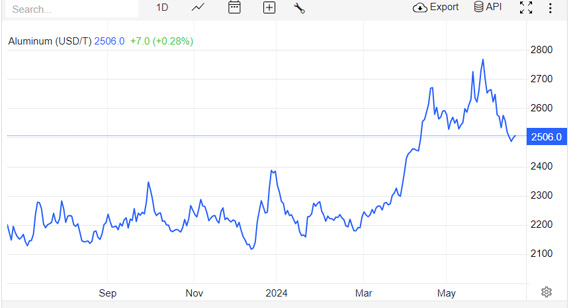
На стоимость экструзии алюминия влияют несколько факторов:
Какой алюминий лучше подходит для экструзии: алюминий 6061 или алюминий 7075?
В чем разница между экструдированным алюминием и кованым алюминием?
Какие алюминиевые профили наиболее распространены?
Распространенные алюминиевые профили включают в себя:
В чем разница между алюминием и экструдированным алюминием?
Что такое экструзия 6061?
6061 Extrusion относится к алюминиевым профилям, экструдированным из сплава 6061. Этот сплав популярен благодаря своим хорошим механическим свойствам, свариваемости и коррозионной стойкости. Он используется в конструкционных компонентах, автомобильных деталях и оборудовании для отдыха.
В чем разница между экструдированным алюминием и анодированным алюминием?
Экструдированный алюминий: Алюминий формуется методом экструзии, в результате чего получаются особые профили.
Анодированный алюминий: Экструдированный алюминий, прошедший анодирование — электрохимический процесс, повышающий коррозионную стойкость и позволяющий окрашивать его.
Благодаря всестороннему пониманию процесса экструзии алюминия и его интеграции с услугами обработки на станках с ЧПУ вы сможете оптимизировать свои производственные процессы, сократить затраты и производить высококачественные алюминиевые компоненты, отвечающие требованиям современных конкурентных рынков.


 +86 15099911516




 Читать далее