Free cookie consent management tool by TermsFeed Файлы

Главная / Ресурсы / Блог /

Что такое литье: определение, процесс и виды

795   | Опубликовано VMT 21 фев 2025 | Время чтения:около 8 минут


Проблема: Если вы хотите понять литье и его роль в производстве, вы можете быть ошеломлены разнообразием методов литья и технических терминов, связанных с этим процессом. Независимо от того, новичок вы или опытный профессионал, понимание того, как работает литье, имеет решающее значение для выбора правильного метода для ваших нужд.


Перемешивание: Вокруг процессов литья существует много путаницы — как они проводятся, когда их следует использовать, каковы основные преимущества и ограничения. Поскольку существует множество типов литья, каждый из которых подходит для разных применений, крайне важно знать, какой из них лучше всего соответствует требованиям вашего проекта.


Решение: В этой статье мы расскажем вам об основах литья — дадим определение этому процессу, рассмотрим его типы и обсудим весь процесс от начала до конца. Мы также выделим ключевые преимущества и распространенные области применения, чтобы вы получили четкое понимание того, как литье может быть использовано в производстве.


Литье — это производственный процесс, при котором расплавленный материал заливается в форму для создания желаемой формы. Виды литья включают литье в песчаные формы, литье под давлением, литье по выплавляемым моделям и т. д. Каждый метод имеет свои уникальные преимущества, такие как экономичность, точность и универсальность, что делает его идеальным для различных применений, таких как автомобильные детали, скульптуры и промышленные компоненты.


Литье — один из старейших методов производства, но оно остается актуальным и сегодня благодаря своей универсальности и возможности создания сложных форм. Чтобы понять, как работает литье, давайте сначала определим процесс, а затем более подробно рассмотрим его различные типы. От литья в песчаные формы до литья под давлением — каждый метод имеет свой собственный набор преимуществ, которые делают его идеальным для определенных случаев использования. Давайте рассмотрим, как осуществляется литье и какие этапы при этом используются.


Что такое кастинг?


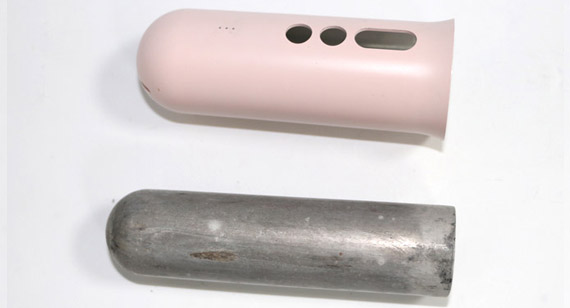
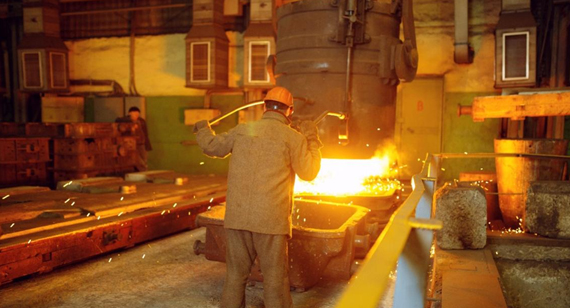
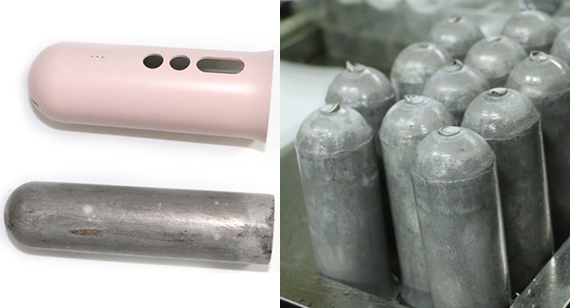
Литье — это производственный процесс, при котором расплавленный материал, как правило, металл, заливается в форму для затвердевания и формирования определенной формы. Он широко используется при производстве сложных форм, которые было бы трудно или дорого создать другими методами, такими как механическая обработка. Процесс включает нагревание металла до расплавленного состояния, заливку его в заранее спроектированную форму и остывание и затвердевание в желаемой форме.


Зачем использовать литье? Литье является неотъемлемой частью отраслей, где требуются прочные, высокоточные детали. От блоков двигателей и компонентов для аэрокосмической отрасли до художественных скульптур и декоративных элементов, литье обеспечивает гибкость и универсальность, необходимые для удовлетворения потребностей различных отраслей.
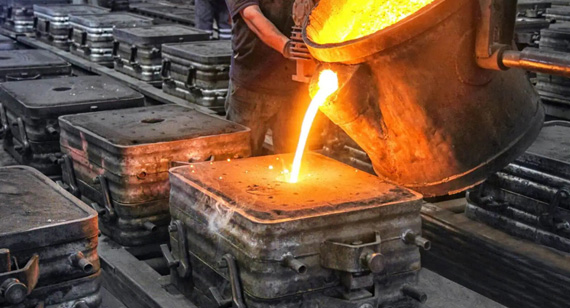


процесс литья


Краткая история технологии литья


Истоки литья восходят к древним временам, свидетельства о литье датируются 3000 годом до нашей эры в Месопотамии и Египте. Первоначально литье выполнялось с помощью простых форм из песка или глины, а такие металлы, как бронза и железо, использовались для создания инструментов, оружия и церемониальных предметов. Со временем процесс развивался, и в 19 и 20 веках появились более сложные методы, такие как литье по выплавляемым моделям и литье под давлением. Сегодня литье является неотъемлемой частью таких отраслей, как автомобилестроение, аэрокосмическая промышленность, производство медицинских приборов и товаров народного потребления, благодаря достижениям в области материаловедения и технологий литья.


Как проводится кастинг?


Процесс литья включает несколько критических этапов. Сначала изготавливается модель на основе дизайна изготавливаемого объекта. Модель может быть создана с использованием таких материалов, как воск, песок или металл. После этого модель помещается в форму, изготовленную из материала, который может выдерживать температуру расплавленного металла. Вот как обычно работает этот процесс:


  1. Изготовление узора: Первым шагом в литье является создание модели, которая обычно изготавливается из материала, который будет использоваться для создания формы. Модели могут быть сделаны из металла, воска или песка, в зависимости от типа используемого процесса литья.
  2. Кастинг: Расплавленный материал, обычно металл, подготавливается путем нагревания его до жидкого состояния. Затем металл заливается в форму, заполняя полость, созданную моделью.
  3. Выбор и плавка сплава: Выбор правильного сплава для процесса литья имеет решающее значение. Сплав нагревается до расплавленного состояния с помощью печи, а его свойства регулируются, чтобы гарантировать, что литье будет соответствовать желаемым требованиям.
  4. Заливка металла в форму: Расплавленный материал заливается в полость формы. Температура металла, а также скорость заливки контролируются для обеспечения оптимальных результатов.
  5. Охлаждение и затвердевание: После заливки расплавленный материал должен остыть и затвердеть. Время охлаждения будет варьироваться в зависимости от размера и толщины отливки.
  6. Удаление и отделка: После того, как отливка остынет и затвердеет, ее извлекают из формы. Любые дефекты удаляются с помощью различных методов отделки, таких как шлифование, полировка или механическая обработка.


Какие существуют типы процессов литья?


Литье — это фундаментальная технология производства, используемая в различных отраслях промышленности для изготовления деталей из широкого спектра материалов и размеров. Заливая расплавленный материал в форму и давая ему остыть и затвердеть, литье позволяет создавать сложные формы с высокой точностью. Понимание различных типов процессов литья может помочь предприятиям выбрать наиболее подходящий метод для производства деталей, изготовленных на станках с ЧПУ , и других компонентов по индивидуальному заказу. Ниже представлен обзор наиболее распространенных методов литья, включая их преимущества и типичные области применения.


Технология литья расходных материалов


Литье расходных материалов относится к процессам литья, при которых форма разрушается после отливки, что делает ее идеальной для небольших серий производства или сложных деталей. В этом разделе представлены различные технологии литья расходных материалов.


Пескоструйная обработка


Что такое литье в песчаные формы?


Литье в песчаные формы — один из старейших и самых универсальных методов литья, в котором для создания формы используется песок. Его часто используют для крупных, простых или сложных деталей, не требующих наилучшей отделки поверхности.


Пескоструйная обработка


Преимущества:

  • Гибкость: Литье в песчаные формы позволяет изготавливать детали различных размеров и форм, что делает его идеальным как для малых, так и для больших объемов производства.
  • Масштабируемость. Он обладает высокой масштабируемостью, то есть его можно использовать для чего угодно: от единичных прототипов до крупных партий деталей.
  • Экономическая эффективность: Это один из самых экономически эффективных методов литья, особенно для производства крупных металлических деталей при относительно низких затратах.


Типичные области применения:

  • Крупные механические детали, такие как блоки двигателей и основания станков
  • Статуи и другие крупные произведения искусства
  • Промышленные трубы и коллекторы


Литье по выплавляемым моделям (литье по выплавляемым моделям)


Что такое литье по выплавляемым моделям?


Литье по выплавляемым моделям подразумевает создание восковой модели детали, ее покрытие керамической оболочкой, а затем нагревание для удаления воска перед заливкой расплавленного металла в форму.


Литье по выплавляемым моделям


Преимущества:

  • Точность: Литье по выплавляемым моделям обеспечивает чрезвычайно высокую точность и позволяет изготавливать детали с очень сложной геометрией.
  • Универсальность материала: Его можно использовать с широким спектром материалов, включая жаропрочные сплавы, что делает его идеальным для отраслей с высокими требованиями.
  • Гладкая поверхность: В результате этого процесса получается гладкая поверхность, что часто устраняет необходимость в дополнительной обработке.


Типичные области применения:

  • Турбинные лопатки в аэрокосмической и энергетической промышленности
  • Медицинские компоненты, такие как имплантаты и инструменты
  • Специализированные детали в автомобильном секторе


Литье ракушек


Что такое оболочковое формование?


Оболочковая формовка похожа на литье по выплавляемым моделям, но для создания оболочки используется металлическая модель. Этот процесс подходит для деталей, требующих точной детализации и высокой точности.


Литье ракушек


Преимущества:

  • Точность и стабильность: Оболочковое литье обеспечивает превосходную размерную точность и идеально подходит для производства деталей, подвергающихся высоким нагрузкам.
  • Качество поверхности: Данный метод обеспечивает высокое качество отделки поверхности.
  • Эффективность: Оболочковая формовка выполняется быстрее других методов литья, что делает ее экономически эффективной для средних производственных партий.


Типичные области применения:

  • Высокоточные автомобильные детали, такие как блоки двигателей и головки цилиндров
  • Комплексные военные и аэрокосмические компоненты
  • Редукторы и крупногабаритные компоненты оборудования


Литье по выплавляемым моделям


Что такое литье по выплавляемым моделям?


Литье по выплавляемым моделям — это процесс, в котором вместо традиционного песка используется пенопластовая модель. Пенопластовая модель испаряется, когда расплавленный металл заливается в форму.


Литье по выплавляемым моделям


Бенефиты:

  • Точность: Он производит детали с жесткими допусками и минимальными требованиями к отделке.
  • Чистый процесс: В отличие от других методов литья, при этом не остается песка, что делает процесс более чистым.
  • Универсальность: Его можно использовать для литья как крупных, так и мелких деталей.


Типичные области применения:

  • Автомобильные детали, такие как впускные коллекторы и блоки двигателей
  • Предметы искусства и декора
  • Архитектурные компоненты и приспособления


Гипсовое литье


Что такое гипсовое литье?


Гипсовое литье часто применяется в художественных целях, когда материал на основе гипса применяется для создания форм для сложных конструкций.


Бенефиты:

  • Детализация и точность: Гипсовое литье обеспечивает высокую детализацию и точность, что делает его идеальным для декоративных элементов.
  • Универсальность: Его можно использовать для широкого спектра мелких, детализированных деталей.
  • Экономическая эффективность: Это доступный вариант для создания нефункциональных прототипов и произведений искусства.


Типичные области применения:

  • Художественные скульптуры
  • Декоративные элементы и архитектурные детали
  • Прототипы ювелирных изделий и безделушек


Литье керамических форм


Что такое литье в керамические формы?


Литье керамических изделий подразумевает использование керамической оболочковой формы для литья металлов, что идеально подходит для производства высокопрочных деталей, которым требуется превосходная размерная стабильность.


Бенефиты:

  • Высокотемпературное сопротивление: Керамические формы выдерживают высокие температуры, что делает их идеальными для литья тугоплавких металлов.
  • Точность: Этот процесс обеспечивает высокую точность размеров, что имеет решающее значение для критически важных применений.
  • Прочность: Детали, изготовленные методом литья в керамические формы, обладают превосходными прочностными свойствами.


Типичные области применения:

  • Компоненты двигателей для аэрокосмической и автомобильной промышленности
  • Детали, требующие высокой размерной стабильности и точности
  • Медицинские имплантаты и инструменты


Литье в цельную форму


Что такое литье в цельные формы?


Литье в полную форму подразумевает создание детали с использованием шаблона из материалов, которые легко разлагаются, не оставляя следов. Это особенно полезно для сложных форм.


Бенефиты:

  • Универсальность: Может использоваться как для мелких, так и для крупных деталей.
  • Точность: Обеспечивает превосходную точность и минимальные требования к обработке.
  • Эффективность: Снижает необходимость дополнительных отделочных операций.


Типичные области применения:

  • Крупные механические детали, такие как блоки двигателей и рамы
  • Архитектурные элементы, такие как статуи и орнаменты
  • Компоненты для автомобильной и аэрокосмической промышленности


Электрошлаковое литье


Что такое электрошлаковое литье?


Электрошлаковое литье — это специализированный процесс литья, используемый в основном для производства крупных слитков высококачественного металла. В этом процессе расплавленный шлак окружает отливаемый материал и обеспечивает тепло для поддержания необходимой температуры для плавления и формования металла. Метод особенно полезен для производства материалов с исключительной прочностью и структурной целостностью.


Бенефиты:

  • Качество: Электрошлаковое литье обеспечивает превосходное качество материала с превосходной отделкой поверхности и минимальной пористостью, что делает его идеальным для высокопроизводительных применений.
  • Ассортимент материалов: Этот процесс подходит для широкого спектра сплавов, включая стали и суперсплавы, которые требуются в таких отраслях, как аэрокосмическая промышленность и энергетика.
  • Эффективность: Электрошлаковое литье позволяет изготавливать крупные и сложные детали с высоким выходом материала, что делает его эффективным решением для критически важных применений, требующих высокой прочности.


Типичные области применения:

  • Крупные слитки для аэрокосмической промышленности, особенно для лопаток турбин и других важных компонентов.
  • Турбинные валы и большие роторы, используемые в системах выработки электроэнергии.
  • Критически важные высокопрочные компоненты для оборонного сектора, такие как сверхпрочные конструктивные детали для военной техники.


Технология литья в постоянные и полупостоянные формы


Методы литья в постоянные и полупостоянные формы предполагают создание форм, которые могут использоваться многократно, в отличие от методов с расходными формами. Эти методы особенно хорошо подходят для массового производства точных, долговечных деталей.


Литье под давлением


Что такое литье под давлением?


Литье под давлением — это метод, при котором расплавленный металл впрыскивается в многоразовую металлическую форму под высоким давлением. Обычно используется для производства деталей со сложной геометрией в больших объемах.
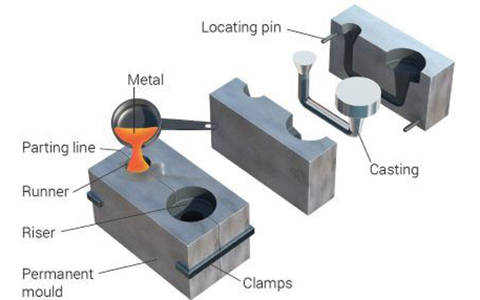
 

Литье под давлением


Преимущества:

  • Эффективность: Литье под давлением происходит чрезвычайно быстро, что делает его пригодным для крупномасштабного производства с минимальным количеством отходов.
  • Точность: Процесс обеспечивает высокую точность размеров и жесткие допуски.
  • Прочность: Детали, изготовленные методом литья под давлением, обладают превосходными механическими свойствами, включая прочность и долговечность.


Типичные области применения:

  • Автомобильные компоненты, такие как корпуса коробок передач и опоры двигателя.
  • Корпуса для бытовой электроники, такой как мобильные телефоны и игровые приставки.
  • Детали бытовой техники, включая компоненты для газовых горелок и разъемов.


Центробежное литье


Что такое центробежное литье?


Центробежное литье подразумевает заливку расплавленного металла во вращающуюся форму, используя центробежную силу для равномерного распределения металла. Этот метод часто используется для цилиндрических или кольцевых компонентов.


Центробежное литье


Преимущества:

  • Высокая целостность материала: Центробежная сила помогает устранить пористость, что обеспечивает высококачественные свойства материала.
  • Универсальность формы и размера: Этот процесс легко адаптируется, позволяя получать изделия самых разных размеров и геометрий.
  • Экономическая эффективность: Центробежное литье часто оказывается менее затратным для деталей большого диаметра, чем другие методы.


Типичные области применения:

  • Производство трубопроводов большого диаметра, особенно в нефтегазовой промышленности.
  • Кольца и цилиндрические детали для деталей машин и двигателей.
  • Специальные корпуса для применений, требующих высокой прочности и целостности материала.


Непрерывное литье


Что такое непрерывное литье?


Непрерывное литье — это процесс, используемый для непрерывного затвердевания металла при его прохождении через форму, часто используемый для производства больших объемов однородного материала, такого как заготовки или слябы.


Непрерывное литье


Преимущества:

  • Эффективность: Непрерывное литье — быстрый и высокопроизводительный метод, идеальный для массового производства.
  • Качество: В результате получается высококачественный, бездефектный металл одинакового размера и формы.
  • Экономически эффективным: Этот процесс сокращает отходы материала и обеспечивает более высокую производительность.


Типичные области применения:

  • Слябы стальные для производства плоского проката (листов и полос).
  • Стальные заготовки для производства сортового проката, такого как прутки, стержни и профили.
  • Трубы и трубки промышленного назначения.


Постоянное литье формы


Что такое постоянное литье в форму?


Литье в постоянные формы использует многоразовую форму, обычно изготавливаемую из металла, для литья таких материалов, как алюминий и цинк. Известно, что оно позволяет производить высокопрочные детали с превосходной отделкой поверхности.


Постоянное литье формы

Преимущества:

  • Точность размеров: Литье в постоянные формы обеспечивает точные размеры и жесткие допуски.
  • Финишное покрытие: Детали часто имеют гладкие поверхности, что снижает необходимость в дополнительной обработке.
  • Повторяемость: Форму можно использовать многократно, что гарантирует стабильные результаты на протяжении многих циклов.


Типичные области применения:

  • Автомобильные детали, такие как поршни, шестерни и колеса.
  • Компоненты для аэрокосмической промышленности, включая корпуса и детали, требующие высокой теплопроводности.
  • Механические детали общего назначения с высокими требованиями к долговечности.


Гравитационное литье


Что такое гравитационное литье под давлением?


Литье под давлением — это тип литья в постоянные формы, при котором расплавленный металл заливается в металлическую форму под действием силы тяжести, а не давления.


Гравитационное литье


Преимущества:

  • Улучшенная отделка поверхности: Литье под давлением обеспечивает превосходное качество поверхности по сравнению с другими методами литья.
  • Повышение эффективности производства: Этот процесс более быстрый и экономичный при больших объемах производства.
  • Экономически эффективным: Поскольку формы можно использовать повторно, это обеспечивает экономичное решение для массового производства.


Типичные области применения:

  • Автомобильные детали, такие как колеса и корпуса коробок передач.
  • Фурнитура общего назначения, такая как ручки и фурнитура.
  • Крупные художественные скульптуры, требующие мельчайших деталей.


Литье под низким давлением


Что такое литье под низким давлением?


Литье под низким давлением подразумевает заливку расплавленного металла в форму под низким давлением, что позволяет получать высококачественные детали с минимальным количеством дефектов.
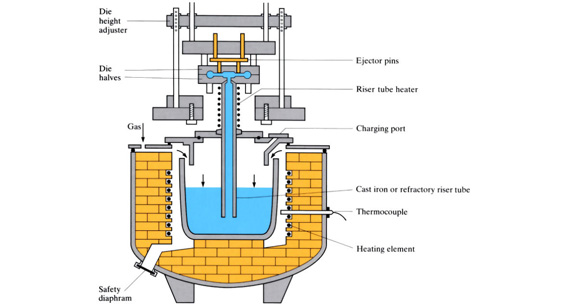
 

Литье под низким давлением

Бенефиты:

  • Превосходные свойства материала: Низкое давление помогает устранить воздушные карманы, что позволяет получать прочные и долговечные детали.
  • Высокая урожайность и минимальные отходы: Этот процесс отличается высокой эффективностью и малыми отходами материала.
  • Уменьшенная пористость: Данный метод уменьшает количество воздушных включений, позволяя создавать детали высокой плотности с улучшенными механическими свойствами.


Типичные области применения:

  • Детали аэрокосмической техники, требующие высокой производительности под давлением.
  • Сложные автомобильные детали, такие как колеса и элементы подвески.
  • Сложные отливки для промышленного оборудования, требующие высокой прочности и долговечности.


Вакуумное литье


Что такое вакуумное литье?


Вакуумное литье использует вакуумную среду для удаления воздуха из формы, что улучшает качество конечной детали за счет предотвращения образования воздушных карманов и других дефектов.

Вакуумное литье

Бенефиты:

  • Улучшенные механические свойства: Вакуум обеспечивает прочность и долговечность деталей.
  • Улучшенная обработка поверхности: В результате этого процесса получается гладкая, высококачественная поверхность.
  • Большая детализация и точность: Вакуумное литье позволяет добиться очень тонкой детализации, что делает его пригодным для изготовления точных деталей.


Типичные области применения:

  • Медицинские детали, требующие высокой точности и превосходной обработки поверхности.
  • Автомобильные детали, где структурная целостность и детализация имеют решающее значение.
  • Изящное искусство с тонкими чертами и гладкими поверхностями.


Выдавить литье


Что такое пресс-кастинг?


Литье под давлением — это процесс, при котором расплавленный металл впрыскивается в форму под высоким давлением, что уплотняет металл и затвердевает в контролируемых условиях. Этот метод сочетает в себе преимущества литья и ковки, обеспечивая высокопрочные компоненты с превосходным качеством поверхности.


Выдавить литье


Бенефиты:

  • Высокая прочность и плотность: Применение высокого давления улучшает структуру зерна металла, что приводит к получению более прочных и плотных деталей.
  • Улучшенная теплопроводность: Этот процесс обеспечивает отличную теплопроводность, что особенно полезно в термочувствительных приложениях.
  • Эффективное производство: Литье под давлением снижает необходимость в дополнительной механической обработке благодаря высокой точности, что делает его экономически эффективным и производительным процессом.


Типичные области применения:

  • Компоненты электронного оборудования, требующие отличной теплопроводности, например, радиаторы.
  • Автомобильные детали, такие как блоки двигателей и элементы подвески, где прочность и долговечность имеют решающее значение.
  • Детали для аэрокосмической отрасли, требующие как точности, так и прочности, включая конструктивные элементы, такие как кронштейны и корпуса.


Литье слизи


Что такое литье слизи?


Литье шлама — относительно простой и экономичный метод литья, часто используемый для декоративных или легких изделий. В этом процессе суспензия материала заливается в форму для создания полых или сложных компонентов с минимальным весом.


Бенефиты:

  • Экономическая эффективность: Литье шлама — это доступный метод, идеально подходящий для массового производства менее ответственных изделий.
  • Скорость производства: Этот процесс обеспечивает быстрое изготовление, что выгодно для крупносерийного производства.
  • Гибкость дизайна: Идеально подходит для проектов, требующих пустотелого интерьера или особых эстетических особенностей, не требующих значительных затрат или усложнения конструкции.


Типичные области применения:

  • Декоративные фигурки и статуэтки, требующие полого внутреннего пространства для уменьшения веса и расхода материала.
  • Основания ламп и декоративные подсвечники, сочетающие в себе эстетику и функциональный дизайн.
  • Части игрушек, где внутренняя структура менее важна, а внешний вид и детали важнее.


Ротационное литье


Что такое ротационное литье?


Ротационное литье — это процесс, при котором форма вращается, пока в нее заливается расплавленный материал, что позволяет материалу покрывать внутренние стенки формы. Этот процесс идеально подходит для создания полых и однородных по толщине компонентов.


Бенефиты:

  • Равномерная толщина: Вращательное движение обеспечивает равномерное покрытие формы материалом, что обеспечивает равномерную толщину стенок.
  • Низкие затраты: Ротационное литье экономически эффективно, поскольку позволяет изготавливать большие полые детали с минимальными отходами материала.
  • Универсальность дизайна: Этот метод идеально подходит для сложных форм и крупных изделий, которые должны быть полыми или легкими.


Типичные области применения:

  • Полые банки и контейнеры, которые должны быть легкими, но прочными, например, для упаковки пищевых продуктов.
  • Куклы и фигурки для развлечений, требующие равномерной толщины и небольшого веса.
  • Автомобильные детали, такие как воздуховоды и крылья, где постоянная толщина стенок имеет решающее значение для целостности конструкции и легкости.


Горячее изостатическое прессование (HIP)


Что такое горячее изостатическое прессование (ГИП)?


Горячее изостатическое прессование — это процесс, в котором металлические порошки или отливки подвергаются воздействию высокой температуры и давления в камере для удаления пустот и улучшения свойств материала. В основном он используется для повышения прочности и плотности материала.


Бенефиты:

  • Улучшенные свойства материала: ГИП уменьшает внутренние дефекты и пористость, улучшая механические свойства готовой детали.
  • Уменьшенная микропористость: Этот процесс устраняет мелкие поры, которые могут повлиять на эксплуатационные характеристики материала.
  • Универсальность: ГИП можно применять к широкому спектру материалов, включая металлы, керамику и композиты.


Типичные области применения:

  • Аэрокосмические компоненты, такие как лопатки турбин и детали двигателей, требующие высокопрочных материалов.
  • Медицинские имплантаты, которые должны соответствовать строгим стандартам материалов и безопасности.
  • Лопатки турбин, используемые в электроэнергетике, где целостность материала и эксплуатационные характеристики в экстремальных условиях имеют решающее значение.


Литье металла


Что такое литье металлов?


Литье металла — это производственный процесс, в котором расплавленный металл заливается в форму для формирования детали. После того, как металл остывает и затвердевает, форма удаляется, и деталь готова к дальнейшей обработке.


Преимущества:

  • Универсальность применения: Литье металла может применяться для самых разных металлов — от алюминия до стали, что делает его пригодным для широкого спектра отраслей промышленности.
  • Экономическая эффективность: Это недорогой метод производства как простых, так и сложных деталей.
  • Разнообразие материалов: Возможность литья широкого спектра металлов и сплавов обеспечивает гибкость для различных областей применения.


Типичные области применения:

  • Автомобильные детали, такие как блоки двигателей, коллекторы и конструктивные элементы, требующие долговечности и точности.
  • Архитектурные изделия, такие как большие стальные балки и другие конструктивные элементы, используемые в строительстве.
  • Произведения искусства, включая скульптуры и декоративные изделия из металла, демонстрирующие сложные узоры и детали.


Литье из смолы


Что такое литье смолы?


Литье смолы подразумевает заливку жидкой смолы в форму, где она застывает, образуя твердую деталь. Этот процесс часто используется для создания подробных прототипов или декоративных элементов и может быть очень точным.


Преимущества:

  • Высокая точность детализации: Литье из смолы позволяет изготавливать детали с мелкими деталями и гладкими поверхностями, что делает его пригодным для сложных конструкций.
  • Эстетическое качество: Литые изделия из смолы могут иметь превосходную внешнюю привлекательность, что делает их идеальными для произведений искусства и выставочных экспонатов.
  • Быстрое прототипирование: Литье смолы часто используется для быстрого прототипирования, позволяя дизайнерам быстро тестировать и дорабатывать конструкции.


Типичные области применения:

  • Прототипы моделей для различных отраслей промышленности для проверки конструкций перед полномасштабным производством.
  • Ювелирные изделия и репродукции произведений искусства, требующие мельчайших деталей и гладких поверхностей для придания эстетической привлекательности.
  • Индивидуальные компоненты в электронной промышленности, где точность и посадка имеют решающее значение для мелкосерийных компонентов.


Эти процессы литья обладают широким спектром преимуществ и могут быть адаптированы к различным отраслям и сферам применения: от аэрокосмической и автомобильной промышленности до предметов искусства и потребительских товаров.


Машины и инструменты, необходимые для процесса литья


Процесс литья включает в себя различные машины и инструменты, которые работают в тандеме для преобразования сырья в готовые компоненты. От плавки металлов до придания им сложных форм, эти инструменты обеспечивают точность, эффективность и качество конечного продукта. Ниже приведен подробный обзор основных машин и инструментов, используемых в литье.
 

Процесс литья


1. Печь


Цель:


Печь используется для плавки металла или сплава до жидкого состояния перед заливкой в ​​формы. Тип используемой печи зависит от отливаемого материала (например, электродуговые печи для стали, индукционные печи для алюминия).


Типы:

  • Индукционная печь: Идеально подходит для цветных металлов, таких как алюминий, латунь и медь.
  • Электродуговая печь: Используется для высокотемпературных операций, особенно в сталелитейном производстве.
  • Вагранка: В основном используется для литья чугуна.


Назначение:


Плавит металл при точных температурах, обеспечивая однородность и предотвращая окисление.


2. Формы


Цель:


Формы — это формы, в которые заливается расплавленный металл для затвердевания в желаемой форме. Они имеют решающее значение для определения окончательной формы, отделки поверхности и детализации литой детали.


Типы:

  • Песочные формы: Распространено при литье в песчаные формы, изготавливается из смеси песка, глины и воды.
  • Пресс-формы: Используется при литье под давлением, часто изготавливается из стали или других твердых материалов, выдерживающих высокое давление и температуру.
  • Формы для литья под давлением: Используется в точном литье из таких материалов, как воск или керамика.


Назначение:


Обеспечить структуру и форму, необходимые для литья расплавленного материала в желаемую форму.


3. Половник


Цель:


Ковш используется для транспортировки расплавленного металла из печи в форму. Он должен выдерживать высокие температуры и вмещать большие объемы расплавленного материала.


Типы:

  • Ручные ковши: Ручной, обычно используется для небольших партий.
  • Механические ковши: Приводятся в действие гидравлическими или пневматическими системами, используются для больших объемов и более автоматизированных операций.


Назначение:

Обеспечивает контролируемый перенос расплавленного металла без загрязнения и потери материала.


4. Машина для литья под давлением


Цель:


Машина для литья под давлением специально разработана для процессов литья под давлением. Она вдавливает расплавленный металл в форму под высоким давлением, что обеспечивает высокую точность и гладкую поверхность.


Типы:

  • Машина для литья под давлением с холодной камерой: Используется для металлов с более высокими температурами плавления, таких как алюминий.
  • Машина для литья под давлением с горячей камерой прессования: Обычно используется для металлов с низкой температурой плавления, таких как цинк.


Назначение:


Применяет высокое давление для впрыска расплавленного металла в пресс-форму для производства высококачественных деталей с мелкими деталями.


5. Машина для изготовления стержней


Цель:


Машины для изготовления стержней используются для производства стержней, которые создают внутренние полости или полые секции в отливке. Материалом стержня обычно является песок, который затвердевает с помощью связующих веществ и тепла.


Типы:

  • Машины Shell Core: Используется для создания оболочечных стержней, используемых в процессах формования оболочковых изделий.
  • Машины Cold Box Core: Идеально подходит для изготовления высокоточных стержней для литья.


Назначение:


Изготавливает стержень внутри формы, определяющий внутреннюю форму отливки.


6. Машина для сброса песка


Цель:


Пескоразбрасывающая машина используется в литье в песчаные формы для автоматизации процесса добавления песка в формы и уплотнения. Машина обеспечивает равномерное распределение песка и постоянное качество форм.


Назначение:

Автоматизирует заполнение и уплотнение песка, обеспечивая получение высококачественной формы с равномерной плотностью для лучших результатов литья.


7. Машина для обрезки кромок


Цель:


Машина для обрезки кромок используется для удаления излишков материала или облоя (тонкого нежелательного материала по краям отливки) после того, как отливка остынет и затвердеет.


Назначение:

Удаляет излишки металла или материала формы с отливки, обеспечивая надлежащую точность размеров и внешний вид.


8. Дробеструйная машина


Цель:


Дробеструйные машины используются для очистки поверхности отливок путем обстрела их абразивными материалами. Этот процесс удаляет песок, окислы и другие загрязнения, подготавливая деталь к финишной обработке.


Назначение:

Очищает и полирует поверхность отливки, удаляя любые загрязнения и улучшая качество ее поверхности.


9. Печь для термообработки
 

Цель:

Печь для термообработки используется для того, чтобы подвергнуть отливки контролируемым циклам нагрева и охлаждения, что изменяет свойства металла. Этот процесс может улучшить прочность, твердость и долговечность отливки.


Типы:

  • Индукционная термическая печь: Использует электромагнитные поля для нагрева определенных частей отливки.
  • Конвекционная термическая печь: Использует газ или электричество для равномерного нагрева отливки в печи.


Назначение:

Такие процессы термической обработки, как отжиг, закалка или отпуск, улучшают физические свойства металла, делая его более прочным и долговечным.


10. Отделочное оборудование
 

Цель:

Для дальнейшей доработки и совершенствования отливок используется финишное оборудование. Оно может включать в себя такие машины, как шлифовальные, полировальные и токарные станки.


Типы:

  • станки с ЧПУ: Автоматизированные станки для точной отделки отливок.
  • Шлифовальные и полировальные станки: Используется для удаления грубых краев, сглаживания поверхностей и уточнения деталей.
  • Фрезерные станки: Используется для сложной формовки и тонкой отделки литья.


Назначение:

Выполняет последние штрихи в отливке, гарантируя ее соответствие требуемым спецификациям и качеству поверхности перед отправкой на сборку или упаковку.


Заключение


Инструменты и машины, используемые в процессе литья, необходимы для обеспечения точности, качества и эффективности. Каждая машина служит определенной цели, будь то плавка металла, формовка его в формы или обеспечение окончательной отделки. Правильное использование и обслуживание этих машин имеют решающее значение для получения высококачественных отливок, которые соответствуют желаемым стандартам в различных отраслях промышленности.


Материалы, обычно используемые в литье


Литье — это универсальный производственный процесс, включающий заливку расплавленного материала в форму для производства компонентов с определенными формами и свойствами. Материал, используемый при литье, зависит от таких факторов, как применение, желаемая прочность, термические свойства и коррозионная стойкость. Ниже приведены 20 наиболее часто используемых материалов в процессах литья:


Литье деталей с ЧПУ-обработкой


1. Алюминий


Объекты:
Легкий, устойчивый к коррозии и отлично проводит тепло.


Обычное использование:
Автомобильные детали, компоненты для аэрокосмической отрасли и корпуса электрооборудования.


2. Чугун


Объекты:
Высокая износостойкость, хорошие литейные свойства и превосходное гашение вибраций.


Обычное использование:
Блоки двигателей, трубы и компоненты тяжелой техники.


3. Стали


Объекты:
Прочный, универсальный и очень долговечный. Его можно сплавлять с другими элементами для улучшения свойств.


Обычное использование:
Автомобильные детали, строительное оборудование и компоненты машин.


4. Медь


Объекты:
Отличная электро- и теплопроводность, коррозионная стойкость.


Обычное использование:
Электрические компоненты, сантехническое оборудование и теплообменники.


5. Бронза


Объекты:
Коррозионная стойкость, высокая прочность и хорошая износостойкость.


Обычное использование:
Морские компоненты, подшипники и скульптуры.


6. цинк


Объекты:
Низкая температура плавления, хорошая коррозионная стойкость и отличные литейные свойства.


Обычное использование:
Литые под давлением детали для автомобильной промышленности, оборудования и декоративных изделий.


7. Магний


Объекты:
Легкий, с высоким отношением прочности к весу, подходит для применений, требующих прочности без большой массы.


Обычное использование:
Автомобильные компоненты, детали для аэрокосмической отрасли и военного назначения.


8. Никель


Объекты:
Отличная коррозионная стойкость, прочность при высоких температурах и ударная вязкость.


Обычное использование:
Компоненты для аэрокосмической отрасли, лопатки турбин и морское оборудование.


9. Олово


Объекты:
Ковкий, нетоксичен и устойчив к коррозии.


Обычное использование:
Пайка, декоративные изделия и оловянные сплавы.


10. Свинец


Объекты:
Тяжелый, ковкий и устойчивый к коррозии.


Обычное использование:
Аккумуляторные батареи, защита от радиации и сплавы на основе свинца.


11. Титан


Объекты:
Высокая прочность на разрыв, коррозионная стойкость и биосовместимость.


Обычное использование:
Компоненты аэрокосмической техники, медицинские имплантаты и военное применение.


12. Кремниевая бронза


Объекты:
Хорошая коррозионная стойкость, особенно в морской среде.


Обычное использование:
Судовое оборудование, клапаны и промышленное оборудование.


13. Латунь


Объекты:
Устойчив к коррозии, пластичен и имеет золотистый цвет.


Обычное использование:
Музыкальные инструменты, сантехническая арматура и декоративные элементы.


14. Золото, Серебро, Платина


Объекты:
Отличная пластичность, высокая коррозионная стойкость и эстетическая привлекательность.


Обычное использование:
Ювелирные изделия, монеты и высокотехнологичная электроника.


15. Висмут


Объекты:
Низкая температура плавления, нетоксичен и обладает хорошими литейными свойствами.


Обычное использование:
Припои, сплавы для обеспечения пожарной безопасности, а также в качестве замены свинцу в некоторых областях применения.


16. Олово


Объекты:
Низкая температура плавления, пластичность и коррозионная стойкость.


Обычное использование:
Декоративные предметы, ювелирные изделия и мелкие бытовые товары.


17. Кобальт


Объекты:
Высокотемпературная прочность, износостойкость и коррозионная стойкость.


Обычное использование:
Режущие инструменты, компоненты для аэрокосмической отрасли и медицинские имплантаты.


18. керамика


Объекты:
Высокая термостойкость, хорошие электроизоляционные свойства и износостойкость.


Обычное использование:
Компоненты аэрокосмической техники, электроизоляторы и медицинское оборудование.


19. Графит


Объекты:
Высокая теплопроводность, самосмазывающийся и термостойкий.


Обычное использование:
Литейное производство (стержневая смесь для форм), электроды и теплообменники.


20. Полиуретан, силиконовая резина и гипс


Объекты:
Гибкий, формуемый и способный изготавливать высокодетализированные формы.


Обычное использование:
Моделирование прототипов, формы для мелкосерийного производства и художественные скульптуры.


Заключение


Материалы, выбранные для процессов литья, имеют решающее значение для обеспечения соответствия конечного продукта желаемым механическим, термическим и химическим свойствам. От легких металлов, таких как алюминий и магний, до специализированных сплавов, таких как титан и кобальт, процесс литья является ключевым производственным методом, который обеспечивает гибкость в материалах и конструкциях в широком спектре отраслей.


Ключевые параметры процесса литья


Процесс литья включает в себя различные критические параметры, которые влияют на качество, точность и производительность конечного литого продукта. Правильный контроль этих параметров гарантирует, что литой компонент соответствует желаемым свойствам материала, размерной точности и чистоте поверхности. Ниже приведены ключевые параметры, которые влияют на процесс литья:


1. Материалы пресс-формы


Определение:
Материалы для форм — это вещества, используемые для создания полости формы, в которую заливается расплавленный металл.


Важность:
Выбор материала формы влияет на термостойкость, прочность формы и способность производить сложные формы. Распространенные материалы формы включают песок, металл, керамику и оболочковые материалы формы.


2. Температура плавления


Определение:
Температура плавления — это температура, при которой металл нагревается до расплавленного состояния перед заливкой в ​​форму.


Важность:
Температура расплава напрямую влияет на текучесть, целостность отливки и легкость заливки. Если температура слишком низкая, металл может не полностью заполнить форму. Если она слишком высокая, может произойти чрезмерное окисление или испарение.


3. Температура заливки


Определение:
Температура заливки — это температура, при которой расплавленный металл заливается в форму.


Важность:
Она определяет текучесть металла и его способность заполнять полости формы. Заливка при слишком высокой температуре может привести к дефектам, таким как пригар или чрезмерная усадка, а заливка при слишком низкой температуре может привести к неполному заполнению и дефектам.


4. Дизайн пресс-форм


Определение:
Конструкция пресс-формы включает в себя форму, размер и структуру полости пресс-формы, литниковой системы и стержня.


Важность:
Хорошо спроектированная форма обеспечивает надлежащий поток расплавленного металла, сводит к минимуму возникновение дефектов и поддерживает равномерное охлаждение. Ключевые соображения по проектированию включают толщину стенки, угол наклона и конфигурацию литниковой системы.


5. Скорость охлаждения


Определение:
Скорость охлаждения показывает, насколько быстро расплавленный металл остывает и затвердевает внутри формы.


Важность:
Скорость охлаждения влияет на микроструктуру и механические свойства отливки. Контролируемая скорость охлаждения может предотвратить внутренние напряжения, пористость и трещины. Более быстрое охлаждение может повысить твердость, но также может привести к хрупкости.


6. Скорость заливки


Определение:
Скорость заливки — это скорость, с которой расплавленный металл заливается в форму.


Важность:
Контролируемая скорость заливки обеспечивает правильное заполнение и снижает турбулентность в форме. Слишком высокая скорость заливки может привести к разбрызгиванию, захвату воздуха или турбулентности, а слишком низкая скорость может привести к неполному заполнению формы.


7. Вибрация


Определение:
Вибрация подразумевает использование механических колебаний для улучшения заполнения формы и минимизации образования воздушных карманов.


Важность:
Вибрация может повысить плотность отливки, уменьшить пористость и способствовать равномерному распределению расплавленного металла, особенно в сложных конструкциях форм или тонкостенных секциях.


8. давление


Определение:
Давление относится к приложению силы либо в процессе заливки (литье под давлением), либо в качестве отдельного этапа для улучшения качества отливки (например, при литье по выплавляемым моделям или литье под давлением).

Важность:
Использование давления может помочь добиться более тонкой детализации, уменьшить пористость и повысить общую прочность отливки, особенно в высокопроизводительных приложениях.


9. Угол наклона


Определение:
Угол уклона — это небольшая конусность, придаваемая боковым сторонам формы для облегчения извлечения отливки из формы.


Важность:
Правильные углы наклона уменьшают трение и риск повреждения формы во время извлечения. Угол обычно составляет от 1° до 5° в зависимости от материала и сложности детали.


10. Линия разъема


Определение:
Линия разъема — это линия, образованная в месте соединения двух половин формы.


Важность:
Линия разъема влияет на качество поверхности отливки, и хорошо спроектированная линия разъема необходима для легкого разделения формы и минимизации риска дефектов. Необходимо тщательно продумать, чтобы в этом месте не образовывались дефекты, такие как швы.


11. Вентиляция


Определение:
Вентиляция подразумевает создание небольших каналов или отверстий в форме для выхода воздуха или газов во время заливки и затвердевания.


Важность:
Правильная вентиляция предотвращает образование воздушных карманов, газовых ловушек и пористости в отливке. Без вентиляции захваченные газы могут создавать дефекты, такие как пузырьки или пустоты.


12. Конструкция стояка


Определение:
Подъемники — это резервуары, встроенные в форму для компенсации усадки металла во время затвердевания.


Важность:
Правильная конструкция стояка гарантирует, что форма остается заполненной расплавленным металлом во время затвердевания, что помогает устранить усадочные раковины. Размер и размещение стояков имеют важное значение для получения высококачественных отливок без дефектов.


Заключение


Каждый из этих параметров играет решающую роль в определении качества, прочности и общей производительности литого изделия. Контролируя и оптимизируя эти параметры, производители могут добиться высокоточных компонентов с минимальным количеством дефектов, гарантируя экономически эффективное и высококачественное производство. Понимание того, как регулировать и балансировать эти факторы для конкретных материалов и применений, является ключом к освоению процесса литья.


Промышленное применение литья


Литье — это универсальный производственный процесс, используемый для производства широкого спектра продукции в различных отраслях промышленности. Процесс включает заливку расплавленного металла или других материалов в формы для формирования определенной формы. Его адаптивность позволяет применять его в многочисленных секторах, каждый из которых имеет уникальные требования. Ниже приведены некоторые основные промышленные применения литья:


1. Автомобильная промышленность


Применение литья:

  • Компоненты двигателя: Многие детали двигателя, такие как блоки двигателя, головки цилиндров и впускные коллекторы, производятся методом литья. Эти компоненты требуют высокой прочности, теплопроводности и долговечности, что делает литье идеальным процессом.
  • Детали трансмиссии: Коробки передач, корпуса и другие детали трансмиссии выигрывают от точности и экономичности литья.
  • Компоненты подвески: Такие литые детали, как рычаги, поворотные кулаки и ступицы, широко используются в системах подвески транспортных средств благодаря высокому соотношению прочности и веса.
  • Компоненты шасси и рамы: Литые детали, такие как поперечины, подрамники и кронштейны, обеспечивают необходимую прочность и структурную поддержку рамы транспортного средства.


Почему именно кастинг?

  • Высокая прочность и долговечность, необходимые для автомобильных компонентов.
  • Экономически эффективное производство деталей большого объема.
  • Сложная геометрия, которую невозможно получить другими методами производства.


литье под давлением деталей с ЧПУ-обработкой


2. Аэрокосмическая промышленность


Применение литья:

  • Лопатки и роторы турбин: При производстве турбин для аэрокосмической техники используется литье для изготовления высокоточных компонентов, способных выдерживать экстремальные температуры и нагрузки.
  • Авиационные двигатели: Отливки используются для изготовления важнейших деталей двигателей, таких как лопатки компрессора, статоры и корпуса.
  • Структурные компоненты: Различные элементы конструкции аэрокосмической техники, такие как детали шасси, кронштейны планера и опорные балки, часто изготавливаются из литых металлов.
  • Топливные системы: Сложные и прочные отливки используются для изготовления топливных форсунок, насосов и других деталей топливных систем самолетов.


Почему именно кастинг?

  • Сложные формы для высокопроизводительных компонентов.
  • Высокопрочные сплавы, способные выдерживать экстремальные условия аэрокосмической среды.
  • Снижение веса без ущерба прочности, что имеет важное значение для топливной экономичности в аэрокосмической отрасли.


3. Архитектурная индустрия


Применение литья:

  • Компоненты здания: Литые бетонные и металлические детали используются для крупногабаритных архитектурных конструкций, таких как балки, колонны и элементы фасадов.
  • Декоративные элементы: Декоративные элементы, такие как лепнина, статуи и колонны, часто отливаются из таких материалов, как бетон, бронза или алюминий.
  • Конструктивные основы: Некоторые элементы конструкций, включая фундаменты, отливаются в формах для придания зданиям прочности и устойчивости, необходимых им.
  • Компоненты инфраструктуры: Литые компоненты имеют решающее значение для инфраструктурных проектов, таких как мосты, туннели и плотины, где прочность и длительный срок службы имеют решающее значение.


Почему именно кастинг?

  • Возможность создания сложных конструкций с точными деталями.
  • Универсальность материалов (бетон, металлы и т. д.) для удовлетворения различных архитектурных потребностей.
  • Прочность, необходимая для критически важных структурных применений.


4. Здравоохранение


Применение литья:

  • Ортопедические имплантаты: Многие медицинские имплантаты, такие как эндопротезы суставов (тазобедренных, коленных) и стоматологические компоненты, изготавливаются из литых материалов, часто из титановых или кобальтовых сплавов.
  • Хирургические инструменты: Некоторые специализированные хирургические инструменты и медицинские приборы изготавливаются методом литья для обеспечения прочности, точности и устойчивости к коррозии.
  • Протезирование: Протезы конечностей и их компоненты, особенно сложной конструкции, могут быть созданы методом литья, что обеспечивает индивидуальную подгонку под пациента.
  • Индивидуальные медицинские приборы: Отливки используются для создания индивидуальных инструментов и устройств для здравоохранения, включая хирургические направляющие и опоры, рассчитанные на конкретного пациента.


Почему именно кастинг?

  • Для медицинских применений требуется высокая точность.
  • Биосовместимость материалов, используемых для имплантатов и устройств.
  • Индивидуализация решений в сфере здравоохранения для конкретных пациентов.


5. Электронная промышленность


Применение литья:

  • Корпус для электроники: Литые под давлением алюминиевые или цинковые сплавы обычно используются для создания корпусов для таких продуктов, как смартфоны, ноутбуки и другая бытовая электроника.
  • Системы охлаждения: Литые компоненты являются неотъемлемой частью производства систем охлаждения для высокопроизводительных компьютеров, серверов и телекоммуникационного оборудования.
  • Радиаторы: Литые компоненты часто используются для отвода тепла в электронных устройствах, помогая защитить чувствительные внутренние компоненты от перегрева.
  • Электрические разъемы и компоненты: Электрические разъемы, клеммы и другие мелкие детали отливаются из цветных металлов, что обеспечивает электропроводность и коррозионную стойкость.


Почему именно кастинг?

  • Сложные формы для корпусов и оболочек электронных устройств.
  • Высокая теплопроводность, необходимая для управления теплом в электронике.
  • Точное и экономичное производство мелких, крупносерийных деталей.


6. Искусство и скульптура


Применение литья:

  • Скульптуры: Художники часто прибегают к литью для создания сложных скульптур из бронзы, алюминия или других материалов, добиваясь при этом детализированных и долговечных произведений искусства.
  • Архитектурное искусство: Отливки используются для создания декоративных архитектурных элементов, таких как скульптуры, фасады и декоративные элементы, которые можно увидеть в зданиях, общественных местах и ​​памятниках.
  • Ювелирные изделия: Литье ювелирных изделий позволяет создавать сложные, детализированные конструкции, часто из драгоценных металлов, таких как золото, серебро и платина.
  • Декоративные элементы: Многие декоративные изделия, такие как вазы, статуэтки и памятные предметы, изготавливаются методом литья.


Почему именно кастинг?

  • Для художественных произведений необходимы мелкие детали и точность.
  • Гибкость материала позволяет использовать различные варианты отделки и фактуры.
  • Экономически выгодно для воспроизведения дизайнов в больших количествах.


Заключение


Литье — это важный производственный процесс, который обслуживает широкий спектр отраслей промышленности: от автомобилестроения и аэрокосмической промышленности до здравоохранения и искусства. Этот процесс позволяет производить компоненты со сложной геометрией, высокой точностью и универсальностью материалов. Его применение имеет решающее значение в отраслях, требующих долговечности, прочности и детального проектирования, что делает его незаменимой технологией во многих секторах.


Основные преимущества литья


Литье — это универсальный и широко используемый производственный процесс, который предлагает несколько ключевых преимуществ в различных отраслях промышленности. Эти преимущества делают литье идеальным выбором для эффективного, экономичного и высокоточного производства сложных деталей и компонентов. Ниже приведены основные преимущества литья:


1. Универсальность


Почему это важно: Литье можно использовать для создания деталей из широкого спектра материалов, включая металлы, полимеры и керамику, что позволяет удовлетворять разнообразные потребности промышленности. Это особенно выгодно для изготовления деталей со сложными конструкциями, сложной геометрией и внутренними полостями.


Основные преимущества:

  • Подходит для создания как мелких, так и крупных деталей.
  • Возможность обработки сложных форм и деталей, которые трудно получить с помощью других производственных процессов.
  • Для литья доступен широкий ассортимент материалов: от обычных металлов, таких как алюминий и сталь, до более специализированных сплавов.


2. Экономическая эффективность


Почему это важно: Литье, как правило, более рентабельно, чем другие методы производства, особенно при крупносерийном производстве. Процесс минимизирует отходы материала и потребление энергии, что помогает снизить общие производственные затраты.


Основные преимущества:

  • Экономичен для массового производства деталей, поскольку формы можно использовать повторно в нескольких циклах.
  • Снижение первоначальных затрат на оснастку, особенно при литье в песчаные формы.
  • Снижает потребность в дорогостоящей механической обработке или отделке, поскольку литые детали можно изготавливать непосредственно с желаемой формой.


3. Материальное разнообразие


Почему это важно: Литье позволяет использовать широкий спектр материалов, что делает его пригодным для широкого спектра отраслей промышленности, включая автомобилестроение, аэрокосмическую промышленность и здравоохранение.


Основные преимущества:

  • Для литья можно использовать металлы (такие как алюминий, железо, сталь, бронза, латунь) и неметаллы (такие как пластмассы и керамика).
  • Обеспечивает гибкость в выборе материала для достижения определенных свойств, таких как коррозионная стойкость, термостойкость и прочность.


4. Массовое производство
 

Почему это важно: Литье очень эффективно для массового производства, где необходимо быстро изготавливать большое количество идентичных деталей с неизменным качеством.


Основные преимущества:

  • Возможность производства больших объемов деталей с минимальными трудозатратами.
  • Короткие циклы, особенно при литье под давлением, что позволяет осуществлять высокоскоростное производство.
  • Снижение необходимости ручного вмешательства, что способствует автоматизации и высокой производительности.


5. Прочность и долговечность


Почему это важно: Процессы литья позволяют создавать детали с превосходными механическими свойствами, включая высокую прочность и долговечность, что делает их идеальными для деталей, которые должны выдерживать большие нагрузки или экстремальные условия.


Основные преимущества:

  • Процесс литья позволяет изготавливать прочные, долговечные и износостойкие детали, что делает их пригодными для использования в таких сложных условиях, как производство автомобильных двигателей, деталей машин и элементов конструкций.
  • Литые детали могут выдерживать нагрузки и такие факторы окружающей среды, как высокие температуры или коррозия, в зависимости от используемого материала.


6. Точность и аккуратность


Почему это важно: Литье обеспечивает высокую точность и аккуратность, что имеет решающее значение для деталей, которые должны идеально подходить друг другу или соответствовать строгим стандартам производительности. Передовые методы литья, такие как литье по выплавляемым моделям, позволяют добиться мельчайших деталей и жестких допусков.


Основные преимущества:

  • Литье по выплавляемым моделям позволяет изготавливать сложные конструкции с тонкими деталями и жесткими допусками на размеры.
  • Точность процесса снижает необходимость в дальнейшей обработке, тем самым экономя время и деньги.
  • Идеально подходит для применений, где критически важны целостность деталей и точность измерений, например, для деталей аэрокосмической техники и медицинских имплантатов.


7. Минимальные отходы


Почему это важно: Литье — это процесс, который создает минимальные отходы материала, особенно по сравнению с субтрактивными методами, такими как механическая обработка. Это способствует экологической устойчивости и экономии средств.


Основные преимущества:

  • Большинство процессов литья эффективны с точки зрения использования материала, при этом в процессе производства образуется мало отходов.
  • Излишки металла часто можно переработать и использовать повторно, что еще больше минимизирует отходы и снижает воздействие производственного процесса на окружающую среду.
  • Снижение процента брака, особенно в таких процессах, как литье под давлением и литье в постоянные формы.


Заключение


Литье предлагает многочисленные преимущества, что делает его идеальным решением для широкого спектра отраслей. От универсальности в использовании материалов и возможности производить сложные формы до его экономической эффективности, прочности и минимального количества отходов, литье является мощным производственным процессом, который обеспечивает эффективные, высококачественные решения для крупномасштабных производственных нужд. Точность и аккуратность, предлагаемые передовыми методами литья, также способствуют его широкому использованию в критических приложениях, где производительность является ключевым фактором.


Распространенные дефекты и вопросы качества при литье


Процесс литья, хотя и является универсальным и эффективным, подвержен определенным дефектам, которые могут повлиять на качество и производительность конечного продукта. Понимание этих дефектов, их причин и методов предотвращения имеет важное значение для производства высококачественных отливок. Ниже приведены распространенные дефекты, встречающиеся в процессах литья, и соображения по поддержанию качества.


1. Газовая пористость


Что такое газовая пористость?

Газовая пористость относится к наличию пузырьков газа, захваченных внутри отливки. Эти пузырьки могут ослабить материал и создать пустоты внутри отливки, что приводит к структурным проблемам.


Причины:

  • Загрязнение газом: Примеси в металле или влага в материале формы могут привести к образованию газа.
  • Недостаточная вентиляция: Плохая вентиляция формы может привести к скоплению газа во время заливки.
  • Высокая температура заливки: Чрезмерно высокая температура заливки может привести к увеличению растворимости газа и его скоплению.


Профилактика:

  • Используйте высококачественные, чистые материалы, чтобы предотвратить загрязнение.
  • Обеспечьте надлежащую вентиляцию в форме для выхода газов.
  • Контролируйте температуру заливки, чтобы избежать чрезмерной растворимости газов в металле.
  • Рассмотрите возможность использования методов дегазации (например, барботирования инертным газом) для снижения содержания газа в расплавленном металле.


2. Дефекты усадки


Что такое дефекты усадки?


Дефекты усадки возникают, когда металл сжимается при охлаждении и затвердевании, что приводит к образованию пустот или полостей внутри отливки. Эти дефекты обычно встречаются в толстых частях отливки.


Причины:

  • Неравномерная скорость охлаждения: неравномерное охлаждение отливки может привести к усадке металла при затвердевании.
  • Неправильная конструкция литниковой системы и стояка: Недостаточная подача металла в форму во время затвердевания может привести к образованию полостей.
  • Чрезмерная температура заливки: заливка металла при слишком высокой температуре может усугубить дефекты усадки.


Профилактика:

  • Проектируйте формы с соответствующими литниковыми и подъемными системами, чтобы обеспечить равномерный поток расплавленного металла.
  • Контролируйте скорость охлаждения, чтобы обеспечить равномерное затвердевание.
  • Используйте сплавы, имеющие меньшую тенденцию к усадке.
  • Обеспечьте достаточную подачу металла к более толстым секциям, используя более крупные стояки или дополнительные подающие каналы.


3. Дефекты материала пресс-формы


Что такое дефекты материала пресс-формы?


Дефекты материала формы относятся к проблемам, связанным с самой формой, таким как трещины, включения песка или слабые формы, которые могут поставить под угрозу процесс литья.


Причины:

  • Неправильный выбор материала формы: использование материала формы, не соответствующего типу отливки или используемому металлу, может привести к неудачам.
  • Неправильная подготовка формы: Неправильные формовочные или связующие материалы могут привести к получению слабых форм.
  • Влага в форме: Вода или влага в форме могут стать причиной взрывов или трещин.


Профилактика:

  • Выбирайте подходящие материалы для форм в зависимости от отливаемого металла и желаемых свойств.
  • Обеспечьте надлежащую подготовку формы для обеспечения равномерной прочности и долговечности.
  • Тщательно просушите формовочные материалы, чтобы предотвратить проблемы, связанные с влажностью.
  • Перед использованием осмотрите формы на предмет трещин и повреждений.


4. Дефекты литейного металла


Что такое дефекты литейного металла?

Дефекты литейного металла связаны с проблемами самого металла, такими как загрязнение, неправильный состав сплава или низкое качество металла.


Причины:

  • Непостоянный состав сплава: Изменения в составе сплава могут привести к дефектам в конечной отливке, таким как хрупкость или слабость.
  • Загрязненный металл: Наличие посторонних материалов (например, шлака, грязи) может ухудшить качество литья.
  • Неправильная плавка: Неправильная температура или время плавки могут повлиять на консистенцию металла.


Профилактика:

  • Обеспечить надлежащий контроль над процессом легирования и следить за составом металла.
  • Используйте системы фильтрации для удаления примесей из расплавленного металла перед заливкой.
  • Правильно обслуживайте плавильные печи и нагревательное оборудование, чтобы обеспечить точную температуру металла.


5. Металлургические дефекты


Что такое металлургические дефекты?

Металлургические дефекты связаны с физическими свойствами и структурой самого металла, включая такие проблемы, как сегрегация, растрескивание или аномалии структуры зерен.


Причины:

  • Сегрегация: неравномерное распределение легирующих элементов при затвердевании.
  • Термические напряжения: Различия в скорости охлаждения или градиентах температур могут привести к растрескиванию.
  • Неправильная термообработка: Неправильная термообработка может привести к образованию нежелательных микроструктур или ухудшению механических свойств.


Профилактика:

  • Используйте контролируемые скорости затвердевания для минимизации сегрегации.
  • Проектируйте детали одинаковой толщины, чтобы избежать термических напряжений.
  • Применяйте соответствующую термическую обработку (например, отжиг или закалку) для достижения желаемых свойств.


6. Дефекты формы отливки


Что такое дефекты формы отливки?


Дефекты формы отливки возникают, когда отливка не соответствует предполагаемому проекту, что приводит к несоосности, искажениям или неполным характеристикам.


Причины:

  • Неправильное выравнивание формы: плохое выравнивание формы или неправильная установка стержня могут привести к неточностям размеров.
  • Чрезмерная скорость заливки: слишком быстрая заливка металла может привести к эрозии формы, что приведет к получению изделия неправильной формы.
  • Неправильная конструкция пресс-формы: Неправильная конструкция пресс-формы или неправильное определение полости могут привести к появлению дефектов литья.


Профилактика:

  • Обеспечьте правильное выравнивание формы и точную установку стержня, чтобы предотвратить несоосность.
  • Контролируйте скорость заливки, чтобы избежать турбулентности и повреждения формы.
  • Используйте передовые методы моделирования для создания точных конструкций пресс-форм с достаточной степенью детализации.


Заключение


Литье — сложный процесс, требующий пристального внимания к деталям, чтобы избежать дефектов, которые могут повлиять на производительность и целостность конечного продукта. Понимая распространенные дефекты литья, такие как газовая пористость, усадка, дефекты материала формы, дефекты литейного металла, металлургические проблемы и дефекты формы, производители могут внедрять методы профилактики для повышения качества литья. Эффективные меры профилактики включают контроль качества материала, оптимизацию конструкции формы, обеспечение надлежащих условий заливки металла и применение соответствующих процессов термообработки. Сосредоточившись на этих аспектах качества, процессы литья могут производить надежные, долговечные и высокоточные компоненты.


Как минимизировать дефекты в процессе литья


Минимизация дефектов в процессе литья имеет важное значение для производства высококачественной продукции, которая соответствует проектным спецификациям и стандартам производительности. Решая потенциальные проблемы на различных этапах процесса литья, производители могут значительно сократить возникновение дефектов и повысить общее качество своих отливок. Вот несколько эффективных стратегий для минимизации дефектов литья:


1. Использование программного обеспечения для моделирования

Программное обеспечение для моделирования литья может предсказывать потенциальные дефекты до их возникновения, позволяя производителям оптимизировать процесс проектирования и производства. Моделируя процесс литья, инженеры могут анализировать такие факторы, как заполнение формы, затвердевание и скорость охлаждения.


Бенефиты:

  • Выявляет потенциальные проблемы, такие как усадка, газовая пористость и несоосность, на раннем этапе проектирования.
  • Помогает оптимизировать конструкцию пресс-форм, литниковых систем и конфигурации стояков.
  • Сокращает отходы материала и необходимость в тестировании методом проб и ошибок.


2. Контроль качества материалов


Качество материала играет важную роль в конечных свойствах отливки. Использование высококачественных материалов и обеспечение отсутствия в них загрязняющих веществ имеет важное значение для предотвращения дефектов.


Лучшие практики:

  • Используйте металлы и сплавы высокой чистоты, чтобы избежать включений и других примесей, которые могут привести к дефектам.
  • Регулярно проверяйте поступающее сырье, чтобы гарантировать его однородность и качество.
  • Рассмотрите возможность использования легирующих элементов, которые, как доказано, уменьшают образование дефектов.


3. Регулярное техническое обслуживание оборудования


Дефекты литья часто могут возникать из-за плохого обслуживания оборудования, такого как печи, формы и системы литья. Регулярное обслуживание гарантирует, что оборудование находится в оптимальном рабочем состоянии и может работать стабильно.


Советы по обслуживанию:

  • Регулярно проверяйте и очищайте формы и литниковые системы, чтобы предотвратить засорение или износ.
  • Откалибруйте оборудование для заливки, чтобы поддерживать точную скорость и температуру заливки.
  • Убедитесь, что все машины работают правильно, чтобы избежать отклонений от стандартных процессов литья.


4. Обучение персонала

Квалифицированные и знающие операторы играют решающую роль в предотвращении дефектов. Правильное обучение гарантирует, что персонал понимает процесс литья и может выявлять и устранять потенциальные проблемы до того, как они приведут к дефектам.


Направления обучения:

  • Понимание свойств различных металлов и сплавов.
  • Освоение подготовки форм, методов заливки и мер контроля качества.
  • Знание методов выявления и устранения дефектов.
  • Непрерывное обучение новым технологиям и передовому опыту отрасли.


5. Проведение проверок качества


Регулярные проверки качества на протяжении всего процесса литья позволяют выявлять дефекты на ранней стадии, предотвращая производство некачественных деталей. Проверки могут быть визуальными или включать более сложные методы тестирования в зависимости от сложности литья.


Методы проверки:

  • Проводите регулярные визуальные проверки отливок на предмет наличия трещин, пустот и поверхностных дефектов.
  • Используйте передовые методы неразрушающего контроля, такие как рентгеновский или ультразвуковой контроль, для выявления внутренних дефектов.
  • Проведите испытания механических свойств, чтобы убедиться, что отливки соответствуют требованиям прочности, твердости и долговечности.


Какие типичные испытания качества проводятся для литых изделий?


Контроль качества имеет решающее значение в процессе литья, чтобы гарантировать, что продукция соответствует требуемым спецификациям. Различные испытания могут проводиться на разных этапах производства для обнаружения дефектов и оценки свойств материала отливки.


1. Визуальный осмотр

Визуальный осмотр — первый и самый простой метод обнаружения дефектов в отливках. Он заключается в осмотре поверхности отливки на предмет видимых дефектов, таких как трещины, пористость или неровности формы.


Визуальный осмотр


Бенефиты:

  • Быстро выявляет дефекты поверхности.
  • Простой и экономичный метод первоначальной проверки качества.

Ограничения:

  • Невозможно обнаружить внутренние дефекты или дефекты, расположенные под поверхностью.


2. Рентгеновский контроль

Рентгеновский контроль — это метод неразрушающего контроля (НК), при котором рентгеновские лучи используются для обнаружения внутренних дефектов, таких как пустоты, трещины и пористость внутри отливки.


Бенефиты:

  • Позволяет выявить внутренние дефекты, которые не видны невооруженным глазом.
  • Предоставляет подробную информацию о структурной целостности отливки.

Ограничения:

  • Требуется специализированное оборудование и обученный персонал.
  • Может быть трудоемким и дорогостоящим по сравнению с более простыми тестами.


3. Цветная дефектоскопия

Капиллярный контроль — это метод поверхностного контроля, при котором на поверхность отливки наносится жидкий краситель. Краситель проникает в трещины или пустоты, которые затем выявляются под ультрафиолетовым светом.


Бенефиты:

  • Простой и эффективный способ обнаружения поверхностных трещин и утечек.
  • Быстрый и недорогой метод.

Ограничения:

  • Обнаруживает только поверхностные дефекты и неэффективен для более глубоких дефектов.


4. Испытание на растяжение

Испытание на растяжение измеряет прочность материала путем растяжения образца до тех пор, пока он не сломается. Это помогает определить прочность материала на растяжение, пластичность и общую структурную целостность.


Бенефиты:

  • Предоставляет количественные данные о прочности материала.
  • Необходим для проверки соответствия отливок требованиям по механическим свойствам.

Ограничения:

  • Разрушающий тест (образец поврежден).
  • Требуется подготовка образцов и оборудование.


5. Испытание на твердость

Испытание на твердость измеряет сопротивление материала вдавливанию. Оно помогает определить способность отливки противостоять износу и деформации.
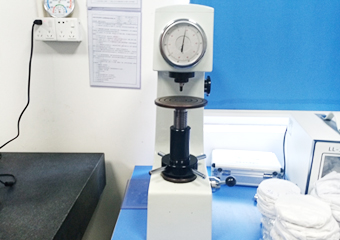
 

Испытание на твердость

Бенефиты:

  • Метод неразрушающего контроля.
  • Быстро и легко выполняется на литых деталях.

Ограничения:

  • Дает лишь представление о твердости поверхности и не может отражать общие свойства материала.


6. Спектроскопический анализ

Спектроскопический анализ включает анализ состава литейного материала путем измерения света, испускаемого образцом при воздействии тепла. Этот метод используется для обеспечения использования правильного состава сплава при литье.


Бенефиты:

  • Предоставляет точные данные об элементном составе материала.
  • Гарантирует, что литье соответствует стандартам и спецификациям сплавов.

Ограничения:

  • Требуется специализированное оборудование и опыт.
  • Подготовка образцов может занять много времени.


Заключение


Минимизация дефектов и поддержание высокого качества в процессе литья требует комплексного подхода, включающего инструменты моделирования, контроль качества материалов, надлежащее обслуживание, обучение персонала и регулярные проверки. Проводя типичные испытания качества, такие как визуальный осмотр, рентгеновский анализ, испытания на растяжение и твердость, производители могут обнаруживать и устранять дефекты на ранней стадии, гарантируя, что литые изделия соответствуют необходимым стандартам производительности, долговечности и функциональности.


Сколько стоит кастинг?


Стоимость литья может значительно варьироваться в зависимости от нескольких факторов, которые влияют как на сырье, так и на производственные процессы. Понимание этих факторов имеет решающее значение для производителей и предприятий, чтобы точно оценить стоимость литья и оптимизировать эффективность производства. Ниже приведена разбивка основных факторов затрат, связанных с литьем:


1. Материальные затраты

Тип материала, используемого в процессе литья, напрямую влияет на стоимость. Более дорогие металлы и сплавы, такие как титан или драгоценные металлы, увеличат общую стоимость литья. И наоборот, менее дорогие материалы, такие как алюминий или чугун, снизят стоимость.


Факторы, которые следует учитывать:

  • Колебания цен на сырье: Цены на такие металлы, как алюминий, медь или сталь, могут меняться в зависимости от спроса на рынке.
  • Качество материала: Более качественные металлы или сплавы часто позволяют получить более качественные готовые изделия, но увеличивают первоначальную стоимость материала.


2. Сложность пресс-формы

Сложность формы, используемой при литье, является существенным фактором, влияющим на стоимость производства. Сложные формы, которые могут требовать сложных конструкций, расширенных функций или многокомпонентных форм, часто требуют больше времени и ресурсов для производства, что увеличивает общую стоимость.


Факторы, которые следует учитывать:

  • Сложность дизайна: Более подробные и сложные конструкции пресс-форм обычно требуют специализированного оборудования и более длительного времени производства.
  • Материал формы: Выбор материала формы (например, песок, металл или керамика) также может влиять на стоимость. Высокопроизводительные материалы или те, которые требуют специальной обработки, могут значительно увеличить стоимость.


3. Объем производства

Литье, как правило, более рентабельно для крупносерийного производства. Стоимость единицы уменьшается по мере увеличения объема производства, поскольку первоначальные затраты на настройку (например, создание формы) распределяются на большее количество единиц.


Факторы, которые следует учитывать:

  • Экономия от масштаба: Большие объемы производства приводят к снижению удельных затрат, поскольку фиксированные затраты на проектирование, настройку и тестирование пресс-форм распределяются на большее количество изделий.
  • Размер партии: Меньшие производственные партии, как правило, имеют более высокую себестоимость единицы продукции из-за более частой смены пресс-форм, более короткого времени производства и более высоких затрат на рабочую силу из расчета на единицу продукции.


4. Требования к обработке

Многие литые детали требуют дополнительной обработки после процесса литья для достижения точных размеров, отделки поверхности или характеристик. Чем обширнее требования к обработке, тем выше общая стоимость.


Факторы, которые следует учитывать:

  • Обработка после литья: Дополнительные операции, такие как фрезерование, точение или сверление, увеличивают затраты.
  • Допуск и точность: Более высокие требования к точности могут потребовать более сложной обработки и более жестких допусков, что может привести к увеличению стоимости.


5. Завершающие операции

Зачастую для улучшения внешнего вида и функциональности литых изделий необходимы финишные операции. Сюда входят такие процессы, как полировка поверхности, покраска, нанесение покрытия и термическая обработка.


Факторы, которые следует учитывать:

  • Тип отделки: Гладкая, высококачественная отделка или покрытие (например, анодирование, порошковое покрытие) увеличивают затраты.
  • Обработка после литья: Термическая обработка, поверхностная закалка и другие процессы отделки также влияют на стоимость.


6. Энергозатраты

Литье требует значительных затрат энергии на плавку металла, поддержание правильной температуры заливки и другие операции. Энергозатраты, включая электроэнергию или топливо для печей и другого оборудования, могут составлять значительную часть общей стоимости.


Факторы, которые следует учитывать:

  • Тип и эффективность печи: Высокоэффективные печи снижают потребление энергии, но их приобретение и обслуживание могут оказаться более дорогими.
  • Продолжительность производственного цикла: Более длительное время производства или более высокие потребности в тепле приведут к увеличению затрат на электроэнергию.


7. Затраты на рабочую силу

Стоимость рабочей силы зависит от навыков и опыта, необходимых для работы с литейными машинами, обслуживания оборудования и контроля процесса. Высококвалифицированные рабочие могут требовать более высокую заработную плату, а ручные операции могут потребовать больше рабочих часов.


Факторы, которые следует учитывать:

  • Квалифицированная рабочая сила: Процессы литья часто требуют наличия квалифицированных операторов, особенно при использовании сложных конструкций форм или современного оборудования.
  • Автоматизация: Автоматизация определенных задач, таких как заливка форм или отделочные операции, может снизить затраты на рабочую силу в долгосрочной перспективе.


8. Крупносерийное производство

Крупносерийное производство, как правило, более рентабельно для литья, поскольку оно амортизирует фиксированные затраты, связанные с проектированием формы, настройкой машины и рабочей силой для большего количества деталей. По мере увеличения производства себестоимость единицы продукции снижается.


Факторы, которые следует учитывать:

  • Объемная эффективность: По мере увеличения объемов производства процессы литья становятся более рационализированными и эффективными, что снижает общую себестоимость единицы продукции.
  • Расходы на оснастку и настройку: Больший объем производства обычно требует первоначальных инвестиций в более качественные формы и инструменты, но эти затраты компенсируются большим количеством произведенных единиц продукции.


9. Сложная геометрия

Детали со сложной геометрией, например, со сложными внутренними элементами, тонкими секциями или сложными внешними формами, сложнее и дороже отливать. Такие конструкции могут потребовать специальных конфигураций форм, более высокой точности или дополнительной постобработки.


Факторы, которые следует учитывать:

  • Сложность дизайна: Сложные элементы, такие как глубокие полости, мелкая резьба или необычные формы, могут усложнить процесс литья и увеличить производственные затраты.
  • Модификации форм и оборудования: Для литья сложных деталей часто требуются специализированные формы, стержни или инструменты.


10. Минимальные требования к отделке

Некоторые литые детали требуют незначительной или нулевой отделки, что может значительно снизить общую стоимость. С другой стороны, изделия, требующие детальной отделки, такой как полировка, очистка или покрытие, будут иметь более высокую стоимость.


Факторы, которые следует учитывать:

  • Шероховатость поверхности: Отливки с шероховатыми поверхностями требуют больше усилий для достижения гладкой поверхности.
  • Функциональные особенности: Детали, требующие дополнительных отверстий, резьбы или других особенностей после литья, увеличивают стоимость.


Заключение


На стоимость литья влияет множество факторов, включая стоимость материалов, сложность формы, объем производства, требования к обработке, отделке и энергопотреблению. Чтобы оптимизировать стоимость литья, производителям необходимо тщательно сбалансировать эти переменные, учитывая такие факторы, как экономия за счет масштаба, сложность детали и затраты на рабочую силу. Эффективно управляя этими аспектами, предприятия могут снизить общую стоимость литья, сохраняя при этом требуемое качество продукции.


Сколько времени обычно занимает процесс литья?


Время, необходимое для процесса литья, может варьироваться в зависимости от нескольких факторов, включая сложность детали, используемый метод литья и размер производственного цикла. Ниже приведена разбивка ключевых этапов процесса литья и типичное время, которое они требуют:


1. Проектирование и изготовление пресс-форм.

Перед началом фактического литья необходимо спроектировать и изготовить форму. Этот этап может занять время в зависимости от сложности и размера отливаемой детали, а также типа используемой формы.


Факторы, влияющие на время:

  • Сложность дизайна: Проектирование и изготовление более сложных форм со сложными элементами может занять больше времени.
  • Материал формы: Изготовление постоянных форм может потребовать меньше времени, чем изготовление песчаных форм, которые часто являются одноразовыми.
  • Производство на заказ: Индивидуальные или сложные требования к пресс-формам могут затянуть этап проектирования.

Типичные временные рамки:

  • Простые формы: От нескольких дней до недели.
  • Сложные формы: Несколько недель, особенно для высокоточных компонентов или форм, требующих применения передовых технологий.


2. Выбор материала и подготовка

Выбор и подготовка правильных материалов для процесса литья имеет решающее значение для достижения желаемых свойств в конечной части. Эта фаза включает в себя поиск и обработку сырья для подготовки его к плавке и литью.


Факторы, влияющие на время:

  • Доступность материала: Стандартные материалы могут быть легкодоступны, но на доставку более специализированных сплавов или металлов может потребоваться больше времени.
  • Подготовка необходима: Материалам может потребоваться предварительный нагрев или специальная обработка, что может увеличить время процесса.

Типичные временные рамки:

  • Стандартные материалы: От нескольких часов до суток.
  • Специализированные сплавы или металлы: Несколько дней на закупку и подготовку.


3. Методы литья

Выбранный метод литья играет важную роль в общей хронологии процесса. Некоторые методы литья быстрее, в то время как другие, особенно требующие большей точности или специализированного оборудования, могут занять больше времени.


Факторы, влияющие на время:

  • Выбор метода: Такие методы, как литье под давлением и центробежное литье, быстрее, чем такие процессы, как литье по выплавляемым моделям, которое часто требует большего количества этапов.
  • Автоматизация: Автоматизированные методы литья, как правило, ускоряют время производства по сравнению с ручными процессами литья.

Типичные временные рамки:

  • Литье под давлением: Минут на часть (быстро).
  • Литье в песчаные формы: От нескольких часов до одного дня на деталь (в зависимости от размера и сложности).
  • Литье по выплавляемым моделям: Несколько дней из-за многоэтапности процесса.
  • Центробежное литье: Несколько часов на партию, в зависимости от размера детали.


4. Время затвердевания и охлаждения

После заполнения формы расплавленным металлом он должен затвердеть и остыть, прежде чем его можно будет извлечь из формы. Время охлаждения зависит от используемого материала, размера и формы детали, а также метода литья.


Факторы, влияющие на время:

  • Свойства материала: Некоторые материалы затвердевают быстрее других. Например, алюминий остывает быстрее стали.
  • Размер и геометрия детали: Более крупные детали или детали с толстыми секциями могут остывать и затвердевать дольше.
  • Метод литья: Такие методы, как литье под давлением, охлаждают металл быстрее из-за высокой теплопроводности, тогда как литье в песчаные формы может занять больше времени.

Типичные временные рамки:

  • Мелкие детали (литье под давлением): Минуты.
  • Средние и крупные детали (литье в песчаные формы, литье по выплавляемым моделям): Несколько часов.
  • Сложные детали с толстыми сечениями: От нескольких часов до суток.


5. Требования к постобработке

После извлечения отливки из формы часто требуются этапы последующей обработки, такие как очистка, обрезка, механическая обработка и отделка, для достижения желаемой формы и качества поверхности.


Факторы, влияющие на время:

  • Требуемый уровень отделки: Детали, требующие гладкой поверхности, полировки или покрытия, займут больше времени.
  • Сложность обработки: Если для достижения определенных допусков детали требуют дополнительной обработки, это увеличивает время.
  • Термическая обработка: Для улучшения таких свойств, как прочность и твердость, некоторым деталям может потребоваться термическая обработка, которая может занять несколько часов или дней.

Типичные временные рамки:

  • Простая очистка и обрезка: Несколько часов.
  • Механическая обработка или термическая обработка: От нескольких часов до нескольких дней, в зависимости от сложности детали.


6. Проверка и тестирование
 

После завершения литья оно проходит проверки и испытания, чтобы убедиться, что оно соответствует стандартам качества. Это может включать визуальный осмотр, проверку размеров, неразрушающий контроль (например, рентгеновский или ультразвуковой контроль) или механические испытания.


Факторы, влияющие на время:

  • Тип осмотра: Визуальный осмотр выполняется быстро, в то время как передовые методы испытаний, такие как рентгеновское излучение или испытания на растяжение, могут занять больше времени.
  • Стандарты качества: Высокоточные детали могут потребовать более детальных проверок и испытаний, что увеличивает время процесса.

Типичные временные рамки:

  • Базовый осмотр: Несколько часов.
  • Неразрушающий контроль: От нескольких часов до суток.
  • Механические испытания (например, прочность на растяжение): День или больше.


Заключение


Общее время процесса литья может варьироваться в зависимости от метода литья, сложности детали и требований к последующей обработке. В среднем литье занимает от нескольких дней до нескольких недель, причем литье под давлением является одним из самых быстрых методов, а литье по выплавляемым моделям часто занимает больше всего времени из-за своей многоэтапности.


Для оптимизации производства производители должны учитывать такие факторы, как выбор материала, эффективность метода и потребности в постобработке. Балансировка этих элементов может помочь оптимизировать сроки литья и повысить эффективность производства.


Какие факторы безопасности и охраны окружающей среды необходимо учитывать в процессе литья?


Процесс литья включает в себя различные высокотемпературные и потенциально опасные этапы, которые требуют строгого соблюдения протоколов безопасности. Кроме того, операции литья могут иметь значительное воздействие на окружающую среду, которое должно быть смягчено посредством ответственных методов. Ниже приведены основные факторы безопасности и окружающей среды, которые следует учитывать при операциях литья.


Правила техники безопасности при литейных работах


1. Средства индивидуальной защиты (СИЗ)


Работники, занятые в литейных операциях, должны носить соответствующие СИЗ, чтобы защитить себя от опасностей, связанных с расплавленными металлами, оборудованием и химикатами. Конкретные СИЗ будут зависеть от метода литья и используемых материалов, но общее защитное снаряжение включает:


  • Термостойкая одежда: Для защиты от ожогов расплавленным металлом.
  • Перчатки и защитные щитки: Для защиты от брызг и летящих частиц.
  • Ботинки со стальным носком: Для защиты ног от падающих тяжелых предметов.
  • Ушная защита: Для защиты от высокого уровня шума от машин.
  • Респираторы: Для работников, подвергающихся воздействию вредных паров, например, при литье в песчаные формы или плавке.

Средства индивидуальной защиты (СИЗ)


2. Системы вентиляции

Литейные операции, особенно те, которые связаны с высокими температурами, производят пары и газы, которые могут быть вредны при вдыхании. Адекватные системы вентиляции имеют решающее значение для поддержания безопасного качества воздуха на рабочем месте. Это включает:


  • Системы вытяжки дыма: Для удаления вредных газов, образующихся при плавке металлов.
  • Фильтрация воздуха: Для улавливания мелких частиц, таких как песчаная пыль, из атмосферы.
  • Выхлопные системы: Для отвода газов от рабочих зон.


3. Обучение и учения

Надлежащая подготовка имеет важное значение для того, чтобы рабочие понимали риски, связанные с литейными операциями, и знали, как справляться с чрезвычайными ситуациями. Это включает:


  • Обучение технике безопасности: Обучение рабочих правилам обращения с расплавленным металлом, эксплуатации машин и действиям в чрезвычайных ситуациях.
  • Пожарные учения: Моделирование потенциальных ситуаций возгорания, поскольку расплавленный металл легко воспламеняется и представляет значительную опасность возникновения пожара.
  • Обучение реагированию на чрезвычайные ситуации: Обеспечение того, чтобы работники знали, как действовать в случае аварий, таких как разливы или отказы оборудования.


4. Обслуживание оборудования

Литейные операции подразумевают использование тяжелой техники, такой как печи, формы и системы охлаждения. Регулярное техническое обслуживание этих машин имеет решающее значение для безопасной работы. Методы технического обслуживания включают:


  • Регулярный осмотр: Проверка износа оборудования, такого как печи, формы и ковши.
  • Своевременный ремонт: Устранение таких проблем, как утечки, трещины или неисправности, которые могут представлять угрозу безопасности.
  • Смазка и калибровка: Обеспечение бесперебойной и эффективной работы машин.


Влияние литья на окружающую среду


1. Инициативы по переработке отходов

Процесс литья генерирует значительное количество отходов, включая металлолом, песок и другие побочные продукты. Инициативы по переработке могут помочь уменьшить воздействие литейных операций на окружающую среду за счет:


  • Переработка металлолома: Повторное использование металлолома, образующегося в процессе литья, позволяет сократить расход сырья.
  • Повторное использование песка: При литье в песчаные формы использованный песок часто можно очистить и повторно использовать в будущих партиях.
  • Побочные продукты переработки: Сбор и переработка неметаллических побочных продуктов для минимизации отходов.


2. Энергоэффективность

Процессы литья, особенно те, которые включают плавку металлов при высоких температурах, требуют значительного количества энергии. Внедрение энергоэффективных методов может значительно снизить воздействие литейных операций на окружающую среду. Некоторые стратегии включают:


  • Переход на энергоэффективные печи: Современные печи, потребляющие меньше энергии, сохраняющие оптимальную производительность.
  • Системы рекуперации тепла: Улавливание отходящего тепла в процессе для предварительного нагрева материалов или использования в качестве топлива для других этапов производства.
  • Оптимизация процессов литья: Сокращение потребления энергии за счет повышения эффективности процесса, например, контроля температуры расплава и скорости охлаждения.


3. Контроль выбросов

Процесс литья приводит к выбросам, которые могут нанести вред окружающей среде, если не управлять ими должным образом. Эти выбросы включают пары расплавленного металла, летучие органические соединения (ЛОС) и твердые частицы. Эффективный контроль выбросов необходим для соблюдения экологических норм. Решения включают:


  • Дымоочистители: Улавливание и нейтрализация опасных паров до их выброса в воздух.
  • Системы сбора пыли: Удаление частиц, образующихся в процессе подготовки пресс-формы или отделки.
  • Материалы с низким уровнем выбросов: Использование экологически чистых материалов и химикатов, которые производят меньше выбросов в процессе литья.


4. Управление водными ресурсами

Вода часто используется в литье для охлаждения и других целей. Управление водопользованием и сбросом имеет решающее значение для минимизации воздействия на окружающую среду, особенно в районах, испытывающих нехватку воды. Эффективные стратегии управления водными ресурсами включают:


  • Рециркуляция воды: Повторное использование воды для охлаждения и очистки позволяет сократить общее потребление.
  • Замкнутые системы: Внедрение систем, которые рециркулируют воду, а не сбрасывают ее, что снижает загрязнение окружающей среды.
  • Очистка сточных вод: Обеспечение соответствия сбрасываемых вод экологическим стандартам путем их очистки от загрязняющих веществ перед сбросом.


Заключение


Безопасность и экологическая ответственность в литье


Литейные операции по своей сути опасны, требуют строгих протоколов безопасности и экологического менеджмента. Обеспечение безопасности рабочих и минимизация воздействия литья на окружающую среду требуют тщательного планирования и внедрения передовых методов, таких как использование надлежащих СИЗ, эффективная вентиляция, техническое обслуживание оборудования и инициативы по переработке. Принимая эти стратегии безопасности и охраны окружающей среды, литейные предприятия могут поддерживать высокие стандарты защиты рабочих и устойчивости, обеспечивая как человеческое, так и экологическое благополучие в процессе литья.


Чем литье отличается от других производственных процессов?


Литье — широко используемый производственный процесс, при котором жидкий материал, обычно металл, заливается в форму и затвердевает. Он отличается от других производственных процессов, таких как ковка и механическая обработка, каждый из которых предлагает уникальные преимущества для различных применений. Понимание различий между литьем и другими методами производства, а также тенденций, формирующих его будущее, является ключом к выбору наилучшего процесса для любого конкретного проекта.


В чем разница между литьем и ковкой?
 

Литье против ковки


Литье и ковка являются процессами обработки металла, но они различаются по форме, придаваемой материалу:


  • Кастинг: Включает заливку расплавленного металла в форму, чтобы он принял форму полости формы. После того, как металл остынет и затвердеет, его извлекают из формы. Этот метод идеально подходит для создания сложных форм и особенно подходит для мелкосерийного производства или сложных конструкций.
  • Ковка: Включает в себя формование металла путем приложения сжимающих сил, обычно в прессе или молоте, пока металл находится при высокой температуре (иногда холодной). Этот процесс повышает прочность материала за счет измельчения зернистой структуры. Ковка обычно используется для высокопрочных применений, таких как компоненты самолетов и автомобильные детали.


Ключевые отличия:

  • Сложность формы: Литьем можно создавать более сложные и замысловатые формы по сравнению с ковкой.
  • Прочность материала: Ковка обычно позволяет получить более прочные детали за счет сжатия материала, тогда как литые детали могут быть более подвержены дефектам, таким как пористость.
  • Объем производства: Литье больше подходит для малых и средних объемов производства, тогда как ковка отлично подходит для крупносерийного производства деталей, требующих прочности и долговечности.


В чем разница между литьем и механической обработкой?


Хотя литье и механическая обработка используются для создания деталей, это принципиально разные процессы:


  • Кастинг: Включает создание деталей путем заливки расплавленного материала в форму и застывания его в желаемой форме. Этот процесс отлично подходит для создания деталей со сложной геометрией и относительно быстрее с точки зрения времени производства для сложных конструкций.
  • Обработка: Включает удаление материала из цельного блока или детали, часто посредством резки, шлифовки или сверления. Механическая обработка обычно используется для доработки детали до точных размеров и отделки поверхности после литья или ковки.


Ключевые отличия:

  • Удаление материала: Механическая обработка подразумевает удаление материала для создания окончательной формы, тогда как литье подразумевает добавление материала и придание ему формы путем заливки.
  • Сложность и точность: Литьем можно создавать сложные формы, но для достижения высокой точности и жестких допусков требуется механическая обработка.
  • Стоимость: Литье часто оказывается более экономически эффективным при производстве сложных форм, в то время как механическая обработка может быть более затратной из-за процесса удаления материала, особенно для сложных или высокодетализированных деталей.


Каковы будущие тенденции и инновации в литье?


Литейная промышленность продолжает развиваться, а технологические достижения формируют будущее процесса. Основные тенденции и инновации включают:


  1. Аддитивное производство (3D-печать) для литейных форм: Использование 3D-печати для создания форм для литья набирает популярность. Она позволяет быстро создавать прототипы и сложные формы, которые было бы сложно или невозможно создать традиционными методами.
  2. Автоматизация и интеллектуальное литье: Внедрение автоматизированных систем, датчиков и искусственного интеллекта повышает точность, снижает количество дефектов и повышает эффективность процессов литья. Системы на основе искусственного интеллекта могут предсказывать и устранять такие проблемы, как дефекты, что приводит к повышению качества продукции.
  3. Технологии зеленого литья: Растет внимание к устойчивости, прилагаются усилия по сокращению потребления энергии, переработке металлов и минимизации отходов. Экологически чистые литейные материалы и методы привлекают внимание для сокращения углеродного следа производства.
  4. Современные материалы и сплавы: Разработка новых высокоэффективных сплавов и металлов, в том числе предназначенных для экстремальных условий (таких как высокие температуры или агрессивные среды), расширяет область применения литья.
  5. Точное литье для аэрокосмической и медицинской промышленности: Технологии высокоточного литья развиваются, особенно в таких отраслях, как аэрокосмическая промышленность и здравоохранение, где детали должны соответствовать строгим требованиям к допускам и эксплуатационным характеристикам материалов.


Почему литье металла?


Литье металла имеет многочисленные преимущества, которые делают его идеальным выбором для производства широкого спектра компонентов в различных отраслях промышленности:


  • Сложные геометрии: Литье позволяет создавать сложные формы и мелкие детали, изготовление которых другими методами, такими как механическая обработка или ковка, было бы затруднительно или затратно.
  • Универсальность материала: Практически любой металл, включая алюминий, сталь, железо, бронзу и латунь, можно отливать в различные формы, что делает его универсальным для различных применений.
  • Экономически эффективно для крупных деталей: Для крупных деталей литье часто оказывается более экономически эффективным, чем другие методы, благодаря возможности создания форм, близких к заданным, что снижает отходы материала и необходимость в дополнительной обработке.
  • Крупносерийное производство: После создания форм литье может стать эффективным процессом массового производства, особенно для деталей, требующих единообразной формы.


Почему важно литье металла?


Литье металла является краеугольным камнем современного производства благодаря своей способности удовлетворять потребности широкого спектра отраслей. Оно имеет решающее значение для:


  • Автомобильная и аэрокосмическая промышленность: Литье металла используется для создания сложных, высокопроизводительных компонентов, таких как блоки двигателей, лопатки турбин и шасси.
  • Электроника: Литые металлические детали, такие как радиаторы и корпуса, необходимы для защиты и охлаждения электроники.
  • Здравоохранение: Прецизионное литье используется для изготовления медицинских имплантатов и устройств, обеспечивая долговечность и надежность в критически важных приложениях.
  • Энергетический сектор: Электростанции, нефтяные вышки и инфраструктура возобновляемой энергетики используют металлическое литье для изготовления важнейших компонентов, таких как турбины и опорные конструкции.


Литье металлов служит основой для инноваций и прогресса в этих секторах, гарантируя производство высококачественных и экономически эффективных компонентов в больших объемах для удовлетворения мирового спроса.


Заключение


Литье выделяется как один из самых универсальных и эффективных производственных процессов, способный производить сложные, высококачественные металлические детали. Хотя оно отличается от других методов производства, таких как ковка и механическая обработка, оно предлагает значительные преимущества, особенно с точки зрения сложности формы, экономической эффективности и универсальности материалов. Будущее литья выглядит многообещающим, а такие инновации, как аддитивное производство, автоматизация и устойчивые методы, расширяют его возможности. Понимание того, почему важно литье металла и как оно сравнивается с другими процессами, имеет важное значение для выбора правильного метода для любого конкретного применения, обеспечивая производство надежных, высокопроизводительных компонентов в различных отраслях промышленности.


Получите мгновенную цитату


Часто задаваемые вопросы (FAQ) о кастинге


Каковы 4 шага кастинга?


Основные этапы процесса литья:


  1. Подготовка формы: Форма создается из материала, который может выдержать расплавленный металл, например, песок, металл или керамика. В некоторых случаях для создания полости формы используется шаблон.
  2. Плавление металла: Отливаемый металл плавится в печи при определенной температуре, что обеспечивает его жидкое состояние перед заливкой в ​​форму.
  3. Заливка металла: Расплавленный металл заливается в подготовленную полость формы. Он заполняет пространство, принимая форму формы.
  4. Охлаждение и затвердевание: Металл охлаждается и затвердевает в форме. После затвердевания отливка извлекается из формы, а излишки материала (например, литники или литники) обрезаются.


Каковы 4 основных типа литья?


Четыре основных типа процессов литья:


  1. Литье в песчаные формы: Универсальный процесс, использующий песок в качестве материала формы. Обычно используется для различных металлов и крупных деталей.
  2. Литье под давлением: Метод высокого давления, который заставляет расплавленный металл попадать в стальную форму. Обычно используется для производства небольших, высокоточных деталей в больших объемах.
  3. Литье по выплавляемым моделям (литье по выплавляемым моделям): Включает создание модели из воска, покрытие ее керамической оболочкой, а затем выплавление воска для создания полости для расплавленного металла. Этот процесс подходит для высокоточных и сложных форм.
  4. Постоянное литье в форму: Использует многоразовую форму, обычно изготовленную из металла, для создания отливок с хорошей отделкой поверхности и точностью размеров.


Состоит ли процесс литья из 5 этапов?


Хотя некоторые варианты процесса литья могут включать дополнительные этапы, традиционный процесс литья обычно включает следующие основные этапы:


  1. Подготовка пресс-формы
  2. Плавление металлов
  3. Заливка металла
  4. Охлаждение и затвердевание
  5. Операции после литья (обрезка, осмотр и т.д.)


Некоторые могут рассматривать операции после литья, такие как отделка и тестирование, как дополнительный «шаг», но основной процесс обычно включает четыре ключевых этапа, перечисленных выше.


Как проводится кастинг?


Литье выполняется путем подготовки формы, которая отражает форму желаемой детали. Затем расплавленный металл заливается в форму, где он охлаждается и затвердевает. Затем форма удаляется, а затвердевшая металлическая отливка очищается и отделывается по мере необходимости. Этот процесс может применяться к различным материалам, от металлов до определенных видов пластика и смол.


Каковы основы процесса литья?


Процесс литья включает в себя:


  1. Создание формы для придания формы детали.
  2. Расплавление материала (обычно металла) до жидкого состояния.
  3. Заливка расплавленного материала в полость формы.
  4. Охлаждение и затвердевание расплавленного материала для формирования готовой детали.
  5. Постобработка для удаления излишков материала и достижения желаемого результата.


Литье — это универсальный метод, позволяющий создавать сложные формы, крупные детали или высокоточные компоненты в зависимости от используемой технологии.


Сколько времени занимает процесс кастинга?


Продолжительность процесса литья зависит от ряда факторов, в том числе:


  1. Тип прессформы: Изготовление песчаных форм занимает больше времени, чем изготовление постоянных форм.
  2. Время охлаждения: В зависимости от материала охлаждение может занять от нескольких минут до нескольких часов.
  3. Металл Тип: Металлы с более высокой температурой плавления (например, сталь или титан) плавятся дольше.
  4. Размер детали: Более крупным деталям требуется больше времени для охлаждения и затвердевания.


В целом, этапы заливки и затвердевания могут занять от нескольких минут до нескольких часов, но весь процесс может занять от нескольких часов до нескольких дней, если учитывать подготовку формы и последующую обработку.


Что такое цикл литья?


Под литейным циклом понимается последовательность операций, необходимых для изготовления отливки, которая включает:


  1. Изготовление пресс-форм: Подготовка формовочного материала.
  2. Плавление: Нагревание металла до расплавленного состояния.
  3. Заливка: Заливка расплавленного металла в форму.
  4. Охлаждение и затвердевание: Дать металлу остыть и затвердеть в форме.
  5. После кастинга: Извлечение отливки из формы, очистка, обрезка и отделка детали.


Продолжительность цикла может варьироваться в зависимости от метода литья, материала и сложности детали.


Что такое процесс после литья?


Процесс постлитья включает несколько этапов после затвердевания металла и извлечения отливки из формы. Обычные постлитейные операции включают:


  1. Очистка: Удаление песка, материала формы и других загрязнений из отливки.
  2. Обрезка: Обрезка лишнего материала, такого как литники, вентили или стояки.
  3. Термообработка: Упрочнение материала путем его контролируемого нагрева и охлаждения (например, отжиг, закалка, отпуск).
  4. Поверхностная обработка: Шлифовка, полировка или нанесение покрытия на поверхность отливки для достижения желаемой текстуры и качества поверхности.
  5. Проверка и тестирование: Проверка соответствия литья стандартам качества осуществляется посредством визуального осмотра, проверки размеров и иногда неразрушающего контроля (например, рентгенографии, цветной дефектоскопии).


Каковы наиболее распространенные процессы литья?


Наиболее распространенные процессы литья включают в себя:

  1. Пескоструйная обработка
  2. Литье под давлением
  3. Литье по выплавляемым моделям (литье по выплавляемым моделям)
  4. Постоянное литье формы
  5. Литье оболочки
  6. Центробежное литье
  7. Непрерывное литье

Каждый из этих процессов имеет свои преимущества, такие как экономичность, точность или возможность создания сложных форм.


Каковы преимущества и недостатки литья?


Плюсы кастинга:

  • Сложные формы: Литье позволяет создавать сложные формы, которые может быть сложно или дорого получить с помощью других процессов, таких как механическая обработка или ковка.
  • Универсальность материала: Литейные работы выполняются с использованием широкого спектра металлов, включая алюминий, сталь, бронзу и железо.
  • Экономичность: Идеально подходит для производства деталей в больших объемах при относительно низких затратах после изготовления форм.
  • Большие части: Литьем можно изготавливать крупные детали, которые было бы трудно поддавать ковке или механической обработке.


Недостатки литья:

  • Пористость: Отливки могут иметь внутренние пустоты или пористость, что может снизить прочность и долговечность.
  • Качество поверхности: Для соответствия требуемым стандартам может потребоваться дополнительная обработка поверхности литых деталей.
  • Размерные допуски: Отливки не всегда могут соответствовать жестким допускам на размеры без вторичной обработки или отделки.
  • Материальные ограничения: Некоторые процессы литья ограничены с точки зрения типов материалов, которые можно эффективно использовать.


> <

Последние статьи

Литой алюминий против кованого алюминия: сравнительный анализ

Литой алюминий против кованого алюминия: сравнительный анализ

В области производства деталей для обработки на станках с ЧПУ литой алюминий и кованый алюминий являются двумя основными формами алюминиевых материалов, каждая из которых обладает уникальными характеристиками и сценариями применения. Литой алюминий получают с помощью процессов литья, что делает его пригодным для массового производства деталей сложной формы; кованый алюминий, обработанный ковкой, отличается более высокой прочностью и ударной вязкостью, идеально подходит для высоких требований к производительности. В этой статье представлено углубленное сравнение литого алюминия и кованого алюминия с разных измерений, что помогает читателям лучше понять их различия и сделать обоснованный выбор в практических приложениях.

Вам это нравится? 2561 Читать далее
Литой алюминий: полное руководство по литью алюминия

Литой алюминий: полное руководство по литью алюминия

Литой алюминий, важный элемент процессов литья металлов, относится к процессу впрыскивания расплавленного алюминия или алюминиевого сплава в формы, охлаждения и затвердевания для формирования алюминиевых деталей желаемой формы. Благодаря своим уникальным физическим и химическим свойствам литой алюминий широко используется в различных промышленных областях. В этой статье представлено подробное руководство для экспертов и практиков в отрасли производства деталей с ЧПУ-обработкой, в котором рассматриваются определение литого алюминия, его преимущества, сравнение с другими металлическими материалами, различные процессы литья, распространенные литейные алюминиевые сплавы, методы выбора процессов литья, обработка поверхности литых алюминиевых деталей, области применения и общие проблемы.

Вам это нравится? 2804 Читать далее
Литой алюминий против экструдированного алюминия: различия

Литой алюминий против экструдированного алюминия: различия

Как литой, так и экструдированный алюминий обладают уникальными преимуществами и сферами применения в производстве деталей с ЧПУ-обработкой. Литой алюминий подходит для производства деталей сложной формы и тонкой структуры, особенно в сценариях, требующих большой свободы проектирования. Экструдированный алюминий, с его легким весом, высокой прочностью и легкой обрабатываемостью, широко используется в стандартизированных и массовых производственных условиях. При выборе процесса учитывайте такие факторы, как форма детали, сложность конструкции, объем производства, требования к механическим характеристикам, обрабатываемость, отделка поверхности, стоимость изготовления пресс-формы, долговечность и коррозионная стойкость, сложность процесса, цена, производственный цикл, характеристики материала и воздействие на окружающую среду, чтобы гарантировать, что выбранный процесс соответствует требованиям проекта и обеспечивает оптимальные экономические и социальные выгоды.

Вам это нравится? 1282 Читать далее

Загрузить 2D/3D чертежи

Загрузите свои файлы или свяжитесь с нами по адресу inquiry@vimetal.com.cn, чтобы получить мгновенную смету (пожалуйста, прикрепите 2D-чертежи CAD и 3D-модели CAD в любом формате, включая STEP, IGES, DWG, PDF, STL, ZIP и т. д.).

Загрузить файлы (Максимальный размер файла: 20 МБ)
+86 15099911516
погрузка