16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 853 | Опубликовано VMT 19 ноября 2024 г. | Время чтения: около 6 минут


Вам сложно найти производственный процесс, обеспечивающий высокую точность, превосходное качество поверхности и экономичность при изготовлении сложных металлических деталей? Вас расстраивают методы, не отвечающие требованиям массового производства без ущерба для качества? Вы не одиноки. Многие производители сталкиваются с проблемой выбора правильного процесса, который бы сочетал эффективность с превосходными характеристиками продукции. Но что, если... литье под давлением Возможно, это решение произведет революцию в вашей производственной линии, обеспечивая изготовление сложных компонентов с непревзойденной точностью и стабильностью?
Литье под давлением — это процесс литья металла, при котором расплавленный металл под высоким давлением подается в полость формы, что позволяет массово производить сложные, высокоточные металлические детали с превосходной отделкой поверхности и точностью размеров. Он широко используется в отраслях, где требуются большие объемы деталей малого и среднего размера с мелкими деталями.
Теперь, когда мы представили литье под давлением как потенциальное средство для ваших производственных нужд, давайте углубимся в то, что такое литье под давлением, почему оно используется и как оно работает. Понимание тонкостей литья под давлением позволит вам принимать обоснованные решения для ваших производственных процессов, гарантируя достижение качества и эффективности, требуемых вашими проектами.
предисловие
В конкурентной среде современного производства постоянно растет спрос на высококачественные, сложные металлические детали, производимые эффективно и экономически выгодно. Такие отрасли, как автомобилестроение, аэрокосмическая промышленность, электроника и производство потребительских товаров, в значительной степени зависят от компонентов, которые соответствуют строгим спецификациям и стандартам производительности. Традиционные методы производства часто не справляются с балансом сложности, точности и масштабируемости. Именно здесь литье под давлением становится ключевой технологией. Используя передовые методы и материалы, литье под давлением позволяет производителям изготавливать сложные формы с жесткими допусками и превосходной отделкой поверхности, сохраняя при этом экономическую эффективность. В этом всестороннем исследовании мы раскроем основы литья под давлением, его процессы, типы, материалы и разнообразные области применения, предоставляя ценную информацию для профессионалов, стремящихся оптимизировать свои производственные возможности.
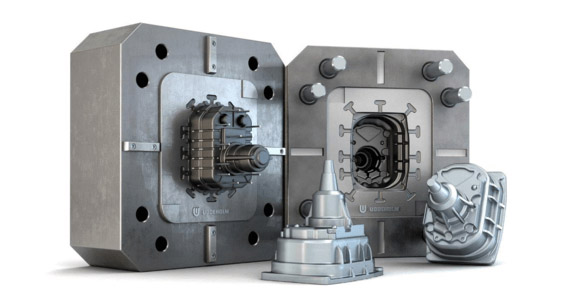
Литье под давлением — это универсальный и эффективный процесс литья металла, при котором расплавленный металл впрыскивается под высоким давлением в закаленную стальную форму или полость пресс-формы. Формы, известные как штампы, подвергаются прецизионной обработке для формирования сложных форм с высокой точностью и повторяемостью. После того, как расплавленный металл затвердевает в пресс-форме, отливка выталкивается, и процесс повторяется, что делает ее очень подходящей для массового производства.
Этот метод производства известен тем, что позволяет производить детали с превосходной точностью размеров, определенными внешними формами и гладкими или текстурированными поверхностями, что снижает необходимость в дополнительной обработке или отделке. Литье под давлением особенно выгодно для производства больших объемов деталей малого и среднего размера, требующих сложных деталей и постоянного качества.
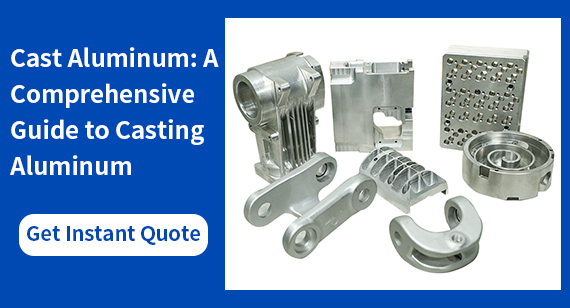
Литье под давлением может осуществляться с использованием различных металлов, включая алюминий, цинк, магний, медь и свинцовые сплавы. Выбор материала зависит от желаемых механических свойств, веса, коррозионной стойкости и других требований, связанных с конкретным применением.
Этот процесс широко используется в различных отраслях промышленности благодаря своей способности эффективно производить сложные компоненты. Он легко интегрируется с другими технологиями производства, такими как обработка на станках с ЧПУ для постобработки и финишной обработки, что повышает универсальность и расширяет область применения деталей, изготовленных методом литья под давлением.
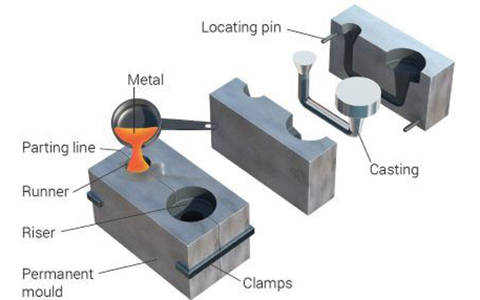
Литье под давлением имеет ряд неоспоримых преимуществ, которые делают его предпочтительным методом производства для многих сфер применения:
Высокая точность и аккуратность: литье под давлением позволяет получать детали с жесткими допусками и точными размерами, что снижает или исключает необходимость вторичной механической обработки. Эта точность соответствует требованиям обработки деталей на станках с ЧПУ и гарантирует, что компоненты подходят и функционируют должным образом.
Сложные геометрические формы: Этот процесс позволяет создавать замысловатые формы и сложные геометрические конструкции, которые было бы трудно или невозможно получить другими методами литья. С легкостью можно добиться таких характеристик, как тонкие стенки, мелкие детали и внутренние структуры.
Превосходная чистота поверхности: Литые детали, как правило, имеют гладкую поверхность и могут быть отлиты с текстурой или узором непосредственно из формы, что снижает необходимость в дополнительной обработке. Это улучшает эстетическую привлекательность и функциональные свойства компонентов.
Высокая эффективность производства: Литье под давлением идеально подходит для массового производства благодаря быстрому циклу и возможностям автоматизации. Этот процесс позволяет быстро производить большое количество идентичных деталей, что делает его экономически выгодным для крупносерийного производства.
Универсальность материалов: В литье под давлением можно использовать широкий спектр металлов, каждый из которых обладает различными механическими и физическими свойствами. Такая гибкость позволяет производителям выбирать материалы, которые наилучшим образом соответствуют требованиям конкретного применения.
Прочность и долговечность: Литые детали, как правило, обладают высокой прочностью и большей долговечностью по сравнению с деталями, изготовленными другими методами литья. Быстрое охлаждение и затвердевание под давлением улучшают механические свойства металла.
Сокращение отходов: Точный контроль за использованием материалов в процессе литья под давлением минимизирует отходы, способствуя экономии средств и экологической устойчивости.
Интеграция с другими процессами: Литье под давлением может сочетаться с такими процессами, как обработка на станках с ЧПУ и изготовление прототипов на станках с ЧПУ для финишной обработки или для производства прототипов перед полномасштабным производством.
Используя эти преимущества, производители могут добиться более высокого качества продукции, оптимизировать производственные процессы и снизить общие затраты, что делает литье под давлением привлекательным вариантом для широкого спектра применений.
Основная цель литья под давлением — изготовление металлических деталей сложной формы, точных по размерам и пригодных для массового производства. Литье под давлением решает несколько основных задач:
Эффективность массового производства: Литье под давлением предназначено для крупномасштабного производства, позволяя производителям выпускать большие объемы деталей стабильно и эффективно.
Сложность и точность: это позволяет создавать сложные конструкции с жесткими допусками, отвечающие требованиям современной инженерии и дизайна.
Экономическая эффективность: Благодаря сокращению необходимости в дополнительных операциях и минимизации отходов материалов, литье под давлением предлагает экономически выгодное решение для производства металлических деталей.
Свойства материала: Данный процесс улучшает механические свойства металлов, в результате чего получаются прочные и долговечные компоненты, пригодные для сложных условий эксплуатации.
Универсальность: Литье под давлением позволяет использовать различные металлы и сплавы, обеспечивая гибкость в удовлетворении конкретных требований применения.
Интеграция с передовыми технологиями производства: совместимость литья под давлением с услугами обработки на станках с ЧПУ и другими передовыми технологиями производства позволяет дополнительно совершенствовать и индивидуализировать детали.
По сути, литье под давлением является важнейшим методом производства, который устраняет разрыв между сложностью конструкции и эффективностью производства, позволяя реализовывать инновационную продукцию в различных отраслях промышленности.
Литье под давлением — это высокоэффективный производственный процесс, который преобразует расплавленный металл в твердые детали точной формы с помощью форм, называемых штампами. Процесс включает несколько критических этапов, каждый из которых вносит свой вклад в качество и характеристики конечного продукта. Понимание того, как работает литье под давлением, необходимо для производителей, проектировщиков и инженеров, которые хотят использовать эту технологию в своих проектах.

Процесс литья под давлением включает несколько этапов:
Шаг 1 – Проектирование пресс-формы
Форма или пресс-форма являются основой процесса литья под давлением. Обычно они изготавливаются из закаленной стали и подвергаются прецизионной обработке для придания точной формы желаемой детали. Проектирование пресс-формы включает:
Шаг 2 – Подготовка металла
Выбранный металл или сплав подготавливается путем плавления его до соответствующей температуры в печи. Основные соображения включают:
Шаг 3 – Процесс инъекции
Расплавленный металл впрыскивается в пресс-форму одним из двух основных методов:
Под высоким давлением расплавленный металл подается в полости пресс-формы, обеспечивая заполнение всех участков и точное соответствие деталям формы.
Шаг 4 – Процесс литья
Когда расплавленный металл попадает в матрицу, он начинает охлаждаться и затвердевать. Давление поддерживается на этом этапе для:
Шаг 5 – Охлаждение
Отливка охлаждается в форме до полного затвердевания. Время охлаждения зависит от таких факторов, как:
Шаг 6 – Выброс
После затвердевания пресс-форма открывается, и выталкивающие штифты выталкивают отливку из формы. Необходимо соблюдать осторожность:
Шаг 7 – Завершение процесса
После выталкивания отливка проходит финишные операции, которые могут включать:
Тщательно следуя этим этапам, производители изготавливают высококачественные литые детали, которые соответствуют точным спецификациям и критериям производительности.
Литье под давлением охватывает различные методы, каждый из которых адаптирован к определенным материалам, конструкциям деталей и производственным требованиям. Понимание различных типов литья под давлением позволяет производителям выбирать наиболее подходящий процесс для своих приложений, оптимизируя эффективность, качество и рентабельность. Основные типы литья под давлением включают:
Каждый тип имеет уникальные характеристики, преимущества и ограничения, которые мы рассмотрим подробно.
| Тип литья под давлением |
Подходящие материалы |
Преимущества |
Недостатки |
Области применения |
| Литье под давлением в холодной камере |
Сплавы алюминия, магния, меди |
Высокопрочные детали, пригодные для тугоплавких металлов |
Более медленное время цикла из-за переноса металла |
Автомобильные компоненты (блоки двигателей, корпуса коробок передач) |
| Вакуумное литье |
Алюминий, Магний, Цинк |
Уменьшает пористость, улучшает механические свойства |
Более высокая стоимость, более сложный процесс |
Автомобильные детали, требующие высокой прочности и жестких допусков (детали двигателя) |
| Литье под высоким давлением |
Алюминий, Цинк, Магний |
Отличная отделка поверхности, быстрое производство, высокая точность |
Более высокая стоимость инструмента, проблемы с пористостью |
Автомобили, электроника, бытовая техника |
| Литье под давлением |
Сплавы цинка и свинца |
Быстрое производство, металлы с низкой температурой плавления |
Быстрое производство, металлы с низкой температурой плавления |
Электрические компоненты, потребительские товары |
| Гравитационное литье |
Алюминий, Цинк, Медь |
Лучшие механические свойства, чем при литье в песчаные формы, недорогая оснастка |
Меньшая точность по сравнению с литьем под высоким давлением |
Детали средней сложности (корпуса клапанов, трубы) |
| Литье под низким давлением |
алюминий |
Лучшая структурная целостность, подходит для крупных деталей |
Более медленный процесс, больше подходит для небольших объемов производства |
Колеса, крупные конструктивные элементы |
Что такое литье под давлением с холодной камерой?
Литье под давлением в холодной камере — это процесс, при котором расплавленный металл заливается в холодную камеру или рукав для дробления, а затем впрыскивается в полость формы с помощью гидравлического поршня. Система впрыска не погружена в расплавленный металл, что отличает ее от процесса с горячей камерой.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения

Что такое литье под давлением с горячей камерой?
Литье под давлением в горячей камере включает машину, в которой механизм впрыска погружается непосредственно в расплавленный металл. Плунжер проталкивает металл через гусиную шейку в полость пресс-формы.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения
Что такое вакуумное литье под давлением?
Вакуумное литье под давлением включает вакуумную систему для удаления воздуха и газов из полости формы до и во время впрыска расплавленного металла. Этот процесс уменьшает пористость и повышает качество литья.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения
Что такое литье под давлением?
Литье под давлением, также известное как литье в постоянные формы, подразумевает заливку расплавленного металла в металлическую форму под действием силы тяжести без приложения внешнего давления.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения
Что такое литье под высоким давлением?
Литье под высоким давлением использует значительное давление для впрыска расплавленного металла в полость формы, обеспечивая быстрое заполнение и затвердевание.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения
Что такое литье под низким давлением?
Литье под низким давлением подразумевает применение низкого давления (обычно от 0.7 до 1.5 бар) для подачи расплавленного металла вверх в полость формы из герметичной печи.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения
Что такое литье под давлением в полутвердые формы (SSDC)?
При литье под давлением в полутвердую форму (SSDC) используются металлические сплавы, которые частично являются твердыми, а частично жидкими, что обеспечивает тиксотропное течение в полости формы.
Обрабатываемые материалы
Преимущества
Недостатки
Области применения
Какие материалы подходят для литья под давлением?
Выбор материала при литье под давлением существенно влияет на свойства конечного продукта, включая прочность, вес, коррозионную стойкость и теплопроводность. Выбор подходящего сплава имеет решающее значение для соответствия требованиям конкретного применения. Распространенные материалы, используемые при литье под давлением, включают:
Каждая группа материалов имеет свои уникальные характеристики, преимущества и области применения.
|
Материал для литья под давлением |
Примеры сплавов |
Характеристики: |
Области применения |
| Алюминиевые сплавы |
А380, А383, ADC12 |
Легкий, устойчивый к коррозии, высокопрочный, отлично поддается обработке |
Автомобильные детали, компоненты для аэрокосмической отрасли, бытовая электроника |
| Свинцовые сплавы |
Свинец, оловянно-свинцовые сплавы |
Плотный, отличные защитные свойства, легко отливать |
Компоненты батареи, радиационная защита, мелкие сложные детали |
| Цинковые сплавы |
Замак 3, Замак 5 |
Отличные литейные свойства, высокая точность, хорошая электропроводность. |
Электрокомпоненты, мелкие потребительские товары, автомобильные детали |
| Магниевые сплавы |
АЗ91Д, АМ60Б, АС41Б |
Сверхлегкий, хорошее соотношение прочности и веса, умеренная коррозионная стойкость |
Легкие автомобильные детали, электроника, аэрокосмическая промышленность |
| Медные сплавы |
Латунь (C85700), Бронза |
Высокая коррозионная стойкость, отличная тепло- и электропроводность |
Сантехника, электрические разъемы, промышленное оборудование |
Алюминиевые сплавы
Модели
Особенности
Области применения
Магниевые сплавы
Модели
Особенности
Области применения
Цинковые сплавы
Модели
Особенности
Области применения
Медные сплавы
Модели
Особенности
Области применения
Свинцовые сплавы
Модели
Особенности
Области применения
Литье под давлением имеет множество преимуществ, которые делают его популярным выбором для производства металлических деталей. Однако оно также имеет ограничения, которые необходимо учитывать при выборе подходящего производственного процесса.
Преимущества литья под давлением
Отличная точность
Литье под давлением позволяет производить детали с высокой точностью размеров и стабильностью. Достижимы допуски до ±0.1 мм, что снижает необходимость вторичной обработки. Такая точность имеет важное значение для компонентов, требующих точной подгонки и функционирования, что соответствует возможностям услуг по обработке на станках с ЧПУ.
Сложные формы
Этот процесс позволяет создавать сложные геометрические формы, включая сложные детали, тонкие стенки и внутренние элементы, которые были бы сложными или невозможными при использовании других методов. Эта универсальность позволяет дизайнерам вводить новшества, не будучи скованными производственными ограничениями.
Гибкость
Литье под давлением позволяет использовать широкий спектр металлов и сплавов, обеспечивая гибкость в удовлетворении конкретных требований к механическим и физическим свойствам. Оно поддерживает различные отделки поверхности и текстуры непосредственно из формы.
Быстрая доставка больших объемов
Благодаря быстрому циклу и потенциалу автоматизации литье под давлением идеально подходит для массового производства. Оно эффективно производит большие объемы идентичных деталей, что делает его экономически эффективным для продукции с высоким спросом.
Экономически эффективным
Минимизируя отходы материала и сокращая потребность во вторичных операциях, литье под давлением обеспечивает экономические преимущества. Первоначальные инвестиции в оснастку компенсируются низкой себестоимостью единицы продукции при крупносерийном производстве.
Повторяемость
Литье под давлением обеспечивает постоянное качество и размеры всех деталей в производственном цикле. Эта повторяемость имеет решающее значение для приложений, требующих высокой надежности и взаимозаменяемости.
Гладкая поверхность
Детали, полученные методом литья под давлением, обычно имеют гладкие поверхности, что снижает необходимость в дополнительных процессах отделки. Эта характеристика улучшает как эстетические, так и функциональные аспекты компонентов.
Долгая жизнь
Штампы из закаленной стали выдерживают большое количество циклов, прежде чем потребуется их замена. Такая долговечность способствует экономической эффективности процесса с течением времени.
Ограничения литья под давлением
Ограниченное использование материала
Литье под давлением обычно ограничивается цветными металлами с определенными температурами плавления. Такие материалы, как сталь и железо, не подходят из-за высоких температур плавления, что ограничивает область их применения.
Высокая стоимость штампа
Первоначальные инвестиции в проектирование и изготовление штампа существенны. Эти затраты оправданы только для крупных объемов производства, что делает литье под давлением менее подходящим для мелкосерийных проектов.
Трудоемкий
Несмотря на потенциал автоматизации, литье под давлением по-прежнему требует квалифицированной рабочей силы для проектирования пресс-форм, настройки машины и контроля качества. Обучение и затраты на рабочую силу могут повлиять на общие расходы.
Неизменяемый кубик
После изготовления штампа внесение изменений или исправлений является сложным и дорогостоящим. Эта жесткость требует тщательной проверки конструкции перед созданием штампа.
Подвержен дефектам
Литье под давлением может быть подвержено дефектам, таким как пористость, холодные затворы и линии потока, если не управлять ими должным образом. Контроль параметров процесса имеет важное значение для минимизации этих проблем.
Не подходит для небольших проектов
Из-за высоких первоначальных затрат и времени на настройку литье под давлением неэкономично для мелкосерийного производства или изготовления единичных прототипов.
Выбор подходящего производственного процесса зависит от различных факторов, включая требования к материалам, объем производства, сложность детали и соображения стоимости. Сравнение литья под давлением с другими методами, такими как литье под давлением и ковка, дает представление о сильных сторонах и ограничениях каждого процесса.
Различия между литьем под давлением и литьем под давлением
Хотя и литье под давлением, и литье под давлением подразумевают впрыскивание материала в форму для формирования деталей, в обоих случаях используются разные материалы и существуют разные процессы.
| Различия |
Литье под давлением |
Литье под давлением |
| Разработка |
Впрыск металла в заранее спроектированную стальную форму под давлением |
Впрыск расплавленного пластика в предварительно разработанную стальную или алюминиевую форму под давлением. |
| Материал |
Сплавы цветных металлов (например, алюминий, цинк, магний) |
Термопластичные или термореактивные пластмассы |
| Материалы пресс-формы |
Сталь |
Сталь или алюминий |
| Время охлаждения |
Более длительное время охлаждения |
Сокращение времени охлаждения |
| Производственная скорость |
Помедленнее |
Быстрее |
| Стоимость оснастки |
Более высокие затраты на оснастку для литья под давлением из-за использования стальных форм. |
Снижение стоимости оснастки за счет использования алюминиевых форм. |
| Стоимость детали |
Более высокие затраты на детали из-за более длительного времени производства. |
Снижение стоимости деталей благодаря сокращению сроков производства |
Производственный процесс
Материалы
Материалы прессформы
Время охлаждения
Производственная скорость
Стоимость пресс-формы
Стоимость детали
Различия между ковкой и литьем под давлением
Ковка и литье под давлением — это методы формования металла, но они существенно различаются по процессу и свойствам деталей.
| Различия |
Ковка |
Литье под давлением |
| Разработка |
Включает в себя придание формы металлу путем приложения сжимающих усилий. |
Впрыск металла в расплавленном состоянии в форму под давлением. |
| Материал |
Подходит для черных и цветных металлов, например, стали и алюминия. |
Подходит только для цветных металлов, таких как алюминий, цинк, магний. |
| Материал пресс-формы |
Не требует формы. Но он использует кубик |
Стальные формы |
| Производственная скорость |
Помедленнее |
Быстрее |
| Контроль толерантности |
Умеренная толерантность |
Высокий контроль допусков благодаря прецизионному процессу изготовления пресс-форм. |
| Окончательные свойства детали |
Улучшенные механические свойства благодаря процессу ковки. |
Механические свойства зависят от материала отливки. |
Производственный процесс
Материалы
Материалы прессформы
Производственная скорость
Контроль толерантности
Окончательные свойства детали
Эффективное проектирование литья под давлением требует тщательного рассмотрения геометрических характеристик для обеспечения технологичности, качества и производительности. Ключевые факторы включают:
Черновик - Draft
Включение углов наклона (обычно 1-3 градуса) облегчает выталкивание детали из штампа без повреждения. Адекватный наклон уменьшает трение и износ поверхностей штампа.
Ребра жесткости:
Добавление ребер укрепляет тонкие секции без увеличения толщины стенок. Правильно спроектированные ребра повышают жесткость и структурную целостность.
Бобышки:
Бобышки обеспечивают точки крепления или элементы крепления. Обеспечение надлежащей осадки и поддержки ребрами предотвращает дефекты и повышает прочность.
Карманы
Проектирование карманов с равномерной толщиной стенок и достаточной осадкой предотвращает такие проблемы, как пористость и утяжины.
Равномерность толщины стенки
Поддержание постоянной толщины стенки позволяет избежать концентрации напряжений и снижает риск дефектов. Внезапные изменения толщины могут привести к неравномерному охлаждению и короблению.
Скругления и углы
Закругление внутренних и внешних углов с помощью галтелей обеспечивает более равномерное распределение напряжений и улучшает текучесть металла во время литья.
Угловой радиус
Добавление соответствующих радиусов закругления сводит к минимуму концентрацию напряжений и снижает вероятность образования трещин и других дефектов.
Разделительные линии
Продуманное размещение линий разъема минимизирует их влияние на функциональность и внешний вид детали. Также упрощается конструкция штампа.
Дыры и окна
Включение отверстий и окон требует тщательного планирования, чтобы обеспечить их правильное заполнение и не нарушить целостность матрицы. Могут потребоваться стержневые штифты и направляющие.
Производство высококачественных литьевых изделий подразумевает оптимизацию нескольких аспектов процесса: от выбора материала до проектирования пресс-формы и контроля качества.
Использование высококачественных металлов
Выбор подходящего сплава с постоянным составом обеспечивает желаемые механические свойства и снижает дефекты, связанные с примесями или несоответствиями.
Оптимизация конструкции пресс-формы
Реализация строгих мер обеспечения качества, включая:
Улучшение отделки поверхности литья под давлением может улучшить эстетическую привлекательность, коррозионную стойкость и функциональные свойства. Доступно несколько вариантов отделки.
Deburring
Удаление излишков материала и сглаживание кромок гарантируют безопасность использования деталей и их правильное функционирование.
Варианты вторичной отделки
Порошковое покрытие
Нанесение порошкового покрытия обеспечивает прочную, привлекательную отделку с превосходной коррозионной стойкостью. Предлагается широкий выбор цветов и текстур.

Обшивка
Гальванопокрытие такими металлами, как хром, никель или цинк, повышает коррозионную стойкость, электропроводность и внешний вид.

Малярные работы
Нанесение жидкой краски позволяет получить определенные цвета и отделки. Она обеспечивает дополнительную защиту от факторов окружающей среды.
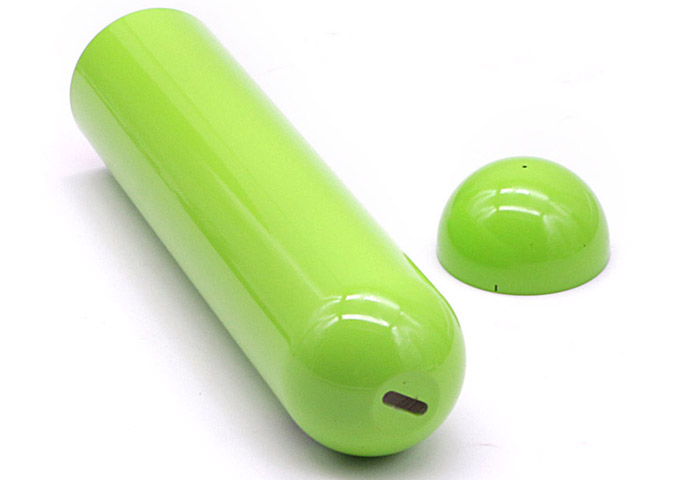
Литье под давлением используется в различных отраслях промышленности благодаря своей способности эффективно производить сложные высококачественные металлические детали.
Электротехническая промышленность
Бытовая промышленность
Мебельная промышленность
Начните свой проект по обслуживанию литья под давлением с ЧПУ: выберите VMT
В VMT мы специализируемся на предоставлении комплексных услуг Обработка с ЧПУ которые дополняют процесс литья под давлением. Наш опыт в индивидуальной обработке на станках с ЧПУ позволяет нам предлагать:
Выбирая VMT, вы получаете доступ к команде опытных профессионалов, нацеленных на предоставление высококачественных продуктов и исключительного обслуживания клиентов. Мы тесно сотрудничаем с вами, чтобы понять ваши потребности и предоставить индивидуальные решения, которые способствуют успеху.
Литье под давлением — это универсальный и эффективный производственный процесс, позволяющий производить сложные металлические детали с высокой точностью и превосходной отделкой поверхности. Понимание различных процессов, типов, материалов и областей применения литья под давлением позволяет производителям и проектировщикам принимать обоснованные решения, оптимизирующие эффективность производства и качество продукции.
Хотя литье под давлением предлагает многочисленные преимущества, оно также представляет собой проблемы, которые необходимо тщательно контролировать. Принимая во внимание такие факторы, как выбор материала, проектирование пресс-формы и управление процессом, а также интегрируя дополнительные услуги, такие как обработка на станках с ЧПУ, предприятия могут использовать литье под давлением для удовлетворения меняющихся потребностей современных отраслей.
Независимо от того, планируете ли вы производить крупносерийные автомобильные компоненты, сложные корпуса для электроники или прочные промышленные детали, литье под давлением — это путь к достижению ваших целей с эффективностью и совершенством.
Что такое GCSE по литью под давлением?
В контексте обучения на GCSE (General Certificate of Secondary Education) литье под давлением рассматривается как производственный процесс, при котором расплавленный металл под высоким давлением вдавливается в полость формы. Его преподают в рамках курсов по проектированию и технологиям, чтобы объяснить методы промышленного производства, используемые для производства металлических компонентов сложной формы и мелких деталей.
Почему литье под давлением лучше литья в песчаные формы?
Литье под давлением имеет ряд преимуществ по сравнению с литьем в песчаные формы:
Однако литье под давлением требует более высоких первоначальных затрат на оснастку, что делает литье в песчаные формы более экономичным для мелкосерийных или крупных деталей.
Являются ли изделия для литья под давлением долговечными?
Да, изделия, полученные литьем под давлением, долговечны. Этот процесс позволяет получать детали с хорошими механическими свойствами, включая прочность и твердость. Быстрое охлаждение и затвердевание под давлением улучшают структуру зерна металла, в результате чего получаются детали, способные выдерживать механическое напряжение и имеющие длительный срок службы.
Каковы типы форм для литья под давлением?
Формы для литья под давлением, или штампы, можно классифицировать в зависимости от их конструкции:
Выбор зависит от производственных требований и конструкции детали.
Каков срок службы литейной формы?
Срок службы литейной формы зависит от таких факторов, как:
В среднем, хорошо обслуживаемый штамп может изготовить от десятков тысяч до миллионов деталей, прежде чем потребуется его замена.
Глубоко изучив литье под давлением, от его процессов и типов до материалов и приложений, производители и проектировщики могут использовать весь его потенциал для эффективного и экономически выгодного создания высококачественных, сложных металлических деталей. Будь то интеграция с услугами обработки на станках с ЧПУ или исследование инновационных возможностей дизайна, литье под давлением остается краеугольным камнем современного производства.


 +86 15099911516




 Читать далее