16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 673 | Опубликовано VMT 07 июля 2025 г. | Время чтения: около 8 минут


Многие производители и инженеры испытывают трудности при выборе правильной техники сварки для различных металлов, особенно при работе с деталями, изготовленными на станках с ЧПУ. Ошибки в выборе сварки могут привести к плохому качеству сварки, сокращению срока службы изделия и дорогостоящей доработке.
Представьте себе, что вы тратите тысячи на услуги по обработке на станках с ЧПУ, а потом обнаруживаете, что плохая совместимость сварных швов нарушила структурную целостность вашего компонента. Время, ресурсы и доверие — все это ушло в одно мгновение.
Понимание сварки MIG и MAG, их различий и конкретных применений имеет важное значение. Это руководство разбирает сварку MIG/MAG, помогая вам выбрать правильное решение для ваших деталей и проектов — независимо от того, являетесь ли вы покупателем, инженером или руководителем производства на заводе по обработке с ЧПУ.
Сварка MIG/MAG — это два метода дуговой сварки, широко используемых при изготовлении деталей с ЧПУ. MIG использует инертный газ для нереактивной защиты, идеально подходит для цветных металлов, в то время как MAG использует активный газ, подходящий для черных металлов. Ключевое различие заключается в типе защитного газа. Оба метода обеспечивают высокую производительность и адаптивность при сварке деталей с ЧПУ.
Чтобы принимать разумные решения по сварке для нужд обработки с ЧПУ, важно понимать основы сварки MIG и MAG. В следующих разделах вы найдете все, что вам нужно знать — от принципов работы до совместимости материалов, областей применения, преимуществ и многого другого.
Нужны детали, изготовленные методом высокоточной сварки? Ознакомьтесь с услугами ЧПУ-обработки компании VMT.
Ключевые моменты
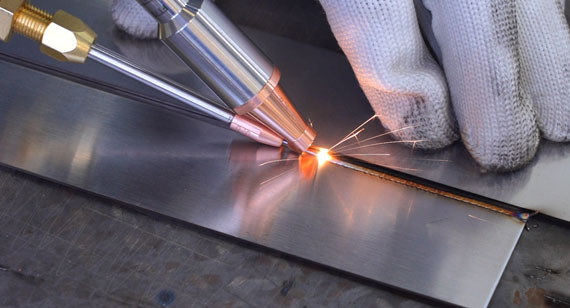
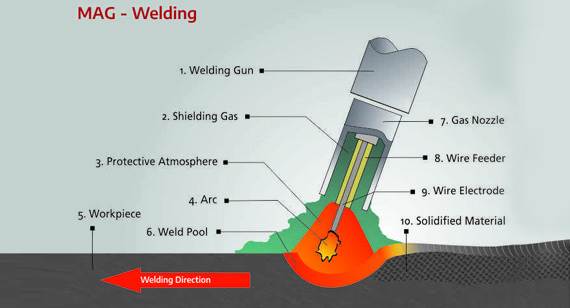
Сварка MIG и MAG являются разновидностями дуговой сварки металлическим электродом в среде защитного газа (GMAW), автоматического или полуавтоматического процесса дуговой сварки, при котором непрерывный проволочный электрод подается через сварочный пистолет, создавая дугу, которая плавит проволоку и основной материал, образуя прочное соединение.
Сварка MIG использует инертные газы, такие как аргон или гелий, предотвращая любую химическую реакцию с основным материалом. В основном она используется для сварки цветных металлов, таких как алюминиевые, медные и магниевые сплавы.
С другой стороны, сварка MAG использует активные газы, такие как CO₂ или газовые смеси (например, аргон + CO₂ + O₂). Эти газы реагируют с расплавленной ванной, улучшая проплавление и стабильность дуги, что делает MAG подходящим для углеродистых сталей, нержавеющих сталей и низколегированных сталей.
Оба метода широко используются на заводах по обработке на станках с ЧПУ для сварки деталей, обработанных на станках с ЧПУ, благодаря высокой производительности наплавки, скорости и простоте автоматизации.
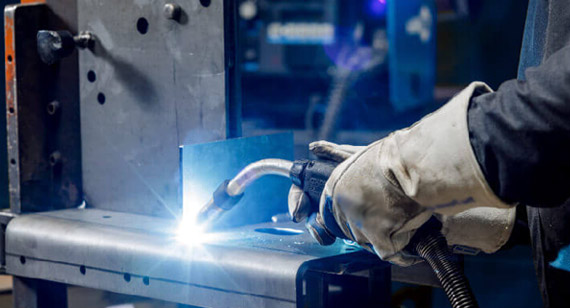
Понимание принципа работы сварки MIG (Metal Inert Gas) и MAG (Metal Active Gas) имеет основополагающее значение для инженеров, менеджеров по закупкам и специалистов по обработке на станках с ЧПУ, которые ищут стабильные высокопрочные сварные швы. Как MIG, так и MAG являются подтипами сварки металлическим электродом в среде защитного газа (GMAW), где электрическая дуга используется для соединения металлических поверхностей путем расплавления как заготовки, так и непрерывно подаваемого расходуемого проволочного электрода. Что отличает эти процессы от других методов сварки и делает их весьма подходящими для сварки деталей, обрабатываемых на станках с ЧПУ, так это их автоматизированная природа, точность и скорость.
Главным преимуществом процесса MIG/MAG является постоянная защита сварочной ванны защитным газом. При сварке MIG инертные газы, такие как аргон или гелий, используются для предотвращения любой химической реакции во время сварки. При сварке MAG активные газы, такие как CO₂ или смешанные газы (например, аргон + CO₂ + O₂), используются для повышения стабильности дуги и проплавления, что делает этот процесс идеальным для структурных применений.
Эта контролируемая дуговая среда обеспечивает чистые сварные швы, минимальное окисление и совместимость с автоматизированными системами обработки с ЧПУ, особенно при использовании в крупносерийном или роботизированном производстве. Давайте рассмотрим, как ведет себя сама дуга при различных режимах переноса.
Типы дуги при сварке MIG/MAG
Поведение дуги существенно влияет на качество сварки, глубину проплавления и совместимость материалов. Сварка MIG/MAG имеет несколько типов дуги, каждый из которых подходит для определенных применений и материалов.
Иммерсионная переходная дуга (переход короткого замыкания)
Этот тип дуги характеризуется частыми короткими замыканиями между электродом и заготовкой. Когда расплавленный металл проволоки касается основного материала, дуга на мгновение гаснет и снова загорается, когда металл плавится. Он особенно эффективен для сварки тонких листов или выполнения вертикальной и потолочной сварки. Благодаря низкому подводу тепла он минимизирует коробление и часто используется при изготовлении деликатных деталей для обработки на станках с ЧПУ.
Переходная дуга
Переходная дуга возникает между режимами короткого замыкания и переноса струйным методом. Она имеет умеренный подвод тепла и стабильность, что делает ее пригодной для сварки промежуточных толщин и сварки общего назначения. Хотя она может создавать умеренное разбрызгивание, она обеспечивает хороший баланс между проникновением и качеством сварки.
Jet Arc (струйный перенос)
Струйная дуга обеспечивает высокотемпературную, высоковольтную дугу, которая непрерывно переносит крошечные расплавленные капли через дугу в сварочную ванну. Дуга стабильна и идеально подходит для более толстых материалов и высокоскоростных сварочных работ. Передача плавная и производит минимальное разбрызгивание, что приводит к глубокому проплавлению сварного шва и превосходным механическим свойствам.
Импульсная дуга
Импульсная дуговая сварка — это усовершенствованная версия струйного переноса. Ток чередуется между высокими и низкими пиками, что позволяет лучше контролировать подвод тепла и размер капель. Этот метод обеспечивает точный контроль сварки, уменьшает разбрызгивание и особенно выгоден для сварки в нестандартных положениях или сварки тонколистовых материалов.
Вращающаяся дуга
В роботизированных или автоматизированных сварочных линиях вращающаяся дуга повышает стабильность дуги за счет вращения дуги вокруг оси проволоки. Эта технология используется для улучшения проплавления, более равномерного распределения тепла и сварки сложных геометрий. Она в основном используется в высокотехнологичных производственных процессах, где скорость и точность имеют решающее значение.
Комбинированная дуга
Некоторые заводы по обработке с ЧПУ интегрируют комбинированные дуговые методы, смешивающие особенности распылительной и импульсной дуги для оптимизации характеристик сварки для определенных материалов или типов соединений. Этот гибридный метод обеспечивает превосходное проникновение, снижение разбрызгивания и более чистую отделку — особенно выгодно в отраслях, где требуется эстетическое качество сварки.
Нужна индивидуальная сварка прецизионных деталей?
Ознакомьтесь с нашими услугами по обработке на станках с ЧПУ и узнайте, как опыт VMT в области сварки MIG/MAG может помочь оптимизировать качество и экономическую эффективность вашей продукции.
Ниже приведена сравнительная таблица различных типов дуг, используемых при сварке MIG/MAG, профессионально структурированная и понятная для клиентов и инженеров, заинтересованных в сварке деталей, обработанных на станках с ЧПУ:
Сравнительная таблица типов сварочной дуги MIG/MAG
| Тип дуги |
Описание |
Тепловая нагрузка |
Уровень разбрызгивания |
Области применения |
Пригодность для обработки деталей на станках с ЧПУ |
| Дуга погружения |
Также известно как передача тока коротким замыканием; дуга гаснет, когда провод касается ванны. | Низкий | Средняя | Сварка тонких листов, вертикальное/потолочное положение | Отлично подходит для точной сварки тонких деталей с ЧПУ |
| Переходная дуга |
Промежуточная дуга между коротким замыканием и распылением; стабильная, но слегка разбрызгивается | Средний | Средняя | Сварка общего назначения, рамы машин | Подходит для общих структурных компонентов с ЧПУ |
| Jet Arc (струйный перенос) |
Непрерывно переносит мелкие капли; стабильное и глубокое проникновение | Высокий | Низкий | Автомобильная промышленность, конструкционная сталь, толстые листы | Идеально подходит для прочных и выдерживающих нагрузку деталей с ЧПУ |
| Импульсная дуга |
Импульсный ток обеспечивает лучший контроль, меньше брызг, чистые сварные швы | Средний–Высокий | Низкий | Аэрокосмическая промышленность, нержавеющая сталь, тонкие материалы | Отлично подходит для сложных или деликатных применений с ЧПУ |
| Вращающаяся дуга |
Дуга вращается для повышения стабильности и проникновения в сложные соединения | Средний | Низкий | Роботизированные и автоматизированные сварочные системы | Идеально подходит для роботизированных сборок с ЧПУ |
| Комбинированная дуга |
Гибрид распылительной и импульсной дуги; обеспечивает баланс проникновения, качества и контроля | Технология | Низкий | Декоративные детали, открытые сварные швы, требующие высокой отделки | Отлично подходит для визуального осмотра деталей, обработанных на станках с ЧПУ |
Эта таблица помогает клиентам и инженерам интуитивно выбирать подходящий тип дуги для конкретных деталей, подвергаемых обработке с ЧПУ, на основе производительности, отделки и производственных потребностей. Для получения более индивидуальных рекомендаций или индивидуальной интеграции сварки в ваш проект посетите нашу страницу услуг по обработке с ЧПУ.
Ниже представлена профессионально отформатированная и понятная сравнительная таблица сварки MIG и MAG, специально предназначенная для тех, кто ищет детали для сварки на станках с ЧПУ или оценивает услуги по обработке на станках с ЧПУ:
Сравнительная таблица сварки MIG и MAG
| Аспект |
Сварка MIG (металл в инертном газе) |
Сварка MAG (металл-активный газ) |
| Типы защитного газа |
Использует инертные газы, такие как аргон или смеси аргона и гелия. | Использует активные газы, такие как CO₂ или смеси аргона-CO₂-O₂ |
| Поведение защитного газа |
Инертный газ не вступает в реакцию со сварочной ванной; обеспечивает чистую, стабильную дугу | Активный газ слабо реагирует со сварочной ванной; улучшает проплавление |
| Стоимость |
Как правило, более дорогой из-за стоимости инертного газа | Более экономически эффективен за счет более дешевых активных газов, таких как CO₂ |
| Реакция газа с субстратом |
Отсутствие химического взаимодействия – подходит для цветных металлов, таких как алюминий, медь. | Некоторая химическая реакция – идеально подходит для углеродистой стали и низколегированной стали. |
| Типичное использование |
Аэрокосмическая промышленность, кузовные панели автомобилей, производство алюминия | Строительство, судостроение, производство металлоконструкций |
| Надежность и проницаемость |
Высокая надежность в контролируемых помещениях | Стабильная работа в полуоткрытых условиях при надлежащем экранировании |
| Пригодность для деталей с ЧПУ |
Лучше всего подходит для высокоточных, устойчивых к коррозии деталей. | Лучше всего подходит для прочных, структурных и экономичных деталей, изготовленных на станках с ЧПУ |
Переходный абзац:
Понимание нюансов сварки MIG и MAG помогает вам выбрать правильный метод для производительности вашего продукта и эффективности производства. Независимо от того, изготавливаете ли вы легкие алюминиевые детали с ЧПУ или прочные стальные конструкции, выбор правильного метода сварки имеет решающее значение для обеспечения качества, долговечности и контроля затрат.
Для клиентов, желающих передать сварочные работы на аутсорсинг, цеха ЧПУ-обработки VMT предлагают варианты сварки MIG и MAG, адаптированные к конструкции детали, отраслевой специфике и материалу.
Хотите узнать, какой процесс лучше всего подходит для вашего продукта? Изучите следующий раздел: В чем разница между MIG и MAG?
Если вас смущают термины «сварка MIG» и «сварка MAG», вы не одиноки. Многие инженеры, специалисты по закупкам и руководители производства часто считают, что они взаимозаменяемы. Но эта путаница может привести к плохому качеству сварки, несоответствию материалов или неожиданным производственным расходам. Правда в том, что единственное различие между сваркой MIG и MAG заключается в типе используемого защитного газа, но этот единственный фактор меняет все.
Ключевое различие между сваркой MIG и MAG заключается в защитном газе: сварка MIG использует инертный газ (например, аргон), а сварка MAG использует активный газ (например, CO₂ или смесь CO₂). Это различие влияет на качество сварки, область применения и пригодность для различных материалов в деталях, обрабатываемых на станках с ЧПУ.
Теперь, когда основные различия понятны, давайте подробнее рассмотрим, что означает каждый процесс, их типичные применения и как решить, какой из них лучше всего подходит для вашего применения, особенно когда речь идет о сварке деталей, обработанных на станках с ЧПУ, в промышленных и коммерческих условиях.
Сварка MIG (металл в среде инертного газа)
Сварка MIG использует инертные защитные газы, такие как аргон или смесь аргона и гелия. Эти газы не вступают в реакцию со сварочной ванной, обеспечивая стабильную и чистую дугу. MIG идеально подходит для цветных металлов, таких как алюминий, магний и медные сплавы, и обеспечивает эстетически чистые сварные швы с минимальным разбрызгиванием. Это делает его предпочтительным методом для аэрокосмической, автомобильной, электронной и прецизионной обработки с ЧПУ, где внешний вид и точные допуски имеют решающее значение.
Преимущества МИГ:
Однако этот метод обычно обходится дороже из-за стоимости инертных газов и может не обеспечить достаточной проплавляемости для более толстых стальных деталей.
Сварка MAG (металл-активный газ)
При сварке MAG используются активные газы, обычно CO₂ или смеси аргона-CO₂-O₂, которые слабо реагируют с расплавленной сварочной ванной. Эта реакция может улучшить проникновение и сплавление с основным металлом, что особенно полезно для углеродистой стали и низколегированной стали.
Сварка MAG широко применяется в:
Он экономически эффективен и больше подходит для массового производства, хотя может давать больше брызг и требовать очистки поверхности.
Вывод: какой из них следует использовать?
Если ваш проект включает в себя сварку цветных металлов, чистую поверхность или высокоточные детали с ЧПУ, сварка MIG является лучшим вариантом. С другой стороны, если вам необходимо глубокое проникновение в конструкционную сталь и экономическая эффективность, особенно на крупных заводах с ЧПУ, сварка MAG является правильным выбором.
Хотите узнать больше? Продолжайте читать, чтобы узнать, какие материалы подходят для сварки MIG и MAG.
Ниже приведена наглядная сравнительная таблица, показывающая различия между сваркой MIG и MAG, с упором на защитный газ, стоимость, применение и актуальность для обработки деталей на станках с ЧПУ:
| Категория | Сварка MIG (металл в инертном газе) | Сварка MAG (металл-активный газ) |
| Тип защитного газа | Инертный газ (например, аргон, аргон + гелий) | Активный газ (например, CO₂ или смесь CO₂ + аргон/O₂) |
| Реакционная способность газа | Не вступает в реакцию с расплавленной сварочной ванной. | Слабо реагирует со сварочной ванной, улучшая проплавление. |
| Внешний вид сварного шва | Чистая, гладкая отделка с минимальным количеством брызг | Больше брызг, может потребоваться очистка после сварки |
| Пригодность материала | Цветные металлы (алюминий, магний, медные сплавы) | Черные металлы (углеродистая сталь, низколегированная сталь) |
| Область применения | Аэрокосмическая промышленность, электроника, точная обработка деталей на станках с ЧПУ | Тяжелая промышленность, конструкционная сталь, общее производство |
| Стоимость | Выше из-за требований к инертному газу и точности | Ниже, поскольку активные газы, такие как CO₂, недороги |
| Простота в использовании | Легче контролировать дугу, лучше подходит для тонких материалов | Требует большего опыта, лучше подходит для более толстых секций. |
| пргоизводительность | Подходит для точной работы, средней производительности. | Высокая производительность, идеальна для массового производства |
| Использование в обработке на станках с ЧПУ | Идеально подходит для высокоточной, чистой сварки деталей на станках с ЧПУ | Используется для металлоконструкций и металлоконструкций общего назначения, обрабатываемых на станках с ЧПУ. |
| Общие отрасли | Медицина, электроника, аэрокосмическая промышленность, производство пищевого оборудования | Автомобилестроение, строительство, судостроение, тяжелое оборудование |
Нужна помощь в выборе подходящего метода сварки для деталей, изготовленных на станках с ЧПУ? Свяжитесь со специалистами VMT CNC Machining →
Пытаетесь решить, подходит ли сварка MIG или MAG для вашего материала? Вы не одиноки. Выбор неправильного метода сварки может привести к слабым соединениям, короблению или дорогостоящей доработке, особенно при работе с прецизионными деталями с ЧПУ. К счастью, сварка MIG и MAG обеспечивает невероятную универсальность для многих материалов. Но ключ заключается в понимании того, какие металлы и пластики совместимы с каждым процессом.
Сварка MIG/MAG подходит для широкого спектра металлов, включая сталь, нержавеющую сталь, алюминий и медные сплавы. Хотя сварка MIG обычно используется для металлов, она также может соединять некоторые виды пластика с помощью специальных методов и оборудования.
На заводах по обработке с ЧПУ возможность быстро и надежно соединять различные материалы имеет решающее значение для поддержания скорости производства и качества деталей. Будь то легкий алюминий для аэрокосмических применений или коррозионно-стойкая нержавеющая сталь для медицинских приборов, знание того, какие материалы можно сваривать методами MIG/MAG, помогает инженерам и группам закупок принимать обоснованные решения. Давайте разберем совместимые материалы для металлов и пластиков.
Какие металлические материалы можно сваривать?
Сварка MIG и MAG — это преимущественно процессы сварки металлов, каждый из которых подходит для определенных типов металлов на основе защитного газа и присадочной проволоки:
| Материал |
Сварка MIG |
Сварка МАГ |
Типичные применения |
| Углеродистая сталь |
✓ | ✓ | Автомобилестроение, строительство, машиностроение |
| Нержавеющая сталь |
✓ | ✓ (со специальным газом) | Пищевая промышленность, медицина, детали ЧПУ |
| алюминий |
✓ (с золотниковым пистолетом и инертным газом) | ✕ | Аэрокосмическая промышленность, электроника, корпуса для станков с ЧПУ |
| Магний |
✓ | ✕ | Компоненты самолетов, легкие рамы |
| Медные сплавы |
✓ (сложно, требует навыков) | ✕ | Электрические, декоративные детали |
| Никелевые сплавы |
✓ | ✓ | Химические заводы, аэрокосмическая промышленность |
| Низколегированные стали |
✓ | ✓ | Сварка конструкций, опоры, обработанные на станках с ЧПУ |
Какие пластмассы можно сваривать?
Хотя сварка MIG/MAG в первую очередь предназначена для металлов, специализированные варианты методов сварки MIG могут быть адаптированы для сварки термопластов, особенно в промышленных условиях:
| Тип пластика |
Свариваемость (специализированный метод MIG) |
Заметки |
| ПВХ (поливинилхлорид) |
Возможно (сваркой горячим воздухом или трением) | Нетипично; горелка MIG не идеальна |
| HDPE (полиэтилен высокой плотности) |
Возможно (сварка трением с перемешиванием или горячим газом) | Часто соединяются с помощью методов бездуговой сварки пластмасс. |
| ПП (полипропилен) |
Возможно использование сварки трением с перемешиванием | Специальные инструменты и отсутствие присадочной проволоки |
| ABS |
Ограниченный успех | Может выделять токсичные пары, не рекомендуется |
Подводя итог, можно сказать, что хотя сварка пластика методом MIG существует в узкоспециализированных приложениях (например, сварка трением с перемешиванием для HDPE), стандартная дуговая сварка MIG/MAG не предназначена для пластика. Для этих материалов предпочтительны другие методы сварки, такие как ультразвуковая, экструзионная или сварка горячим воздухом.
Узнать больше
Хотите узнать, как ведут себя эти материалы во время обработки на станках с ЧПУ после сварки? Ознакомьтесь с нашим руководством по обработке прецизионных деталей после сварки или узнайте, как завод по обработке на станках с ЧПУ VMT объединяет сварку и фрезерование в один рабочий процесс.
Чтобы полностью понять, как работает сварка MIG/MAG, и достичь оптимальных результатов в сценариях производства или обслуживания, крайне важно понять роль каждого ключевого компонента в этом процессе. Сварка MIG и сварка MAG используют практически идентичные настройки оборудования, отличающиеся в основном типом используемого защитного газа. Эти системы разработаны для точности, скорости и последовательности, что делает их популярным выбором для производства высококачественных сварных швов из различных металлов. Независимо от того, свариваете ли вы детали, обработанные на станках с ЧПУ, или крупные промышленные сборки, целостность и производительность вашего сварного шва в значительной степени зависят от качества и совместимости используемых компонентов.
Ниже приводится подробное описание пяти ключевых компонентов, которые делают сварку MIG/MAG надежной и эффективной:
1. Источник питания
Источник питания является сердцем процесса сварки MIG/MAG. Он подает постоянное напряжение — обычно DC (постоянный ток), — которое создает и поддерживает электрическую дугу между сварочной проволокой (электродом) и заготовкой. Эта дуга генерирует тепло, необходимое для расплавления проволоки и основного материала для сварки. Большинство источников питания оснащены регулируемыми настройками для соответствия различным материалам и диаметрам проволоки. Современные машины также могут иметь синергетическое управление для предустановленных параметров сварки на основе типа материала, толщины и выбора газа.
2. Сварочный пистолет
Сварочный пистолет служит интерфейсом оператора к процессу сварки. Он направляет проволоку из системы подачи и подает защитный газ в зону сварки. Пистолет состоит из контактного наконечника, газового сопла и триггерного переключателя, все они разработаны для долговечности и эргономичного использования. Контактный наконечник передает электрический ток на сварочную проволоку, а газовое сопло направляет поток защитного газа для защиты расплавленной сварочной ванны от атмосферного загрязнения.
3. Система подачи проволоки
Система подачи проволоки играет важную роль в эффективности и стабильности сварки MIG/MAG. Она контролирует скорость, с которой проволока подается через пистолет и в сварочную ванну. Скорость подачи должна точно соответствовать настройкам напряжения и типу материала, чтобы обеспечить плавную стабильность дуги. Хорошая система подачи проволоки включает в себя моторизованную катушку, роликовый механизм и регулировку натяжения для предотвращения проскальзывания или вложения, обеспечивая постоянную подачу для однородных сварных швов. Заводы по обработке на станках с ЧПУ часто полагаются на автоматизированные подающие устройства для непрерывной работы в производственных циклах.
4. Сварочная проволока
Сварочная проволока действует как электрод и присадочный материал при сварке MIG/MAG. Обычно это расходная катушка из стали, нержавеющей стали, алюминия или других сплавов — в зависимости от области применения. Для сварки MAG проволока часто включает раскислители для улучшения характеристик дуги в реактивных защитных газах, таких как CO₂. Выбор правильного состава и диаметра проволоки имеет важное значение для соответствия свариваемому материалу и обеспечения металлургической совместимости. Качественная проволока обеспечивает лучший внешний вид сварного шва, прочность и минимальное разбрызгивание, что имеет решающее значение для деталей, обрабатываемых на станках с ЧПУ, требующих высокой точности.
5. Подача защитного газа
Защитный газ защищает расплавленную сварочную ванну от окисления и загрязнения, создавая локализованную инертную или полуинертную атмосферу. При сварке MIG используются инертные газы, такие как аргон или гелий, в то время как при сварке MAG используются активные газы, такие как CO₂ или газовые смеси (например, аргон с CO₂ или O₂). Газ хранится в баллонах высокого давления и регулируется с помощью расходомеров газа и соленоидов для обеспечения постоянной подачи. Выбор правильного газа влияет на стабильность дуги, проплавление, внешний вид шва и уровень разбрызгивания. Для услуг по обработке на станках с ЧПУ, требующих высокой повторяемости и низкой постобработки, оптимальный выбор газа имеет жизненно важное значение.
Вместе эти пять компонентов работают в гармонии, обеспечивая высокопроизводительную сварку MIG/MAG в различных отраслях промышленности, включая автомобилестроение, строительство, аэрокосмическую промышленность и заводы по обработке на станках с ЧПУ. Понимание их функций помогает пользователям точно настраивать свои установки для наилучшего качества сварки и производительности.
Интересуетесь прецизионной сваркой деталей с ЧПУ? Узнайте больше о наших услугах по сварке MIG/MAG и обработке на станках с ЧПУ, разработанных специально для высокопроизводительных отраслей.
Понимание режимов переноса металла необходимо для оптимизации процессов сварки MIG/MAG, особенно при работе с деталями, обработанными на станках с ЧПУ, которые требуют точности и прочных сварных соединений. Перенос металла означает, как капли расплавленного металла перемещаются от сварочной проволоки (электрода) к заготовке во время сварки. Режим переноса напрямую влияет на качество сварки, глубину проплавления, уровень разбрызгивания и общую производительность. Каждый режим подходит для различных материалов, толщин и положений сварки, поэтому крайне важно выбрать подходящий режим переноса в зависимости от области применения. Ниже приведены четыре основных режима переноса металла, используемых при сварке MIG/MAG:
1. Перенос коротким замыканием (перенос погружением)
Перенос коротким замыканием, также известный как перенос погружением, происходит, когда сварочная проволока касается расплавленной сварочной ванны, создавая короткое замыкание. Это вызывает быстрый перенос небольшой расплавленной капли с проволоки на заготовку, за которым следует восстановление дуги. Этот цикл быстро повторяется, производя серию коротких замыканий. Этот режим идеально подходит для тонких материалов и сварки в нестандартных положениях, поскольку он обеспечивает низкий подвод тепла, что снижает риск прожога или деформации. Его преимущества включают в себя хороший контроль сварки и минимальное разбрызгивание, что делает его пригодным для сложных деталей, обрабатываемых на станках с ЧПУ, и деликатных сборок.
2. Шаровидный (шариковый) перенос
В режиме шарового или шарикового переноса более крупные расплавленные капли образуются на конце проволоки и отделяются под действием силы тяжести, падая в сварочную ванну. Этот процесс создает больше брызг по сравнению с переносом коротким замыканием и менее стабильными условиями дуги. Шариковый перенос обычно используется для более толстых материалов, где требуется более высокий подвод тепла, но менее предпочтителен в прецизионных приложениях из-за своей разбрызгивающей природы. Он часто считается менее эффективным для услуг по обработке на станках с ЧПУ, требующих чистых сварных швов и минимальной очистки после сварки.
3. Распылительный перенос
Перенос распылением подразумевает мелкое непрерывное распыление крошечных расплавленных капель, которые пересекают дугу и равномерно оседают на сварочной ванне. Этот режим требует более высокого сварочного тока и обычно использует инертные защитные газы, такие как чистый аргон. Перенос распылением обеспечивает глубокое проникновение, гладкие сварные швы и низкое разбрызгивание, что делает его превосходным для толстых материалов и плоских или горизонтальных положений. Он широко используется на заводах по обработке с ЧПУ для прочных сварных соединений, где эстетика и прочность имеют решающее значение.
4. Передача импульсов
Импульсный перенос — это контролируемая вариация струйного переноса, при которой сварочный ток чередуется между высокими «пиковыми» токами и низкими «фоновыми» токами. Такая пульсация позволяет каплям отделяться контролируемым образом, снижая подвод тепла и минимизируя искажения. Импульсный перенос предлагает преимущества струйного переноса с улучшенным контролем для тонких или термочувствительных материалов и сварки в нестандартных положениях. Он очень популярен в производстве деталей с передовой обработкой ЧПУ из-за своей точности, уменьшенного разбрызгивания и превосходного качества сварного шва.
Каждый режим переноса металла предлагает определенные преимущества, адаптированные к различным условиям сварки и требованиям к материалам. Выбрав правильный режим переноса, услуги по обработке на станках с ЧПУ могут обеспечить превосходное качество сварки, повышенную производительность и более низкие затраты.
Ознакомьтесь с нашими решениями по производству деталей с ЧПУ-обработкой, которые используют наилучшие режимы переноса металла при сварке MIG/MAG для ваших нужд.
Ниже представлена наглядная таблица, обобщающая режимы переноса металла при сварке MIG/MAG:
| Режим переноса металла |
Описание |
Преимущества |
Лучшие приложения | Недостатки |
| Короткое замыкание (иммерсионный перенос) |
Проволока касается сварочной ванны, что приводит к коротким замыканиям и быстрому переносу капель | Низкое тепловложение, хороший контроль, минимальное разбрызгивание | Тонкие материалы, сварка в нестандартных положениях | Ограниченное проникновение |
| Шаровидный (шаровой) перенос |
Крупные расплавленные капли отрываются и падают в сварочную ванну под действием силы тяжести. | Подходит для более толстых материалов | Толстые материалы, где требуется высокий уровень теплоотдачи | Высокое разбрызгивание, менее стабильная дуга |
| Распылительная передача |
Тонкий, непрерывный распыл мелких капель по всей дуге | Глубокое проникновение, гладкий шов, малое разбрызгивание | Толстые материалы, плоская/горизонтальная сварка | Требуется более высокий ток и инертный газ |
| Передача импульса |
Чередует высокие и низкие токи для контроля отрыва капель | Сниженное тепловложение, точный контроль, низкий уровень разбрызгивания | Тонкие/термочувствительные материалы, позиционная сварка | Более сложное оборудование и настройки |
Сварка MIG и MAG широко признана как универсальный и эффективный метод сварки, высоко ценимый во многих отраслях промышленности за возможность производить прочные, надежные сварные швы. Их адаптируемость к различным металлам и толщинам в сочетании с доступностью услуг по обработке на станках с ЧПУ делает эти процессы незаменимыми в современных производственных и ремонтных операциях. Ниже представлен всесторонний обзор того, где сварка MIG/MAG блистает в промышленном мире.
Автомобильная промышленность в значительной степени полагается на сварку MIG/MAG для сборки кузовов, рам, выхлопных систем и других компонентов автомобилей. Скорость и точность этих сварочных процессов идеально соответствуют стандартам массового производства высокого качества, ожидаемым в автомобильной промышленности. Детали, обработанные на станках с ЧПУ, часто изготавливаемые по индивидуальному заказу и сваренные с помощью MIG/MAG, гарантируют, что транспортные средства соответствуют строгим требованиям безопасности и долговечности.
Ремонт и обслуживание
Будь то ремонт поврежденного оборудования или восстановление металлических конструкций, сварка MIG/MAG предлагает быстрое и эффективное решение. Ремонтные мастерские и сервисные центры часто используют эти методы сварки для восстановления деталей без ущерба для целостности материала, особенно в сочетании с услугами по обработке на станках с ЧПУ, которые обеспечивают точное изготовление деталей.
Строительная индустрия
В строительстве структурная целостность стальных каркасов имеет решающее значение. Сварка MIG/MAG широко используется для соединения стальных балок, арматуры и других строительных материалов благодаря своей прочности и надежности. Заводы по обработке на станках с ЧПУ поставляют детали, изготовленные на заказ, которые можно эффективно сваривать на месте или в мастерских, обеспечивая бесшовную интеграцию и долговечность конструкций.
Производство металлоконструкций
Производители конструкционной стали полагаются на сварку MIG/MAG для изготовления балок, колонн и опорных каркасов. Возможность сварки различных толщин и составов сплавов с сохранением превосходных механических свойств делает эти методы сварки незаменимыми для производства прочных стальных конструкций.
Бытовая техника
Сварка MIG/MAG также применяется в производстве бытовой техники, такой как холодильники, стиральные машины и духовки. Процессы обеспечивают чистые сварные швы на тонких листах металла, что имеет решающее значение для сохранения внешнего вида и функциональности потребительских товаров, производимых на заводах с ЧПУ-обработкой.
Продукция тяжелого машиностроения
Производство тяжелой техники требует сварных швов, выдерживающих экстремальные нагрузки и суровые условия. Сварка MIG/MAG обеспечивает прочность и проплавление, необходимые для таких деталей, как гидравлические цилиндры, компоненты двигателя и шасси. Детали, обрабатываемые на станках с ЧПУ, часто подвергаются этим процессам сварки для достижения строгих стандартов производительности и безопасности.
Судостроение и морские сооружения
Судостроение и строительство морских платформ подразумевает сварку крупных стальных компонентов, подвергающихся воздействию коррозионных морских сред. Сварка MAG с ее активными защитными газами особенно подходит для этих применений, обеспечивая превосходное качество сварки и коррозионную стойкость. Услуги обработки на станках с ЧПУ помогают производить детали, соответствующие этим сложным условиям.
Аэрокосмическая промышленность:
В аэрокосмической отрасли точность и качество не могут быть поставлены под угрозу. Сварка MIG/MAG используется для соединения легких сплавов и нержавеющих сталей для авиационных конструкций и компонентов. В сочетании с обработкой деталей на станках с ЧПУ эти методы сварки способствуют производству надежных, высокопроизводительных аэрокосмических изделий.
Изготовление деталей на станках с ЧПУ
Заводы по обработке с ЧПУ часто интегрируют сварку MIG/MAG в свой производственный процесс для сборки сложных деталей и готовых изделий. Эти сварочные процессы дополняют возможности точной обработки, позволяя изготавливать на заказ компоненты с прочными, точными сварными соединениями, подходящими для различных промышленных применений.
Узнать больше
Для читателей, заинтересованных в углублении понимания деталей с ЧПУ-обработкой и того, как сварка дополняет услуги по обработке, ознакомьтесь с нашими подробными статьями об услугах по обработке с ЧПУ и сварке деталей с ЧПУ-обработкой. Эти идеи показывают, как современное производство объединяет точную обработку с передовыми технологиями сварки для достижения превосходных результатов.
Ниже представлена наглядная таблица, обобщающая области применения сварки MIG/MAG для обработки на станках с ЧПУ:
| Отрасль/приложение |
Описание |
Роль сварки MIG/MAG |
Отношение к обработке деталей на станках с ЧПУ |
| Автомобильное Производство | Сборка кузовов, рам, выхлопных систем и комплектующих автомобилей. | Быстрая и точная сварка для крупносерийного производства. | Сварка деталей для транспортных средств на станках с ЧПУ по индивидуальному заказу. |
| Ремонт и обслуживание | Ремонт поврежденного оборудования и восстановление металлических деталей. | Быстрый и надежный ремонт без ущерба качеству. | Сочетается с деталями с ЧПУ для точной реставрации. |
| Строительство | Стальные каркасы, балки, арматура, структурные соединения. | Обеспечивает прочные и долговечные сварные швы, обеспечивающие безопасность конструкции. | Детали, обработанные на станках с ЧПУ, свариваются в каркасы конструкций. |
| Производство металлоконструкций | Изготовление балок, колонн и опорных каркасов. | Обеспечивает прочные соединения тяжелых стальных конструкций. | Использует детали с ЧПУ для точного изготовления и сварки. |
| Бытовая техника | Производство холодильников, стиральных машин, духовок и т. д. | Чистые сварные швы на тонких листах металла для эстетики и функциональности. | Интеграция сваренных с ЧПУ деталей в конечные изделия. |
| Продукция тяжелого машиностроения | Гидроцилиндры, детали двигателя, шасси. | Прочные сварные швы, выдерживающие нагрузку и износ. | Сварка крупногабаритных деталей, обработанных на станках с ЧПУ. |
| Судостроение и шельф | Крупные стальные детали, подвергающиеся воздействию морской среды. | Сварка MAG обеспечивает коррозионную стойкость и качество. | Детали, обработанные на станках с ЧПУ, изготовлены и сварены для использования в морских условиях. |
| Аэрокосмическая промышленность: | Конструкции и компоненты самолетов с использованием легких сплавов и нержавеющей стали. | Высококачественные сварные швы, соответствующие строгим стандартам аэрокосмической отрасли. | Высокоточная сварка деталей на станках с ЧПУ для обеспечения надежности в аэрокосмической отрасли. |
| Изготовление деталей на станках с ЧПУ | Сборка сложных деталей и готовых изделий на механообрабатывающих заводах. | Дополняет механическую обработку точными сварными соединениями. | Прямая интеграция деталей, обработанных на станках с ЧПУ, и сварки. |
Сварка MIG (Metal Inert Gas) и MAG (Metal Active Gas) — очень популярные методы дуговой сварки, широко используемые в промышленности и производстве. Эти методы ценятся за высокую скорость наплавки, простоту автоматизации и адаптивность к различным металлам и позициям сварки. Сварка MIG/MAG особенно эффективна для проектов, требующих скорости и постоянного качества сварки.
Несколько режимов работы
Сварка MIG/MAG поддерживает различные режимы переноса, такие как короткозамкнутый, крупнокапельный, струйный и импульсный струйный перенос. Это позволяет сварщикам адаптировать процесс к толщине материала, конфигурации соединения и положению, повышая гибкость и эффективность в различных сценариях.
Производит высококачественные сварные швы
При выполнении в контролируемых условиях сварка MIG/MAG создает чистые, однородные и прочные сварные швы с минимальными дефектами. Это особенно актуально в плоских и горизонтальных положениях, где легче всего поддерживать стабильность и контроль.
Низкий риск застревания шлака
В отличие от сварки стержневыми электродами или флюсовой проволокой, процессы MIG/MAG не зависят от флюсовых покрытий. Поэтому риск шлаковых включений или захватов в металле сварного шва значительно снижается, что приводит к более чистым сварным швам и меньшей очистке после сварки.
Универсальный процесс для многих металлов
Сварка MIG/MAG подходит для широкого спектра металлов и сплавов, включая углеродистую сталь, нержавеющую сталь и алюминий. Это делает ее идеальной для различных отраслей промышленности, таких как автомобилестроение, строительство, аэрокосмическая промышленность и судостроение.
Возможность установки во всех положениях
При правильной настройке оборудования и регулировке параметров сварку MAG (особенно с использованием порошковой проволоки) можно выполнять в нижнем, вертикальном, потолочном и горизонтальном положениях, что делает ее пригодной для сварки конструкций и труб.
Эффективная и высокоскоростная работа
По сравнению с другими процессами дуговой сварки сварка MIG/MAG происходит быстрее благодаря непрерывной подаче проволоки и высокой скорости наплавки. Это сокращает время сварки и увеличивает производительность, особенно для длинных непрерывных сварных швов.
Увеличение производительности
Совместимость с автоматизацией, сокращение времени простоя при замене электродов и минимальная очистка после сварки способствуют повышению производительности. Сварка MIG/MAG часто интегрируется в роботизированные системы для линий массового производства, что еще больше повышает эффективность и последовательность.
Несмотря на многочисленные преимущества, сварка MIG/MAG также имеет ряд ограничений. Они варьируются от экологических ограничений и стоимости оборудования до чувствительности к загрязняющим веществам и соображений качества сварки. Понимание этих недостатков важно для выбора правильного метода сварки для вашего проекта или объекта.
Более высокая начальная стоимость
Оборудование для сварки MIG/MAG обычно дороже, чем ручные сварочные установки. Необходимость в постоянном источнике питания, защитном газе, устройствах подачи проволоки и передовых элементах управления может увеличить начальные инвестиции и сложность обслуживания.
Сложности при вертикальной и потолочной сварке
Для выполнения вертикальных или потолочных сварных швов обычно требуется режим короткого замыкания, что может привести к большему разбрызгиванию и меньшему контролю. Эти положения часто требуют большего мастерства и точности параметров, чтобы избежать дефектов сварки.
Не подходит для использования на открытом воздухе без защиты.
Сварка MIG/MAG использует защитный газ для защиты сварочной ванны от атмосферного загрязнения. Однако ветер может легко сдуть газ, что делает процесс ненадежным на открытом воздухе, если не используется дополнительная защита от ветра.
Чистота поверхности имеет решающее значение
Поскольку процессы MIG/MAG зависят от ограниченного количества раскислителей в присадочной проволоке, поверхности должны быть чистыми и свободными от ржавчины, масла и влаги. В противном случае могут возникнуть пористость, отсутствие сплавления или слабые сварные швы.
Лучшие альтернативы для сварки на открытом воздухе и в позиционных условиях
В случаях, когда требуется возможность сварки в любых положениях или на открытом воздухе, дуговая сварка порошковой проволокой (FCAW) — разновидность сварки MAG с использованием порошковой проволоки — может оказаться более подходящей из-за ее самозащитных свойств и лучшей устойчивости к ветру и загрязнениям.
Чувствителен к ржавчине и влаге
Плохая подготовка поверхности может привести к разрывам сварного шва, таким как пористость и трещины. Сварка MIG/MAG менее щадящая, чем такие процессы, как сварка штучными электродами, которые допускают слегка загрязненные или окисленные поверхности.
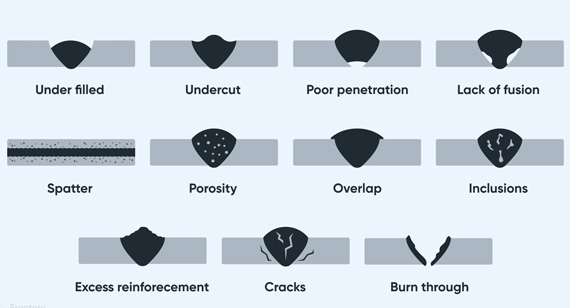
Проблемы пористости и сплавления
Неправильное газовое покрытие или плохая техника могут привести к пористости (пузырькам газа) или отсутствию сплавления, что нарушает целостность сварного шва. Эти дефекты часто требуют переделки или отбраковки детали.
Высокий уровень разбрызгивания
По сравнению со сваркой TIG сварка MIG/MAG обычно производит больше брызг, что требует очистки после сварки. Хотя брызги можно минимизировать с помощью оптимизированных настроек, это все еще распространенная проблема.
Немного худшее качество сварки, чем при сварке TIG
Хотя сварка MIG/MAG позволяет получать прочные и чистые сварные швы, сварка TIG обеспечивает превосходный контроль, точность и эстетичность, особенно в тех случаях, когда внешний вид шва и минимальные искажения имеют решающее значение.
Ниже представлена сравнительная таблица, обобщающая преимущества и недостатки сварки MIG/MAG в понятном и профессиональном формате:
Преимущества и недостатки сварки MIG/MAG
| Категория |
Преимущества |
Недостатки |
| Режимы работы |
Несколько режимов переноса обеспечивают гибкость для различных сварных швов и положений | Вертикальная и потолочная сварка требует короткого замыкания, что усложняет задачу |
| Качество сварки |
Обеспечивает чистые, высококачественные сварные швы с минимальным количеством шлака. | Подвержен пористости и непроварам при плохой газовой защите |
| Образование шлака |
Отсутствие флюса = низкая вероятность попадания шлака в металл сварного шва | - |
| Совместимость материалов |
Подходит для различных металлов: углеродистая сталь, нержавеющая сталь, алюминий. | Чувствителен к ржавчине и влаге; требует чистых поверхностей |
| Сварочные позиции |
Сварку MAG (при правильной настройке) можно выполнять во всех положениях | Ограниченная защита затрудняет сварку на открытом воздухе без защиты |
| Скорость |
Непрерывная подача проволоки обеспечивает высокую скорость работы | Повышенный риск разбрызгивания по сравнению со сваркой TIG |
| пргоизводительность |
Автоматизированные и полуавтоматизированные установки повышают производительность | Более высокие первоначальные затраты на оборудование |
| Подготовка поверхности |
Требуется минимальная очистка после сварки | Перед сваркой необходимо удалить всю ржавчину и загрязнения. |
| Полевое использование |
Быстрая и эффективная сварка длинных швов в цеху | Не подходит для использования на открытом воздухе, если не установлено надлежащее экранирование. |
| По сравнению с TIG |
Быстрее и проще для новичков; лучше для производственных циклов | Немного меньшая точность и внешний вид по сравнению со сваркой TIG |
1. Контроль защитного газа
Сварка MIG/MAG требует непрерывной подачи защитного газа для защиты сварочной ванны от атмосферного загрязнения. Важнейшим фактором является поддержание надлежащей скорости потока газа и покрытия. Слишком низкий поток может привести к пористости и окислению; слишком высокий может создать турбулентность, которая засасывает воздух. Кроме того, следует избегать сварки на открытом воздухе или использовать экранирование из-за ветра, нарушающего газовую защиту.
2. Чистый базовый материал имеет решающее значение
В отличие от сварки штучными электродами, процессы MIG/MAG менее терпимы к грязным, ржавым, маслянистым или окрашенным поверхностям. Ограниченное количество раскислителей в присадочной проволоке означает, что загрязняющие вещества могут легко вызывать дефекты сварки, такие как непровар, трещины или пористость. Всегда удаляйте поверхностные загрязнения с помощью механической или химической очистки перед сваркой.
3. Правильные настройки полярности
Сварка MIG/MAG обычно использует DCEN (электрод постоянного тока отрицательный) или DCEP (электрод постоянного тока положительный) в зависимости от проволоки и процесса. Большинство сплошных проволок (MIG) требуют DCEP, в то время как некоторые порошковые проволоки могут отличаться. Использование неправильной полярности серьезно повлияет на стабильность дуги и проплавление.
4. Скорость подачи проволоки и баланс напряжения
Достижение стабильной дуги зависит от правильного сочетания скорости подачи проволоки и напряжения. Неправильные настройки могут привести к неустойчивому поведению дуги, прожогам, плохому проплавлению или чрезмерному разбрызгиванию. Ознакомьтесь с рекомендациями производителя или выполните пробные сварные швы для точной настройки параметров.
5. Знание положения сварки
MIG/MAG проще в плоских и горизонтальных положениях, но вертикальная или потолочная сварка требует дополнительного контроля, часто с использованием короткозамкнутого переноса или импульсного распыления. Это может привести к большему разбрызгиванию и снижению качества сварки, если не обращаться с ним осторожно.
6. Техническое обслуживание сопла и наконечника
Со временем контактный наконечник и сопло могут накапливать брызги и мусор, что может повлиять на подачу проволоки и качество дуги. Регулярно очищайте и заменяйте изношенные расходные материалы, чтобы избежать нестабильности дуги или проблем с защитой газа.
7. Правильный угол наклона горелки и скорость перемещения
Неправильные углы горелки или чрезмерная скорость перемещения могут привести к плохому профилю шва, подрезу или неполному сплавлению. Поддерживайте рабочий угол около 10–15° и постоянную скорость перемещения, чтобы обеспечить гладкие, ровные сварные швы.
8. Соответствующие средства индивидуальной защиты (СИЗ)
Сварка MIG/MAG производит интенсивное ультрафиолетовое излучение, брызги и пары, требуя от сварщиков носить надлежащую защитную экипировку. Это включает в себя шлемы с правильным затемнением, огнестойкую одежду, перчатки и респираторы, когда это необходимо, особенно в закрытых помещениях.
9. Вентиляция и вытяжка дыма
Сварка MAG, особенно при использовании порошковой проволоки или при сварке оцинкованной стали, приводит к образованию вредных паров. Убедитесь, что сварочные зоны оборудованы надлежащей вентиляцией и системами вытяжки дыма для защиты операторов.
10. Правильное хранение и обращение с проводами
Сплошные и порошковые проволоки могут впитывать влагу, что приводит к пористости сварного шва. Храните их в сухих помещениях с контролируемой температурой и не прикасайтесь к ним голыми руками, чтобы предотвратить загрязнение.
Тщательно контролируя эти факторы, сварщики и бригады, занимающиеся обработкой на станках с ЧПУ, могут обеспечить высокое качество сварки MIG/MAG, сократить объем доработок и повысить безопасность труда. Эти методы необходимы для получения стабильных результатов, особенно при изготовлении деталей из нержавеющей стали на станках с ЧПУ или других прецизионных компонентов.
Используйте сварку MIG, когда:
При сварке MIG (металл-инертный газ) используется инертный защитный газ, обычно аргон или смеси аргона и гелия, что делает этот метод идеальным для цветных металлов и чувствительных к коррозии применений.
Идеально подходит для алюминия, меди и нержавеющей стали.
MIG-сварка предпочтительна для сварки алюминия, меди и нержавеющей стали, поскольку инертные газы не вступают в реакцию с этими материалами, сохраняя их механические и химические свойства.
Когда важны высокое качество сварки и внешний вид
Поскольку сварка MIG обеспечивает чистые сварные швы без брызг, она идеально подходит для эстетичных сварных швов в таких отраслях, как автомобилестроение, авиакосмическая промышленность и производство мебели, где внешний вид сварного шва имеет значение.
Для тонких материалов
Сварка MIG более контролируема при более низких амперах, что делает ее пригодной для листового металла или тонкостенных компонентов. Она сводит к минимуму прожоги и деформации.
Внутренние помещения, контролируемая среда
Сварка MIG требует защитного газа, который легко разрушается ветром. Используйте его в помещении или в защищенных средах, где можно поддерживать газовую защиту.
Используйте сварку MAG, когда:
При сварке MAG (Metal Active Gas) используется активный защитный газ, обычно это смеси CO₂ или аргона и CO₂, что делает ее более подходящей для углеродистых и низколегированных сталей.
Идеально подходит для мягкой стали и конструкций
Сварка MAG экономически эффективна для мягкой стали, что делает ее популярным процессом в строительстве, судостроении, тяжелом машиностроении и на производственных предприятиях.
Когда приоритет отдается проникновению и производительности
Сварка MAG обеспечивает глубокое проплавление и часто применяется с высокой скоростью подачи проволоки, что делает ее эффективной для толстых материалов и задач с высокой производительностью наплавки.
Для наружных или менее контролируемых условий (сварка порошковой сталью MAG)
Использование порошковой проволоки (FCAW) при сварке MAG обеспечивает самозащиту, что делает ее более подходящей для использования на открытом воздухе или в условиях, когда ветер может нарушить газовую защиту.
Когда стоимость имеет значение
Сварка MAG, как правило, более экономична, чем MIG, благодаря более низкой стоимости газа CO₂ и высокой производительности, что делает ее идеальной для крупномасштабного производства.
Таблица быстрого сравнения
| Критерии |
Сварка MIG |
Сварка МАГ |
| Защитный газ |
Инертный (аргон, аргон/гелий) | Активный (CO₂, смесь аргона/CO₂) |
| Материалы |
Алюминий, нержавеющая сталь, медь | Мягкая сталь, низколегированная сталь |
| Внешний вид сварного шва |
Более чистый, гладкий, с меньшим разбрызгиванием | Немного больше брызг |
| Проникновение |
Умеренный (подходит для тонких материалов) | Глубокий (подходит для толстых материалов) |
| Сварочная среда |
В помещении, контролируемый | В помещении или на открытом воздухе (при использовании порошковой проволоки) |
| Стоимость |
Выше (газ + точность) | Ниже (особенно с CO₂) |
| Тип приложения |
Автомобилестроение, авиакосмическая промышленность, мебель | Строительство, судостроение, промышленное производство |
Резюме:
Вам нужна помощь в выборе между MIG и MAG для вашего конкретного проекта по обработке деталей на станках с ЧПУ?
Мастерство в сварке MIG (металл-инертный газ) и MAG (металл-активный газ) имеет решающее значение для поставки высококачественных сварных компонентов в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, строительство и изготовление на заказ. На заводах по обработке с ЧПУ экспертного уровня сварка MIG/MAG — это больше, чем просто процесс, — это точная дисциплина, требующая глубоких знаний материалов, параметров и методов для соответствия строгим стандартам.
Знания квалифицированного оператора
Опытные сварщики понимают нюансы газовых смесей, выбора проволоки, настроек напряжения и скоростей перемещения, которые влияют на целостность сварного шва. Например, небольшие изменения в составе защитного газа или угле наклона горелки могут повлиять на глубину проплавления и качество шва. Опытные специалисты могут быстро адаптироваться к этим переменным для получения стабильно прочных и бездефектных соединений.
Специфическая экспертиза материалов
Не все металлы свариваются одинаково. Сварка MIG отлично подходит для алюминия и нержавеющей стали, тогда как MAG идеально подходит для мягкой и низколегированной стали. Специалист по сварке знает, какой метод лучше всего подходит для конкретного применения и как подготовить каждый материал, чтобы предотвратить такие проблемы, как пористость, разбрызгивание или плохое сплавление — что особенно важно для производства высокоточных деталей с ЧПУ, требующих вторичной сварки.
Расширенное позиционирование и управление приспособлениями
Сварка в негоризонтальных положениях (вертикальных, потолочных) требует передовой техники. Сертифицированные сварщики MIG/MAG обучены управлять ванной, скоростью подачи проволоки и подводом тепла для получения структурно прочных сварных швов в сложных ориентациях — что необходимо для архитектурных каркасов, сосудов под давлением или индивидуальных корпусов.
Предотвращение дефектов и обеспечение качества
При надлежащем обучении профессионалы могут избежать распространенных ошибок MIG/MAG, таких как подрез, холодный наплыв или отсутствие сплавления. Экспертиза включает не только визуальный осмотр, но и методы неразрушающего контроля, чтобы гарантировать соответствие сварного шва стандартам ISO, AWS или DIN.
Интеграция с процессами ЧПУ
Для современных заводов по обработке, таких как VMT, опыт сварки должен соответствовать рабочим процессам ЧПУ. Это включает сварку деталей с точными допусками, обеспечение контроля искажений и поддержание соответствия обработанным элементам. Интеграция позволяет сварным узлам идеально вписываться в многокомпонентные системы с ЧПУ, повышая эффективность и функциональность деталей.
Сотрудничество с заводом по обработке на станках с ЧПУ, специализирующимся на сварке MIG/MAG
Такие фабрики, как VMT, объединяют опыт сварки MIG и MAG с услугами по обработке на станках с ЧПУ для поставки деталей, изготовленных по индивидуальному заказу, которые соответствуют как механическим, так и эстетическим стандартам. Будь то корпуса из нержавеющей стали, автомобильные рамы или промышленное оборудование, их опытные специалисты по сварке гарантируют, что каждое соединение будет способствовать общей производительности и долговечности вашего продукта.
Сварка MIG/MAG выделяется как высокоэффективный и универсальный процесс сварки, играющий решающую роль в современном производстве, особенно в отраслях, связанных с обработкой деталей на станках с ЧПУ и предоставлением услуг по обработке на станках с ЧПУ . Используя различные защитные газы, сварка MIG (сварка в среде инертного металла) и MAG (сварка в среде активного металла) позволяет обрабатывать широкий спектр металлов и сплавов, обеспечивая чистые, прочные и высококачественные сварные швы, подходящие для всего, от автомобилестроения до аэрокосмической отрасли и производства тяжелого машиностроения.
Понимание принципов работы — таких как различные типы дуг и режимы переноса металла — помогает оптимизировать качество сварки, обеспечивая точные и надежные соединения. Основные различия между MIG и MAG в основном касаются защитного газа, который влияет на процесс сварки, стоимость и совместимость материалов. Эти знания позволяют предприятиям, занимающимся обработкой на станках с ЧПУ , и поставщикам услуг выбирать оптимальный метод сварки в зависимости от требований проекта, типов материалов и условий окружающей среды.
Широкое применение сварки MIG/MAG демонстрирует ее адаптивность в производственных секторах, от конструкционной стали и строительства до медицинских приборов и деталей, обработанных на станках с ЧПУ. Более того, преимущества сварки MIG/MAG, такие как множество режимов работы, высокая производительность и возможность сварки во всех положениях, делают ее незаменимой технологией для крупносерийного и точного производства.
Хотя существуют некоторые ограничения, такие как чувствительность к внешним условиям и требованиям к подготовке материала, сильные стороны сварки MIG/MAG значительно перевешивают ее недостатки, особенно в сочетании с передовыми возможностями обработки на станках с ЧПУ. Объединяя эти технологии, производители могут добиться превосходного качества продукции, сократить сроки производства и поддерживать конкурентоспособные цены.
Для компаний, ищущих надежные заводы по обработке на станках с ЧПУ и сварке деталей с ЧПУ, освоение процессов сварки MIG/MAG открывает четкий путь к повышению эффективности производства и соблюдению строгих отраслевых стандартов. Это всестороннее понимание сварки MIG/MAG дает компаниям необходимые знания для принятия обоснованных решений, обеспечивая оптимальную производительность и долгосрочный успех в конкурентной производственной среде.
1. В чем разница между сваркой MIG/MAG и TIG?
Сварка MIG/MAG использует непрерывно подаваемую проволоку и защитный газ для быстрой и эффективной сварки, идеально подходящей для производства. Сварка TIG, с другой стороны, использует неплавящийся вольфрамовый электрод и медленнее, но обеспечивает большую точность и более чистую отделку. MIG/MAG лучше подходит для скорости и более толстых материалов; TIG предпочтительнее для тонких материалов и высокого эстетического качества.
2. Какая самая большая ошибка при сварке MIG?
Наиболее распространенной ошибкой является плохое покрытие защитным газом, что приводит к пористости и слабым сварным швам. Другие проблемы включают неправильную скорость подачи проволоки, плохую подготовку поверхности и неправильный угол горелки, все из которых могут повлиять на целостность сварного шва.
3. Почему нельзя сваривать нержавеющую сталь методом MIG?
Вы можете сваривать нержавеющую сталь методом MIG, но для этого требуется особая смесь защитного газа (часто аргон с CO₂ или O₂) и проволока, совместимая с нержавеющей сталью. Использование стандартной стальной проволоки MIG или защитного газа только с CO₂ поставит под угрозу коррозионную стойкость и качество сварки.
4. Можно ли сваривать алюминий методом MIG?
Да, сварка алюминия методом MIG возможна с использованием катушечного пистолета или системы push-pull, чистого аргона и алюминиевой проволоки. Однако для этого требуются точные настройки и высокая скорость перемещения, чтобы предотвратить прожоги и окисление.
5. Почему нержавеющую сталь так трудно сваривать?
Нержавеющая сталь имеет низкую теплопроводность и высокие показатели расширения, что делает ее склонной к короблению, искажению и растрескиванию. Она также требует чистых поверхностей и точного контроля подвода тепла для поддержания коррозионной стойкости и механических свойств.
6. Можно ли сваривать медь методом MIG?
Да, но сварка меди методом MIG является сложной из-за ее высокой теплопроводности, которая быстро рассеивает тепло. Она требует высокой силы тока, защитного газа аргона и специальной проволоки (обычно раскисленной меди или медно-кремниевых сплавов).
7. Можно ли сваривать латунь?
Сварка латуни возможна, но сложна. Латунь содержит цинк, который испаряется при высокой температуре, выделяя токсичные пары и вызывая пористость. Для соединения латуни обычно предпочитают пайку или сварку TIG с присадкой.
8. Можно ли сваривать трубы методом MIG?
Сварку MIG можно использовать для сварки труб, особенно в конструкционных или ненапорных системах, однако для критических или высоконапорных трубопроводов, как правило, предпочтительны методы TIG или Stick (SMAW) для лучшего контроля и проплавления.
9. Почему проволока для сварки MIG выглядит как медь?
Медный цвет достигается за счет медного покрытия проволоки, которое улучшает электропроводность, снижает окисление и улучшает характеристики подачи проволоки.
10. Латунь лучше паять или варить?
Пайка более прочная и термостойкая, чем пайка. Обычно она предпочтительна при соединении латунных компонентов, которые должны выдерживать механическое напряжение, тогда как пайка используется для деликатных или низконапряженных соединений.
11. Можно ли сваривать чугун?
Да, но чугун хрупкий и чувствителен к теплу. Для предотвращения растрескивания требуются специальные присадочные прутки, предварительный нагрев и медленное охлаждение. MIG используется редко; более подходит ручная или TIG-сварка.
12. Можно ли использовать JB Weld на латуни?
JB Weld (эпоксидная смола) может склеивать латунь для неструктурного ремонта. Это не замена сварке для деталей, подверженных воздействию тепла, напряжения или давления, но может быть полезно для небольших исправлений или герметизации.
13. В чем разница между сваркой MIG/MAG и сваркой MMA?
MMA (ручная дуговая сварка металлическим электродом) или сварка палкой использует расходуемый электрод без защитного газа, идеально подходит для наружных и тяжелых условий эксплуатации. MIG/MAG требует защитного газа и подачи проволоки, что делает ее более быстрой и эффективной, но менее портативной.
14. Как короткий вылет влияет на сварку MIG/MAG?
Короткий вылет (расстояние от контактного наконечника до заготовки) увеличивает плотность тока, что приводит к более горячей дуге и более глубокому проникновению. Однако это также увеличивает риск перегрева наконечника и разбрызгивания. Поддержание постоянного вылета является ключом к качеству.
15. Что такое метод сварки MAG?
Сварка MAG (Metal Active Gas) — это тип процесса GMAW, в котором для защиты дуги используются активные газы (например, CO₂ или смеси аргона и CO₂). Обычно применяется для сварки мягких и низколегированных сталей, обеспечивая прочные и экономичные сварные швы.
16. Сварка MAG — это то же самое, что и сварка электродами?
Нет. При сварке MAG используется подача проволоки и защитный газ, тогда как при сварке штучными электродами (MMA) используется ручной стержень (электрод), который обеспечивает собственную защиту с помощью флюса. MAG быстрее и чище, но менее портативен.
17. Какой метод сварки самый прочный?
Сварка TIG часто считается самой сильной для точности и качества сварки, особенно на тонких металлах. Однако сварка под флюсом (SAW) и дуговая сварка порошковой проволокой (FCAW) более эффективны для более толстых материалов и промышленного применения из-за их глубокого проникновения и высокой скорости осаждения.


 +86 15099911516




 Читать далее