16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 391 | Опубликовано VMT 26 мая 2021 г.


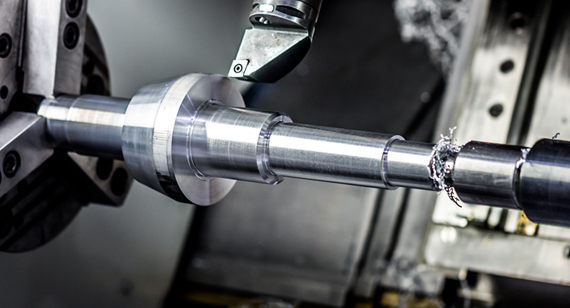
Валы — это распространённый тип деталей. Их конструкция представляет собой вращающееся тело, длина которого обычно больше диаметра. Они широко используются в различном механическом оборудовании для поддержки компонентов трансмиссии, передачи крутящего момента и восприятия нагрузок. Обработка валов на станках с ЧПУ должна соответствовать определённым правилам. В этой статье вы можете узнать о конкретных этапах обработки и некоторых вопросах, требующих внимания.
1. Основной маршрут обработки деталей вала
Первый - это маршрут обработки от черновой до получистовой обработки, а затем до чистовой обработки. Это также самый важный маршрут процесса, выбранный для обработки внешнего круга деталей вала из обычных материалов; второй - от черновой до получистовой обработки. Затем к черновой шлифовке и, наконец, принять маршрут обработки тонкого шлифования. Для материалов из черных металлов и требований к точности, требований к шероховатости поверхности невелики, а детали, которые необходимо закалить, этот маршрут обработки является наилучшим выбором, поскольку шлифование является наиболее идеальной последующей процедурой обработки; третий маршрут - от черновой до получистовой обработки, затем чистовая обработка и алмазная токарная обработка.
Этот маршрут обработки специально используется для обработки цветных металлов, поскольку цветные металлы имеют низкую твердость и легко блокируются. Зазор между зернами песка обычно нелегко получить требуемую шероховатость поверхности шлифованием, и необходимо использовать процедуры тонкой токарной обработки и алмазной токарной обработки; последний маршрут обработки - от черновой токарной обработки до получистовой токарной обработки, затем к грубой шлифовке и тонкой шлифовке, чистовая обработка выполняется в последнюю очередь.
Этот маршрут обработки часто используется для деталей, закаленных для черных металлов, и требует более высокой точности и меньших значений шероховатости поверхности.
Что касается вышеизложенных соображений, то, по сути, если вы сможете организовать специальный контроль, ваша эффективность значительно повысится. Более того, цена обработки на станках с ЧПУ в Дунгуане может контролироваться во времени, а конкретные детали разницы в цене могут быть подробно проанализированы. Поэтому, когда вы делаете выбор, вы должны убедиться, что вы знаете все это, и не будет неправильного выбора.
2. Предварительная обработка деталей вала
Перед обточкой внешнего круга деталей вала необходимо провести некоторые подготовительные процессы. Это процесс предварительной обработки деталей вала. Наиболее важным подготовительным процессом является правка. Так как заготовка заготовки часто изгибается и деформируется в процессе изготовления, транспортировки и хранения. Для обеспечения надежного зажима и равномерного распределения припуска на обработку в холодном состоянии для правки используют различные прессы или правильные машины.
3. Базовая точка позиционирования для обработки деталей вала.
Во-первых, центральное отверстие заготовки используется в качестве опорного положения для обработки. При обработке деталей вала важными проявлениями точности позиционирования являются соосность наружной поверхности, конического отверстия и резьбовой поверхности, а также перпендикулярность торца к оси вращения.
Эти поверхности, как правило, основываются на осевой линии вала в качестве проектной точки отсчета, а центральное отверстие используется для позиционирования, что соответствует принципу перекрытия точек отсчета. Центральное отверстие является не только точкой позиционирования во время токарной обработки, но и точкой позиционирования и контрольной точкой для других технологических процессов, что соответствует принципу единой точки отсчета. При использовании двух центральных отверстий для позиционирования можно максимально эффективно обрабатывать несколько внешних окружностей и торцевых поверхностей за один зажим.


 +86 15099911516




 Читать далее