
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ
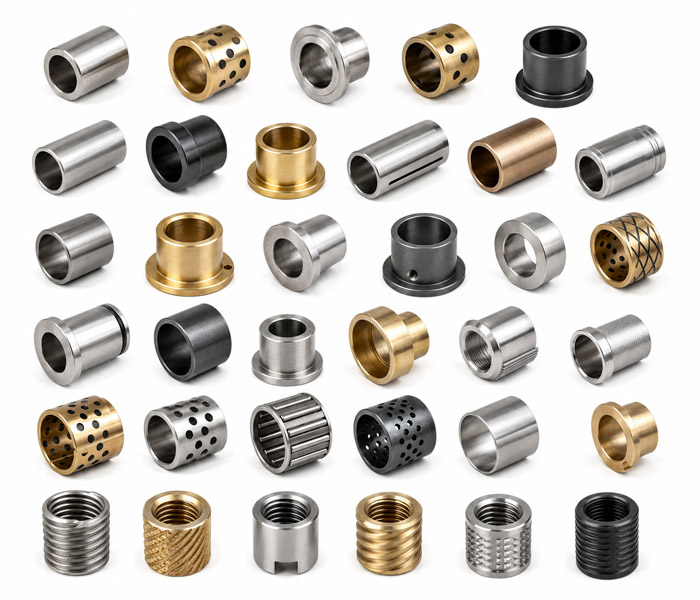
Компания VMT производит на заказ втулки и гильзы с ЧПУ-обработкой, отличающиеся жесткими допусками по внутреннему и внешнему диаметру, контролем соосности, износостойкими материалами и отчетами о проверке качества. Загрузите CAD-модель для получения коммерческого предложения.
 Жесткий контроль допусков по внутреннему и внешнему диаметру (до ±0.005 мм) для надежной посадки вала и корпуса.
Контроль соосности, округлости и качества поверхности для плавного движения.
Индивидуальный инженерный анализ и проверка технологичности производства для снижения деформаций, неплотного прилегания и рисков при сборке.
Более 100 вариантов материалов и отделки поверхности, с возможностью предоставления отчетов о проверке материалов.
От изготовления прототипов до стабильного серийного производства.
1 день на изготовление прототипов и механическую обработку.
Быстрый расчет стоимости за 2 часа.
Минимальный объем заказа: 0 шт.
Выход 98%


Ищете изготовленные на заказ на станках с ЧПУ втулки, гильзы или услуги быстрого прототипирования для вашего следующего проекта? Вы обратились по адресу. Независимо от того, нужны ли вам гладкие втулки, фланцевые втулки, резьбовые втулки, валы, распорные втулки, подшипниковые втулки, направляющие втулки, износостойкие втулки или изготовленные на заказ цилиндрические опорные компоненты, VMT предлагает надежные решения для прототипирования и производства, адаптированные к вашим конкретным требованиям.
Обладая обширным опытом работы с производителями оригинального оборудования, разработчиками продукции, производителями оборудования, робототехническими компаниями, поставщиками автомобильных компонентов, компаниями по производству медицинского оборудования и брендами промышленного оборудования, мы помогаем воплотить ваши требования к посадке, перемещению и сборке в высококачественные прецизионные механически обработанные компоненты. Наши передовые возможности обработки на станках с ЧПУ (токарные и фрезерные станки), швейцарской механической обработки, токарно-фрезерной обработки, чистовой обработки поверхности и быстрого прототипирования гарантируют, что каждая втулка и гильза будут соответствовать вашим требованиям к допускам по внутреннему и внешнему диаметру, концентричности, округлости, чистоте поверхности, износостойкости, посадке при сборке и стабильности партии.
Мы предлагаем широкий выбор материалов, которые помогут вам сбалансировать прочность, износостойкость, защиту от коррозии, фрикционные характеристики, вес, стоимость и долгосрочную надежность. От разработки концепции и проверки прототипов до мелкосерийного и крупносерийного производства, VMT помогает вам сократить сроки выполнения заказов, снизить производственные риски, повысить надежность сборки и быстрее вывести на рынок высококачественные втулки и гильзы, изготовленные на заказ.
Получите мгновенное предложение
Распространенные проблемы с втулками и гильзами, которые мы поможем вам решить.
Втулка или гильза могут выглядеть простыми, но небольшие ошибки в размере отверстия, наружном диаметре, соосности, качестве поверхности или выборе материала могут напрямую повлиять на производительность сборки, стабильность движения, срок службы и качество серийного производства. Компания VMT помогает клиентам выявлять эти риски на ранних стадиях и предоставляет решения для высокоточной обработки на станках с ЧПУ, позволяющие повысить точность подгонки, уменьшить деформацию и обеспечить стабильную работу от прототипа до серийного производства.
Свободный или слишком тесный крой
Скрытый риск
Решение VMT
Плохая соосность и биение
Скрытый риск
Решение VMT
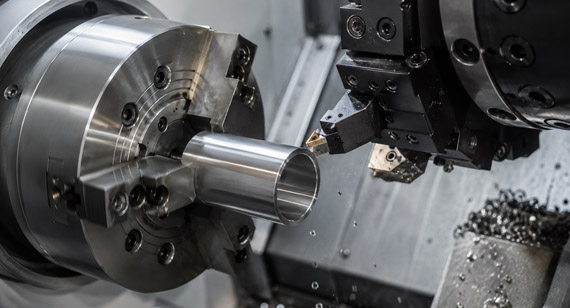
Деформация тонкостенной втулки
Скрытый риск
Решение VMT
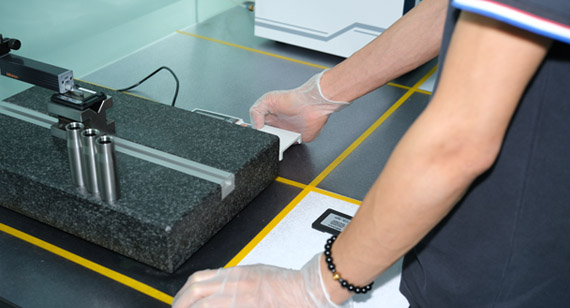
Шероховатая поверхность отверстия и быстрый износ
Скрытый риск
Решение VMT
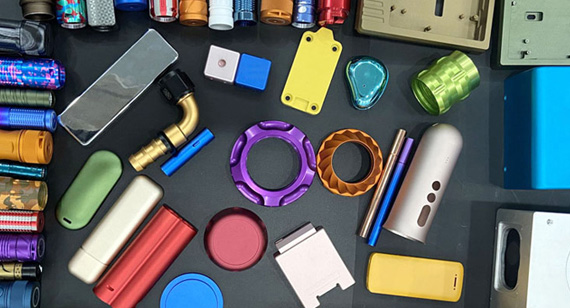
Неправильный выбор материала или обработки поверхности.
Скрытый риск
Решение VMT
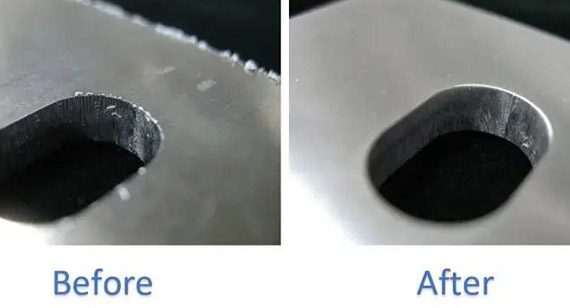
Заусенцы, острые края и повреждения при сборке.
Скрытый риск
Решение VMT
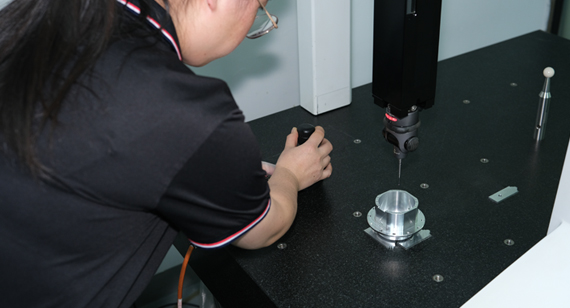
Непостоянное качество партии
Скрытый риск
Решение VMT
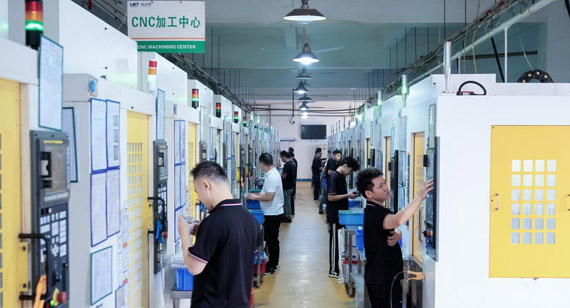
Обрабатывающая обработка, финишная обработка, контроль качества и доставка осуществляются разными поставщиками?
Скрытый риск
Решение VMT
Изготовление втулок и гильз на заказ с помощью станков с ЧПУ.
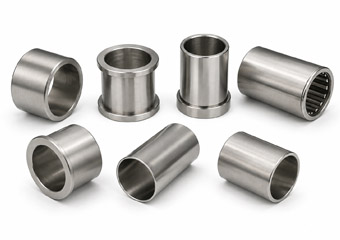
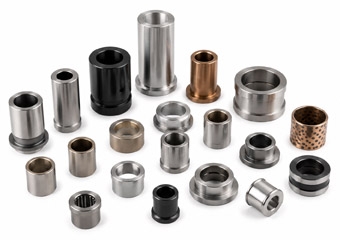
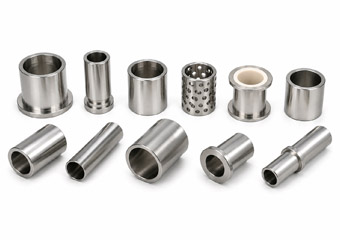
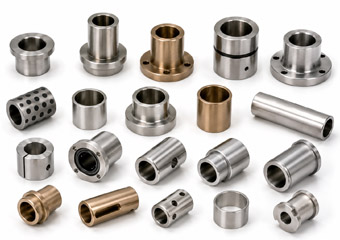
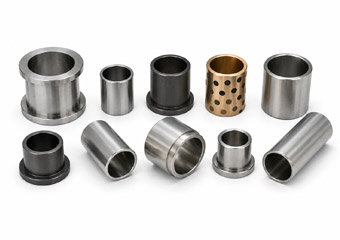
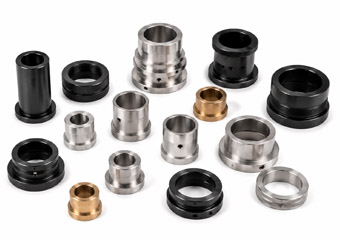
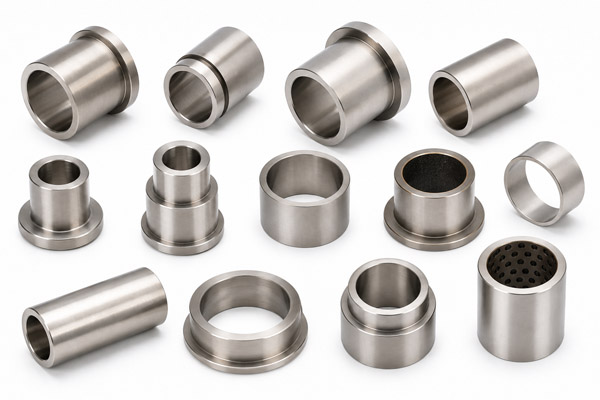
Компания VMT производит на заказ втулки и гильзы с ЧПУ для более чем 1000 клиентов из сферы промышленного оборудования, робототехники, автомобилестроения, медицины и прецизионных приборов, от прототипов до серийного производства. Изображения продукции публикуются с разрешения заказчика.
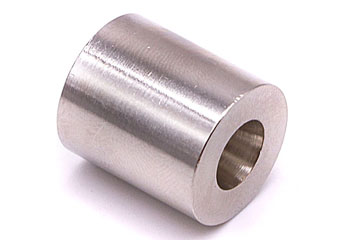
Втулки, изготовленные на станках с ЧПУ.
Латунные или нержавеющие стальные втулки скольжения изготавливаются на станках с ЧПУ для опоры вала и скользящих узлов, затем полируются или пассивируются с допусками по внутреннему и внешнему диаметру до ±0.005 мм для более плавной посадки и увеличения срока службы.
Подробнее
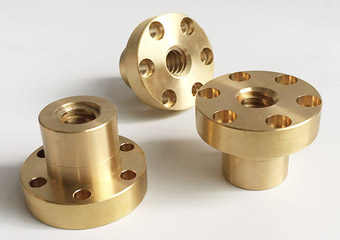
Фланцевые втулки, изготовленные на станках с ЧПУ.
Фланцевые втулки из бронзы или алюминия обрабатываются на станках с ЧПУ для осевого позиционирования и поддержки нагрузки, а затем анодируются или полируются для повышения коррозионной стойкости, стабильности сборки и износостойкости.
Подробнее
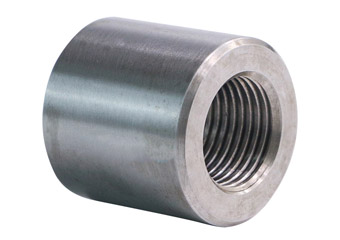
Резьбовые втулки, изготовленные на станках с ЧПУ.
Резьбовые втулки из нержавеющей стали или латуни изготавливаются на станках с ЧПУ и нарезаются с высокой точностью для усиления соединений, а затем пассивируются или покрываются гальваническим покрытием для повышения прочности резьбы, коррозионной стойкости и надежности при многократной сборке.
Подробнее
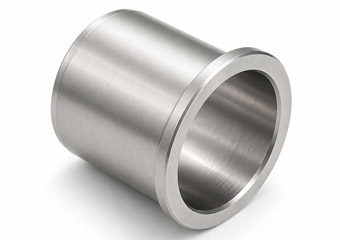
Втулки, изготовленные на станках с ЧПУ методом запрессовки.
Втулки из легированной или нержавеющей стали, предназначенные для запрессовки, изготавливаются на станках с ЧПУ с контролируемым допуском по внешнему диаметру до ±0.005 мм, а затем подвергаются термообработке или гальваническому покрытию для обеспечения надежной посадки и долговечности.
Подробнее
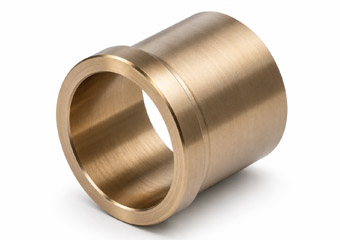
Износостойкие втулки, изготовленные на станках с ЧПУ.
Износостойкие втулки из бронзы, нержавеющей стали или полиоксиметилена изготавливаются на станках с ЧПУ для механизмов скольжения и вращения, затем полируются, пассивируются или покрываются, при этом шероховатость поверхности может достигать Ra 0.2 мкм для снижения трения.
Подробнее
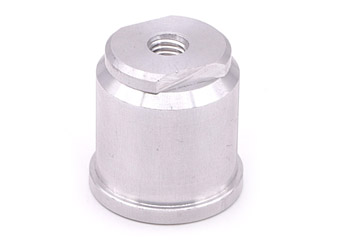
Направляющие втулки, изготовленные на станках с ЧПУ.
Втулки направляющих из инструментальной стали или нержавеющей стали подвергаются прецизионной расточке и шлифовке для установки направляющих штифтов или валов, а затем термообработке или пассивации для повышения точности отверстий, соосности и срока службы.
Подробнее
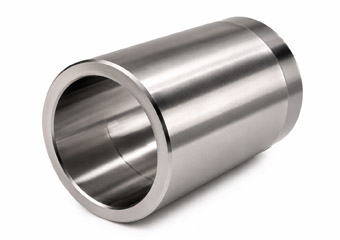
Втулки валов, изготовленные на станке с ЧПУ.
Втулки валов из нержавеющей стали, бронзы или легированной стали изготавливаются на станках с ЧПУ для защиты валов и узлов перемещения, а затем полируются, покрываются гальваническим покрытием или подвергаются термообработке для уменьшения износа, коррозии и повреждения валов.
Подробнее
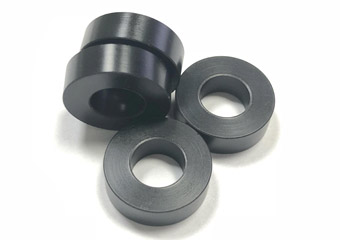
Втулки-проставки, изготовленные на станке с ЧПУ.
Алюминиевые, нержавеющие или латунные распорные втулки обрабатываются на станках с ЧПУ для обеспечения точного зазора и позиционирования, а затем анодируются, пассивируются или полируются для улучшения однородности длины, внешнего вида и надежности сборки.
Подробнее
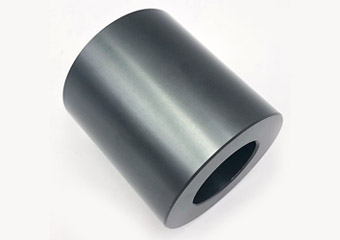
Втулки подшипников, изготовленные на станках с ЧПУ.
Втулки подшипников из нержавеющей или легированной стали обрабатываются на станках с ЧПУ методом токарной обработки и расточки для обеспечения опоры и соосности подшипника, а затем шлифуются, пассивируются или подвергаются термообработке для улучшения соосности, качества поверхности и стабильности вращения.
Подробнее
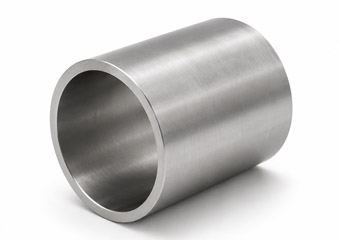
Тонкостенные втулки, изготовленные на станках с ЧПУ.
Тонкостенные втулки из алюминия или нержавеющей стали изготавливаются на станках с ЧПУ с контролируемыми параметрами зажима и резки, а затем анодируются или пассивируются для уменьшения деформации, риска коррозии и вариативности партии.
Подробнее
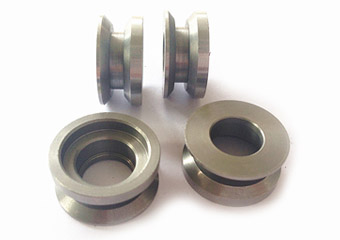
Втулки роликов, изготовленные на станках с ЧПУ.
Втулки роликов из нержавеющей стали, бронзы или легированной стали обрабатываются на станках с ЧПУ и подвергаются расточке для установки роликов, валов и узлов трансмиссии, после чего полируются, покрываются гальваническим покрытием или подвергаются термообработке с допусками по внутреннему и внешнему диаметру до ±0.005 мм для повышения износостойкости, стабильности вращения и срока службы.
Подробнее
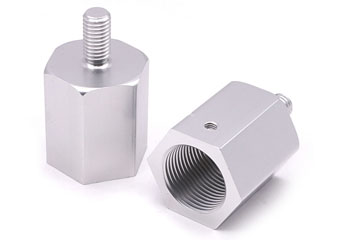
Резьбовые вставки-втулки, изготовленные на станках с ЧПУ.
Втулки с резьбовыми вставками из нержавеющей стали, латуни или легированной стали изготавливаются на станках с ЧПУ и нарезаются внутренней или наружной резьбой для усиленного крепления, ремонта и многократной сборки, а затем пассивируются или покрываются гальваническим покрытием для повышения прочности резьбы, коррозионной стойкости и надежности соединения в течение длительного времени.
Подробнее
Кронштейны и крепления для станков с ЧПУ для различных отраслей промышленности.
Компания VMT производит на заказ втулки и гильзы, изготовленные на станках с ЧПУ, для различных отраслей промышленности, где точность посадки, износостойкость, соосность и стабильность сборки имеют решающее значение. Эти детали не являются стандартными компонентами, имеющимися в наличии. Они изготавливаются на заказ в соответствии с чертежами заказчика, материалами, требованиями к допускам и реальными условиями эксплуатации.
100+
Наборы машин
120+
Страны доставки
100,000+
Изготовленные детали
Возможности станков с ЧПУ для изготовления прецизионных втулок и гильз.
Компания VMT предоставляет услуги по токарной, фрезерной, швейцарской механической обработке, токарно-фрезерной обработке, шлифованию и прецизионному контролю качества для изготовления втулок и гильз на заказ, помогая клиентам решать проблемы, связанные с допусками по внутреннему и внешнему диаметру, концентричностью, деформацией, качеством поверхности и стабильностью партий, а также выбирать оптимальный технологический процесс для их задачи.
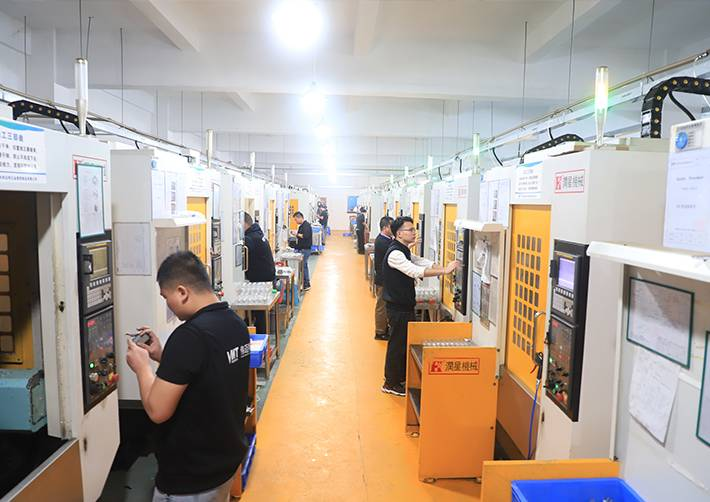
Фрезерные
Фрезерование на станках с ЧПУ используется для изготовления фланцев, пазов, отверстий и некруглых элементов. Оно позволяет изготавливать детали, обработанные на токарном станке, с дополнительными конструкциями. Типичный допуск составляет ±0.05 мм, регулируется в соответствии с чертежом.
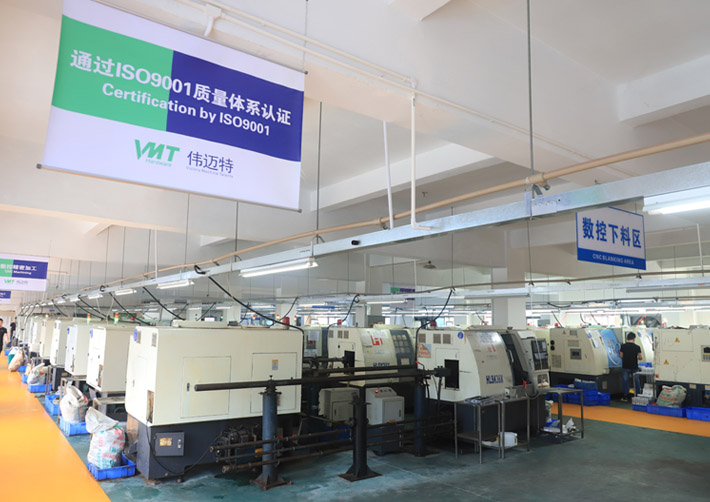
Токарная обработка с ЧПУ
Токарная обработка на станках с ЧПУ используется для изготовления круглых втулок и подшипников скольжения, требующих стабильной точности внутреннего и внешнего диаметров. Технология VMT позволяет контролировать ключевые диаметры в пределах ±0.005 мм и достигать чистоты поверхности Ra 1.6–0.8 мкм, улучшая посадку и стабильность.
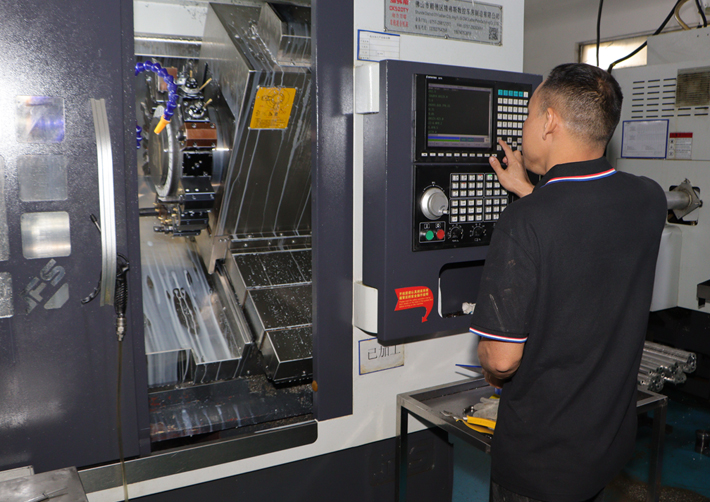
Токарно-фрезерная обработка в сочетании с ЧПУ-обработкой
Токарно-фрезерная обработка позволяет выполнить несколько операций за одну установку, улучшая соосность и точность. Идеально подходит для сложных втулок с резьбой, отверстиями и множеством элементов.
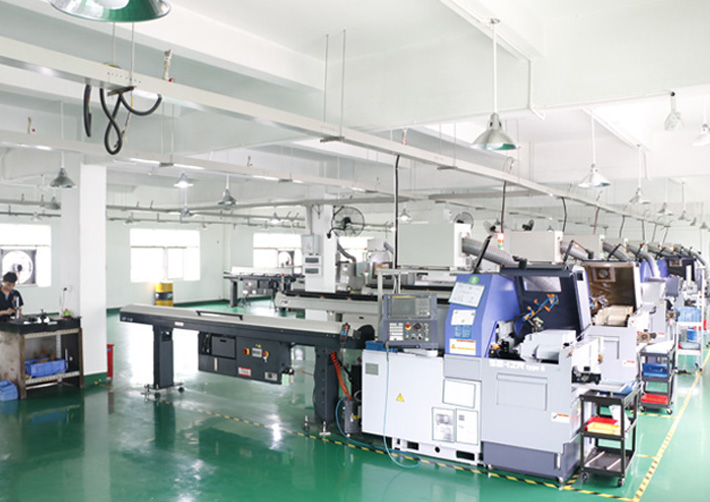
Швейцарская обработка с ЧПУ
Швейцарская технология обработки подходит для небольших, длинных и массово производимых втулок, требующих стабильной точности. Она обеспечивает допуск ±0.01 мм с превосходной стабильностью партии.
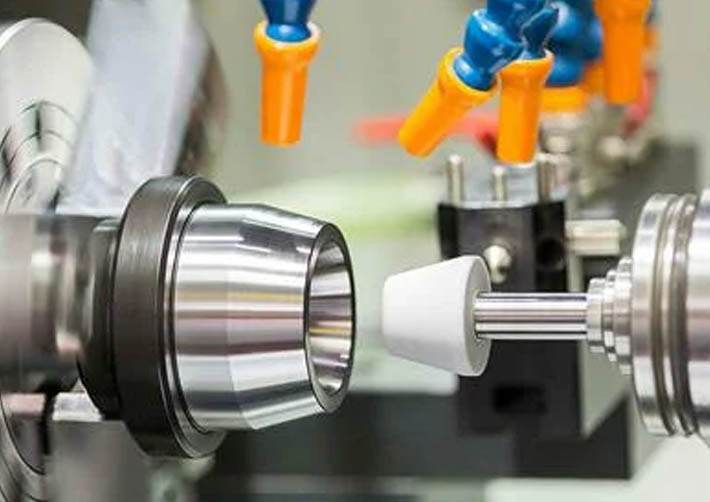
Шлифовка и отделка
Шлифовка улучшает округлость, точность и качество поверхности прецизионных втулок. Шероховатость поверхности может достигать Ra 0.2 мкм, что обеспечивает более плавное движение и более длительный срок службы.
Подробнее
Выбор материала для изготовления втулок и гильз на заказ с помощью станков с ЧПУ.
Выбор правильного материала имеет решающее значение для характеристик втулок и подшипников. Компания VMT помогает клиентам выбирать подходящие материалы, исходя из нагрузки, трения, износостойкости, коррозионной стойкости, смазки, веса, стоимости и требований к сборке.
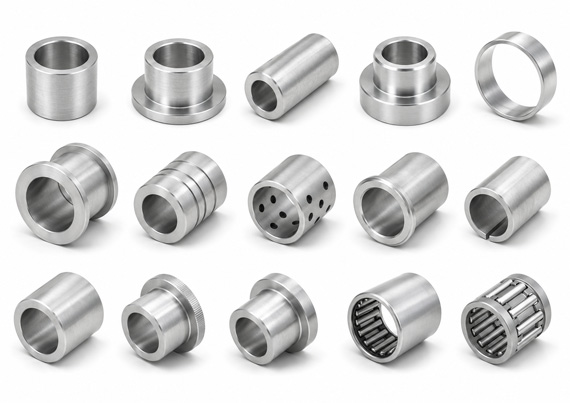
Втулки и гильзы из алюминия, изготовленные на станках с ЧПУ.
Алюминий идеально подходит для изготовления легких втулок, распорных втулок, центрирующих втулок и втулок для низких и средних нагрузок. Благодаря анодированию или твердому анодированию алюминиевые детали могут обладать улучшенной коррозионной стойкостью, лучшим внешним видом и сниженным весом.
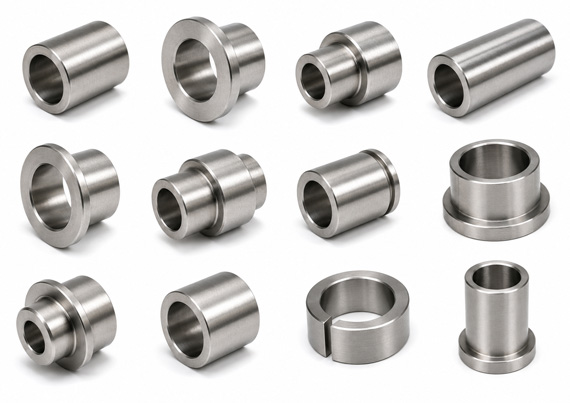
Втулки и гильзы из нержавеющей стали, изготовленные на станках с ЧПУ.
Нержавеющая сталь подходит для втулок и подшипниковых ступиц, используемых в коррозионностойких, высокопрочных и чистых поверхностных приложениях. Станки VMT изготавливают направляющие втулки, подшипниковые втулки, втулки валов и распорные втулки из нержавеющей стали с возможностью пассивации, полировки или гальванического покрытия для повышения долговечности и надежности сборки.
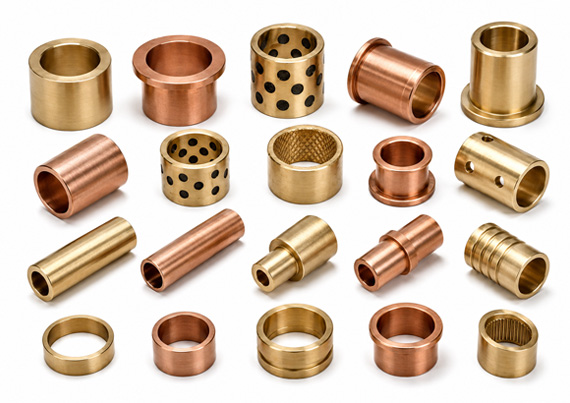
Латунные/медные втулки и гильзы, изготовленные на станках с ЧПУ.
Латунь и бронза обычно используются для изготовления втулок скольжения, вращения и износостойких втулок. Компания VMT производит гладкие втулки, фланцевые втулки, направляющие втулки и износостойкие втулки с контролируемой точностью отверстий и гладкой обработкой поверхности для снижения трения и увеличения срока службы.
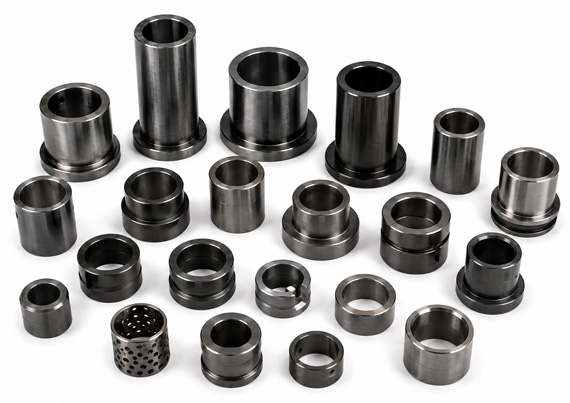
Втулки и гильзы из легированной и углеродистой стали, изготовленные на станках с ЧПУ.
Легированная и углеродистая сталь подходят для применения в высоконагруженных, ударопрочных и тяжелых втулках и гильзах. Компания VMT предлагает услуги по обработке на станках с ЧПУ, термообработке, шлифованию, оксидированию и нанесению покрытий для повышения прочности, твердости и износостойкости.
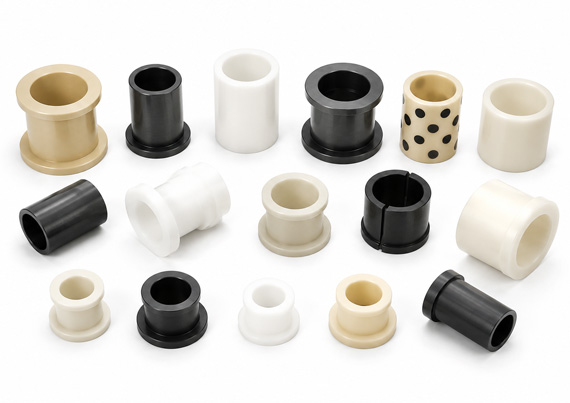
Втулки и гильзы, изготовленные на станках с ЧПУ из конструкционных пластмасс.
Полиоксиметилен (POM), ПТФЭ, полиэфиркетон (PEEK), полиамид (PA) и другие конструкционные пластмассы подходят для применения в легких, низкофрикционных, коррозионностойких или электроизоляционных конструкциях. Эти материалы помогают снизить уровень шума, трение, вес и требования к смазке в механизмах перемещения.
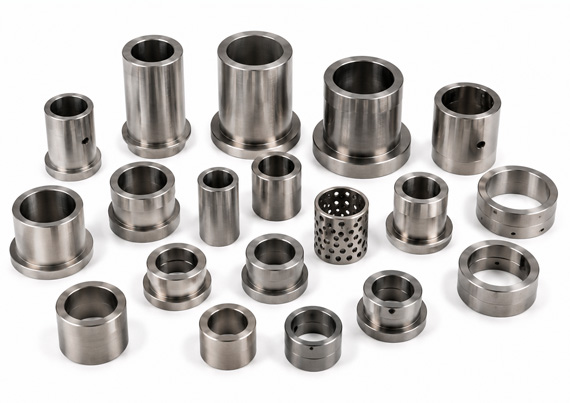
Втулки и гильзы из титана, изготовленные на станках с ЧПУ.
Титан используется в высокоэффективных областях применения, требующих малого веса, прочности, коррозионной стойкости и биосовместимости. Компания VMT производит на заказ титановые втулки и гильзы для медицинского, аэрокосмического, прецизионного оборудования и современных приборов.
Обработка поверхности втулок и гильз, изготовленных на станках с ЧПУ.
Обработка поверхности помогает улучшить износостойкость, защиту от коррозии, контроль трения, внешний вид и надежность сборки в долгосрочной перспективе.
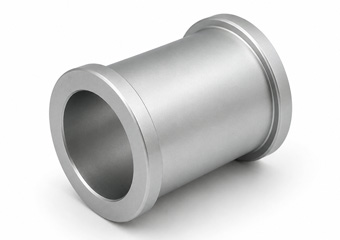
анодирование
Алюминиевые распорные втулки и облегченные втулки анодированы для улучшения коррозионной стойкости, внешнего вида поверхности и долговременной стабильности сборки.
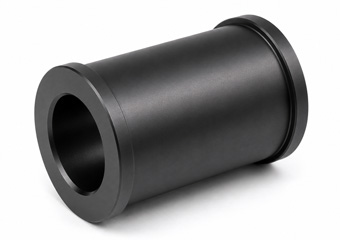
Жесткий анодирование
Износостойкие алюминиевые втулки и скользящие подшипники подвергаются твердому анодированию для повышения твердости поверхности, снижения трения и увеличения срока службы.
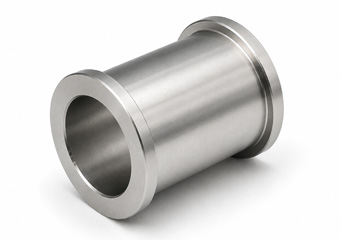
пассивация
Втулки направляющих и валы из нержавеющей стали подвергаются пассивации для повышения коррозионной стойкости, чистоты и надежности в сложных условиях эксплуатации.
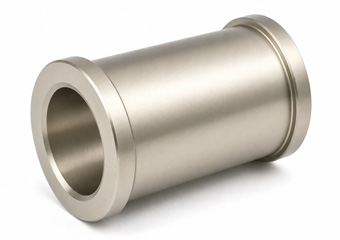
Никелирование
Химическое никелирование используется для стальных и нержавеющих стальных втулок с целью улучшения равномерной защиты от коррозии, износостойкости и стабильности размеров на сложных поверхностях.
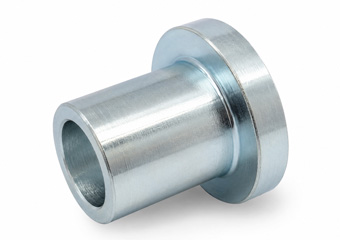
Цинковое покрытие
Втулки-проставки и запрессованные втулки из углеродистой стали имеют цинковое покрытие, обеспечивающее экономичную защиту от коррозии и стабильную работу на открытом воздухе.
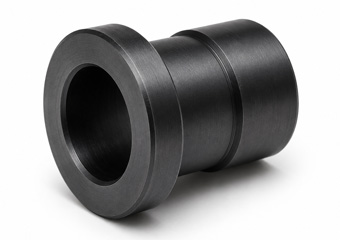
Черная окись
Стальные втулки валов и опорные втулки подвергаются черному оксидированию для улучшения внешнего вида, повышения коррозионной стойкости и защиты поверхности.
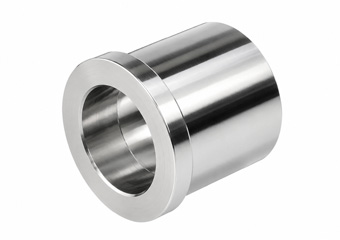
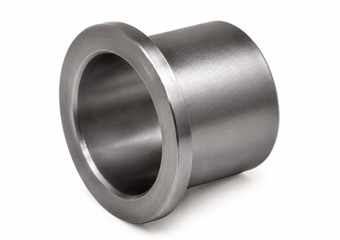
Полировка:
Втулки из латуни, нержавеющей стали и бронзы полируются для уменьшения шероховатости поверхности, улучшения характеристик скольжения и снижения трения.
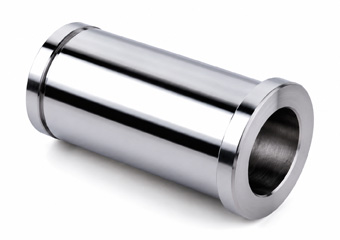
Дробление:
Прецизионные подшипниковые втулки и направляющие втулки шлифуются для улучшения округлости, точности отверстий, качества поверхности и стабильности движения.
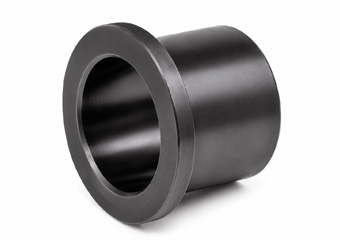
Жесткое хромирование
Твердое хромирование наносится на втулки валов, роликовые втулки и износостойкие втулки для повышения твердости поверхности, снижения износа и улучшения характеристик скольжения.
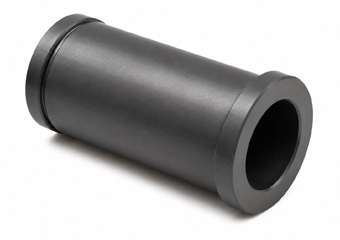
Азотирование / QPQ
Азотирование и обработка QPQ применяются для втулок и подшипников из легированной стали с целью повышения твердости поверхности, износостойкости, коррозионной стойкости и усталостной прочности.
Сухая пленочная смазка на основе ПТФЭ/Мос₂
Сухие пленочные покрытия из ПТФЭ или MoS₂ используются на скользящих втулках и направляющих для снижения трения, улучшения плавности движения и уменьшения потребности в смазке.
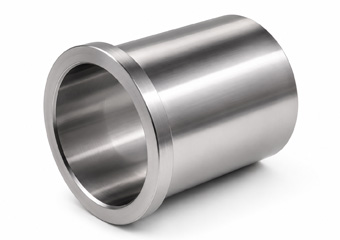
Хонингование / Притирка
Хонингование и притирка используются для прецизионной обработки отверстий под втулки и подшипниковые гильзы с целью повышения точности отверстий, округлости, качества поверхности и стабильности движения.
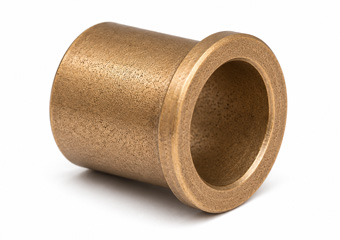
Масляная пропитка
Пропитка маслом широко используется для бронзовых втулок с целью улучшения самосмазывания, снижения трения и увеличения срока службы в системах скольжения.
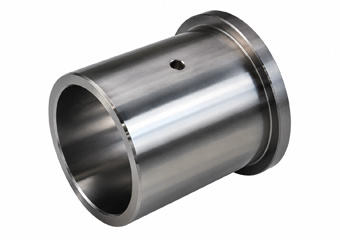
Термическая обработка
Износостойкие втулки и роликовые гильзы из легированной стали подвергаются термообработке для повышения твердости, прочности, несущей способности и износостойкости.
Для втулок и подшипников, изготовленных на станках с ЧПУ, контроль качества включает в себя не только проверку размеров. Каждая ключевая характеристика влияет на посадку вала, запрессовку, скольжение, стабильность вращения, износ и стабильность партии. Компания VMT придерживается строгого процесса контроля качества, начиная с проверки первого образца и заканчивая проверкой в процессе производства и окончательной проверкой. При обнаружении каких-либо проблем мы останавливаем производство, проводим анализ, исправляем, переделываем или изготавливаем деталь заново и повторно проверяем перед отгрузкой, чтобы обеспечить поставку без дефектов.
| Ключевой пункт проверки |
Что мы проверяем |
Если обнаружена проблема |
Корректирующие действия VMT |
Помощь клиенту |
| Допуск внутреннего диаметра |
Размер отверстия предназначен для посадки на вал, скользящего движения, запрессовки или сборки с подшипниками. При необходимости допуск по внутреннему диаметру может достигать ±0.005 мм. |
Диаметр отверстия слишком узкий, слишком свободный, конусообразный или нестабильный. |
Регулировка смещения инструмента, оптимизация процесса расточки или развертывания, повторный контроль с помощью калибровочных шаблонов, калибровочных пробок или координатно-измерительной машины. Несоответствующие детали дорабатываются или изготавливаются заново. |
Предотвращает тугую сборку, неплотную посадку, заедание вала и нестабильное движение. |
| Допуск на внешний диаметр |
Точность внешнего диаметра для обеспечения посадки корпуса, запрессовки, центровочных поверхностей и сопрягаемых компонентов. Критический допуск по внешнему диаметру может достигать ±0.005 мм при наличии соответствующих условий. |
Внешний диаметр (OD) может быть слишком большим, слишком маленьким или неравномерным по всей партии. |
Правильные параметры резки, компенсация инструмента и последовательность обработки. Критические наружные размеры могут быть проверены на 100% перед отгрузкой. |
Повышает надежность посадки методом запрессовки и снижает количество брака при сборке. |
| Толщина стенки |
Обеспечение равномерной толщины стенок для тонкостенных втулок, легких подшипников скольжения и деталей, запрессовываемых в корпус. |
Неравномерная толщина стенки приводит к овальности, деформации или ослаблению структуры. |
Проверяются усилие зажима, последовательность обработки, глубина резания и снятие напряжений. Детали, подверженные риску деформации, перепроверяются перед окончательным утверждением. |
Уменьшает деформацию втулки и повышает стабильность сборки. |
| Допуск по длине |
Длина втулки, высота проставки, расстояние между плечами и габаритные размеры сборки. |
Отклонение длины влияет на расстояние, положение или предварительную нагрузку подшипника. |
Настройте процесс обработки торцов, компенсацию износа инструмента и частоту контроля в процессе производства. Критические размеры по длине могут быть проверены на 100%. |
Обеспечивает точное расстояние между элементами и стабильную сборку. |
| концентричность |
Выравнивание между внутренним и внешним диаметрами, выступами и соответствующими цилиндрическими элементами. |
Внутренний и внешний диаметры не выровнены, что приводит к вибрации или плохому вращению. |
Оптимизируйте зажим, сократите количество повторных настроек, используйте токарно-расточные работы за одну установку, где это возможно, и проверяйте с помощью КИМ или контроля соосности. |
Улучшает стабильность вращения и защищает валы или подшипники. |
| круглость |
Округлость отверстий и наружных диаметров, используемых в системах со скользящей, вращающейся или запрессованной посадкой. |
После механической обработки, зажима или имитации запрессовки отверстие или наружный диаметр приобретают овальную форму. |
Оптимизируйте давление зажима, параметры резки, процесс расточки или метод шлифовки. После внесения корректировок потребуется повторная проверка. |
Уменьшает неравномерный контакт, шум, преждевременный износ и ухудшение характеристик движения. |
| цилиндричность |
Полноценная цилиндрическая форма с длинными отверстиями, поверхностями опоры вала и корпусами втулок. |
Внешний диаметр ствола (или наружный диаметр) указывает на конусность, форму ствола или нестабильный контакт. |
Отрегулируйте траекторию движения инструмента, жесткость инструмента, последовательность резки и метод контроля. При необходимости можно использовать шлифовку или чистовую обработку. |
Обеспечивает стабильный контакт по всей длине и повышает долговременную надежность. |
| Закончиться |
Биение вращающихся втулок, подшипниковых втулок, втулок валов и роликовых втулок. |
Деталь демонстрирует люфт, эксцентричное вращение или риск нарушения соосности. |
Проверьте настройку базовой точки, точность зажима, соосность и последовательность обработки. Детали дорабатываются или изготавливаются заново, если биение превышает требования чертежа. |
Уменьшает вибрацию, шум и проблемы с выравниванием в узлах перемещения. |
| Шероховатость |
Чистота обработки поверхности отверстий и наружных поверхностей определяется требованиями к трению, скольжению, герметизации или внешнему виду. При токарной обработке шероховатость Ra может достигать 1.6–0.8 мкм; при шлифовке или полировке — 0.2 мкм. |
Поверхность слишком шероховатая, поцарапанная или непригодна для скользящего контакта. |
Добавьте полировку, шлифовку, хонингование или корректировку технологического процесса. При необходимости шероховатость поверхности повторно проверяется перед отгрузкой. |
Снижает трение, защищает сопрягаемые детали и продлевает срок их службы. |
| Размеры запрессовки |
Размеры посадки с натягом зависят от материала корпуса, толщины стенки и способа сборки. |
Слишком тугая, слишком свободная посадка или возможность образования трещин или деформации. |
Проверьте величину натяга, допуск на внешний диаметр, фаску, свойства материала и толщину стенки. Критические элементы запрессовки могут быть проверены на 100%. |
Помогает обеспечить надежную установку, предотвращая растрескивание или чрезмерное затягивание. |
| Точность резьбы |
Шаг внутренней и внешней резьбы, глубина, соосность и качество зацепления. |
Резьба тугая, слабая, неполная, смещенная или трудно поддается сборке. |
Проверьте резьбу с помощью резьбовых калибров, отрегулируйте параметры нарезания резьбы, удалите заусенцы и изготовьте детали заново, если зацепление резьбы ненадежно. |
Повышает прочность крепления и надежность при многократной сборке. |
| Качество фаски и кромок |
Фаски на входе, кромки отверстий, переходы канавок и зоны ввода резьбы. |
Фаска отсутствует, слишком острая, неровная или может поцарапать сопрягаемые детали. |
Доработка фасок, улучшение качества зачистки и проверка качества кромок в соответствии с требованиями чертежа или сборки. |
Облегчает сборку и защищает валы, уплотнения и сопрягаемые компоненты. |
| Контроль заусенцев |
Заусенцы на отверстиях, внутренних поверхностях, канавках, резьбе, поперечных отверстиях и острых кромках. |
Заусенцы остаются внутри отверстий, резьбы, канавок или поперечных отверстий. |
Применяется ручная или механическая зачистка, ультразвуковая очистка или визуальный осмотр. Важные отверстия и каналы проверяются повторно перед упаковкой. |
Предотвращает появление царапин, загрязнений, чрезмерного трения и повреждений при сборке. |
| Параллельность торцевых поверхностей |
Плоскостность и параллельность торцевых поверхностей распорных втулок, подшипниковых втулок и позиционирующих деталей. |
Торцевые поверхности неровные, не параллельные или влияют на точность расположения. |
Отрегулируйте обработку поверхности, шлифовку или настройку приспособления. Важные элементы торцевой поверхности повторно проверяются перед утверждением. |
Повышает точность расположения элементов, распределение нагрузки и выравнивание сборки. |
| Размеры посадки, связанные с подшипником |
Размеры посадочного места подшипника, посадка втулки, толщина проставки, положение плеча и поверхности соосности. |
Посадка подшипника слишком свободная, слишком тугая, смещенная или влияет на плавность вращения. |
Повторно проверьте базовые параметры подшипников, проведите осмотр с помощью координатно-измерительной машины, калибровочных инструментов и измерителей шероховатости поверхности, затем доработайте или изготовьте заново несоответствующие детали. |
Улучшает позиционирование подшипников, плавность вращения и надежность оборудования. |
Перед отгрузкой компания VMT проводит окончательную проверку критически важных размеров, качества поверхности, наличия заусенцев, фасок, резьбы, внешнего вида и состояния упаковки. Несоответствующие детали отделяются и не будут отгружены без исправления и повторного утверждения. Отчеты о проверке могут быть предоставлены в соответствии с требованиями проекта, что помогает клиентам снизить нагрузку на входной контроль, риски сборки и задержки производства.
Процесс контроля качества втулок и гильз, изготовленных на станках с ЧПУ.
При изготовлении втулок и гильз на станках с ЧПУ контроль качества начинается до обработки и продолжается до окончательной отгрузки. Компания VMT контролирует материал, процесс, размеры, качество поверхности, наличие заусенцев, резьбу, внешний вид и упаковку, чтобы помочь клиентам снизить нагрузку на входной контроль, избежать поломок при сборке и получить детали, готовые к надежной эксплуатации.
Проверка материала
Перед обработкой компания VMT проверяет марку материала, технические характеристики и, при необходимости, сертификаты на материал. Это помогает гарантировать, что выбранная нержавеющая сталь, латунь, бронза, алюминий, легированная сталь, пластик или титан соответствуют требованиям заказчика по прочности, износостойкости, коррозионной стойкости и сроку службы.
Чертеж и анализ критических размеров
Перед началом производства наши инженеры проверяют 2D-чертежи, 3D-модели, допуски, требования к посадке, размеры запрессовки, шероховатость поверхности и специальные контрольные точки. Если существует потенциальный риск, такой как деформация тонкостенной детали, нечеткость базовой линии, жесткие допуски на отверстие или влияние обработки поверхности, мы предоставляем обратную связь до начала механической обработки.
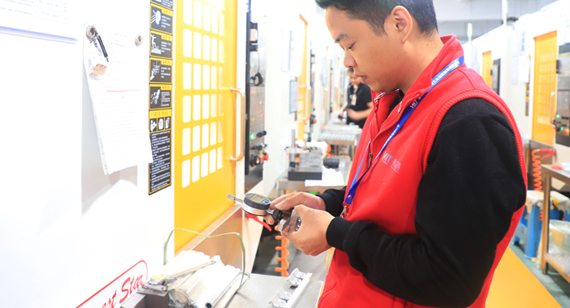
Проверка первого изделия
Перед началом серийного производства компания VMT проводит первичный контроль качества изделия по ключевым параметрам, таким как внутренний и внешний диаметры, длина, толщина стенки, соосность, округлость, точность резьбы, фаска и качество поверхности. Только после подтверждения качества первого изделия процесс может перейти к серийному производству, что помогает снизить риски, связанные с качеством партии.
Проверка в процессе
В процессе обработки операторы и сотрудники отдела контроля качества проверяют критически важные размеры на определенных этапах производства. Если размер отверстия, допуск на внешний диаметр, толщина стенки или качество поверхности начинают отклоняться, мы немедленно корректируем смещение инструмента, параметры резания, метод зажима или последовательность обработки, чтобы предотвратить дефекты партии.
Прецизионные измерительные инструменты
В соответствии с требованиями чертежа, VMT использует калибры для измерения внутренних диаметров, калибровочные пробки, микрометры, штангенциркули, высотомеры, резьбовые калибры, координатно-измерительные машины и приборы для измерения шероховатости поверхности. Для подходящих материалов и конструкций критический допуск по внутреннему и внешнему диаметру может достигать ±0.005 мм, а шероховатость поверхности может достигать Ra 0.2 мкм.
Качество обработки поверхности и контроль после обработки.
После анодирования, твердого анодирования, пассивации, нанесения покрытия, полировки, шлифовки, термообработки или нанесения специального покрытия, VMT повторно проверяет внешний вид, качество покрытия, состояние поверхности, наличие заусенцев и критические размеры. Это помогает предотвратить такие проблемы, как накопление покрытия, риск коррозии, шероховатые поверхности скольжения или изменение размеров после финишной обработки.
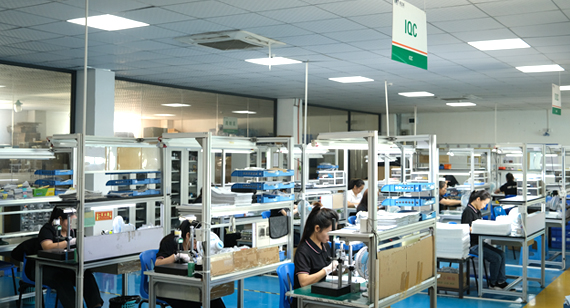
Окончательная проверка перед отправкой
Перед отгрузкой компания VMT проводит окончательную проверку критически важных размеров, шероховатости поверхности, резьбы, фасок, заусенцев, внешнего вида, чистоты, количества и состояния упаковки. Несоответствующие детали отбраковываются и не будут отгружены до тех пор, пока не будут исправлены, доработаны, изготовлены заново и повторно утверждены.
Отчеты об инспекции и отслеживаемость
В соответствии с требованиями проекта, VMT может предоставлять протоколы контроля размеров, сертификаты на материалы, протоколы обработки поверхности и специализированные документы по контролю качества. Это помогает клиентам быстрее проверять поступающие детали, сокращать объем работ по контролю качества и плавно переходить от утверждения прототипа к серийному производству.
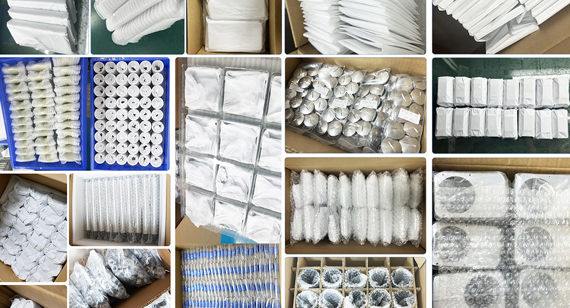
Проверка защитной упаковки
Втулки и гильзы часто представляют собой небольшие детали, требующие точной подгонки, или детали, чувствительные к состоянию поверхности. Компания VMT использует раздельную упаковку, защиту от царапин, маркировку и экспортную упаковку в соответствии с размером детали, качеством поверхности и требованиями заказчика. Перед отгрузкой упаковка проверяется для предотвращения столкновений, царапин, смешивания деталей и повреждений при транспортировке.
Благодаря инженерной экспертизе, проверке первого образца, контролю в процессе производства, окончательной проверке и отслеживаемым записям о качестве, VMT помогает клиентам получать изготовленные на станках с ЧПУ втулки и гильзы со стабильными размерами, чистыми поверхностями, надежной сборкой и сниженным производственным риском.
Пример из практики: Изготовление на заказ втулок из нержавеющей стали для оборудования промышленной автоматизации.
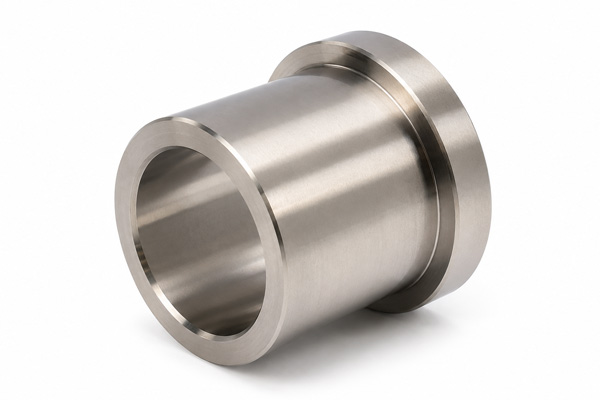
История проекта:
Производителю оборудования для промышленной автоматизации потребовалась изготовленная на заказ втулка из нержавеющей стали для вращающегося вала, используемого в компактной системе управления движением. Деталь выглядела простой, но она напрямую влияла на посадку вала, стабильность вращения, уровень шума и износостойкость в долгосрочной перспективе.
Задача проекта: До начала сотрудничества с VMT заказчик требовал, чтобы допуск на внутренний диаметр втулки составлял ±0.01 мм, а соосность внутреннего и внешнего диаметров — 0.02 мм. Однако детали, поставляемые предыдущим поставщиком, часто демонстрировали отклонения в диаметре ±0.02 мм и концентричности 0.04–0.06 мм, что приводило к тугой сборке, нестабильному вращению, постороннему шуму и повышенному проценту брака при окончательной сборке.
Решение VMT: После получения 2D и 3D чертежей, проверки посадки вала, диаметра отверстия корпуса, толщины стенки, метода зажима, процесса расточки и плана контроля качества, компания VMT оптимизировала последовательность обработки, сократила количество повторных зажимов, скорректировала параметры расточки и добавила контроль в процессе обработки для проверки размера и соосности отверстия.
Результат проекта:
После оптимизации процесса компания VMT обеспечила контроль допуска отверстия в пределах ±0.005 мм, улучшила соосность внутреннего и внешнего диаметров до 0.015 мм и достигла шероховатости поверхности отверстия Ra 0.8 мкм. Критические размеры проверялись на 100% перед отгрузкой, что помогло заказчику добиться более плавной сборки вала, снижения уровня шума, повышения стабильности движения и уменьшения количества бракованных деталей в серийном производстве.
Почему стоит выбрать VMT для изготовления втулок и гильз на заказ с помощью станков с ЧПУ?
| Стандартный поставщик | Решение VMT |
| Изготовление только по чертежам. | Перед механической обработкой оцениваются риски, связанные с посадкой, материалом, деформацией и сборкой. |
| Сосредотачивается только на измерениях. | Контролирует внутренний и внешний диаметры, соосность, округлость, качество поверхности и характеристики сборки. |
| Хорошие прототипы, нестабильное массовое производство. | Обеспечивает единообразие от первого образца до окончательной проверки. |
| Ограниченные знания в данной области. | Рекомендации по материалам основаны на таких параметрах, как трение, нагрузка, коррозия и срок службы. |
| Изменения размеров после завершения работ. | Учитываются затраты на анодирование, гальваническое покрытие и термообработку перед началом производства. |
| Неполная проверка. |
Предоставляет отчеты о проверке размеров, материалов и по индивидуальным требованиям. |
| Базовая упаковка. |
Защитная упаковка, предотвращающая царапины и повреждения, в зависимости от качества обработки поверхности и точности изготовления. |
Технология обработки на станках с ЧПУ для изготовления втулок и гильз на заказ.
Компания VMT упрощает запуск проектов по изготовлению втулок и гильз на заказ. Отправьте свои чертежи, и наши инженеры рассмотрят проект, подтвердят ключевые требования, предоставят рекомендации по DFM (проектированию с учетом технологичности), быстро составят смету и проведут ваш проект от прототипа до поставки с четкой коммуникацией и минимальными задержками.
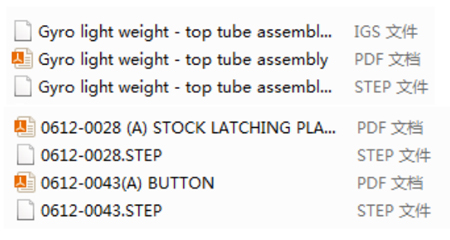
1. Пришлите чертежи или образцы.
Отправьте нам свои 2D-чертежи, 3D-файлы, образцы или подробную информацию о применении, чтобы наша команда могла быстро понять ваш проект по изготовлению втулок или гильз.
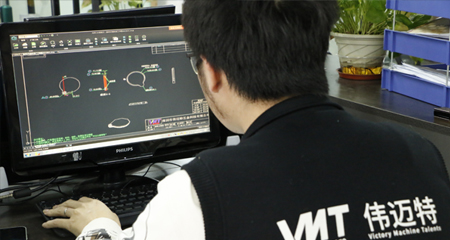
2. Инженерный обзор
Перед началом производства компания VMT проводит анализ допусков, материала, посадки, толщины стенок, шероховатости поверхности, количества и возможных рисков механической обработки.
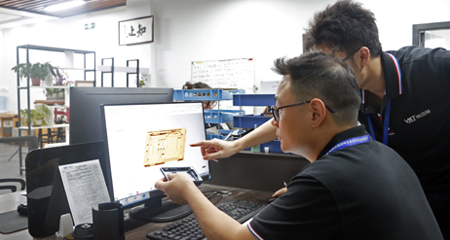
3. Анализ DFM и составление сметы
Мы предоставляем обратную связь по проектированию с учетом технологичности производства (DFM), рекомендации по процессам, оценку затрат и сроки выполнения, чтобы вы могли принимать решения без повторных объяснений.
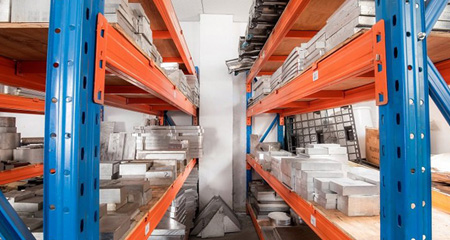
4. Подготовка материала
Мы подготавливаем подходящие материалы и проверяем их качество, соответствие техническим характеристикам и наличие сертификатов, если это необходимо для обеспечения прочности, износостойкости и коррозионной стойкости.
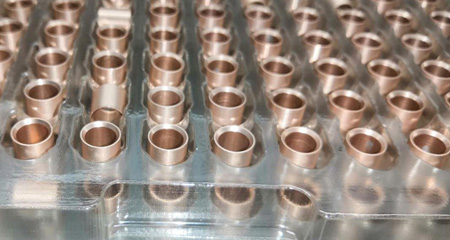
7. Пакетная обработка на станках с ЧПУ
После утверждения мы используем стабильные параметры обработки и контроль в процессе производства для обеспечения точности, контроля деформаций и однородности партии.
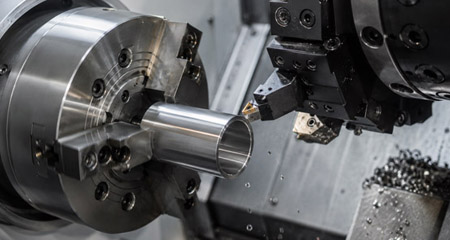
5. Изготовление прототипа или первого образца.
Для новых или высокоточных проектов мы изготавливаем прототипы или первые образцы на станках, чтобы подтвердить соответствие размеров, допуски, качество поверхности и характеристики сборки.
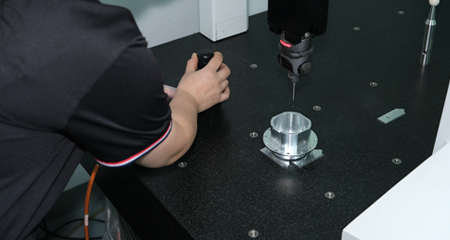
8. Обработка поверхности и повторный осмотр
Анодирование, пассивация, гальваническое покрытие, полировка, шлифовка или термообработка выполняются и повторно проверяются во избежание проблем с размерами или поверхностью.
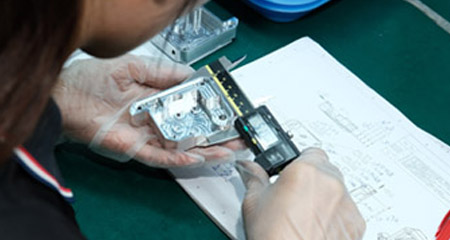
6. Первая проверка товара
Перед утверждением серийного производства компания VMT проверяет внутренний и внешний диаметры, длину, соосность, округлость, резьбу, наличие заусенцев и качество поверхности.
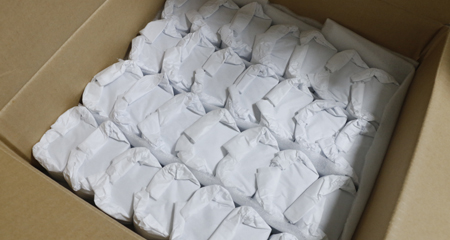
9. Окончательная проверка и доставка
Перед отправкой проверяются критически важные размеры, внешний вид, наличие сопроводительных документов, этикеток и защитной упаковки для обеспечения безопасной и надежной доставки.
Мы составляем индивидуальные производственные графики для различных проектов, чтобы обеспечить удовлетворение ваших потребностей в деталях, изготовленных на станках с ЧПУ.
| Тип проекта |
Время оборота |
| Срочные высокоточные образцы |
Круглосуточная доставка |
| Изготовление прототипов на станках с ЧПУ |
Простые детали: 1–3 дня, сложные детали: 3–7 дней |
| Требования к формованию |
Изготовление пресс-форм: завершено за 5 дней, образцы доставлены в течение 7 дней. |
| Крупносерийное производство |
Сроки поставки: зависят от сложности детали, обычно доставка занимает 2–4 недели, всегда соблюдаются сроки, установленные заказчиком. |
Для проектов со срочными сроками, пожалуйста, свяжитесь с нами немедленно для ускоренной обработки.
Можно ли контролировать допуск на внутренний диаметр запрессованных втулок?
Да. Перед механической обработкой компания VMT проверяет вал, диаметр отверстия корпуса, метод сборки и требования к допускам. Мы контролируем внутренние и внешние размеры с помощью прецизионной обработки и контрольных инструментов, чтобы уменьшить проблемы, связанные с неплотной посадкой или чрезмерной затяжкой при сборке.
Как уменьшить деформацию тонкостенных втулок?
Мы оптимизируем усилие зажима, последовательность обработки, параметры резки и методы контроля. Для тонкостенных деталей мы также оцениваем напряжение в материале, толщину стенки и риски постобработки перед началом производства.
Можно ли контролировать концентричность между внутренним и внешним диаметрами?
Да. Для втулок и подшипников компания VMT может оптимизировать настройку станка, сократить количество повторных зажимов и проверить соосность или биение в соответствии с требованиями чертежа.
Можно ли улучшить качество обработки поверхности отверстий для скользящих втулок?
Да. Компания VMT выбирает подходящие методы расточки, развертывания, полировки, шлифовки или хонингования в зависимости от трения, контакта вала и требований к перемещению. При необходимости шероховатость поверхности может достигать Ra 0.2 мкм, что помогает снизить трение, износ и нестабильное скольжение.
Как предотвратить образование заусенцев внутри маленьких отверстий, канавок или резьбы?
Мы контролируем образование заусенцев путем оптимизации параметров обработки, удаления заусенцев, снятия фаски, очистки и окончательной проверки. Критические отверстия, поперечные отверстия, канавки и резьба могут быть проверены перед отгрузкой, чтобы уменьшить царапины, загрязнение и проблемы при сборке.
Вы можете изготавливать втулки и гильзы с жесткими допусками по внешнему диаметру?
Да. Компания VMT контролирует внешние размеры для обеспечения посадки корпуса, запрессовки, центровочных поверхностей и сборки подшипников. При использовании подходящих материалов и конструкций критический допуск по внешнему размеру может достигать ±0.005 мм при надлежащей проверке перед отгрузкой.
Как контролировать размеры запрессованной посадки, чтобы избежать растрескивания или неплотного соединения?
Перед механической обработкой мы проверяем материал корпуса, толщину стенок втулки, величину натяга, конструкцию фаски и метод сборки. Критические размеры запрессовки могут быть тщательно проверены для обеспечения надежной установки без деформации или растрескивания.
Можете ли вы предоставить отчеты об инспекции изготовленных на заказ втулок и гильз?
Да. В соответствии с требованиями проекта, VMT может предоставить протоколы контроля размеров, сертификаты на материалы, отчеты об обработке поверхности и документы по контролю качества, составленные по индивидуальному заказу. Это помогает клиентам быстрее проверять детали и снижать нагрузку на входной контроль.
 2024-08-02
Настоятельно рекомендую этого производителя. За последние несколько лет сотрудничества мы заказали несколько обработанных изделий из алюминия и нержавеющей стали. Эти изделия производятся с соблюдением допусков и требуют финишной обработки. Сейчас заказал еще одно. Обслуживание отличное, на любые вопросы можно получить ответы и решить их вовремя.
 2021-05-13
Размеры все подгоняются под мои чертежи, нет проблем с допусками, и детали доставляются вовремя. Я очень доволен.
 2021-04-06
Я уделяю большое внимание аспекту обработки поверхности этого продукта. Я немного волновался по поводу сотрудничества в начале. Я очень доволен продуктом сейчас и надеюсь на долгосрочное сотрудничество.
 2022-09-22
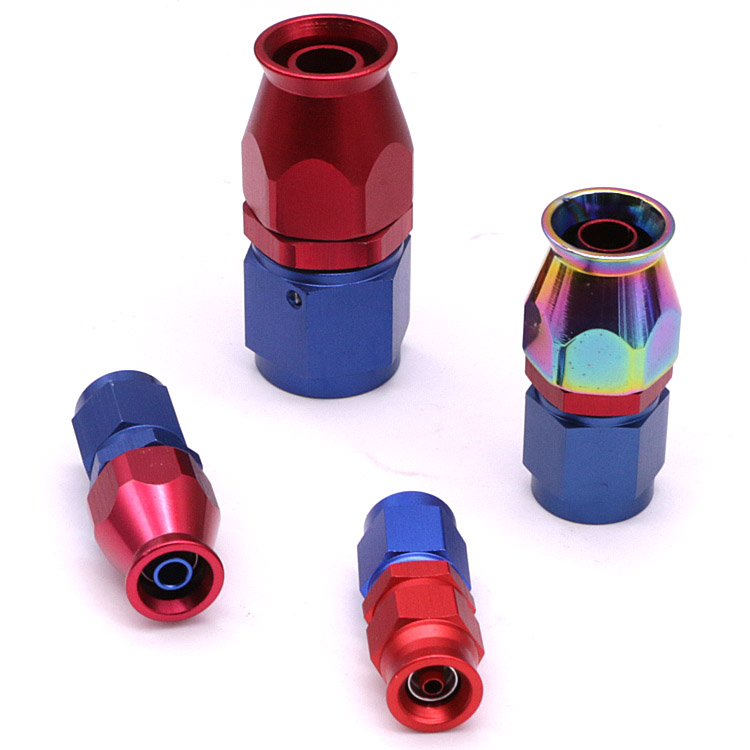
AN8 Прямой фитинг для шланга из ПТФЭ для адаптера топливной линии из ПТФЭ, черный, синий, красный


 +86 15099911516




