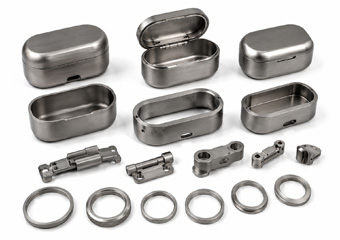
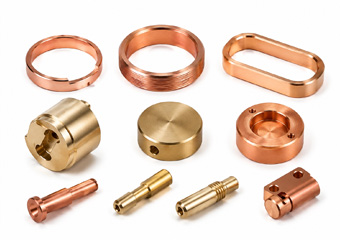
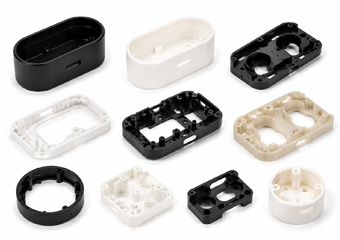
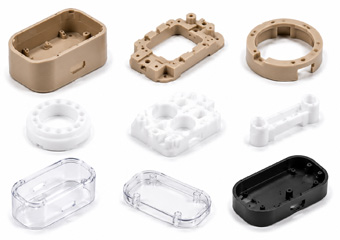
Free cookie consent management tool by TermsFeed Файлы

Главная / Продукция / Электронная промышленность /

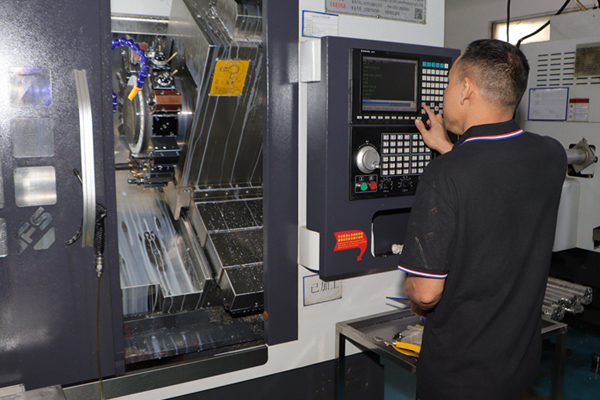
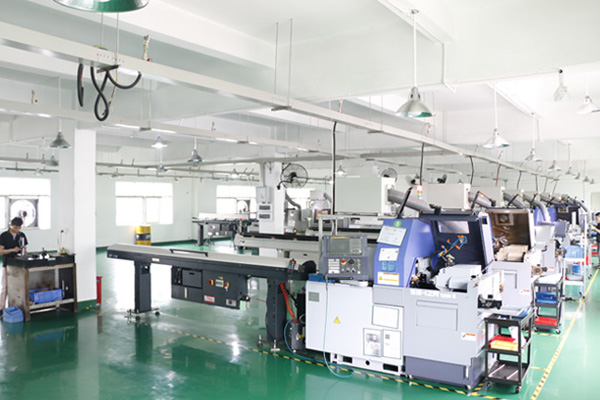
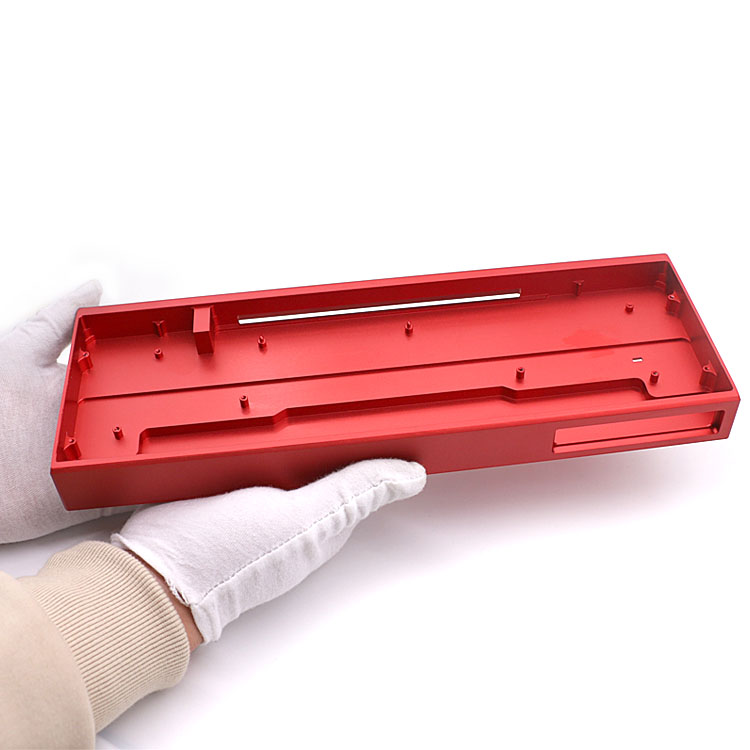
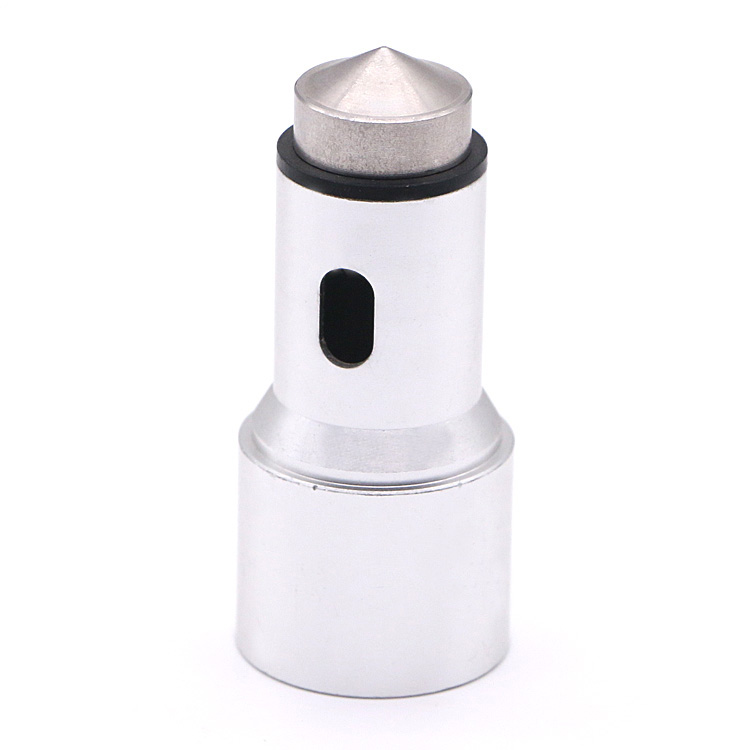
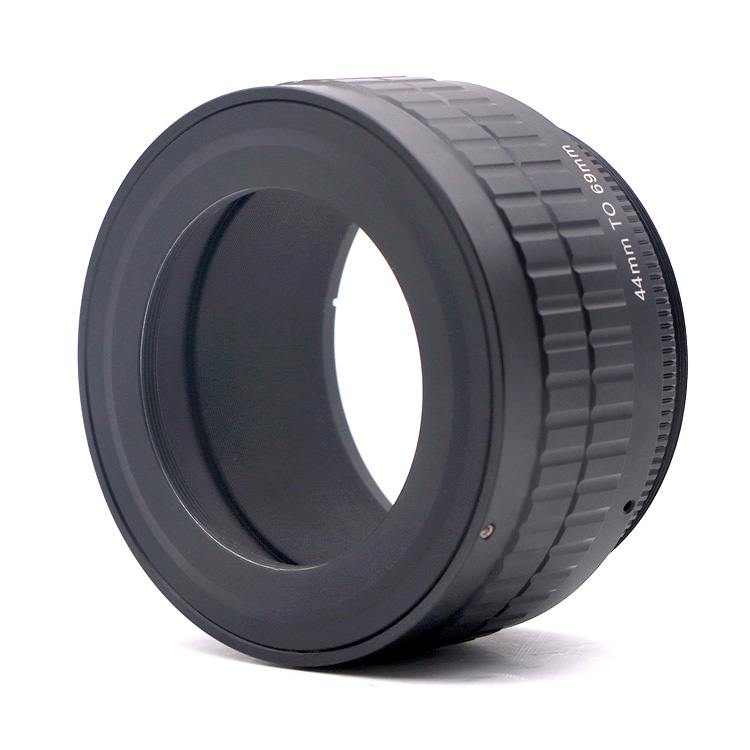
VMT — это завод по обработке и производству корпусов различных электронных устройств с ЧПУ. Имея 16-летний опыт обработки корпусов электронных устройств с ЧПУ и различные типы образцов корпусов электронных устройств с ЧПУ, вы можете отправить фотографии для просмотра и просмотреть завод онлайн, немедленно свяжитесь с нами для получения образцов. Мы можем предоставить вам различные типы услуг по обработке корпусов электронных устройств для удовлетворения ваших индивидуальных потребностей в обработке с ЧПУ.


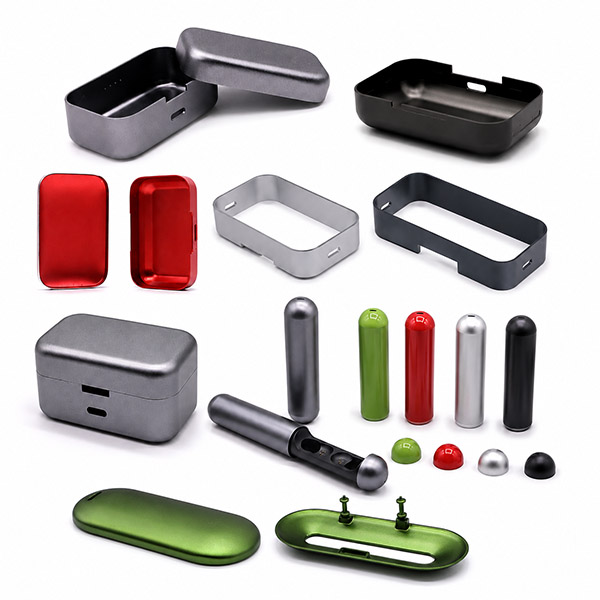
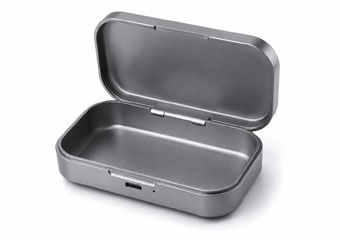
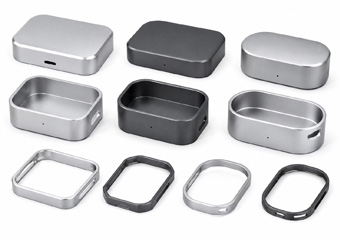
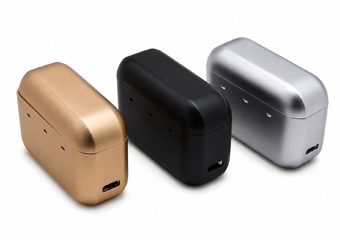
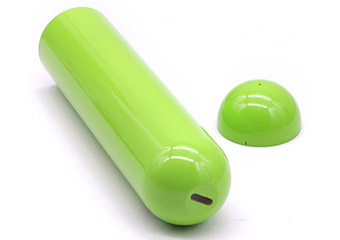
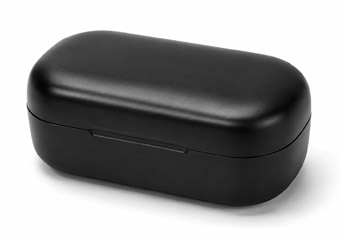
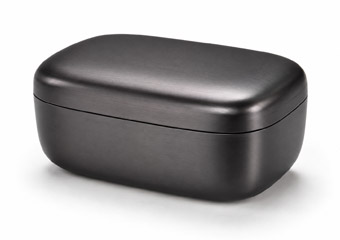
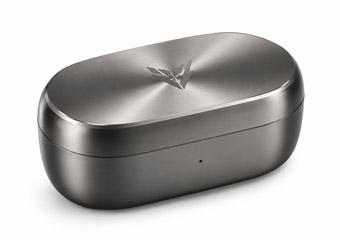
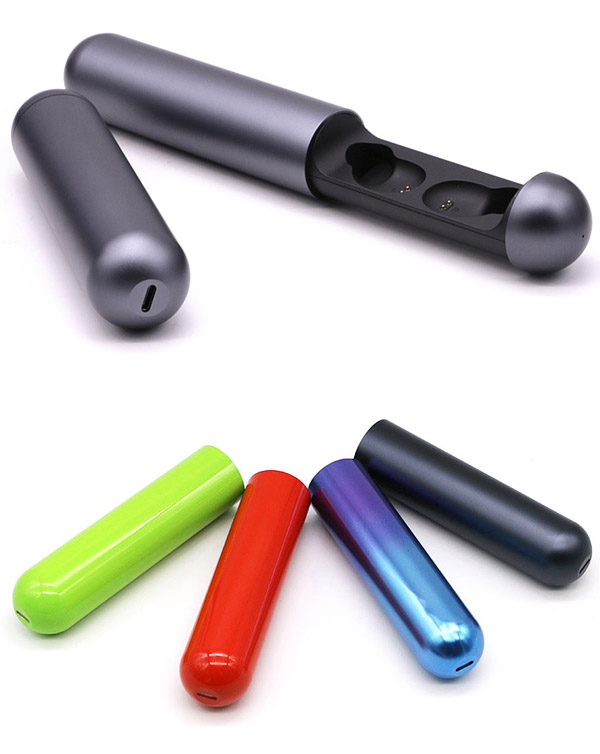
Корпуса для зарядки Bluetooth-наушников, изготовленные на станках с ЧПУ по индивидуальному заказу.

Корпуса для зарядки Bluetooth-наушников, изготовленные на станках с ЧПУ по индивидуальному заказу.

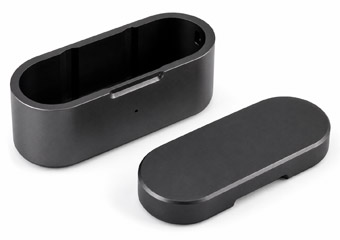
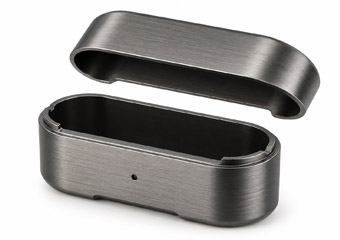
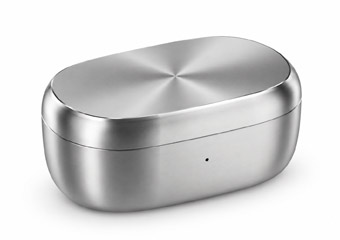
Изготовление на станках с ЧПУ корпусов, крышек, оснований и внутренних деталей для зарядных чехлов Bluetooth и TWS наушников — от прототипа до серийного производства. Загрузка чертежей для проверки DFM и составления сметы.

Технические характеристики:

  • Услуги: Изготовление на заказ корпусов для зарядки Bluetooth-наушников с помощью станков с ЧПУ.
  • Производственная мощность: 100 000 штук в месяц
  • Материал: алюминий (AL 6061-T6, 6063, 7075-T 2014 2017 2011 и др.), нержавеющая сталь (303, 304, 316L, 17-4 (SUS630) и др.), медь (C36000 (HPb62), C37700 (HPb59), C26800 (H68), C22000 (H90) и др.), железо (4140, Q235, Q345B, 20#, 45# и др.), титан (TA1, TA2/GR2, TA4/GR5, TC4, TC18 и др.).
  • Шероховатость поверхности: Ra 0.1~3.2
  • Обработка поверхности: по требованию заказчика, анодирование, покрытие, PVD, никелирование, пескоструйная обработка, порошковое покрытие, полировка, многоцветное анодирование, покраска и т. д.
  • Допуск: ±0.005 мм. (Возможен индивидуальный заказ)
  • Формат чертежа: файл CAD (dwg, dxf, pdf и т. д.), 3D-файл (step, stp и т. д.), проект чертежа.
  • Стандартное или нет: нестандартное, изготовленное по индивидуальному заказу на основе чертежа или образца.
Отправить запрос сейчас
Описание оборудования
Изготовление на заказ станков с ЧПУ для бытовой электроники.

Корпуса и компоненты для зарядных чехлов Bluetooth-наушников, изготовленные на станках с ЧПУ.

Превратите свою конструкцию зарядного чехла для Bluetooth- или TWS-наушников в готовые к серийному производству крышки, основания, внутренние рамы и прецизионные интерфейсные компоненты с помощью комплексной поддержки проектирования с учетом технологичности производства (DFM), обработки на станках с ЧПУ, финишной обработки поверхности и контроля качества. Вы получаете лучший контроль над подгонкой деталей, выравниванием шарниров и портов, эстетической однородностью и повторяемостью от проверки прототипа до серийного производства.

  • Проектирование с учетом технологичности конструкции (DFM) для полостей, стенок, базовых элементов, петель, отверстий и интерфейсов сборки.
  • Фрезерование, токарная обработка на станках с ЧПУ, 5-осевая обработка и швейцарская обработка, адаптированные под геометрию вашей детали.
  • Поддержка при создании прототипов, мелкосерийном и серийном производстве на основе ваших чертежей.
Корпуса для зарядки Bluetooth-наушников, изготовленные на станках с ЧПУ по индивидуальному заказу.
Все чертежи, спецификации и загруженные файлы создаются с учетом ваших требований к внешнему виду и сборке. Мы гарантируем конфиденциальность ваших чертежей, спецификаций и загруженных файлов.
2 час16-летний опыт работы на станках с ЧПУ по индивидуальным заказам, подготовка коммерческих предложений на основе полных и подлежащих проверке пакетов запросов.
4 часЦелевой показатель DFM (проектирование с учетом технологичности конструкции) после индивидуального инженерного анализа.
±0.005 мм100 станков, способных как к прототипированию, так и к серийному производству, — критически важные технические требования, установленные после проверки чертежей.
Шаги 12Контроль качества на всех этапах, от поступления материала до отгрузки, 100% проверка критических размеров.
Типы и компоненты зарядных устройств

Изготовление на заказ корпусов и компонентов для зарядных устройств Bluetooth-наушников с ЧПУ.

Обладая 16-летним опытом работы в области обработки на станках с ЧПУ и реализовав проекты для более чем 1,000 клиентов из различных отраслей, компания VMT занимается изготовлением корпусов, крышек, оснований и внутренних компонентов для зарядных устройств Bluetooth и TWS, от прототипов до серийного производства, помогая вам добиться надежной сборки, единообразия внешнего вида и воспроизводимого качества партий. Изображения деталей заказчика отображаются с разрешения; изображения-образцы предоставлены для ознакомления в процессе производства.

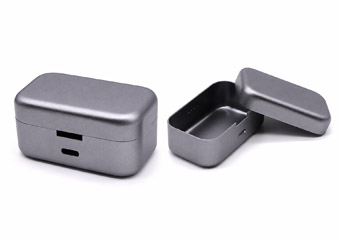
Компактные корпуса для зарядки TWS-устройств, изготовленные на станке с ЧПУ.

Компактные зарядные кейсы для TWS-устройств

Компактные корпуса зарядных футляров для TWS-наушников защищают сами наушники и электронные компоненты; многоосевая фрезеровка с ЧПУ обеспечивает точность изготовления тонких стенок, соосность крышки и положения портов, а проверка размеров и сборки подтверждает надежную фиксацию.

Запросить расчет
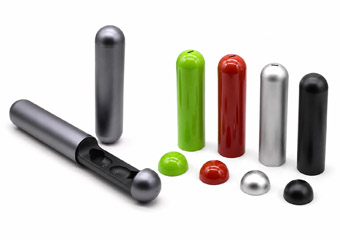
Корпуса зарядных устройств для наушников с ушком, изготовленные на станке с ЧПУ.

Корпуса зарядных устройств для наушников с ножкой

Корпуса зарядных устройств в виде ножки обеспечивают надежное размещение наушников и контактов для зарядки; фрезерование на станке с ЧПУ контролирует глубину кармана, выравнивание шарниров и зазоры корпуса, а проверка размеров подтверждает возможность повторной сборки.

Запросить расчет
Корпуса зарядных устройств для открытых наушников, изготовленные на станке с ЧПУ.

Корпуса зарядных футляров для наушников открытого типа

Корпуса зарядных футляров открытого типа предназначены для изогнутых наушников; 5-осевая обработка на станках с ЧПУ контролирует глубокие полости, переходы между стенками и базовые точки сопряжения, а проверка профиля обеспечивает зазор и повторяемость закрытия.

Запросить расчет
Корпуса для зарядки спортивных наушников с заушными креплениями, изготовленные на станке с ЧПУ.

Чехол для зарядки спортивных наушников с заушным креплением

Корпуса спортивных зарядных устройств с креплением на ухо надежно фиксируют крупные носимые компоненты; многоосевая фрезеровка с ЧПУ контролирует глубокие выемки, шарнирные соединения и целостность внешней конструкции, а контроль размеров подтверждает наличие зазоров и герметичность при сборке.

Запросить расчет
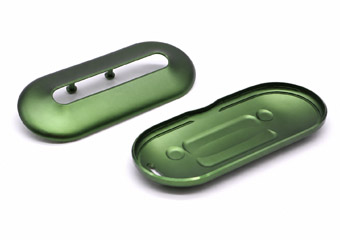
Корпуса верхней крышки зарядного устройства, изготовленные на станке с ЧПУ.

Корпуса верхней крышки зарядного кейса

Верхние крышки зарядного кейса защищают отверстие и обеспечивают видимое выравнивание; фрезеровка на станке с ЧПУ контролирует толщину стенок, опорные точки шарниров и профиль кромок, а контроль зазоров и выравнивания подтверждает плавное закрытие.

Запросить расчет
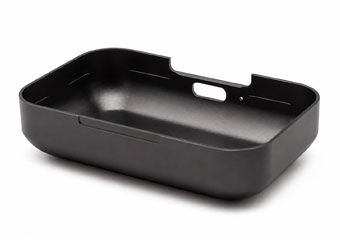
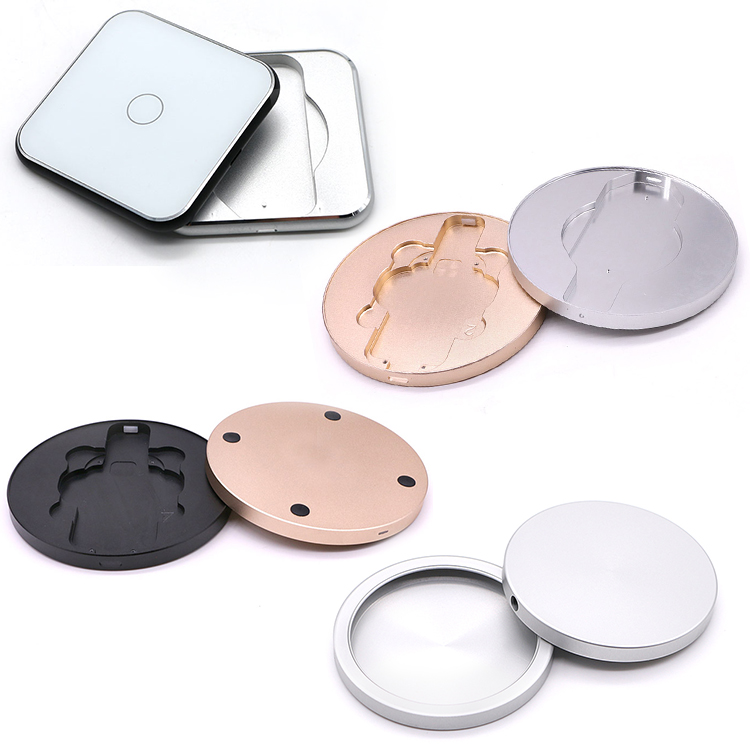
Корпуса нижних частей зарядного устройства, изготовленные на станке с ЧПУ.

Нижние основания зарядного кейса

Нижние основания зарядного корпуса поддерживают внутренние лотки, батареи, печатные платы и разъемы; поэтапная обработка на станках с ЧПУ контролирует глубину углублений, плоскостность и деформацию тонких стенок, а контроль с помощью координатно-измерительной машины проверяет соединения сборочных узлов.

Запросить расчет
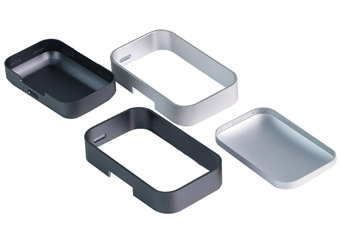
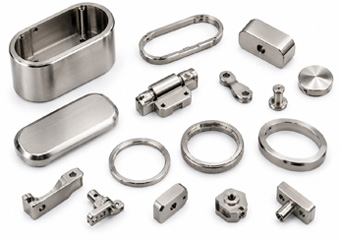
Внутренние рамы и опоры зарядного корпуса, изготовленные на станке с ЧПУ.

Внутренние рамы и опоры зарядного чехла

Внутренние рамы зарядного корпуса обеспечивают правильное расположение батарей, печатных плат, магнитов и контактов зарядки; фрезерование на станках с ЧПУ контролирует базовые точки крепления и геометрию гнезд, а контроль размеров и функциональной совместимости обеспечивает надежную сборку.

Запросить расчет
Компоненты шарнира и интерфейса зарядного кейса, изготовленные на станке с ЧПУ.

Шарнир зарядного кейса и компоненты интерфейса

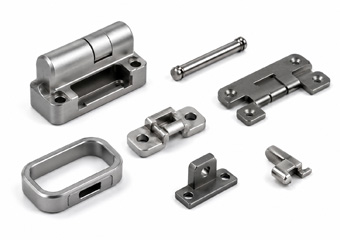
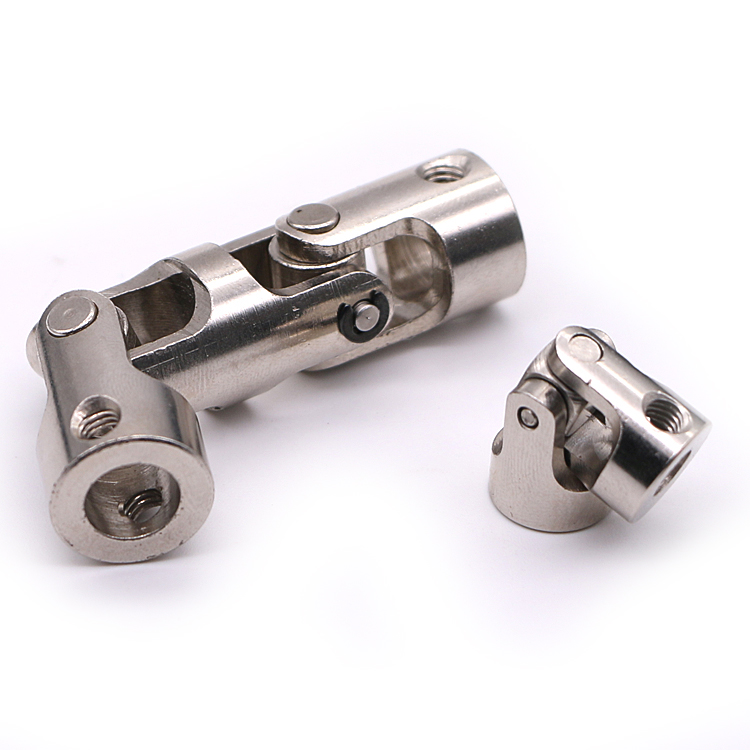
Шарнирные и интерфейсные компоненты зарядного корпуса соединяют крышки, кнопки, светодиоды и порты; обработка на станках с ЧПУ обеспечивает соосность, расположение отверстий и кромок, а контроль с помощью измерительных инструментов подтверждает подвижность и точность подгонки.

Запросить расчет
Риски и меры контроля при механической обработке

В чём сложность обработки на станке с ЧПУ чехла для зарядки Bluetooth-наушников?

Компания VMT применяет поэтапную обработку, контроль базовых параметров, оптимизацию оснастки, контроль с помощью координатно-измерительных машин и координацию производственных процессов в проектах по изготовлению электроники на заказ. Эти методы контроля помогают предотвратить деформацию тонких стенок, неравномерные зазоры, смещение интерфейсов и видимые дефекты отделки до того, как они повлияют на сборку или утверждение производства.

01

Тонкостенная деформация и глубокие полости

Обширное удаление материала, глубокие выемки и локальные тонкие стенки могут снять напряжение или отреагировать на давление зажимного приспособления. VMT планирует поэтапную черновую и чистовую обработку, сбалансированное удаление материала, опорные точки и промежуточные проверки вокруг вашей жилой конструкции.

02

Зазор между крышкой и основанием и ровность поверхности

Неравномерные периферийные зазоры, перепады высот и прерывистые контуры снижают воспринимаемое качество вашего продукта. VMT проверяет общие базовые точки, точки крепления шарниров и профили сопряжения, а затем подтверждает герметичность и соответствие зазоров и стыков.

03

Выравнивание шарнира, магнита, порта и светодиода

В процессе сборки могут накапливаться независимые ошибки, связанные с отверстиями или карманами. VMT контролирует эти элементы, используя заданные базовые точки, и проверяет их взаимосвязь с сопрягаемыми компонентами, расположением на печатной плате и движением при открытии.

04

Равномерность косметического покрытия

Следы от инструментов, повреждения кромок, неравномерная пескоструйная обработка, вариации цвета и царапины от транспортировки снижают стоимость продукции. Компания VMT координирует подготовку поверхности перед отгрузкой, маскировку, проверку внешнего вида и защитную упаковку.

Проект по анализу DFM для обработки деталей на станках с ЧПУ
Проектирование с учетом технологичности производства (DFM) перед резкой металла.

От анализа конструкции зарядного корпуса до плана повторяемой обработки

VMT анализирует ваш чертеж, 3D-модель, внешний вид поверхностей и сопряжения перед началом производства, а затем сопоставляет полученные данные с оснасткой, последовательностью обработки, контролем качества и финишной обработкой. Это позволяет выявить риски, связанные со стоимостью, точностью подгонки и внешним видом, на более ранней стадии и перевести утвержденный прототип в более воспроизводимый производственный план.

  1. Подтвердите функциональность и интерфейсы: Взаимосвязь крышки, основания, петли, магнитов, контактов зарядки, печатной платы, батареи, лотка, светодиода, кнопки и разъема.
  2. Проверьте технологичность производства: Толщина стенки, глубина полости, доступ инструмента, внутренние радиусы, зажимные поверхности, перенос базовых данных и припуск на чистовую обработку.
  3. Проверка плана: Количество прототипов, критические размеры, образец внешнего вида, проверка сопрягаемых деталей и требования к утверждению.
  4. Подготовка системы управления производством: оснастка, последовательность обработки, частота проверок, координация финишной обработки и защитная упаковка.
Соответствие процесса

Маршруты обработки на станках с ЧПУ подобраны в соответствии с геометрией каждой детали.

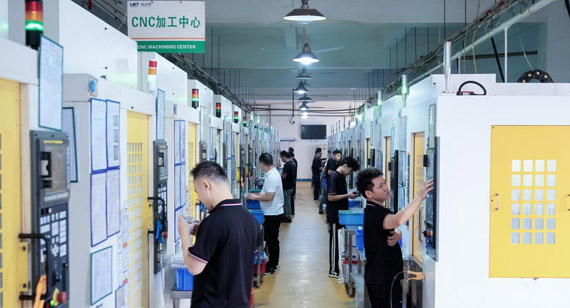
Благодаря наличию более 100 станков с ЧПУ и возможностям фрезерования, 5-осевой обработки, токарной обработки, токарно-фрезерной обработки и обработки на швейцарских станках, VMT подбирает оборудование в соответствии с вашей геометрией, базовыми параметрами, качеством обработки и объемом производства. Вы избегаете переплаты за ненужную сложность, сохраняя при этом взаимосвязи элементов, важные для сборки.

Производство фрезерных изделий с ЧПУ по 3 и 4 осям

3- и 4-осевое фрезерование с ЧПУ

Подходит для крышек, оснований, рамок и корпусов зарядных устройств с доступными карманами, портами и элементами крепления, где можно установить устойчивые плоские или геометрические опорные поверхности.

5-осевая обработка на станках с ЧПУ

5-осевая обработка с ЧПУ

Предназначен для эргономичных поверхностей, угловых отверстий и сложных изогнутых корпусов, где меньшее количество настроек может улучшить взаимосвязь элементов и уменьшить видимые переходы.

Производство комбинированных токарно-фрезерных и ЧПУ-обработок

Токарно-фрезерная обработка в сочетании с ЧПУ-обработкой

Эффективно подходит для круглых оболочек, декоративных колец, втулок и соединительных компонентов, с возможностью использования приводного инструмента при необходимости обработки плоских поверхностей, пазов или крестообразных отверстий.

Швейцарские услуги по обработке на станках с ЧПУ

Швейцарская машиностроительная обработка для мелких компонентов

Подходит для тонких штифтов, миниатюрных валов, шарнирных элементов и других прецизионных компонентов, требующих контролируемой соосности и повторяемости производства.

Как ваш проект по созданию зарядного чехла переходит от прототипа к серийному производству

Технология VMT связывает утвержденный чертеж, маршрут обработки, эталон поверхности и план контроля качества, позволяя перенести результаты, подтвержденные в ходе прототипирования, в контролируемое производство.

01

Проверка чертежей и DFM-моделирования

Проанализируйте CAD-файлы, допуски, базовые элементы, декоративные поверхности, сопрягаемые детали и производственные цели.

02

Планирование материалов и технологических процессов

Выберите маршрут обработки заготовки или преформы, доступ к оснастке, приспособления, последовательность и допуск на финишную обработку.

03

Обработка прототипа

Проверьте форму, соединения, перемещение при сборке и видимое состояние поверхности.

04

Проверка и сборка

Измерьте критически важные размеры и проверьте взаимосвязи крышки, основания, шарнира, отверстия и внутренних элементов.

05

Качество финишной обработки

Совместите пескоструйную обработку, анодирование, полировку, нанесение покрытий или клеймение с контролем маскирования и внешнего вида.

06

Производство и упаковка

Для обеспечения повторяемости поставок используйте утвержденные приспособления, критерии проверки и защитную упаковку.

Выбор материала

Материалы для изготовления корпусов для зарядных устройств Bluetooth-наушников на заказ с помощью станков с ЧПУ.

Обладая 16-летним опытом обработки металлов и конструкционных пластмасс, а также доступом к более чем 40 вариантам материалов, VMT помогает вам сравнивать вес, прочность, совместимость отделки, изоляцию и требования к сборке перед началом производства. Вы снижаете риски при выборе материалов и получаете более четкий путь от проверки прототипа до повторного производства.

Корпуса зарядных футляров для Bluetooth-наушников (крышки, основания и рамки), изготовленные на станке с ЧПУ из алюминия.

Алюминий 6061 / 6063 / 7075

Алюминий 6061, 6063 и 7075 подходит для изготовления крышек, оснований и рамок зарядных устройств; его малый вес и обрабатываемость позволяют проводить анодирование, шлифовку или полировку, обеспечивая прочную сборку и превосходный внешний вид.

Обсудите варианты алюминия.
Корпус зарядного кейса для Bluetooth-наушников, изготовленный на станке с ЧПУ из нержавеющей стали (шарнирные детали, декоративные кольца и износостойкие элементы).

Нержавеющая сталь 303 / 304 / 316

Нержавеющая сталь марок 303, 304 и 316 подходит для шарнирных деталей, декоративных колец и износостойких поверхностей; ее прочность и коррозионная стойкость позволяют использовать шлифовку, полировку, пассивацию или PVD-покрытие, обеспечивая долговечность компонентов премиум-класса.

Обсудите варианты нержавеющей стали.
Корпус зарядного кейса для Bluetooth-наушников, изготовленный на станке с ЧПУ из титана (шарнирные детали, декоративные кольца и износостойкие элементы).

Титан марки 2 / марки 5

Титан марок 2 и 5 подходит для корпусов премиум-класса и конструкционных вставок; его соотношение прочности к весу и коррозионная стойкость позволяют использовать его для шлифовки, полировки или PVD-покрытия, обеспечивая легкость, долговечность и дифференциацию продукции.

Обсудите варианты титана.
Корпуса зарядных устройств для Bluetooth-наушников из латуни и медных сплавов, изготовленные на станках с ЧПУ (декоративные кольца, противовесы).

Латунные и медные сплавы

Латунь марок C36000, C38500 и медные сплавы, указанные в чертежах, подходят для декоративных колец, противовесов и токопроводящих деталей; их обрабатываемость и визуальная теплота позволяют проводить полировку, шлифовку или гальваническое покрытие, обеспечивая превосходный контраст и надежную посадку.

Обсудим латунь и медь.
Корпуса для зарядки Bluetooth-наушников, изготовленные на станке с ЧПУ из POM ABS PA6 PA66 (внутренние рамки, лотки и функциональные прототипы).

POM / ABS / PA6 / PA66

Полиоксиметиленоксид (POM), АБС-пластик (ABS), полиамид PA6 и полиамид PA66 подходят для внутренних каркасов, лотков и функциональных прототипов; их малый вес и электрическая изоляция позволяют использовать обработанные механическим способом или окрашенные поверхности, обеспечивая эффективную проверку сборки.

Обсуждение инженерных пластмасс
Корпуса для зарядки Bluetooth-наушников, изготовленные на станках с ЧПУ из PEEK, PTFE, PMMA и специальных пластиков (высокоэффективные опоры, низкофрикционные интерфейсы и прозрачные окна).

PEEK / PTFE / PMMA и специальные пластмассы

PEEK, PTFE и PMMA подходят для высокоэффективных опор, поверхностей с низким коэффициентом трения и прозрачных окон; их специальные свойства позволяют проводить полировку или отделку в соответствии с конкретными требованиями, обеспечивая долговечность и большую гибкость в проектировании.

Обсуждение специальных пластмасс
Материал Типичное применение зарядного чехла Почему вы это выбираете Вопросы обработки/конструкции Совместимое направление отделки
Алюминий 6061 / 6063 / 7075 Верхние крышки, нижние корпуса, внутренние рамки и декоративные элементы. Малый вес, хорошая обрабатываемость, широкий выбор вариантов внешнего вида. Сплав влияет на прочность, режущую способность и цвет анодирования; тонкие стенки и припуски на чистовую обработку требуют тщательного изучения. Пескоструйная обработка, анодирование, шлифовка, полировка, покраска и лазерная маркировка.
Нержавеющая сталь 303 / 304 / 316 Декоративные кольца, шарнирные детали, износостойкие элементы, кнопки и противовесы. Высокое качество, устойчивость к коррозии, прочные кромки. Более высокий вес и стоимость обработки по сравнению с алюминием; необходимо контролировать нагрев, образование заусенцев и направление полировки. Шлифовка, полировка, пассивация, PVD-покрытие и лазерная маркировка
Титан марки 2 / марки 5 Высококачественные легкие корпуса и структурные вставки Высокое соотношение прочности к весу, коррозионная стойкость и отличительные особенности. Износ инструмента, нагрев и стоимость требуют тщательного планирования геометрии и технологического процесса. Шлифовка, полировка, PVD-покрытие и окрашивание титана в соответствии с чертежами.
Латунные и медные сплавы Декоративные кольца, противовесы, токопроводящие элементы и высококачественные аксессуары. Отличительные характеристики по весу, цвету, проводимости и роскошному внешнему виду. Масса, склонность к потускнению, образование заусенцев и защита от окисления должны соответствовать вашему изделию. Полировка, шлифовка, гальваническое покрытие, пассивация или защитное покрытие.
POM / ABS / PA / PEEK / PTFE / PMMA Изоляционные рамы, внутренние опоры, лотки, прозрачные окна и прототипы. Электрическая изоляция, малый вес и быстрая итерация проектирования. Движение материала, нагрев, образование заусенцев и эстетические ограничения отличаются от таковых при работе с металлом. После проверки возможно проведение механической обработки, полировки, покраски или нанесения специального покрытия.
Косметическая и функциональная отделка

Обработка поверхности корпусов зарядных футляров для наушников, изготовленных на станках с ЧПУ.

Компания VMT координирует контроль состояния обработки, маскирования, текстуры, цвета, брендирования и внешнего вида деталей с помощью партнеров по финишной обработке, обладающих более чем 10-летним опытом, двух инженеров по финишной обработке и контроля качества на месте. Это позволяет лучше контролировать цвет, блеск, дефекты поверхности и внешний вид партии деталей до их возврата на окончательную проверку.

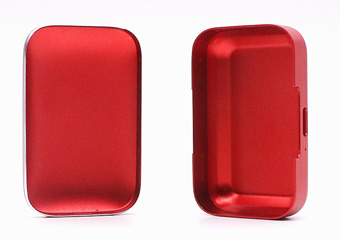
Корпуса для зарядки Bluetooth-наушников, изготовленные методом ЧПУ-обработки с пескоструйной обработкой и анодированием.

Пескоструйная обработка + анодирование

Корпуса зарядных устройств из алюминия для премиальных TWS-наушников подвергаются пескоструйной обработке и анодированию, что создает равномерный матовый цвет, а контролируемая подготовка поверхности и маскировка обеспечивают единообразный внешний вид и точность сборки.

Обсуждение анодирования
Корпуса для зарядки Bluetooth-наушников, изготовленные на станке с ЧПУ методом твердого анодирования.

Жесткий анодирование

Алюминиевые основания, шарнирные детали и износостойкие элементы в сложных зарядных кейсах подвергаются твердому анодированию, что обеспечивает дополнительную защиту от износа, а толщина покрытия и контроль маскировки гарантируют долговечность без ущерба для точности подгонки.

Обсуждение твердого анодирования
Корпуса для зарядки Bluetooth-наушников, изготовленные на станке с ЧПУ с шлифовкой.

Чистка

Крышки, кольца и декоративные панели из нержавеющей стали или алюминия для зарядных футляров премиум-класса обрабатываются направленной шлифовкой, создавая изысканную линейную текстуру, а контроль текстуры и обработки кромок обеспечивает единообразие фирменного стиля.

Обсудите чистку зубов.
Корпуса для зарядки Bluetooth-наушников, изготовленные методом ЧПУ-обработки и полировки.

Полировка:

Компоненты зарядных устройств из нержавеющей стали, титана или алюминия для элитных изделий полируются, создавая отражающие поверхности, а контроль следов обработки, царапин и кромок обеспечивает превосходный внешний вид и более чистые места соединения.

Обсуждение полировки
Корпуса для зарядных устройств Bluetooth-наушников, изготовленные методом ЧПУ-обработки и покрашенные.

Малярные работы

Металлические или пластиковые корпуса зарядных устройств для изделий нестандартных цветов окрашиваются, что обеспечивает фирменный цвет и защиту поверхности, а контроль адгезии, маскировки и толщины покрытия гарантирует стабильный внешний вид и качество сборки.

Обсуждение живописи
Корпуса для зарядных устройств Bluetooth-наушников, изготовленные методом электрофорезного порошкового покрытия на станках с ЧПУ.

Электрофорез / Порошковое покрытие

Металлические корпуса зарядных устройств и конструктивные элементы покрываются методом электрофореза или порошковой окраски, что обеспечивает равномерный защитный цвет, а контроль покрытия, наращивания кромок и маскировки гарантирует долговечный внешний вид и надежный зазор при сборке.

Обсудите варианты пальто.
Корпуса для зарядки Bluetooth-наушников, изготовленные на станке с ЧПУ с PVD-покрытием.

PVD покрытие

Корпуса зарядных устройств, кольца и кнопки из нержавеющей стали или титана для премиальных дизайнов покрываются методом PVD-напыления, что придает им металлические оттенки и износостойкость, а подготовка подложки обеспечивает долговечную визуальную дифференциацию.

Обсуждение PVD-покрытия
Корпуса для зарядки Bluetooth-наушников, изготовленные с помощью лазерной гравировки и брендирования на станках с ЧПУ.

Лазерная гравировка и клеймение

На металлические крышки, основания и компоненты интерфейса зарядных устройств наносится лазерная гравировка для логотипов, серийных номеров и маркировки, обеспечивая постоянную идентификацию, а регулировка положения и контрастности позволяет наносить четкий и воспроизводимый логотип.

Обсуждение лазерной брендировки
Качество, основанное на качественной сборке.

Контроль качества размеров зарядного корпуса, точности сборки и внешнего вида поверхностей.

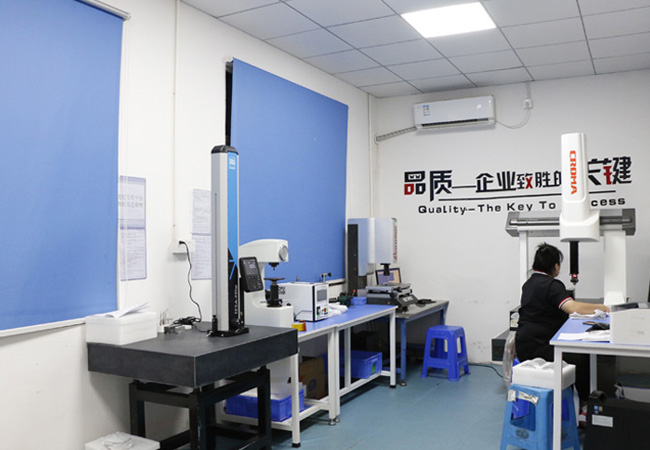
Благодаря 12 процессам контроля качества, внутрипроизводственным проверкам и измерениям на координатно-измерительной машине (CMM), VMT проверяет размеры вашего зарядного кейса, соответствие крышки и основания, подвижность шарниров, внутренние интерфейсы и внешний вид поверхностей в соответствии с утвержденными чертежами и планами контроля. Вы получаете детали, которые не только соответствуют заданным размерам, но и более надежны при сборке, отделке и повторном производстве.

Проверка поступающих материалов
Первая статья инспекции
Проверки размеров в процессе производства
Контроль критически важных элементов с помощью координатно-измерительной машины (КИМ)
Проверка зазора и промывки
Проверка движения и закрытия шарнира
Контроль качества поверхности и цвета.
Обзор защитной упаковки
Обсудите ваши требования к проверке.
Комната контроля качества
Особенность / Требование Риски вашего проекта Метод проверки Имеющиеся доказательства
Верхняя крышка и нижняя часть основания подходят друг к другу. Неравномерные периферические зазоры, ступенчатые различия, трение или неполное смыкание. Измерения с помощью координатно-измерительной машины (КИМ) или профильные измерения в сочетании со сборкой сопрягаемых деталей и проверкой зазоров и ровности. Первый отчёт по образцу, данные о размерах и проверка сборки.
Положение шарнира и движение при открытии Неправильное положение крышки, чрезмерное сопротивление, неплотное или нестабильное открывание. Проверка положения и соосности отверстий для шарниров, а также проверка перемещения и герметичности. Отчет по критическим размерам, функциональная документация и утвержденный первый образец статьи.
Расположение зарядного порта, светодиода и кнопки. Смещение отверстий, несоосность печатной платы, помехи или видимое смещение. Проверка положения, профиля и состояния кромок на основе общих базовых элементов и сопрягаемых компонентов. Отчет о размерах и утвержденные критерии сопряжения
Внутренние карманы и точки крепления Помехи, возникающие с печатной платой, батареей, магнитами, контактами или внутренним лотком. Проверка точности подгонки по чертежу с помощью КИМ, глубины, положения и функциональности. Отчет о критических размерах, документация по материалам и протокол сборки.
Толщина стенки, плоскостность и профиль корпуса. Деформация тонких стенок, снижение жесткости или плохое соответствие крышки и основания. Контроль толщины стенок, плоскостности и профиля с использованием соответствующего оборудования или приспособлений. Результаты контроля первого образца, контроля в процессе производства и окончательного контроля размеров.
Цвет, текстура и видимое качество поверхности Различия в цвете, царапины, неравномерная обработка пескоструйным аппаратом, следы от стеллажей или несоответствие партии. Визуальный осмотр при контролируемом освещении по утвержденным образцам и зонам, имеющим косметический характер. Утвержденный образец косметического средства и протокол окончательной визуальной проверки.
Толщина покрытия и замаскированные интерфейсы После финишной обработки происходит смещение деталей, накопление покрытия или обработка в запрещенных зонах. Проверка нанесения покрытия, маскировки и соответствия поверхности сопряжения утвержденным техническим условиям отделки. Завершите составление протокола проверки или отчета сторонней организации, если это необходимо.
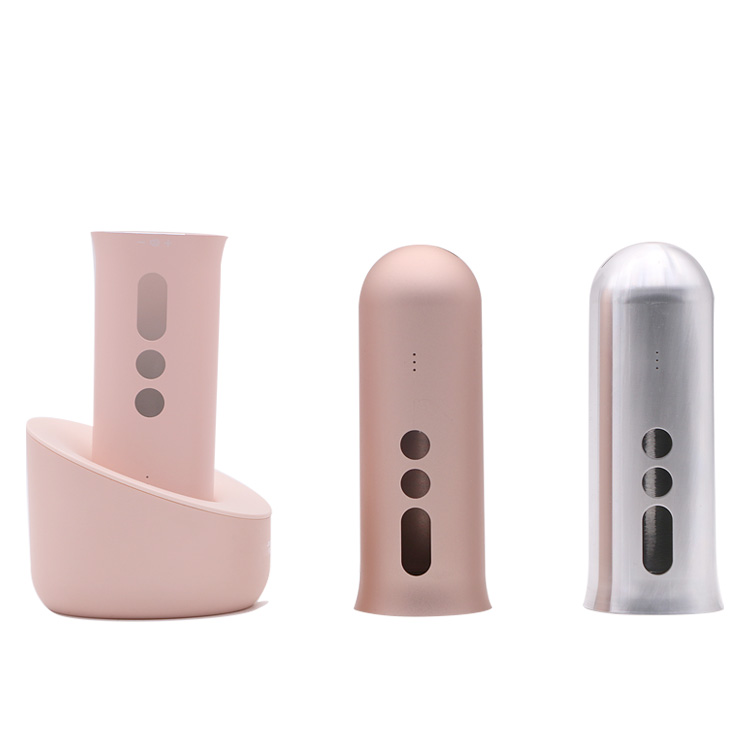
Корпус зарядного устройства для Bluetooth-наушников, изготовленный на станке с ЧПУ из алюминия 6063-T6.
Исследование производственного случая

Проект по производству 500 000 корпусов для Bluetooth-зарядных устройств из сплава AL6063-T6.

история проекта

Компания VTech (Dongguan) Electronics Limited обратилась к VMT с чертежами капсулообразного алюминиевого корпуса для зарядки беспроводных наушников TWS. Проект был ориентирован на соответствие стандартам премиум-класса в сфере потребительской электроники, использование анодированного сплава AL6063-T6 и выполнение заказа на производство в количестве 500 000 штук.

Требования заказчика и проблемы, связанные с комплектующими.

В таком объеме ваш корпус нельзя было рассматривать как простую цельную деталь из заготовки. Капсульный профиль, видимая внешняя поверхность, детали логотипа и интерфейсы сборки требовали контролируемой механической обработки, в то время как чрезмерное удаление материала увеличило бы расход материала и время цикла. Кроме того, производственный процесс должен был оставаться пригодным для документально подтвержденной программы поставки в 200 дней.

Решение VMT

Компания VMT рассмотрела маршрут формовки, близкий к окончательной форме, перед обработкой на станках с ЧПУ критически важных внешних поверхностей, узловых соединений и деталей брендирования. Команда скоординировала подготовку заготовки, базовые параметры станка с ЧПУ, подготовку поверхности и требования к анодированию в рамках единого производственного плана, вместо того чтобы оценивать каждую операцию по отдельности.

Результат, основанный на данных

Утвержденная технология позволила выполнить документально оформленный заказ на 500 000 изделий из сплава AL6063-T6 с анодированными декоративными поверхностями в течение 200 дней. Она позволила сократить ненужное удаление материала, сохранив при этом обработанные поверхности, внешние детали и требования к внешнему виду, определяющие качество готового изделия.

МатериалАЛ6063-Т6
Количество500,000 штук
РазработкаФормование с получением формы, близкой к окончательной, + обработка на станках с ЧПУ.
Завершитьанодирование
Программа200-дневная доставка
ПродуктКорпус зарядного устройства в виде капсулы
Отзывы клиентов

Отзывы покупателей о корпусах для зарядки Bluetooth-наушников, изготовленных на станках с ЧПУ.

Эти отзывы клиентов отражают наиболее важные проблемы, возникающие при разработке чехлов для зарядки Bluetooth-наушников: стабильность анодирования, плотное прилегание крышки к основанию, точность сборки и стабильное качество от прототипа до серийного производства.

СТАБИЛЬНОСТЬ ЦВЕТА ПРИ АНОДИРОВАНИИ

«Некоторые поставщики не могли обеспечить единообразный цвет анодирования на всех корпусах зарядных чехлов для наших Bluetooth-наушников. Компания VMT оптимизировала обработку поверхности, процесс пескоструйной обработки и цветовой стандарт, что позволило нам добиться более однородного внешнего вида во всех производственных партиях».

УСТАНОВКА И СБОРКА КРЫШКИ С ОСНОВАНИЕМ

«Для нашего проекта по созданию зарядного корпуса требовались точные зазоры между крышкой и основанием, выравнивание шарниров и зазоры между внутренними компонентами. Компания VMT усовершенствовала базовую конструкцию и стратегию обработки, что помогло нам добиться более плавного закрытия, более надежной сборки и меньшего количества проблем с подгонкой».

ИНЖЕНЕРНАЯ ПОДДЕРЖКА И СТАБИЛЬНОСТЬ ПАРТИЙ

«Инженерная команда VMT оперативно реагировала на любые вопросы, касающиеся допусков, качества поверхности или сборки. Их практическая поддержка в области DFM помогла нам перейти от проверки прототипа к производству, сохранив при этом стабильные размеры и эстетическое качество».

ВОПРОСЫ И ОТВЕТЫ

Часто задаваемые вопросы о корпусе для зарядки Bluetooth-наушников, изготовленном на заказ с помощью ЧПУ.

Основываясь на 16-летнем опыте в области нестандартной механической обработки, компания VMT отвечает на вопросы, касающиеся материалов, технологических процессов, сборки и ценообразования, которые чаще всего возникают при разработке корпуса зарядного устройства до утверждения прототипа или начала серийного производства.

В: Какие детали зарядного корпуса может обрабатывать станок с ЧПУ VMT?

A: VMT поддерживает верхние крышки, нижние основания, внутренние рамы, шарнирные компоненты, интерфейсы кнопок и светодиодов, детали зарядных портов, декоративные кольца и другие металлические или конструкционные пластиковые компоненты в соответствии с вашими чертежами.

В: Производит ли компания VMT готовые корпуса для электронных зарядных устройств?

A: Компания VMT специализируется на изготовлении корпусов и конструкционных компонентов на заказ с использованием станков с ЧПУ. VMT не поставляет готовые электронные изделия с батареями, печатными платами или системами зарядки.

В: Какие материалы подходят?

А: Алюминий часто используется для изготовления легких декоративных корпусов. После проверки можно рассмотреть возможность использования нержавеющей стали, титана, латуни, меди и конструкционных пластмасс для обеспечения износостойкости, декоративных, противовесных, проводящих или изоляционных функций.

В: Можете ли вы оказывать поддержку в создании прототипов и серийном производстве?

А: Да. Вы можете проверить геометрию, соединения и качество отделки с помощью прототипов, а затем перенести утвержденные приспособления, критерии контроля и средства контроля отделки в мелкосерийное или серийное производство.

В: Как контролируется зазор между крышкой и основанием?

А: VMT проверяет базовые точки сопряжения, точки крепления шарниров, толщину стенок, последовательность и давление крепления, а затем сочетает контроль размеров с проверкой сборки, периферийных зазоров и зазоров и выравнивания.

В: Как уменьшить деформацию тонких стенок?

А: В зависимости от материала и геометрии маршрут может включать поэтапную черновую и чистовую обработку, сбалансированное удаление материала, контролируемое зажимание, специальную поддержку и промежуточный контроль.

В: Какие виды отделки поверхности доступны?

А: После анализа материала и интерфейса могут быть предложены следующие варианты обработки: пескоструйная обработка и анодирование, твердое анодирование, шлифовка, полировка, покраска, электрофорез, порошковое покрытие, PVD-покрытие и лазерная гравировка.

В: Вы можете обрабатывать внутренние рамы и опоры?

А: Да. Компания VMT может изготавливать на заказ рамы, лотки и опоры, используемые для размещения батарей, печатных плат, магнитов, контактов и других внутренних узлов в соответствии с вашим чертежом.

В: Что должно быть включено в запрос предложений (RFQ)?

A: Пришлите 2D-чертежи, 3D-модель, информацию о материале, количестве, допусках, отделке, внешнем виде, информацию о сопрягаемых деталях, требования к контролю качества и пожелания к упаковке.

В: В каких случаях следует сочетать обработку на станках с ЧПУ с другими процессами?

А: При производстве больших объемов глубоких или тонких корпусов формовка, экструзия или другие методы предварительной обработки могут уменьшить съем материала, в то время как обработка на станках с ЧПУ контролирует критически важные поверхности и соединения.

Руководство по поиску поставщиков с наименьшими затратами

Как заказать изготовление на заказ корпусов для зарядных устройств Bluetooth-наушников с ЧПУ-обработкой

Опираясь на 16-летний опыт работы с ЧПУ-станками по индивидуальному заказу, VMT помогает вам оценить базовые параметры, материалы, отделку, сборку, стоимость и информацию из запроса предложений до выбора поставщика. Вы можете сравнивать производственные планы по общему риску проекта, а не только по указанной цене за единицу продукции.

Для успешного выполнения проекта по созданию зарядного корпуса требуется нечто большее, чем просто отправка 3D-модели для расчета стоимости. Ваш поставщик должен понимать, как взаимодействуют верхняя крышка, нижний корпус, шарнир, магниты, электроника, внутренний лоток и видимые поверхности. Ранний контроль качества на этапе производства снижает риск возникновения помех, деформаций или косметических проблем после завершения работ.

Сначала определите функциональные параметры, а затем уже детали внешнего вида.

Определите элементы, управляющие закрытием крышки, движением шарниров, выравниванием зарядных портов и размещением внутренних компонентов. Соотнесите видимые поверхности с этими функциональными ориентирами, чтобы избежать накопления независимых ошибок обработки в виде неравномерных зазоров, смещения портов или неравномерной гладкости.

Выбор материалов должен основываться на требованиях к изделию, а не только на его внешнем виде.

При оценке учитываются вес, жесткость, износостойкость, проводимость, изоляция, качество отделки и объемы производства. Алюминий может подойти для основного корпуса, в то время как нержавеющая сталь, латунь, медь, титан или конструкционные пластмассы используются для изготовления отдельных функциональных компонентов.

Утвердить условия механической обработки и окончательной отделки.

Пескоструйная обработка, анодирование, полировка и нанесение покрытий могут изменять кромки, размеры и зоны контакта. Перед утверждением в производство необходимо определить видимые зоны, маскировку, цветовую гамму, текстуру, блеск, положение логотипа и пределы дефектов.

Перед выпуском в производство проверьте правильность сборки.

Проверка отдельных деталей не заменяет проверку сборки. Подтвердите герметичность, периферийный зазор, ровность, сопротивление шарнира, выравнивание магнита, положение порта, внутренний зазор и эстетическую целостность с утвержденными сопрягаемыми деталями.

Завод по производству деталей с ЧПУ VMT в Китае
Ваш производственный партнер

VMT: Ваш партнер по производству корпусов для зарядных устройств Bluetooth-наушников с ЧПУ-обработкой.

Передайте свои чертежи, целевые параметры материала, стандарты внешнего вида и количество одной инженерной команде. VMT координирует проектирование с учетом технологичности производства (DFM), механическую обработку, отделку, контроль качества и защитную упаковку, что упрощает взаимодействие с поставщиками и обеспечивает более четкое распределение ответственности в случае возникновения проблем.

16 летОпыт в области нестандартной механической обработки.
100+ машинГибкие возможности обработки
Процессы 12Контроль качества
Прототип → ПроизводствоНепрерывность после утверждения
Обсудите ваш производственный план.

Что следует включить в запрос предложений по корпусу зарядного устройства

Полный запрос предложений позволяет инженерной команде оценить собранный продукт, вместо того чтобы предлагать цену на отдельную деталь.

1
Двумерный чертеж с опорными точками
2
3D модель STEP
3
Материал сорта
4
Прототип или серийное производство
5
Критические допуски
6
Варианты отделки и цвета
7
Информация о сопрягаемых деталях
8
Потребности в инспекции и упаковке.

Как оценить поставщика корпусов для зарядных устройств станков с ЧПУ

Используйте практические данные для сравнения поставщиков до начала серийного производства.

Оценка Что следует проверить Почему это имеет значение
Возможности DFM Проверяет ли поставщик тонкие стенки, базовые элементы, доступ к инструменту и сопрягаемые детали? Предотвращает риски, связанные с проектированием и сборкой, до начала механической обработки.
Сопоставление процессов Соответствует ли маршрут геометрии, материалам и количеству Позволяет избежать ненужных затрат на механическую обработку или переналадку.
Проверка сборки Проверяются ли одновременно крышка, основание, петли и соединительные элементы. Предотвращает поломку деталей, которые соответствуют заданным размерам, но выходят из строя при сборке.
косметический контроль Независимо от того, координируются ли процессы механической обработки, пескоструйной обработки, анодирования и упаковки. Уменьшает количество царапин, цветовых переходов и видимых дефектов.
Контроль производства Обеспечивают ли приспособления, контроль и документация повторяемость результатов Помогает перевести утвержденный прототип в производство.
Инженерный ответ Получают ли на вопросы действенные ответы и проводят ли последующее выявление первопричин проблемы Сокращает задержки, повторные доработки и нечеткость в распределении ответственности.

Почему самая низкая цена за единицу продукции не всегда означает самую низкую стоимость проекта

Низкая цена может не включать разработку оснастки, контроль качества отделки, проверку сборки, косметический контроль или защитную упаковку. Сравните технологический процесс, количество переналадок, объем контроля, утверждение образцов и требования к обработке, чтобы переделки, брак и задержки проекта не нивелировали очевидную экономию.

Когда следует сочетать формовку, экструзию или литье с обработкой на станках с ЧПУ?

Для изготовления прототипов, проверки конструкции и высокоточных металлических корпусов часто подходит обработка на станках с ЧПУ. Для производства тонких или глубоких конструкций в больших объемах заготовка, близкая к окончательной форме, может уменьшить объем снимаемого материала, в то время как обработка на станках с ЧПУ позволяет контролировать критически важные интерфейсы, порты, базовые элементы и детали маркировки.

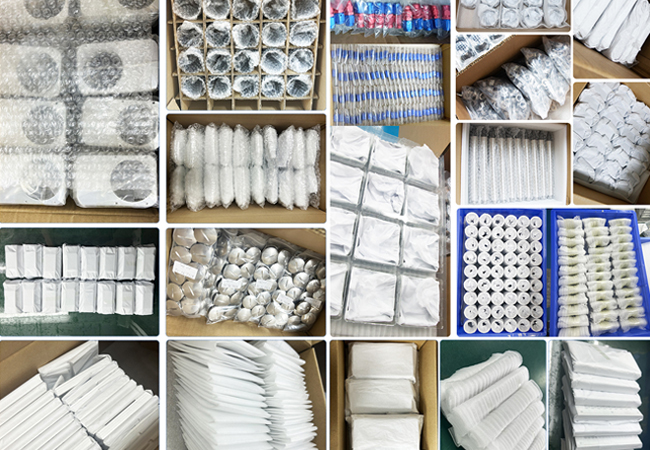
Защитная доставка

Защита корпусов косметических зарядных устройств во время упаковки и доставки.

Анодированные, полированные, шлифованные или PVD-поверхности могут быть повреждены после окончательной проверки, если детали соприкасаются друг с другом во время транспортировки. Упаковка должна соответствовать внешнему виду, риску повреждения и способу доставки.

  • Разделяйте видимые поверхности и предотвращайте контакт деталей друг с другом.
  • При необходимости используйте защитную пленку, рукава, лотки, пенопласт или разделительные слои.
  • Идентификация партий и статуса одобрения косметических средств.
  • Перед отправкой проверьте упаковку, чтобы уменьшить вероятность появления царапин, вмятин и потертостей.
Упаковка и транспортировка деталей, изготовленных на станках с ЧПУ.

Отправьте чертежи корпуса зарядного устройства на рассмотрение инженерам.

Предоставьте свои 2D-чертежи, 3D-модели, информацию о материалах, количестве, качестве обработки поверхности и требованиях к сборке. Компания VMT рассмотрит конструкцию, риски обработки, стандарты внешнего вида и производственные требования, прежде чем подтвердить технологический процесс и расценки.

Связанное предложение
Напишите

Позвоните нам или отправьте запрос на нашу электронную почту, мы ответим на ваши вопросы в соответствии с требованиями ваших клиентов и немедленно составим для вас смету.

Загрузить 2D/3D чертежи

Загрузите свои файлы или свяжитесь с нами по адресу inquiry@vimetal.com.cn, чтобы получить мгновенную смету (пожалуйста, прикрепите 2D-чертежи CAD и 3D-модели CAD в любом формате, включая STEP, IGES, DWG, PDF, STL, ZIP и т. д.).

Загрузить файлы (Максимальный размер файла: 20 МБ)
+86 15099911516
погрузка