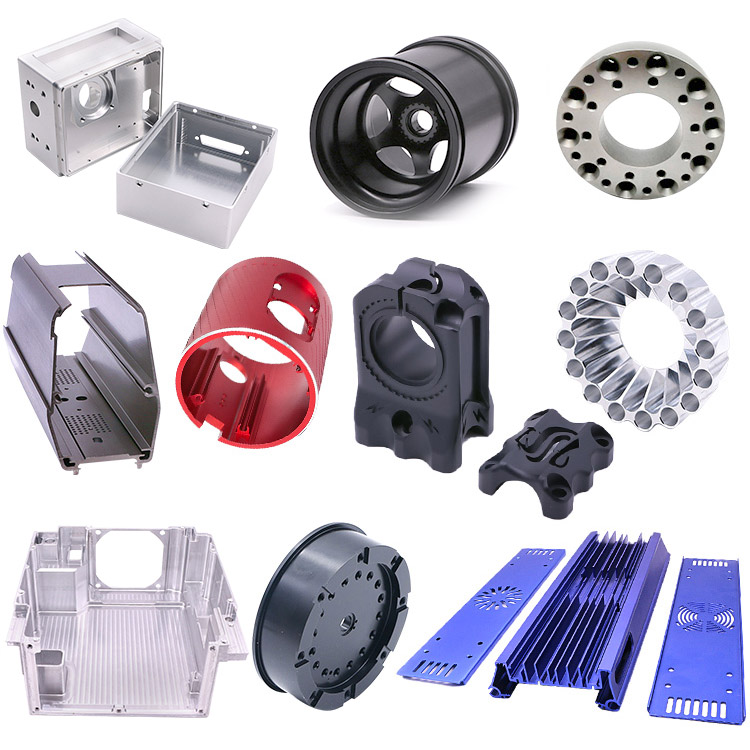
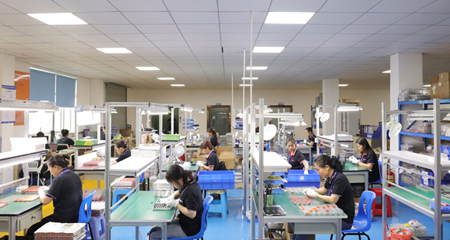
VMT — это завод по обработке и производству корпусов различных электронных устройств с ЧПУ. Имея 13-летний опыт обработки корпусов электронных устройств с ЧПУ и различные типы образцов корпусов электронных устройств с ЧПУ, вы можете отправить фотографии для просмотра и просмотреть завод онлайн, немедленно свяжитесь с нами для получения образцов. Мы можем предоставить вам различные типы услуг по обработке корпусов электронных устройств для удовлетворения ваших индивидуальных потребностей в обработке с ЧПУ.
Корпус беспроводного микрофона, изготовленный на станке с ЧПУ по индивидуальному заказу.
Изготовление на заказ корпусов микрофонов, кожухов, торцевых заглушек и внутренних деталей на станках с ЧПУ из различных материалов и с разной отделкой. Резьба для элементов управления, отверстия для кнопок, отделка и подгонка деталей от прототипа до серийного производства. Загрузка чертежей для проверки DFM и составления сметы.
Технические характеристики:
Услуги: Изготовление корпусов и кожухов для беспроводных микрофонов на заказ с помощью станков с ЧПУ.
Возможность поставки: 100000 шт. в месяц
Материал: алюминий (AL 6061, 6063, 6082, 7075, 5052 и др.), нержавеющая сталь (303, 304, 316, 410, 416, 420, 420J2 и др.), медь (C36000, C26000, C38500, CZ121 и др.), титан (TA1, TA2, TC4 / Grade 5 и др.).
Шероховатость поверхности: Ra 0.1~3.2
Обработка поверхности: по требованию заказчика, анодирование, покрытие, PVD, никелирование, пескоструйная обработка, порошковое покрытие, полировка, многоцветное анодирование, покраска и т. д.
Допуск: ±0.005 мм. (Возможен индивидуальный заказ)
Формат чертежа: файл CAD (dwg, dxf, pdf и т. д.), 3D-файл (step, stp и т. д.), проект чертежа.
Стандартный или нет: Нестандартный, изготовленный на заказ по чертежу или образцу
Производство на станках с ЧПУ по чертежам для аудио брендов
Корпус беспроводного микрофона, изготовленный на станке с ЧПУ по индивидуальному заказу.
Компания VMT производит корпуса микрофонов, трубки, элементы защитных решеток, торцевые заглушки и внутренние опорные детали на заказ по чертежам заказчика. Перед обработкой мы проверяем материал, толщину стенок, резьбу, отверстия для кнопок, внутреннюю подгонку и требования к отделке, помогая производителям аудиотехники проверять прототипы и поддерживать воспроизводимое качество в серийном производстве.
Принимаются файлы форматов STEP, STP, IGES, DWG, DXF и PDF. Для конфиденциальных проектов предоставляется поддержка в рамках соглашения о неразглашении.
Индивидуальный инженерный анализ DFMПроверка стенок, допусков и технологического процесса.
Более 100 станков с ЧПУ для фрезерования и токарной обработки.Цилиндрические и боковые элементы
Завершение координацииБолее 100 вариантов материалов и отделки поверхности, цвета, текстуры и брендирования.
100% контроль критических размеровКонтроль посадки, качества нитей и внешнего вида.
Контроль рисков при механической обработке
Критические риски при обработке корпусов микрофонов, которые мы контролируем.
Корпус микрофона может выглядеть простым, но его цилиндрическая конструкция, тонкие стенки, боковые отверстия, резьба и видимые поверхности могут создавать значительные риски при механической обработке и сборке.
01
Деформация тонкой стенки
Длинные или тонкие корпуса микрофонов могут деформироваться при неравномерном давлении зажима, силе резания или удалении материала. Метод VMT (Voluntary Process Tool) анализирует толщину стенок, положение зажима, траекторию движения инструмента и последовательность обработки для уменьшения деформации и поддержания стабильности размеров и точности сборки.
02
Выравнивание внутреннего и внешнего диаметров
При обработке внутреннего отверстия и внешней поверхности в разных положениях перенос базовых параметров может влиять на соосность, округлость и однородность толщины стенки. Последовательность токарной обработки и координаты обработки планируются в соответствии с чертежом и функциональными требованиями.
03
Расположение отверстий для кнопки и переключателя
Смещение боковых отверстий относительно заданного положения может мешать работе кнопок, переключателей, печатных плат или декоративных вставок. Технология VMT контролирует базовую точку обработки, положение зажимного приспособления и метод контроля критически важных отверстий.
04
Резьба и сборочная посадка
Резьба может стать тугой, свободной или смещенной, если не учитываются размеры резьбы, припуск на покрытие или условия сопряжения деталей. Перед обработкой мы проверяем спецификацию резьбы и требования к чистовой обработке и используем соответствующие калибры или контрольные образцы при необходимости.
05
Видимые следы механической обработки
Анодирование, полировка и шлифовка не могут надежно скрыть глубокие следы от инструмента, вмятины или царапины. Обработка поверхностей планируется на этапе механической обработки, а критически важные косметические участки защищаются во время погрузки, разгрузки и транспортировки.
06
Дефекты кромок и покрытия
Заусенцы и резкие переходы могут привести к ухудшению тактильных ощущений, появлению белых краев или неравномерному покрытию. Требования к обработке кромок, удалению заусенцев и нанесению покрытия должны быть определены до начала производства.
Пример из практики инженерного дела
Корпус беспроводного микрофона, изготовленный на станке с ЧПУ.
От обработки цельных прутков до формовки заготовок методом растяжения и многопроцессного производства на станках с ЧПУ.
Первоначально заказчик беспроводного микрофона использовал цельный алюминиевый брусок в сочетании с обработкой на станке с ЧПУ для создания цилиндрического корпуса. Обработка глубокой внутренней полости требовала длительного цикла и удаления большого количества материала, что делало первоначальный метод неэффективным для повторного производства.
Подготовка заготовки: После подготовки поверхности материала к формовке и обработки его, машина для растяжения мощностью 200 тонн сформировала и разрезала алюминиевую заготовку, близкую к окончательной форме.
Управление поворотом: Обработка внешней поверхности и внутренней стенки на станках с ЧПУ осуществлялась вокруг заданной технологической точки, что обеспечивало однородность стенок и стабильность размеров на протяжении нескольких операций.
Обработка элементов конструкции: Использование вращающегося инструмента и многоосевой обработки на станках с ЧПУ позволило завершить нарезку резьбы на мундштуке, изготовление отверстий для пуговиц и оставшихся боковых элементов, при этом сократив количество ненужных перемещений деталей.
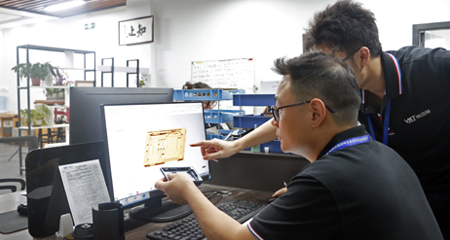
Контроль качества и обработка кромок: Специальные измерительные приборы проверяли однородность петель, а острые углы и заусенцы контролировались для уменьшения видимого побеления и дефектов покрытия во время покраски.
Окончательный вид: Окраска и шелкография завершили разработку внешнего оформления, фирменного стиля и идентификации продукции.
Задокументированный результат проекта: снижение производственных затрат на 50%.
Готовые образцы корпусов микрофонов были приняты заказчиком. Благодаря сочетанию подготовки заготовок, близких к окончательной форме, планирования базовых параметров, токарной обработки на станках с ЧПУ, использования подвижного инструмента, многоосевой обработки, контроля качества и подготовки поверхности, компания VMT разработала более эффективный производственный процесс для серийного производства.
Изготовление на заказ деталей для корпусов микрофонов.
Каждая деталь изготавливается в соответствии с чертежами заказчика, с учетом материалов, допусков, отделки и требований к сборке.
Корпус беспроводного микрофона, изготовленный на станке с ЧПУ.
Корпуса беспроводных микрофонов защищают внутреннюю электронику и батареи, при этом для формирования отверстий, резьбы и боковых выступов используются станки с ЧПУ для токарной и фрезерной обработки, а толщина стенок, соосность и точность подгонки проверяются контрольным осмотром.
Корпуса конденсаторных и ленточных микрофонов, изготовленные на станках с ЧПУ.
Корпуса конденсаторных и ленточных микрофонов поддерживают капсулы, схемы и разъемы, при этом толщина стенок и места крепления контролируются с помощью токарной, фрезерной и сверлильной обработки на станках с ЧПУ, а контроль качества и подгонки деталей осуществляется путем проверки.
Корпус беспроводного ленточного микрофона RM-6 из алюминия
Корпуса беспроводных микрофонов RM-6 из ленточного алюминия защищают внутренние узлы. Для обработки резьбы, отверстий для кнопок и стенок используются станки с ЧПУ, вращающийся инструмент и пятиосевая обработка, а контроль качества гарантирует повторяемость сборки и отделки.
Торцевые заглушки микрофонов и крышки батарейных отсеков, изготовленные на станках с ЧПУ.
Торцевые заглушки и крышки батарейного отсека закрывают корпуса микрофонов и обеспечивают доступ для обслуживания; для контроля диаметров соединений и фиксирующих элементов используются токарные станки с ЧПУ и резьбонарезные методы, а проверка гарантирует плавную установку и снятие.
Внутренние втулки и опорные кронштейны для микрофонов, изготовленных на станке с ЧПУ.
Внутренние втулки и опорные кронштейны позиционируют печатные платы, капсулы, батареи и разъемы, используя фрезерование и токарную обработку на станках с ЧПУ для контроля центровочных поверхностей, отверстий и зазоров, а контроль обеспечивает стабильное выравнивание и сборку.
Кнопки, ручки, значки и соединительные кольца для микрофонов, изготовленных на станках с ЧПУ.
Кнопки, ручки, значки и соединительные кольца обеспечивают управление и брендирование, используя токарные, фрезерные и гравировальные станки с ЧПУ для контроля размеров, посадки и видимых деталей, а также контроль размеров и внешнего вида для подтверждения соответствия.
Планирование затрат и процессов
Выберите правильный способ производства корпуса для вашего микрофона.
При оценке следует учитывать геометрию, количество, инвестиции в оснастку, использование материалов, выход годной продукции и риски сборки.
Производственный маршрут
Лучше всего подходит для
Основные преимущества
Основные риски, требующие рассмотрения
Сплошной пруток + обработка на станке с ЧПУ
Прототипы, небольшие количества и толстые конструкции.
Низкие первоначальные затраты на оснастку и гибкие возможности внесения изменений в конструкцию.
Потери материала, время внутреннего сверления и риск деформации
Алюминиевые трубы + обработка на станках с ЧПУ
Цилиндрические тела с относительно однородными стенками
Меньшее удаление материала и эффективная обработка цилиндрических поверхностей.
Допуски на трубы, однородность стенок и контроль зажима
Заготовка, полученная методом растяжения или экструзии, + ЧПУ
Повторное производство и структуры, близкие к окончательной форме
Сокращение расхода материала и повышение эффективности производства.
Инвестиции в оснастку, точность заготовки и контроль формовки.
Литье под давлением + финишная обработка на станках с ЧПУ
Большие объемы и сложные интегрированные формы
Эффективное производство заготовок и сокращение времени снятия заготовок на станках с ЧПУ.
Стоимость пресс-формы, уклон, пористость и требования к внешнему виду.
Многокомпонентная сборка
Сменные функциональные или декоративные секции
Гибкие варианты отделки и упрощенная замена.
Допуск на укладку слоев, видимые зазоры и время сборки.
Компания VMT анализирует весь проект, прежде чем рекомендовать тот или иной маршрут. Наиболее экономичный процесс не всегда является тем, который имеет самую низкую стоимость обработки; необходимо также учитывать оснастку, использование материалов, выход годной продукции, риски, связанные с контролем качества и сборкой.
Возможность обработки
Процессы обработки на станках с ЧПУ для корпусов и кожухов микрофонов
Выбор методов токарной обработки, фрезерования, сверления, нарезания резьбы и контроля за зажимными приспособлениями осуществляется в соответствии с требованиями конструкции и чертежей.
Токарная обработка с ЧПУ
Токарная обработка на станках с ЧПУ используется для изготовления цилиндрических корпусов микрофонов, торцевых крышек, втулок, колец, внутренних и наружных диаметров. Правильный выбор базовой точки и последовательность обработки помогают контролировать толщину стенок, округлость и параметры сопряжения.
Токарно-фрезерная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ используется для изготовления цилиндрических корпусов микрофонов, торцевых крышек, втулок, колец, внутренних и наружных диаметров. Правильный выбор базовой точки и последовательность обработки помогают контролировать толщину стенок, округлость и параметры сопряжения.
3- и 4-осевое фрезерование с ЧПУ
Фрезерование на станках с ЧПУ позволяет изготавливать отверстия для кнопок, окошки для демонстрации товаров, внутренние карманы, монтажные отверстия и декоративные элементы. Перед началом обработки проверяется конструкция оснастки и доступные инструкции по использованию инструмента.
Пятикоординатная обработка на станке с ЧПУ
Пятиосевая обработка может быть выбрана для обработки угловых элементов, сложных переходов или поверхностей, которые в противном случае потребовали бы многократного перепозиционирования. Она используется после инженерной проверки, если обеспечивает практическое преимущество в качестве или настройке оборудования.
Сверление, нарезание резьбы и обработка резьбы
На чертеже должны быть указаны размеры резьбы, глубина зацепления, припуск на покрытие и сопрягаемые компоненты. Критические резьбы можно проверить с помощью соответствующих резьбовых калибров или одобренных заказчиком сопрягаемых деталей.
Оптимизация фикстуры и последовательности
Приспособление должно поддерживать корпус, не создавая недопустимых деформаций или следов. VMT проверяет зоны зажима, мягкие зажимные губки, базовые параметры процесса, припуски на черновую обработку и чистовую обработку в соответствии со структурой изделия.
Выбор материала
Материалы для изготовления корпусов микрофонов на заказ с помощью станков с ЧПУ.
При выборе материала следует учитывать вес, прочность, стабильность при механической обработке, коррозионную стойкость, качество отделки, объем производства и позиционирование продукта.
алюминий
Алюминий марок 6061, 6063 и 7075 подходит для изготовления легких корпусов микрофонов, торцевых крышек и колец, обеспечивая обрабатываемость и прочность для анодирования, шлифовки или полировки, что гарантирует долговечную сборку и превосходный внешний вид.
Нержавеющая сталь
Нержавеющая сталь марок 303, 304 и 316 подходит для изготовления прочных корпусов, решеток и соединительных элементов, обеспечивая прочность и коррозионную стойкость при шлифовке, полировке или пассивации, гарантируя длительный срок службы и высокое качество исполнения.
Латунь
Латунь марок C36000 и C38500 подходит для декоративных колец, ручек и утяжеленных деталей, сочетая в себе обрабатываемость и привлекательный внешний вид для полировки, гальванического покрытия или шлифовки, обеспечивая клиентам выразительный внешний вид и надежную подгонку размеров.
Медь
Медь C110 и C101 подходит для проводящих, экранирующих и декоративных компонентов микрофонов, обеспечивая электрические характеристики и формуемость для полировки, гальванического покрытия или защитного покрытия, улучшая функциональность при сохранении контролируемого внешнего вида.
Титан
Титан марок 2 и 5 подходит для корпусов, колец и конструкционных элементов премиум-класса, обеспечивая прочность, малый вес и коррозионную стойкость при полировке, шлифовке, анодировании или PVD-покрытии, что способствует долговечности и выделяет изделие на рынке.
Инженерные пластмассы
Полиоксиметиленоксид (POM), полиэфиркетон (PEEK) и нейлон подходят для внутренних втулок, прокладок и изоляционных опор, обеспечивая низкое трение, стабильность и электроизоляцию при механической обработке или естественной чистовой обработке, улучшая выравнивание, защиту и надежность сборки.
Косметическая и защитная отделка
Варианты обработки поверхности корпусов микрофонов премиум-класса
Превосходный внешний вид начинается с качества обработки, контроля заточки кромок и бережного обращения перед нанесением финишного покрытия.
Пескоструйная обработка и анодирование
Корпуса беспроводных и студийных микрофонов из алюминия изготавливаются с использованием пескоструйной обработки и анодирования для создания однородной матовой текстуры, что повышает коррозионную стойкость, обеспечивает стабильность цвета, долговечность и привлекательный внешний вид.
Малярные работы
Алюминиевые корпуса для фирменных беспроводных микрофонов изготавливаются с использованием технологии контролируемой покраски, позволяющей получить индивидуальные цвета и равномерное покрытие, что улучшает защиту от коррозии, узнаваемость бренда, эстетическую однородность и дифференциацию на рынке.
Жесткий анодирование
В алюминиевых корпусах микрофонов для условий интенсивной эксплуатации используется твердое анодирование для повышения твердости поверхности и износостойкости, что улучшает прочность резьбы, срок службы, стабильность размеров и долговременную надежность изделия.
Полировка:
Корпуса микрофонов премиум-класса из алюминия, латуни или нержавеющей стали подвергаются полировке для создания гладких отражающих поверхностей, что улучшает визуальную глубину, тактильные ощущения, декоративную ценность и позиционирование продукта как высококлассного.
PVD
Корпуса микрофонов из нержавеющей стали или титана для элитной аудиотехники покрываются методом PVD-напыления, что создает стойкие металлические оттенки, повышает износостойкость, защиту от коррозии, визуальную привлекательность и формирует премиальное восприятие бренда.
Электрофорез
В алюминиевых или стальных корпусах микрофонов, требующих равномерного покрытия, используется электрофорез для образования однородного защитного слоя, что улучшает коррозионную стойкость, покрытие краев, стабильность цвета и обеспечивает воспроизводимость внешнего вида при производстве.
Порошковое покрытие
Для изготовления прочных цветных корпусов микрофонов из алюминия или стали используется порошковая покраска, создающая толстый и равномерный слой покрытия, повышающий ударопрочность, коррозионную стойкость, расширяющий выбор текстур и увеличивающий срок службы.
Лазерная гравировка и клеймение
В корпусах микрофонов из анодированного алюминия или нержавеющей стали для брендированной продукции используется лазерная гравировка для нанесения постоянных логотипов и маркировок, что повышает точность идентификации, износостойкость, возможности персонализации и единообразие бренда.
Чистка
Корпуса микрофонов из алюминия или нержавеющей стали для высококачественной аудиотехники изготавливаются методом шлифовки с формированием направленных линий, что улучшает текстуру, скрывает царапины, повышает тактильные ощущения и придает изделию изысканный профессиональный вид.
Проверка качества
Проверка размеров и внешнего вида корпуса микрофона.
План проверки должен быть сосредоточен на характеристиках, влияющих на сборку, эксплуатацию и видимое качество, а не на применении одного и того же метода ко всем параметрам.
Внутренний и внешний диаметры
Полная длина
толщина стенки
Положение отверстия и паза
Размер и глубина резьбы
Округлость, если указано.
Интерфейсы разъемов
выравнивание кнопок
Подгонка деталей и зазоры при сборке
Следы обработки
Завершающий цвет и текстура
Положение гравировки
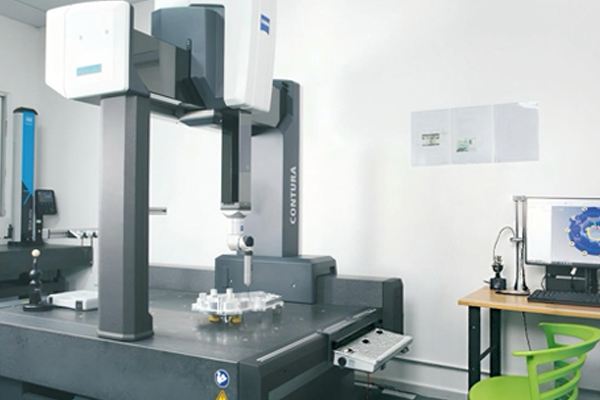
Компания VMT может использовать первичный контроль качества, контроль в процессе производства, окончательный контроль качества, калибры, измерительные приборы и координатно-измерительную машину (CMM) в соответствии с утвержденными чертежами и требованиями к контролю. Составление отчетов о материалах, габаритных данных или предоставление других документов может быть согласовано на этапе составления коммерческого предложения.
Разработка Проекта
От прототипа корпуса микрофона до серийного производства
Каждое изображение процесса предназначено для размера 500 × 180 пикселей.
1
Проверка чертежей и DFM-моделирования
VMT анализирует 2D и 3D файлы, материал, толщину стенки, допуски, резьбу, качество обработки и информацию о сборке. Перед началом производства обсуждаются потенциальные риски, связанные с механической обработкой и финишной обработкой.
2
Изготовление прототипа
Прототипные детали обрабатываются механически для проверки конструкции, внутренней подгонки, тактильных ощущений, внешнего вида и сборки. Изменения в конструкции могут быть оценены до принятия решения о создании производственной оснастки или приспособлений.
3
Выборочная проверка и утверждение
Критические размеры и внешний вид поверхностей проверяются в соответствии с согласованными требованиями. По возможности, для проверки соответствия могут использоваться сопрягаемые детали или образцы сборки.
4
Серийное производство
После утверждения определяются последовательность обработки, оснастка, режущие инструменты, частота проверок, требования к чистовой обработке и метод упаковки для повторного производства.
5
Производственный контроль качества
В процессе обработки отслеживаются ключевые параметры для выявления износа инструмента, смещения размеров, деформаций или проблем с поверхностью до того, как они повлияют на всю партию изделий.
6
Окончательная проверка и упаковка
Детали проверяются в соответствии с утвержденным планом и упаковываются таким образом, чтобы минимизировать царапины, вмятины, повреждения резьбы и контакт между декоративными поверхностями во время транспортировки.
Почему VMT
Техническая поддержка проектов по изготовлению корпусов для микрофонов на заказ.
Мы ориентируемся на комплексное производственное решение, а не рассматриваем проект как стандартный заказ на продукцию.
x
Инженерная экспертиза перед обработкой
Компания VMT проводит анализ технологичности изготовления, материалов, зажима, допусков и рисков, связанных с отделкой, до начала производства, что помогает сократить количество предотвратимых изменений и переделок.
Токарная и фрезерная обработка в одном производственном решении.
Цилиндрические поверхности, боковые отверстия, резьба, внутренние конструкции и декоративные элементы могут быть спроектированы с помощью соответствующих процессов токарной и фрезерной обработки.
Планирование затрат за пределами цикла обработки на станках с ЧПУ
При оценке технологического процесса VMT учитывает сырье, изготовление заготовок, стоимость оснастки, машинное время, выход готовой продукции, контроль качества и упаковку.
Контроль внешнего вида от механической обработки до упаковки.
Требования к внешнему виду учитываются на этапах планирования траектории движения инструмента, удаления заусенцев, координации финишной обработки, визуального контроля и защитной упаковки.
Проверка на основе функционального риска
Критические размеры и особенности сборки определяются в приоритетном порядке в соответствии с чертежом, сопрягаемыми компонентами и функциональными характеристиками изделия.
Поддержка от проверки прототипа до производства.
Утвержденный прототип может использоваться для определения производственных приспособлений, стандартов контроля качества, образцов отделки и требований к упаковке для повторных заказов.
Подготовка запроса предложений (RFQ)
Подготовьте запрос предложений по корпусам для микрофонов.
Предоставление полной информации о проекте помогает VMT более точно оценить технологичность, стоимость и производственные риски.
3D-модель САПР
Двумерный чертеж с жесткими допусками
Требования к материалам или характеристикам
Отделка поверхности, цвет и текстура
Прототипные и серийные количества
Информация о резьбе и сборке
Требования к приемке косметических изделий
Требования к проверке и документации
Упаковка и целевой график
Требования к соглашению о неразглашении или конфиденциальности
Часто задаваемые вопросы
Часто задаваемые вопросы о корпусах для микрофонов, изготовленных на заказ с помощью ЧПУ.
В: Может ли компания VMT изготовить корпус микрофона по моему собственному чертежу?
A: Да. Компания VMT предлагает изготовление корпусов микрофонов на заказ по чертежам, а не по стандартным стандартам. Пожалуйста, предоставьте вашу 3D-модель, 2D-чертеж, информацию о материале, отделке, количестве и требования к сборке для инженерной проверки и составления коммерческого предложения.
В: Как уменьшить деформацию тонкостенного корпуса микрофона?
А: Мы анализируем толщину стенки, состояние материала, положение зажима, усилие резания, черновой припуск и последовательность обработки. В зависимости от конструкции могут использоваться мягкие зажимные губки, поэтапное удаление материала и контролируемые чистовые операции.
В: Можно ли обработать внутренний и внешний диаметры вокруг одной базовой точки?
А: Это зависит от конструкции детали, доступа к станку и требуемого соотношения между поверхностями. Там, где это практически возможно, обработка вокруг общей базовой точки может уменьшить отклонения, связанные с настройкой. Окончательный процесс подтверждается после проверки чертежа.
В: Как проверяются отверстия для кнопок и выключателей?
А: Критические отверстия можно проверить с помощью измерительного оборудования, специальных калибров, приспособлений или сопрягаемых компонентов. Метод контроля зависит от размера элемента, допуска, базовой точки и функциональной связи с внутренней сборкой.
В: Как проверить резьбу на корпусах микрофонов?
А: Размер, глубина, положение и степень зацепления резьбы можно проверить с помощью резьбовых калибров, измерительных инструментов или одобренных сопрягаемых деталей. Также следует учитывать наличие налета покрытия или анодирования на плотно прилегающих резьбах.
В: Какой сорт алюминия подходит для анодированного корпуса микрофона?
А: Алюминий марок 6061 и 6063 обычно используется для изготовления корпусов методом механической обработки и анодирования, в то время как другие марки могут быть выбраны в зависимости от требований к прочности или структурной целостности. Цвет, технология обработки, состояние сырья и требования к внешнему виду следует рассматривать в комплексе.
В: Может ли технология VMT обеспечить единообразие цвета между собранными деталями корпуса?
А: На однородность цвета влияют сплав, партия сырья, подготовка поверхности, текстура пескоструйной обработки, процесс анодирования и геометрия детали. Компания VMT координирует требования к механической обработке и финишной отделке и может использовать утвержденные образцы или определенные цветовые стандарты, где это необходимо.
В: В каких случаях следует использовать формованную заготовку или экструзию вместо сплошного прутка?
А: Заготовка, близкая к окончательной форме, может уменьшить объем удаляемого материала для получения подходящих цилиндрических деталей и обеспечения возможности многократного производства. Однако перед изменением технологического процесса необходимо оценить стоимость оснастки, допуски на заготовку, деформацию, количество и гибкость конструкции.
В: Можете ли вы оказать поддержку в создании прототипов перед началом серийного производства?
А: Да. Прототипы можно использовать для проверки размеров, сборки, эргономики, отделки и брендинга перед планированием производства. После утверждения можно разработать оснастку, методы контроля и системы управления технологическим процессом для повторных заказов.
В: Какая информация необходима для составления точной сметы?
A: Предоставьте 3D-модель, чертеж с размерами, информацию о материале, отделке, количестве, критических допусках, деталях резьбы, требованиях к внешнему виду, инспекционной документации, потребностях в упаковке и предполагаемом графике. Информация о сопрягаемых деталях также полезна для проектов, где важна точность сборки.
Руководство по проектированию и закупкам
Руководство по проектированию и поставке корпусов для микрофонов, изготовленных на станках с ЧПУ, по индивидуальному заказу.
Корпус микрофона, изготовленный на заказ, должен защищать внутренние компоненты, обеспечивать надежную сборку и сохранять задуманный внешний вид. Хотя многие корпуса микрофонов выглядят как простые цилиндрические трубки, сочетание тонких стенок, внутренних отверстий, боковых проемов, резьбы и декоративной отделки может создавать производственные сложности.
Начните с функциональных интерфейсов.
Первоочередной задачей проектирования должны быть интерфейсы, влияющие на сборку. Прежде чем сосредотачиваться на декоративных элементах, необходимо определить внутренний диаметр, соединение торцевой крышки, положение разъема, доступ к батарее, поддержку печатной платы и выравнивание кнопок.
Критические размеры должны быть четко обозначены на двухмерном чертеже. Применение чрезмерно жестких допусков ко всем поверхностям может увеличить затраты на механическую обработку и контроль качества без улучшения характеристик изделия.
Выберите материал, соответствующий всем требованиям к изделию.
Алюминий часто выбирают для изготовления корпусов беспроводных микрофонов на заказ, поскольку он отличается малым весом, обрабатываемостью и несколькими вариантами отделки. Нержавеющая сталь может обеспечить повышенную прочность и больший вес, а латунь может подойти для декоративных элементов или изделий, требующих дополнительного веса.
Титан может использоваться для изготовления изделий премиум-класса, но обычно требует больших затрат на материалы и механическую обработку. Конструкционные пластмассы могут подходить для внутренних опор, изоляционных компонентов и опытных образцов.
Выбор сплава также влияет на цвет анодирования, свойства полировки, стабильность при механической обработке и доступность сырья. Поэтому решения о материале и качестве отделки следует принимать одновременно.
Проверьте толщину стенок и зоны зажима.
Тонкие стенки уменьшают вес, но также снижают жесткость при обработке. Деталь может иметь правильные размеры в зажатом состоянии, но измениться после снятия силы резания или давления зажима.
Обеспечение стабильных зон зажима, предотвращение резких изменений толщины стенок и возможность выбора подходящей последовательности черновой и чистовой обработки могут улучшить стабильность размеров. Производитель должен проверить эти области до начала обработки первого прототипа.
Сравните варианты заготовок и механической обработки.
Обработка сплошного прутка обеспечивает гибкость и позволяет избежать первоначальной обработки оснасткой, что делает ее полезной для изготовления прототипов и мелкосерийного производства. Алюминиевая труба может уменьшить внутреннее удаление материала при изготовлении простых цилиндрических корпусов.
Для серийного производства экструзия, формовка или другой процесс, позволяющий получить изделие практически готовой формы, могут улучшить использование материала. Литье под давлением может подойти для сложных форм и высоких объемов производства, но влечет за собой затраты на пресс-формы, уклон, пористость и качество отделки.
Правильный выбор зависит от общей стоимости проекта, а не только от цены обработки.
Конструкция для финишной обработки поверхности
Анодирование и нанесение покрытия не удалят автоматически глубокие следы механической обработки, царапины или вмятины. Декоративные поверхности следует обозначить на чертеже, а видимые кромки необходимо проверить перед финишной обработкой.
Резьба, отверстия и места соединения деталей могут потребовать маскирования или учета размеров, если толщина покрытия влияет на посадку. Для шлифованных поверхностей также необходимо четкое направление волокон, особенно когда несколько деталей соединяются в окончательной сборке.
Определите этапы контроля качества перед началом производства.
Полезный план проверки позволяет определить, какие характеристики влияют на работу, сборку и внешний вид. Для корпуса микрофона, изготовленного на заказ, это обычно включает внутренний и внешний диаметры, толщину стенок, зацепление резьбы, расположение отверстий для кнопок, посадку торцевой крышки и внешний вид поверхностей.
Предоставление сопрягаемых компонентов, сборочных чертежей или утвержденного образца внешнего вида может помочь производителю разработать более практичный метод контроля качества.
Подготовьте полный запрос предложений (RFQ).
Полный запрос коммерческого предложения (RFQ) позволяет сократить количество предположений, необходимых для составления сметы. Включите в него 3D-файл, 2D-чертеж, информацию о материале, отделке, количестве, критических размерах, требованиях к внешнему виду, документах контроля качества и требованиях к упаковке.
Когда доступны данные как о прототипах, так и о серийном производстве, производитель может сравнить производственные процессы и объяснить, может ли использование другой заготовки, оснастки или процесса механической обработки обеспечить лучшую долгосрочную ценность.
Готовы оценить свой корпус для микрофона, изготовленный на заказ?
Пришлите чертежи, информацию о материалах, отделке, количестве и требованиях к сборке. Компания VMT рассмотрит проект и порекомендует практичное решение для обработки на станках с ЧПУ и контроля качества.
Загрузите чертежи для расчета стоимости изготовления корпуса микрофона на заказ.
Позвоните нам или отправьте запрос на нашу электронную почту, мы ответим на ваши вопросы в соответствии с требованиями ваших клиентов и немедленно составим для вас смету.
 +86 15099911516
 запрос@vimetal.com.cn










 Связанное предложение