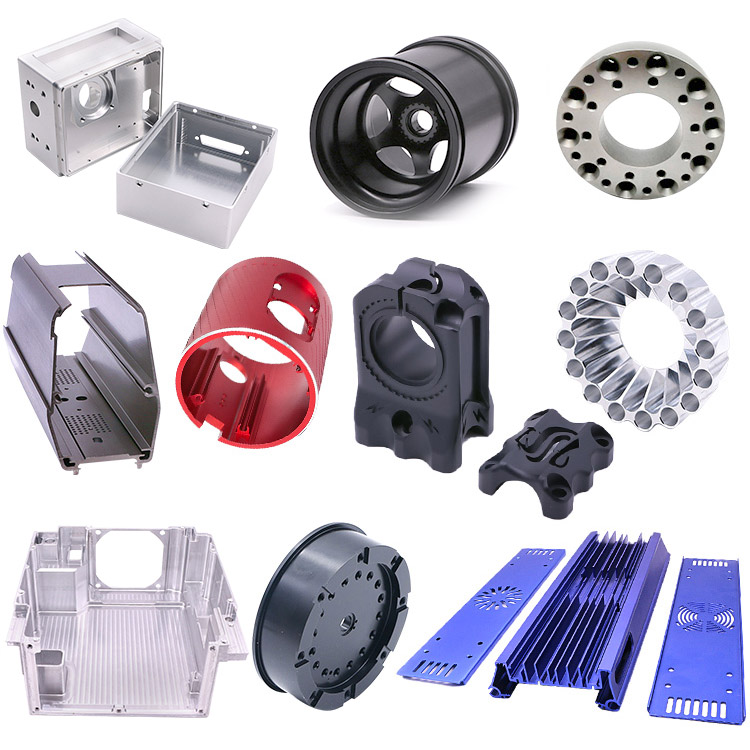
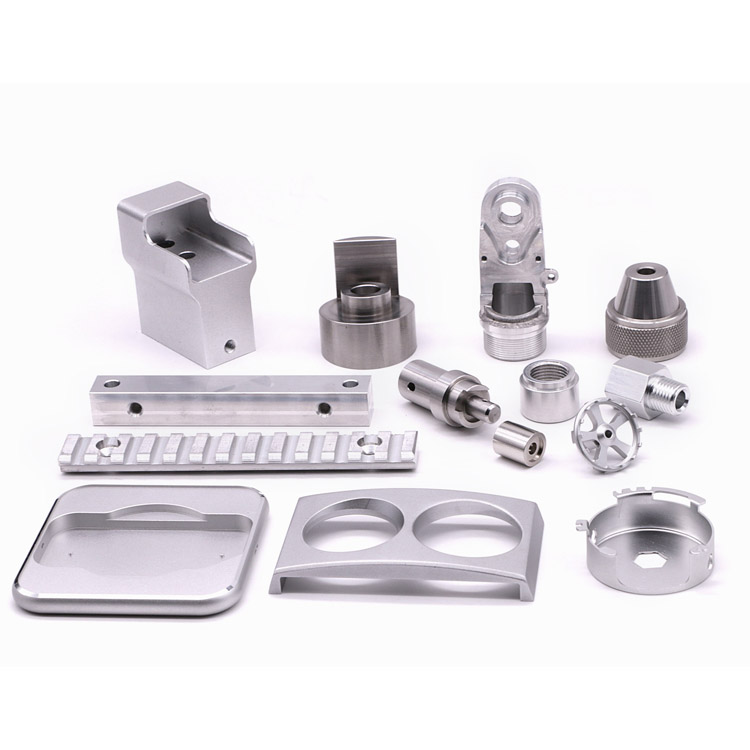
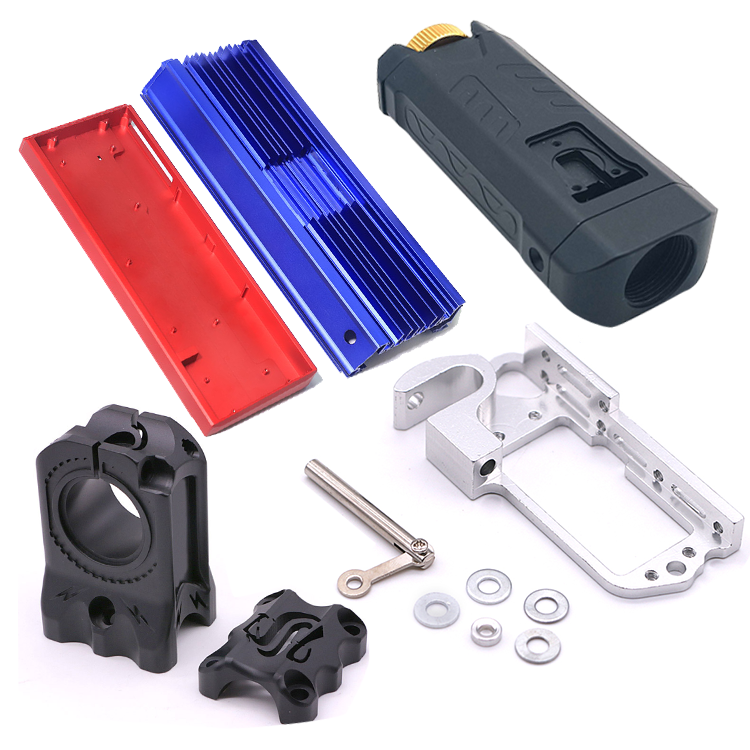
VMT — это завод по обработке и производству корпусов различных электронных устройств с ЧПУ. Имея 13-летний опыт обработки корпусов электронных устройств с ЧПУ и различные типы образцов корпусов электронных устройств с ЧПУ, вы можете отправить фотографии для просмотра и просмотреть завод онлайн, немедленно свяжитесь с нами для получения образцов. Мы можем предоставить вам различные типы услуг по обработке корпусов электронных устройств для удовлетворения ваших индивидуальных потребностей в обработке с ЧПУ.
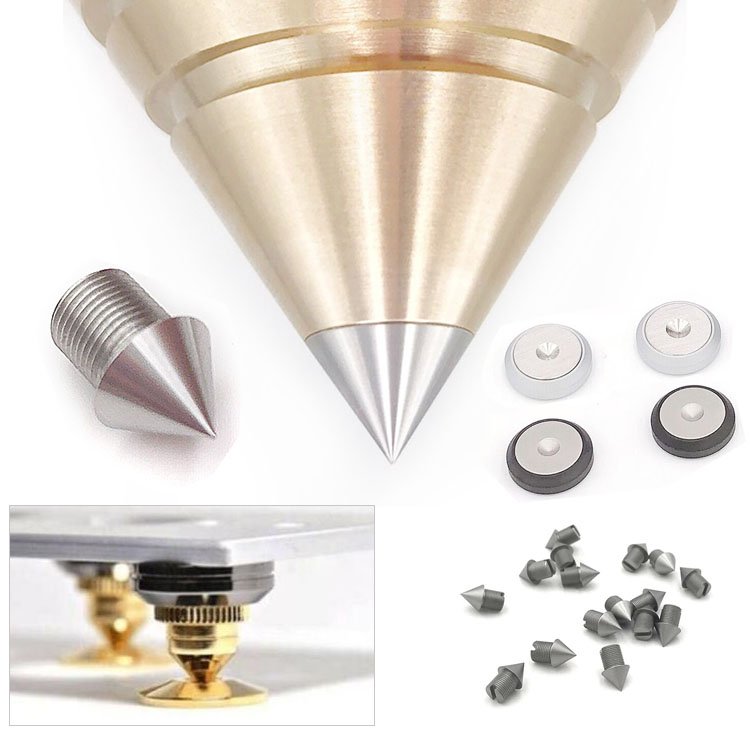
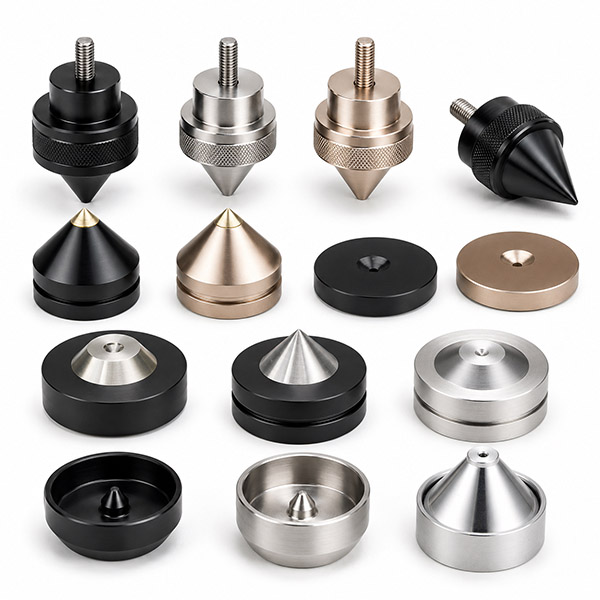
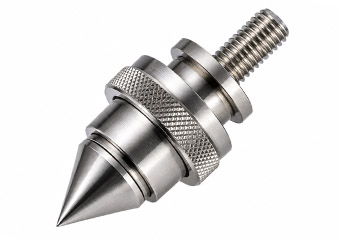
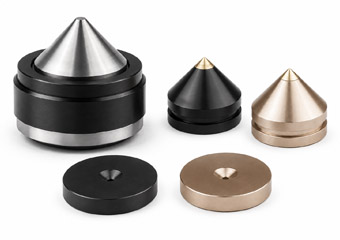
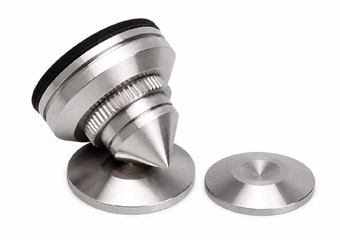
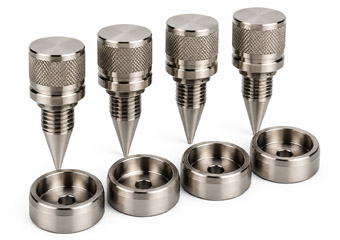
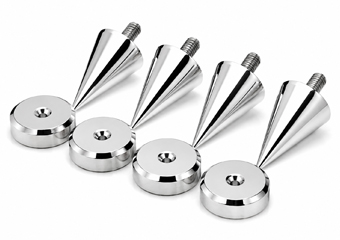
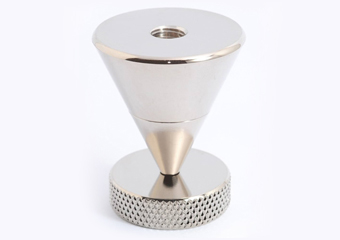
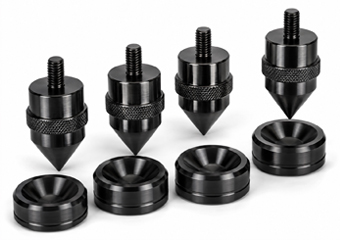
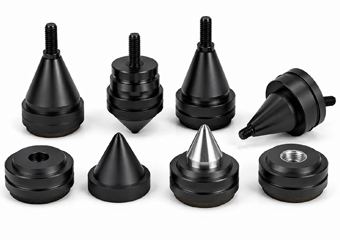
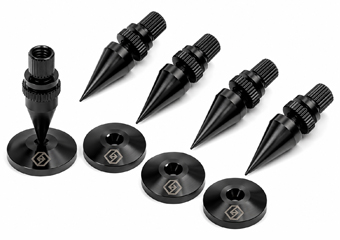
Изготовленные на станке с ЧПУ шипы для колонок, изоляционные ножки
Изготовление на станках с ЧПУ шипов для динамиков, диффузоров, регулируемых ножек и защитных чашек для пола по вашим чертежам с учетом требований DFM, контроля резьбы, финишной обработки, проверки качества и поддержки производства.
Технические характеристики:
Услуги: Изготовление на заказ на станках с ЧПУ шипов для акустических систем и изоляционных ножек.
Производственная мощность: 100 000 штук в месяц
Материал: алюминий (AL 6061-T6, 6063, 7075-T 2014 2017 2011 и др.), нержавеющая сталь (303, 304, 316L, 17-4 (SUS630) и др.), медь (C36000 (HPb62), C37700 (HPb59), C26800 (H68), C22000 (H90) и др.), железо (4140, Q235, Q345B, 20#, 45# и др.), титан (TA1, TA2/GR2, TA4/GR5, TC4, TC18 и др.).
Шероховатость поверхности: Ra 0.1~3.2
Обработка поверхности: по требованию заказчика, анодирование, покрытие, PVD, никелирование, пескоструйная обработка, порошковое покрытие, полировка, многоцветное анодирование, покраска и т. д.
Допуск: ±0.005 мм. (Возможен индивидуальный заказ)
Формат чертежа: файл CAD (dwg, dxf, pdf и т. д.), 3D-файл (step, stp и т. д.), проект чертежа.
Стандартное или нет: нестандартное, изготовленное по индивидуальному заказу на основе чертежа или образца.
Изготовление на станках с ЧПУ по индивидуальному заказу Шипы динамиков Изоляция ноги
Компания VMT производит на заказ шипы для динамиков, диффузоры, регулируемые ножки для динамиков и защитные чашки для пола с ЧПУ-обработкой по вашим 2D/3D чертежам. Мы помогаем производителям аудиотехники и OEM-командам контролировать посадку резьбы, выравнивание наконечников диффузоров, внешний вид поверхности и сборку парных деталей от проверки прототипа до серийного производства.
1 день на изготовление прототипов и механическую обработку.Быстрая расценка за 2 часаСоглашение о неразглашении доступно.Нет минимального количества заказа98% доходностьПользовательский логотипСертифицировано по стандартам ISO 9001, IATF 16949, RoHS и ISO 14001.
Индивидуальный инженерный анализ DFMПеред механической обработкой и окончательной отделкой проверяются требования к чертежам. Предоставляются протоколы испытаний.
Поддержка более 100 токарных и фрезерных станков.Подходящие технологические процессы выбираются в зависимости от геометрии и количества. От прототипа до серийного производства, допуски до ±0.005 мм.
Более 100 вариантов обработки поверхности материалов. Предварительная обработка и последующий контроль планируются совместно. 100% контроль качества на входе и выходе, а также контроль критических размеров с помощью координатно-измерительной машины.
Защитная упаковкаОстрые кончики и декоративные поверхности можно разделить, чтобы уменьшить повреждения при транспортировке. Поставляется вам без дефектов.
Детали, которые мы обрабатываем на станках
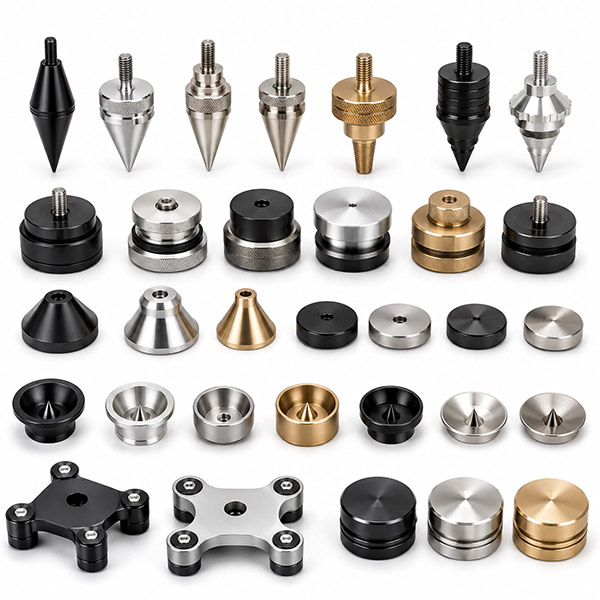
Изготовленные на станках с ЧПУ шипы для динамиков и компоненты аудиооборудования.
Компания VMT, располагая более чем 100 станками с ЧПУ и 12-ступенчатым процессом контроля качества, производит компоненты для поддержки акустических систем на заказ для прототипов, комплектов и серийного производства, помогая производителям аудиотехники контролировать точность сборки, внешний вид и стабильность качества партий. Все изображения деталей, представленные на сайте, должны быть согласованы с заказчиком для использования в рекламных целях.
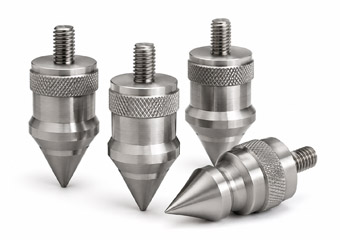
Регулируемые резьбовые шипы для динамиков
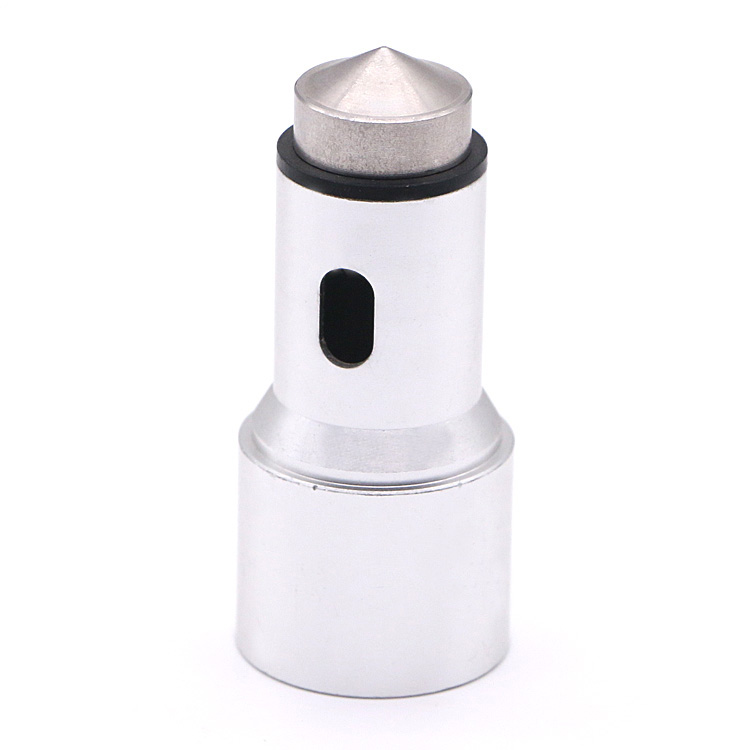
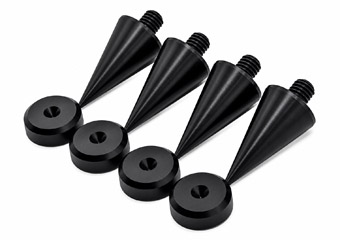
Регулируемые резьбовые шипы для динамиков и сабвуферов обеспечивают надежную поддержку акустических систем; конус, плечо и резьба изготавливаются на станках с ЧПУ, а высота, посадка резьбы и выравнивание наконечника проверяются для обеспечения стабильной установки.
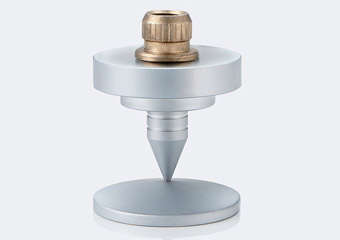
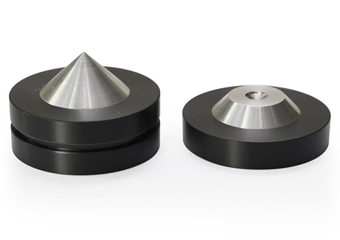
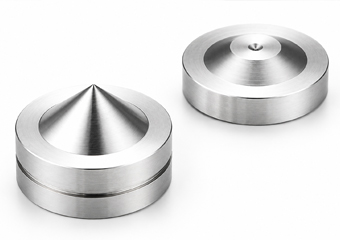
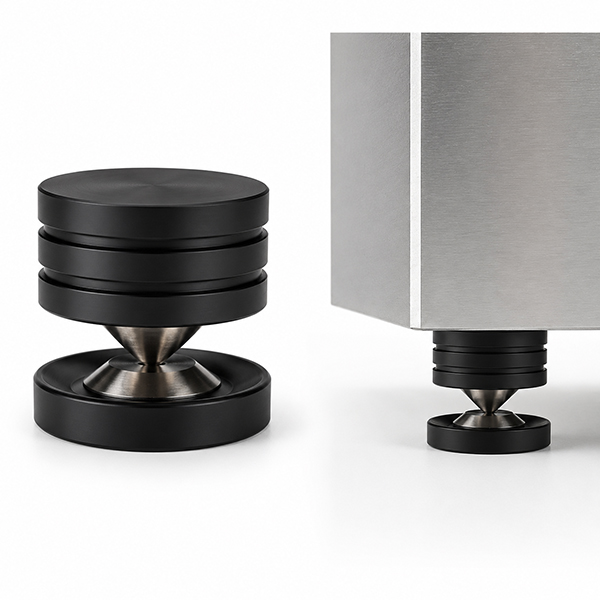
Изоляционные диффузоры динамиков поддерживают корпуса и подставки для аудиооборудования; токарная обработка на станках с ЧПУ позволяет создавать конические профили и точки контакта, а соосность, опорные поверхности и внешний вид поверхности проверяются на соответствие утвержденным чертежам.
Регулируемые ножки для колонок позволяют выравнивать колонки и Hi-Fi оборудование; корпус изготавливается методом токарной обработки, сверления и накатки на станках с ЧПУ, а резьбовое соединение, диапазон регулировки и плоскостность основания проверяются перед отправкой.
Шипы для сабвуфера и подставки обеспечивают жесткую опору; на станках с ЧПУ изготавливаются длинные профили диффузора, резьба и плечи, а также проверяются общая высота, геометрия наконечника и внешний вид отделки.
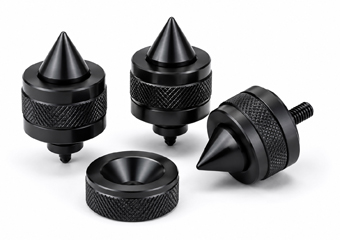
Цельные шипы для динамиков сокращают количество этапов сборки; токарная обработка на станках с ЧПУ позволяет изготовить корпус, резьбу и наконечник из одной заготовки, при этом проверяется выравнивание базовых элементов, состояние кромок и окончательные размеры.
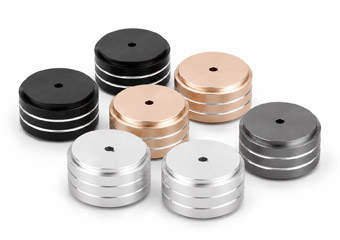
Защитные напольные колпачки для колонок предохраняют обработанные поверхности; углубление для колпачка и основание изготавливаются на станке с ЧПУ, а контакт колпачка с колпачком, плоскостность дна и внешний вид проверяются по мере подбора деталей.
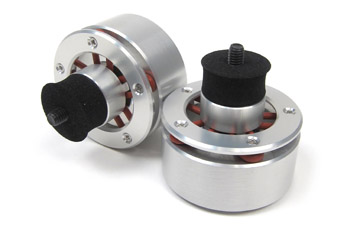
Виброопоры для проигрывателей виниловых пластинок поддерживают узлы проигрывателей; токарная и фрезерная обработка на станках с ЧПУ позволяет создавать металлические корпуса и соединения, а размеры, зависящие от нагрузки, параметры выравнивания и посадку эластомера проверяются по чертежам.
Ножки для усилителей и аудиостойок поддерживают корпуса высококачественного оборудования; корпуса, основания и резьба изготавливаются на станках с ЧПУ, а перед упаковкой проверяется соответствие высоты, контактных поверхностей и однородности отделки.
Производственные риски и контроль пробега транспортных средств
Почему проекты по мониторингу пиковых нагрузок на динамиков терпят неудачу — и как VMT контролирует риски.
Задача производства заключается не просто в работе на станке с ЧПУ. Заказчикам необходимы резьба, которая правильно собирается, комплекты резьбы, которые устанавливаются равномерно, качество отделки, которое остается неизменным, и стандарты производства, которые сохраняются после утверждения прототипа.
Проблема клиента
Метод управления VMT
Результаты для клиентов
Проблемы с посадкой резьбы
Проверьте шаг резьбы, допуск, эффективную глубину резьбы, качество нарезки и способ сопряжения; при необходимости после завершения обработки используйте резьбовые калибры или утвержденные сопрягаемые детали.
Снижен риск заклинивания, ослабления резьбы и необходимости доработки.
Несоответствующая высота комплекта
Используйте единую базовую точку обработки и проверьте общую высоту, положение плеча и ключевые размеры каждого комплекта из четырех или нескольких деталей.
Более стабильная, ровная и воспроизводимая установка.
Смещенные от центра или тупые кончики
Планируйте последовательность токарной обработки вокруг концентрической базовой точки, контролируйте геометрию наконечника и следите за состоянием инструмента, чтобы конус, острие и резьба оставались выровненными.
Постоянное положение и внешний вид контакта.
Различия в качестве обработки поверхности
Подтвердите утвержденный образец отделки, проконтролируйте подготовку перед полировкой, партии отделочных материалов, стандарты цвета или блеска и окончательный визуальный осмотр.
Улучшена однородность цвета, блеска и текстуры при повторных заказах.
Некачественная сборка между компонентами
Перед утверждением в производство проверьте всю сборку, суммарные допуски, зацепление резьбы, контакт шипа с чашкой и проведите пробную установку.
Сокращение времени сборки и уменьшение количества возвратов из-за несоответствия размера.
Несоответствие между прототипом и серийным производством или чрезмерные затраты
Зафиксируйте утвержденную версию чертежа, базовые параметры обработки, траекторию движения инструмента, план контроля качества и стандарт чистоты поверхности, используя DFM для удаления ненужных допусков или элементов.
Более стабильное производство с меньшими затратами на предотвратимую механическую обработку.
Области применения изготовленных на станках с ЧПУ шипов для динамиков и опорных ножек для аудиосистем.
Компания VMT производит механические опорные компоненты, необходимые для конструкции корпуса, резьбы, нагрузки, выравнивания и виброизоляции, разработанной каждым заказчиком. Мы не заменяем окончательную акустическую проверку, проводимую заказчиком.
Напольные колонкиПодобранные шипы обеспечивают повторяемую высоту установки, надежное крепление резьбы и внешний вид, гармонирующий с корпусом динамика.
Стойки для книжных полокКонусы и защитные накладки для пола, изготовленные на заказ, соответствуют форме подставок и помогают производителям контролировать высоту, геометрию контакта и защиту обработанной поверхности.
СабвуферыЖесткие резьбовые опоры могут быть изготовлены на заказ с учетом требуемого сопряжения с корпусом, точек приложения нагрузки, согласованной высоты и высококачественной отделки.
ПроигрывателиМеталлические опорные стойки и регулировочные элементы изготавливаются в соответствии с требованиями заказчика к нагрузке, резьбе, посадке эластомера и сборке.
УсилителиОбработанные на станке ножки обеспечивают выравнивание корпуса, повторяемость монтажа и интеграцию отделки с передними панелями, ручками и другими видимыми компонентами.
ЦАП и аудиоплеерыКомпактные опорные ножки позволяют сочетать резьбу, углубления, гравировку и декоративную отделку для создания высококачественных настольных аудиоустройств.
Стойки для аудиооборудованияРегулируемые ножки и опорные основания изготовлены с использованием специальных инструментов для выравнивания стеллажей, подбора высоты, сопряжения нагрузок и защиты поверхности.
Изоляционные платформыМеталлические корпуса, основания и интерфейсы, изготовленные на станках с ЧПУ, могут интегрироваться с эластомерными, пружинными или композитными изоляционными конструкциями, указанными заказчиком.
Анализ DFM (проектирование для производства) с точки зрения соответствия размерам, возможности механической обработки, качества поверхности и стоимости.
Перед началом производства компания VMT проводит анализ конструкции, чтобы выявить риски, связанные с резьбой, сборкой, доступом к инструменту, обработкой поверхности, контролем качества и стоимостью, и предотвратить их возникновение в качестве проблем при создании прототипов или серийном производстве.
Проверка чертежей и образцов
Перед началом технологического процесса необходимо изучить 2D-чертежи, 3D-модели, физические образцы, ключевые размеры, базовые элементы и проектный замысел.
Обзор резьбы и сборки
Проверьте метрическую или дюймовую резьбу, длину зацепления, допуски сопряжения, конструкцию многокомпонентной сборки и необходимый зазор при сборке.
Обзор целесообразности механической обработки
Для обеспечения стабильного производства необходимо оценить глубокие канавки, тонкие стенки, длинные конусные профили, внутренние отверстия, фаски, доступ инструмента и многокомпонентные конструкции.
Оптимизация затрат
Проанализируйте распределение допусков, стандартизацию резьбы, стратегию оснастки, дублирующие настройки и некритичные требования к внешнему виду, чтобы снизить ненужные затраты на механическую обработку.
Планирование отделки поверхности
Выберите анодирование, гальваническое покрытие, PVD-покрытие, полировку, шлифовку или другие виды отделки в зависимости от материала, внешнего вида, износостойкости, маскировки и требований к резьбовой посадке.
Материалы для изготовления на заказ шипов и защитных чашек для динамиков с ЧПУ.
Выбор материала должен основываться на таких критериях, как структура, вес, прочность резьбы, коррозионная стойкость, качество поверхности, требования к механической обработке, внешний вид и стоимость проекта, а не на необоснованных акустических заявлениях.
Алюминиевые сплавы
Алюминий марок 6061, 6063 и 7075 подходит для изготовления легких шипов и защитных чашек для акустических систем; его обрабатываемость и прочность позволяют проводить анодирование, шлифовку или полировку, помогая клиентам найти баланс между внешним видом, весом и себестоимостью производства.
Нержавеющая сталь марок 303, 304 и 316 подходит для прочных резьбовых шипов и аудионожек; коррозионная стойкость и прочность позволяют полировать, шлифовать или покрывать гальваническим покрытием, что увеличивает срок службы и придает изделию превосходный внешний вид.
Латунь C360/C260 и медь C110 подходят для изготовления высококачественных шипов, диффузоров и чашек акустических систем; их обрабатываемость, масса и теплый металлический оттенок позволяют проводить полировку, гальваническое покрытие или PVD-нанесение, что повышает визуальную дифференциацию.
Титан марок 2 и 5 подходит для легких шипов и опорных ножек премиум-класса; высокая прочность и коррозионная стойкость позволяют использовать его для шлифовки, полировки или PVD-покрытия, обеспечивая долговечность и дифференциацию продукции.
Отделка шипов, диффузоров и подставок под напольное покрытие для акустических систем.
Выбранное покрытие влияет на внешний вид, износостойкость, посадку резьбы и контроль качества. Перед нанесением покрытия необходимо определить критически важные резьбы, сопрягаемые поверхности и зоны, имеющие эстетичный вид.
Пескоструйная обработка + Анодирование
Алюминиевые шипы для колонок и защитные чашки для напольного покрытия высококачественной аудиотехники подвергаются контролируемой пескоструйной обработке и анодированию, что позволяет получить равномерные матовые цвета, обеспечивающие клиентам единообразный внешний вид и улучшенную защиту поверхности.
Алюминиевые шипы для акустических систем, предназначенные для износостойкой установки, изготавливаются методом твердого анодирования с защитой резьбы и контролируемым наращиванием толщины, что позволяет получить более твердые поверхности, повышающие долговечность без ущерба для точности сборки.
Диффузоры динамиков из нержавеющей стали или алюминия для видимых аудиосистем подвергаются направленной шлифовке с контролируемой текстурой и краями, что создает изысканные текстуры, помогающие клиентам поддерживать неизменно премиальный внешний вид.
Шипы для колонок из нержавеющей стали, латуни или алюминия, предназначенные для элитной аудиотехники, после подготовки поверхности подвергаются тщательной полировке, в результате чего создается отражающая поверхность, которая помогает клиентам улучшить визуальное качество и позиционирование продукта.
Стальные, нержавеющие или латунные шипы для декоративных аудиосистем покрываются никелем или хромом методом электролитического осаждения с контролем толщины покрытия, что создает блестящие металлические поверхности, улучшающие внешний вид и обеспечивающие защиту от коррозии.
Шипы для акустических систем премиум-класса, изготовленные из нержавеющей стали или титана, после тщательной подготовки поверхности покрываются методом PVD-напыления, что позволяет создавать стойкие металлические оттенки, которые помогают покупателям различать продукцию и поддерживать однородность отделки.
Алюминиевые или стальные опоры для аудиооборудования, предназначенные для крупных несущих конструкций, покрываются порошковой краской с контролируемыми краями методом трафаретной покраски, что обеспечивает прочное цветовое покрытие, помогающее клиентам защитить поверхности и стандартизировать внешний вид партии.
Анодированные алюминиевые или нержавеющие стальные шипы для акустических систем известных брендов подвергаются точной лазерной гравировке, создавая постоянные логотипы и идентификаторы, которые помогают клиентам укрепить бренд и обеспечить отслеживаемость компонентов.
От проверки прототипа до воспроизводимого производства
Утвержденный прототип становится эталоном для проверки точности резьбы, сборки, внешнего вида, размеров и контроля качества, что позволяет выполнять повторные заказы в соответствии с контролируемыми производственными стандартами.
Проверка чертежа или образца
Подтвердите проектные решения, критически важные размеры, резьбу, сопрягаемые детали и требования к внешнему виду.
Проверка на соответствие размерам, внешний вид и соответствие партии.
Выбор метода контроля осуществляется в соответствии с утвержденным чертежом и проектными рисками. VMT объединяет проверку размеров, резьбы, соосности, поверхности и сборки, поэтому используемое оборудование ориентировано на решение проблемы заказчика, которую оно должно предотвратить.
В соответствии с требованиями проекта, критически важные размеры могут быть проверены на 100%.
12-этапный процесс контроля качества, от проверки материалов до отгрузки готовой продукции.
Протоколы проверок можно сохранить для использования при повторном заказе.
Системы управления качеством ISO 9001 и IATF 16949.
Типичное инспекционное оборудование и методы проверок
Резьбонарезные калибры и проверка сопрягаемых деталей
Микрометры и цифровые штангенциркули
Проверка роста и положения плеч
Проверка соосности и остроты конуса
Проверка шероховатости поверхности
Визуальный осмотр цвета, блеска и наличия царапин.
Сборка и тестирование согласованных наборов
Контроль критически важных элементов с помощью координатно-измерительной машины (КИМ)
Изготовление на заказ конических шипов для динамиков из алюминия с черным анодированием, обработанных на станке с ЧПУ.
Как компания VMT контролирует посадку резьбы и наносит черное анодирование на конические шипы для динамиков?
Требование к клиенту
Для утверждения прототипа и начала серийного производства высококачественному производителю аудиооборудования потребовались цельные алюминиевые конические шипы для динамиков с одинаковой высотой, надежным резьбовым соединением, центрированными наконечниками и равномерным матово-черным анодированным покрытием.
Производственный вызов
Длинный конус и острый наконечник создавали риск биения и появления следов от инструмента, а скопление анодированного покрытия могло привести к затягиванию резьбы. Заказчик также требовал однородного цвета без царапин, обнажения алюминия или повреждения наконечника.
Решение VMT
Компания VMT обработала все необходимые элементы, используя одну базовую точку токарной обработки, зарезервировав припуск на анодирование и защитив критически важные резьбы. После финишной обработки, точность резьбы и заданные критические размеры были проверены на 100% соответствие утвержденному чертежу и образцу поверхности.
Результат
Прототип был собран правильно и соответствовал утвержденному стандарту матово-черного цвета. Подтвержденный технологический процесс позволил сократить объем доработок резьбы, несоответствие высоты деталей, неравномерность анодирования и повреждения при транспортировке во время повторного производства.
Компания VMT специализируется на проектировании, управлении технологическими процессами и обеспечении непрерывности производства, необходимых для перехода от этапа проектирования компонентов аудиосистемы, изготовленных на заказ, к повторным заказам.
Проектирование перед производством
Перед началом обработки проводится анализ резьбы, конструкции, допусков, качества обработки поверхности и рисков, связанных со сборкой, чтобы минимизировать последующие изменения в конструкции.
Прототипирование и производство в рамках единой системы
Изготовление прототипов и серийная продукция осуществляются в соответствии с одними и теми же утвержденными версиями чертежей, стандартами контроля качества и производственными требованиями.
Возможности обработки различных материалов и финишной обработки.
Компания VMT производит изделия из нержавеющей стали, алюминия, латуни, меди, титана и конструкционных пластмасс с согласованной обработкой поверхности.
Контроль качества, ориентированный на внешний вид.
Проверка включает в себя оценку размеров, различий в цвете, царапин, блеска, повреждений при обращении и соответствия подобранного набора.
Гибкие объемы заказа
Мы оказываем поддержку на этапах разработки продукции, проверки прототипов, опытных партий и стабильного серийного производства.
Индивидуальная поддержка проектов
Вы можете обсудить чертежи, материалы, отделку, стоимость и сроки поставки с опытными инженерами и специалистами по поддержке проекта.
Часто задаваемые вопросы о шипах для динамиков, изготовленных на заказ с помощью станков с ЧПУ.
Эти вопросы касаются составления коммерческих предложений, индивидуализации, контроля производства и принятия решений о закупке, а не повторения основной информации о продукте, уже рассмотренной выше.
QВы сможете изготовить шипы для динамиков по моему образцу, если у меня нет полного чертежа?
AДа. VMT может оценить физический образец, 2D-чертеж, 3D-модель или концепцию дизайна. Для сложных узлов необходимо указать ключевые размеры, требования к сопряжению и ожидаемые параметры отделки, чтобы можно было сократить количество инженерных предположений до составления коммерческого предложения.
QВы можете изготовить комплекты из четырех шипов для колонок, подобранных по размеру?
AДа. Подбор комплектов может контролироваться по общей высоте, положению плеча, резьбе, критическим размерам, внешнему виду отделки и упаковке. Окончательные требования к подбору и проверке подтверждаются чертежом и утвержденным образцом.
QВы можете изготовить виброопоры для проигрывателей виниловых пластинок, опоры для усилителей и опоры для аудиостойок?
AДа. Компания VMT может изготавливать металлические изоляционные ножки для проигрывателей виниловых пластинок, усилителей и аудиостойок, включая корпуса и интерфейсы для компонентов из эластомеров, силикона, пружин или пластика, указанных заказчиком.
QМожете ли вы добавить наш логотип или идентификационную информацию о продукте?
AЛазерная гравировка, механическая гравировка, шелкография и другие методы идентификации могут быть выбраны в зависимости от материала, отделки, изображения, контраста и требуемого расположения.
QКакая информация нужна для точного коммерческого предложения?
AПредоставьте 2D/3D файлы или образец, информацию о материале, отделке, количестве, сопрягаемой детали, резьбе, критических размерах, требованиях к контролю качества, потребностях в упаковке и целевом графике. Также полезно указать нагрузку на оборудование и количество опорных точек.
QМожете ли вы помочь снизить производственные затраты без изменения характеристик критически важных узлов?
AДа. VMT может проанализировать распределение допусков, стандарты резьбы, дублирующие настройки, материал, качество поверхности, структуру детали и упаковку, чтобы сократить ненужную механическую обработку, сохраняя при этом критически важные функциональные и эстетические требования.
QВы предоставляете отчеты об инспекции и проводите инспекцию критических размеров?
AОтчеты о проверке могут быть предоставлены в соответствии с требованиями проекта. Критические размеры могут быть проверены на 100% при наличии соответствующего указания, в то время как проверка резьбы, высоты, соосности, внешнего вида, сборки и упаковки планируется на основании утвержденного чертежа.
QКак обеспечить соответствие повторных заказов утвержденному прототипу?
AVMT сохраняет утвержденную редакцию чертежа, базовые параметры обработки, технологический план, требования к контролю качества и стандарт чистоты поверхности, поэтому повторное производство может осуществляться в соответствии с подтвержденной версией, а не начинать с нуля.
Руководство по изготовлению шипов для динамиков на заказ
От проектирования деталей до стабильного производства на станках с ЧПУ.
Изготовление шипов для акустических систем на заказ не предполагает выбора из стандартного каталога, если корпус, резьба, высота, отделка и соединительные компоненты уникальны. Успешный проект начинается с четкого механического проектирования и продолжается на этапах проектирования с учетом технологичности производства (DFM), проверки прототипа, отделки, контроля качества и надежной упаковки.
1. Что такое изготовленные на заказ на станках с ЧПУ шипы для динамиков?
Изготовленный на станке с ЧПУ шип для акустической системы — это обработанный на станке опорный элемент, предназначенный для конкретной акустической системы, сабвуфера, стойки, усилителя, стойки или аудиоплатформы. Деталь может иметь внешнюю или внутреннюю резьбу, конус, заостренный или закругленный наконечник, выступ, накатку, элемент в виде гаечного ключа, контргайку или соответствующую защиту пола. В отличие от стандартных товаров, продаваемых в розницу, размеры и места крепления изготавливаются по чертежу заказчика или утвержденному образцу.
Целью прецизионной обработки является обеспечение соответствия механическим требованиям заказчика: надежное зацепление резьбы, повторяемость высоты, контролируемая геометрия контакта, единообразный внешний вид и совместимость с окружающим дизайном аудиооборудования.
2. Какие конструктивные особенности влияют на производство?
Технические характеристики резьбы, угол конуса, радиус наконечника, расположение плеча, общая высота и геометрия сопрягаемой чашки должны быть определены до начала обработки. Чертеж, показывающий только внешнюю форму, но не отображающий класс резьбы, длину зацепления, чистовую обработку и зоны отделки, заставляет поставщика делать предположения, которые могут привести к проблемам при сборке в дальнейшем.
Элемент дизайна
Почему это имеет значение
Рекомендуемая информация для запроса коммерческого предложения
Нить
Осуществляет сборку, регулировку и фиксацию.
Полное обозначение, внутреннее или внешнее, длина зацепления и сопрягаемая часть.
Конус и наконечник
Контролирует положение контакта и видимую симметрию.
Угол конуса, радиус наконечника, точка контакта и интерфейс защитной чашки.
Совпадающая высота
Обеспечивает стабильную установку комплектов, состоящих из нескольких частей.
Общие допуски по высоте, опорная точка плеча и требования к соответствию комплекта.
Косметические зоны
Определяет порядок подготовки к обработке и визуальный осмотр.
Видимые поверхности, блеск, текстура, образец цвета и приемлемый внешний вид.
3. Как следует выбирать материал?
Алюминий широко используется там, где важны малый вес, обрабатываемость и возможность анодирования в различных цветах. Нержавеющая сталь обеспечивает прочную резьбу, полированный внешний вид и коррозионную стойкость. Латунь и медные сплавы придают материалу теплый металлический вид и дополнительную массу, а титан выбирается для создания высококачественных легких конструкций, требующих прочности и коррозионной стойкости.
Выбор материала должен осуществляться с учетом механических требований заказчика, веса изделия, внешнего вида, отделки, условий коррозии, объема производства и бюджета. Окончательные акустические характеристики должны быть подтверждены заказчиком в готовом аудиоконструкции.
4. Как обработка поверхности влияет на деталь?
Анодирование, твердое анодирование, гальваническое покрытие, PVD-покрытие и порошковая покраска добавляют материал на поверхность и могут повлиять на резьбу или плотно прилегающие элементы. Полировка и шлифовка удаляют или изменяют исходную обработанную поверхность и могут смягчить кромки, если процесс предварительной обработки не контролируется. По этой причине тип отделки, цвет, блеск, маскировка и последующий контроль должны быть проверены до окончательного утверждения припуска на механическую обработку.
Когда внешний вид имеет решающее значение, утвержденный образец поверхности должен определять желаемый цвет, текстуру и блеск. Контроль качества партии, безопасная транспортировка и раздельная упаковка помогают уменьшить количество царапин, различий в оттенках и повреждений при контакте.
5. Как осуществляется подбор пар и контроль качества?
Комплект из четырех шипов для динамиков не следует рассматривать как четыре несвязанные детали, если важны их одинаковая высота и внешний вид. Необходимо проверить всю конструкцию комплекта на соответствие параметрам обработки, общей высоте, положению плеча, зацеплению резьбы и качеству поверхности. При необходимости во время проверки можно также собрать защитные чашки, контргайки и сопрягаемые детали.
Проверка сборки осуществляется с помощью резьбовых калибров или сертифицированных сопрягаемых деталей.
Микрометры, высотомеры и координатно-измерительные машины позволяют проверять критически важные размеры.
Проверка концентричности позволяет оценить соотношение между наконечником, конусом и резьбой.
Визуальный осмотр включает проверку цвета, блеска, наличия царапин и повреждений, полученных при обращении.
Финальная упаковка обеспечивает разделение острых и декоративных поверхностей.
6. Что определяет стоимость изготовления шипов для колонок на заказ?
Стоимость зависит от материала, размера заготовки, резьбы, длины детали, количества переналадок, допуска, количества, качества поверхности, контроля качества и упаковки. Высококачественная обработка поверхности также может увеличить стоимость, поскольку требует более тщательной предварительной обработки, полировки, маскирования, утверждения образцов и контроля качества после обработки.
Технология DFM позволяет снизить затраты за счет стандартизации резьбы, избегания излишней жесткости допусков, объединения элементов в одну конструкцию, упрощения многокомпонентных узлов и выбора материала или отделки, соответствующих фактическим требованиям к изделию.
7. Что следует отправить для получения коммерческого предложения?
При наличии, отправьте 2D-чертеж и 3D-модель. Укажите материал, отделку, цвет, количество, резьбу, сопрягаемый компонент, критические размеры, требования к контролю качества и способ упаковки. При отсутствии оригинального чертежа можно также предоставить образец для проверки.
Чем четче в коммерческом предложении определены требования к сборке и внешнему виду, тем проще оценить целесообразность, избежать скрытых допущений и создать прототип, который может стать основой для стабильного производства.
Отправьте чертежи ваших акустических шипов на инженерную экспертизу.
Укажите резьбу, геометрию конуса, сопрягаемую чашку, материал, отделку, количество и требования к внешнему виду. Компания VMT рассмотрит проект как индивидуальное решение для обработки на станке с ЧПУ, а не как стандартный готовый продукт.
Позвоните нам или отправьте запрос на нашу электронную почту, мы ответим на ваши вопросы в соответствии с требованиями ваших клиентов и немедленно составим для вас смету.
 +86 15099911516
 запрос@vimetal.com.cn





 Связанное предложение